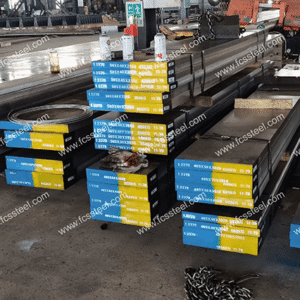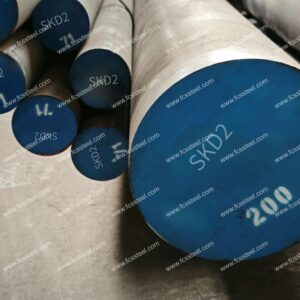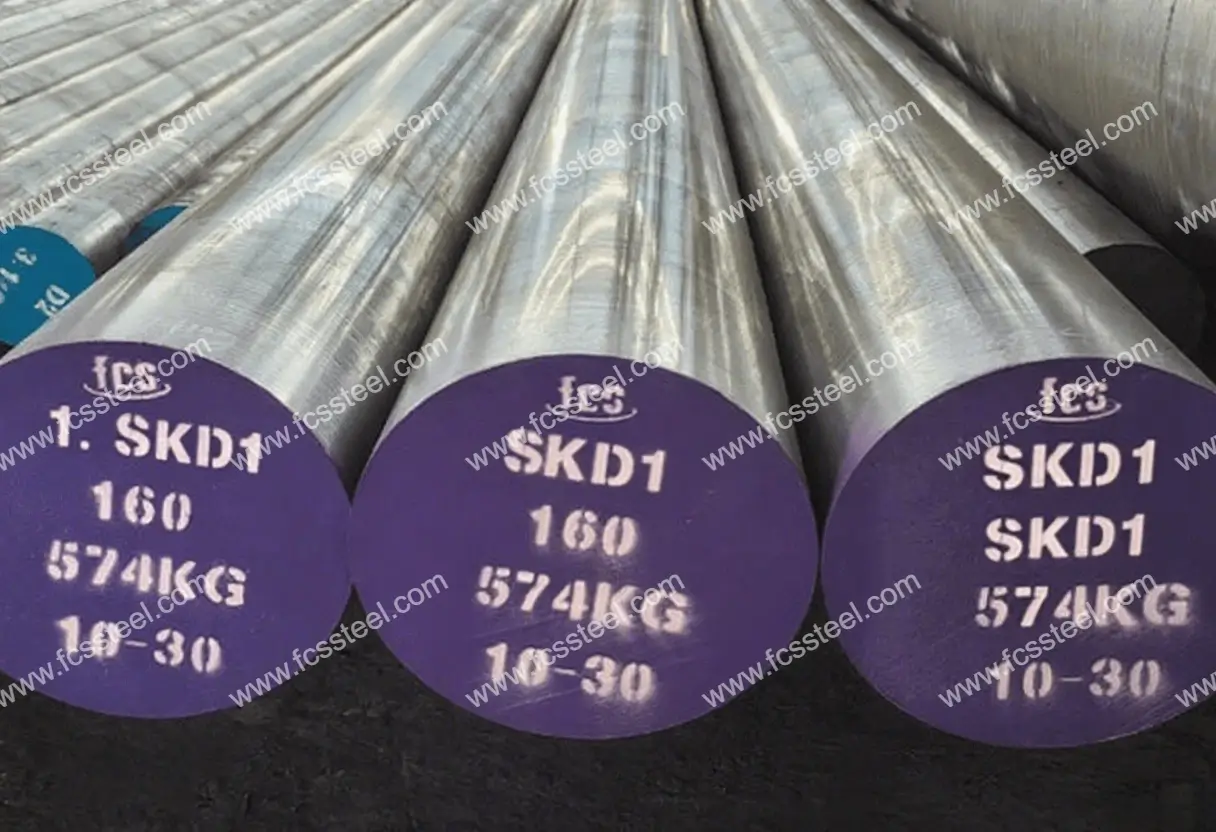
SKD1 alatni čelik
U modernim proizvodnim okruženjima, gdje kvar alata zbog trošenja i deformacije dovodi do visokih troškova zastoja u proizvodnji i problema s kvalitetom, alatni čelik SKD1 optimiziran je za visok udio ugljika i kroma, pokazujući izvrsnu otpornost na habanje i dimenzijsku stabilnost u primjenama s visokim naprezanjem. Tvrtke koje koriste SKD1 za kritične komponente kalupa izvješćuju o do 40% duljem vijeku trajanja alata, znatno kraćim intervalima održavanja i poboljšanoj konzistentnosti gotovog proizvoda. Kao profesionalni alatni čelik za hladnu obradu, SKD1 nudi savršenu ravnotežu tvrdoće, žilavosti i obradivosti kako bi zadovoljio potrebe preciznih kalupa i visokoučinkovitih industrijskih alata.
Uvod u proizvod od alatnog čelika SKD1
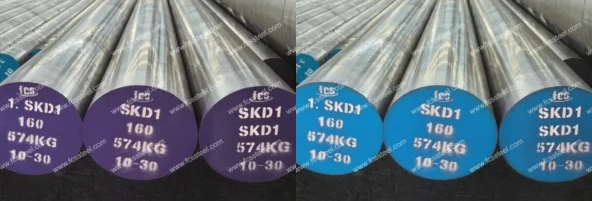
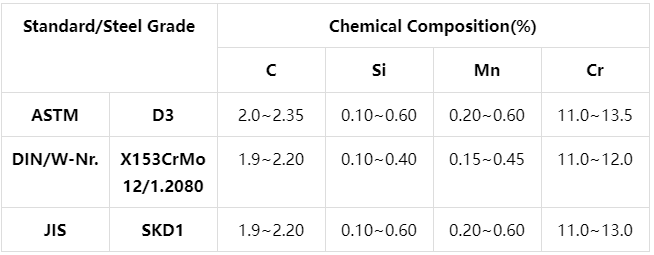
1 SKD je visokougljični, visokokromni čelik za hladnu obradu prema japanskom standardu JIS G4404, pripada vrsti čelika Rheinzite. Njegova odgovarajuća američka ASTM klasa je D3, odgovarajuća njemačka DIN/W-Nr klasa je X210Cr12/1.2080, odgovarajuća kineska GB klasa je Cr12. Njegov kemijski sastav strogo kontrolira fosfor, nečistoće sumpora i sadrži malu količinu silicija (i mangana), kroz proces vakuumskog rafiniranja i sferoidnog žarenja radi optimizacije organizacijske homogenosti, tvrdoća tvornice je 255 HBS, s visokim stupnjem čistoće i obradivosti. Visoka čistoća i obradivost.
Glavna prednost ovog čelika je njegova ultra visoka otpornost na habanje i stabilnost tvrdoće. Proces toplinske obrade zahtijeva strogu kontrolu temperature (temperatura kaljenja 950 °C-1000 °C) kako bi se izbjeglo smanjenje tvrdoće uzrokovano pregrijavanjem, te otpuštanje radi smanjenja deformacija i osiguranja dugoročne dimenzijske stabilnosti i otpornosti na koroziju.
Vrste i opcije alatnog čelika SKD1

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKD1 Kalup od čelika:
Prilagođene opcije alatnog čelika SKD1

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- SKD1 Pretapanje alatnog čelika elektrotroskom (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika SKD1
SKD1 Postupak toplinske obrade alatnog čelika

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
SKD1 Kontrola kvalitete alatnog čelika

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
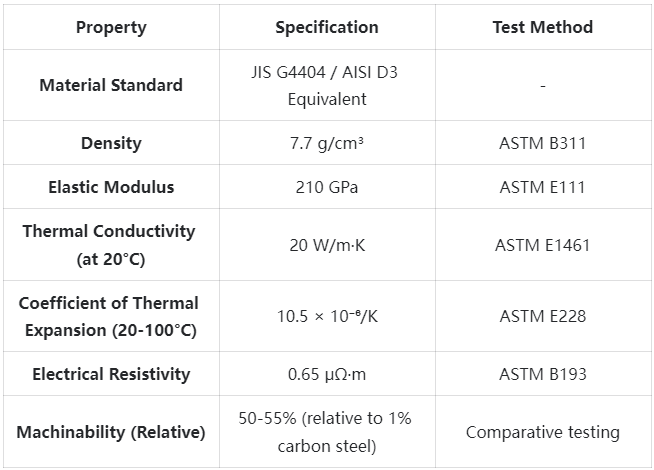
Tehničke specifikacije alatnog čelika SKD1
Primjene proizvoda od alatnog čelika SKD1

Glavni scenariji primjene
Alati za utiskivanje i štancanje
SKD1 se ističe u velikoserijskom brizganju i štancanju u automobilskoj i kućnoj proizvodnji. Čak i nakon milijuna ciklusa, održava precizne profile rubova i smanjuje intervale održavanja alata za 40%. Dobavljač automobilskih dijelova koristi SKD1 za alate za štancanje komponenti šasije, a učestalost obnove alata promijenila se s mjesečne na tromjesečnu, što izravno poboljšava produktivnost i kvalitetu dijelova.
Alati za hladno oblikovanje
SKD1 kombinira otpornost na habanje i tlačnu čvrstoću u primjenama hladne ekstruzije, izvlačenja i oblikovanja. Termički obrađena dimenzijska stabilnost osigurava preciznost u složenim primjenama oblikovanja. Proizvođač industrijskih pričvršćivača koristio je SKD1 matrice za hladno savijanje kako bi povećao vijek trajanja alata za 35% i poboljšao konzistentnost dijelova.
Industrijske oštrice za škare
Izvrsno zadržavanje oštrice SKD1 čini ga pogodnim za industrijsko rezanje pri obradi čelika. Ravnoteža tvrdoće i žilavosti sprječava pucanje i lomljenje te održava oštru oštricu. SKD1 reže čišće rezove i smanjuje troškove zamjene oštrice do 25% za servisne centre koji režu čelik visoke čvrstoće.
Precizni mjerači i mjerni instrumenti
Vrhunska dimenzijska stabilnost SKD1 čini ga savršenim za precizno mjerenje i kalibraciju alata. Dijelovi su oslobođeni naprezanja i stabilizirani, održavajući tolerancije na razini mikrona čak i uz temperaturne fluktuacije. Proizvođači metrološke opreme koriste ga kao referentno mjerilo za dugoročnu točnost kalibracije.
Alati za valjanje žice
SKD1 se ističe u primjenama valjanja žice gdje je trošenje površine kritično. Precizne konture održavaju se pod visokim cikličkim opterećenjima, osiguravajući konzistentnu kvalitetu navoja tijekom dugih proizvodnih ciklusa. Proizvođači pričvršćivača koji koriste SKD1 matrice za valjanje žice ostvarili su 50%-tno povećanje vijeka trajanja matrice u primjenama s materijalima visoke čvrstoće.
Primjene specifične za industriju
- Automobilska proizvodnja: alati za štancanje čelika visoke čvrstoće, alati za obradu, alati za oblikovanje
- Zrakoplovstvo: Alati za precizno oblikovanje, Specijalni alati za rezanje, Mjerna oprema
- Elektronika: Progresivni alati za proizvodnju konektora, Precizne glave za probijanje
- Proizvodnja pričvršćivača: alati za valjanje, alati za hladno savijanje, alati za obradu
- Proizvodnja kućanskih aparata: Alati za štancanje/kalupljenje velikih limenih komponenti
- Prešivanje plastike: Umetci brizgani pod pritiskom izloženi abrazivnim spojevima
- Obrada metala: Industrijski alati za rezanje, alati za rezanje, oštrice za škare
Usporedba konkurentskih prednosti alatnog čelika SKD1

Priče o uspjehu kupaca alatnog čelika SKD1
Informacije o strukturi cijena alatnog čelika SKD1
Često postavljana pitanja o alatnom čeliku SKD1

P: Kako se SKD1 uspoređuje s alatnim čelicima D2 i A2?
A: Otpornost na habanje SKD1 je superiornija od D2 i A2, tvrdoća je 2-3 HRC veća od tipičnog D2; dimenzionalna stabilnost toplinske obrade je superiornija od A2, zadržavanje rezne oštrice je superiornije od oba. Sadržaj kroma SKD1 je veći od A2 (dobra otpornost na koroziju), a žilavost nakon optimizacije sastava je superiornija od one standardnog D2.P: Može li se SKD1 obraditi u očvrsnutom stanju?
A:SKD1 se uglavnom obrađuje u žarenom stanju (220-250 HB), a može se obrađivati i u kaljenom stanju: EDM je poželjniji za složene značajke; brušenje, tvrdo tokarenje s CBN-om i bušenje karbidom također su izvedivi (ovisno o parametrima). Prijedlozi za ključne značajke: ostavite dodatak za obradu od 0.1-0.2 mm u žarenom stanju i završno brusite nakon kaljenja.P: Mjere opreza za skladištenje dijelova SKD1?
A: Treba ih skladištiti u okruženju s niskom vlagom, a na izložene površine treba nanijeti inhibitor hrđe. Za dugotrajno skladištenje preporučuje se VCI (inhibicija parne faze). Očistite tekućine za obradu, temeljito osušite i lagano premažite zaštitnim uljem; za kritične dijelove preporučuje se zatvoreno pakiranje + sredstvo za sušenje (kako bi se spriječila kondenzacija zbog temperaturnih fluktuacija).
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |