O1 Alatni čelik | 1.2510 | 100MnCrW4
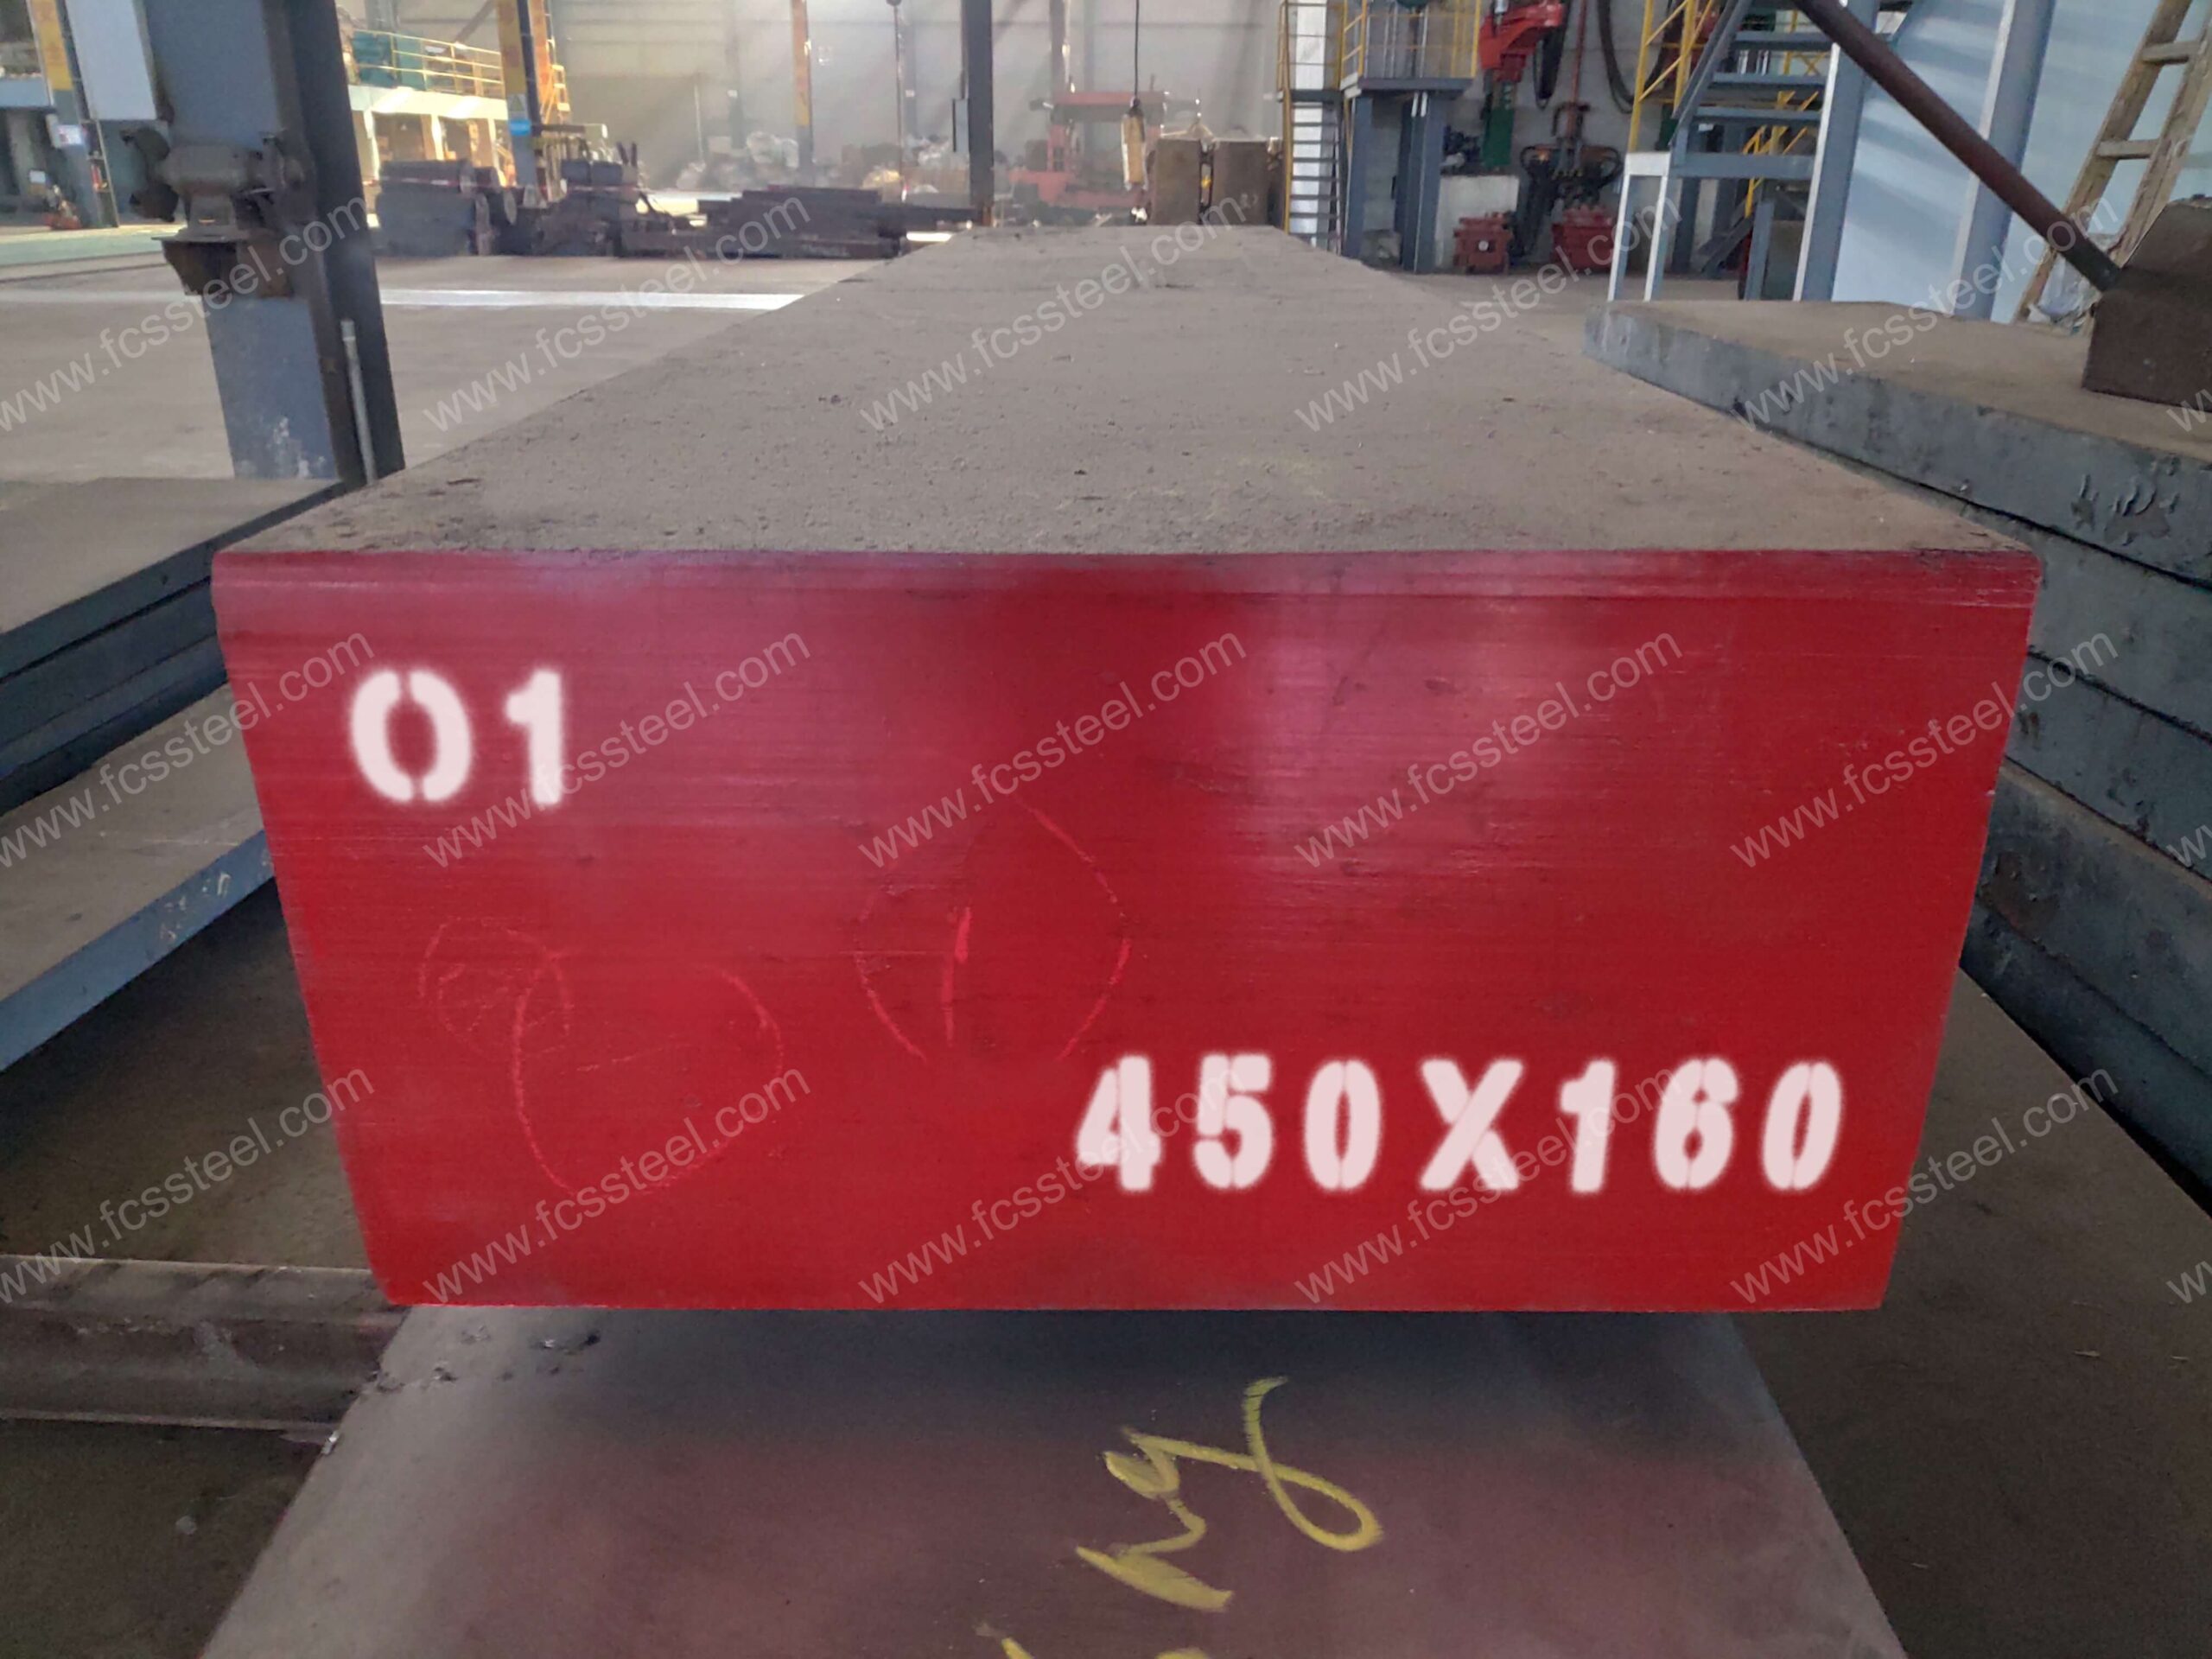
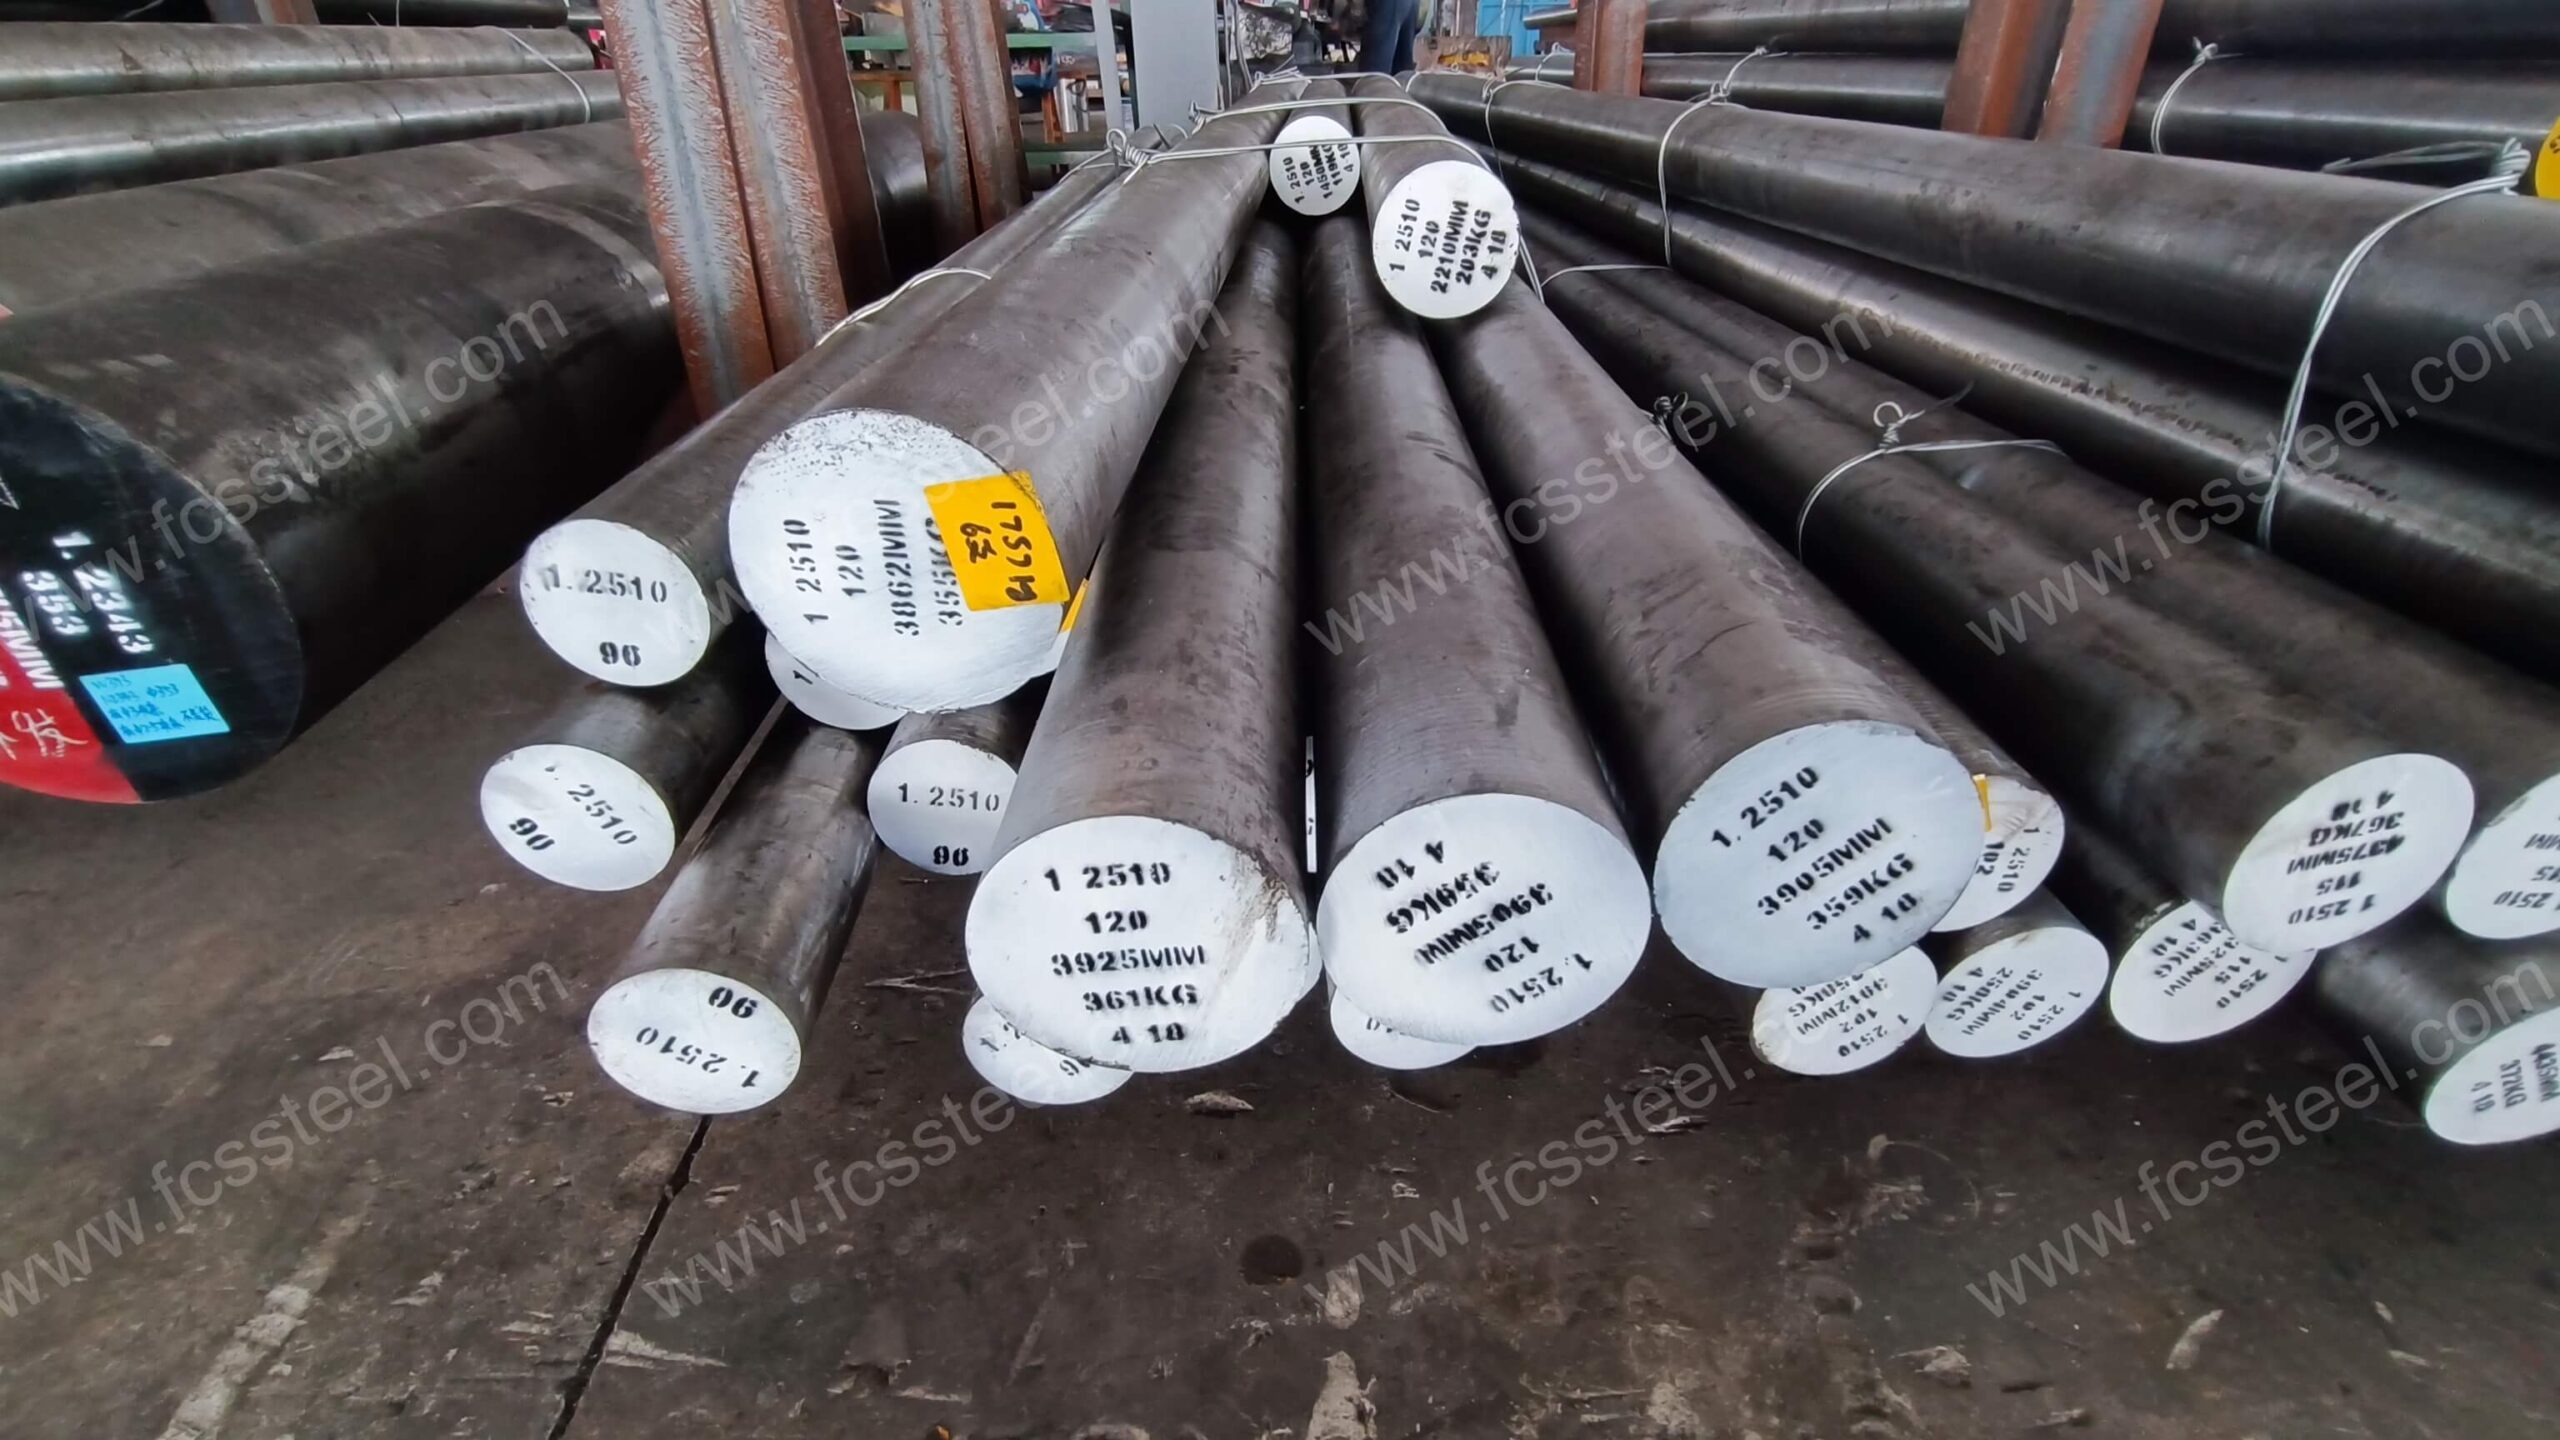
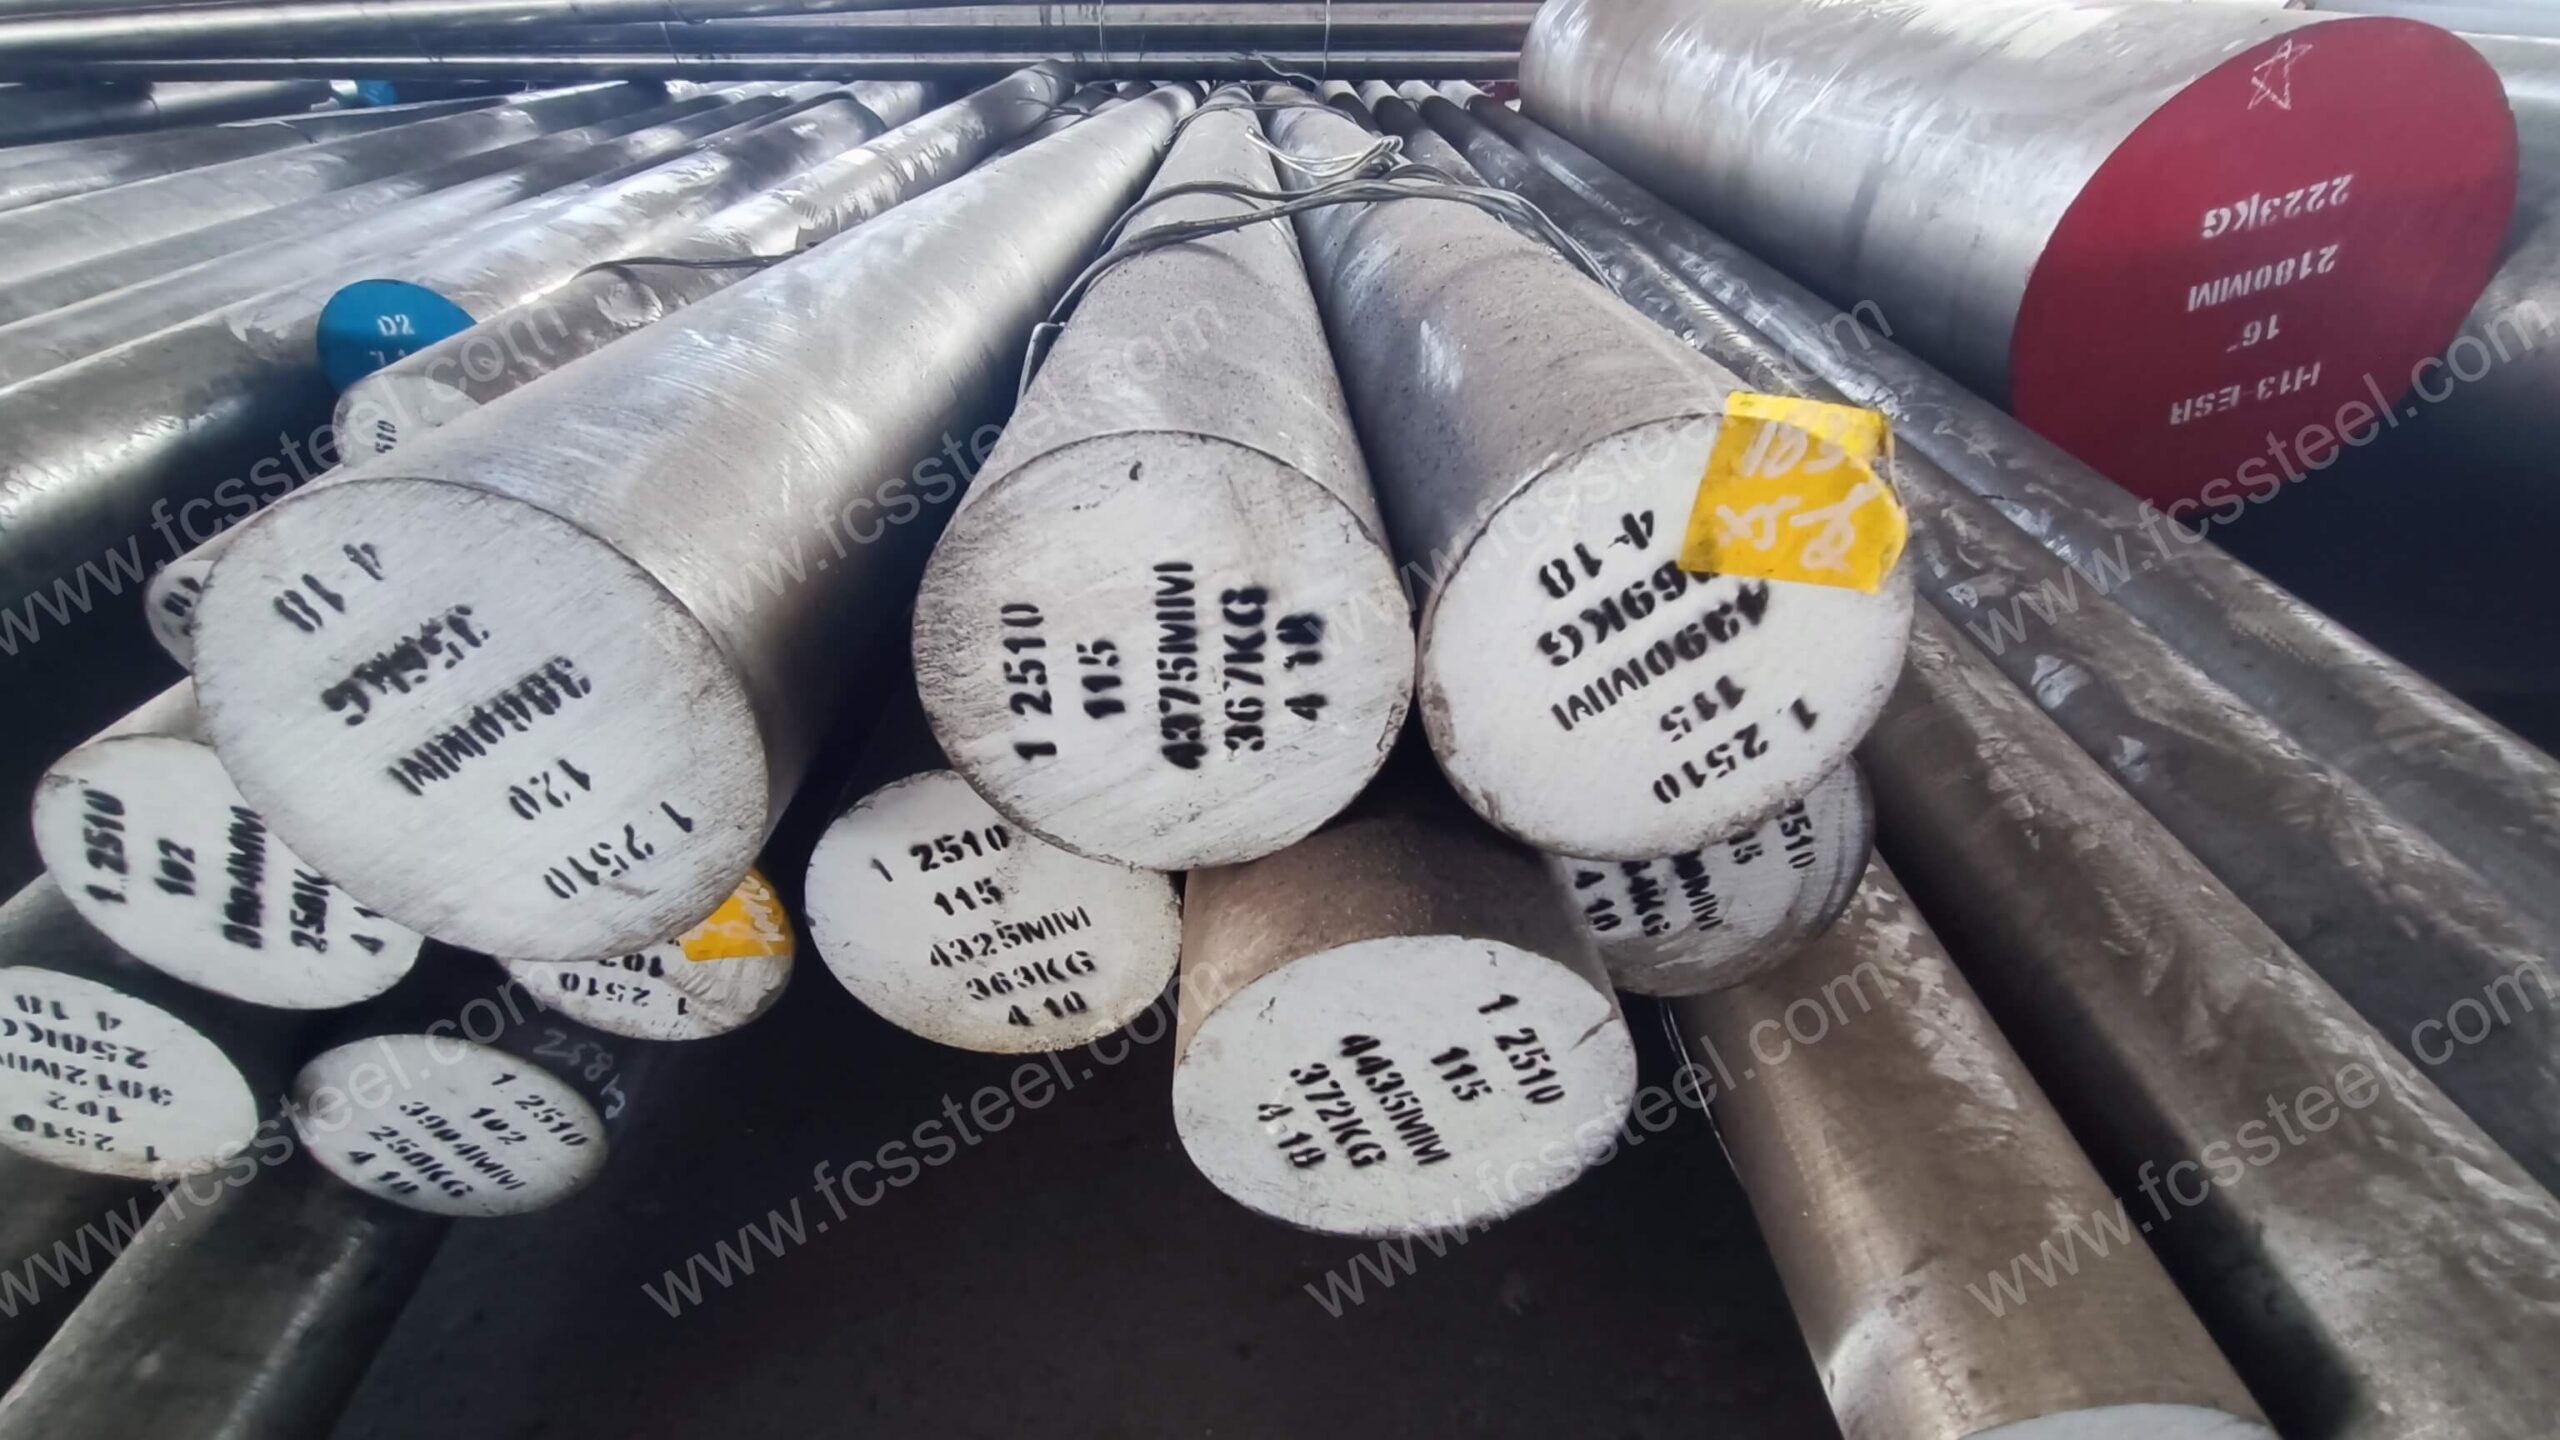
Kao specijalizirani dobavljač alatnog čelika, FCS Factory nudi alatni čelik O1 (1.2510/100MnCrW4) , visokokvalitetni, uljno kaljeni, hladno obrađeni alatni čelik s izvrsnim sveukupnim svojstvima. Ovaj se čelik koristi u industriji precizne izrade alata gdje su česti kvarovi materijala i poteškoće u održavanju točnosti izazovi. fcs alatni čelik O1 pruža izvrsnu otpornost na habanje i dimenzijsku stabilnost kroz optimizirani dizajn legure i rigorozne proizvodne procese, osiguravajući dugi vijek trajanja i visoku točnost kalupa i alata. Kupci su dokazali da kalupi izrađeni od alatnog čelika O1 tvrtke FCS TOOL STEEL traju 30-50% dulje od običnih materijala, a istovremeno održavaju standardnu dimenzijsku točnost, značajno smanjujući zastoje u proizvodnji i troškove zamjene.
O1 alatni čelik | 1.2510 | 100MnCrW4 Predstavljanje proizvoda

O1 alatni čelik (američki ASTM standard)
Alatni čelik O1 je visokougljični, niskolegirani, uljno kaljeni alatni čelik (UNS T31501) prema američkom ASTM standardu, s jezgrom od ugljika (0.85-1.00%), mangana (1.00-1.40%), kroma (0.40-0.60%) i tragova volframa (0.40-0.60%) i vanadija (≤0.30%). Njegova svojstva usredotočena su na visoku dimenzijsku stabilnost i prokaljivost u ulju, s toplinski obrađenom tvrdoćom od 57-62 HRC, ali s umjerenom otpornošću na habanje (industrijska ocjena 4/6) i bez otpornosti na koroziju zbog niskog sadržaja kroma.
1.2510 Alatni čelik (njemački W-Nr/DIN standard)
Alatni čelik 1.2510 je njemački alatni čelik za hladnu obradu s oznakom W-Nr/DIN, klasificiran kao srednje legirani čelik kaljen u ulju, isti materijal kao i 100MnCrW4. Njegov sastav temelji se na visokougljičnom (0.90-1.05%), manganu (1.00-1.20%), s dodatkom kroma (0.50-0.70%), volframa (0.50-0.70%) za poboljšanje otpornosti na habanje, tvrdoće nakon kaljenja do 60-65 HRC; svojstva uključuju nisku toplinsku deformaciju (~1% promjene volumena) i visoku tlačnu čvrstoću (740 N/mm²) s gustoćom od 7.85 g/cm³.
100MnCrW4 alatni čelik (njemački DIN broj materijala)
Alatni čelik 100MnCrW4 ekvivalentan je klasi 1.2510 i slijedi DIN standard, označen kao visokougljični legirani čelik od volframa, kroma i mangana. Njegov sastav identičan je sastavu 1.2510, ali ističe sinergijska svojstva jačanja mangana i volframa: mangan poboljšava prokaljivost, a volfram poboljšava raspodjelu karbida, što rezultira tvrdoćom od 62-65 HRC i toplinskom vodljivošću (30 W/mK) nešto višom od one kod O1 (33 W/mK).
O1 alatni čelik | 1.2510 | 100MnCrW4 vrste i opcije

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za O1/1.2510/100MnCrW4 alatni čelik:
O1 alatni čelik | 1.2510 | 100MnCrW4 prilagođene opcije

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- O1/1.2510/100MnCrW4 Elektroslag pretapanje alatnog čelika (ESR): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
O1 alatni čelik | 1.2510 | 100MnCrW4 kemijski sastav

O1 alatni čelik | 1.2510 | 100MnCrW4 postupak toplinske obrade

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
O1 alatni čelik | 1.2510 | 100MnCrW4 Kontrola kvalitete

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
O1 alatni čelik | 1.2510 | 100MnCrW4 Tehničke specifikacije

O1 alatni čelik | 1.2510 | 100MnCrW4 Primjene proizvoda

Precizni alati za utiskivanje
Alatni čelik O1/1.2510/100MnCrW4 idealan je materijal za precizne alatne matrice zbog svoje izvrsne otpornosti na habanje i dimenzijske stabilnosti. U primjenama za proizvođače automobilskih komponenti, precizne alatne matrice izrađene od našeg alatnog čelika mogu obraditi ploče srednjeg ugljičnog čelika debljine do 3 mm i izvršiti više od milijun operacija štancanja bez zamjene ili obnove. Posebno su prikladne za procese štancanja koji zahtijevaju visoku kvalitetu površine i dimenzijsku točnost, kao što je proizvodnja elektroničkih konektora i preciznih limenih dijelova.
Plastični umeci za kalupe
U kalupima za brizganje plastike, alatni čelik O1 često se koristi za umetke u kalupe koji su izloženi velikom trošenju. Dobavljač elektroničkih kućišta koristi naš alatni čelik za umetke u šupljine kalupa i održava vijek trajanja kalupa veći od milijun ciklusa s dimenzijskom točnošću od ±0.02 mm, čak i u uvjetima ojačanog brizganja plastike s 30% staklenih vlakana. Ova primjena je posebno prikladna za kalupe za potrošačku elektroniku koji zahtijevaju visoku površinsku obradu i dug vijek trajanja kalupa.
Proizvodnja preciznih mjerača
Alatni čelik 1.2510 izvrstan je u proizvodnji mjerača. Proizvođač preciznih mjernih instrumenata koristi naš alatni čelik za proizvodnju mjernih površina visokopreciznih pomičnih mjerila i mikrometara, koji pokazuju izvrsnu otpornost na habanje i dimenzijsku stabilnost nakon toplinske obrade na 60 HRC. Ovi mjerači održavaju točnost mjerenja od ±0.001 mm čak i nakon dulje upotrebe, zadovoljavajući stroge zahtjeve zrakoplovne i industrije preciznih strojeva.
Primjena alata za obradu drveta
U drvoprerađivačkoj industriji, alatni čelik 100MnCrW4 se široko koristi za blanjalice, glodalice i alate za rezbarenje. Alati za obradu drveta izrađeni od našeg alatnog čelika od strane vrhunskog proizvođača namještaja održavaju oštre rubove rezanja pri obradi tvrdog drva, značajno smanjujući zastoje zbog ponovnog brušenja i poboljšavajući produktivnost i kvalitetu. Ovi alati su posebno prikladni za namještaj od punog drva i glazbene instrumente koji zahtijevaju finu završnu obradu površine.
O1 alatni čelik | 1.2510 | 100MnCrW4 Usporedba konkurentskih prednosti

O1 alatni čelik | 1.2510 | 100MnCrW4 Priče o uspjehu kupaca
O1 alatni čelik | 1.2510 | 100MnCrW4 Informacije o strukturi cijena
O1 alatni čelik | 1.2510 | 100MnCrW4 Često postavljana pitanja

P: Koja je razlika između alatnog čelika O1, 1.2510 i 100MnCrW4?
A: Ova tri standarda opisuju u osnovi istu vrstu alatnog čelika, samo prema sustavu imenovanja različitih zemalja ili organizacija. O1 alatni čelik je američki AISI standard, 1.2510 i 100MnCrW4 je njemački DIN standard. Njihov kemijski sastav i karakteristike performansi su u osnovi isti, glavna razlika je u tome što standardi imaju dopušteni raspon suptilnih razlika u sastavu.P: Koje su prednosti u odnosu na alatne čelike D2 ili A2?
A: U usporedbi s alatnim čelikom D2, alatni čelik O1 nudi bolju žilavost i manji rizik od deformacije, ali nešto nižu otpornost na habanje. U usporedbi s A2, O1 nudi bolju brusivost i višu površinsku obradu koju je lakše postići, ali je nešto manje otporan na omekšavanje na visokim temperaturama. Glavne prednosti O1 su jednostavnost toplinske obrade, mala deformacija, dobra obradivost i isplativost.P: Možete li pružiti prilagođene veličine?
O: Da, kao specijalizirani dobavljač alatnog čelika, nudimo fleksibilne mogućnosti isporuke širokom rasponu kupaca. Osim veleprodajne usluge za standardne veličine, prihvaćamo i zahtjeve za prilagođene veličine. Za posebne projekte nudimo uslugu rezanja koja nam omogućuje isporuku materijala točne veličine koju zahtijeva kupac, smanjujući otpad materijala i troškove obrade.P: Kako međunarodni kupci rješavaju uvoz?
A: Prije svega, FCS TOOL STEEL ima vlastiti pogon za proizvodnju alatnog čelika. Osim toga, FCS Factory ima veliko iskustvo u međunarodnoj trgovini i može pružiti sveobuhvatne usluge uvoza i izvoza međunarodnim kupcima. Naš međunarodni trgovinski tim može pomoći u pripremi sve potrebne dokumentacije za uvoz i izvoz. Upoznati smo s carinskim zahtjevima na svim glavnim tržištima i možemo pomoći našim klijentima u procesu uvoza. Istovremeno, surađujemo s brojnim međunarodnim logističkim tvrtkama kako bismo pružili konkurentna rješenja za dostavu.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |