
鋼材ブロックは目に見える欠陥なく届きます。硬度は仕様を満たしており、超音波検査でも不良を示す兆候は見られない可能性があります。
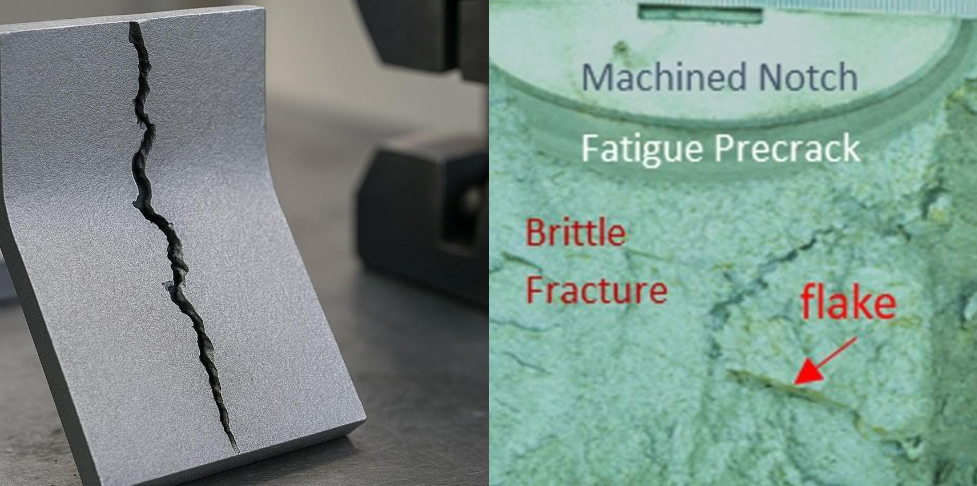
数週間または数か月後、顧客が初めて鋸で切断した際に、内部にひび割れや白い薄片状の欠陥が見つかる。
鋼材は保管中にひび割れたのか、それとも納品前から既に欠陥が生じていたのか?
1.2083 / 4Cr13、1.2316、1.2714の大型鋼材ブロックに関して、このようなフィードバックをいただいております。これらのケースは「保管割れ」と呼ばれることが多いのですが、保管が根本原因であることは稀です。問題は通常、溶解、鍛造、冷却、または熱処理の過程で発生します。時間と切削によって、単に割れが発生するようになるだけです。
なぜこれらの成績は機密事項なのか?
これらの鋼材は組成や用途が異なるが、大型ブロックには2つの重要な共通点がある。それは、高い焼入れ性と中心部の緩やかな冷却である。
|
学年 |
関連する合金含有量* |
大部分における主なリスク |
|---|---|---|
|
1.2083/4Cr13 |
約13%のCr |
水素フレーク、内部清浄度、冷却ストレス |
|
1.2316 |
クロム約16%、モリブデン含有。一部の変種にはニッケルが含まれる。 |
深層焼入れ性、断面効果、残留応力 |
|
1.2714 |
ニッケル約4%、クロム約1.2%、モリブデン約0.5% |
コアの冷却が遅い、相転移応力と水素 |
|
1.2080 / D3 |
炭素約2%、クロム約12% |
炭化物偏析、低靭性、残留応力 |
※正確な範囲は、適用される規格および個々のサプライヤーの仕様によって異なります。
大型の鍛造ブロックでは、表面が先に冷却される一方、中心部は数時間にわたって高温状態が続くことがある。そのため、断面全体で温度勾配や相変態が異なるタイミングで発生し、内部応力が生じる。
合金元素は焼入れ性、耐食性、機械的特性を向上させるが、同時に冷却過程の許容範囲を狭める。これは、これらの鋼種が保管中に自然に割れるという意味ではない。製鋼メーカーは、実際の断面サイズに応じて水素、鍛造、冷却を制御する必要があるという意味である。
遅延亀裂の主な原因3つ
1. 水素フレーク
水素は原材料や炉への投入物を通して溶鋼に混入します。除去されないと、内部剥離や遅延割れを引き起こします。では、実際のビジネスリスクについて見ていきましょう。
小規模な製鉄所の中には、真空脱ガス(VD)装置を備えていないところもある。価格を大幅に下げて「安い」見積もりを提示するために、脱ガス工程を省略してしまうのだ。販売業者がこうした大幅に値引きされた鋼材を仕入れ、地元の顧客に販売すると、隠れた欠陥がやがて露呈する。その結果、全ロットの返品、高額な賠償請求、そして顧客の喪失といった事態を招くことになる。
FCSでは、一切の手抜きをしません。水素濃度を安全な2ppm以下に抑えるため、徹底したVD処理を実施し、SEP 1921 D/d超音波検査を義務付けています。これは、お客様の企業イメージを守り、利益率を確保するためです。
2. 残留引張応力
残留応力は、不均一な鍛造、急速または不均一な冷却、熱処理、冷間矯正、および重切削加工によって発生する可能性がある。
ブロック内部の応力バランスが保たれているため、一見健全に見えるかもしれません。しかし、切断によって材料が除去されると、そのバランスが崩れます。残存する引張応力が局所的な破壊抵抗を超えると、内部の亀裂が急速に進展する可能性があります。
そのため、のこぎりはしばしば引き金となるだけで、根本原因ではないことが多いのです。
3. 内部冶金欠陥
インゴットの切断が不十分だと、高度に偏析した材料が最終製品に混入する可能性がある。鍛造比率が低いと、気孔、中心部の偏析、または鋳造組織の残留物が残る可能性がある。
D3鋼のような高炭素鋼種では、炭化物偏析が特に重要となる場合がある。あるD3鋼の調査では、共晶炭化物偏析がグレード6.0に達し、極めて不均一で脆い構造の直接的な証拠となった。
保管後に発見された亀裂がすべて水素割れとは限りません。原因を特定するには、マクロ構造、ミクロ構造、および破断面の証拠を検査する必要があります。
欠陥の発生メカニズム
ステージ 1: 溶解と精製
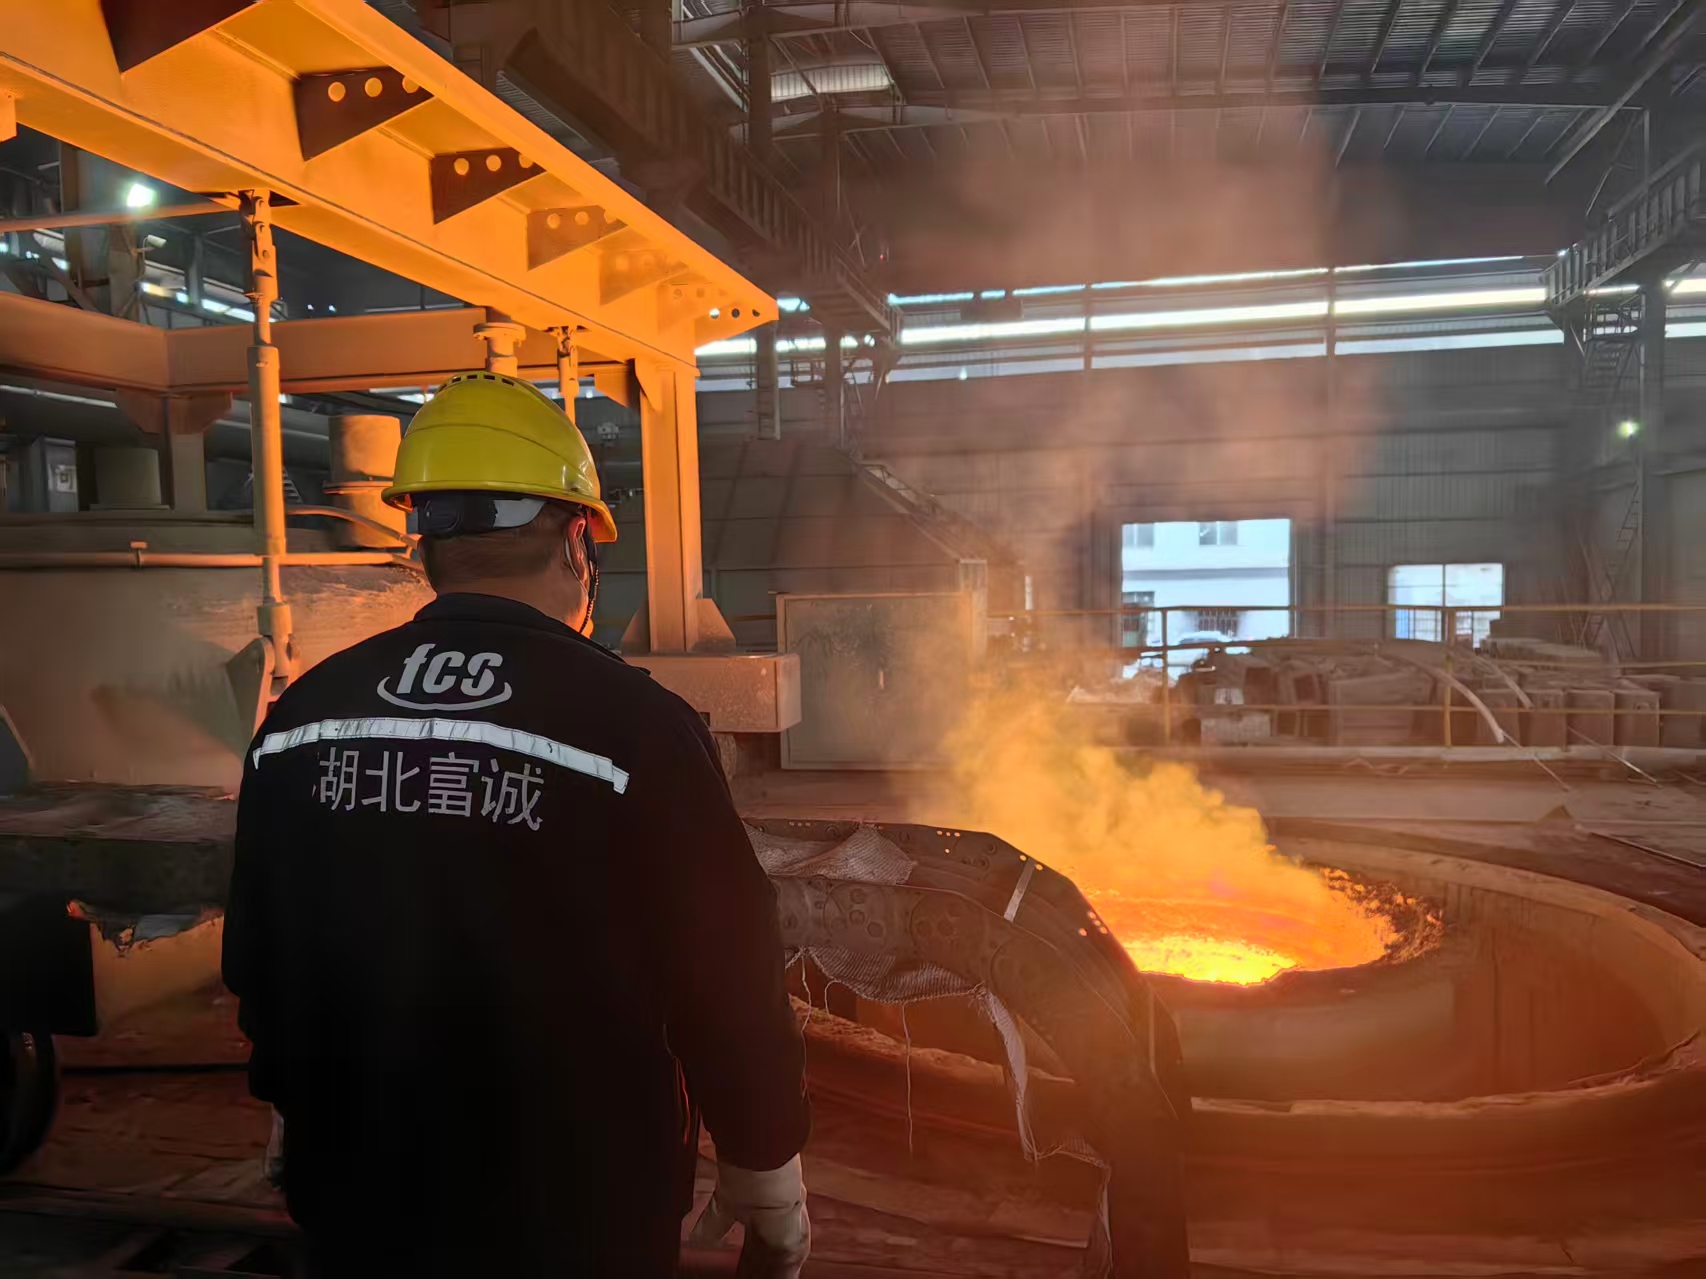
水素制御は、乾燥した原料と適切な炉操業から始まります。LF精錬、真空脱ガス、スラグ制御、保護鋳造といった工程が連携して、鋼の清浄度を向上させます。
製造工程に「VD」と記載するだけでは不十分です。処理は実際の熱に対して効果的でなければならず、その結果は合意された仕様を満たす必要があります。
ステージ2:鋳造と鍛造
インゴットの中心部と頭部は、一般的に外側部分よりも偏析が多く含まれています。適切な切断処理によって、最終製品となるブロックに入る前に、不適切な端部材料が除去されます。
鍛造では、中心部に十分な変形を生じさせる必要がある。表面のみを効果的に加工した場合、きれいに機械加工された表面の下に、内部の気孔や偏析が残る可能性がある。
ステージ3:冷却および熱処理
これは、重量のある部分にとって最も敏感な段階です。
冷却速度が速すぎると、大きな熱応力や相変態応力が発生する可能性がある。水素除去と冷却のタイミングが適切でないと、拡散性水素が内部欠陥の周囲に蓄積する可能性がある。
焼きなましまたは焼き戻しは、鋼材のグレードと断面形状に基づいて行う必要があります。表面硬度だけでは、芯材が均一であることや応力がないことを確認することはできません。
ステージ4:保管と切断
保管中、表面下に既存の微細亀裂が残存する可能性がある。拡散性水素は移動を続け、残留引張応力は脆弱な部分に作用し続ける。
最初の鋸切断によって拘束が取り除かれ、応力が再分配される。そして、切断力と振動が最終的な引き金となる。
したがって、正確な説明は必ずしも「保管されていたために鋼材にひびが入った」というものではない。より一般的には、次のようになる。
この欠陥は製造過程で発生し、保管中に隠れたままとなり、切断によって露呈または誘発された。
水素誘起分解を裏付ける証拠とは?
|
証拠 |
それが示すもの |
|---|---|
|
中心部付近に集中した薄片状の内部亀裂 |
水素フレークによる損傷の可能性を裏付ける |
|
水素含有量が合意された工場限界値を超えた |
水素の関与を支持する |
|
遅延後に亀裂が現れる |
遅延亀裂と一致するが、証明ではない |
|
変形がほとんどない脆性破壊 |
低い破壊抵抗性を示すが、これは水素特有のものではない。 |
|
深刻な分離または混入 |
亀裂発生の可能性のある箇所を特定する |
|
UT試験に合格 |
その試験手順の下では、不合格となる兆候がないことを確認するだけです。 |
最終診断は、破断面検査、断面全体にわたる肉眼検査、金属組織検査、水素データ、超音波探傷試験記録、および製造履歴を総合的に判断して行うべきである。
超音波探傷検査(UT)は多くの内部欠陥を検出できますが、検出精度は欠陥の大きさ、向き、プローブの周波数、探傷範囲、および合格基準によって異なります。硬度試験では、残留応力、水素、または中心偏析を測定することはできません。
誰が責任者ですか?
責任の所在は、欠陥の発生源によって異なる。
製鉄会社は、溶解、水素除去、切断、鍛造、および鍛造後の冷却を管理します。加工業者は、その後の矯正、機械加工、または熱処理を担当する場合があります。顧客は、保管、支持、および切断条件を管理します。
検査で水素フレーク、不十分な鍛造、または製造に起因するその他の欠陥が確認された場合、通常は上流工程に責任がある。ただし、この結論は3つの事実によって裏付けられる必要がある。
-
亀裂の発生源と欠陥の種類が特定されました。
-
試験対象サンプルは、実際の加熱およびブロックにまで遡って追跡可能である。
-
その結果は、合意された基準または契約上の要件を満たしていません。
これらの事実が不明なままでは、鋸本体または供給業者を非難するのは時期尚早である。
安価な鉄鋼の本当のコスト
分光計は、製造工程の一部が省略されていても、正しいグレードを確認できる場合があります。水素制御、鍛造還元、冷却方法などは、化学分析だけでは検証できません。
真空処理時間の短縮、鍛造作業の削減、冷却の加速によって得られるコスト削減効果は、1トンあたりわずかかもしれない。しかし、不良ブロックが発生すると、はるかに大きな損失につながる可能性がある。
-
材料および加工済みの部品が失われる可能性があります。
-
同じロットの他のブロックも隔離しなければならない。
-
生産および顧客への配送が停止します。
-
検査や請求手続きには追加の時間がかかります。
最も安い見積もりが必ずしも最も低い総費用になるとは限らない。
信頼できるサプライヤーを選ぶ方法
受入時の表面硬度検査では、内部のコアの状態や水素濃度は分かりません。製造パートナーに頼る必要があります。確認すべき点は以下のとおりです。
-
設備能力を確認する:サプライヤーは、真空脱ガス(VD)設備と、大型ブロックを成形するための大型鍛造プレスを必要とします。
-
厳格な試験基準を要求しましょう。「UT合格」という曖昧な表示は受け入れてはいけません。信頼できる製鉄所は、正確な試験基準(SEP 1921など)、合格等級、および厳格な水素含有量制限を明記しています。
-
完全なトレーサビリティを確保してください。すべての鋼材ブロックにはMTC 3.1証明書が添付されている必要があります。実物の鋼材に記載されているヒート番号は、書類に記載されている番号と一致していなければなりません。
-
技術的な透明性を評価する:サプライヤーに、あなたの指定する断面サイズにおける鍛造、冷却、熱処理の工程について説明を求めてください。
遅延割れを防ぐには、生産工程全体を管理できるサプライヤーが必要です。
FCSがリスクを管理する方法
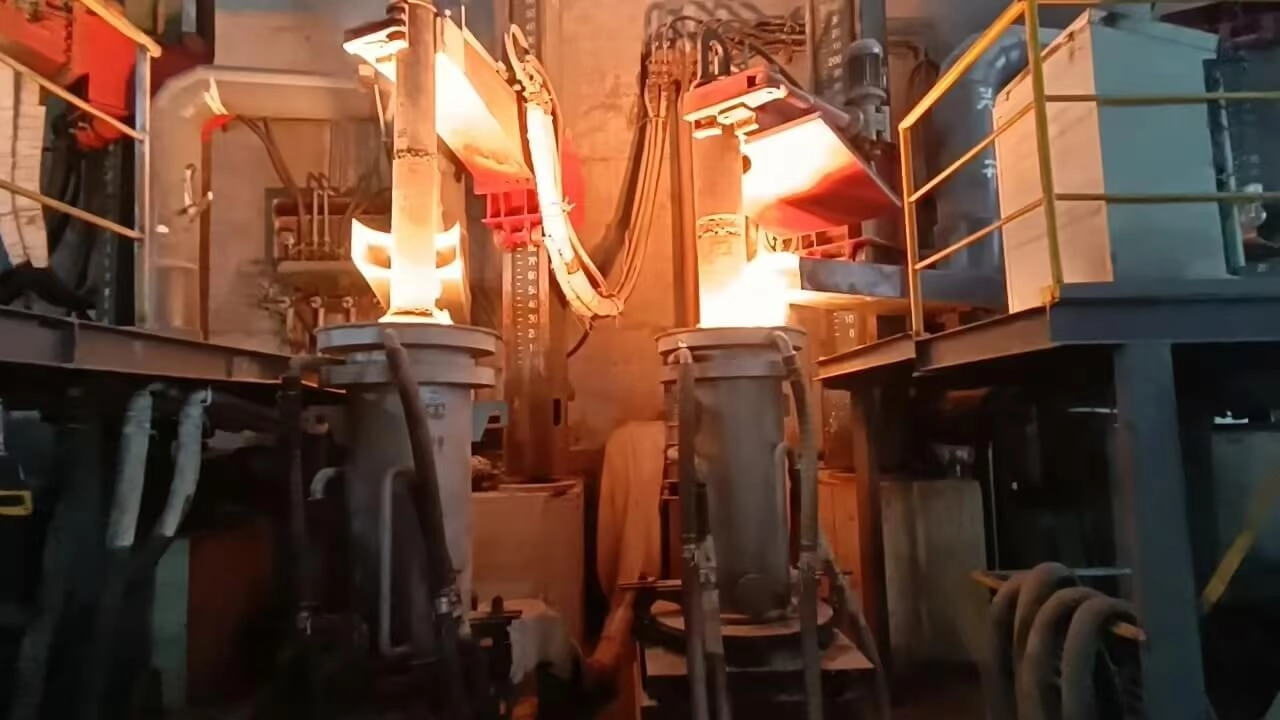
FCSツールスチールでは、断面サイズを材料仕様の一部として扱います。500mmのブロックは、小さな棒材と同じ冷却ロジックに従うことはできません。
これを裏付けるには、本格的な設備が必要です。FCSは5,500トンの大型高速鍛造プレスを運用しています。これにより、500mmを超える大型の棒材やブロックでも、コア鍛造比が5:1を容易に超え、中心部の気孔を完全に押し出して固めることができます。
当社の生産ルートには以下が含まれます。
EF → LF → VD → 指定時のESR → 制御鍛造 → 制御冷却および熱処理 → 機械加工 → 最終検査
私たちは、これらの欠陥が発生するプロセス、すなわち精製時の水素、切断および大量鍛造時の中心構造、冷却および熱処理時の残留応力を制御しています。
検査はその後、ヒート番号と関連付けられます。契約内容によっては、化学組成、硬度、超音波探傷試験(SEP 1921規格に準拠した厳格な試験など)、マクロ組織、金属組織検査が含まれ、MTC 3.1文書によって裏付けられます。
結論
はっきりさせておきましょう。1.2083、1.2316、1.2714の鋼ブロックは、倉庫に数ヶ月保管されていたというだけで、突然ひび割れるわけではありません。
実のところ、根本的な原因はほとんどの場合、製造工程のずっと早い段階で発生している。過剰な水素、不十分な鍛造、制御不能な冷却、残留応力、あるいは隠れた内部冶金欠陥など、原因は様々だが、損傷は既に生じている。保管期間は単に時間を与えるだけであり、最初の切断は弱点を露呈させる引き金に過ぎないのだ。
大型鍛造ブロックの場合、適切な化学組成と表面硬度を実現することは最低限の条件に過ぎません。切削加工を開始した際に鋼材が安定した状態を維持できるかどうかを真に決定づけるのは、厳格な水素制御、適切な鍛造圧下、精密な冷却方法、そして完全なロット番号のトレーサビリティです。
鉄鋼在庫業者への供給確保
販売業者にとって、数ヶ月保管後にひび割れたブロックが見つかることは、利益率への直接的な打撃となり、買い手との難しい交渉につながります。在庫は安定的に維持する必要があります。
FCSツールスチールは、卸売業者と提携しています。当社は、脱ガス処理と鍛造が施され、安全に保管できる大型ブロックを在庫業者に供給しています。
一貫した品質が卸売ビジネスを守る上でいかに重要かを理解している製造パートナーと協力しましょう。お見積もり依頼や技術的なお問い合わせは、今すぐご連絡ください。お客様の在庫にとって信頼できるサプライチェーンを確保いたします。