O1 工具鋼 | 1.2510 |100MnCrW4
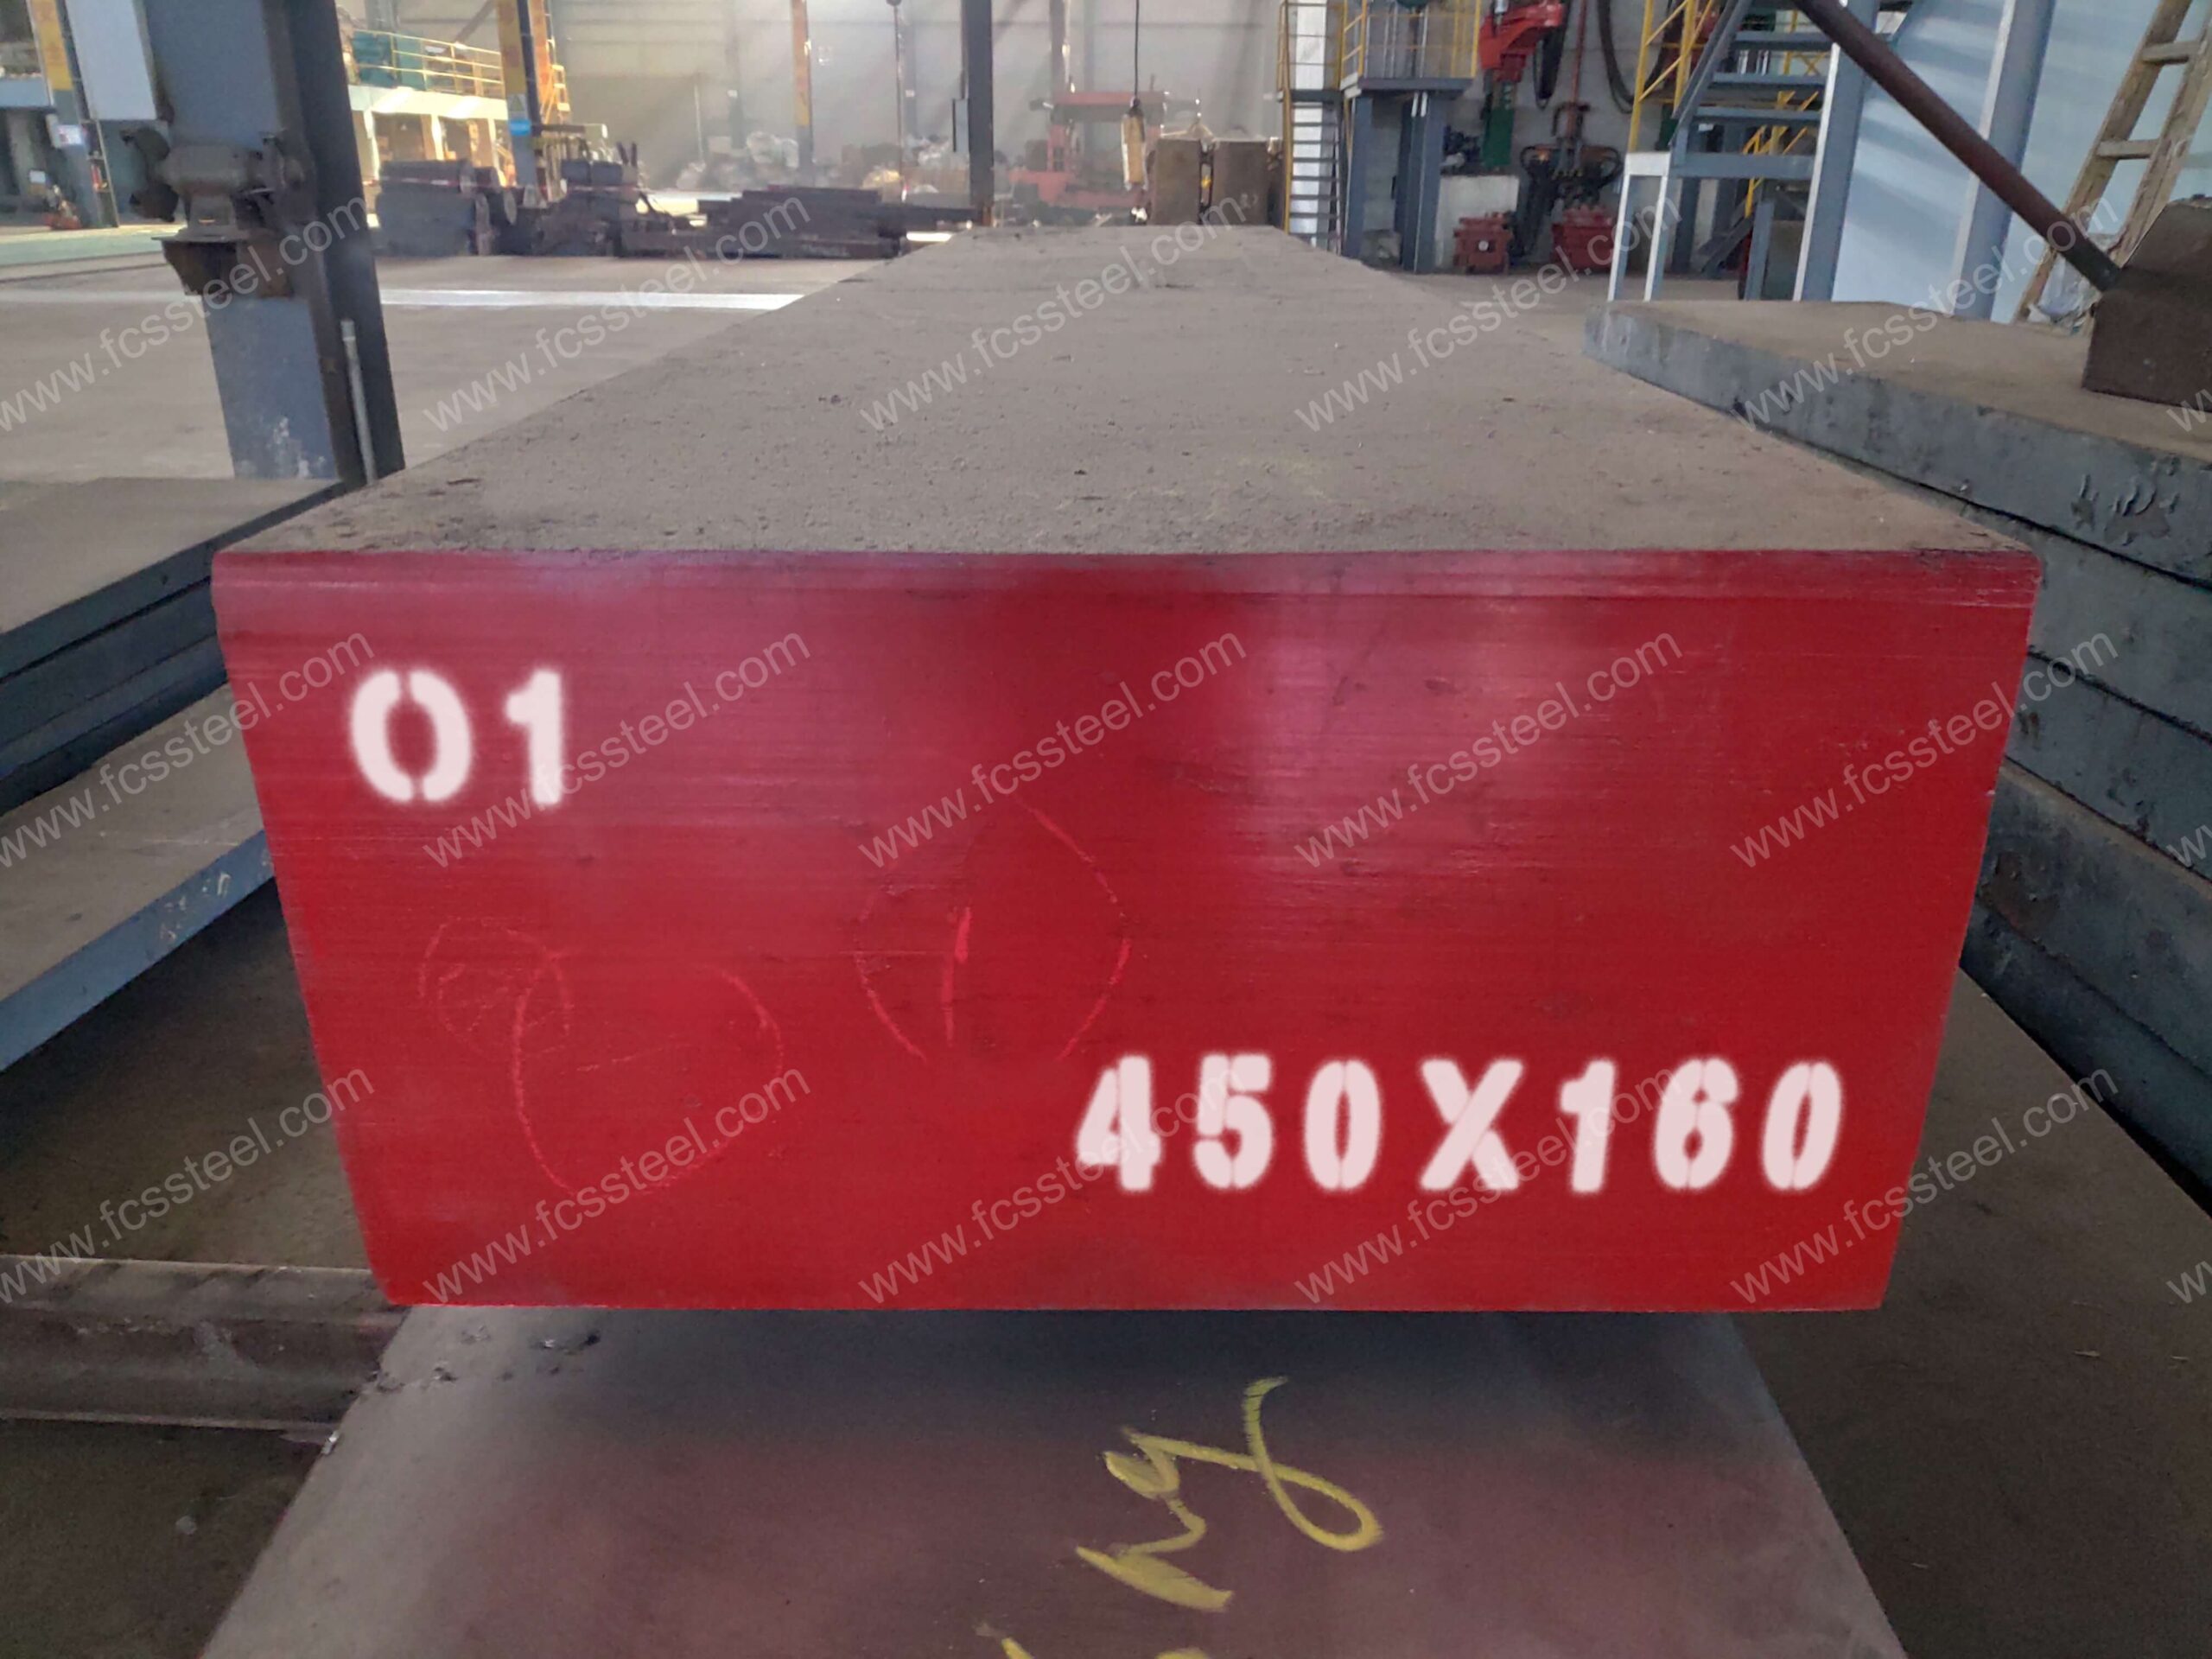
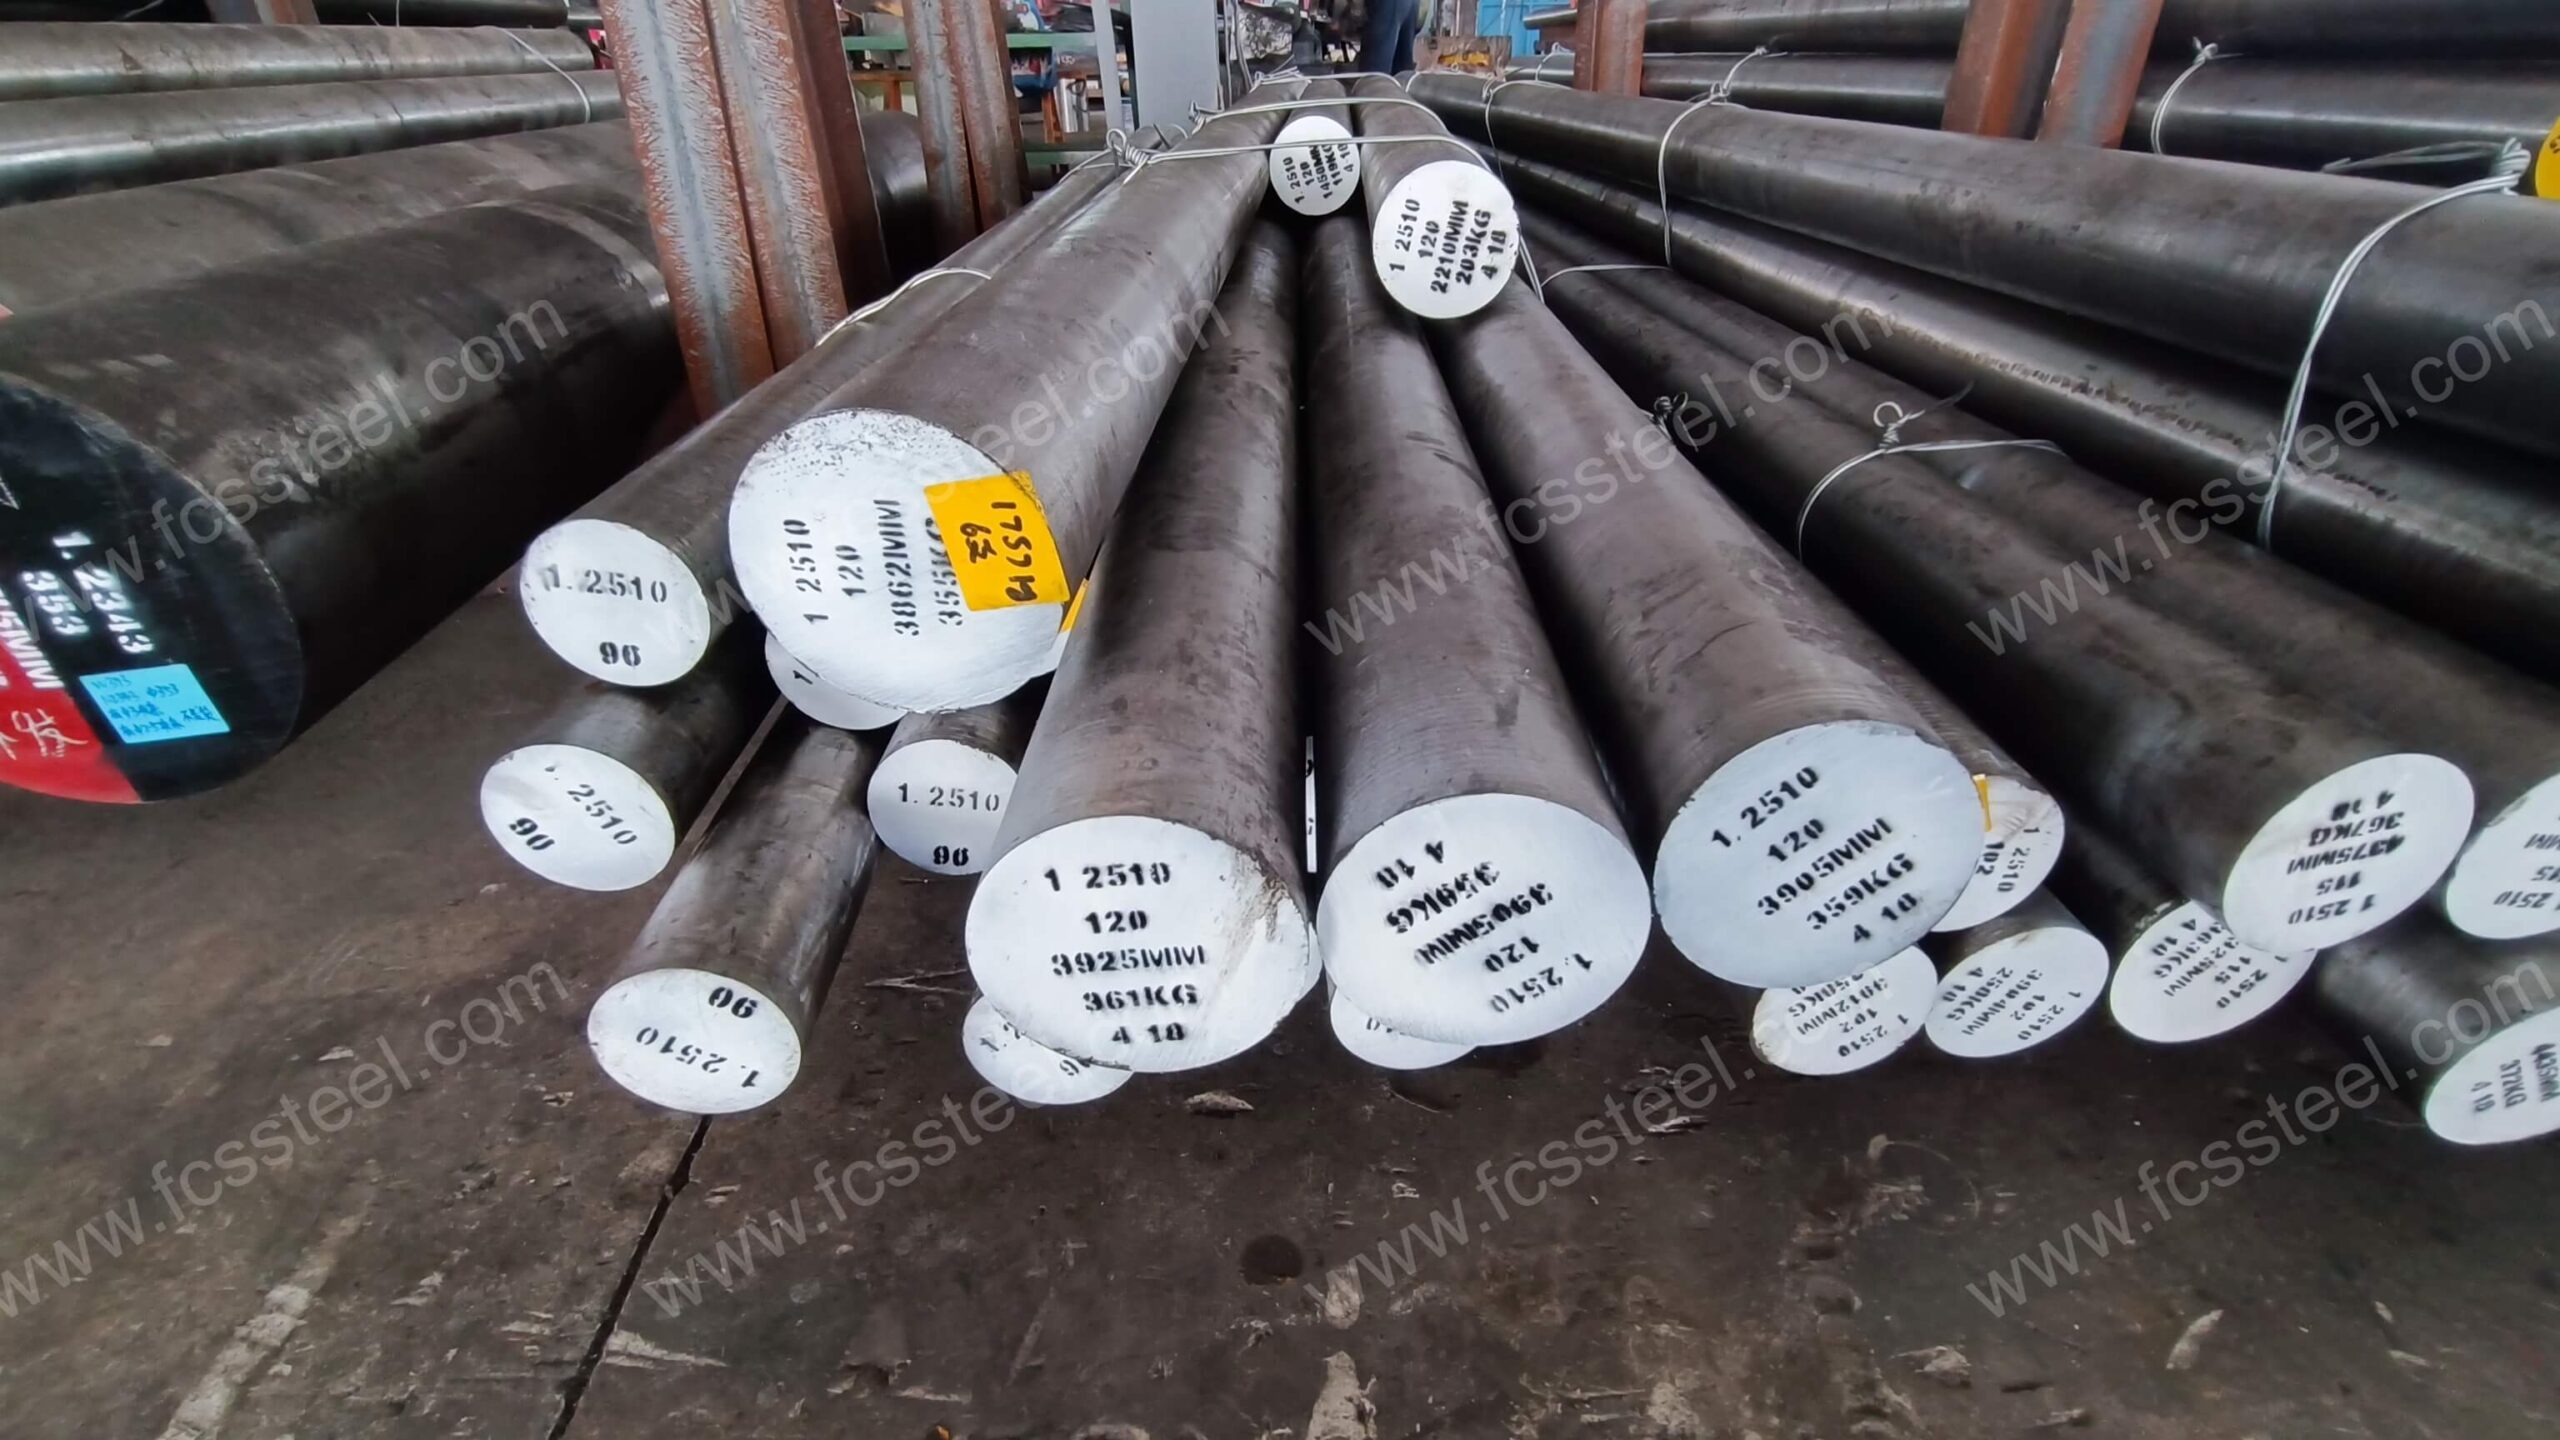
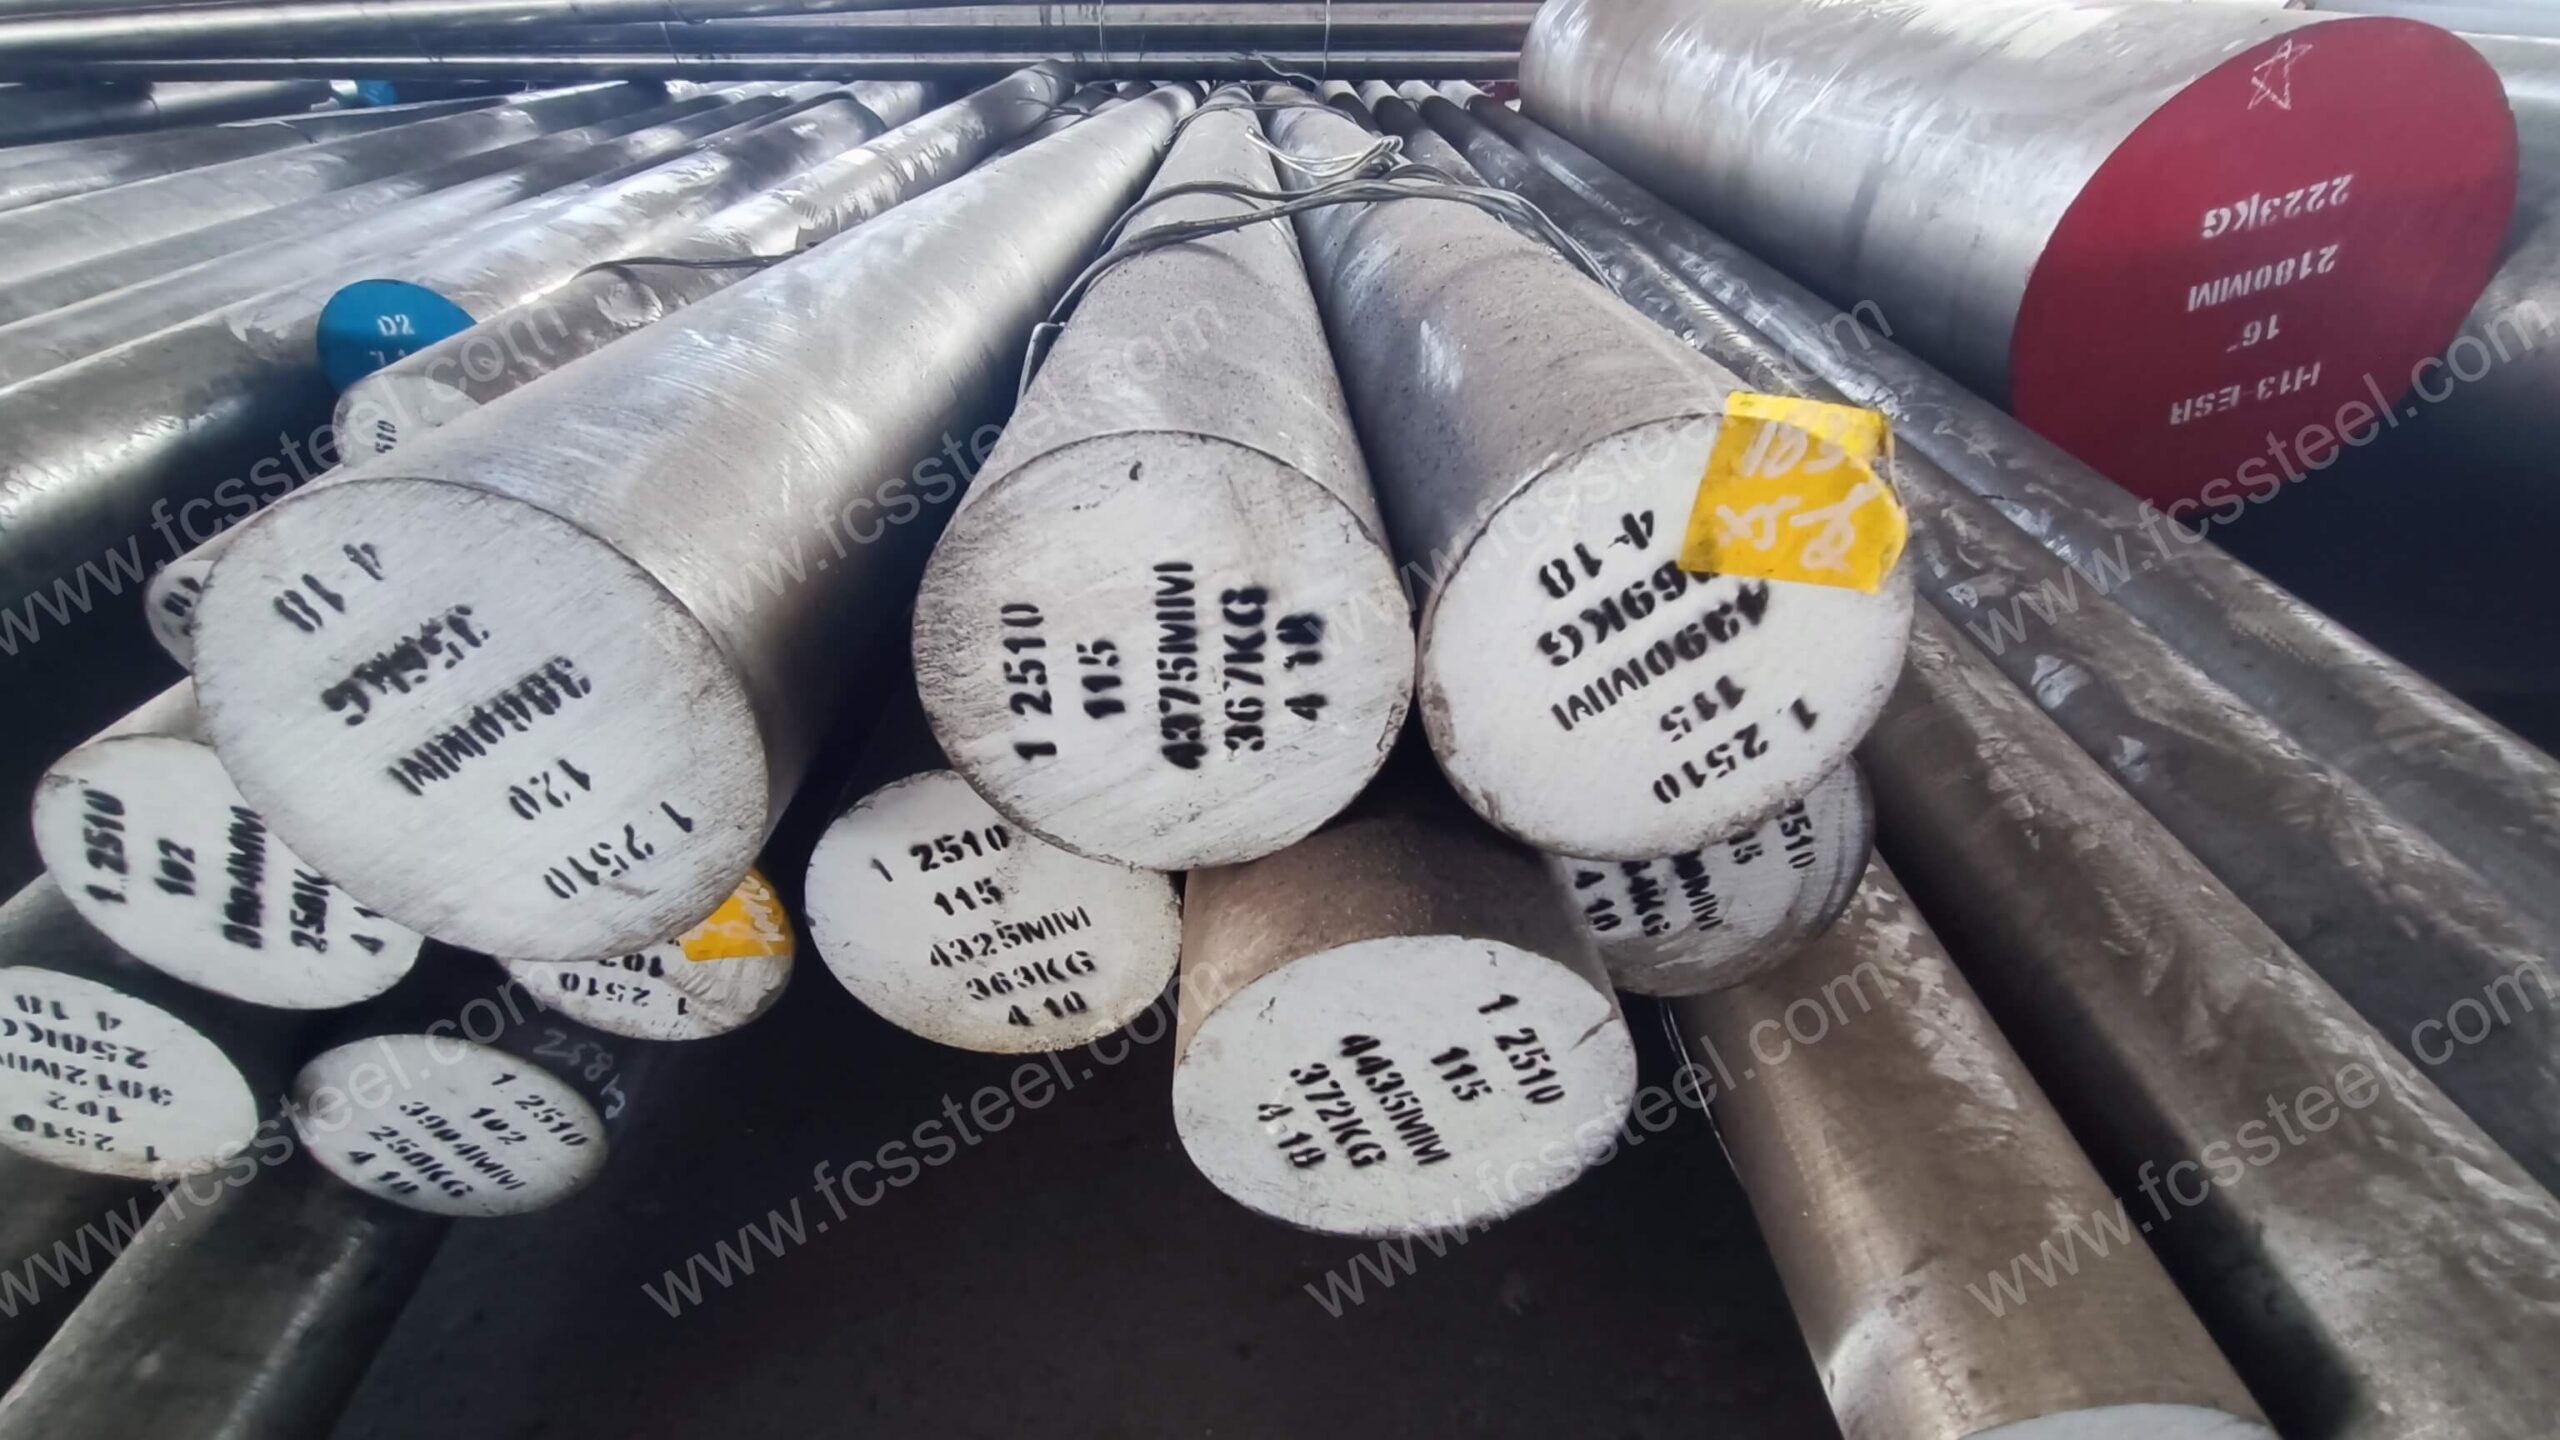
工具鋼の専門サプライヤーであるFCS Factoryは、優れた総合特性を備えた高品質の油焼入れ冷間加工工具鋼であるO1(1.2510/100MnCrW4)工具鋼を提供しています。この鋼は、材料の破損が頻繁に発生し、精度を維持するのが難しい精密工具業界で使用されています。FCS工具鋼O1は、最適化された合金設計と厳格な製造プロセスにより、優れた耐摩耗性と寸法安定性を実現し、金型や工具の長寿命と高精度を保証します。FCS TOOL STEELのO1工具鋼で作られた金型は、通常の材料よりも30~50%長持ちし、標準的な寸法精度を維持できるため、生産停止時間と交換コストを大幅に削減できることが、お客様から実証されています。
O1工具鋼 | 1.2510 |100MnCrW4 製品紹介

O1工具鋼(米国ASTM規格)
O1工具鋼は、米国ASTM規格(UNS T31501)に準拠した高炭素・低合金の油焼入れ工具鋼で、炭素(0.85~1.00%)、マンガン(1.00~1.40%)、クロム(0.40~0.60%)、微量のタングステン(0.40~0.60%)、バナジウム(≤0.30%)を主成分としています。その特性は、高い寸法安定性と油焼入れ性にあり、熱処理後の硬度は57~62HRCですが、耐摩耗性は中程度(業界評価4/6)で、クロム含有量が少ないため耐食性はありません。
1.2510 工具鋼(ドイツ W-Nr/DIN 規格)
1.2510工具鋼は、ドイツのW-Nr/DIN番号の冷間加工用工具鋼で、中合金油焼入れ鋼に分類され、100MnCrW4と同じ材料です。その組成は、高炭素(0.90~1.05%)、マンガン(1.00~1.20%)をベースとし、耐摩耗性を向上させるためにクロム(0.50~0.70%)、タングステン(0.50~0.70%)が添加されており、焼入れ後の硬度は60~65 HRCに達します。特性としては、熱変形が少なく(体積変化は約1%)、圧縮強度が高く(740 N/mm²)、密度は7.85 g/cm³です。
100MnCrW4工具鋼(ドイツDIN材料番号)
100MnCrW4工具鋼は1.2510と同等のグレードであり、DIN規格に準拠した高炭素タングステンクロムマンガン合金鋼です。その組成は1.2510と同一ですが、マンガンとタングステンの相乗的な強化特性が際立っています。マンガンは焼入れ性を向上させ、タングステンは炭化物の分布を微細化することで、硬度62~65HRC、熱伝導率(30W/mK)はO1(33W/mK)よりわずかに高くなっています。
O1工具鋼 | 1.2510 |100MnCrW4 の種類とオプション
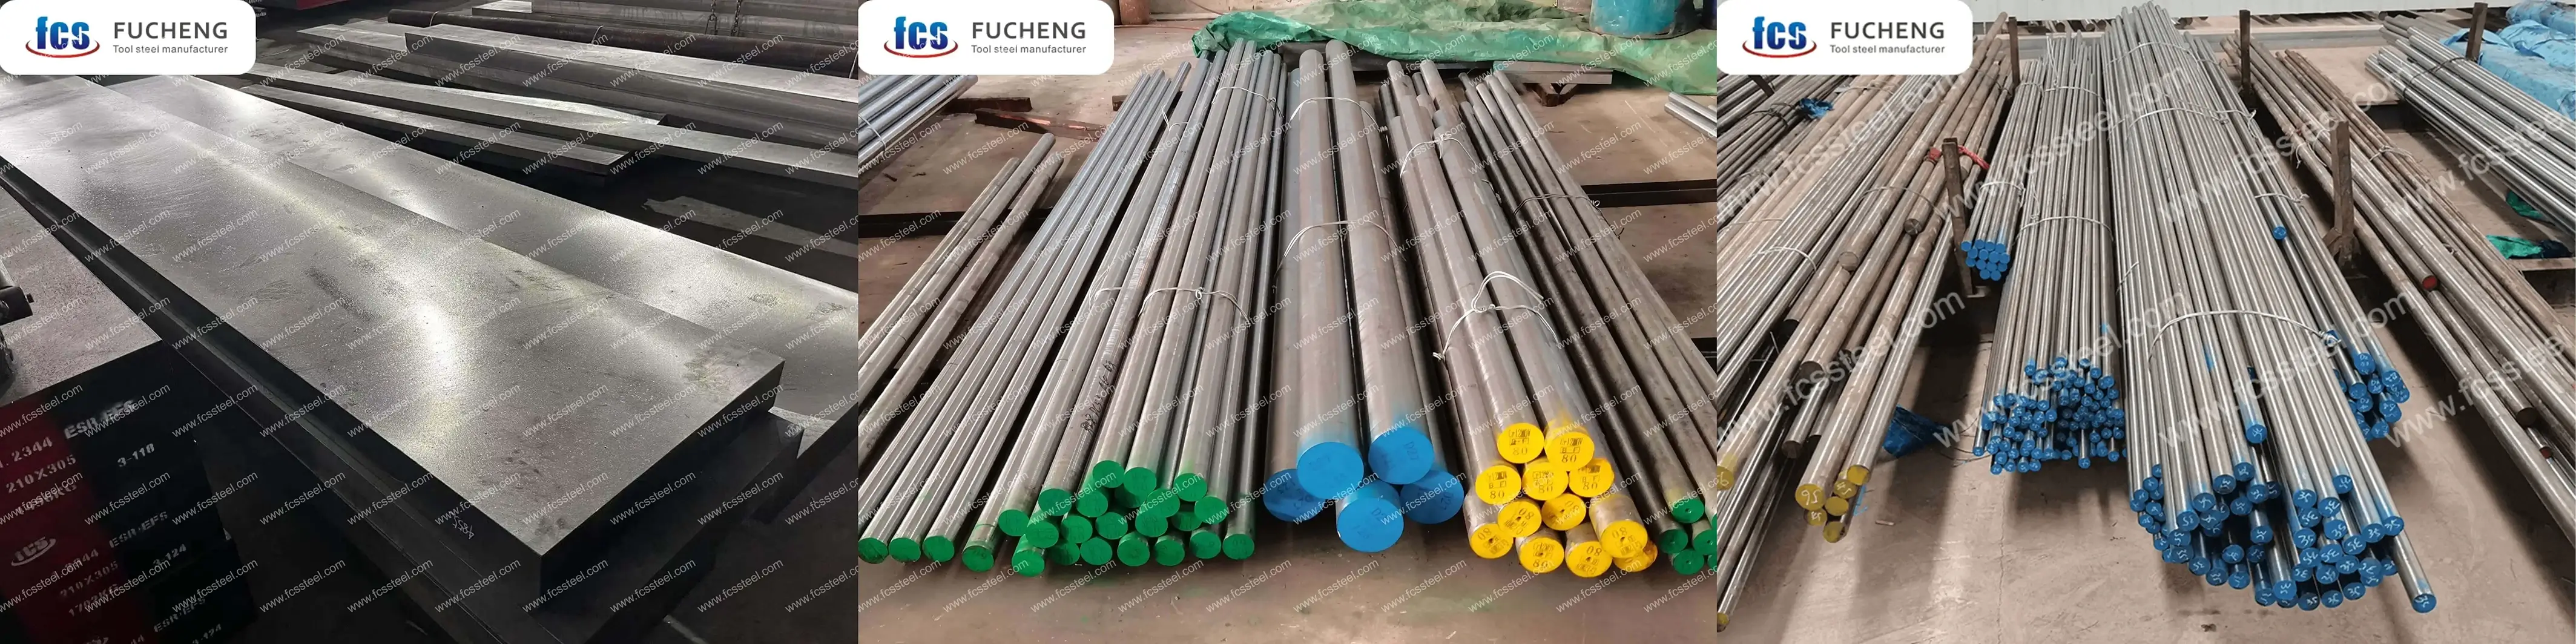
以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。 O1/1.2510/100MnCrW4工具鋼:
O1工具鋼 | 1.2510 |100MnCrW4 カスタマイズオプション
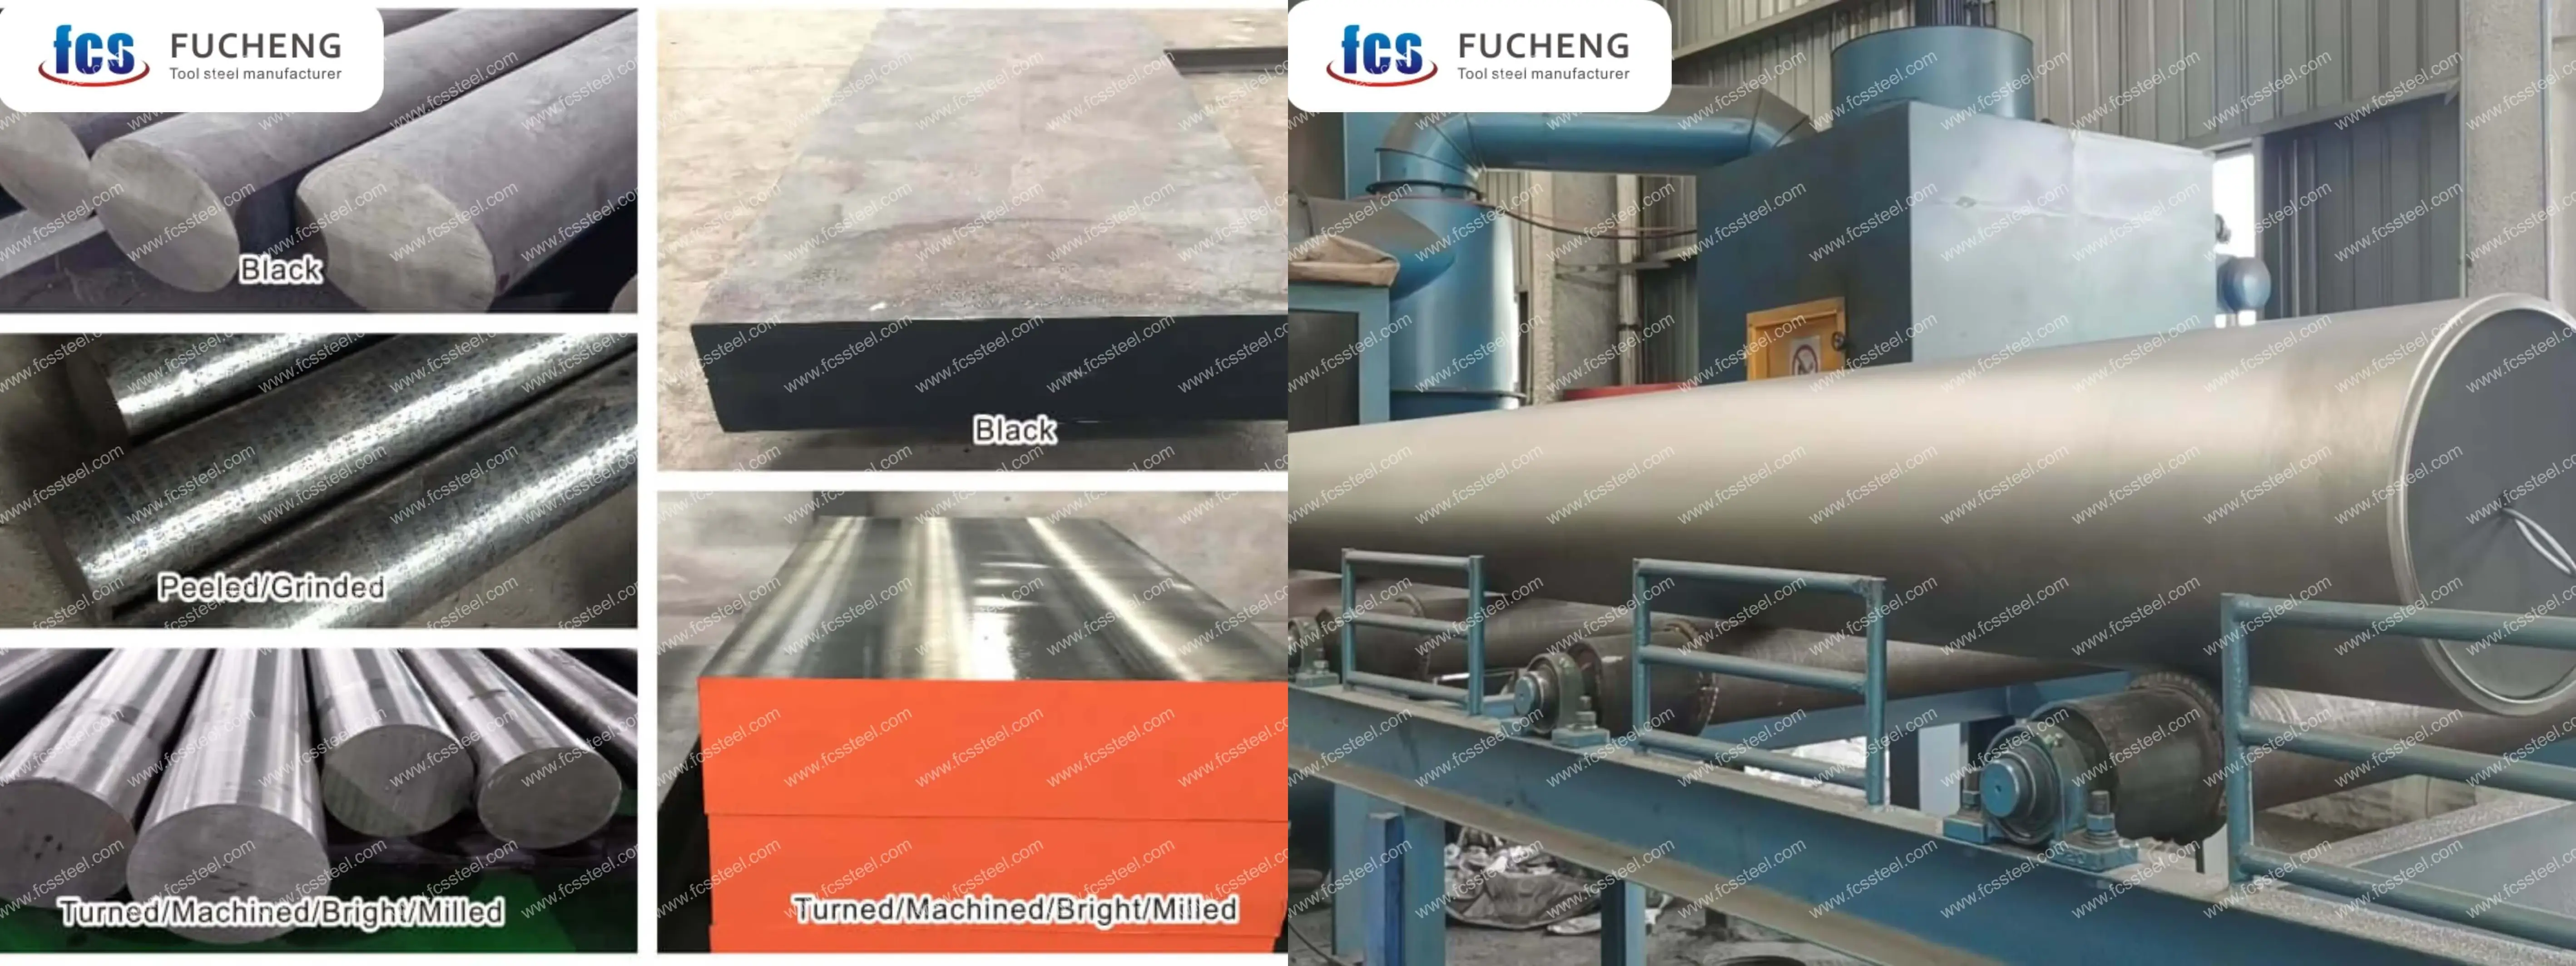
- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- O1/1.2510/100MnCrW4 工具鋼電気スラグ再溶解 (ESR): 重要な用途向けの高純度および等方性特性を備えたプレミアム オプション。
O1工具鋼 | 1.2510 |100MnCrW4 化学組成

O1工具鋼 | 1.2510 |100MnCrW4 熱処理プロセス
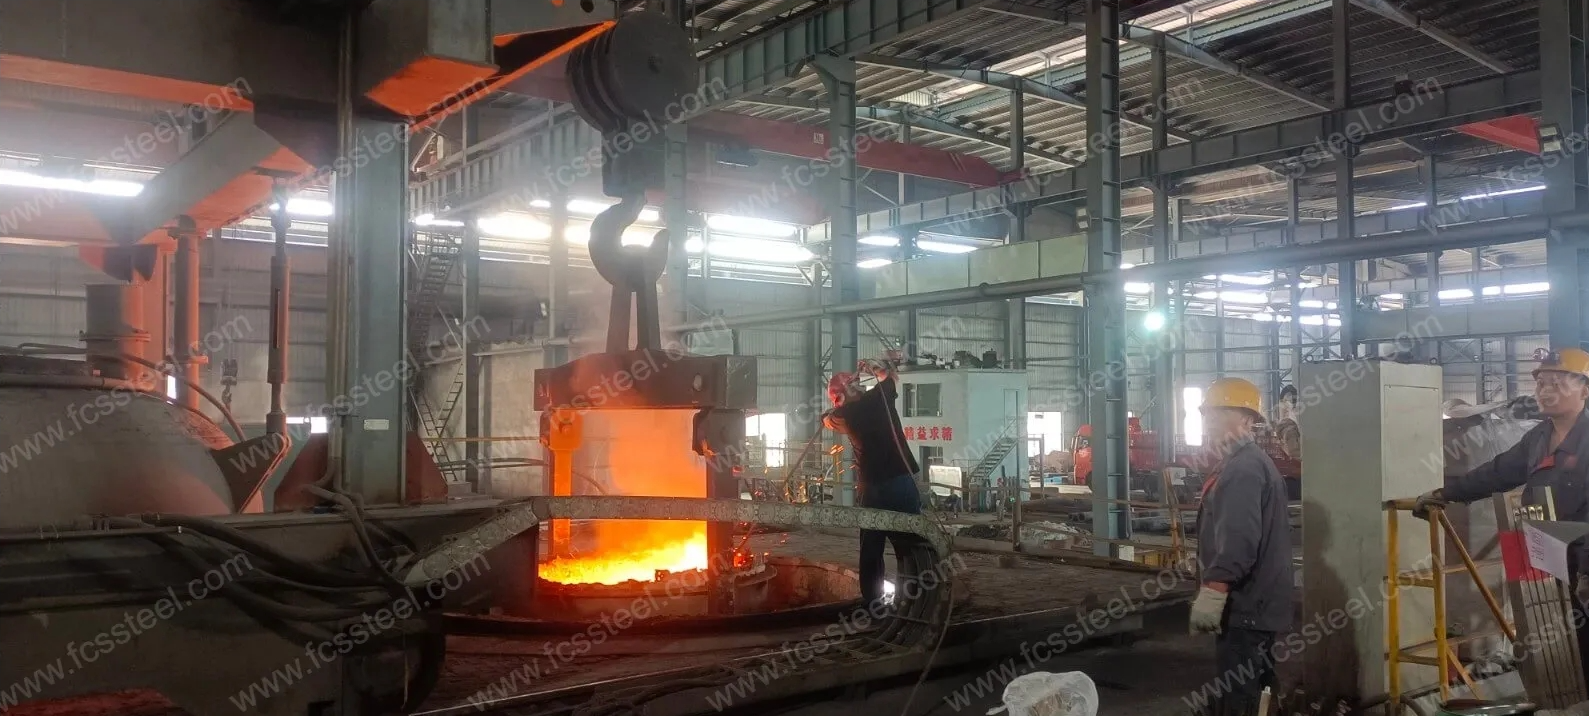
1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
O1工具鋼 | 1.2510 |100MnCrW4 品質検査
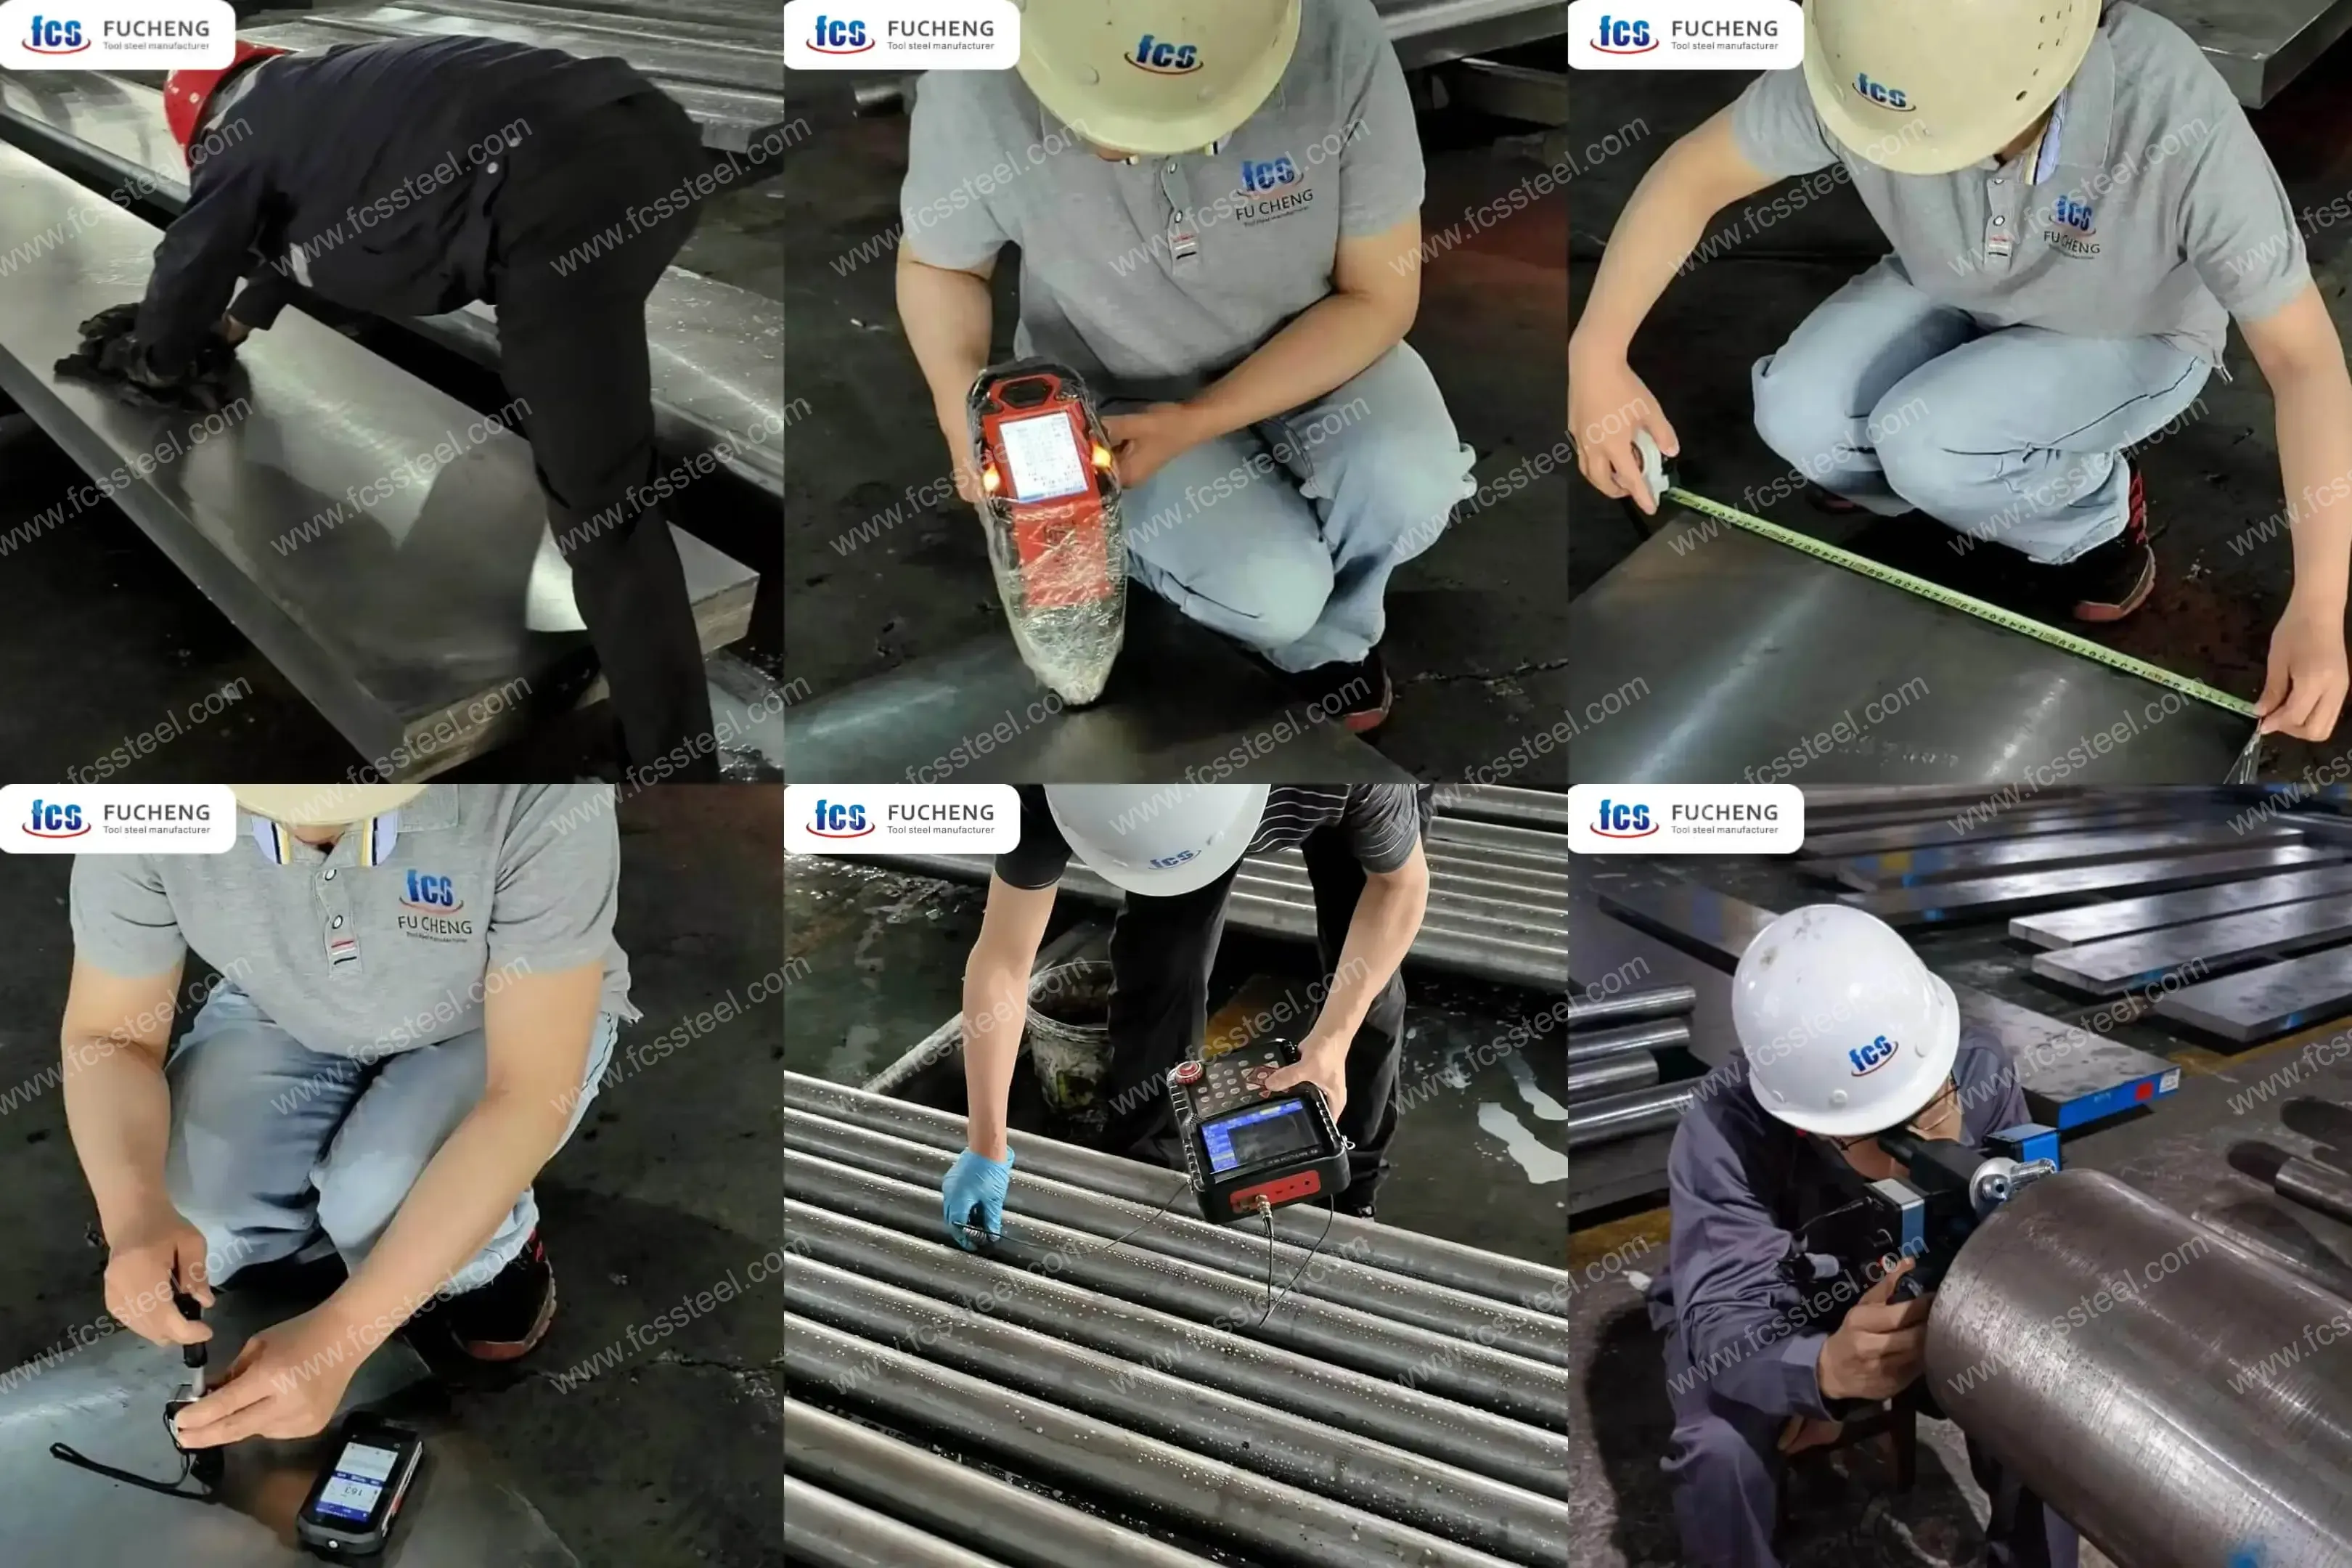
1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
O1工具鋼 | 1.2510 |100MnCrW4 技術仕様

O1工具鋼 | 1.2510 |100MnCrW4 製品用途
精密プレス金型
O1/1.2510/100MnCrW4工具鋼は、優れた耐摩耗性と寸法安定性により、精密プレス金型に最適な材料です。自動車部品メーカー向けのアプリケーションにおいて、当社の工具鋼で製造された精密プレス金型は、最大3mm厚の中炭素鋼板に対応し、交換や再調整なしで100万回以上のプレス加工が可能です。特に、電子コネクタや精密板金部品の製造など、高い表面品質と寸法精度が求められるプレス加工に適しています。
プラスチック金型インサート
プラスチック射出成形金型において、O1工具鋼は摩耗の激しい金型インサートによく使用されます。電子機器ハウジングのサプライヤーは、当社の工具鋼を金型キャビティインサートに使用しており、30%ガラス繊維強化プラスチック射出成形においても、寸法精度±0.02mmで1万サイクル以上の金型寿命を維持しています。この用途は、優れた表面仕上げと長い金型寿命が求められる民生用電子機器の金型に特に適しています。
精密ゲージ製造
1.2510工具鋼はゲージ製造において優れた性能を発揮します。精密測定機器メーカーでは、当社の工具鋼を用いて高精度ノギスやマイクロメータの測定面を製造しています。これらのゲージは、60HRCまでの熱処理後も優れた耐摩耗性と寸法安定性を示します。これらのゲージは、長期間使用しても±0.001mmの測定精度を維持し、航空宇宙産業や精密機械産業の厳しい要件を満たしています。
木工工具の用途
木工業界では、100MnCrW4工具鋼がかんな、フライス、彫刻刀などに広く使用されています。高級家具メーカーが当社の工具鋼を使用して製造した木工工具は、広葉樹材の加工において鋭い切れ味を維持し、再研磨によるダウンタイムを大幅に削減し、生産性と品質を向上させます。これらの工具は、特に精緻な表面仕上げが求められる無垢材家具や楽器に最適です。
O1工具鋼 | 1.2510 |100MnCrW4 競争優位性比較

O1工具鋼 | 1.2510 |100MnCrW4 お客様成功事例
O1工具鋼 | 1.2510 |100MnCrW4 価格体系情報
O1工具鋼 | 1.2510 |100MnCrW4 よくある質問
Q:O1、1.2510、100MnCrW4 工具鋼の違いは何ですか?
A: これら3つの規格は、国や組織の命名方法が異なるだけで、基本的に同じ種類の工具鋼を規定しています。O1工具鋼は米国のAISI規格、1.2510および100MnCrW4はドイツのDIN規格です。これらの化学組成と性能特性は基本的に同じですが、主な違いは、規格によって組成の許容範囲がわずかに異なることです。Q: D2 または A2 工具鋼に比べて利点は何ですか?
A: D2工具鋼と比較して、O1工具鋼は靭性に優れ、変形リスクが低いですが、耐摩耗性は若干劣ります。A2と比較して、O1は研削性に優れ、より高品質な表面仕上げを実現しやすいですが、高温での軟化耐性は若干劣ります。O1の主な利点は、熱処理の簡便性、低歪み性、良好な機械加工性、そしてコスト効率の良さです。Q: カスタマイズされたサイズを提供できますか?
A: はい、工具鋼の専門サプライヤーとして、幅広いお客様に柔軟な納品オプションをご提供しています。標準サイズの卸売サービスに加え、カスタマイズサイズのご要望も承っております。特殊なプロジェクトには、お客様のご要望に合わせた正確なサイズで材料を供給できる切断サービスも提供しており、材料の無駄と加工コストを削減します。Q:海外の顧客は輸入をどのように処理しますか?
A: まず、FCS TOOL STEELは自社の工具鋼製造工場を所有しています。さらに、FCSファクトリーは国際貿易において豊富な経験を有しており、国際的なお客様に包括的な輸出入サービスを提供できます。当社の国際貿易チームは、必要な輸出入書類の作成をサポートいたします。主要市場の通関要件を熟知しており、お客様の輸入プロセスをサポートいたします。また、複数の国際物流会社と提携し、競争力のある輸送ソリューションを提供しています。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |