| 形状 | 処理 | サイズ範囲 | 表面 | 公差 |
| 平らな棒 | つや出し | 厚さ:10-400mm
幅:200-800mm 長さ:3000-5800mm |
ブラック;
サンドブラスト |
厚さ:0-+2MM
幅:0-+5MM/0-+10MM |
| 熱間鍛造 | 厚さ:50-500mm
幅:50-1500mm 長さ:3000-5800mm |
ブラック | 厚さ:+2-+5MM
幅:0-+5MM/0-+10MM |
|
| 旋削/機械加工/フライス加工/光沢仕上げ | 厚さ:0-+2MM
幅:0-+5MM/0-+10MM |
|||
| 丸棒
|
つや出し | 直径:10-65mm
長さ:3000-5800mm |
ブラック | 0~+2MM |
| 旋削/機械加工 | 0~+2MM | |||
| 熱間鍛造 | 直径:70-700mm
長さ:3000-5800mm |
挽いた | 0~+5MM/+2~+5MM | |
| 旋削/機械加工/フライス加工/光沢仕上げ | 0~+2MM |
セール!
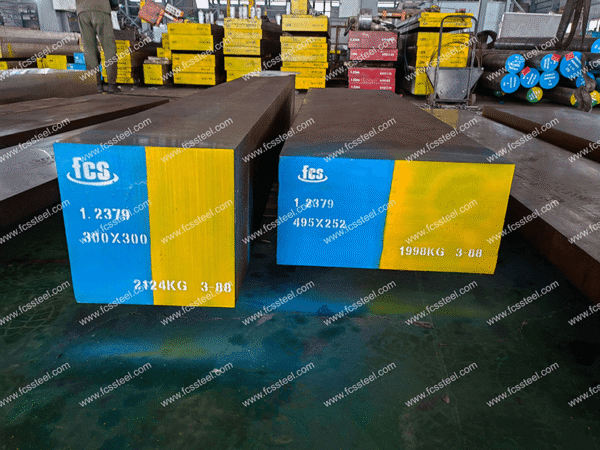
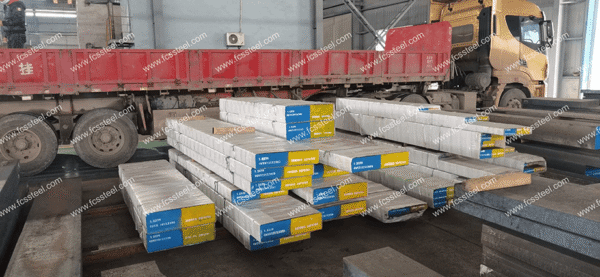
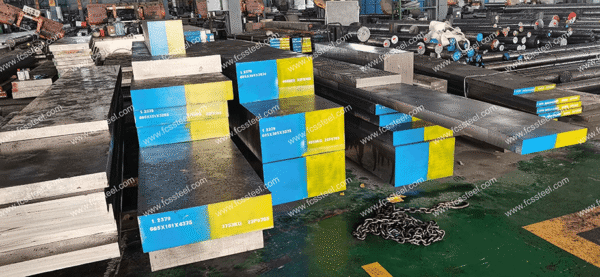
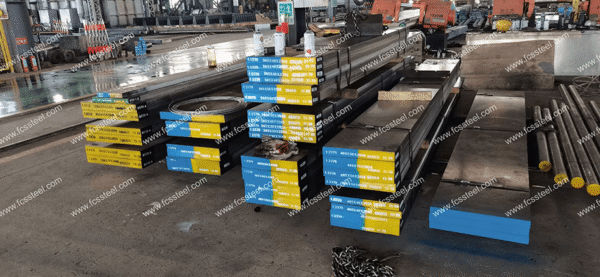
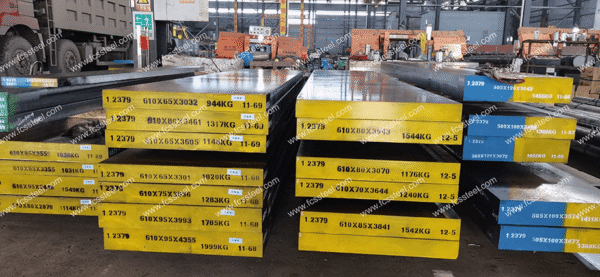
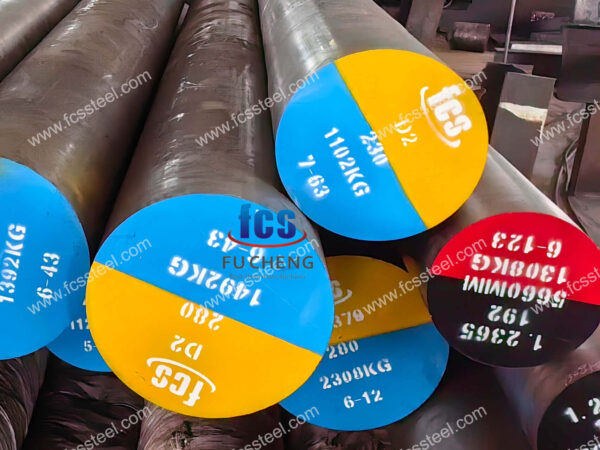
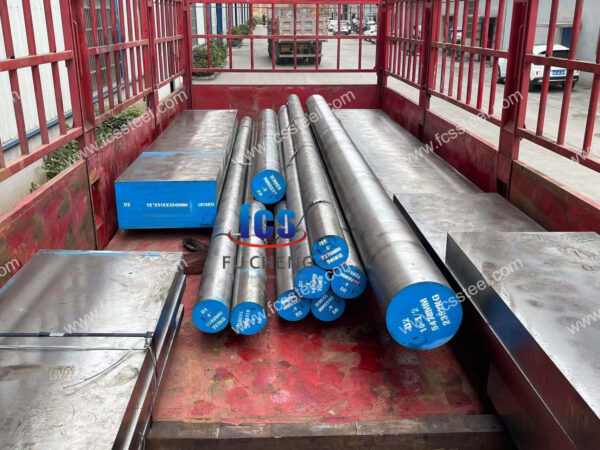
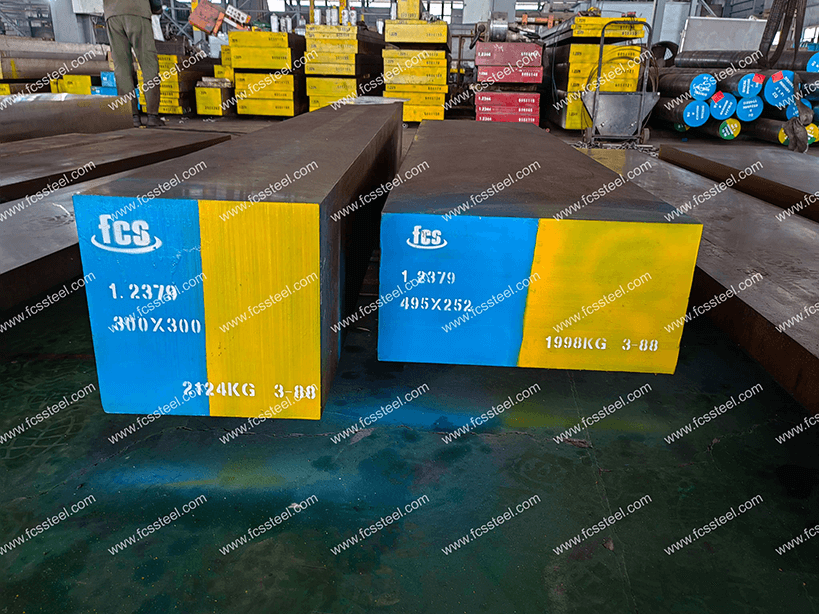
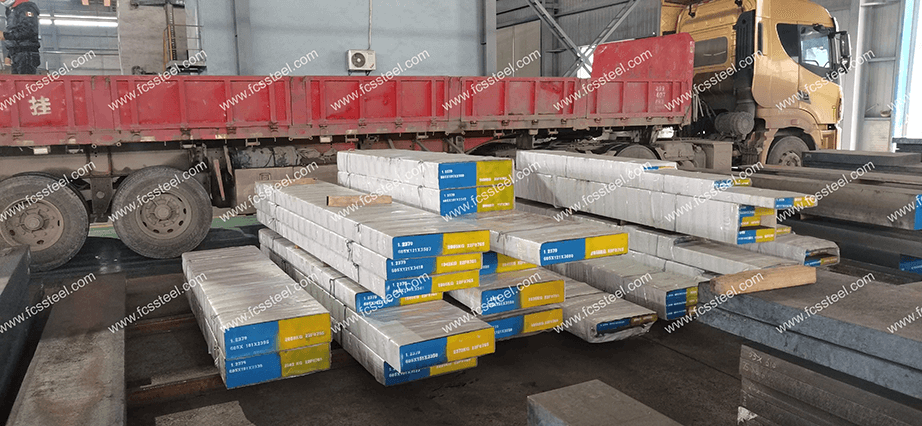
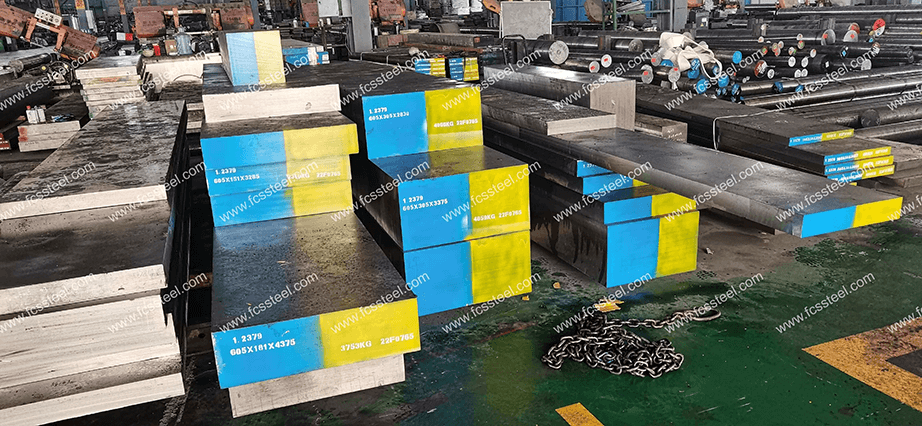
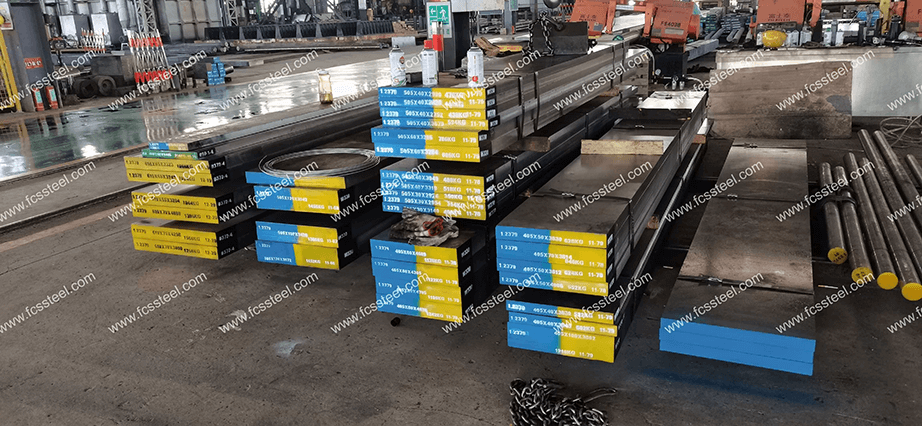
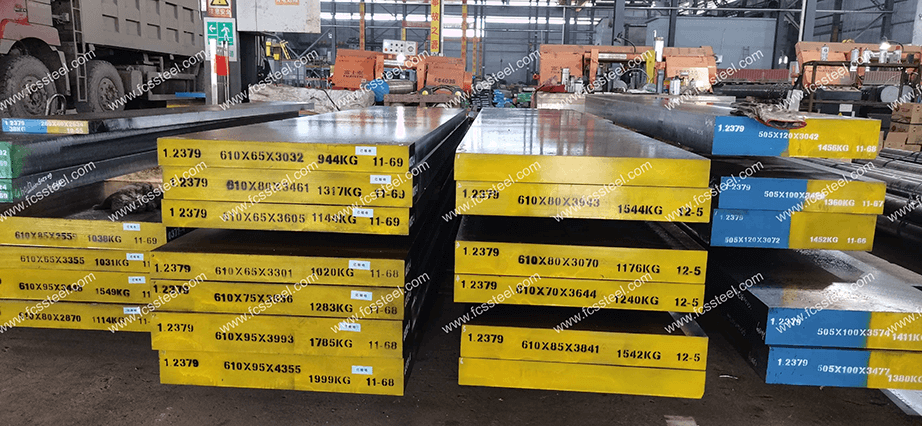
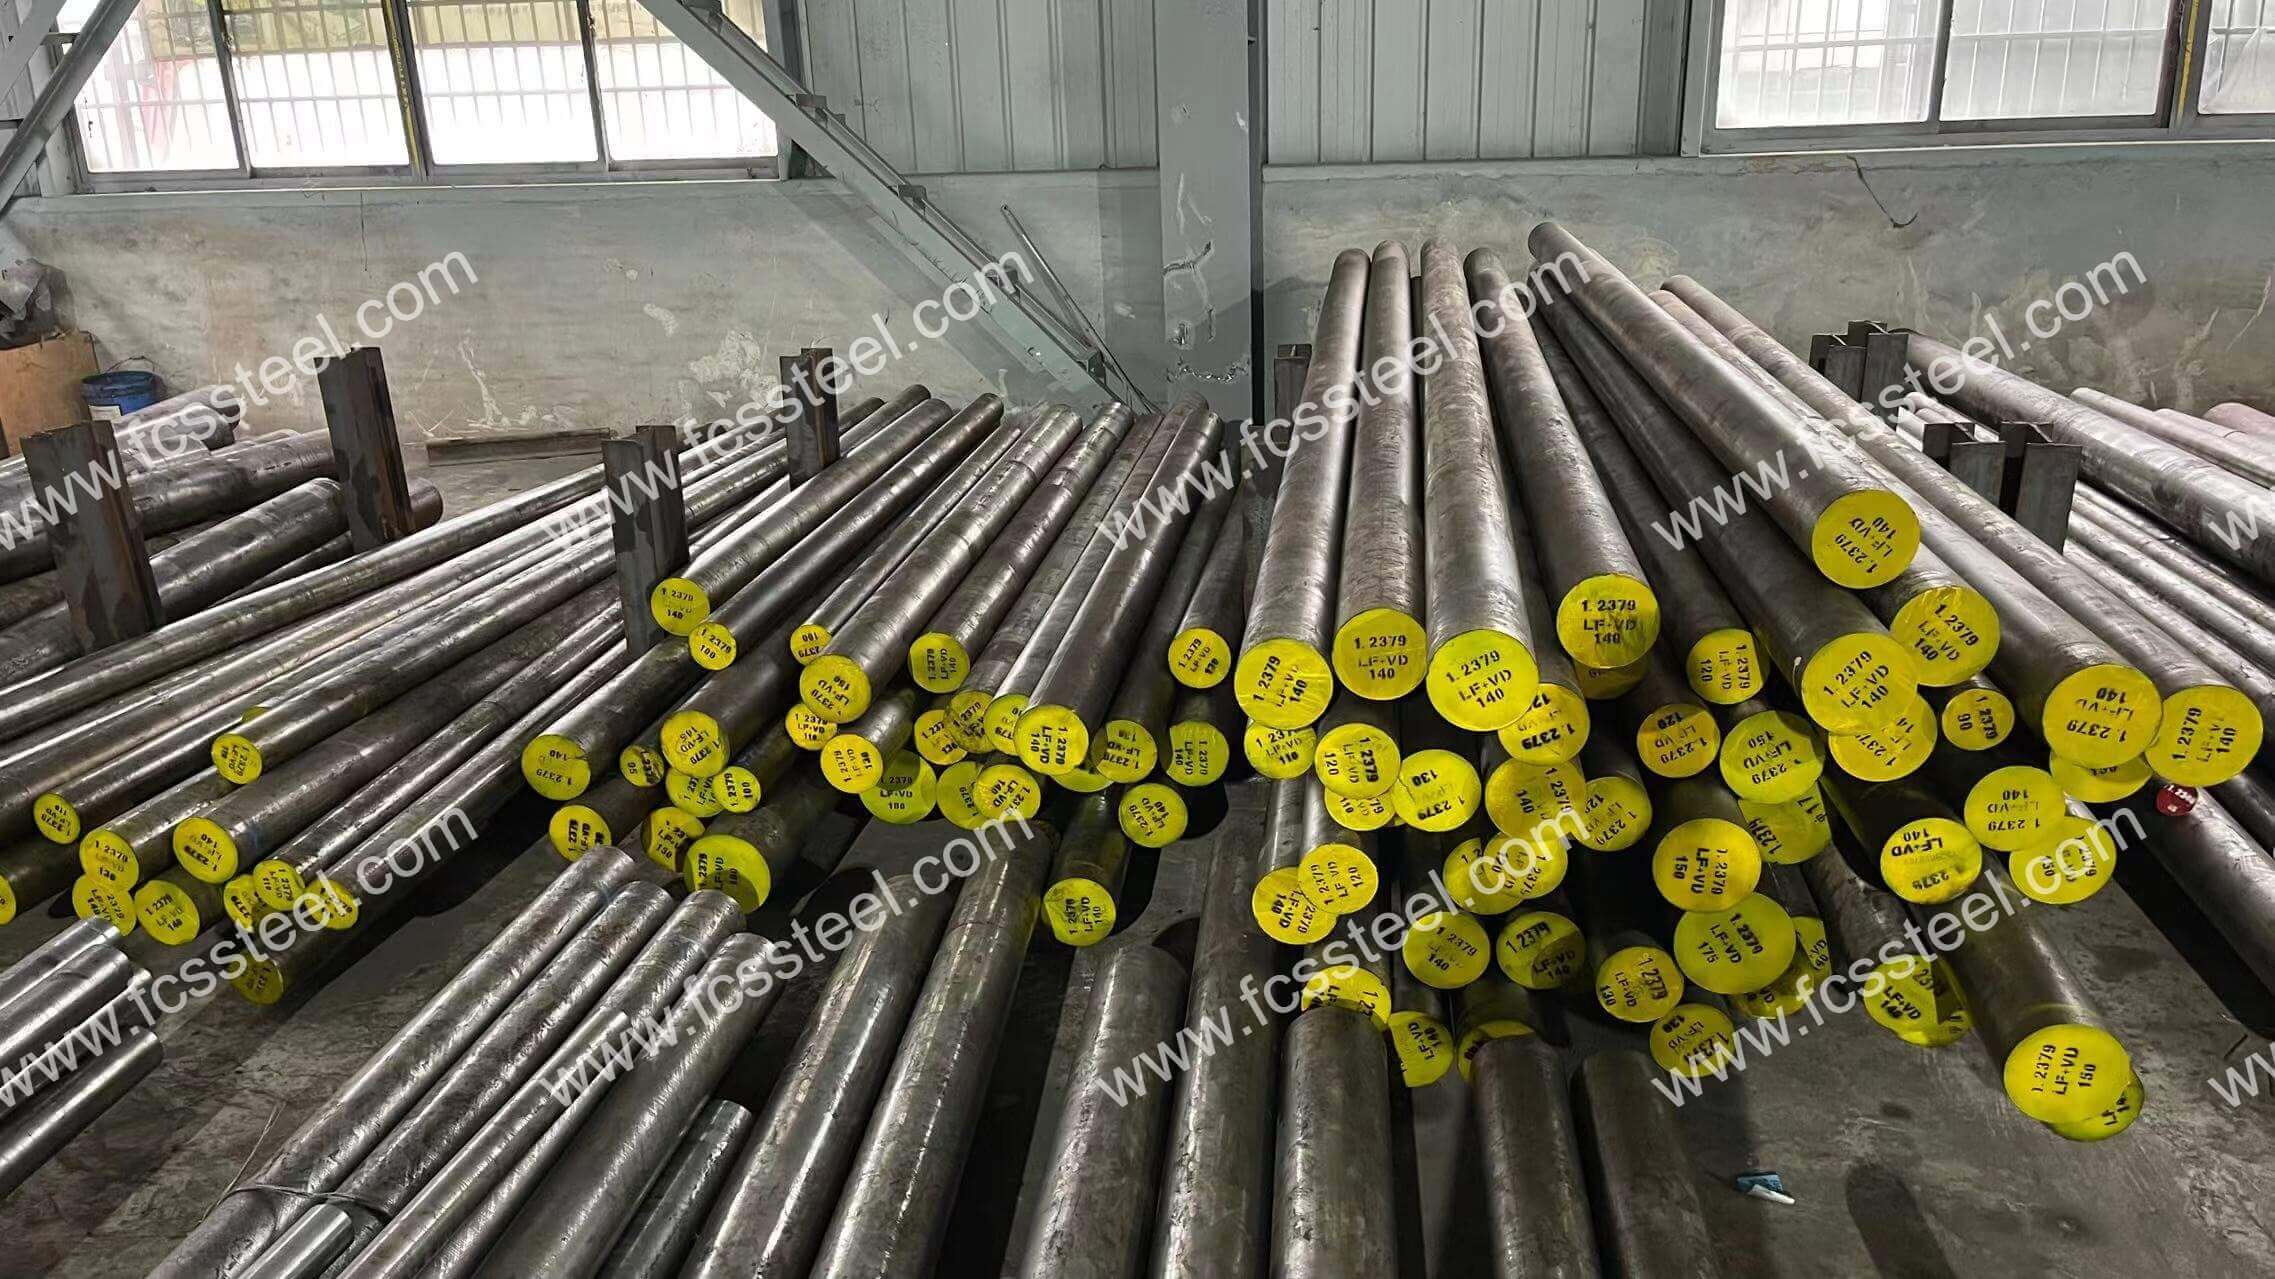
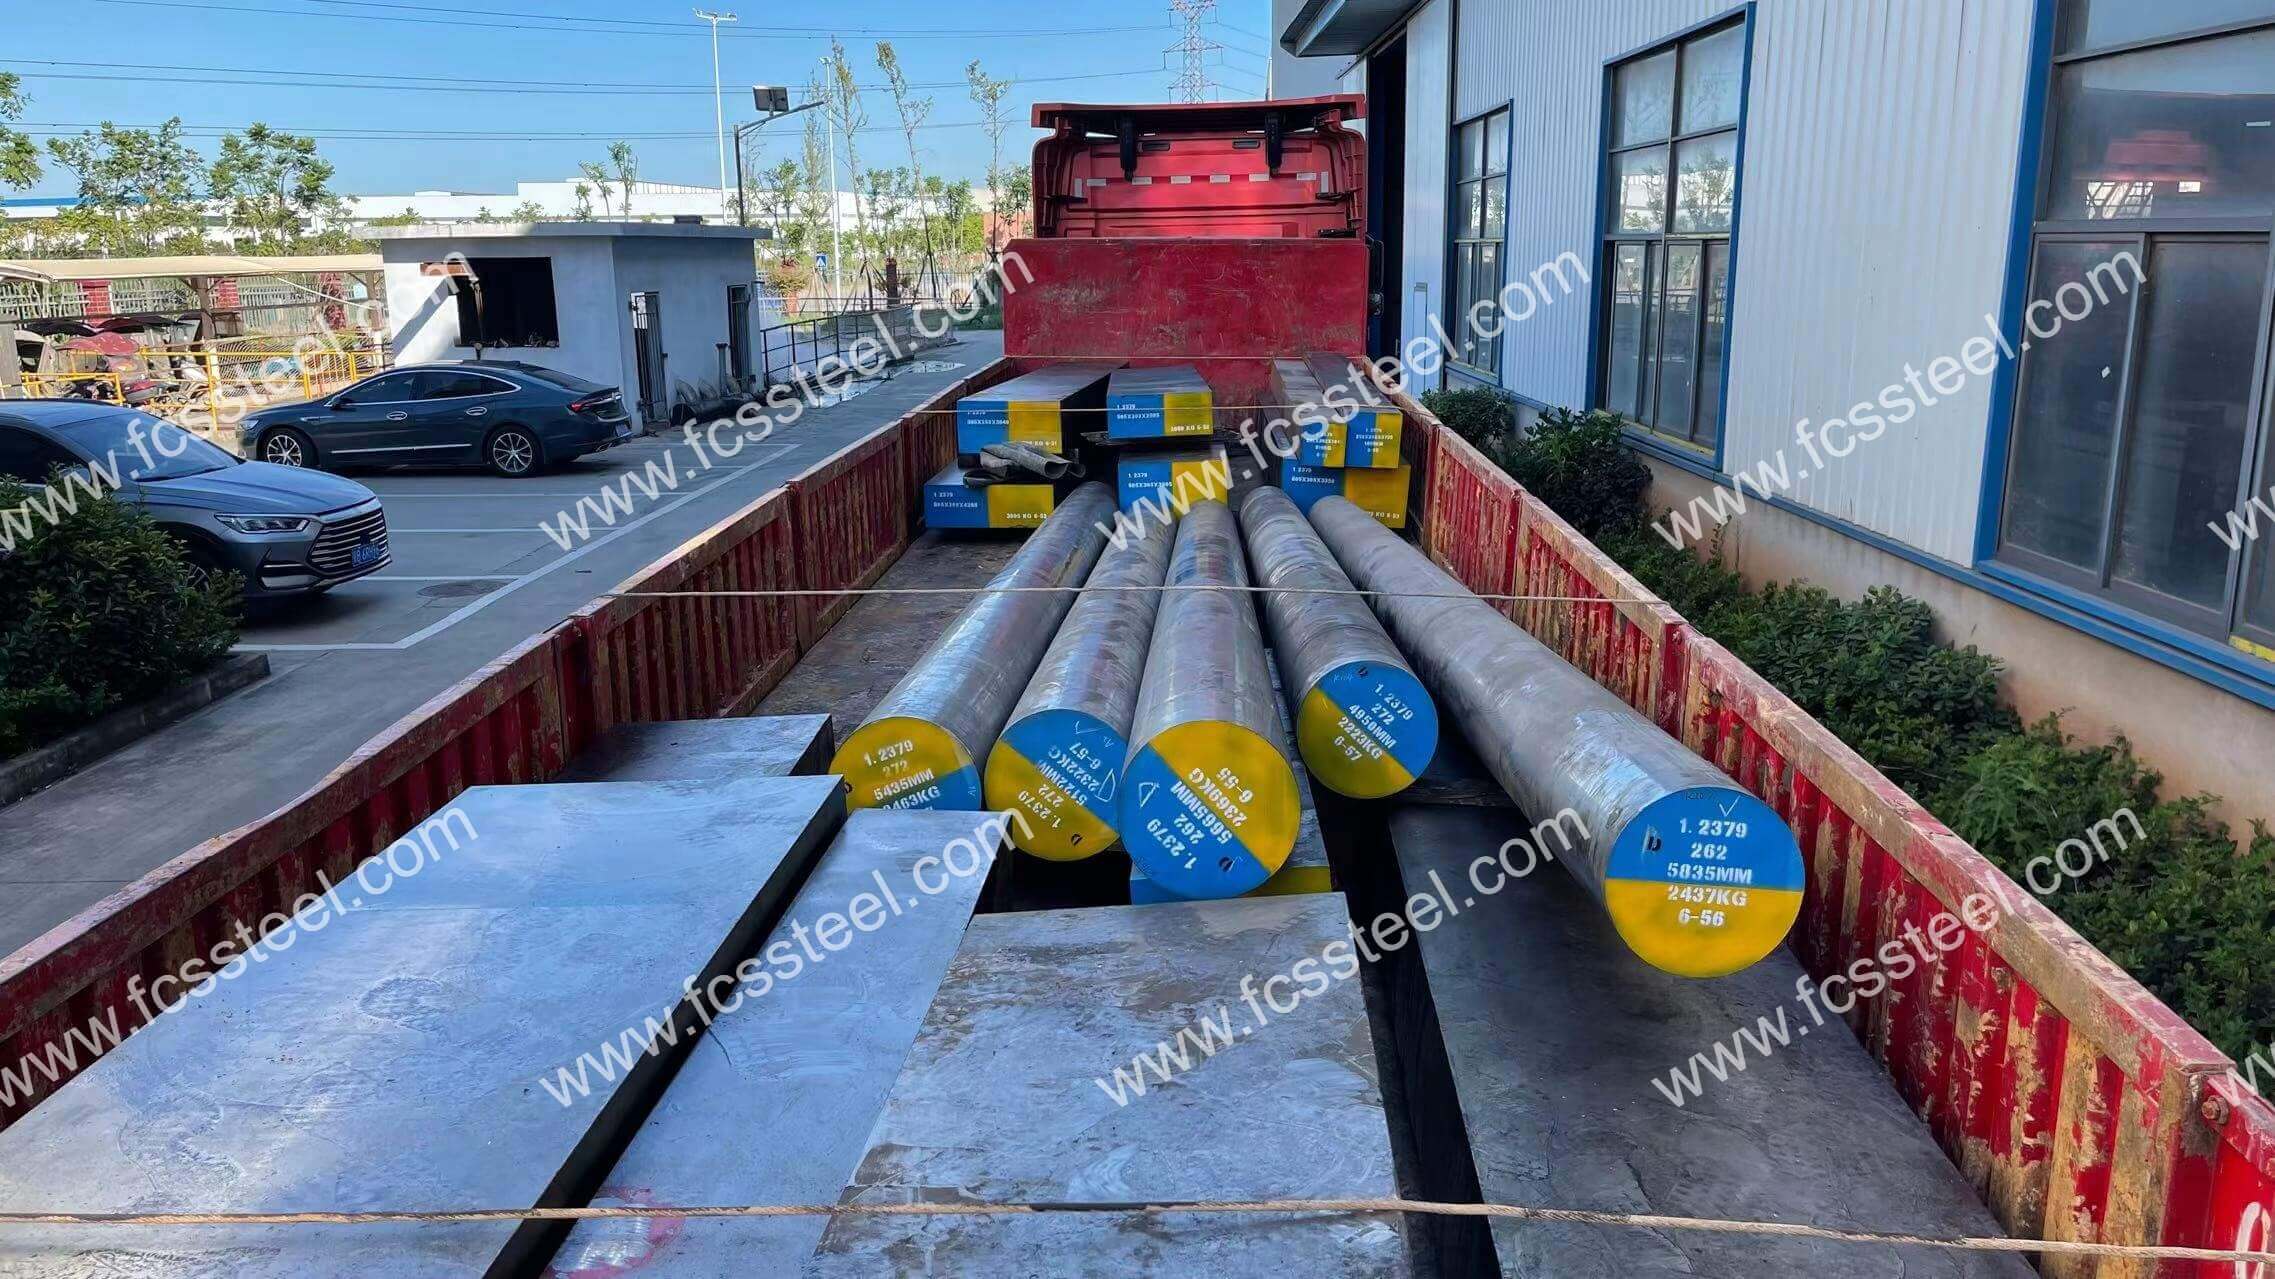
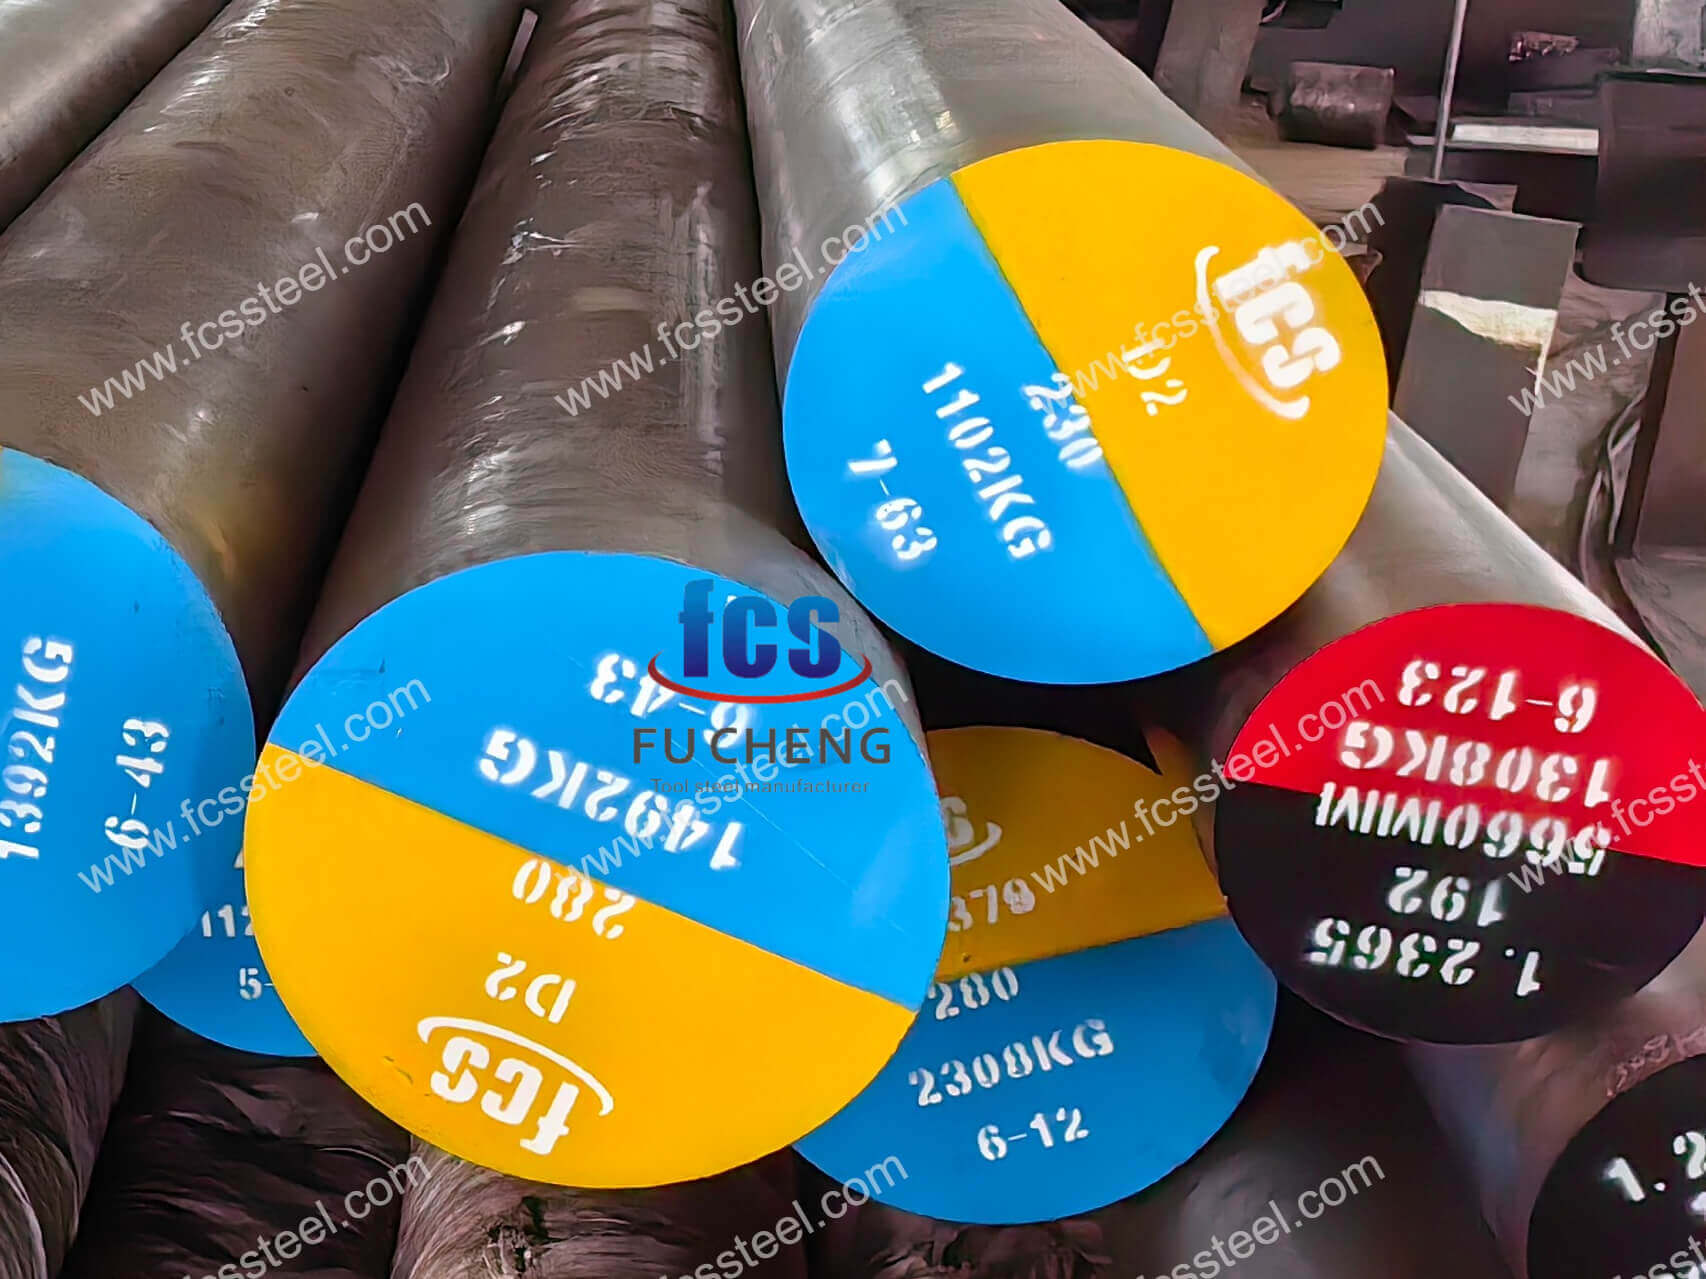
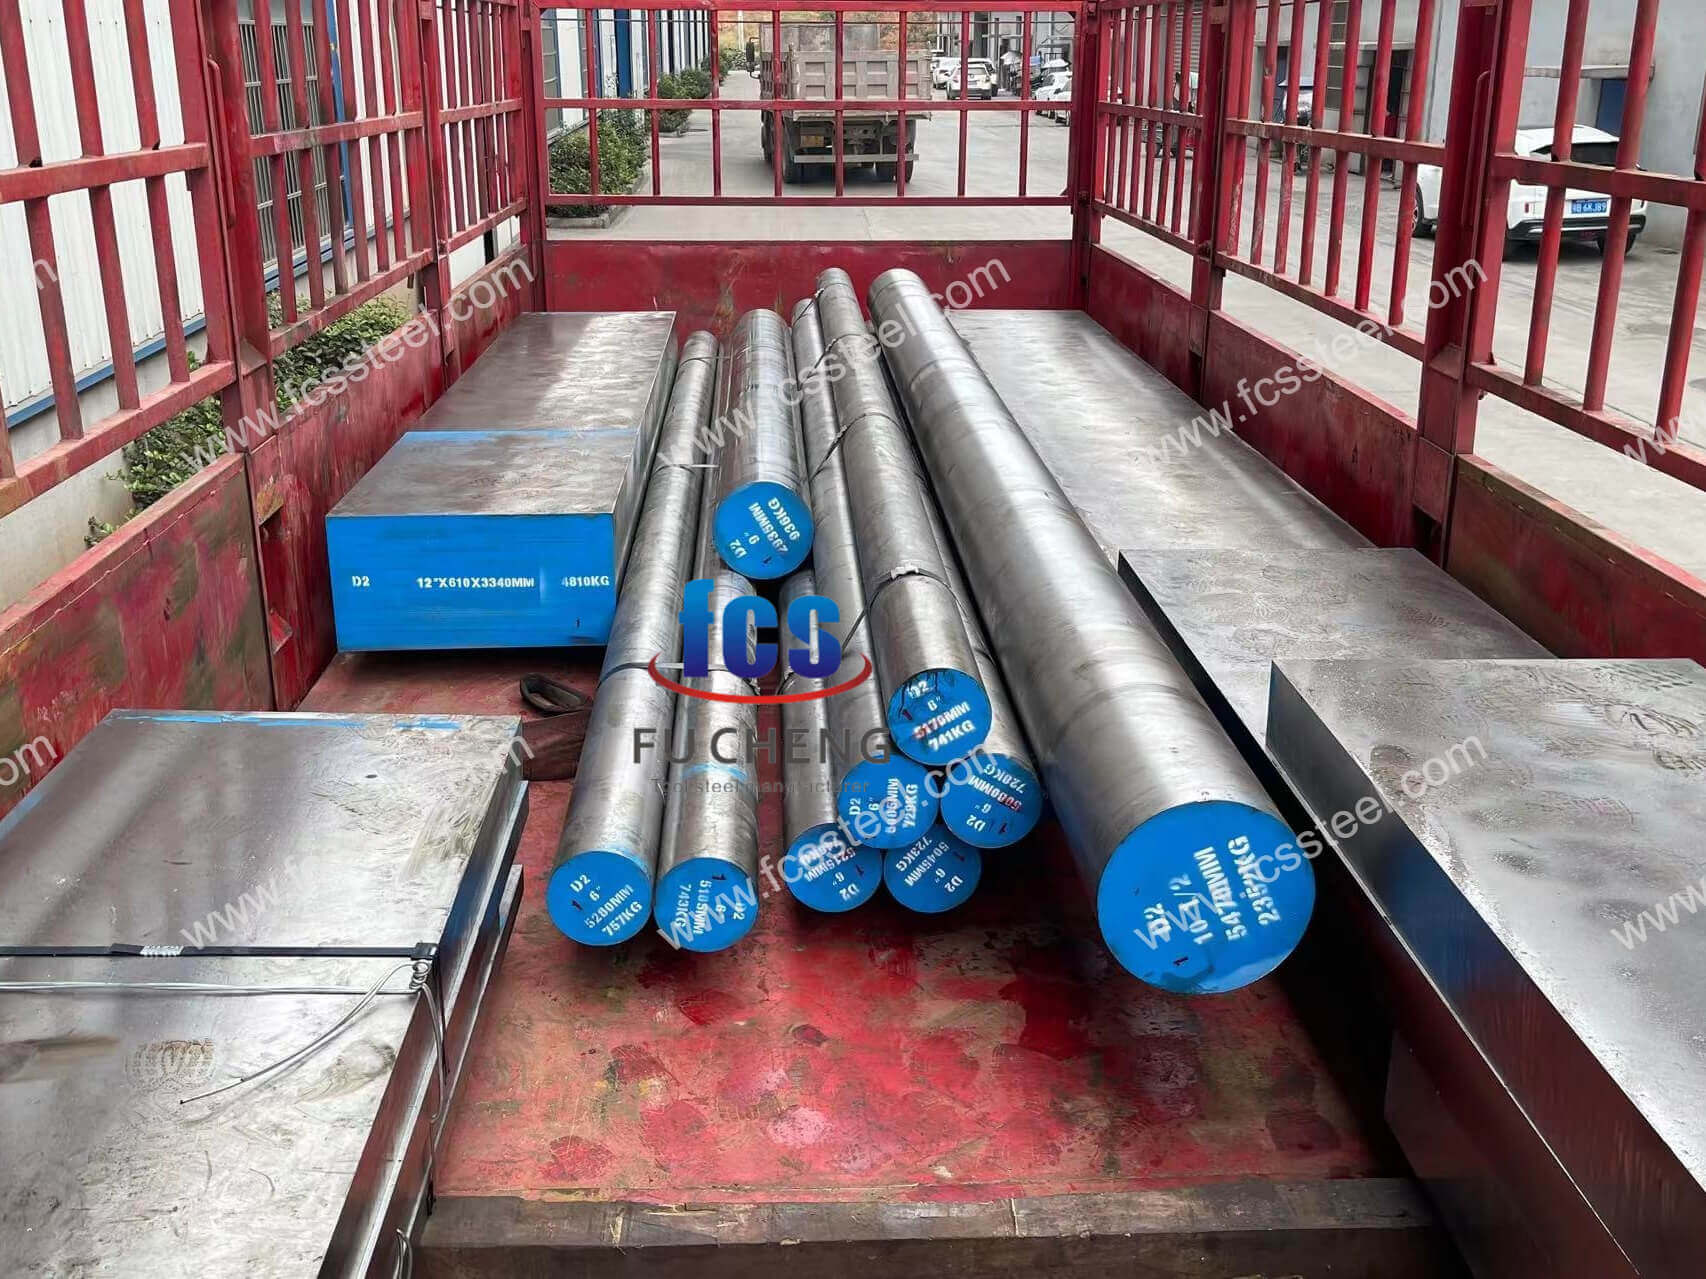
1.2379 冷間加工鋼 |X155CrVMo12-1 | D2
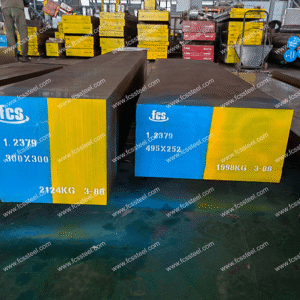
1.2379/X155CrVMo12-1/D2工具鋼は、高炭素・高クロム冷間工具鋼技術の最高峰です。1.2379/X155CrVMo12-1/D2鋼は、優れた耐摩耗性、良好な圧縮強度、そして中程度の靭性を備えており、自動車部品に最適です。電子機器および精密製造業界における最も要求の厳しい冷間加工用途に最適な材料です。
FCS工場は、D2工具鋼板と丸棒の豊富な在庫に加え、カスタム切断サービスも提供しています。熱処理に関するご要望がございましたら、専門的なコンサルティングサービスもご提供いたします。
1.2379 冷間加工鋼 | X155CrVMo12-1 | D2 製品紹介
1.2379/X155CrMoV12-1は、ドイツ規格(DIN)の工具鋼グレードで、冷間工具鋼に属します。高炭素・高クロム冷間工具鋼でもあります。中国国家規格グレードはCr12Mo1V1、米国ASTM/AISIグレードはD2、日本JISグレードはSKD11です。製錬・製造方法はEF+LF+VD+熱間圧延/熱間鍛造+焼鈍です。この鋼は高い硬度、耐摩耗性、靭性を備え、長期耐摩耗性が求められる産業用途や冷間工具金型製造などの分野で広く使用されています。
結論として、1.2379工具鋼は優れた性能を有する冷間金型用鋼の一種であり、合理的な化学成分設計と熱処理プロセスにより、様々な加工条件の要件を満たすことができます。実際の用途では、具体的な使用条件と加工要件に応じて適切な熱処理プロセスと加工方法を選択することで、その性能上の利点を最大限に発揮することができます。
ASTM米国規格D2工具鋼(欧州規格1.2379)は、高応力用途における工具摩耗の課題に対処するメーカーにとって理想的なソリューションです。標準的な工具鋼は、激しい使用によって早期に劣化し、ダウンタイムの増大と交換コストの増加につながりますが、D2工具鋼は、最も過酷な環境下でも優れた耐摩耗性と寸法安定性を提供します。
D2工具鋼の専門サプライヤーであるFCSファクトリーは、幅広いサイズの板材と丸棒を在庫しており、緊急の生産要件にも即座に対応いたします。当社の付加価値サービスには、お客様の正確な仕様に合わせた精密なカスタム切断に加え、特定の用途に最適な硬度(≤255 HBS)を実現するための専門的な熱処理ガイダンスが含まれます。
1.2379 冷間加工鋼 |X155CrVMo12-1 | D2 製品タイプとオプション
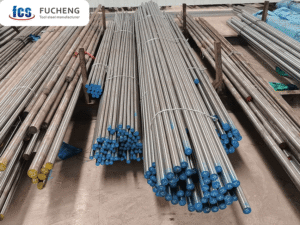
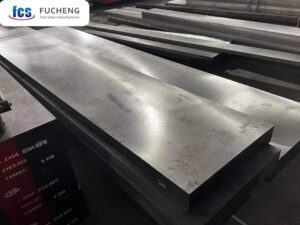
FCSファクトリーは、高炭素鋼と高クロム鋼を組み合わせ、数千回の製造サイクルを経ても刃先と形状を維持するプレミアム1.2379/X155CrVMo12-1(D2)工具鋼を提供しています。このバランスの取れた組成は、優れた焼入れ性と熱処理時の歪みの最小化を実現しており、精密工具用途において重要な要素となっています。
スタンピングダイ、工業用切断ブレード、摩耗部品の製造を問わず、FCS ファクトリーの 1.2379/X155CrVMo12-1、D2 工具鋼は、必要なパフォーマンスの信頼性と工具寿命の延長を実現し、便利な国際配送でグローバルな製造施設をサポートします。
以下は、1.2479、D2、X155CrVMo12-1 工具鋼のサイズ範囲、表面状態、許容差の詳細を示す表です。
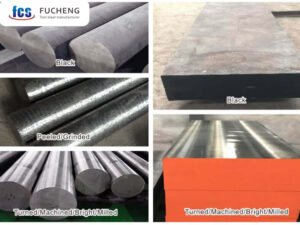
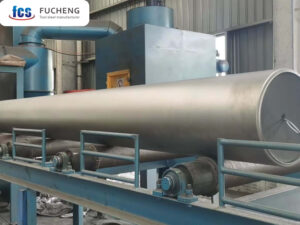
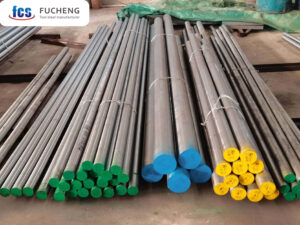
- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- 1.2379、X155CrVMo12-1、D2 冷間加工鋼電気スラグ再溶解 (ESR): 重要な用途向けの高純度および等方性特性を備えたプレミアム オプション。
1.2379 冷間加工鋼 |X155CrVMo12-1 | D2 化学組成
| 標準/鋼種 | 化学組成(%) | ||||||
| C | Si | Mn | Cr | Mo | V | ||
| ASTM | D2 | 1.40〜1.60 | ≤0.60 | 0.10〜0.60 | 11.00〜13.00 | 0.70〜1.20 | 0.70〜1.10 |
| DIN/W-Nr. | X153CrMo12/1.2379 | 1.45〜1.60 | ≤0.60 | 0.10〜0.40 | 11.00〜13.00 | 0.70〜1.00 | 0.70〜1.00 |
| JIS | SKD11 | 1.40〜1.60 | ≤0.40 | ≤0.40 | 11.00〜13.00 | 0.80〜1.20 | 0.20〜0.50 |
1.2379 冷間加工鋼 |X155CrVMo12-1 | D2熱処理プロセス
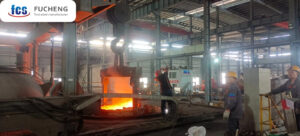
1.アニーリング
プロセスパラメータ:
加熱温度:800〜850℃、保持時間2〜4時間、炉内を500℃以下に冷却し、その後空冷する。
焼鈍後の硬度: ≤ 255HBS。
2.焼入れ
プロセスパラメータ:
加熱温度:1000〜1050℃(一般的には1020〜1040℃)、保持時間はワークのサイズに応じて決定し、通常は30〜60分です。
冷却:油冷または空冷(ワークピースのサイズが小さい、または形状が単純な場合)、大型ワークピースは段階的に焼入れ(260〜300℃の塩浴で一定時間冷却してから空冷)して、焼入れ応力を減らし、変形や割れを防止します。
3.焼き戻し
プロセスパラメータ:
低温焼戻し:150〜250℃、2〜3時間保温、空冷、焼戻し硬度58〜62HRC、高硬度、耐摩耗性が求められる金型用。
中温焼戻し:300〜500℃、2〜3時間保温、空冷、焼戻し硬度50〜58HRC、靭性向上、衝撃荷重を受ける金型に適しています。
高温焼戻し:500℃以上、2〜3時間保温、空冷、焼戻し硬度45〜50HRC、主により高い靭性が求められる場合。
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
使用中の応力解放による金型破損を防ぐため、内部応力を確実に除去するために十分な焼戻しが必要です。大型金型や複雑な形状のワークピースの場合は、複数回の焼戻しが可能です。
1.2379 冷間加工鋼 | X155CrVMo12-1 | D2 品質検査
1.表面状態検査
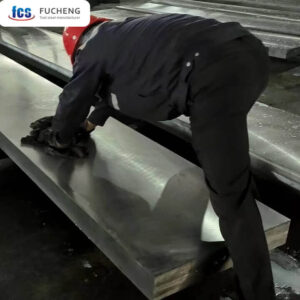
FCS 工場には非常に厳格な品質検査チームがあり、工具鋼の各部分の表面状態を慎重に検査して、鋼の表面にひび割れ、折り目、節、酸化皮膜、穴、傷、その他の欠陥がないことを確認します。
2.化学組成試験
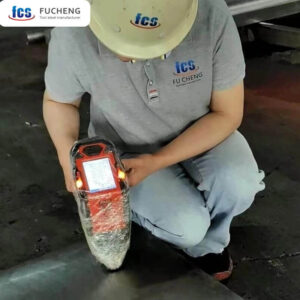
合金元素の含有量が規格要求を満たしているかどうかを検証し、材料の機械的特性の基礎を確保するため、フルスペクトル直読分光計を用いて複数の元素を同時に分析します。サンプリングは表面酸化層を除去し、ブロック試験片を用いて試験を刺激する必要があります。
3.寸法公差検査
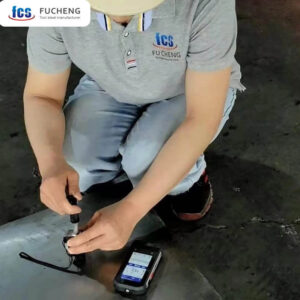
FCS工場では、お客様の契約要件への適合性を確保するため、専門的な測定ツールを用いて鋼材の寸法と公差を検査します。寸法精度要件に応じて、巻尺、高精度ノギス(0.02mm)、マイクロメーター(0.001mm)、特殊検査ゲージなど、適切なゲージを選択します。検査項目は、直径、厚さ、幅、長さ、穴径、面取り寸法などを網羅し、公差と寸法が契約要件を満たしていることを確認します。
4.硬度試験
当社の FCS 工場では、専門的な硬度計を使用して鋼鉄の硬度をテストし、顧客の契約要件を満たしていることを確認します。
5.超音波検査
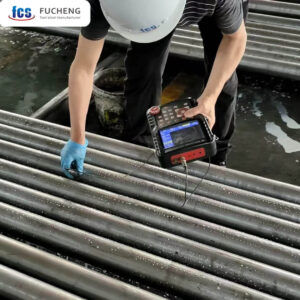
超音波検査規格 (UT 試験規格) は、1921 年 9 月 - 1984 年 Class3 D/d、E/e です。
FCS 工場では、超音波検査装置を使用して材料内部のマクロ欠陥 (亀裂、収縮穴、介在物、白斑など) を検出し、出荷前にすべての丸鋼とプレートに対して 2 回目の欠陥検出テストを実施して、出荷前に品質が合格であることを確認します。
6.微細構造検査
(1)金属組織学的分析
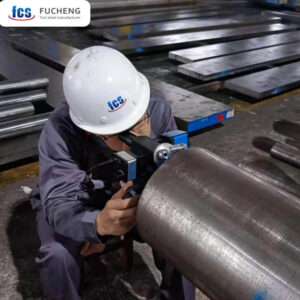
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
FCS 工場では、比較法を使用して試験片の微細構造を標準評価チャートと比較することによりオーステナイト粒径を決定し、顧客の要件を満たしていることを確認します。
1.2379 冷間加工鋼 | X155CrVMo12-1 | D2 技術仕様
| プロパティ | AISI D2 / 1.2379/X153CrMo12 仕様 | 試験方法 |
| 密度 | 7.7 g /cm³ | ASTM B311 |
| 硬度(焼きなまし) | ≤255HB | ASTM E10 |
| 圧縮強度 | 2200 MPa(60 HRC時) | ASTM E9 |
| 抗張力 | 1700~1800 MPa(60 HRC時) | ASTM E8 |
| 弾性率 | 210GPa | ASTM E111 |
| 熱伝導率 | 20W / m・K | ASTM E1461 |
| 熱膨張係数 | 10.4 x 10⁻⁶ /K (20-100°C) | ASTM E228 |
| 被削性評価 | 35~40%(炭素鋼1%に対して) | 比較試験 |
| 粉砕性評価 | グッド | 比較試験 |
1.2379 冷間加工鋼 |X155CrVMo12-1 | D2 製品用途
冷間加工金型:プレス金型(打ち抜き、曲げ、深絞りなどの加工用)、冷間鍛造金型、冷間押出金型など、ステンレス鋼、高強度鋼などの高硬度金属材料の加工に使用できます。
ゲージおよび工具:キャリパー、マイクロメーターなどの高精度ゲージ、ならびに高い耐摩耗性と精度が求められる用途向けの切削工具、ブローチなどの工具の製造。
冷間加工用金型
プレス金型:自動車カバー用プレス金型、電気機械、ケイ素鋼板プレス金型など、厚みの大きい(2mm以上)鋼板やステンレス鋼板の打ち抜きに使用されます。プレス金型:自動車カバー用プレス金型、電気モーター用ケイ素鋼板プレス金型など、厚みの大きい(2mm以上)鋼板のプレスに使用されます。耐摩耗性と強度が高いため、長時間のプレス荷重に耐え、金型の摩耗や破損のリスクを低減できます。
冷間鍛造用金型:ボルト、ナット、その他の締結部品の冷間鍛造工程では、金型は非常に高い圧力と摩擦に耐える必要があります。1.2379工具鋼は、その高い硬度と耐摩耗性により、冷間鍛造用金型に最適な材料であり、締結部品の寸法精度と表面品質を保証します。
冷間押出ダイス:アルミニウム合金や銅合金などの非鉄金属の冷間押出部品(歯車やベアリングリングなど)の製造に使用されます。鋼材の優れた靭性と耐疲労性により、複雑な応力状態においても安定して動作します。
ゲージと切削工具
ゲージ:高精度ゲージ、プラグゲージ、カードゲージなどを製造し、ワークの寸法・形状精度の測定に使用します。優れた寸法安定性と高い耐摩耗性により、ゲージの精度を長期にわたって維持できます。
切削工具ブローチ、リーマ、タップなどは、高精度の穴あけやねじ切り加工に用いられます。1.2379工具鋼は、高硬度材料の切削において、高い耐摩耗性と焼戻し軟化抵抗を有し、工具寿命を大幅に向上させます。
その他の地域
機械部品の製造において、高い硬度、耐摩耗性、およびある程度の靭性が必要な場合、耐摩耗ライナー、ガイドピラー、ガイドブッシングなどの 1.2379 工具鋼も使用できます。
1.2379 冷間加工鋼 | X155CrVMo12-1 | D2 競争優位性表
| 特性 | FCS工場の1.2379/X155CrVMo12-1/D2工具鋼 | 標準工具鋼 | ハイエンド競合製品 |
| 耐摩耗性評価 | 9/10 | 6/10 | 8/10 |
| 在庫状況 | 大量の在庫 | 在庫が少ない | サプライヤーによって異なります |
| 熱処理ガイダンス | 包括的なガイダンスとサポート | 基本的なガイダンス | 限定サポート |
| 技術相談 | 無料の専門家相談 | 限定的 | 荷電 |
| 材料認証 | 標準フル認証 | 必要に応じて提供 | 必要に応じて提供 |
| 国際物流 | グローバル物流ネットワーク | 目的地が限定されている | 地域に重点を置く |
お客様の成功事例
仲介業者を省き、工場からの調達を行い、購買コストを削減し、市場競争力を向上させます。
価格体系情報
世界中にサービスを提供、キャビネット全体の販売、工場卸売価格。
よくある質問
Q: 鋼種 1.2379 と SKD11 の違いは何ですか?
A: 1.2379はドイツの規格で、SKD11は日本の規格です。両者は部品、性能、適用シナリオが類似しています。Q: 規格 1.2379 とエレクトロスラグ再溶解グレードの違いは何ですか?
A: エレクトロスラグ再溶解グレード 1.2379 は純度が高く、偏析が少なく、性能が優れていますが、標準グレードは若干劣ります。Q: 金型用途における D2 工具鋼と A2 工具鋼の違いは何ですか?
A: どちらも汎用工具鋼ですが、D2はA2よりも炭素とクロムの含有量が多いため、耐摩耗性と刃持ち性に優れています。ただし、靭性はA2の方がわずかに優れています。主にアブレシブ摩耗を重視する用途ではD2の方が優れています。衝撃荷重やショックを受ける用途では、A2の方が適している場合があります。Q: アプリケーションに必要な D2 シートの厚さをどのように判断すればよいですか?
A: 適切な厚さは、支持されていないスパン、適用される力、必要な剛性、潜在的なたわみなど、複数の要因によって異なります。当社の技術チームが、お客様の特定のアプリケーションパラメータに基づいた計算をお手伝いいたします。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |