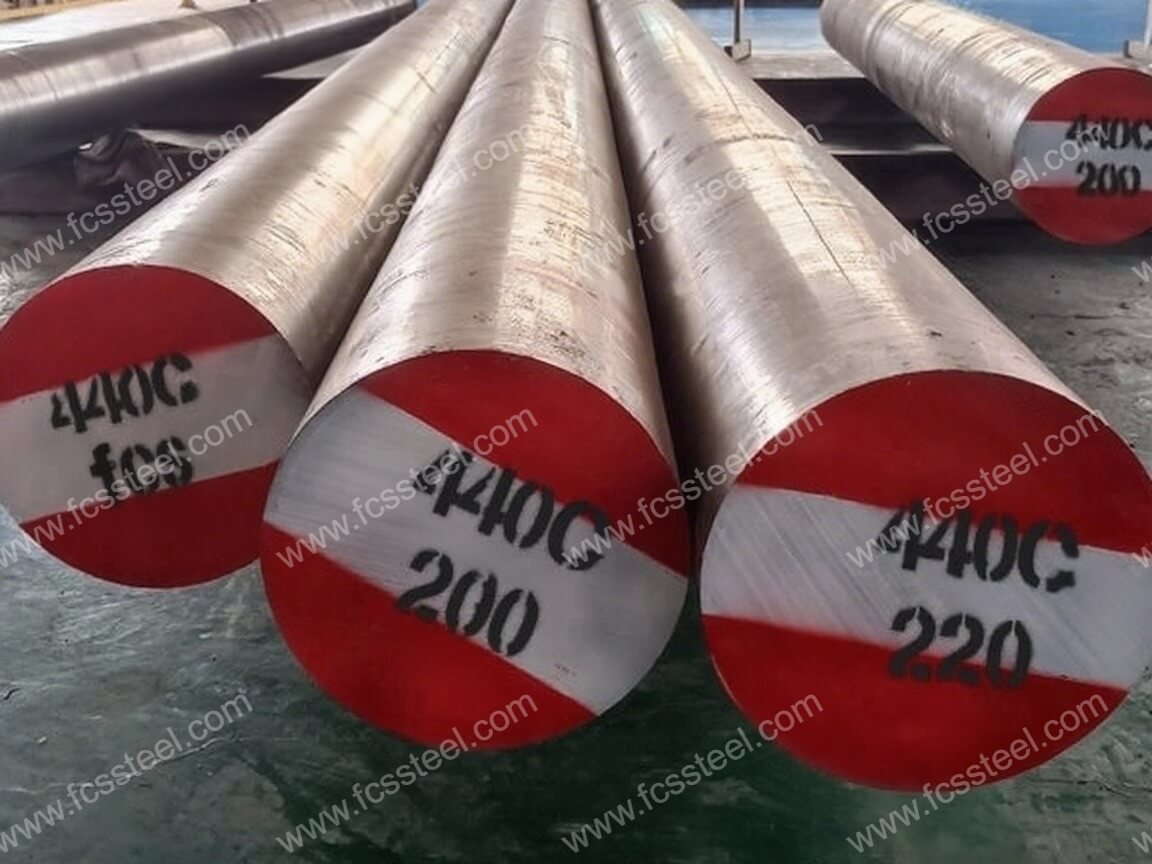


440C工具鋼 | 1.4125 | X105CrMo17
FCSツールスチールのプレミアム 440C/1.4125/X105CrMo17ステンレス鋼 マルテンサイト系ステンレス鋼技術の最高峰であり、優れた硬度と効果的な耐腐食性を組み合わせるという中核的な課題に取り組んでいます。
精密部品メーカーは、耐摩耗性と耐環境性のバランスを常に追求するという課題に直面しています。当社の特殊加工440Cグレード材料は、均質な微細構造と炭化物の最適な分布により、このジレンマに革新的なソリューションを提供します。これにより、過酷な使用条件下でも部品の構造的完全性と寸法安定性を維持できます。
結果は明白です。コンポーネントの寿命が長くなり、メンテナンス間隔が短縮され、障害が決して許容されない重要なアプリケーションでのパフォーマンスの信頼性が向上します。
440C工具鋼 | 1.4125 | X105CrMo17 製品紹介
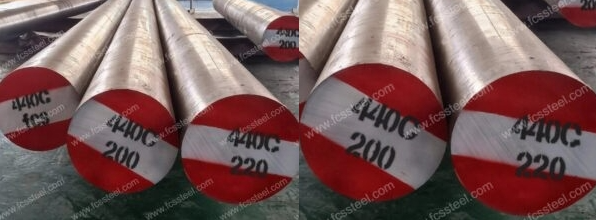
440Cステンレス鋼(アメリカ規格AISI/ASTM)
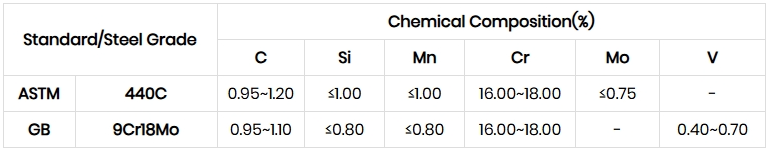
の化学組成 440Cステンレス鋼 炭素(0.95%~1.20%)、クロム(16.00%~18.00%)、モリブデン(≤0.75%)を基本成分とし、シリコン(≤1.00%)とマンガン(≤1.00%)を限定元素として添加しています。焼入れ(1010~1070℃、油冷)および低温焼戻し(100~300℃)処理後、硬度はHRC 58~62、引張強度は560~1000MPa、伸びは15~18%に達します。
この材料の金属組織は典型的なマルテンサイト組織であり、磁性と中程度の耐食性を有し、軽度の腐食環境では安定していますが、塩化物や強酸環境では孔食が発生しやすい傾向があります。高温での寸法安定性は良好ですが、動的荷重に耐えるには弱いです。
1.4125ステンレス鋼(W-Nr/DIN)
の化学組成 1.4125ステンレス鋼 440Cと同一の組成で、炭素(0.95%~1.10%)、クロム(16.00%~18.00%)です。物理的パラメータは、密度7.7~7.78 g/cm³、弾性率200~215 GPa、熱膨張係数(20~100℃)10.2~11.6×10-⁶/Kです。熱処理は、980~1070℃の油焼入れと200~300℃の焼戻しで、硬度はHRC 55~60、降伏強度440 MPa以上、引張強度690 MPa以上まで向上します。
この材料は、高い耐摩耗性とマルテンサイト相転移特性を示し、酸化性媒体(例:希硝酸)における耐食性も備えています。酸化性媒体(例:希硝酸)における耐食性は良好です(腐食速度<0.1 mm/a)が、還元性酸(例:塩酸)では著しく低下します(>10.0 mm/a)。焼鈍後の硬度は≤225 HBSであり、焼入れ後は割れを防止するため溶接を避ける必要があります。
X105CrMo17ステンレス鋼(DIN/W-Nr)
X105CrMo17ステンレス鋼 炭素(0.95%~1.10%)とクロム(16.00%~18.00%)の組成で、440Cおよび1.4125とほぼ重複しますが、炭素含有量の上限はわずかに高くなります。熱処理は1070℃の油焼入れ+200~300℃の焼戻しで、硬度はHRC 54~60に達します。曲げ疲労強度は961Nの応力で6.3×10⁴~8.4×10⁴回です。
この材料は高炭素クロムモリブデンで強化されたマルテンサイト組織を有し、硝酸(濃度≤20%)中では耐食性が安定(腐食深さ<1.0mm/a)しますが、酢酸またはリン酸環境では濃度と温度の上昇に伴い急激に劣化します。熱安定性は400℃まで良好ですが、高温下でも熱伝導率の顕著な増加は見られません。
440C工具鋼 | 1.4125 | X105CrMo17 の種類とオプション

以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。440C/1.4125/X105CrMo17工具鋼:
440C工具鋼 | 1.4125 | X105CrMo17 カスタマイズオプション

- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- 440C/1.4125/X105CrMo17 ステンレス鋼電気スラグ再溶解 (ESR): 重要な用途向けの、より高い純度と等方性を備えたプレミアム オプションです。
440C工具鋼 | 1.4125 | X105CrMo17 化学組成
440C工具鋼 | 1.4125 | X105CrMo17 熱処理プロセス

1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
440C工具鋼 | 1.4125 | X105CrMo17 品質検査

1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
440C工具鋼 | 1.4125 | X105CrMo17 技術仕様
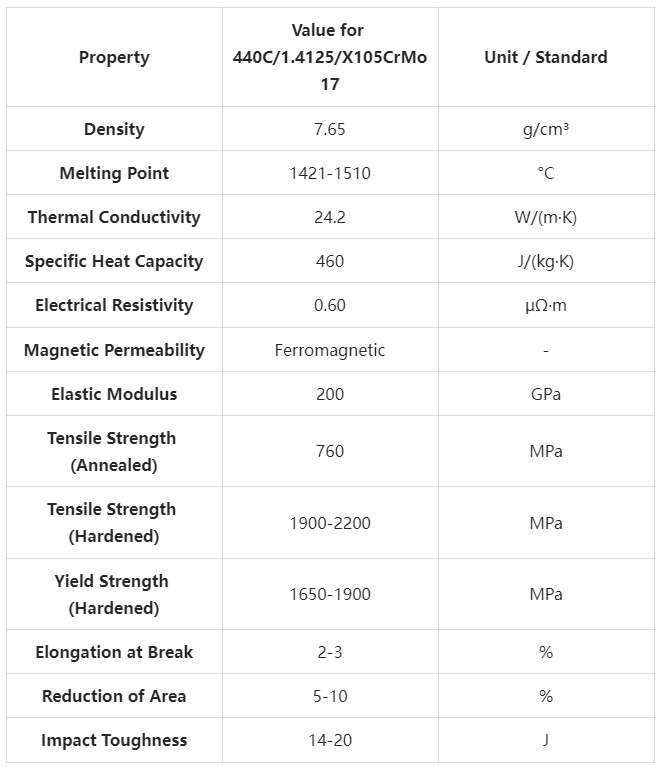
440C工具鋼 | 1.4125 | X105CrMo17 製品用途

主な使用シナリオ
航空宇宙用精密ボールベアリング
当社の440Cステンレス鋼は、信頼性が不可欠となる重要な航空宇宙用ベアリングに最適な材料です。高高度環境下では、従来のベアリング材料は腐食の加速により早期に故障することがよくあります。440Cは硬度と耐腐食性を独自に組み合わせているため、数千時間にわたる温度・湿度の変動条件下でも、ベアリング設計において高精度な公差を維持できます。これらのベアリングは、同じ用途において標準的なクロム鋼ベアリングと比較して、通常30~45%長持ちします。
外科器具および医療機器
医療機器メーカーは、優れた刃先保持性と耐腐食性が求められる高級外科器具に、当社の1.4125ステンレス鋼を採用しています。この素材は、繰り返しの滅菌サイクルにも耐えながら鋭い刃先を維持する能力を備えており、精密外科器具に最適です。当社の特殊機械加工された医療グレードの製品は、生体適合性を確保し、厳格な清浄度要件を満たすための追加試験を受けており、外科医はこれらの器具を数百回の手術にわたって安定した性能で使用できます。
高性能バルブ部品
過酷な環境で稼働する産業用バルブシステムは、X105CrMo17部品の耐摩耗性と耐腐食性から大きなメリットを得ています。当社の材料で作られたシート、ボール、ステムは、研磨性媒体や腐食性化学物質を扱う際にもシール性を維持します。ケーススタディでは、標準ステンレス鋼部品から当社の高炭素マルテンサイト系ステンレス鋼オプションへのアップグレードにより、メンテナンス間隔が40~60%延長され、重要な産業プロセスにおけるダウンタイムとメンテナンスコストを直接削減できることが示されています。
精密切削工具とインサート
当社の440Cグレードの材料は、刃先保持が極めて重要な高性能産業用切削工具やインサートに広く使用されています。高い硬度と適度な靭性を兼ね備えているため、スリッターブレード、工業用鋏、精密切削工具などに最適です。メーカーからは、低グレードのステンレス鋼と比較して研磨または交換間隔が3~5倍長く、生産性を大幅に向上させ、運用コストを削減できることが報告されています。
業界固有のアプリケーション
- 航空宇宙:制御機構部品、着陸装置のベアリングおよびブッシング、油圧システムバルブ部品、重要な構造用途のファスナー、計装部品。
- 医療および医薬品: 外科用切断器具、内視鏡機器、歯科用器具、医療用インプラント部品(一時的)、臨床検査機器。
- 食品加工: 耐摩耗性に優れた切断ブレード、工業用ミキサー部品、研磨媒体ポンプ部品、ノズルおよびスプレー、精密測定機器。
- 石油・ガス:ダウンホールツール部品、バルブシートおよびステム、センサーハウジング、ポンププランジャーおよびコンポーネント、スロットル部品
- 自動車輸送:燃料噴射部品、ABS システム部品、ベアリング リングおよびボール、バルブ トレイン部品、特殊ファスナー。
440C工具鋼 | 1.4125 | X105CrMo17 競争優位性比較
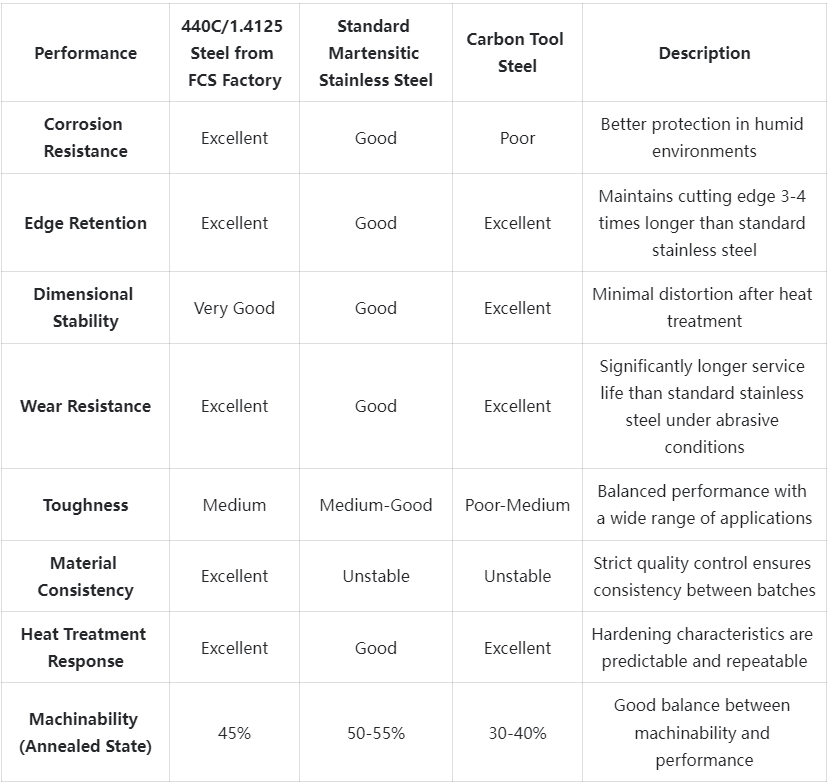
440C工具鋼 | 1.4125 | X105CrMo17 お客様成功事例
440C工具鋼 | 1.4125 | X105CrMo17 価格体系情報
440C工具鋼 | 1.4125 | X105CrMo17 よくある質問

Q: 440C/1.4125/X105CrMo17 は、420 や 431 などの他のマルテンサイト系ステンレス鋼と比べてどうですか?
A: 440Cは炭素含有量が大幅に高く(420の0.15~0.40%に対して0.95~1.20%)、熱処理後の硬度と耐摩耗性が向上します。また、クロム含有量が多いため、420よりも耐食性も優れています。440Cは431と比較して耐摩耗性に優れ、耐食性もわずかに優れていますが、靭性はわずかに劣ります。Q: 切削用途において、440C と D2 工具鋼を比較するとどうなりますか?
A: 440CはD2工具鋼の約80~85%の耐摩耗性を備えながら、耐食性は大幅に優れています。両方の特性が求められる用途では、一般的に440Cの方がバランスが取れています。耐摩耗性のみを重視する場合は、D2が適している場合があります。Q: 最大の硬度を得るためにはどのような熱処理が推奨されますか?
A: 最適な熱処理は、1010~1065℃(1850~1950°F)でオーステナイト化処理を行い、油中で焼入れした後、150~180℃(300~350°F)で焼戻しを行うことです。寸法安定性を最大限に高めるには、通常、1回目と2回目の焼戻しサイクルの間に深冷を行う3回の焼戻し処理が推奨されます。Q: この素材は磁性がありますか?
A: はい、440C/1.4125/X105CrMo17 は、焼きなまし状態と硬化状態の両方で強磁性であり、磁性が必要な用途に適しています。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |