M2 工具鋼 | 1.3343 | S6-5-2
FCS ファクトリーは、要求の厳しい工業用切断、ダイ、スタンピング用途向けに最適化された微細構造、一貫した硬度、優れた耐熱性を備えた精密製造された M2、1.3343、S6-5-2 高速工具鋼を提供しています。
M2工具鋼 | 1.3343 | S6-5-2 製品紹介
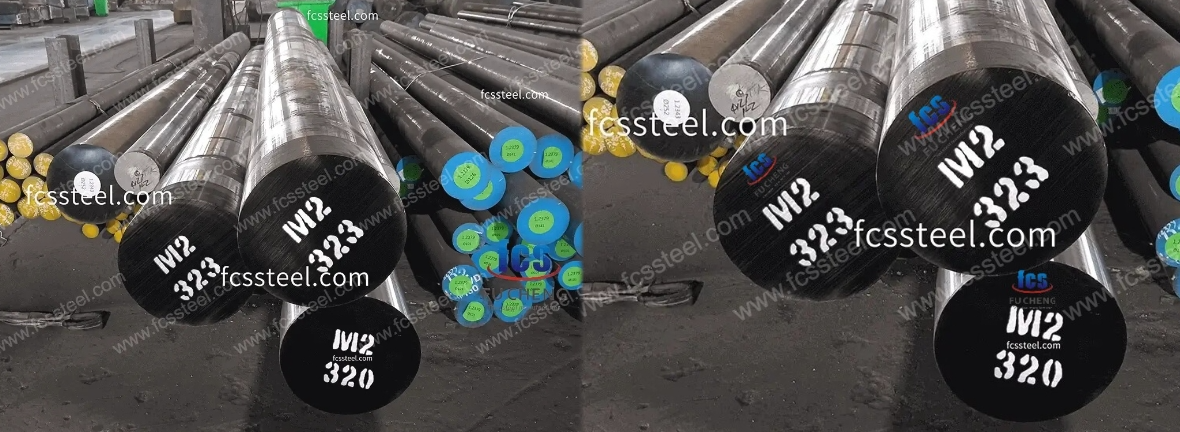
M2工具鋼(AISI/ASTM規格)
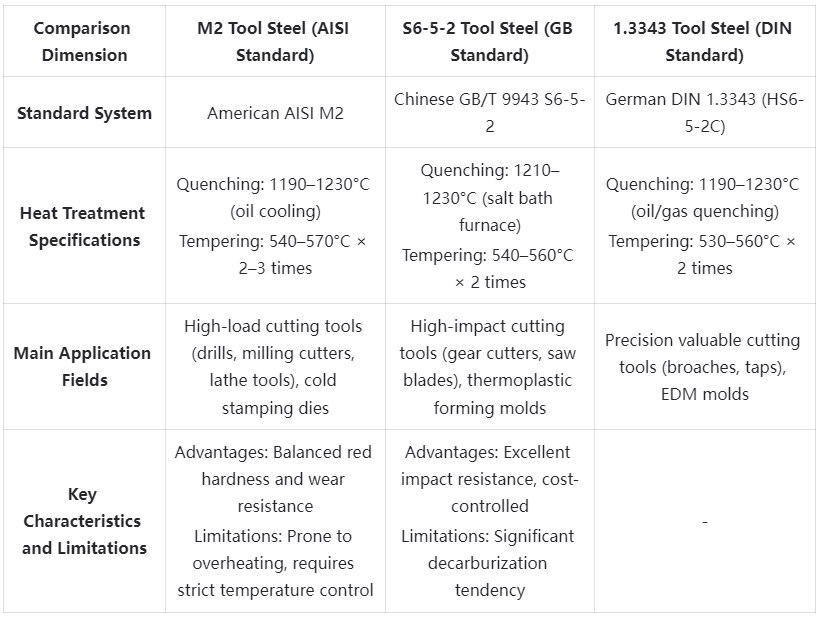
M2工具鋼は、モリブデンを主成分とする高速度鋼(ASTM規格)で、典型的な組成はC 0.78~0.90%、W 5.50~6.75%、Mo 4.50~5.50%、Cr 3.80~4.40%、V 1.75~2.20%です。その最大の特長は、500℃の高温下でも60HRC以上の硬度を維持する高い焼入れ硬度です。同時に、炭化物の分布が均一で靭性にも優れています。ただし、熱処理時に過熱しやすいため、焼入れ温度(1190~1230℃)の厳密な管理と保護対策が必要です。主に高負荷切削工具(ドリル、フライス、旋削工具)や冷間加工金型(打ち抜き金型、押出金型)に使用されます。
S6-5-2 工具鋼(DIN/W-Nr規格)
S6-5-2工具鋼は、中国規格GB/T 9943に基づくタングステンモリブデン系高速度鋼(M2に相当)で、M2と同じ組成を有します。耐摩耗性および耐衝撃性は従来のタングステン系高速度鋼よりも優れており、焼鈍後の硬度は255 HB以下、1210~1230℃での焼入れと540~560℃での二段階焼戻し(塩浴炉)後の硬度は64 HRC以上となります。高衝撃工具(歯車刃、鋸刃など)や精密冷間鍛造金型に適しており、特に熱可塑性樹脂成形加工に適しています。
1.3343 工具鋼(DIN/W-Nr規格)
1.3343工具鋼は、ドイツDIN規格のモリブデン・タングステン系高速度鋼(HS6-5-2C級)で、組成はM2/S6-5-2に相当します。高い焼入れ性と微細な結晶粒組織が特徴で、焼入れ(油焼入れ/ガス焼入れ)後の硬度は66HRCですが、脱炭傾向が強く、厳密な熱処理による保護が必要です。代表的な用途としては、複雑で高価な工具(ブローチ、タッピング工具)、熱間圧延ドリル、放電加工金型などがあり、動的再結晶温度範囲(1150~950℃)における塑性制御が重視されます。
M2工具鋼 | 1.3343 | S6-5-2 の種類とオプション

以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。 M2/1.3343/S6-5-2 Tool Steel:
M2工具鋼 | 1.3343 | S6-5-2 カスタマイズオプション

- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- M2/1.3343/S6-5-2 工具鋼エレクトロスラグ再溶解 (ESR): 重要な用途向けの高純度および等方性特性を備えたプレミアム オプション。
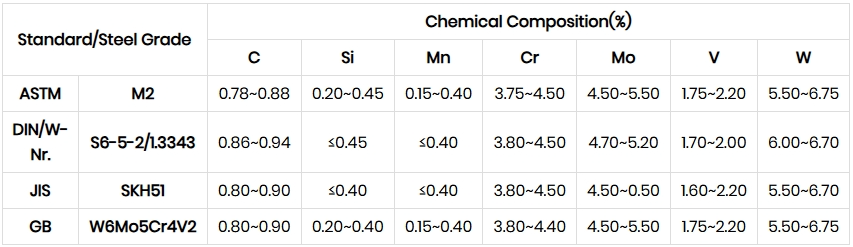
M2工具鋼 | 1.3343 | S6-5-2 化学組成
M2工具鋼 | 1.3343 | S6-5-2 熱処理プロセス

1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
M2工具鋼 | 1.3343 | S6-5-2品質検査

1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
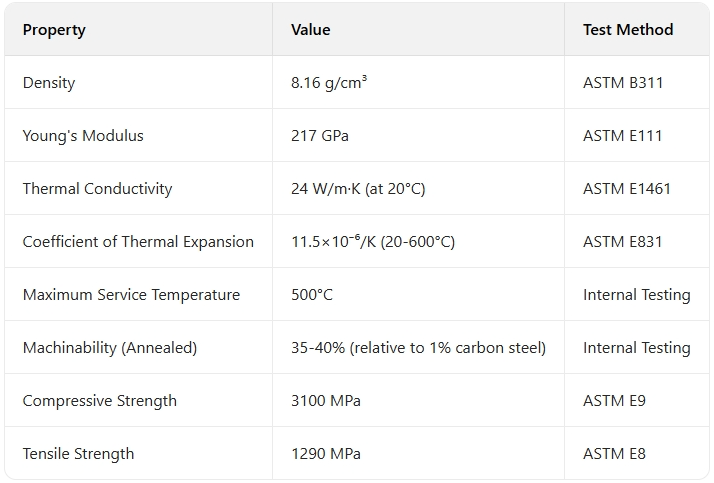
M2工具鋼 | 1.3343 | S6-5-2 技術仕様
M2工具鋼 | 1.3343 | S6-5-2 製品用途

切削工具製造
M2工具鋼は、耐熱性と刃先保持力が極めて重要な高速切削工具用途において優れた性能を発揮します。当社のお客様は、M2丸棒を用いて、連続高速運転下でも切れ味を維持するドリル、エンドミル、ブローチ、鋸刃を製造しています。タングステンとモリブデンの成分バランスが最適な熱間硬化特性をもたらし、従来の工具鋼と比較して最大30%高い速度で切削工具を稼働させることができます。
工業用金型
要求の厳しい金属成形加工において、M2鋼は優れた圧縮強度と耐摩耗性を備え、冷間鍛造用金型、精密スタンピング用金型、絞り用金型に最適です。当社のプレミアムM2鋼への切り替えにより、特に寸法安定性と耐圧力変形性が求められる用途において、金型寿命が40~60%向上したというお客様からのご報告をいただいています。均一なミクロ組織により、複雑な形状でも予測可能な性能を確保します。
木工ツール
キャビネットメーカーや木工会社は、刃先の保持力が極めて重要なプレーナーナイフ、フライスカッター、特殊切削工具にM2鋼を使用しています。バランスの取れた超硬合金構造により、エンジニアードウッドやエキゾチックウッドの研削においても、きれいな切削面が得られます。当社の精密研磨されたM2ブランクは、熱処理前の大掛かりな表面処理が不要で、製造時間を短縮します。
特殊機械部品
当社のM2鋼は、従来の切削用途に加え、特殊機械のガイドウェイ、カムフォロア、摩耗プレートなど、摩耗性の高い機械部品への採用も増加しています。表面硬度と十分な芯部靭性の組み合わせにより、従来の鋼では早期に破損してしまう用途において、優れた耐用年数を実現します。当社のカスタム加工サービスでは、これらの部品を正確な仕様でご提供いたします。
M2工具鋼 | 1.3343 | S6-5-2 比較概要
M2工具鋼 | 1.3343 | S6-5-2 お客様成功事例
M2工具鋼 | 1.3343 | S6-5-2 価格体系情報
M2工具鋼 | 1.3343 | S6-5-2 よくある質問

Q: M2 と他の高速度工具鋼の主な違いは何ですか?
A: タングステンとモリブデンの組成バランスにより、M2は耐摩耗性と靭性の最適なバランスを実現します。Tシリーズ鋼(タングステン含有量が高い)やM4などのMシリーズ鋼(炭素とバナジウム含有量が高い)と比較して、M2は優れた赤外硬度と耐摩耗性を備えながら、ほとんどの用途において十分な靭性と良好な製造性を維持しています。Q: 切削工具用途における M2 の適切な硬度範囲はどれくらいですか?
A: ほとんどの切削工具用途において、M2はHRC62~65の範囲で最高の性能を発揮します。重要な刃先では、耐摩耗性目標の上限値(HRC64~65)を目標とすることができますが、衝撃荷重や断続切削を伴う用途では、靭性を向上させるためにHRC62~63の範囲を目標とすることができます。最終的な硬度目標は、具体的な用途要件に応じて決定する必要があります。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |