

T1工具鋼 | 1.3355 | S18-0-1
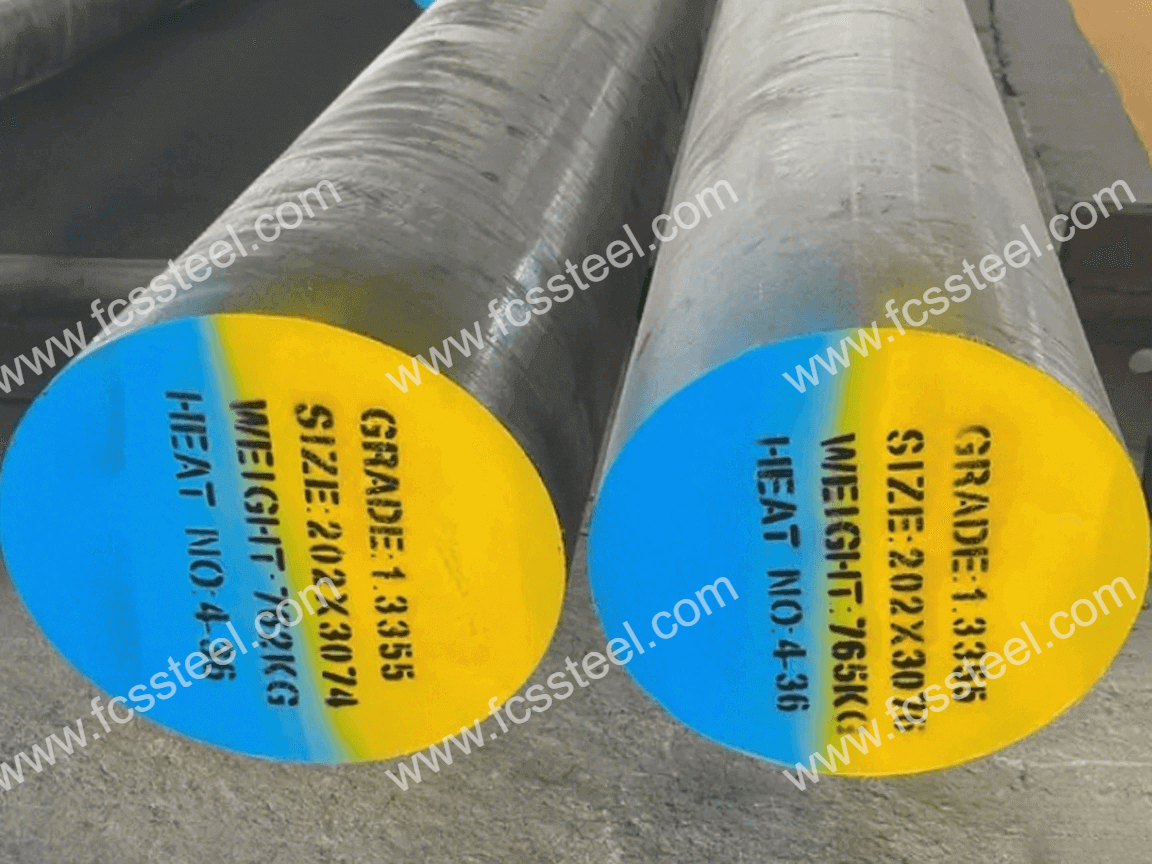
T1/S18-0-1/1.3355工具鋼の大手メーカーおよびサプライヤーであるFCS Factoryは、優れた耐摩耗性と高温硬度を必要とする用途向けに設計された、最高級タングステン高速度鋼を提供しています。当社のT1/1.3355/S18-0-1工具鋼は、高タングステン含有量(17.25~18.75%)により、緻密で安定した炭化物構造を形成し、過酷な条件下でも刃先と寸法の安定性を維持します。
工場直販の価格設定と完全な材料トレーサビリティにより、お客様が受け取る T1/S18-0-1/1.3355 工具鋼は常に ASTM A600 および DIN 規格に準拠していることが保証されます。FCS ファクトリーは、標準在庫から完全カスタム サイズまで、カスタムの化学物質、熱処理、表面状態、その他の仕様を含め、すべてを 1 つの品質システムで提供できます。完了です。
T1工具鋼 | 1.3355 | S18-0-1 製品紹介
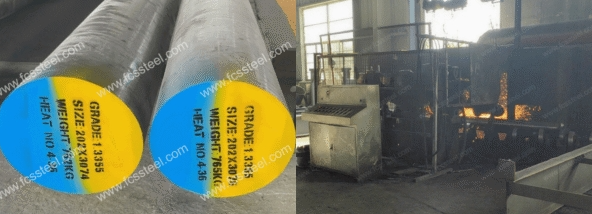
T1工具鋼(ASTM規格)
T1工具鋼は、タングステンを主成分とする高速工具鋼(AISI規格)で、芯材の組成はタングステン17.25~18.25%、炭素0.65~0.80%、バナジウム0.90~1.30%です。優れた赤熱硬度(600℃で63HRC以上の硬度を維持)と高い耐摩耗性を持ち、熱処理は1270~1285℃焼入れと550~570℃の二段階焼戻しが必要で、焼鈍硬度は255HB以下です。ただし、炭化物偏析傾向が顕著であるため、組織の均一性を最適化するために鍛造温度(1100~900℃)を厳密に制御する必要があります。
1.3355工具鋼(W-Nr/DIN規格)
1.3355工具鋼は、ドイツDIN規格のタングステン高速度鋼で、組成がT1鋼と高い重複度を示します(タングステン17.50~18.50%、炭素0.70~0.78%、バナジウム1.00~1.20%)。利点としては、赤熱硬度が高いこと(540℃で66HRC)、耐摩耗性と靭性のバランスが取れていること、1220~1250℃で焼入れ焼戻し後の硬度が62~65HRCであることが挙げられます。物性としては、熱伝導率が24.3W/(m-℃)(254℃)と優れていますが、熱可塑性が低いため、過熱は避ける必要があります。過熱による結晶粒の粗大化も避ける必要があります。
S18-0-1工具鋼(DIN規格)
S18-0-1工具鋼は、スカンジナビア/ドイツ規格の高タングステン高速度鋼(SS/DIN)で、タングステン17.50~19.00%、炭素0.70~0.80%、バナジウム1.00~1.40%という厳密に制限された組成を有しています。-1.40%。特性としては、高い焼入れ性と高温硬度安定性が強調されており、焼鈍状態の硬度は269 HB以下、1270~1285℃で油焼入れ後、550~570℃で焼戻しすると硬度は63 HRC以上になります。弾性率は225 GPa(20℃)に達しますが、この合金は高価であり、加工温度範囲が狭くなっています(予熱温度は820~870℃が必要です)。-870℃で予熱
T1工具鋼 | 1.3355 | S18-0-1 の種類とオプション
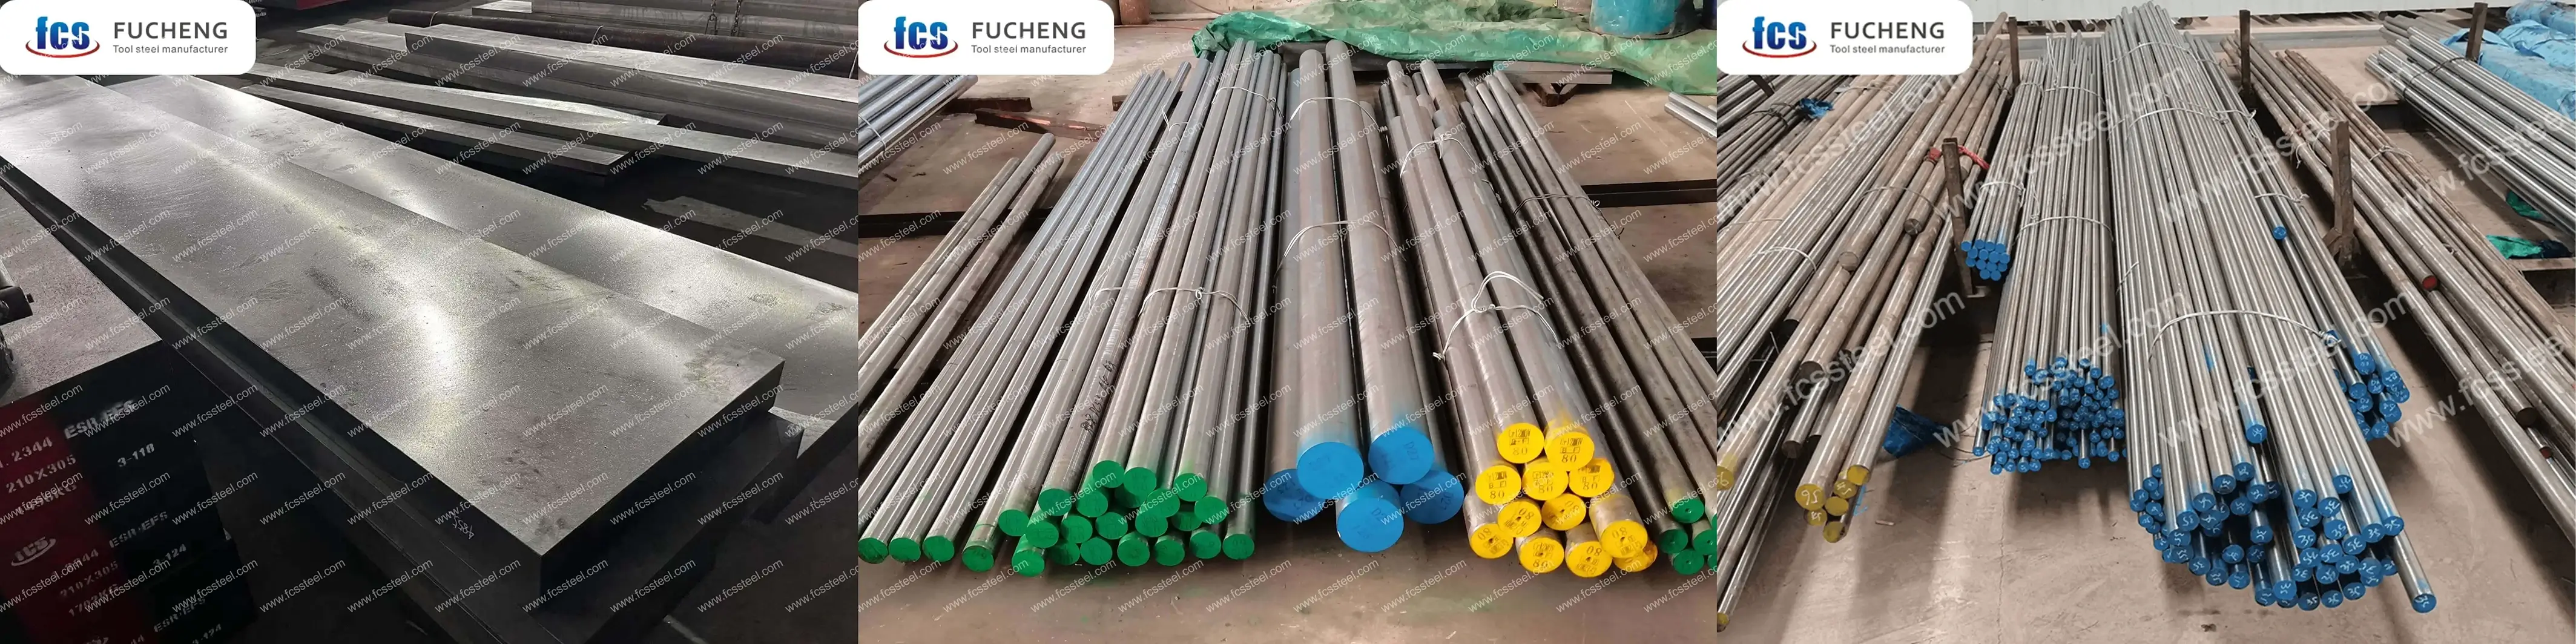
以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。 T1/1.3355/S18-0-1 Tool Steel:
T1工具鋼 | 1.3355 | S18-0-1 カスタマイズオプション
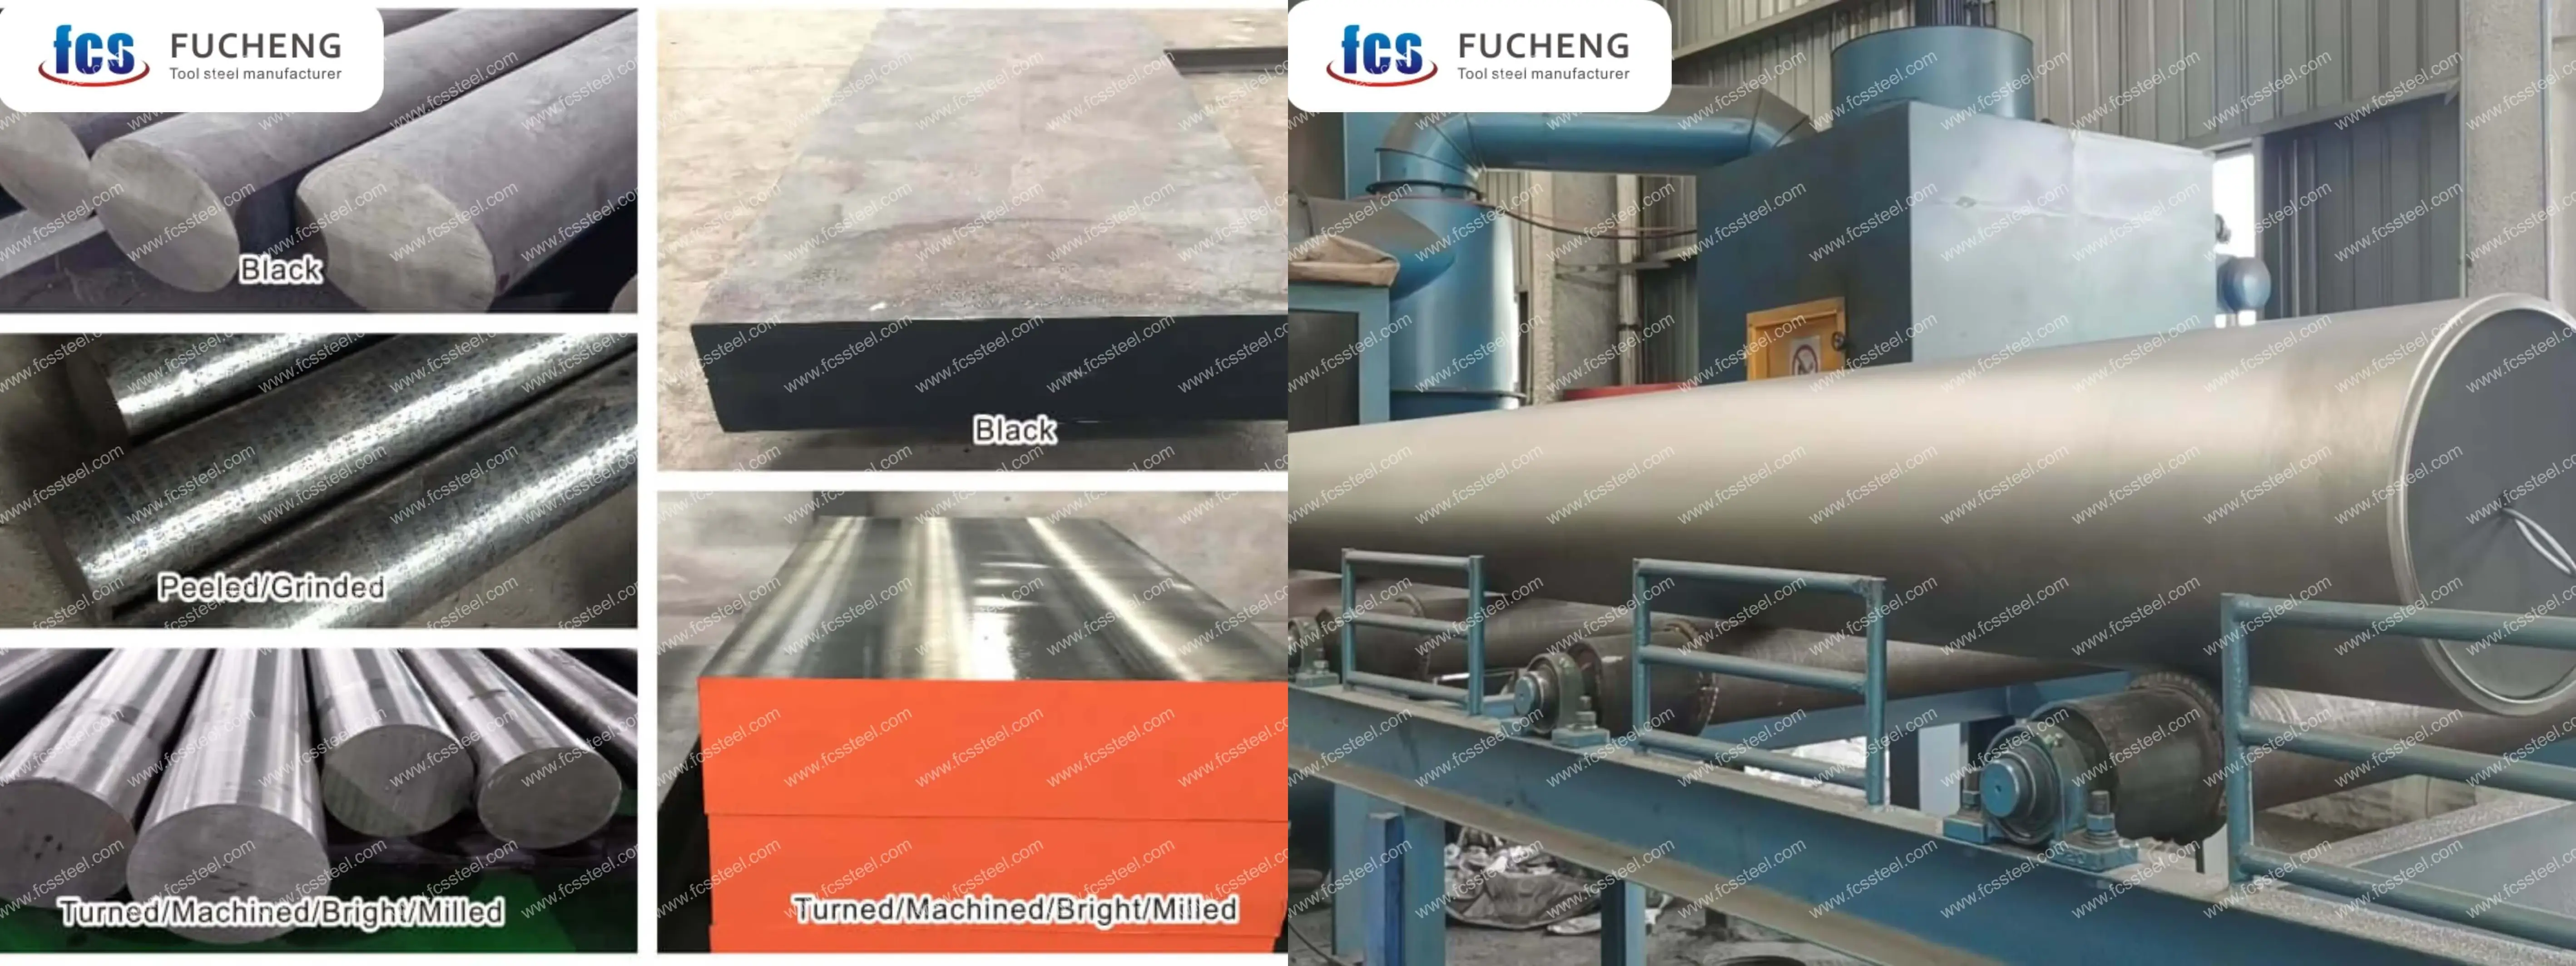
- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
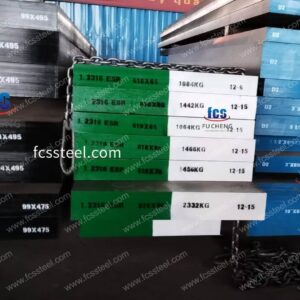
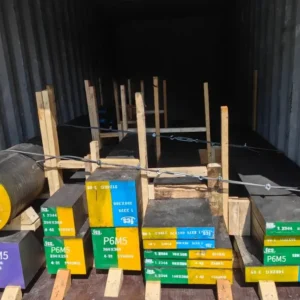
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- T1/1.3355/S18-0-1 工具鋼エレクトロスラグ再溶解 (ESR): 重要な用途向けの、より高い純度と等方性を備えたプレミアム オプションです。
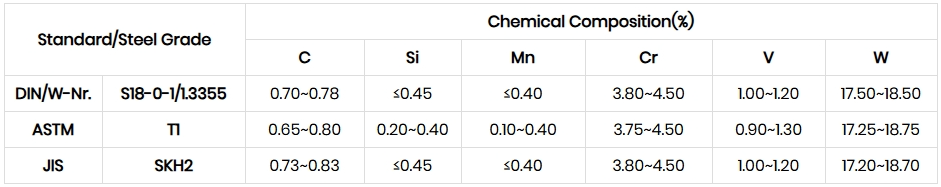
T1工具鋼 | 1.3355 | S18-0-1 化学組成
T1工具鋼 | 1.3355 | S18-0-1 熱処理プロセス
1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
T1工具鋼 | 1.3355 | S18-0-1 品質検査
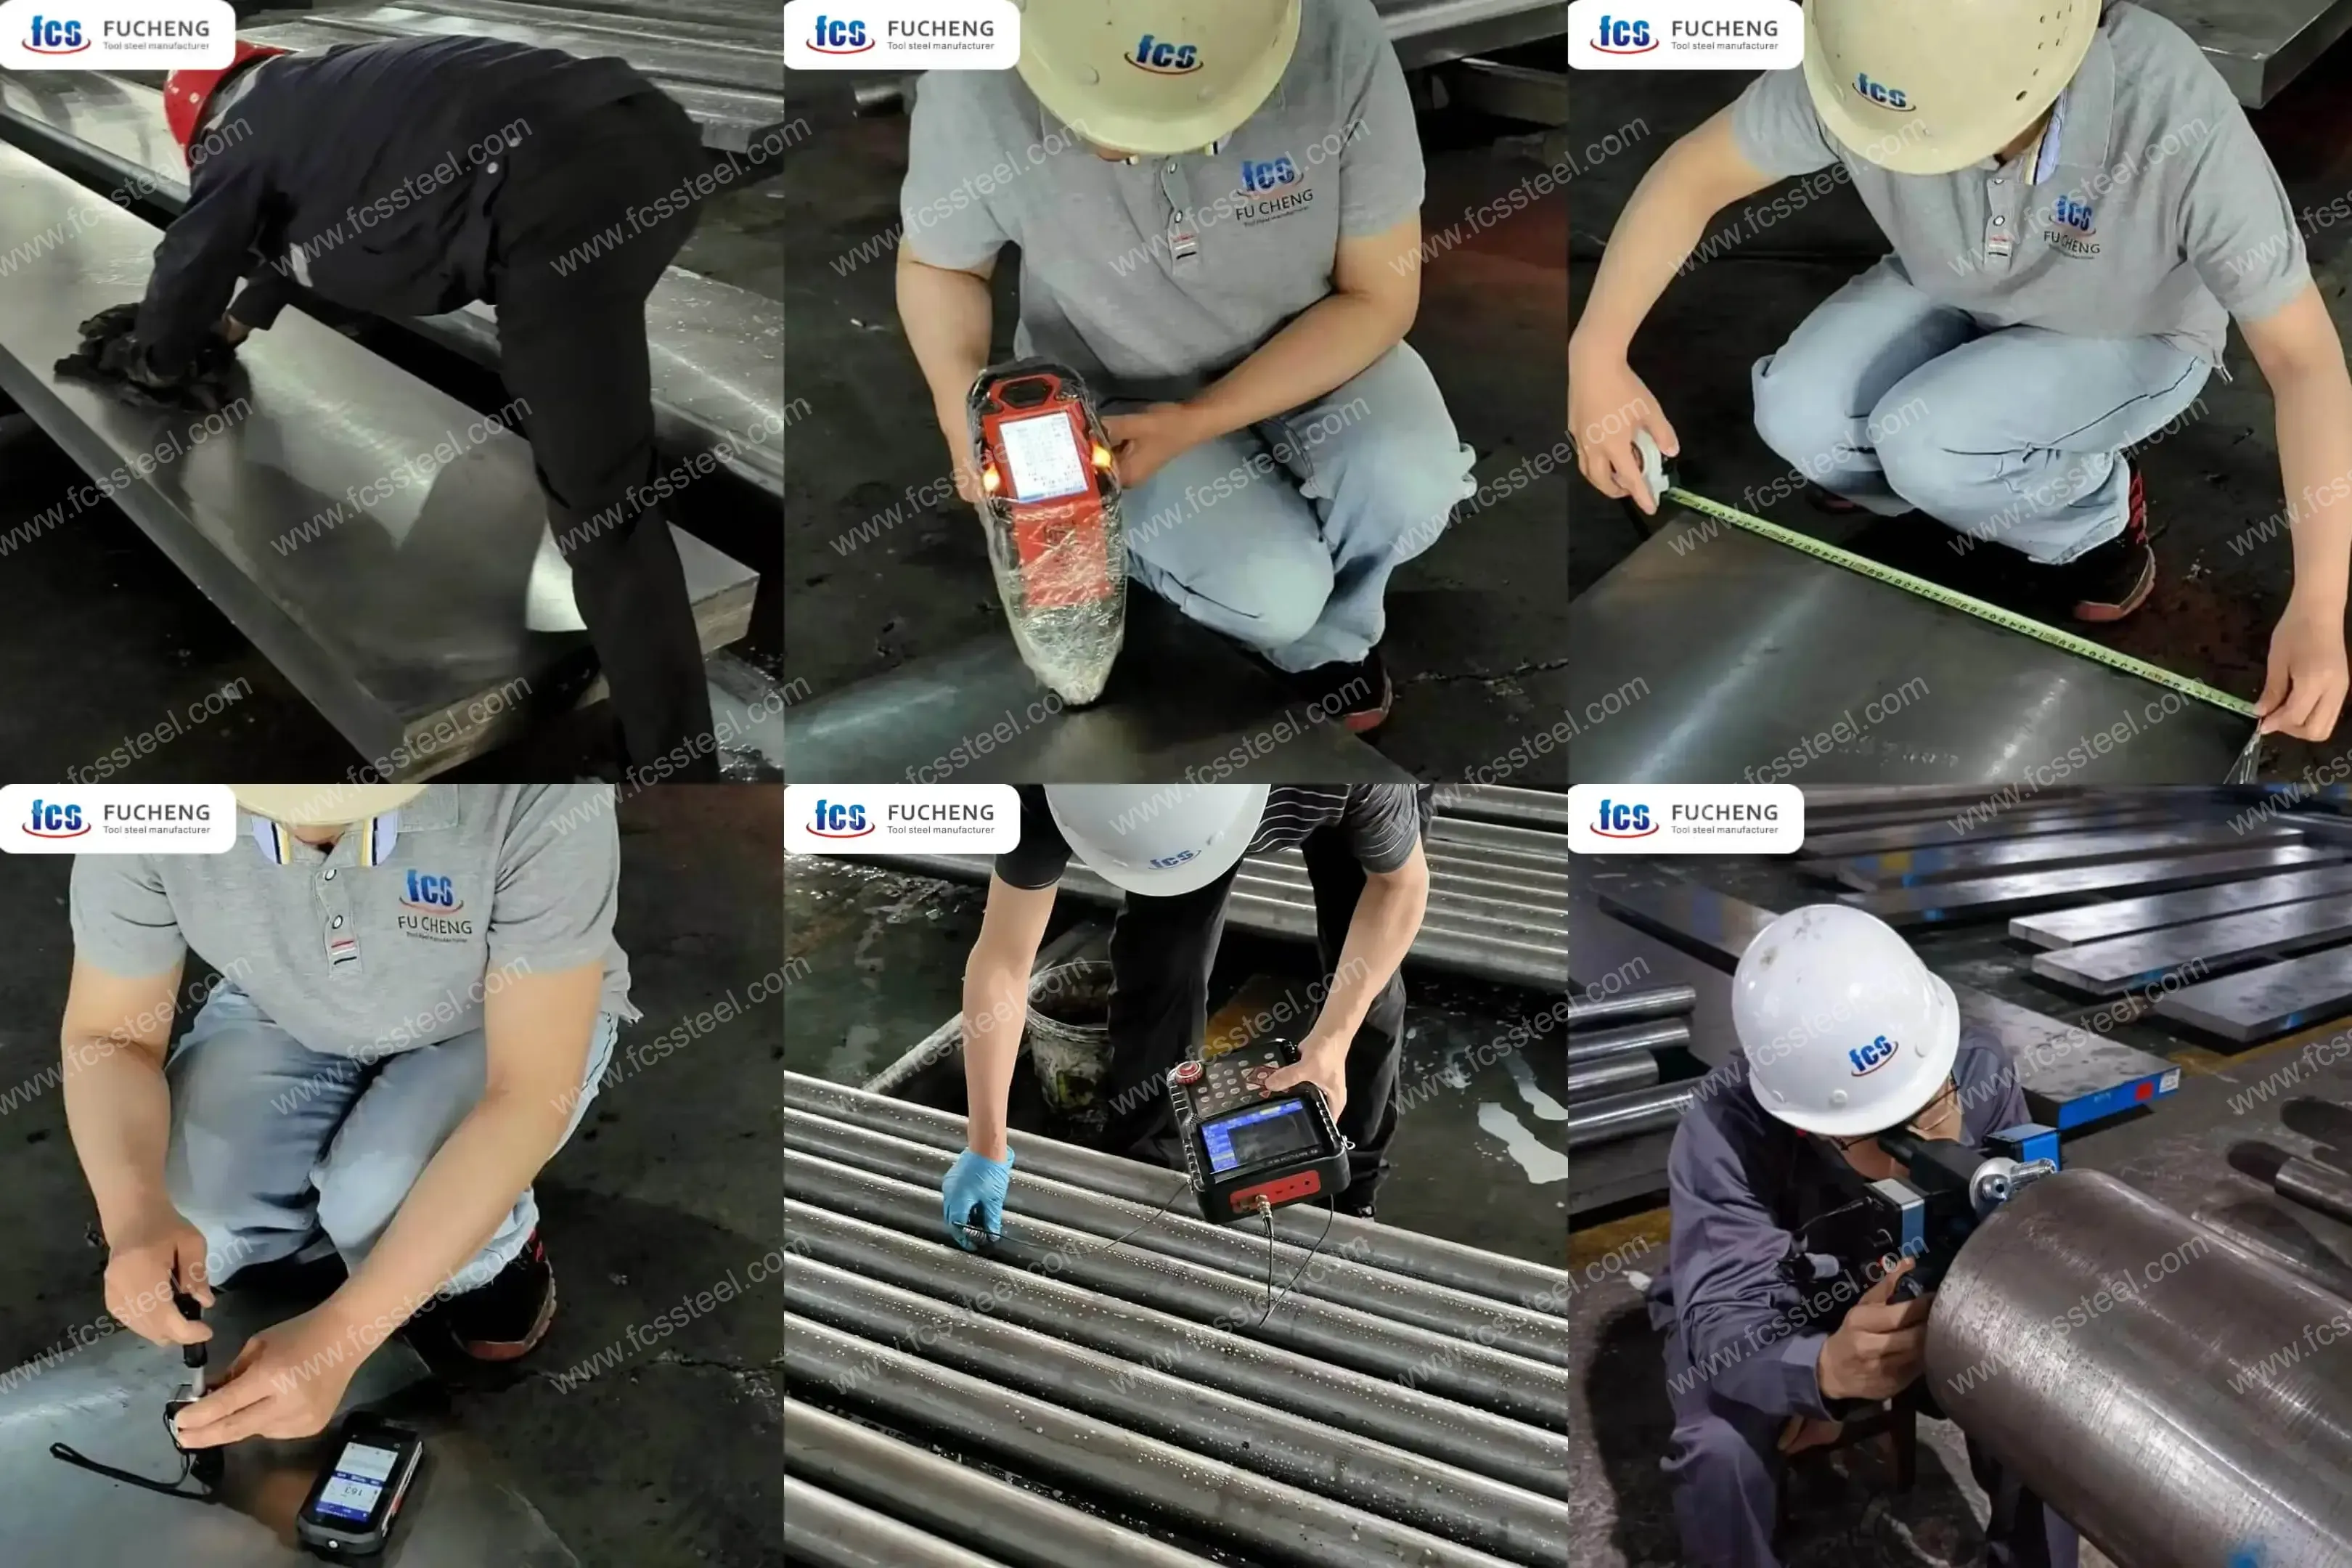
1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
T1工具鋼 | 1.3355 | S18-0-1 技術仕様

T1工具鋼 | 1.3355 | S18-0-1 製品用途
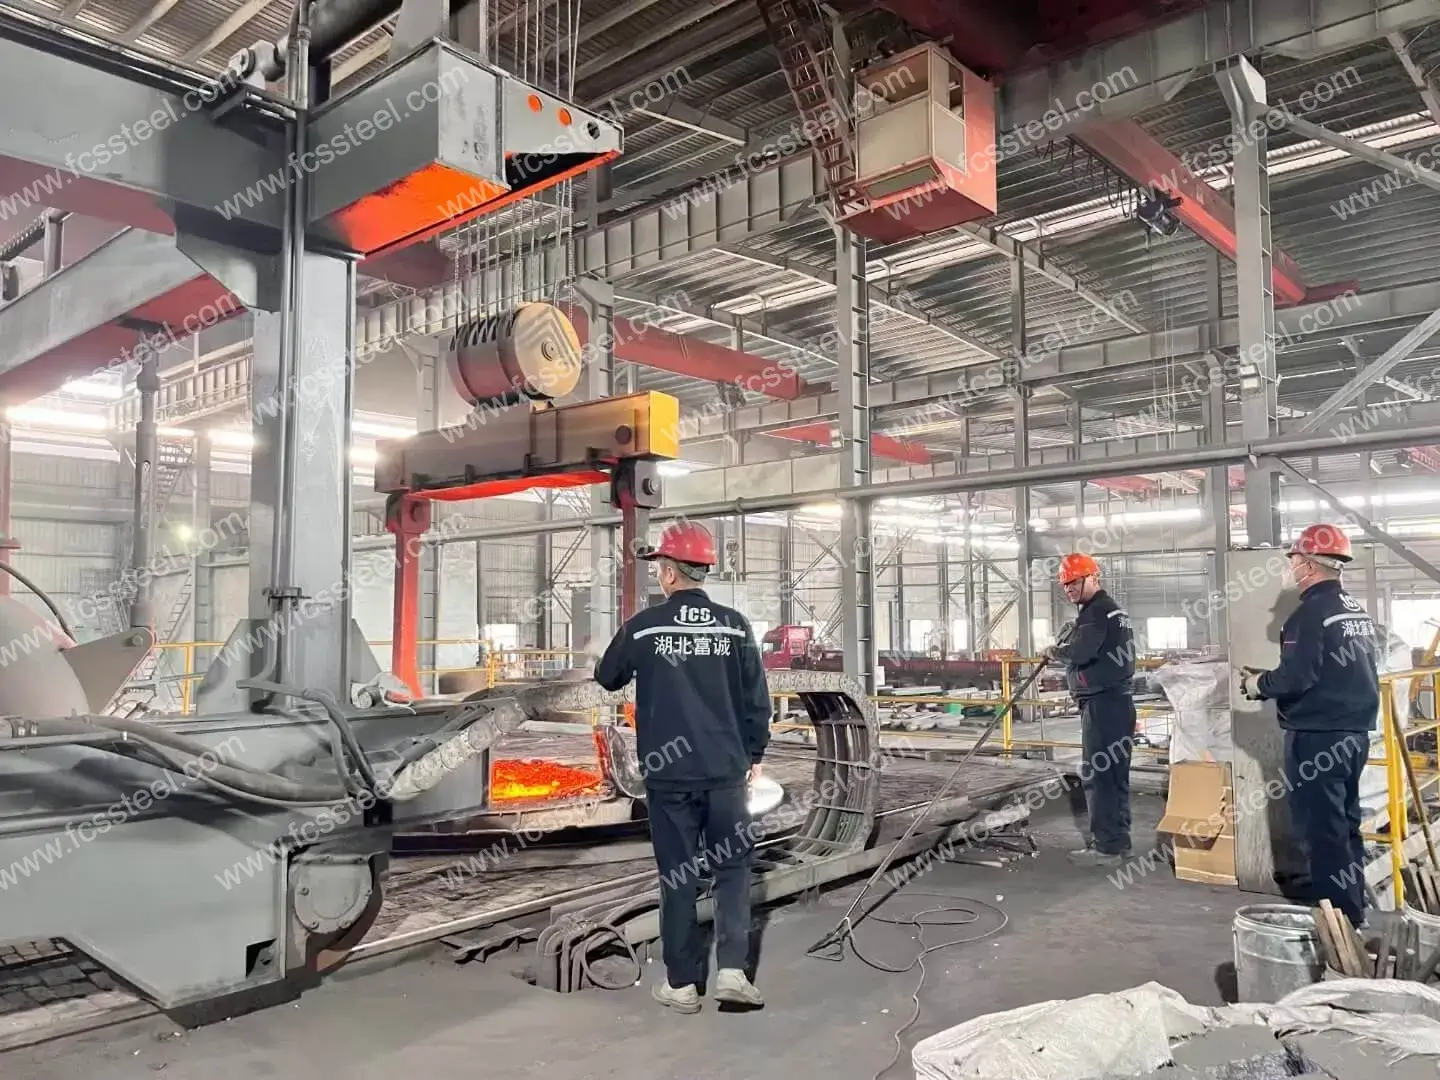
高性能切削工具
当社のT1工具鋼は、高温・高圧下でも鋭い刃先を維持することが求められる金属切削用途において優れた性能を発揮します。当社のプレミアムT1工具鋼で作られた切削工具は、インコネル、チタン合金、焼入れ鋼などの難削材の加工において、40~60%の長寿命化を実現します。高タングステン含有量により、連続高速加工において刃先温度が500~600℃に達しても軟化しない安定した炭化物を形成します。
冷間加工パンチとダイ
当社のT1工具鋼は優れた耐摩耗性を有し、研磨材や高強度材料のスタンピング、ドロップ、フォーミング加工に最適です。メーカーからは、当社の精密研磨T1工具鋼を電気積層板や厚肉構造部品の複雑な形状の加工に使用した場合、工具寿命が3~5倍長くなるとの報告があります。高い硬度と十分な靭性の組み合わせにより、進行性摩耗や壊滅的な故障を防止します。
熱間作業アプリケーション
高温で硬度が低下する多くの工具鋼とは異なり、当社のT1グレードは、長時間の熱曝露下でも機械的特性を維持します。真空熱処理されたT1鋼で作られた金型や成形工具は、高強度鋼の熱間鍛造、熱間押出、熱間スタンピングなどの加工において優れた性能を発揮します。高温下でも炭化タングステンは安定しているため、工具の早期破損や加工中の寸法変化を防ぎます。
精密測定およびゲージツール
T1工具鋼は寸法安定性と耐摩耗性に優れており、精密測定機器やゲージツールに最適です。当社の特殊処理T1材は、複数回の応力緩和サイクルと深冷処理を施すことで、経時的な寸法変化を最小限に抑えています。品質管理研究所や検査部門では、長期的な寸法精度が求められる基準ゲージや測定治具に当社のT1鋼が採用されています。
木材と紙の切断ツール
T1工具鋼は優れた刃先保持力を備えており、繊維強化木材製品、ラミネート、特殊紙など、研磨性の高い材料の加工に特に威力を発揮します。当社のT1鋼で作られたプレーナーナイフ、スリッターブレード、丸鋸刃は、これらの材料を切断する際に、再研磨間隔を2~3倍に延長し、ダウンタイムと再研磨コストを大幅に削減します。
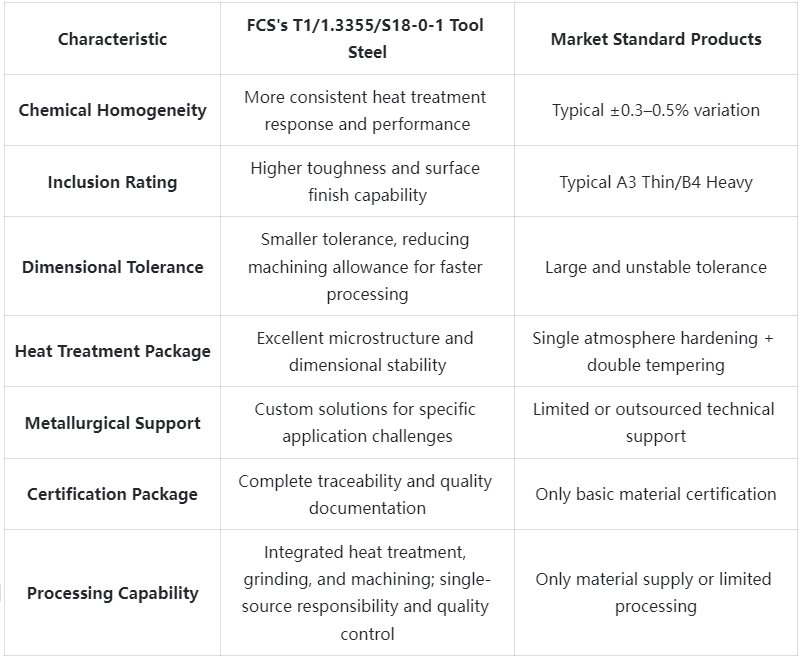
T1工具鋼 | 1.3355 | S18-0-1 競争優位性比較
T1工具鋼 | 1.3355 | S18-0-1 お客様成功事例
T1工具鋼 | 1.3355 | S18-0-1 価格体系情報
T1工具鋼 | 1.3355 | S18-0-1 よくある質問
Q:T1、1.3355、S18-0-1 という名称の違いは何ですか?
A: これらは同じ基本的な鋼組成に対する異なる規格名称です。T1はAISI規格(米国)、1.3355はDIN/EN規格(欧州)、S18-0-1はスウェーデン規格です。いずれも、同様の組成範囲を持つ18%タングステン高速度工具鋼を指します。Q:T1 工具鋼の最適な硬化温度はどれくらいですか?
A: 推奨されるオーステナイト化(硬化)温度は1230~1280℃(2250~2340°F)です。正確な温度は、具体的な用途と望ましい炭化物構造に基づいて選択する必要があります。Q:T1 と M2 HSS を比較するとどうなりますか?
A: T1 はタングステン含有量が高く (18%、M2 は 6%)、モリブデンとバナジウムの含有量は低くなっています。T1 は一般に高温硬度と耐摩耗性に優れていますが、M2 鋼は靭性が優れており、焼きなまし状態での機械加工が容易です。Q: T1 鋼に推奨される焼き戻しプログラムは何ですか?
A: 最適な結果を得るには、540~560℃(1000~1040°F)で2時間、サイクルごとに3回の焼戻しを行い、サイクル間には室温まで完全に冷却する必要があります。これにより、二次硬化が促進され、寸法安定性も確保されます。Q: T1 工具鋼は熱処理後に機械加工できますか?
A: 焼入れ状態でも、CBN工具またはセラミック工具を使用すれば、限定的な加工が可能です。ただし、焼入れされたT1鋼の加工には、研削、放電加工、ワイヤ放電加工が推奨されます。複雑な加工は、焼鈍状態で行う必要があります。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |