セール!

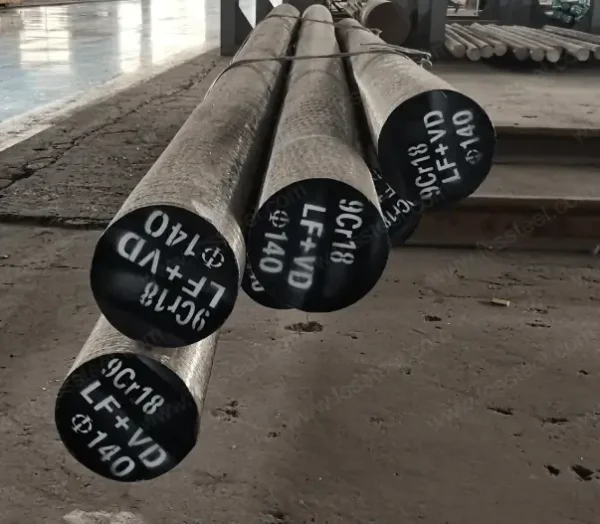




9Cr18ステンレス鋼
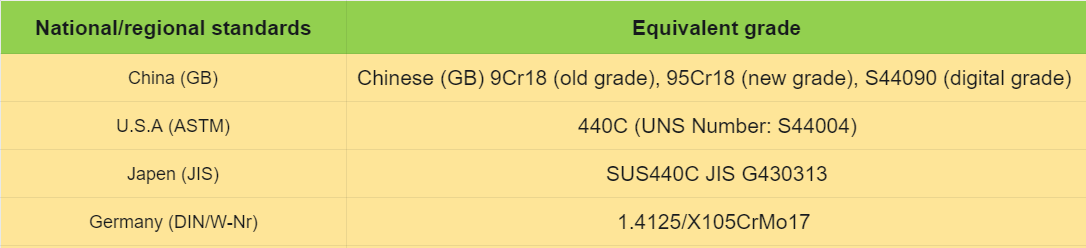
9Cr18( 95Cr18とも表記される)は、通常、性能と組成においてAISI 440シリーズ(特に440A/440B/ 440C)または類似のマルテンサイト系ステンレス鋼とほぼ同等です。Mo/Vを含む変種は、440Cの挙動により近い場合があります。同等とは、厳密に同一であることを意味するものではありません。実際の材料選定は、組成と熱処理目標に基づいて行う必要があります。
9Cr18ステンレス鋼 – 製品形態と在庫仕様
供給条件
- アニールされた
- 機械加工
利用可能なフォーム
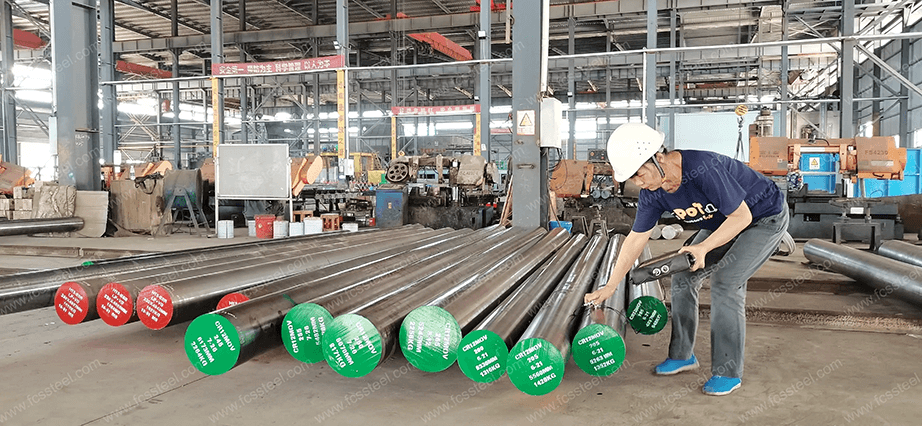
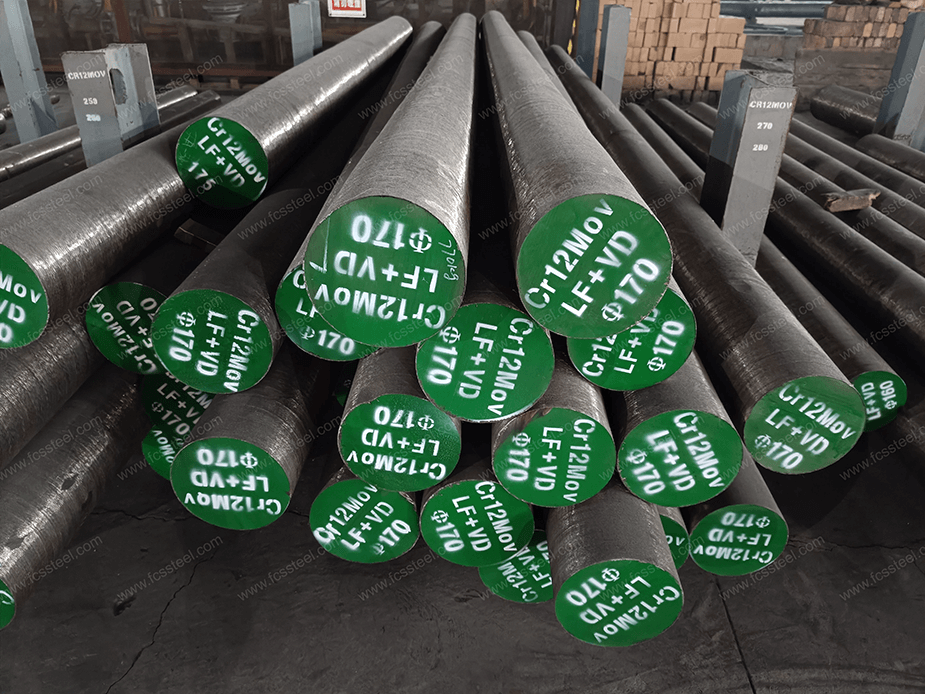
- 丸棒
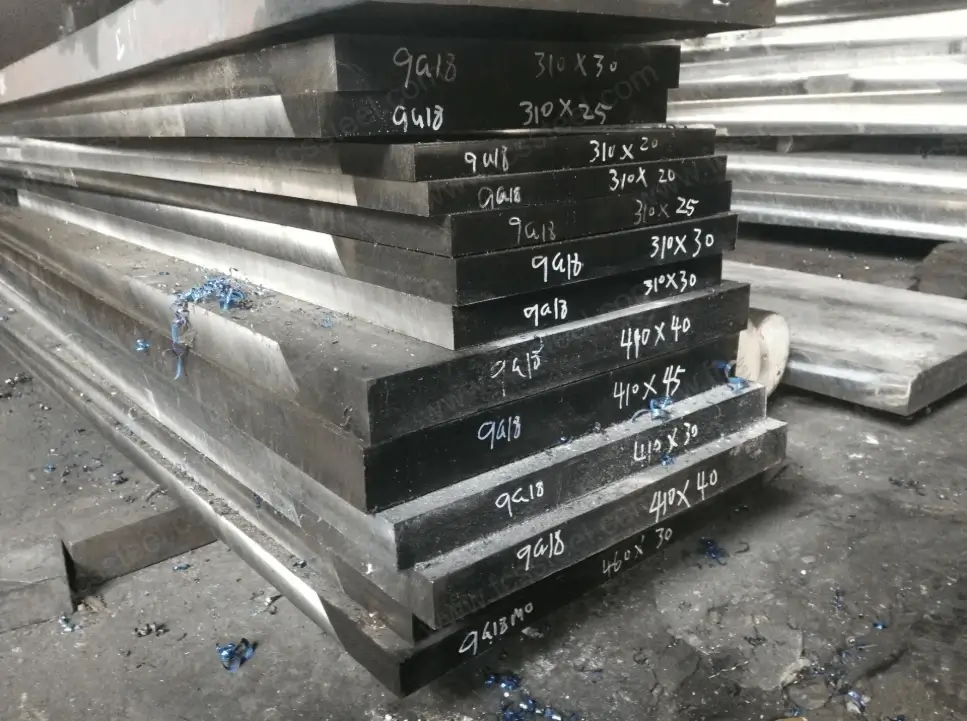
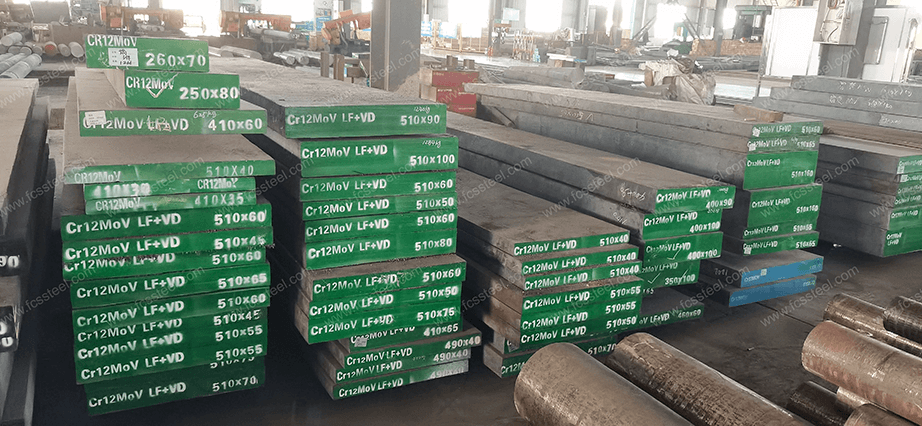
- プレート/フラットバー
- カスタムカットピース
処理サービス
- 鋸引き。
- 荒加工。
- カスタム熱処理。
標準サイズ範囲(在庫状況により異なります)
- 直径(丸棒):Φ10 mm~Φ65 mm / Φ70 mm~Φ400 mm / Φ500 mm / Φ600 mm / Φ700 mm。
- プレート/フラットの厚さ: 8 〜 45 mm / 50 〜 500 mm。
- 幅:50~1000mm/50~1500mm。
- 鍛造ディスク:最大Ø1200 mm。
9Cr18ステンレス鋼 – 成形方法
- つや出し
- 熱間鍛造
9Cr18ステンレス鋼 – 表面仕上げオプション
- ブラック。
- 研磨しました。
- サンドブラスト加工。
- 旋削/機械加工/ミル加工/光沢仕上げ。
9Cr18ステンレス鋼:材料紹介
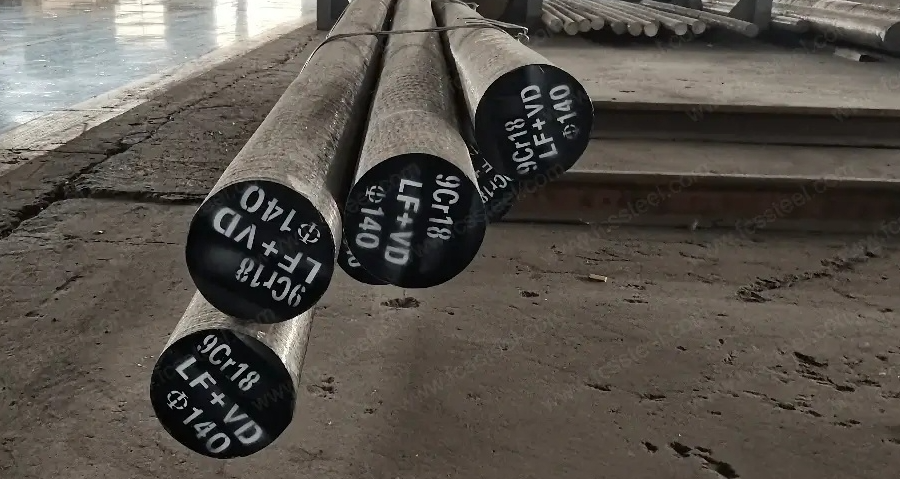
9Cr18は、高炭素・高クロムのマルテンサイト系ステンレス鋼です。適切な熱処理を施すことで、高い硬度と優れた耐摩耗性、耐食性を実現します。切削工具、ベアリング部品、耐摩耗性バルブ部品、表面精度が求められる金型部品などに広く用いられています。
9Cr18 ステンレス鋼の国際的に同等のグレードは何ですか?
9Cr18ステンレス鋼の化学組成

9Cr18ステンレス鋼:材料特性

- 高い硬度ポテンシャル: 焼入れおよび複数回の焼戻し処理を経て、9Cr18 は高い焼入れ硬度と優れた耐摩耗性を実現できます。
- 耐腐食性: クロム含有量が多いため、ほとんどの雰囲気および中性媒体で優れた耐腐食性を備えています (ただし、塩化物濃度の高い環境では耐腐食性は制限されます)。
- 加工性と研磨性:焼鈍状態では加工が容易で、焼入れ後は良好な鏡面研磨効果が得られます。表面仕上げが求められる部品や金型に適しています。
9Cr18ステンレス鋼:熱処理の提案

以下はエンジニアリング分野で一般的に使用される熱処理ウィンドウです。ワークピースの断面、加熱方法、冷却条件に基づいて検証用試験片を作成する必要があります。
- アニーリング(加工状態):約780~820℃に加熱→室温までゆっくり冷却(炉冷または炉冷)して軟化させ、機械加工を容易にします。
- 焼入れ(硬化):1020~1060℃に加熱(オーステナイト化)→油冷または空冷(部品の種類と設備によって異なります)。
- 焼戻し:低温焼戻し(200~250℃)により高硬度を維持できます。靭性の向上や焼戻し脆性を低減する必要がある場合は、目標硬度に合わせて250~350℃の範囲で焼戻し温度を調整できます。いずれの場合も、バッチ試験で確認する必要があります。
9Cr18ステンレス鋼:典型的な用途シナリオ

- ナイフ(ハンドナイフ、折りたたみナイフ、包丁)と日用工具。
- 精密ベアリング、ボールベアリング部品、摺動部品。
- 耐摩耗性と一定の耐腐食性が求められるプラスチック成形金型のコアとインサート。
- 化学工学およびポンプバルブ部品(非強塩素環境下)。
9Cr18ステンレス鋼:物理的および機械的基準指標(熱処理後の標準値)
実際の値は熱処理やサイズによって影響を受けます。一般的な基準範囲は以下のとおりです。
- 引張強度Rm:約700~1200MPa(硬化度に関連)
- 衝撃エネルギー (KV) と破断後の伸びは焼戻し/冷却速度によって大きく変化するため、作業条件に応じてサンプルを採取して試験する必要があります。
- 硬度範囲 (焼き入れ + 焼き戻し): HRC 55-62 に達することができます (プロセスによって異なります)。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |