1.2581 工具鋼 | H21 | X30WCrV9-3
FCSファクトリーは、高温金属成形工程の課題を理解し、高品質なH21/1.2581/X30WCrV9-3熱間工具鋼を製造業者に提供しています。このタングステン合金金型鋼は、標準材料では不十分な領域で優れた性能を発揮し、最高650℃の動作温度において優れた赤色硬度と耐熱疲労性を備えています。この鋼種は圧縮成形工程での使用に最適化されています。熱処理にも最適化されたこの鋼種は、ダイカスト金型、押し出し工具、高応力鍛造用途に必要な硬度、靭性、熱安定性の完璧なバランスを提供します。FCS TOOL STEELのお客様からは、適切に処理されたH21鋼への切り替えにより、工具寿命が最大40%向上し、メンテナンスコストと生産停止時間が大幅に削減されたという報告をいただいています。
1.2581工具鋼 | H21 | X30WCrV9-3 製品紹介
H21工具鋼(アメリカ規格ASTM)
構成とコア特性: H21工具鋼 タングステン熱間工具鋼は、炭素(0.26%~0.36%)、タングステン(8.5%~10.0%)、クロム(3.00%~3.75%)、バナジウム(0.30%~0.60%)を主な成分とする鋼です。その主な利点は高温安定性にあり、650℃で約HB 300の硬度と22.2~23.3 W/(mK)の熱伝導率により、熱応力を効果的に分散します。また、優れた耐熱疲労性を備え、高温と低温の繰り返しサイクル環境にも適応します。
熱処理と性能の制限:焼入れ(1050~1100℃、油冷)および焼戻し(660~680℃)後、硬度は49~52 HRCになりますが、靭性は低下するため、高衝撃シナリオを避ける必要があります。中程度の焼入れ性は、特大部品(厚さ150mm以上)の硬度均一性に限界を与えます。中程度の焼入れ性は、特大部品(厚さ150mm以上)の硬度均一性に限界を与えます。
1.2581 工具鋼(ドイツ規格 DIN/W-Nr)
組成および物理的特性: 1.2581工具鋼 炭素(0.25%~0.35%)、タングステン(8.00%~9.00%)、クロム(2.50%~2.80%)、バナジウム(0.30%~0.40%)の組成を持つリオタイト熱間工具鋼です。焼鈍状態での硬度は240HBW以下で、焼入れ後は50~60HRCに上昇します。室温での機械的特性は、引張強度812MPa以上、降伏強度651MPa以上、低熱膨張係数(20~100℃で11.7×10⁻⁶ K⁻¹)です。
高温特性とプロセス要件:優れた耐熱疲労性と急速な放熱性を支える熱伝導性を備えていますが、靭性は不十分で、焼入れ性は中程度です。性能を最適化するには、二度焼き戻し(550~650℃)とオプションの窒化処理が必要です。表面硬度はHV1000を超える場合があります。
X30WCrV9-3工具鋼(ドイツ規格DIN、1.2581に相当)
組成と特性の一貫性: X30WCrV9-3工具鋼 1.2581と同じ材料のDIN指定であり、組成は同一(炭素0.25%~0.35%、タングステン8.00%~9.00%、クロム2.50%~2.80%、バナジウム2.50%~2.80%)。-2.80%、バナジウム0.30%~0.40%。高温強度はタングステン-クロム-バナジウム炭化物系に依存し、650℃における硬度はHBW 300を維持し、熱伝導率は23 W/(m·K)であるが、靭性は低くなる。
熱処理と微細制御:応力除去のため、焼入れ(1000~1050℃の油冷)と二度焼き戻し工程を厳密に制御する必要があります。深冷間処理(-80~-196℃)により残留オーステナイトを低減し、寸法安定性を向上させます。また、不純物制御(リン、硫黄≤0.030%)により、材料の純度と耐脆性を確保します。
1.2581 工具鋼 | H21 | X30WCrV9-3 種類とオプション
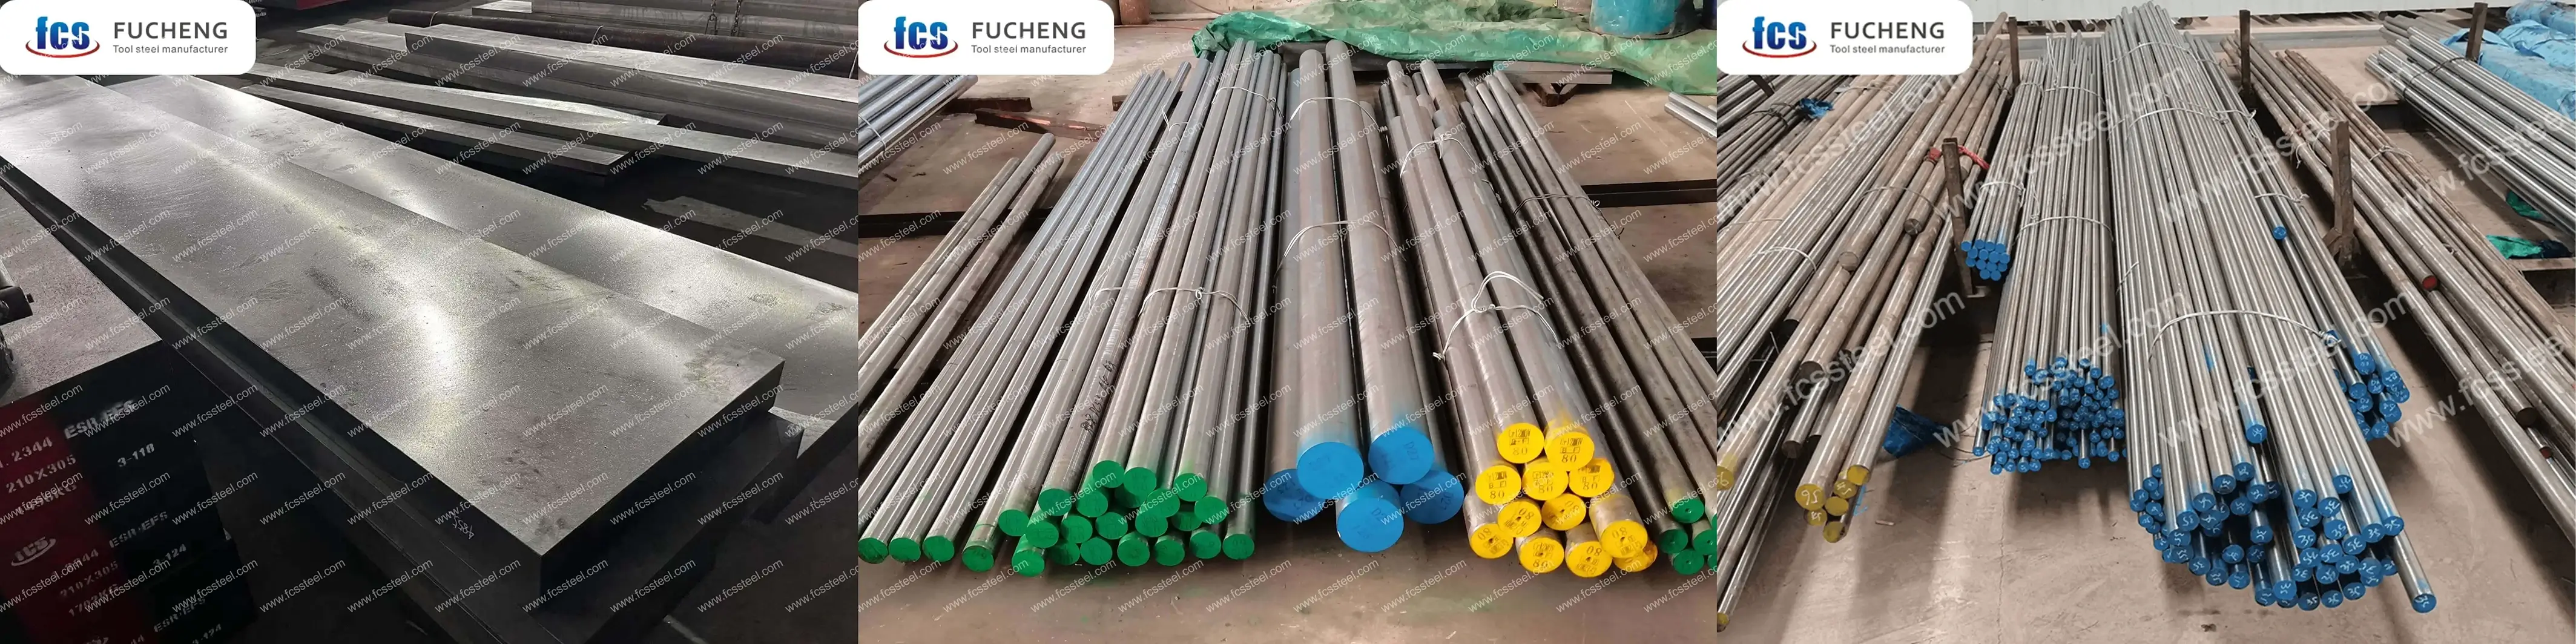
以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。H21/1.2581/X30WCrV9-3 Tool Steel:
1.2581工具鋼 | H21 | X30WCrV9-3 カスタマイズオプション
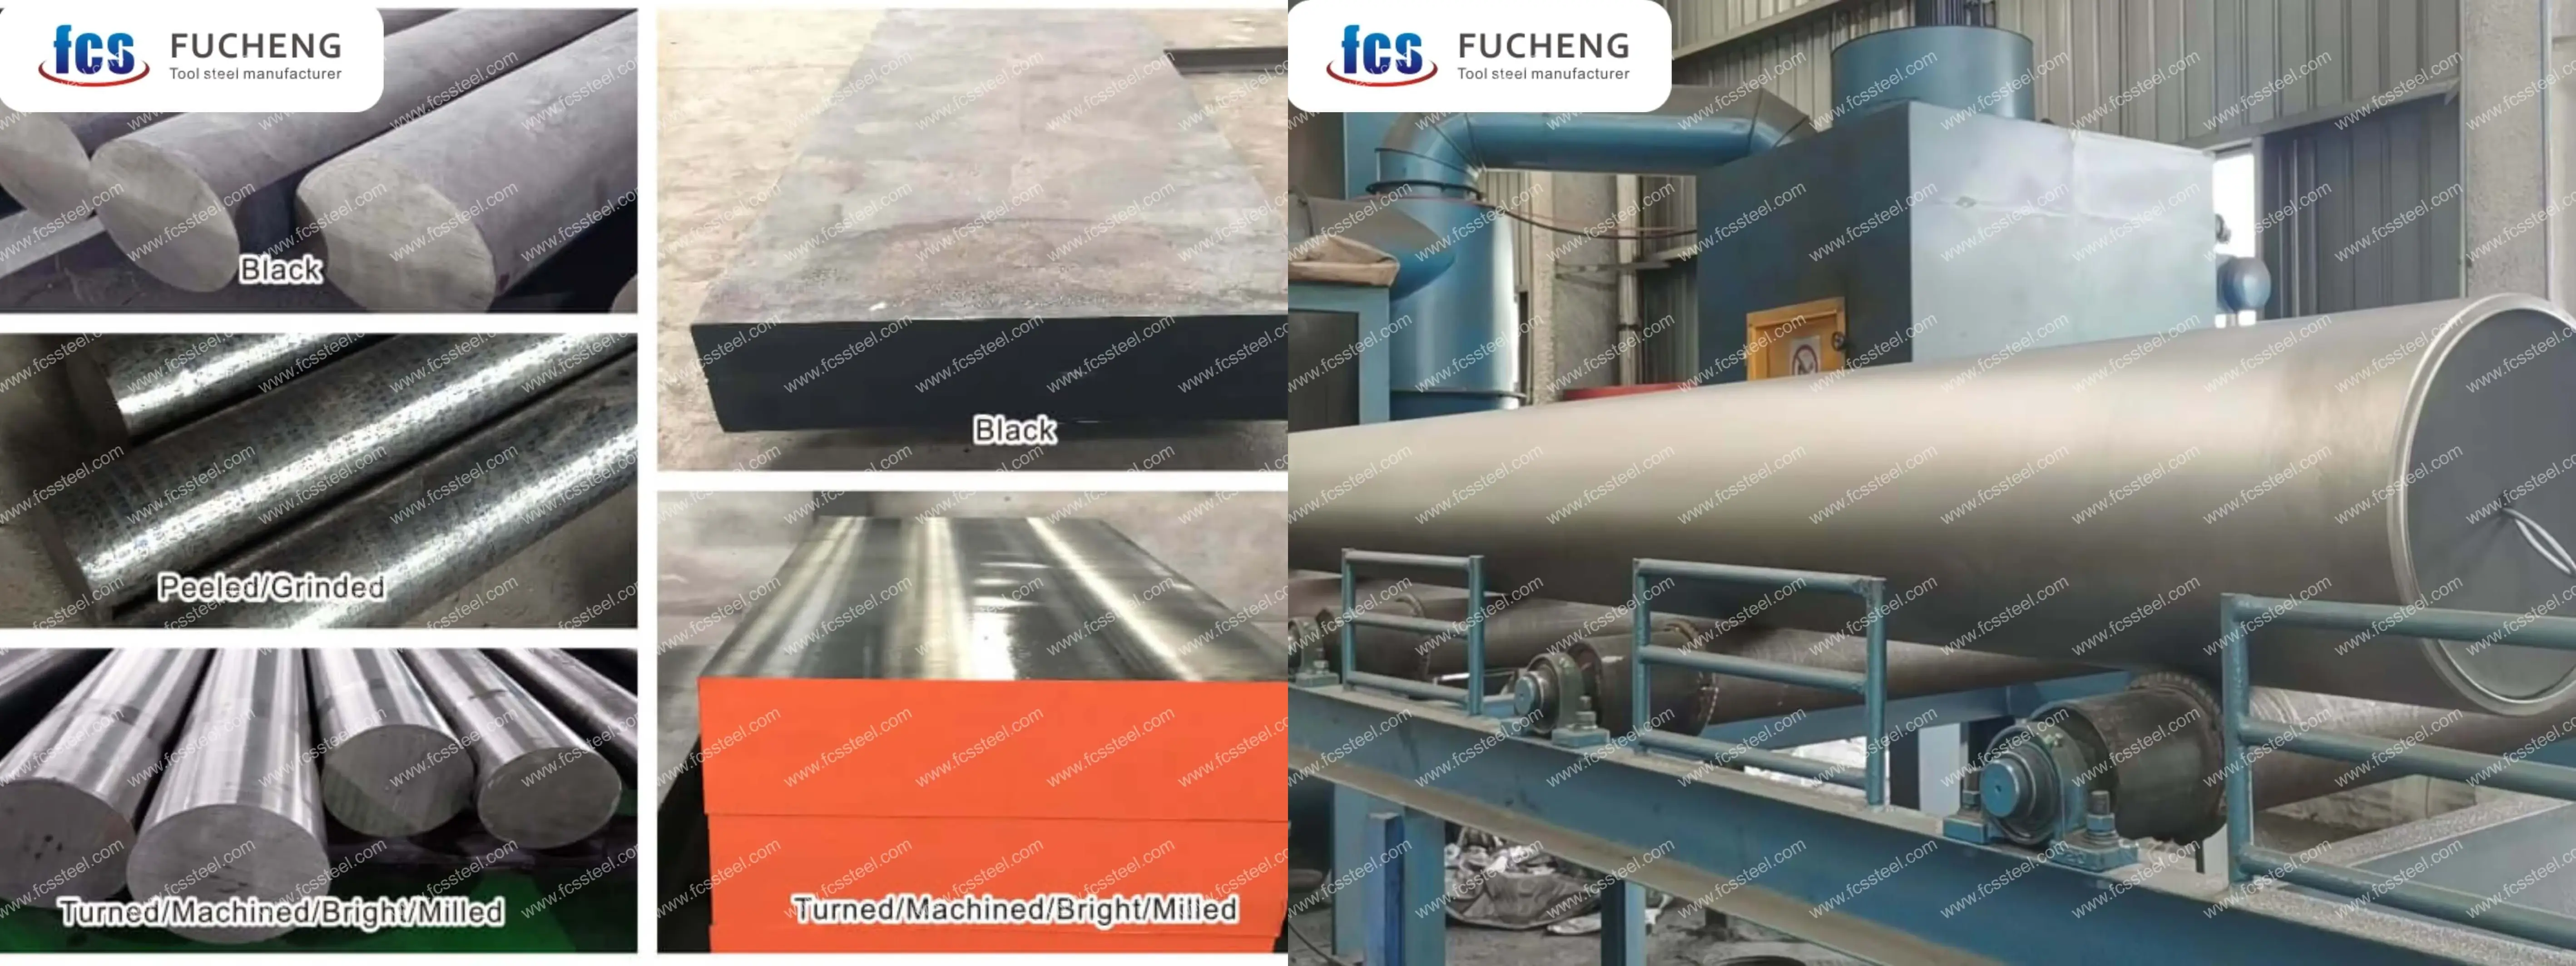
- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
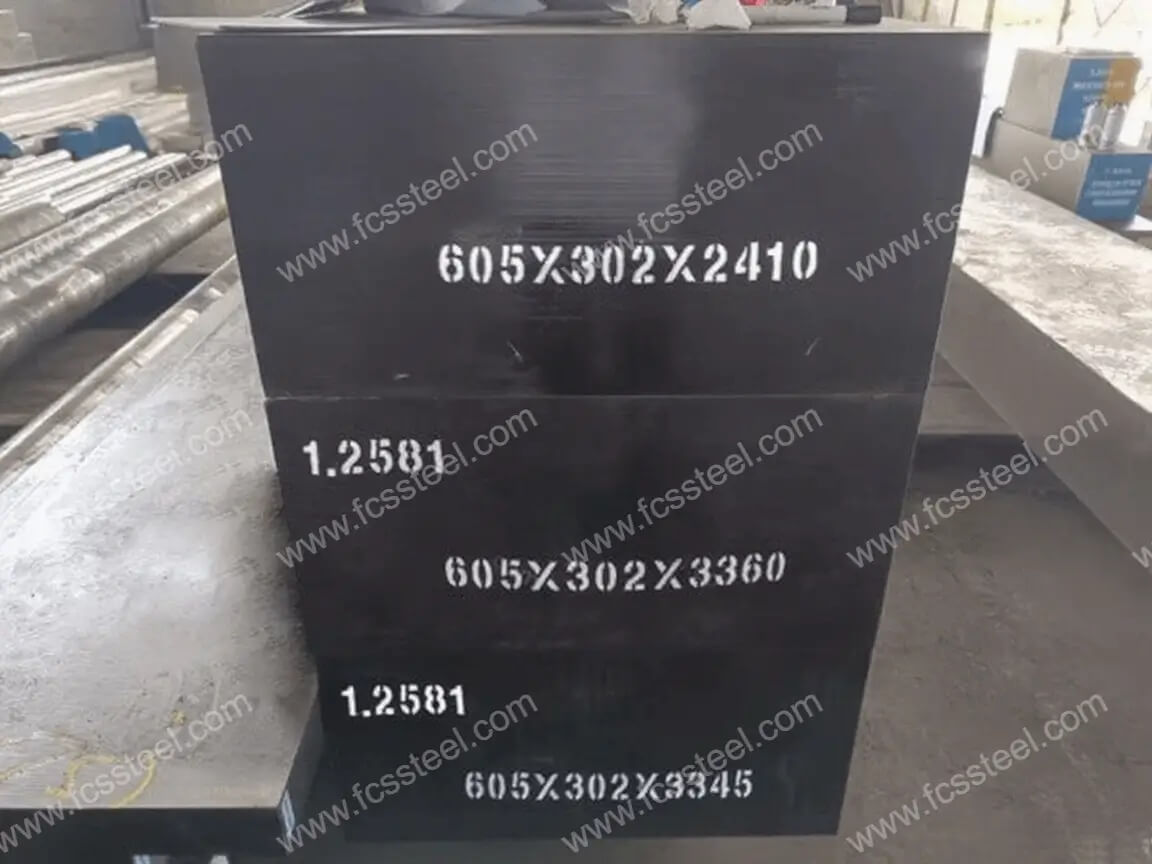
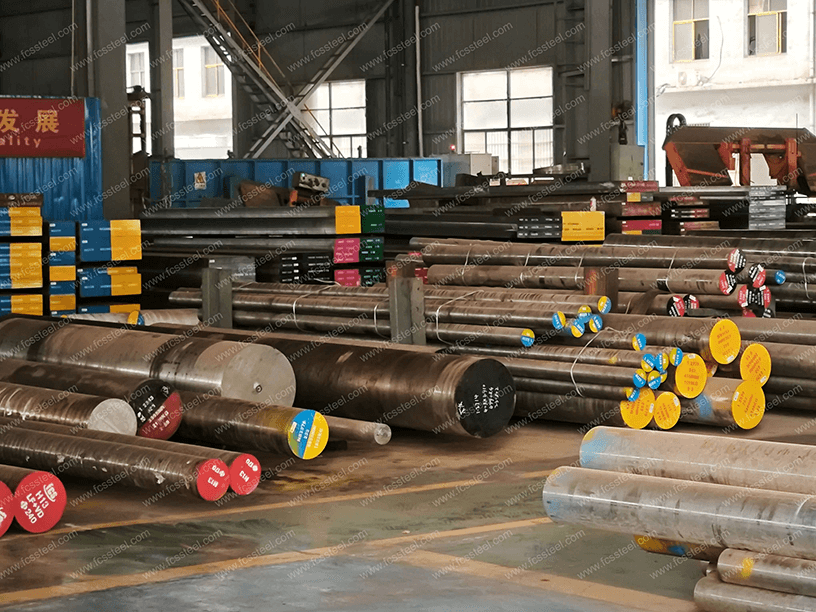
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- H21/1.2581/X30WCrV9-3 工具鋼エレクトロスラグ再溶解 (ESR): 重要な用途向けの高純度および等方性特性を備えたプレミアム オプション。
1.2581 工具鋼 | H21 | X30WCrV9-3 化学組成

H21工具鋼 | 1.2581 | X30WCrV9-3 熱処理プロセス
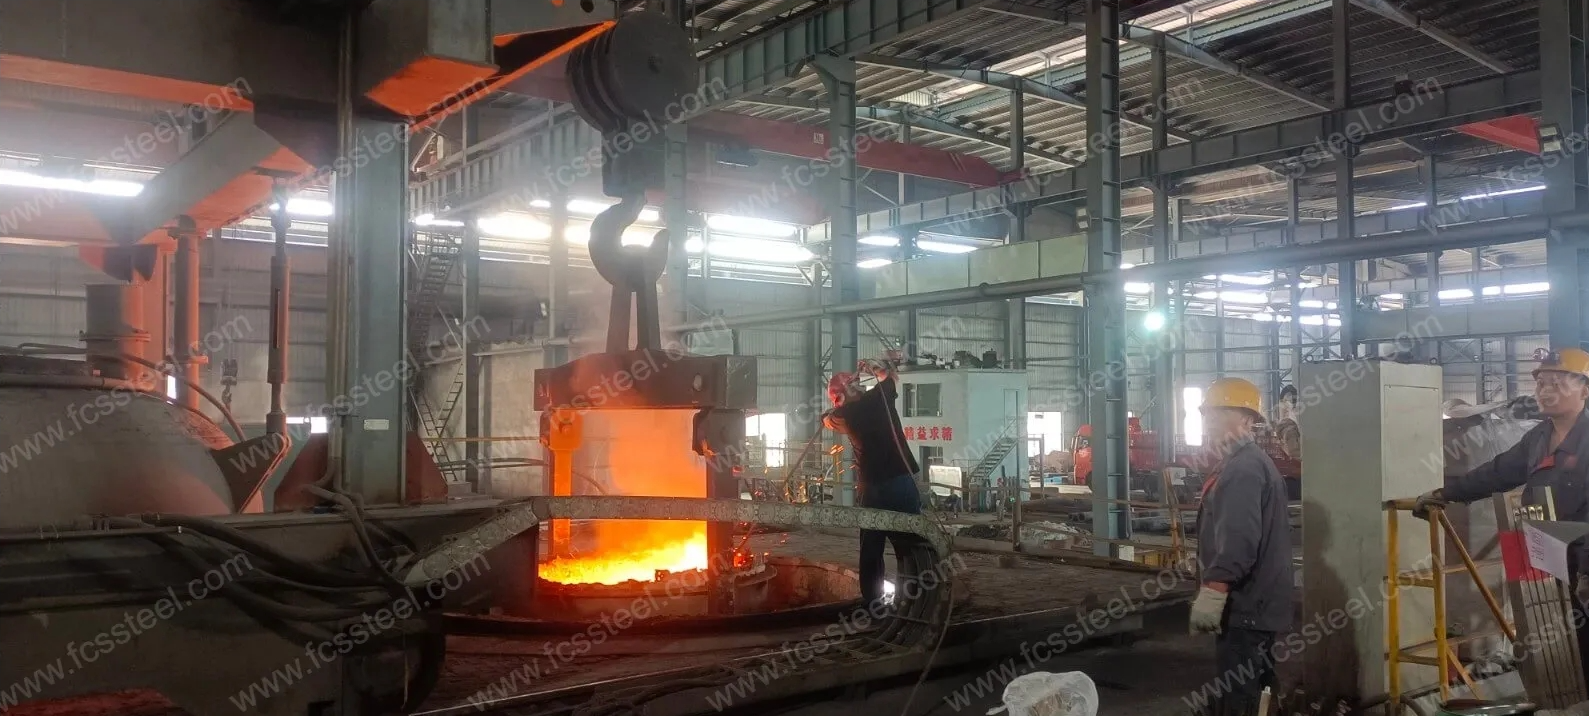
1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
1.2581工具鋼 | H21 | X30WCrV9-3 品質検査
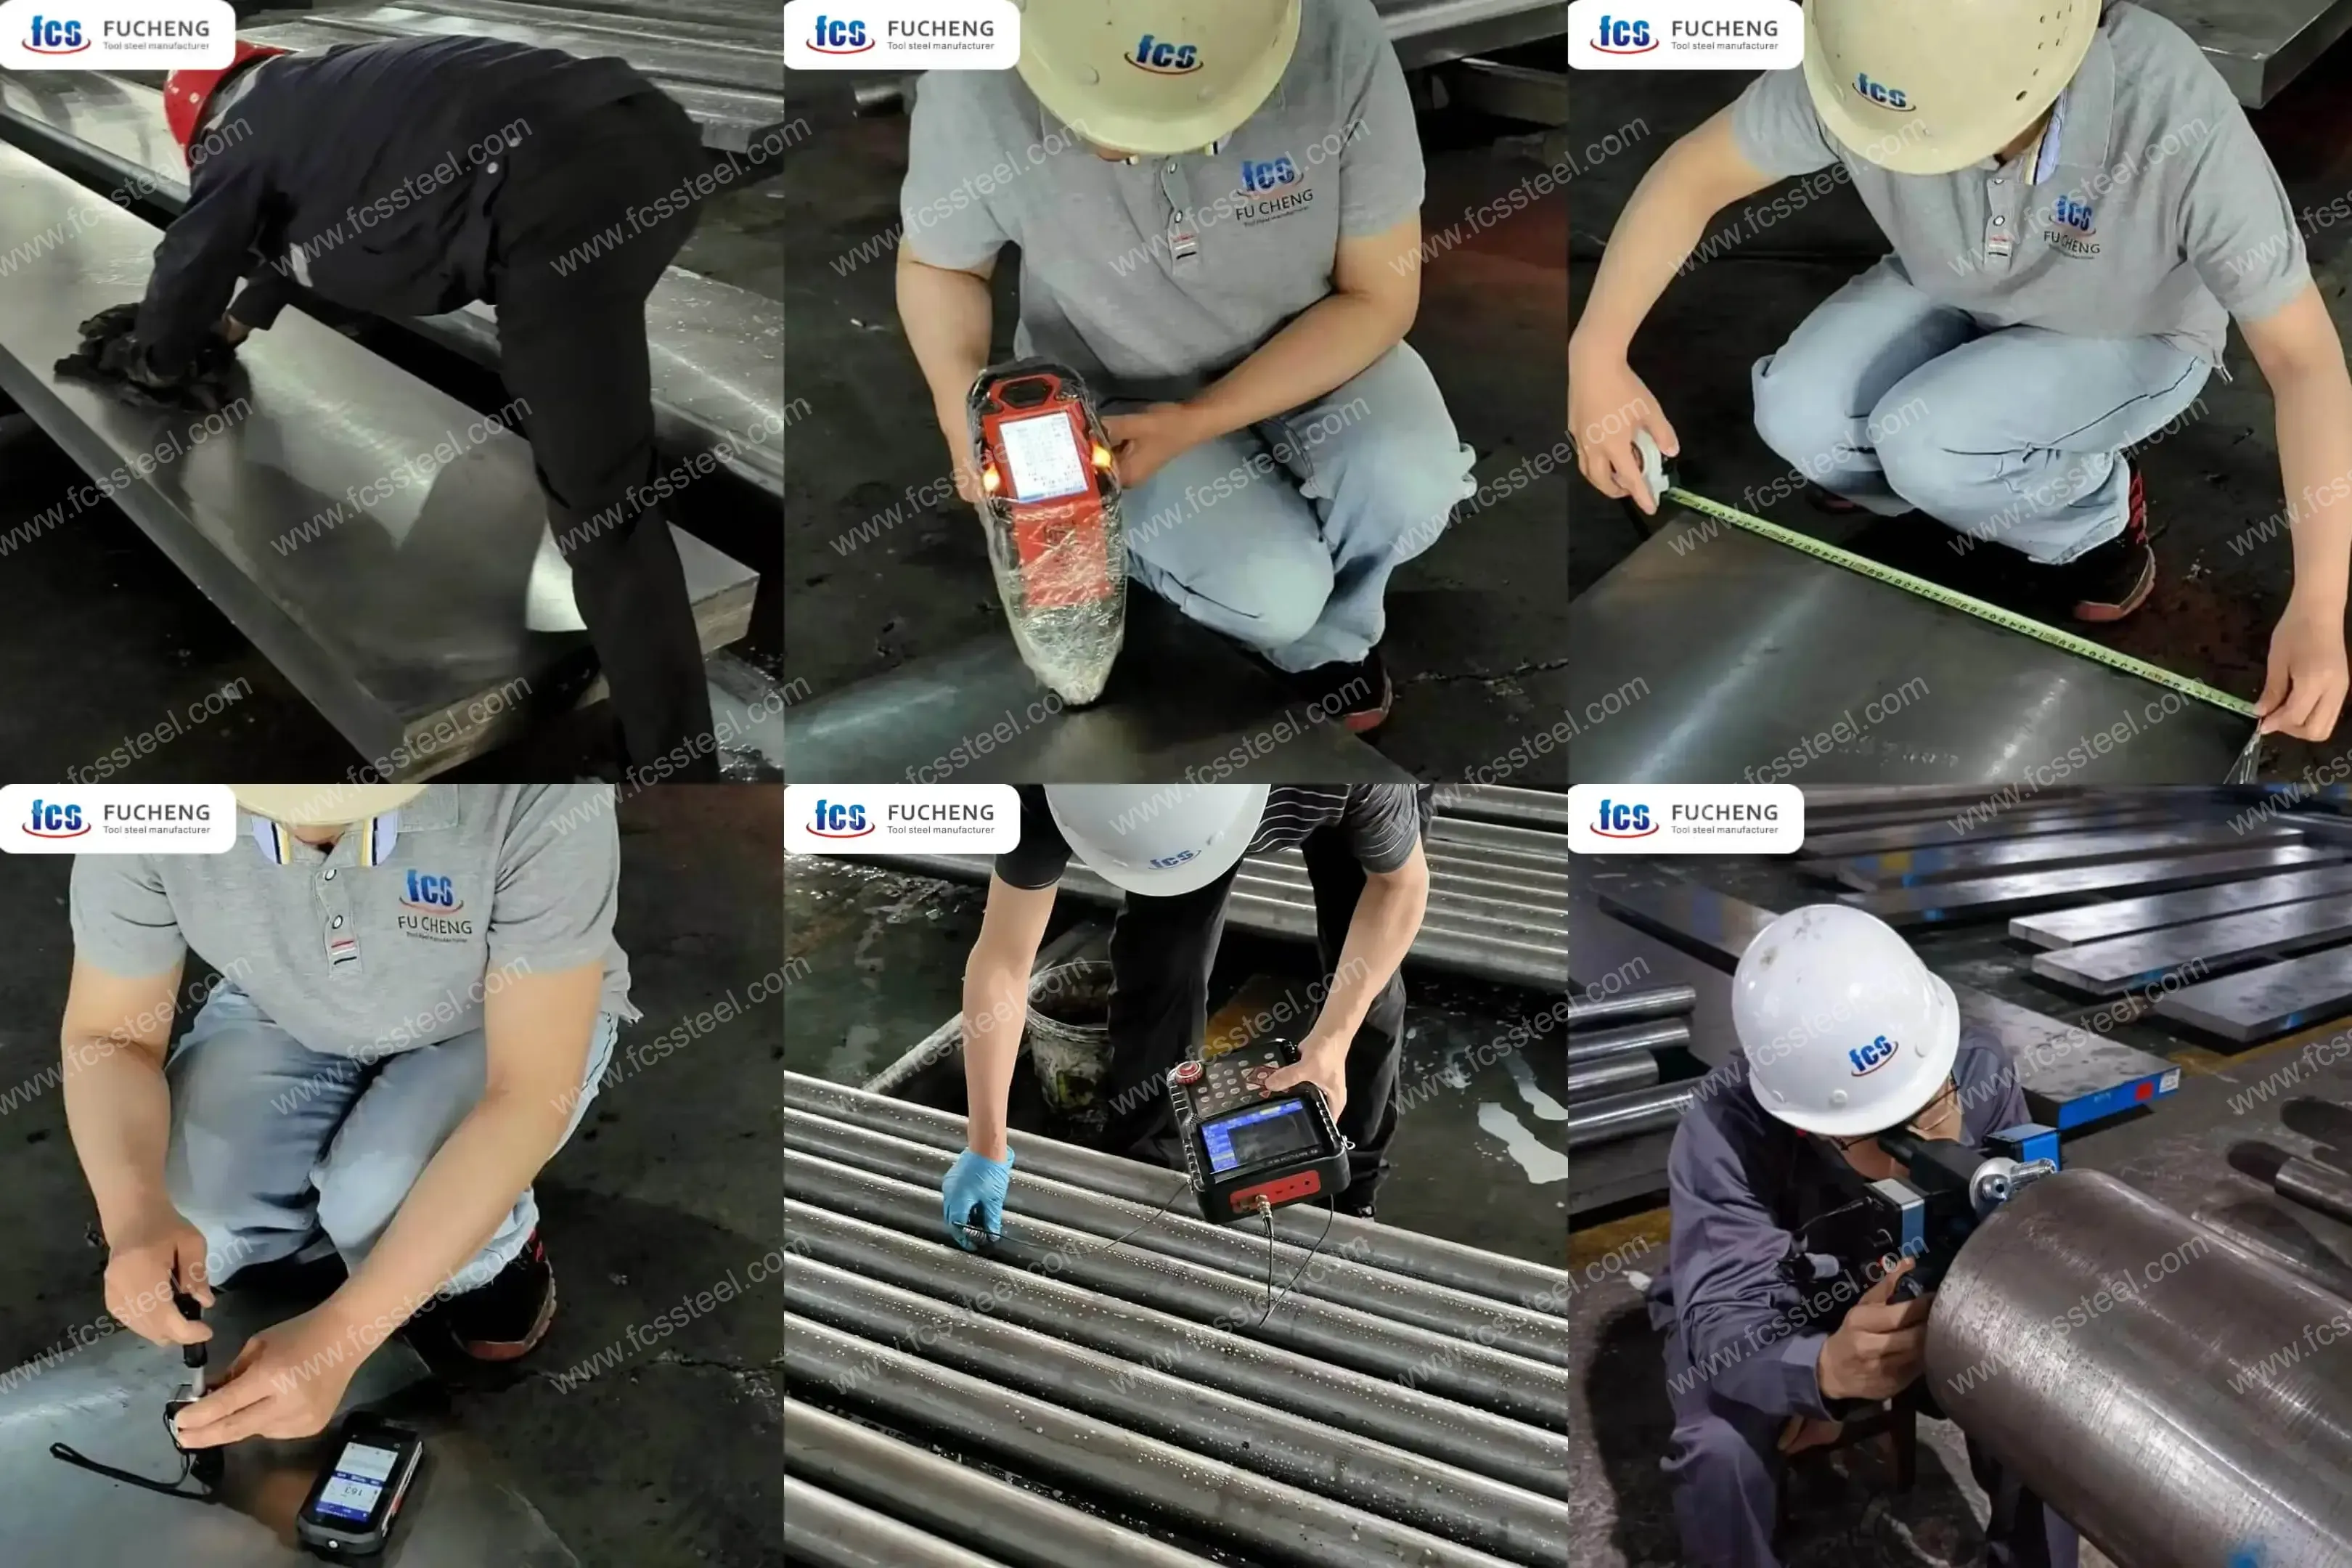
1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
1.2581 工具鋼 | H21 | X30WCrV9-3 技術仕様

1.2581 工具鋼 | H21 | X30WCrV9-3 製品用途
非鉄ダイカスト金型
H21/1.2581/X30WCrV9-3ダイカスト鋼は、アルミニウム、亜鉛、マグネシウム部品のダイカスト用途に最適です。タングステン含有量が高いため、熱疲労(高温割れ)および溶融金属の流動による浸食に対する優れた耐性を備えています。大手自動車部品サプライヤーにおける最近の事例では、当社のH21鋼を使用した金型は、メンテナンス間隔の耐用年数が35%延長し、生産停止時間が短縮され、部品の安定性が向上しました。
熱間鍛造金型と工具
この鋼種は、熱間鍛造用途において、高温下でも優れた硬度保持力を発揮します。バランスの取れた合金組成により、鍛造工程で一般的に発生する塑性変形に抵抗しながらも、優れた靭性を確保します。お客様からのフィードバックによると、特に熱サイクルが頻繁に発生する大量生産工程において、ハンマー鍛造およびプレス金型の摩耗が大幅に低減されることが示されています。
押し出しダイスとツール
アルミニウムおよび真鍮の押し出し工具において、H21/1.2581/X30WCrV9-3は優れた耐摩耗性と寸法安定性を提供します。高い赤外硬度により、連続押し出し加工時の高温環境下でも早期摩耗を防止します。建設用アルミニウムプロファイルを製造しているお客様では、当社の適切に熱処理されたH21鋼に切り替えたことで、金型修理サイクル間の生産バッチ数が40%増加しました。
熱間せん断刃およびドレッシングツール
耐摩耗性と靭性を兼ね備えたこの材種は、高温下での材料切断が必要な熱間ドレッシング工程に最適です。ドレッシングダイとシャーブレードの刃先保持力が向上されるため、よりきれいな切断が可能になり、メンテナンス間隔も短縮されます。
1.2581工具鋼 | H21 | X30WCrV9-3 競争優位性比較

1.2581工具鋼 | H21 | X30WCrV9-3 お客様成功事例
1.2581 工具鋼 | H21 | X30WCrV9-3 価格体系情報
1.2581 工具鋼 | H21 | X30WCrV9-3 よくある質問
Q: H21/1.2581/X30WCrV9-3 と H13 熱間加工鋼の違いは何ですか?
A: 主な違いは合金元素にあります。H21には8.5~10%のタングステンが含まれており、5%のクロムに比べて優れた赤色硬度と耐熱性を備えています。 H13工具鋼H21 は 550°C を超える温度でも保持力が優れていますが、H13 よりも強度が若干劣ります。Q: 3 つの異なる指定 (H21、1.2581、X30WCrV9-3) の関係は何ですか?
A. これらは、異なる標準システムにおける同じ合金の同等の指定です。H21 は AISI (米国) 指定、1.2581 は DIN (ドイツ) 番号、X30WCrV9-3 は EN/ISO の化学指定です。Q: ESR(エレクトロスラグ再溶解)グレードと標準グレードの違いは何ですか?
A: ESR材は追加の再溶解プロセスを経て、非金属介在物を大幅に低減し、微細構造の均質性を向上させます。これにより、靭性、研磨性が向上し、重要な用途においてより安定した性能を発揮します。Q: この鋼の機械加工性は他の金型用鋼と比べてどうですか?
A. 焼鈍状態での被削性は、W1工具鋼の約40~50%です。超硬工具の使用を強く推奨し、切削速度はH13鋼の60~70%に下げてください。Q: この材料は中程度の温度で動作するプラスチック金型に適していますか?
A. H21/1.2581/X30WCrV9-3はプラスチック成形に使用できますが、400℃未満の温度では仕様が過剰となる場合が多く、コスト効率が良くありません。標準的なプラスチック成形には、P20やH13などの他のグレードの方が経済的です。Q: 熱処理中にどの程度の寸法変化が予想されますか?
A. 焼入れ時の寸法変化は典型的には0.15~0.20%増加します。特に精密用途では、工具設計においてこの点を考慮する必要があります。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |