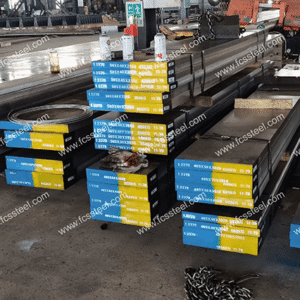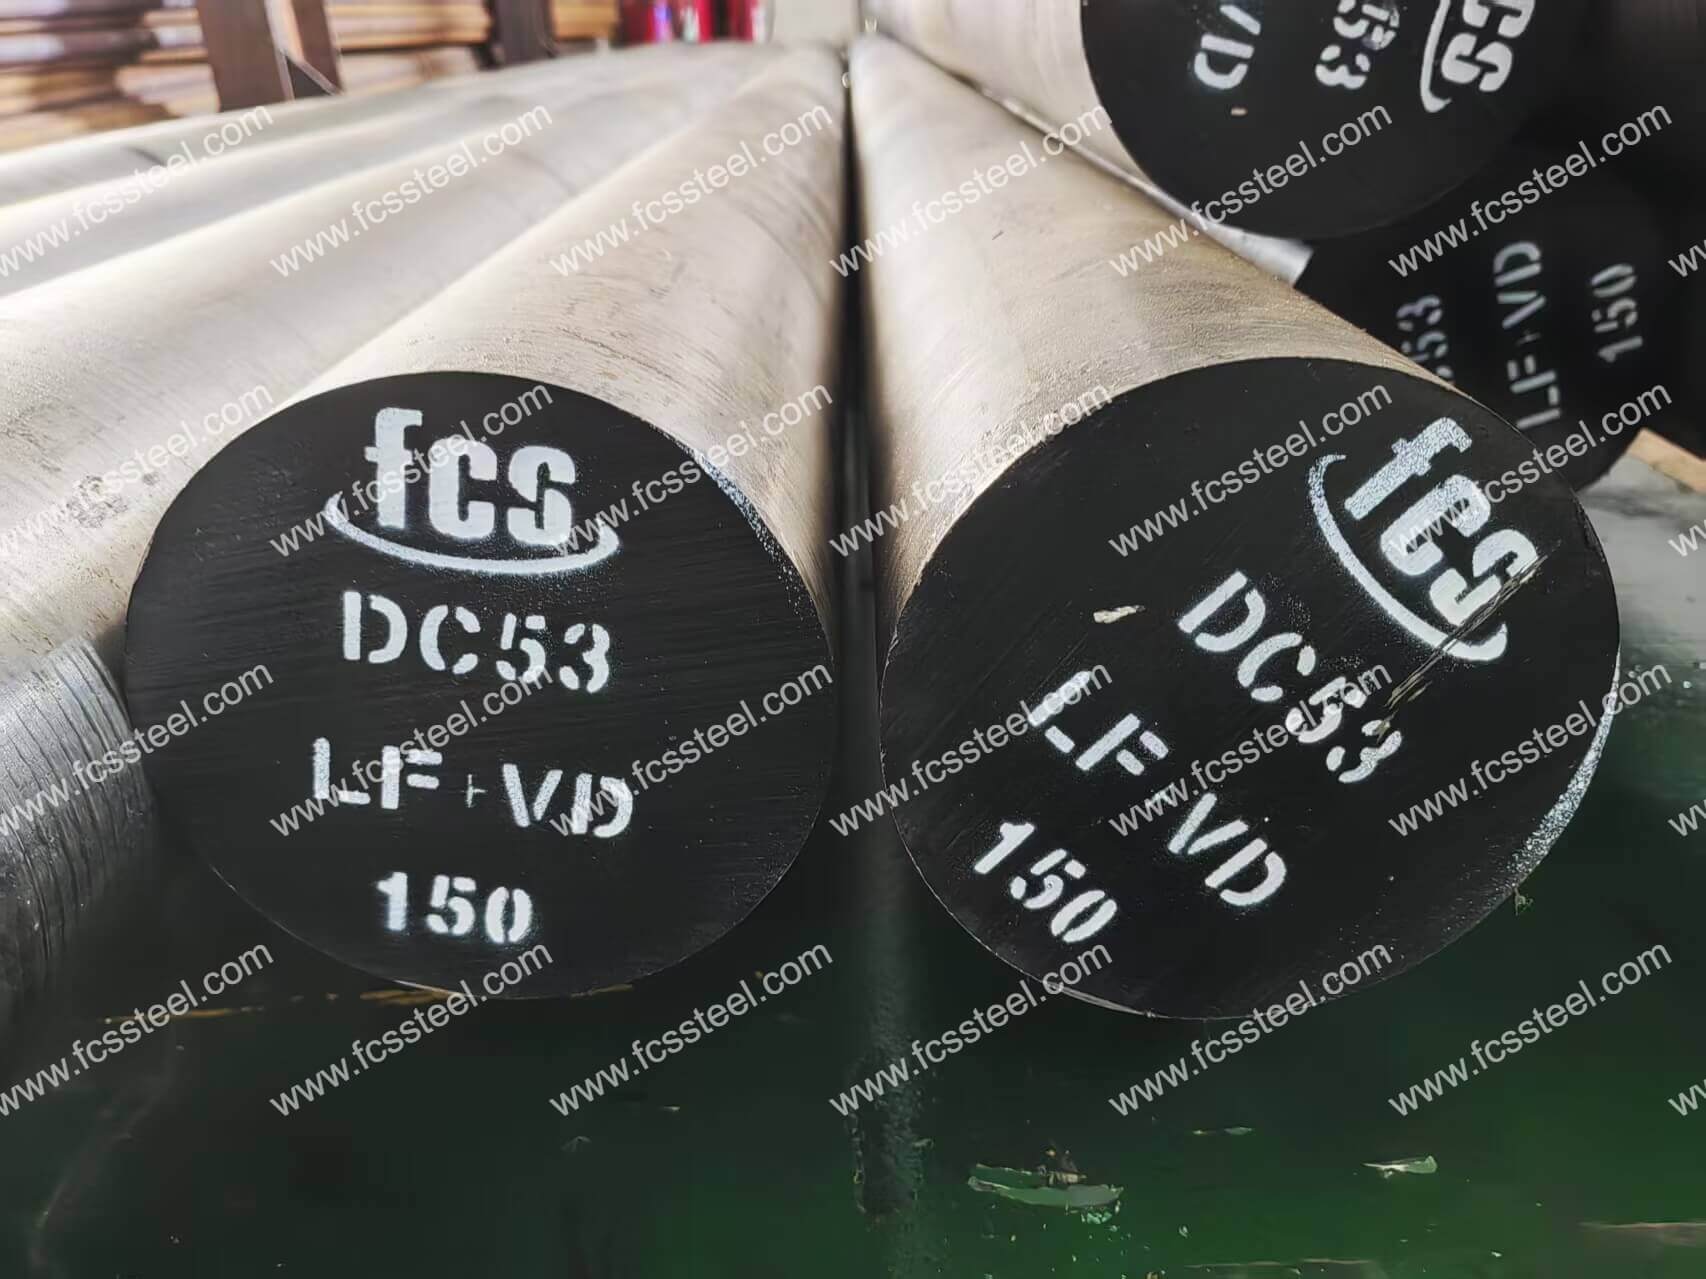
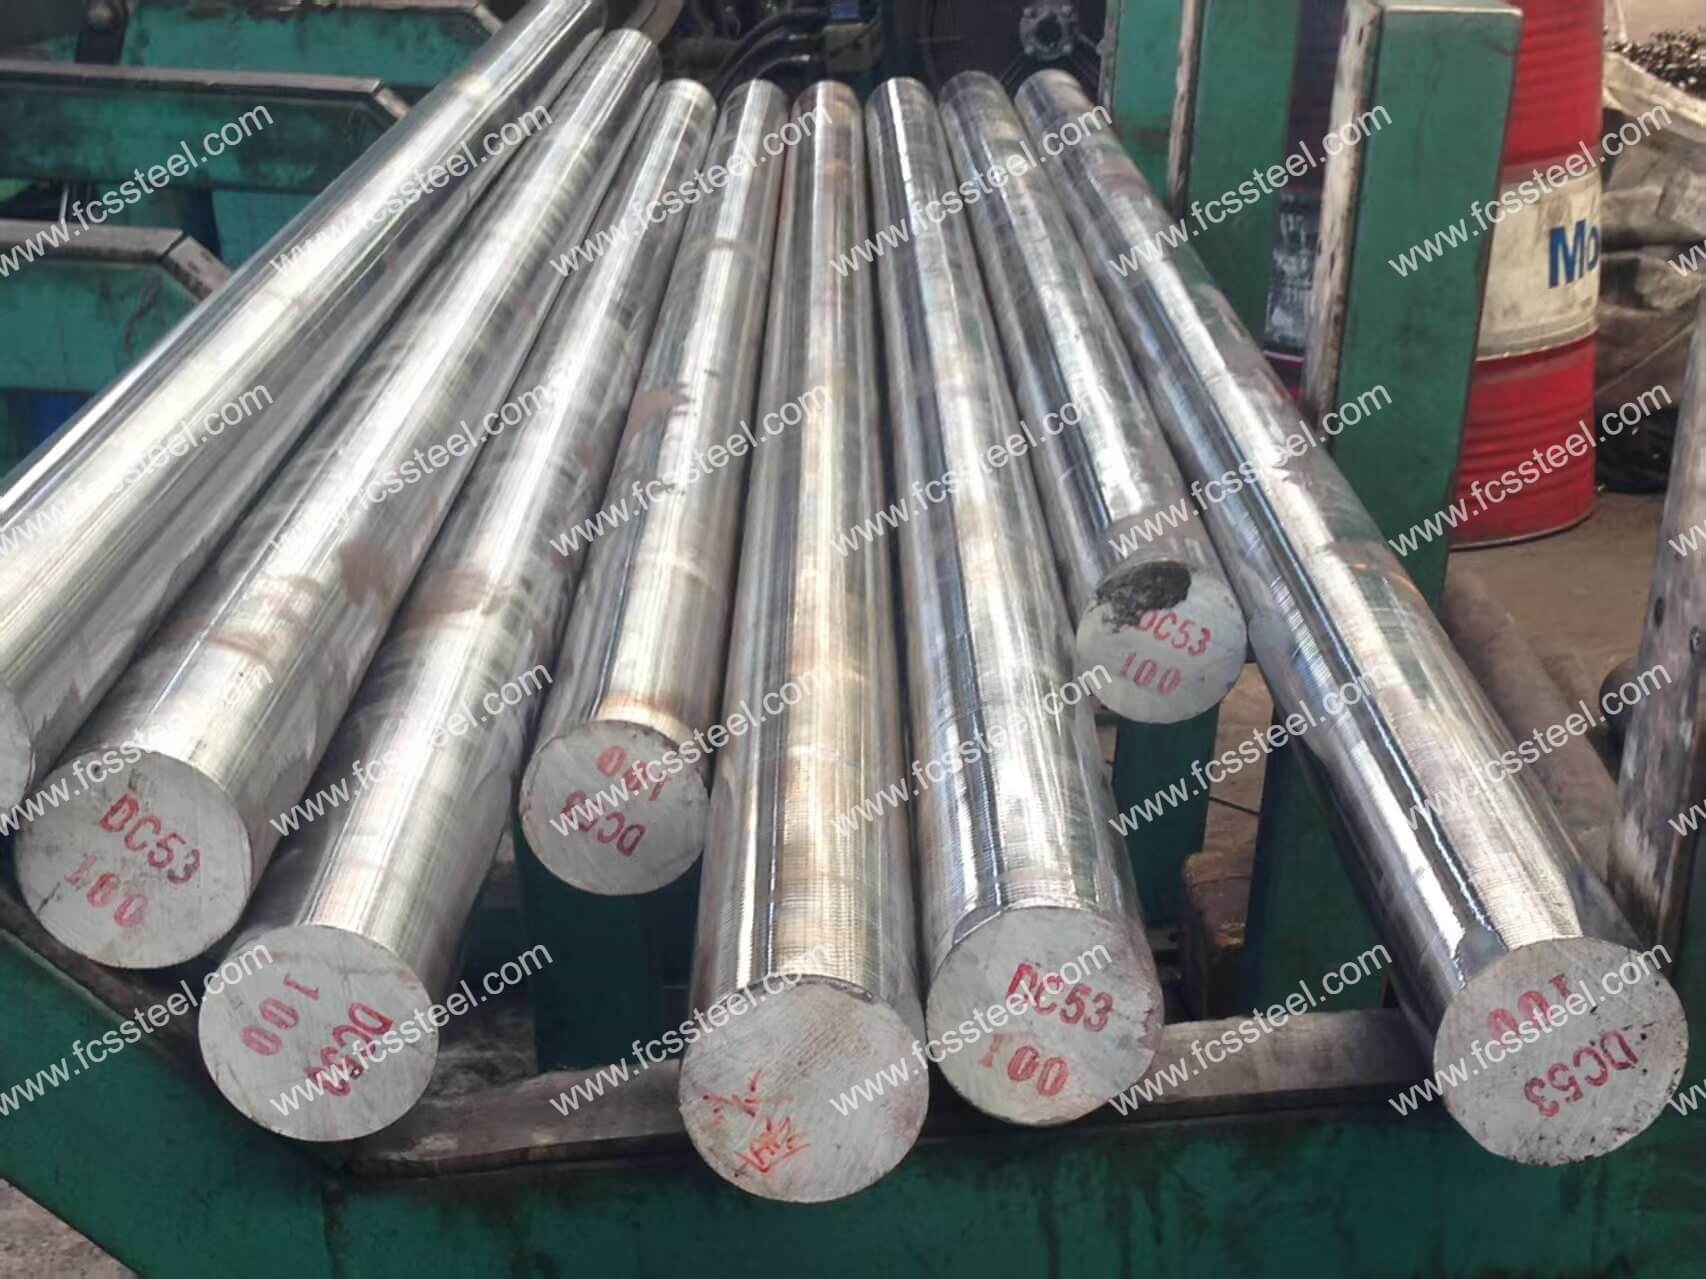
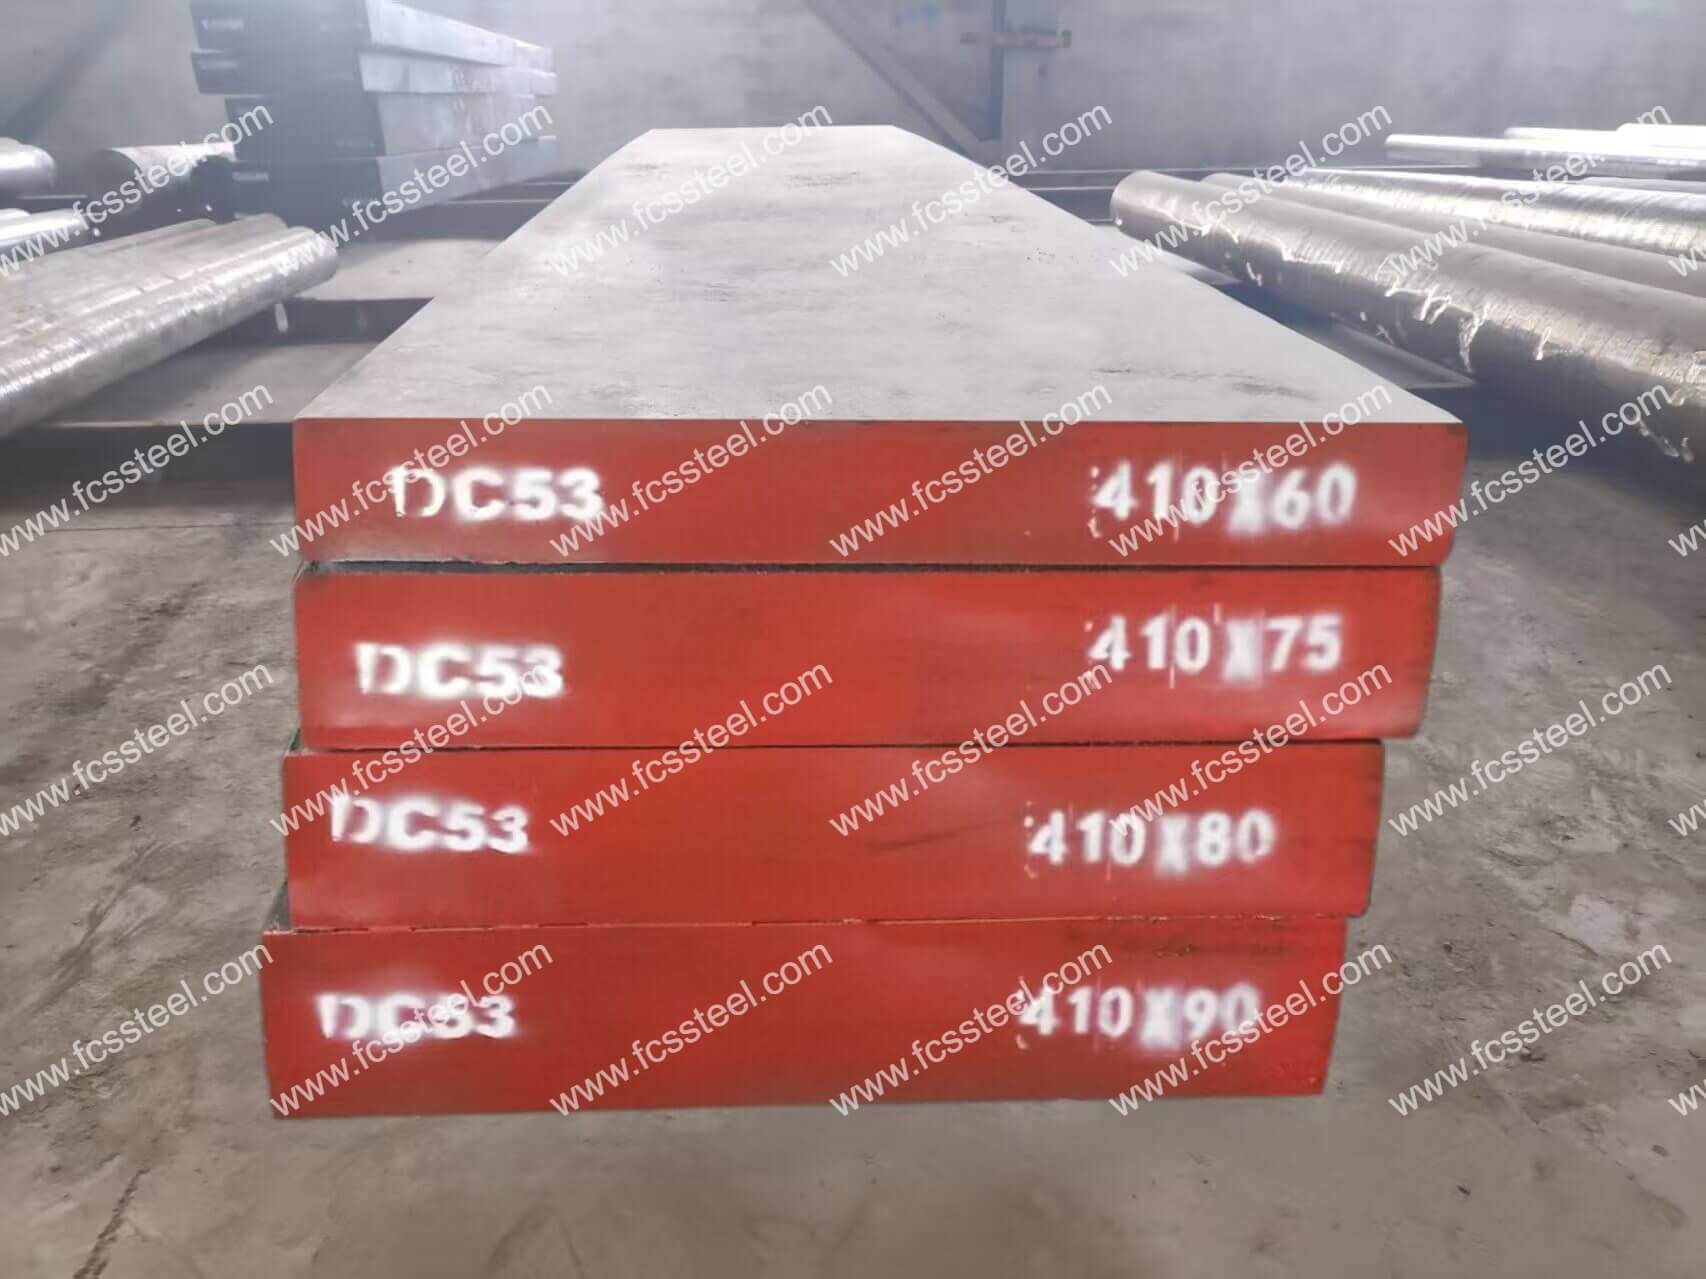
DC53工具鋼
DC53工具鋼は、従来のD2およびSKD11鋼種の限界を打破するために設計された、新世代の冷間金型用鋼です。この高級合金は、高炭素工具鋼の優れた耐摩耗性と、大幅に向上した靭性と寸法安定性を兼ね備えています。
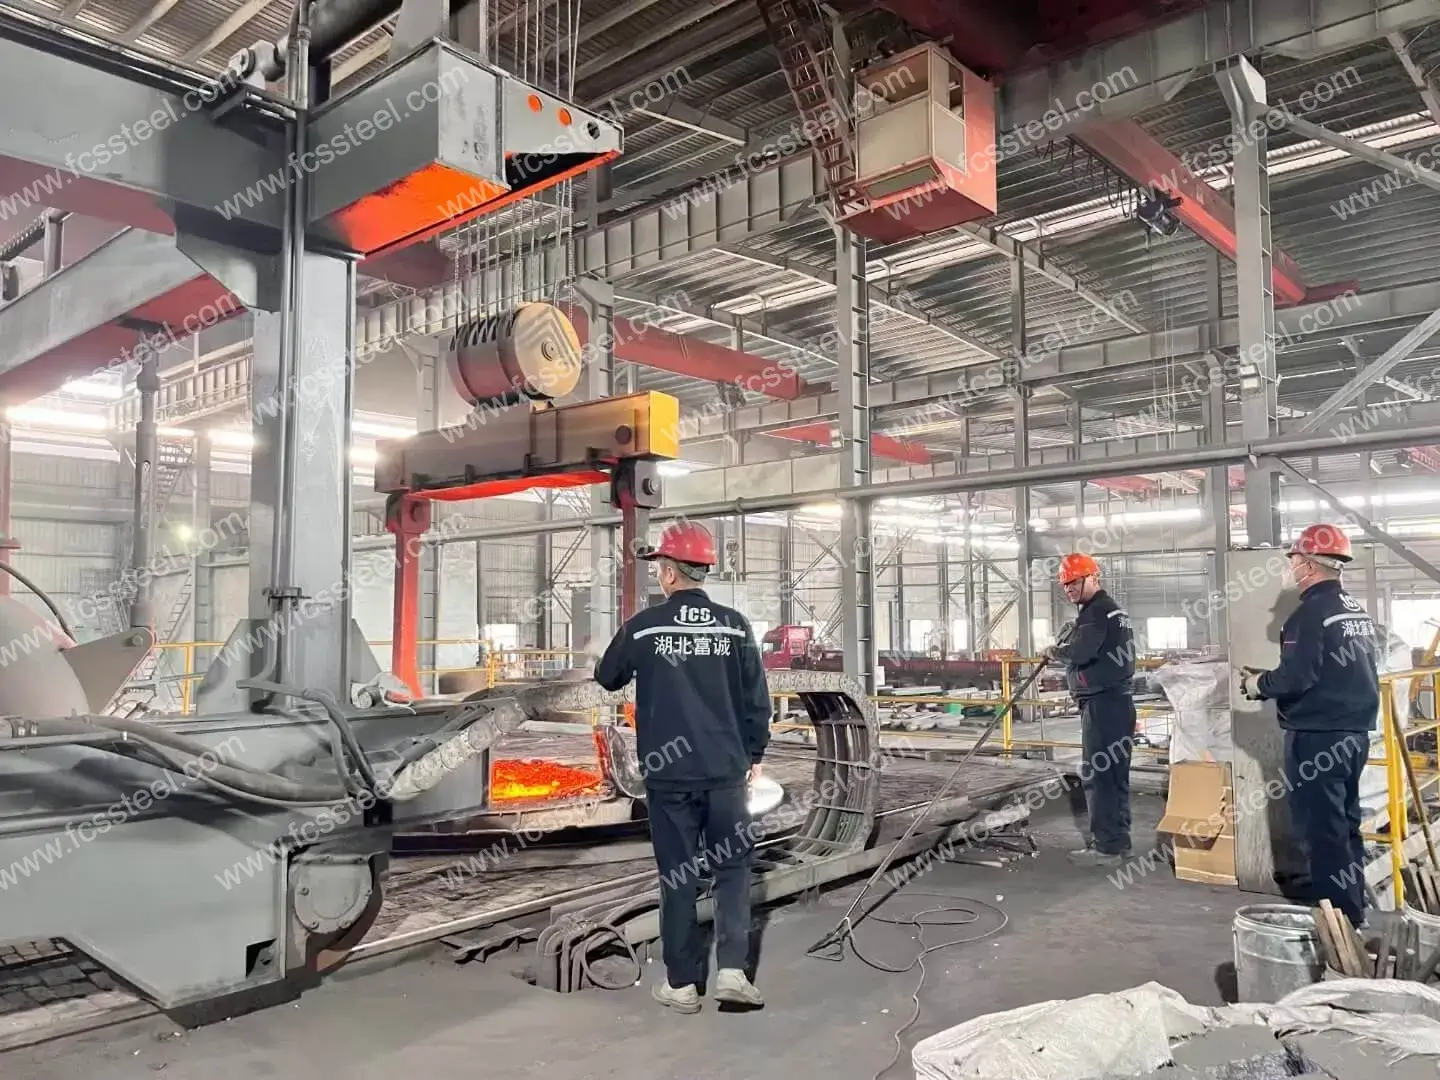
高度な製造プロセスにより、材料内部に炭化物が細かく均一に分散されるため、高衝撃条件下でも優れた刃先保持力と耐チッピング性を発揮します。これは、工具寿命の延長、メンテナンス間隔の延長、そして生産中断の低減に直接つながります。
DC53は、成形、打ち抜き、切削といった困難な工程に直面しているメーカーにとって、優れた硬度と脆さの両立、優れた耐摩耗性と容易な加工性、そして熱処理時の卓越した寸法安定性といった、バランスの取れた性能を提供します。その結果、重要な寸法を正確に維持し、安定した性能を発揮し、総生産コストを大幅に削減する精密工具が実現します。
DC53工具鋼製品紹介
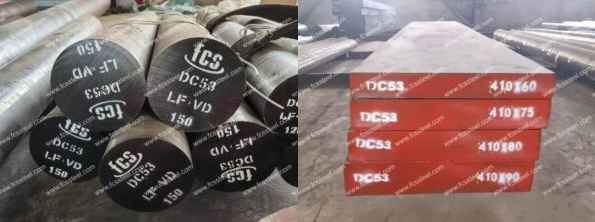
DC53は、日本工業規格(JIS G4404)に準拠した高硬度・高靭性の冷間加工用金型鋼で、 SKD11(Cr12MoV)を改良したものです。JIS SKD11のグレードアップとして、従来の冷間加工用鋼の「高硬度ゆえに脆くなる」という限界を打破することを設計の核心としています。炭素、クロム、モリブデン、バナジウムなどの元素をバランス良く配合し、ケイ素やマンガンなどの元素を添加するとともに、リンや硫黄などの不純物を厳しく管理することで、高合金工具鋼に分類されます。
DC53は、特定の熱処理(焼入れ温度1020~1040℃、焼戻し温度520~530℃)により、62~63HRCの高硬度を実現しながら、靭性はSKD11の2倍であり、工具割れのリスクを大幅に低減します。その設計の核心は、炭化物の分布と残留オーステナイトの分解を最適化することにあります。これにより、高い耐摩耗性と強度を維持しながら、被削性、ワイヤーカット後の寸法安定性、溶接補修の利便性が向上します。
冷間加工用金型鋼であるDC53は、「耐摩耗性+耐割れ性+寸法安定性」という冷間加工シーン(プレス加工や切削加工など)の中核的な要求に応えています。よりバランスの取れた機械的特性により、ハイエンド冷間加工金型の主流材料となり、SKD11の代替品として世界の工具鋼市場で広く認知されています。
DC53工具鋼の種類とオプション
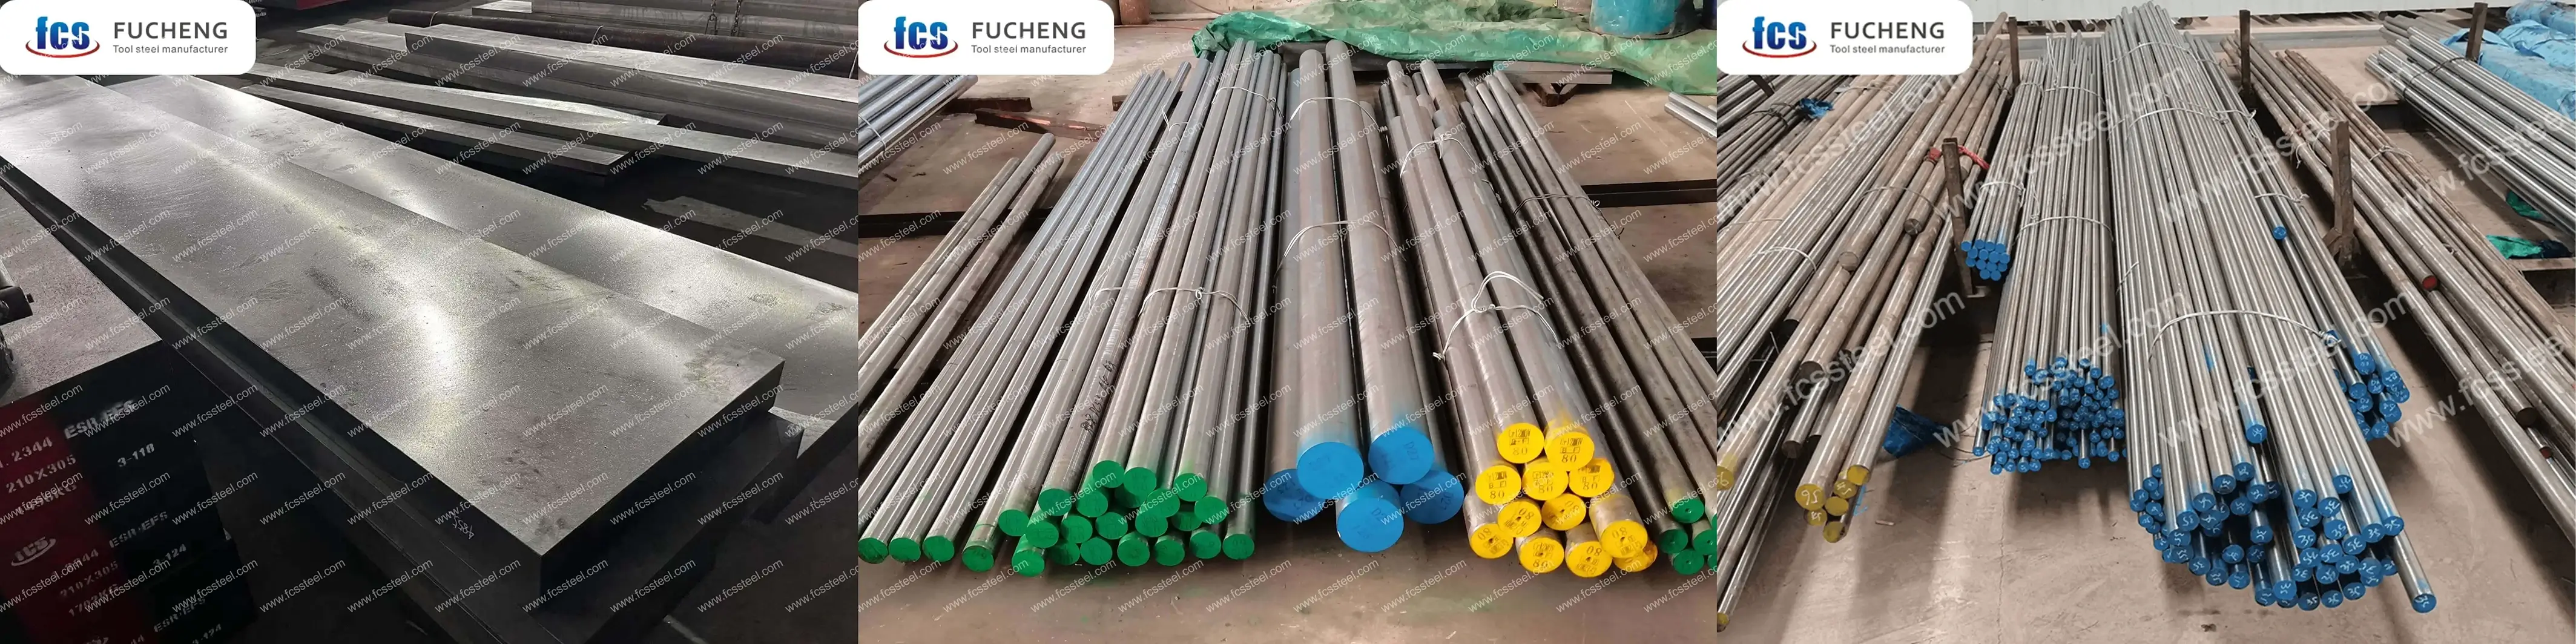
以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。 SKD6 金型用鋼:
DC53工具鋼カスタマイズオプション
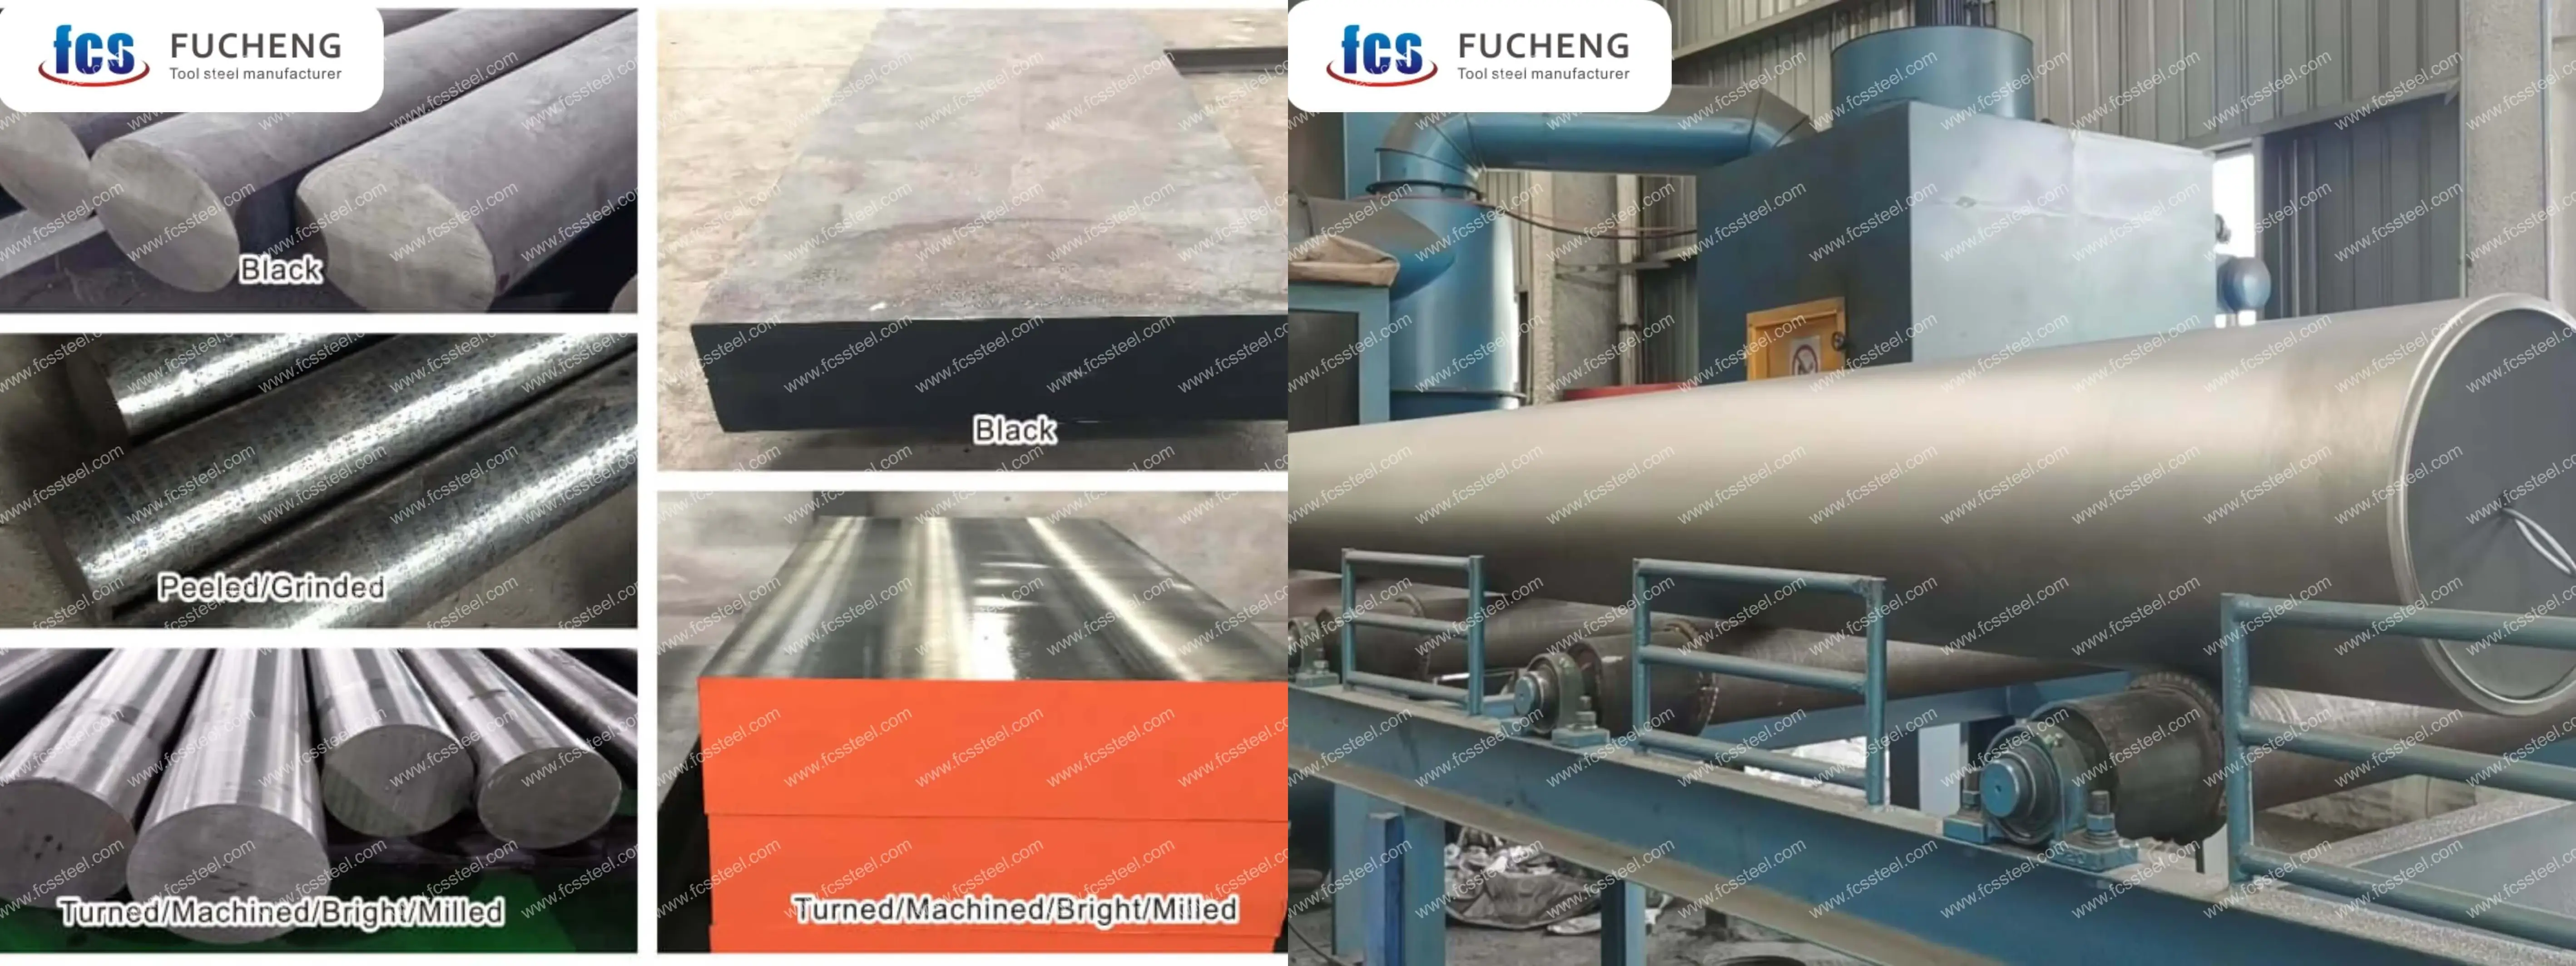
- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- DC53工具鋼のエレクトロスラグ再溶解 (ESR): 重要な用途向けの、より高い純度と等方性を備えたプレミアム オプション。
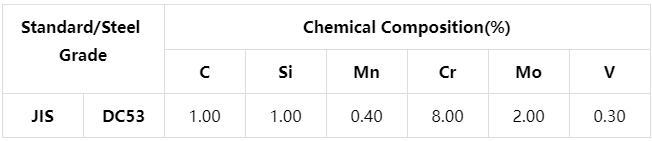
DC53工具鋼の化学組成
DC53工具鋼の熱処理プロセス
1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
DC53工具鋼品質検査
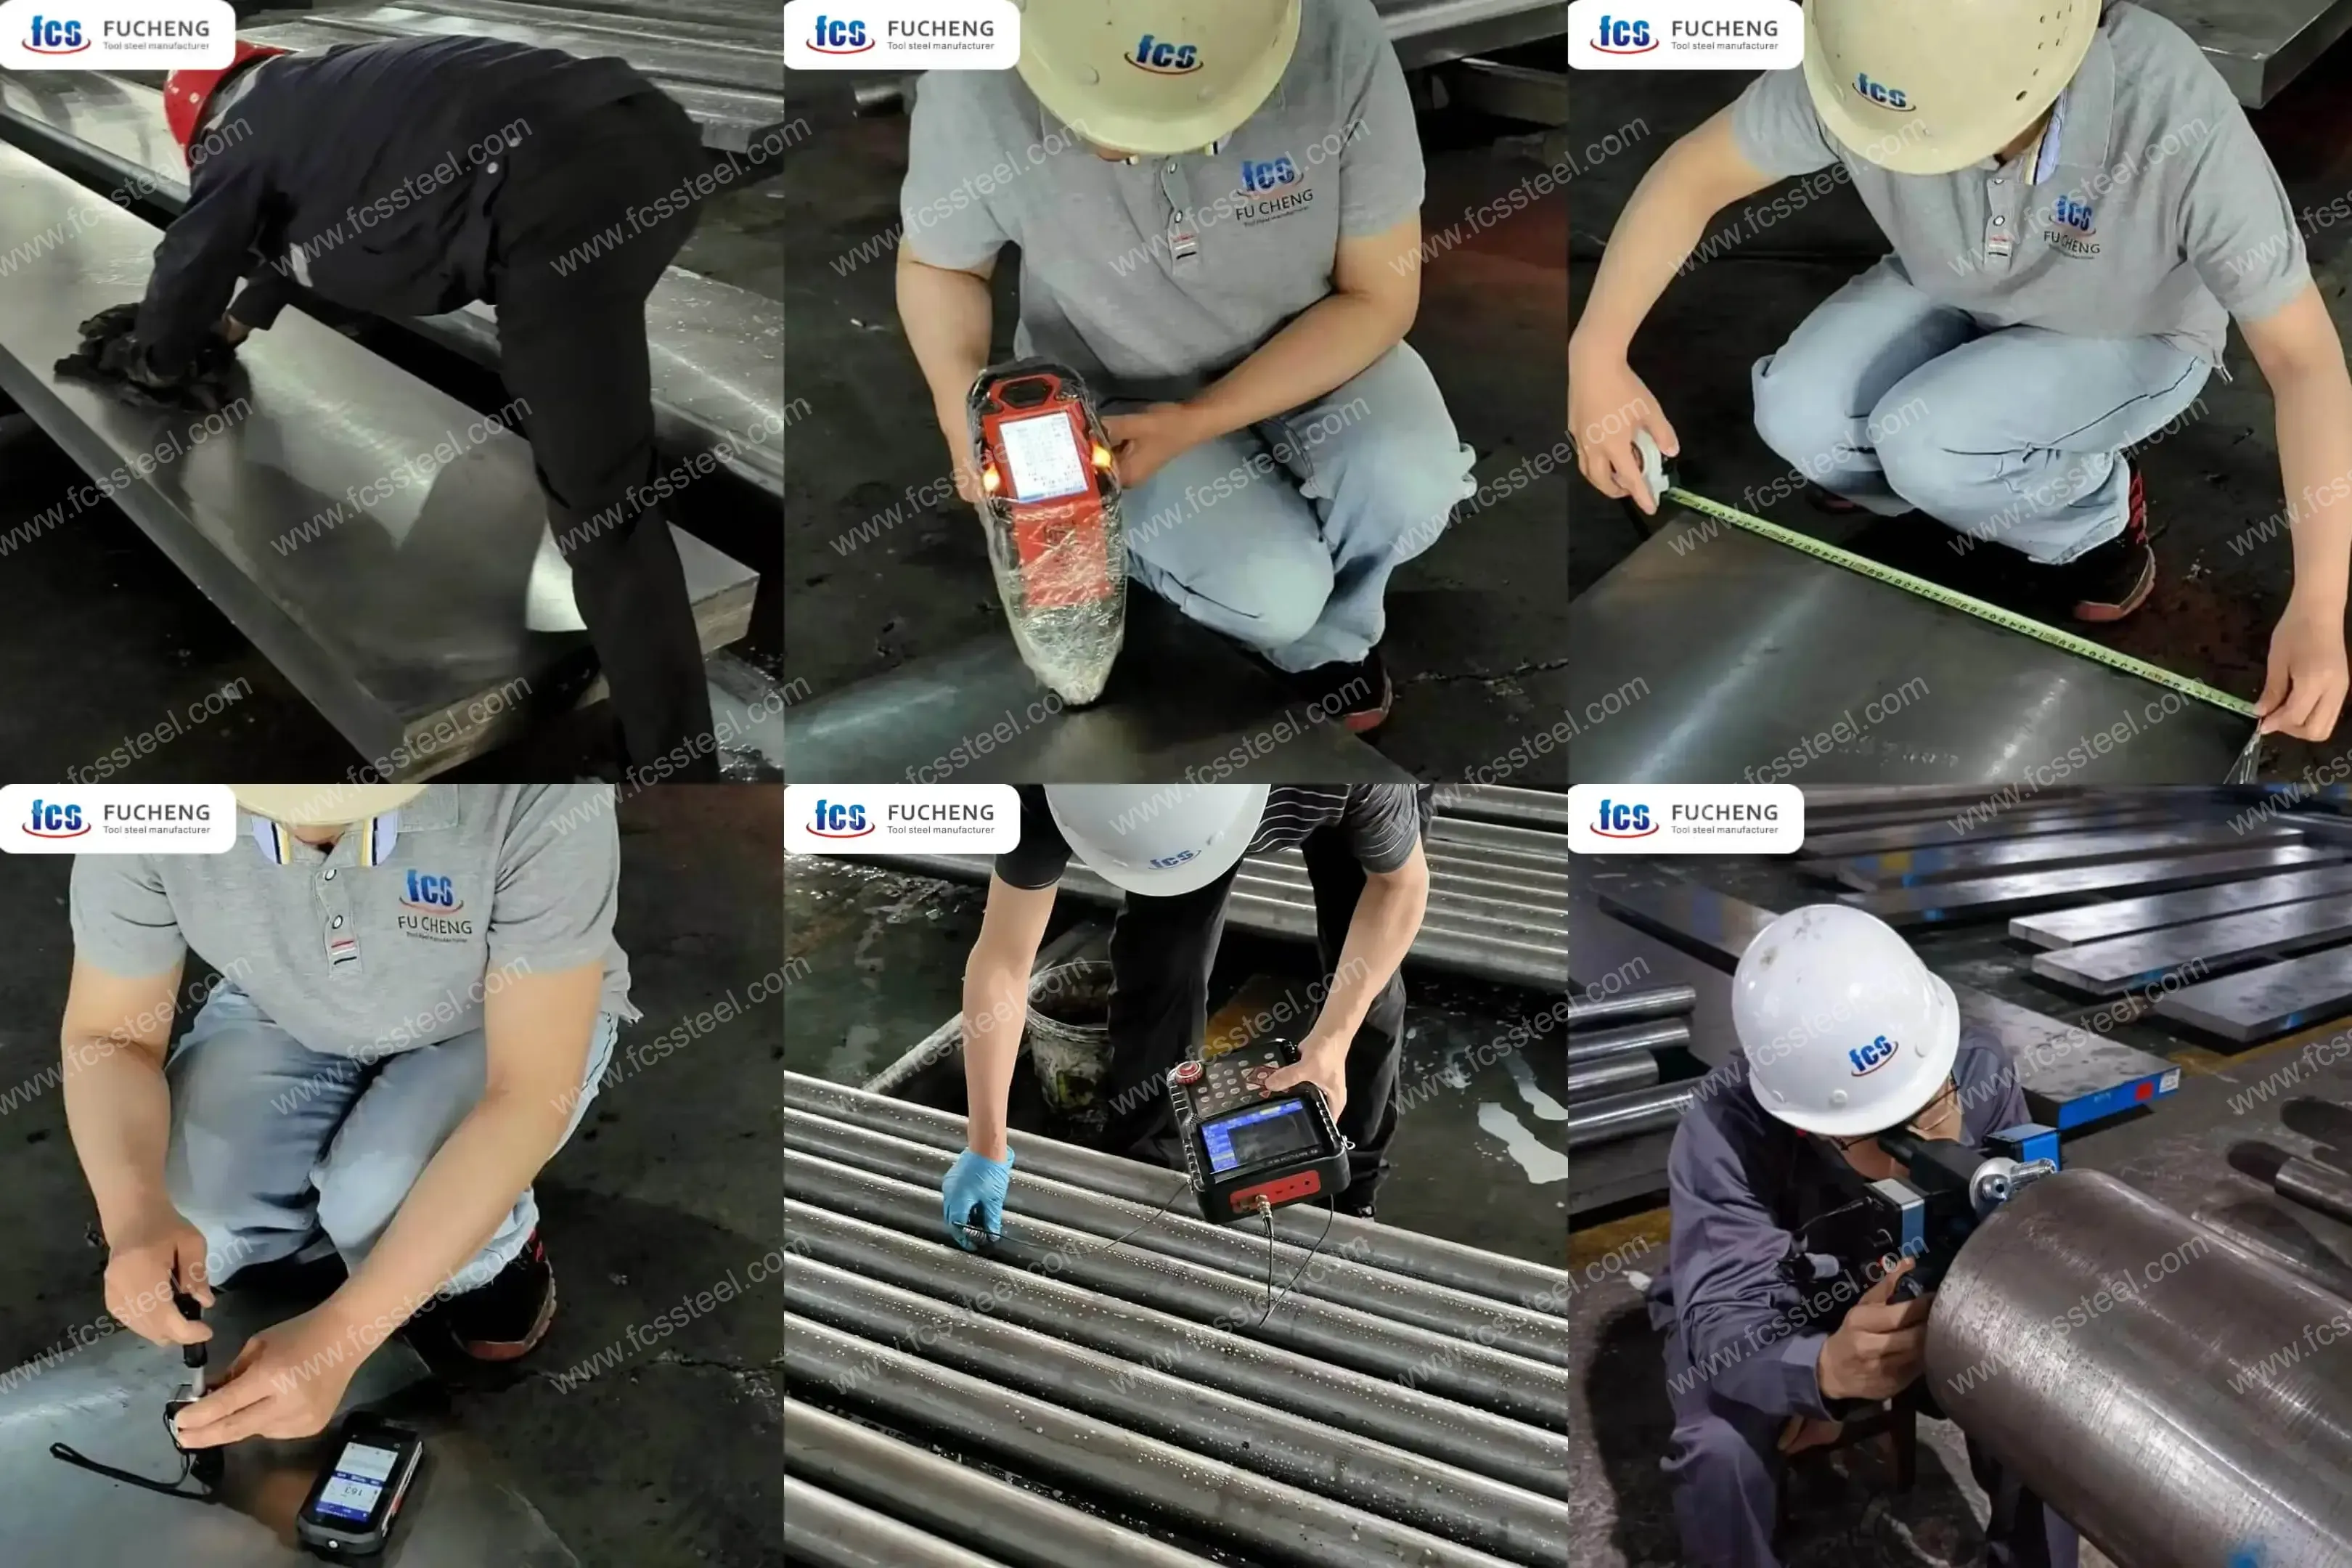
1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
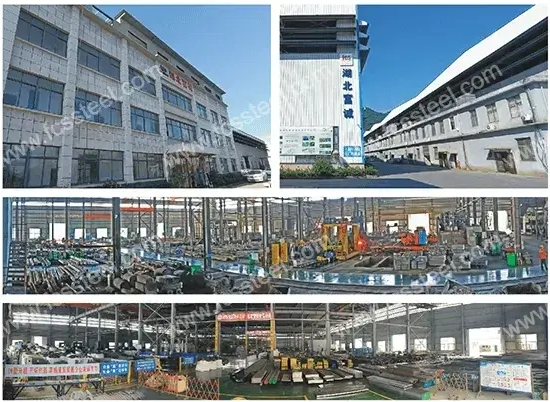
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
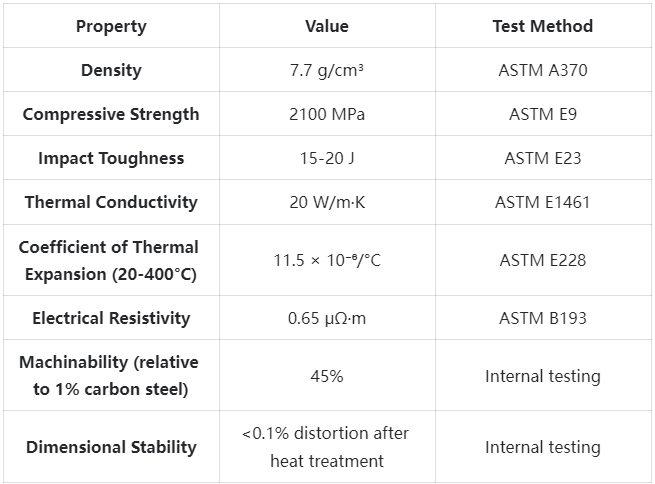
DC53工具鋼の技術仕様
DC53工具鋼製品の用途
冷間成形および曲げ工具
DC53は、複雑な冷間成形工程において耐摩耗性と靭性を兼ね備えています。精密医療機器メーカーからのフィードバック:DC53を使用した成形工具は、最大40%長寿命化し、メンテナンスの負担が大幅に軽減されます。高応力による変形や破損に対する耐性が高いため、部品品質の安定化と生産中断の低減につながります。
ファインブランキングダイスとパンチ
DC53は、刃先強度と耐摩耗性に優れているため、精密ブランキング加工に特に適しています。大手電子機器メーカーが電気板金のブランキング加工にDC53を使用したところ、工具寿命が65%向上し、ブランキング刃先の品質が劇的に向上しました。この材料は鋭い刃先を維持するため、その後の仕上げ加工の必要性が低減します。
耐摩耗性プラスチック射出成形金型
ガラス繊維やミネラル充填ポリマーを成形する場合、従来の金型用鋼は高流動領域のために早期に摩耗することがよくあります。DC53は耐摩耗性と優れた研磨性を兼ね備えています。金型メーカーの報告によると、30%ガラス繊維充填エンジニアリングプラスチックを加工する場合、DC53のキャビティ/コアは、同等のP20金型と比較して、表面仕上げと寸法精度を約250,000万サイクル長く維持します。
ワイヤー圧延金型
DC53は耐摩耗性と靭性を兼ね備えているため、ワイヤー圧延用途に最適です。あるファスナーメーカーは、高強度ねじの加工にDC53ダイスを使用し、ダイスメンテナンス間隔の生産性を55%向上させました。圧延後のワイヤー表面仕上げの改善により、完成したファスナーの疲労特性も向上しました。
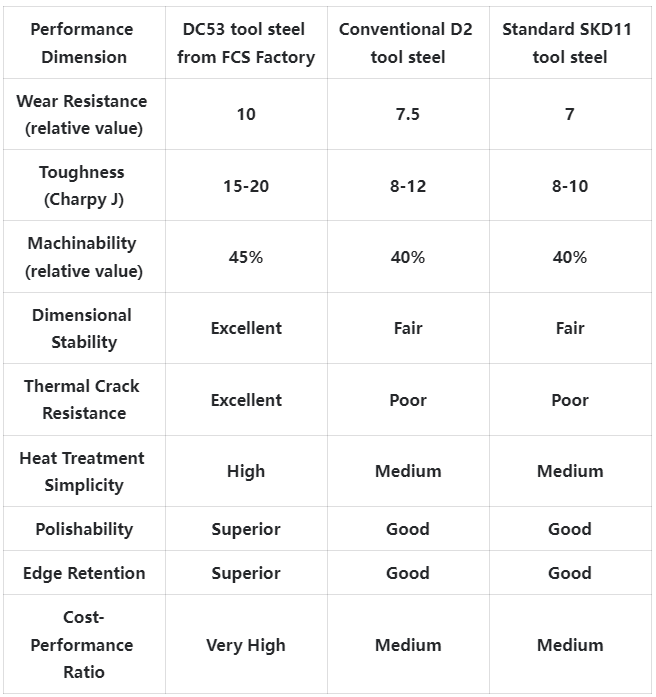
DC53工具鋼の競争優位性の比較
DC53工具鋼のお客様成功事例
DC53工具鋼の価格体系情報
DC53工具鋼に関するよくある質問
Q: DC53 は従来の D2/SKD11 工具鋼と比べてどうですか?
A: DC53は、従来鋼(SKD11)と比較して、耐摩耗性が35%向上し、靭性が2.5倍です。独自の配合により、摩耗の進行や突発的なチッピングを抑制します。さらに、DC53は熱処理時の寸法安定性にも優れています。Q: DC53 には特別な熱処理が必要ですか?
A: DC53の熱処理プロセスは他の工具鋼と同様ですが、最適な性能を得るにはより厳密な温度管理(±5℃)が必要です。複雑な形状の場合は、歪みを最小限に抑えるため、真空熱処理をお勧めします。Q: 既存の金型設計を DC53 に直接置き換えることはできますか?
A: ほとんどの場合、変更なしに直接交換できます。ただし、一部のアプリケーションでは、DC53の強化された性能を最大限に活用するために、エンジニアが設計の最適化(例:エッジ形状の調整、バックアングルの低減)を推奨する場合があります。Q: 他の工具鋼と比べて機械加工性はどうですか?
A: DC53の焼鈍状態での被削性は、D2/SKD11と同等かそれ以上です。適切な切削パラメータを用いることで、優れた表面品質と妥当な工具寿命を実現できます。焼入れ状態では、高い硬度にもかかわらず、研削性は従来のほとんどの工具鋼よりも優れています。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |