
Svaki alat koji reže, oblikuje ili oblikuje drugi materijal ovisi o čeliku izgrađenom - na molekularnoj razini - da izdrži ekstremne uvjete. Taj čelik ne nastaje slučajno. Prolazi kroz pažljivo kontrolirani proizvodni lanac, a svaka faza oblikuje konačni rezultat.
Razumijevanje procesa proizvodnje alatnog čelika nije samo teorija. To je ono što razlikuje siguran odabir kvalitete od skupe pogreške u nabavi.
Svaki korak je važan. Od prvog kemijskog sastava taline do konačnog popuštanja, svaka faza proizvodnje ostavlja svoj trag na svojstvima čelika. Čvrstoću, tvrdoću i otpornost na habanje materijala možete pratiti do specifičnih odluka donesenih tijekom proizvodnje.
Ovaj vodič pokriva cijeli proizvodni lanac:
- Primarno taljenje — gdje počinje bazna kemija
- Sekundarna rafinacija — uklanjanje nečistoća i zatezanje sastava
- Lijevanje — skrućivanje legure u upotrebljiv oblik
- Vrući radovi — oblikovanje čelika pod utjecajem topline i tlaka
- Toplinska obrada — fiksiranje konačnih mehaničkih svojstava
Pratite lanac i vidjet ćete kako sirova legura postaje materijal dovoljno precizan da nadživi rad koji obavlja.
Što je alatni čelik
Alatni čelik je željezo izgrađeno prema specifičnom kemijskom receptu: 0.5–1.5% ugljika, plus krom, volfram, molibden i vanadij - svaki element dodan za određeni posao.
Taj sastav nije dekorativan. Ugljik potiče tvrdoću. Elementi koji tvore karbide - Cr, Mo, W i V - stvaraju tvrde čestice koje su otporne na habanje i zadržavaju oštricu pod toplinom. Nikal i kobalt pojačavaju čvrstoću na visokim temperaturama tamo gdje bi mekši čelici otkazali.
Odnosi su izravni i nemilosrdni:
- Više ugljika → veća tvrdoća, bolja otpornost na habanje, ali manja žilavost i nulta zavarljivost iznad ~1.0% C
- Visok Cr + V → guste karbidne mreže → ekstremna otpornost na abraziju (npr. D2)
- Visoka temperatura/mjesečno → karbidi stabilni pri crvenom žaru → klase za brzo rezanje poput M2
- Niska Mn → smanjeni rizik od pucanja uslijed kaljenja
Sastav također kontrolira klasifikaciju klase. Čelici W-serije su kaljeni u vodi, visokougljični i niskolegirani. Čelici H-serije podnose velika opterećenja Cr/Mo/W za vruću obradu. Vrste brze obrade podižu kombinirani omjer W/Mo na 6–18%, tako da rezne oštrice ostaju tvrde i nakon 540 °C.
Ako sastav bude pogrešan, toplinska obrada to neće popraviti. Kemija mora odgovarati poslu. Ništa drugo ne funkcionira dok taj dio nije ispravan.
1. Primarno taljenje: Određivanje osnovne kemije
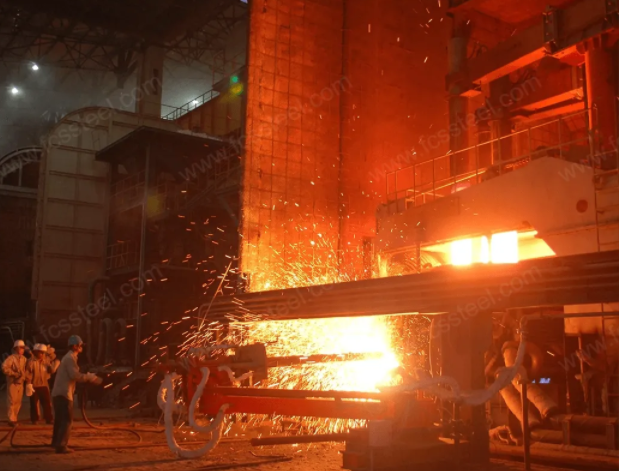
Elektrolučna peć (EAF) postavlja temeljnu kemiju alatnog čelika. Loše taljenje jednostavno ne možete popraviti nizvodno.
Proces pretvara pažljivo odabrani otpad i ferolegure u tekući čelik na 1,600–1,700 °C. Odabir otpada nije samo kupnja; to je stroga metalurgija. Onečišćujuće tvari poput bakra i kositra nikada neće oksidirati. Ako uđu u peć, ostaju unutra i uništavaju cijelu seriju.
Tijekom brzog ciklusa taljenja, operateri ubrizgavaju prvu rundu elemenata koji tvore karbide poput Cr, Mo i W kako bi izgradili osnovni recept. Jedini zadatak EAF-a je pretvorba sirovine. Agresivno pretvara čvrstu hrpu otpada u stabilnu tekuću leguru, pripremajući je za preciznost sekundarnog rafiniranja.
2. Sekundarna rafinacija: Postizanje ciljeva čistoće
Sirovi čelik odmah iz elektrolučne peći je jednostavno previše prljav za alate. Sadržaj kisika je previsok, a inkluzije su nazubljene. Sekundarno rafiniranje dolazi do rješenja. Upravo tu nastaje jaz između standardnog metala i vrhunskog alatnog čelika.
- Rafiniranje u loncu: Argonski plin aktivno miješa tekući sloj. Istovremeno, prilagođena troska djeluje gotovo poput spužve, izvlačeći tvrde inkluzije aluminijevog oksida.
- Liječenje kalcijem: Oštre inkluzije uzrokuju pukotine od naprezanja. Također uništavaju polirane površine. Ubrizgavanje kalcijeve žice preoblikuje ih u meke, okrugle čestice koje podnose velika opterećenja.
- Vakuumsko otplinjavanje: Vodik je poznata prijetnja u debelom čeliku, često uzrokujući odgođene pukotine. Duboka vakuumska obrada ga usisava.
Dramatičnu promjenu u kvaliteti možete vidjeti ovdje:
| Parametar | Konvencionalan | Premium (ESR/VAR feed) |
|---|---|---|
| Ukupni kisik | 15–25 XNUMX ppm | ≤ 5–10 ppm |
| Maksimalna veličina uključivanja | 20–30 μm | < 10–15 μm |
| Vodik | 2–3 XNUMX ppm | ≤ 1.5–2 ppm |
| Sumpor | ≤ 0.015% | ≤ 0.005% |
3. Lijevanje: Od tekuće do čvrste strukture
Rafinirani tekući čelik skuplja se za 6-8% kako se skrućuje. Morate upravljati ovim padom volumena. Odabrana metoda lijevanja čini više od oblikovanja. Ona gradi strukturu jezgrenog zrna. Ovaj osnovni raspored utječe na sva buduća kovanja i toplinske obrade.
Evo vašeg izravnog vodiča za donošenje odluka o livanju alatnog čelika:
| Metoda lijevanja | Najbolje korišteno za | Glavna snaga |
|---|---|---|
| Stalan | Standardne ploče i metalne šipke | Globalni standardni izbor. Pruža vam maksimalnu učinkovitost za velike količine. |
| Pijesak | Ogromni dijelovi (do 100+ tona) | Podnosi ekstremne težine. Sporo hlađenje stvara velika metalna zrna. |
| Investicija | Kirurški alati i precizni ventili | Oblikuje zahtjevne oblike i tanke stijenke debljine 2-3 mm. Izbjegavate dodatnu strojnu obradu. |
| centrifugalan | Okrugli dijelovi i prstenovi | Predenje pomiče nedostatke u središte. Te nedostatke lako uklanjate. |
4. Napredno pretapanje: ESR i VAR okvir
Standardni čelik topljen na zraku lomi se u ekstremnim uvjetima. Morate ga ponovno topiti kako biste uklonili mikroskopske nedostatke. Evo što točno ovi procesi rade i kako odabrati pravi.
Ono što jesu
ESR (pretaljivanje elektrotroskom) ➔ Kontinuirano tali čelik kroz reaktivnu kemijsku trosku.
Cilj: Ravnomjerno filtrira inkluzije, stvarajući konzistentnu, ujednačenu čvrstoću na masivnim dijelovima poput teških blokova kalupa.
VAR (Vakuumsko elektrolučno pretapanje) ➔ Tali čeličnu elektrodu izravno pod potpunim vakuumom.
Cilj: Agresivno izvlači zarobljene plinove (H, O, N) kako bi se postigla apsolutna maksimalna čistoća.
Okvir za odlučivanje
Uskladite postupak s točnim načinom na koji bi vaš dio mogao otkazati u radu:
Trebate li konzistentna svojstva na velikim dijelovima? ➔ Odaberite ESR.
Trebate apsolutno najniže razine plina i uključaka? ➔ Odaberite VAR (Napomena: Nakon toga morate strojno ukloniti grubu vanjsku koru).
Ne možete si priuštiti niti jedan defekt? ➔ Odaberite VIM ➔ ESR ➔ VAR . Sekvencijalno taljenje košta bogatstvo, ali kirurški implantati i diskovi mlaznih motora to zahtijevaju.
5. Vruća obrada: Obnova lijevane strukture
Sirovi lijevani čelik sadrži gruba zrna i prazne šupljine. Vruća obrada razara ovaj slabi temelj i obnavlja ga korištenjem intenzivne topline i mehaničkog pritiska.
Tijek osnovnog procesa:
- Podgrijavanje: Zagrijte presjek na 1,150–1,230 °C kako bi se sigurno rekristalizirao umjesto da pukne.
- Step-Forge: Udarajte iz više smjerova, strogo držeći smanjenje na 10–30% po prolazu kako biste izbjegli unutarnje pukotine.
- Zdrobi praznine: Pomaknite kumulativno smanjenje površine preko 60–80%. To fizički zatvara skupljanje središnje linije.
- Vruća rolada: Uskladite tok svježeg zrna s oblikom konačnog proizvoda.
Strukturni utjecaj:
Masivna, krhka zrna lijevanog materijala razbijaju se u čvrstu, finu strukturu (ispod 100 µm). Poroznost praktički nestaje. Kao rezultat toga, kovani čelik dobiva do 60% veću čvrstoću na zamor i utrostručuje svoju udarnu žilavost.
6. Priprema za žarenje: Pripremite čelik za strojnu obradu
Sirovi toplo obrađeni čelik brzo uništava vaše alate za rezanje. Trenutno imate jednostavan cilj. Smanjite tvrdoću čelika ispod 25 HRC. To ubrzava pomicanje vašeg stroja. Osim toga, smanjuje vaše glavne troškove alata.
Slijedite ovaj točan ciklus kako biste dobili visoko strojno obradivu strukturu:
Korak 1: Normalizacija (teški otkivci) ➔ Zagrijavanje na 850–900 °C ➔ Hlađenje na zraku (To uklanja unutarnje naprezanje od kovanja)
Korak 2: Namakanje žarenjem ➔ Zagrijte cijeli komad na 870–900 °C ➔ Namačite 2 sata na svakih 25 mm debljine
Korak 3: Brzo hlađenje ➔ Hlađenje brzinom od 100 °C/h do 1,000 °C ➔ Hlađenje zrakom do sobne temperature (Ovo skraćuje spori 24-satni ciklus na samo 8 sati. Nikada ne zaustavljajte sporo hlađenje iznad 1,200 °C)
Korak 4: Priprema površine ➔ Izglodajte 0.25–0.5 mm sa svake strane kako biste uklonili okameninu i dekarboksilirnu površinu
Korak 5: Otpuštanje kontrolom kvalitete ➔ Provjerite je li tvrdoća ≤ 25 HRC. Provjerite je li preostao nula martenzita.
7. Kaljenje i otpuštanje: Postavljanje konačnih svojstava
Žareni čelik namjerno ostaje mekan. Završna faza zagrijavanja zadržava krutu radnu tvrdoću. Ovaj specifičan korak daje proizvodnji alatnog čelika njegovu pravu čvrstoću.
- Austenitizacija: Zagrijte ugljične vrste na 750–900 °C. Legirani čelici trebaju 800–1,100 °C. Ova visoka toplina topi karbide izravno u glavnu čeličnu strukturu.
- Ugasiti: Brzo hlađenje učvršćuje strukturu. Voda pruža maksimalnu tvrdoću. Ali voda također stvara visok rizik od pucanja. Ulje ostaje standardni izbor. Hlađenje zrakom djeluje kao najsigurnija metoda. Tvrdoća doseže vrhunac oko 60-65 HRC odmah nakon ovog koraka.
- Temperament: Kaljeni metal je vrlo krhak. Morate ponovno zagrijati metal kako biste smanjili tu krhkost. Dijelove zagrijavajte 1 sat za svakih 25 mm debljine. Brzorezne vrste zahtijevaju 2 ili 3 puna ciklusa zagrijavanja. Materijale uvijek hladite na mirnom zraku.
Vaš izbor temperature popuštanja mijenja konačna radna svojstva.
| Raspon temperature | Tvrdoća | Najbolje korišteno za |
|---|---|---|
| 160-300 ° C | ~60 HRC | Rezalni rubovi, matrice za utiskivanje |
| 300-500 ° C | ~45 HRC | Čvrste opruge, automobilski dijelovi |
| 500-650 ° C | 32–45 HRC | Alati za vruću obradu, konstrukcijske komponente |
Zaključak: Pitajte svog dobavljača o njihovim metodama zaštitnog plina kako biste spriječili oštećenje površine. Zahtijevajte da završe sve cikluse popuštanja prije završne faze brušenja. Ovo čvrsto pravilo sprječava toplinske opekline i neočekivane promjene veličine u vašim gotovim dijelovima.
8. Razlike u procesu obrade alatnog čelika
Kategorija alatnog čelika djeluje kao strogi proizvodni nacrt. To je više od obične oznake.
Metoda taljenja i toplinska obrada mijenjaju se ovisno o svakodnevnoj upotrebi čelika. Različiti poslovi zahtijevaju različita ograničenja. Pogledajte svoju matricu proizvodnje jezgre u nastavku.
| Razred | Austenitizacija (°C) | Ugasiti | Konačni HRC | Pravilo kritičnog procesa |
|---|---|---|---|---|
| W-serije | 760-820 | Vater | ~ 60 | Ovo se stvrdnjava plitko. Suočavate se s visokim rizikom od pukotina i promjena oblika. |
| O-serija | 790-840 | Nafta | 58-62 | To vam omogućuje sigurnije kaljenje. Dobro funkcionira za dijelove do ~75 mm. |
| A/D-serija | 950-1,050 | Zrak | 60-64 | Veličina se vrlo malo mijenja (±0.05%). Odaberite ovu klasu za složene matrice. |
| S-serija | 900-950 | Ulje/Zrak | 50-58 | Ovaj čelik svaki put dvostruko kaljite. To stvara visoku udarnu žilavost. |
| H-serija | Varira | Zrak/ulje | 44-52 | Koristite ESR postupak i teško kovanje. Ovaj korak je potreban za zaustavljanje toplinskih pukotina. |
| Velika brzina | 1,180-1,230 | Vakuum | 64-66 | Morate provesti tri odvojena testa. Nemojte preskočiti nijedan. |
Zaključak
Svaki alatni čelik koji ste ikada držali u rukama prošao je isti slijed - primarno taljenje, sekundarno rafiniranje, lijevanje, vruću obradu, žarenje, kaljenje. Svaka faza uklanja nesavršenosti i poboljšava performanse. Ništa se ne preskače. Ništa nije slučajno.
Razumijevanje procesa proizvodnje alatnog čelika objašnjenog na ovoj razini mijenja način na koji specificirate, nabavljate i rješavate probleme. Čelik prestaje izgledati kao roba. Počinjete ga vidjeti kao rezultat desetaka ključnih odluka - a sve su donesene mnogo prije nego što su stigle u vašu strojarnicu.
Evo što je najvažnije: procesna ruta je proizvod. ESR-rafinirani čelik za hladnu obradu i standardna vrsta elektrolučne peći nisu samo različite specifikacije. To su potpuno različiti objekti - s različitim snagama, različitim slabim točkama i različitim načinima loma pod tlakom.
Zato iskoristite ovo znanje:
- Pregledajte trenutne specifikacije alatnog čelika u odnosu na ono što aplikacija stvarno zahtijeva
- Pitajte svog dobavljača kojim proizvodnim putem njihov materijal ide
- Usporedite ocjene prema procesu, ne samo prema kemiji ili tvrdoći
Pravi proces, usklađen s pravom primjenom, je mjesto gdje vijek trajanja alata prestaje biti pritužba i počinje biti konkurentska prednost.