
Svaka vrsta alatnog čelika započinje kao obećanje - specifična mješavina legirajućih elemenata odabranih da prežive uvjete koji bi uništili obični čelik. Ali poznavanje toga koji elementi što rade i zašto određene kombinacije nadmašuju druge, razlikuje inženjere koji nagađaju od inženjera koji s pouzdanjem specificiraju.
Kako legirajući elementi utječu na performanse alatnog čelika nije samo metalurška trivijalnost. To je razlika između kalupa koji traje 200 000 ciklusa i onog koji se pokvari nakon 40 000. Ta razlika svodi se na kemiju.
Što potiče te rezultate? Od temeljne uloge ugljika do odnosa tvrdoće u crvenoj boji između vanadija i volframa, slijedi praktična analiza kemije koja utječe na ponašanje stvarnog alatnog čelika.

Što je alatni čelik i zašto su legirajući elementi važni
Alatni čelik je visokougljični legirani čelik. Sadržaj ugljika kreće se između 0.5% i 1.5% , ovisno o vrsti. Izrađen je za teške zahtjeve rezanja, oblikovanja, štancanja i rezanja.
Ono što ga razlikuje od konstrukcijskog čelika nadilazi tvrdoću. Potrebna vam je uravnotežena kombinacija tvrdoće, otpornosti na habanje, žilavosti i otpornosti na toplinu - sve odjednom. Obični čelik ne može zadržati sva četiri ta svojstva zajedno.
Paket legura kontrolira sve. Četiri elementa obavljaju pravi posao:
-
Krom — povećava tvrdoću i otpornost na habanje stvaranjem karbida
-
Vanadij — poboljšava karbidnu strukturu i povećava otpornost na habanje
-
Molibden — održava čelik tvrdim pod toplinom i stabilizira karbide pod toplinskim naprezanjem
-
Volfram — drži oštricu zajedno na visokim temperaturama
Ovi elementi čine dvije ključne stvari. Prvo, povećavaju prokaljivost . Drugo, tvore karbide koji su tvrđi i toplinski stabilniji od standardnog cementita. Točna mješavina - i koliko je koncentrirana - određuje sve što slijedi tijekom toplinske obrade.
To je ta poluga. Promijenite kombinaciju i dobit ćete potpuno drugačiji alatni čelik.
Ugljik (C): Temelj tvrdoće i čvrstoće
Ugljik je apsolutni temelj alatnog čelika. Dodajte ga više i metal postaje tvrđi i jači, ali i manje otporan na oštećenja. Postavlja osnovu na kojoj se grade svi ostali legirajući elementi.
Ako nemate dovoljno ugljika, toplinska obrada jednostavno neće funkcionirati - čelik se neće pravilno stvrdnuti. Međutim, previsoke razine stvaraju drugačiji problem. Drastično povećavaju rizik od pucanja čelika tijekom kaljenja ili loma pod jakim udarom. Zato razina ugljika točno diktira primarnu funkciju alata.
Na primjer, klase otporne na udarce poput S7 održavaju ugljik umjerenim kako bi preživio teške udarce bez lomljenja. S druge strane, alati izrađeni za ekstremnu otpornost na habanje, poput D2 alata za probijanje, guraju ugljik mnogo više kako bi zadržali oštricu. U konačnici, ugljik postavlja maksimalnu gornju granicu tvrdoće. Ako to napravite kako treba, ostatak vaše kemije će doći na svoje mjesto.
Krom (Cr): Otpornost na habanje, prokaljivost i zaštita od korozije
Krom je vrhunski višenamjenski materijal u kemiji alatnih čelika, koji istovremeno obavlja tri ključna zadatka: otpornost na habanje, duboku prokaljivost i zaštitu od korozije.
Prvo, stvara nevjerojatno tvrde karbide. Kada alat radi pod velikim opterećenjem, ovi karbidi djeluju poput čvrstog mikroskopskog štita, preuzimajući trenje kako se mekši osnovni čelik ne bi jednostavno istrošio. Drugo, krom osigurava da se debeli alati stvrdnu sve do svoje jezgre, a ne samo na površini. Upravo zato se teški čelici za hladno oblikovanje poput D2 oslanjaju na visoke razine kroma kako bi održali konzistentnu tvrdoću kroz masivne oštrice i matrice za rezanje.
Konačno, krom stvara samoobnavljajući oksidni film koji blokira hrđu i kemijske napade. Dovoljno visokim razinama kroma dobit ćete nehrđajuće čelike za kalupe poput 420 ili 440C . Ove vrste su apsolutni spas kada trebate oblikovati korozivne plastike ili raditi u vlažnim, teškim okruženjima. Jednostavno rečeno, krom je jedini element koji produžuje vijek trajanja alata na više različitih bojišta.
Molibden (Mo): Pojačivač žilavosti i sredstvo za sekundarno očvršćavanje
Molibden pruža rijetku prednost u kemiji alatnog čelika. Dobivate metal koji je istovremeno žilaviji i tvrđi. Izbjegavate uobičajene kompromise.
Sekundarno kaljenje ističe se kao njegova najbolja karakteristika. Visoka toplina uništava čvrstoću većine legura. Molibden se dobro drži. Čelik ostaje tvrd na visokim temperaturama. Uzmimo za primjer alate za brzo rezanje poput M-serije (kao što je M2) . Njima je potrebna upravo ta stabilnost kako bi zadržali oštru oštricu protiv intenzivnog trenja.
Duboka prokaljivost je još jedna ključna prednost. Zamislite masivne čelične blokove poput velikih plastičnih baza kalupa. Metal se stvrdnjava od površine sve do jezgre. Molibden pročišćava unutarnju strukturu zrna. Sitnija zrna sprječavaju pukotine od udara. Dodavanje molibdena daje vam vrhunsku žilavost i otpornost na toplinu u jednom paketu.
Vanadij (V) i volfram (W): Crveni duo tvrdoće
Crvena tvrdoća je specifična, mjerljiva stvar. To je sposobnost održavanja tvrdoće iznad 500–600 °C - temperaturnog raspona u kojem većina alatnih čelika počinje gubiti prianjanje. Vanadij i volfram su dva elementa koja štite taj prianjanje bolje od bilo čega drugog u kompletu legura.
Njihovi mehanizmi se razlikuju. Ali to dvoje djeluje zajedno.
Vanadij: Fini karbidi s ograničenom žilavošću
Vanadij gradi čvrstoću taloženjem. Fini V(C,N) karbidi nastaju tijekom popuštanja. Ostaju stabilni na radnim temperaturama. Ta stabilnost karbida je ključna vrijednost vanadija u primjenama crvene tvrdoće - ne sirova tvrdoća, već tvrdoća koja se održava pod toplinom.
Podaci za čelik 2.25Cr–2W–0.1C jasno pokazuju kompromis. Povećanje udjela vanadija s 0.10 na 0.50 tež.% povećalo je granicu razvlačenja za ~20% . Preko 0.5 tež.% dobitak čvrstoće se izravnava. Istovremeno, temperatura prijelaza iz duktilno-krhkog stanja (DBTT) brzo raste . Čelik istovremeno postaje jači i krhkiji.
Idealna vrijednost je ~0.25 težinskih % V. Tu čvrstoća i udarna žilavost u ovom sustavu dosežu vrhunac.
Volfram: Održavanje oštrice na ekstremnim temperaturama
Volfram podnosi opterećenje na visokim temperaturama. Kod brzoreznog čelika M2 - 6.0 tež.% W , 1.9–2.1 tež.% V, 4.0 Cr, ~0.85 C - ova kombinacija održava tvrdoću iznad 60 HRC na 600 °C . To je industrijski standard za tvrdoću alata za rezanje u crvenoj boji.
Kod strukturnih legura na bazi volframa, brojke idu još dalje. W–2V–0.5Y₂O₃ doseže mikrotvrdoću od ~12 GPa - oko 3× čisti volfram - s vršnom savojnom čvrstoćom od ~1 GPa pri 1273 K. Y₂O₃ učvršćuje strukturu zrna i blokira rekristalizaciju iznad 1000°C.
Pravilo je jednostavno: za maksimalnu čvrstoću na vrućim temperaturama, W-2V nadmašuje W-4V na vrhuncu. Više vanadija ne dodaje više čvrstoće na toj temperaturi. Samo povećava rizik od krhkosti.
Nikal, mangan i silicij: Ključna sporedna uloga
Budimo iskreni, elementi poput nikla, mangana i silicija rijetko dobivaju na značaju u specifikacijama alatnih čelika. Ali imaju stvarnu težinu. Nikal vam daje rijetku kombinaciju: povećava žilavost bez uništavanja tvrdoće. To se jasno vidi kod nehrđajućih čelika 304 ili 316, gdje održava metal stabilnim dok se bori protiv hrđe. Mangan je u osnovi vaš povoljni pojačivač kaljenja. Osigurava da se deblji alati stvrdnu ravno do jezgre i drži štetni sumpor pod kontrolom. Zatim tu je silicij. Zamislite ga kao ultimativno sredstvo za čišćenje. Deoksidira talinu, izvlačeći skrivene nečistoće prije nego što se čelik uopće stvrdne, a istovremeno dodaje fleksibilnost opružnim čelicima. Možda izgledaju kao sitni detalji na podatkovnom listu. Ali izostavite ih? Vaš alat će se vjerojatno iskriviti, puknuti ili se jednostavno potpuno raspasti pod pritiskom.
Mangan (Mn): Prokaljivost uz ograničen budžet
Mangan je najisplativiji pojačivač prokaljivosti u kemiji alatnih čelika. Snižava kritičnu brzinu hlađenja za stvaranje martenzita bolje od većine drugih uobičajenih dodataka - i to čini uz nisku cijenu.
Standardni konstrukcijski i niskolegirani čelici sadrže 0.30–1.65% Mn . Popuštene vrste čelika ciljaju na 0.70–1.40% za pouzdano kaljenje. Učinak je dobro dokumentiran: povećanje Mn s 0.5% na ~1.4% u srednje ugljičnim čelicima može povećati veličinu presjeka za kaljenje s površinskog kaljenja na 50–75 mm . To je velika promjena uzrokovana jednom promjenom sastava.
Mangan također ubrzava prodiranje ugljika tijekom cementacije . Dobivate brži razvoj dubine kućišta u istom vremenu ciklusa. U proizvodnim okruženjima to je izravno povećanje propusnosti.
Njegova uloga u kontroli sumpora također je važna. Mangan veže sumpor kao MnS inkluzije , neutralizirajući rizik od vrućeg kratkog spoja od stvaranja FeS na granicama zrna. Čelici za obradu lakom to koriste po svojoj namjeni - sumpor se povećava na 0.15–0.35% , s Mn potisnutim iznad 1.20% kako bi se sumpor održao raspoređenim u sigurnom, kontroliranom obliku.
Jedno teško ograničenje koje treba znati: u superlegurama na bazi nikla, mangan je štetna nečistoća , a ne element dizajna. Migrira prema granicama zrna, potiče štetno taloženje faza i smanjuje dugoročnu trajnost. Vakuumski taljene superlegure ciljaju Mn u rasponu od 0.01–0.10% upravo iz tog razloga. Isti element koji jača alatni čelik postaje problem u primjenama superlegura na visokim temperaturama.
Silicij (Si): Čistoća, čvrstoća i nekoliko oštrih ograničenja
Silicij zaslužuje svoje mjesto u talini prije nego što se čelik uopće skrutne. Kao jedan od glavnih deoksidansa u proizvodnji čelika , dodaci od 0.15–0.35% Si smanjuju pukotine i inkluzije - a to poboljšava vijek trajanja visokoučinkovitih alata. Silicij također djeluje kao degazifikator, izvlačeći otopljeni kisik i dušik iz taline prije nego što uzrokuju mikrostrukturna oštećenja.
S mehaničke strane, Si povećava čvrstoću i tvrdoću, iako manje naglo nego mangan. Opružni čelici povećavaju Si na 1.5–2.5% za visoku čvrstoću i otpornost na popuštanje. U tom rasponu, učinak jačanja čvrste otopine silicija postaje istaknut.
Na visokim temperaturama, silicij poboljšava otpornost na oksidaciju kod nehrđajućih i toplinski otpornih vrsta. Nehrđajući čelici bogati silicijem dosežu 2–3.5% silicija kako bi zaštitili površine u zahtjevnoj toplinskoj upotrebi.
U praktičnom dizajnu važna su dva ograničenja:
-
Zavarivanje : Udio Si iznad ~0.30% povećava rizik od vrućih pukotina ako je i udio ugljika povišen. Za najbolju zavarljivost kod resulfuriziranih niskougljičnih vrsta, cilj je Si ≤0.10% . Možete prihvatiti do 0.30% - ali samo uz strogu kontrolu S i C, plus odgovarajuće protokole predgrijavanja i naknadnog zagrijavanja.
-
Vruće pocinčavanje : Si iznad ~0.04% izaziva jake Fe-Zn reakcije, stvarajući deblje, tamnije i hrapavije premaze . Zaštita od korozije ostaje usporediva - masa cinka po površini je slična - ali izgled i kontrola premaza pate. Za svijetle, ujednačene pocinčane završne slojeve, održavajte Si ispod 0.03–0.04% i pratite i razinu fosfora.
Spajanje sva tri zajedno
Ova tri elementa rijetko djeluju samostalno u specifikaciji. Oni su u ravnoteži jedan s drugim i s primarnim legirajućim paketom.
Praktični okvir za visokočvrsti zavarljivi konstrukcijski čelik:
- C: 0.08–0.20% — kontrolira zavarljivost
- Mn: 0.8–1.5% — osigurava prokaljivost i vlačnu čvrstoću
- Si: 0.15–0.35% — deoksidira, dodaje umjerenu čvrstoću; ne smije prelaziti 0.35% tamo gdje su zavarljivost i završna obrada površine kritični
- Ni: do 1–2% — dodaje žilavost na niskim temperaturama i otpornost na koroziju
Nijedan od ovih elemenata ne ističe se u podatkovnom listu. Ali čelik koji izdrži 200 000 ciklusa - za razliku od onog koji pukne nakon 40 000 - često se svodi na to jesu li ova tri elementa pravilno odabrana. Sporedne uloge. Prave posljedice.
Kako legirajući elementi međusobno djeluju: sinergija vs. kompromisi
Razmišljanje o jednom elementu donekle vas dovodi do cilja. Prava razlika - razlika između matrice koja preživi 200 000 ciklusa i one koja ne uspije - dolazi od razumijevanja kako elementi rade zajedno . I kako djeluju jedni protiv drugih.
Elementi ne surađuju uvijek. Ponekad dva elementa pojačavaju međusobne snage. Ponekad poticanje jednog elementa na višu razinu izaziva neuspjeh koji nikada niste očekivali. Oba ishoda su predvidljiva. Nijedan nije slučajan.
Kada se elementi međusobno pojačavaju
Legirajući elementi najbolje djeluju kao tim. Bolje performanse alatnog čelika dobivate s ovim vrhunskim kombinacijama:
-
Ugljik + mikrolegure (Ti/Nb/V): Ova mješavina nudi visoku čvrstoću. Također, vaš alat potpuno izbjegava krhkost.
-
Mangan + ugljik: Dobivate ogroman poticaj sirovoj čvrstoći i fleksibilnosti. To čelik pomiče izvan normalnih granica.
-
Krom + Nikal + Molibden: Ova kombinacija dobro se bori protiv hrđe. Istovremeno održava žilavost na udarce.
-
Ti + Nb + V: Ovi elementi zajedno stvaraju ozbiljnu čvrstoću. Čestice samo trebaju ostati sitne.
Gdje se kemija okreće protiv tebe
Svaka sinergija ima točku prijeloma. Poznavanje te točke jednako je važno kao i poznavanje koristi.
Mn iznad 25–30 tež.% u kombinaciji s visokim udjelom ugljika uzrokuje segregaciju i pucanje u središnjoj liniji tijekom lijevanja. Zavarljivost brzo pada. Industrijski TWIP čelici ostaju ispod te granice po konstrukciji - ne zato što viši Mn ne bi dodao čvrstoću, već zato što se naknadni gubici ne isplate.
Cr iznad 25 wt% u Fe-Cr legurama izaziva krhkost σ-faze na 600–900°C . To je definirani temperaturni prozor. Alati koji ostaju ispod njega možda nikada neće imati problema. Alati koji se kroz njega stalno mijenjaju hoće.
Mo iznad 4-5 težinskih % povećava otpornost na koroziju - što je stvarna korist. Također povećava rizik od segregacije i potiče štetne intermetalne faze. Dobitak je stvaran. Kao i plafon.
Mikrolegiranje ima istu strogu granicu. Ukupni dodaci Ti + Nb + V koji prelaze 0.15–0.20 tež.% ili loša termomehanička kontrola tijekom obrade proizvode grube karbide i nitride. Zone zavara pod utjecajem topline pretvaraju se u zone krhkosti.
Princip dizajna
Uzorak u svim tim interakcijama je isti. Sinergija ovisi o koncentraciji. Ispod praga, elementi djeluju zajedno. Nakon što ga pređu, jedan ili oba prelaze u destruktivni način rada.
Zaključak za svakoga tko specificira alatni čelik: nemojte optimizirati pojedinačni element izolirano. Element koji vam daje 50 HRC pri 0.5 wt% može uzrokovati pucanje pri 0.9 wt% - ne zato što se sam element promijenio, već zato što se promijenio sustav oko njega. Kemija je relacijska. Legura koja dobro funkcionira je ona čije su interakcije planirane, a ne nagađane.
Strategije legiranja po kategoriji alatnog čelika
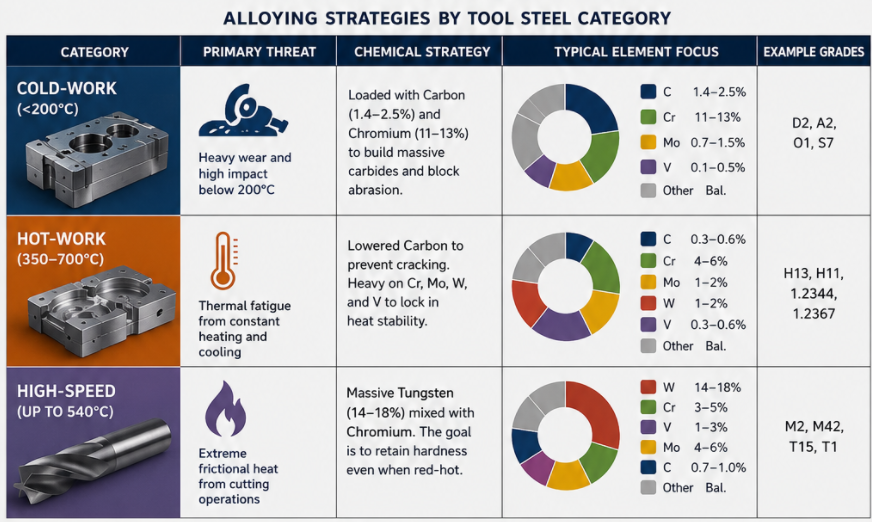
Okruženje u proizvodnom pogonu diktira kemiju. Ne možete samo nagađati. Evo kako tri glavne skupine rješavaju različite prijetnje:
|
Kategorija |
Primarna prijetnja |
Kemijska strategija |
|---|---|---|
|
Hladni rad |
Jako trošenje i jaki udarci ispod 200°C. |
Obogaćeno ugljikom (1.4–2.5%) i kromom (11–13%) za izgradnju masivnih karbida i blokiranje abrazije. |
|
Vrući rad |
Toplinski umor od stalnog zagrijavanja (350–700 °C) i hlađenja. |
Smanjeni udio ugljika za sprječavanje pucanja. Visok udio Cr, Mo, W i V za održavanje toplinske stabilnosti. |
|
Velika brzina |
Ekstremna toplina trenja pri rezanju (do 540°C). |
Masivni volfram (14–18%) pomiješan s kromom. Cijela poanta je održati oštricu tvrdom kada je vruća. |
Logika brzog odabira:
|
Stanje usluge |
Prioritet legure |
|---|---|
|
Abrazija na sobnoj/niskoj temperaturi |
Visokougljična + Cr/Mo/W kemija hladne obrade |
|
Ponavljano zagrijavanje/hlađenje, kontakt s vrućim metalom |
Cr-Mo-W-V ravnoteža za vruću obradu |
|
Velika brzina rezanja, toplina trenja |
Visoki W/Cr + karbidni materijali (HSS) |
Kategorija ne označava samo primjenu. Ona definira cjelokupnu filozofiju kemijskog dizajna koja stoji iza čelika.
Odabir pravog profila legiranja za vašu primjenu
Kemijske odluke donesene prije nego što kalup dodirne metal odredit će sve. Hoće li taj kalup trajati dulje od očekivanog životnog ciklusa? Ili će se prerano povući iz proizvodnje? Odabir pravog profila legiranja nije nagađanje. To je strukturirani proces s jasnim slijedom.
Započnite s radnim uvjetima. Prvo definirajte vrste opterećenja, ciljeve čvrstoće, temperaturni raspon, izloženost koroziji i projektirani vijek trajanja - prije nego što pogledate pojedinu klasu. Svaki korak nakon toga ovisi o tome jesu li ta ograničenja iskrena i specifična.
Odatle, postupajte prema odluci redom:
-
Usklađivanje procesa s geometrijom - ekstruzija, lijevanje, kovanje ili obrada ploča ograničava koje su legure održive
-
Rangirajte ključna svojstva od 4 do 6 - čvrstoća, otpornost na habanje, žilavost, zavarljivost, završna obrada površine, cijena - i težina za svako od njih
-
Ocijenite 3-5 kandidatskih ocjena za ta svojstva koristeći stvarne brojeve iz podatkovnog lista
-
Uklonite teške neuspjehe - svaka ocjena koja ne ispunjava zahtjev o kojem se ne može pregovarati briše se s popisa. Nema iznimki.
-
Provjerite sekundarne operacije - redoslijed toplinske obrade, obradivost, kompatibilnost premaza
-
Provjerite u odnosu na standarde — tablice legura ASTM, EN i ISO potvrđuju što sažimaju podatkovni listovi
Zatim testirajte. Naručite probni materijal. Izmjerite stvarne mehaničke parametre. Validirajte unutar vašeg stvarnog procesnog prozora prije nego što se obvežete na količinu proizvodnje.
Legura koja izdrži 200 000 ciklusa nije ona s najimpresivnijim brojem pojedinačnih svojstava. To je ona čiji puni profil odgovara punoj potražnji.
Zaključak
Svako dodavanje legure podrazumijeva kompromis. Balansirate tvrdoću i žilavost, otpornost na habanje i obradivost, toplinsku stabilnost i cijenu. Poznavanje kako legirajući elementi utječu na performanse alatnog čelika nije samo osnovno znanje. To je ono što razlikuje alat koji traje cijelu proizvodnu seriju od onog koji pokvari na pola.
Ne postoji univerzalni „najbolji“ sastav - to je glavna stvar. Ugljik postavlja gornju granicu tvrdoće. Krom i molibden grade trajnost. Vanadij i volfram održavaju sve stabilnim pod ekstremnim temperaturama. Ali nijedan od ovih elemenata ne djeluje sam. Njihova prava snaga proizlazi iz načina na koji međusobno djeluju.
Stoga postavite pravo pitanje prije sljedećeg odabira materijala: Što je ovom alatu potrebno da bi preživio?
Uskladite profil legiranja s primjenom - a ne obrnuto. Ta jedna promjena u razmišljanju svaki put vam stavlja bolje alate u ruke.