
硬い工具鋼を切削するのは、まるでレンガの壁と格闘しているような感覚です。これらの材料は極めて高い硬度と耐摩耗性で知られています。そのため、工具の摩耗が激しく、加工が困難になります。なぜ一部の鋼材は切削が難しいのか、疑問に思ったことはありませんか?それは単に材料の強度だけの問題ではありません。硬度、合金元素、その他の要因が複合的に作用しているのです。しかし、こうした硬い鋼材を扱う際に、大きな違いを生む小さなポイントが一つあります…。
最も切削が難しい工具鋼
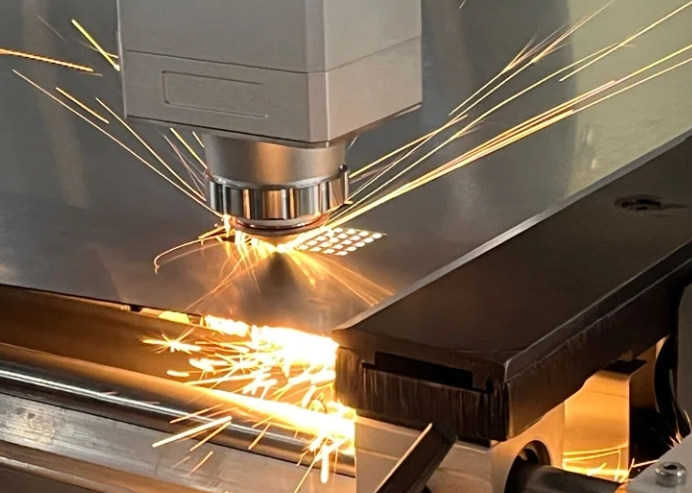
炭素含有量が高く、タングステン、バナジウム、モリブデンなどの元素を含む材料は、非常に切削が困難です。これらの金属は耐摩耗性が非常に高いため、切削が難しくなります。また、限界まで加工しても強度を維持します。以下は、加工が最も難しい工具鋼の例です。
| 工具鋼の種類 | 硬度 | 構成 | 詳細説明 |
|---|---|---|---|
| D2工具鋼 | 62-64 HRC | 炭素1.5%、クロム12% | 極めて優れた耐摩耗性で知られていますが、硬度が高いため加工が困難です。耐久性の高い用途に最適です。 |
| M2高速度鋼 | 最大65HRC | タングステン、モリブデン、クロム、バナジウム | 高速加工に広く使用されています。高硬度と合金元素のため、加工が困難です。 |
| T15高速度鋼 | 最大67HRC | タングステン12%、バナジウム5% | 優れた耐摩耗性と高い硬度(切削難度トップクラス)。高タングステン含有量により、優れた切削性能を実現します。 |
| CPM REX 121 | 最大72HRC | 炭素3.4%、バナジウム9.5% | 硬度72 HRCの粉末冶金鋼。加工が極めて難しく、過酷な切削条件に最適です。 |
| ヴァナディース4エクストラ | 最大64HRC | クロム4.7%、バナジウム3.7% | 耐摩耗性に優れた粉末冶金冷間加工鋼で、機械加工が非常に難しいことで知られています。 |
| CPM 10V | 64 HRC | バナジウム9~10%、炭素1.4~1.6%、クロム5~5.5%、モリブデン1.3~1.6% | バナジウム含有量が多く、炭化物の構造が緻密なので、耐摩耗性に優れていますが、機械加工が非常に困難です。 |
| M4高速度鋼 | 65 HRC | タングステン(3.75~4.5%)、モリブデン(4.5~5.5%)、クロム(3.75~4.5%)、バナジウム(1.75~2.25%)、炭素(0.85~1.05%) | 炭化物形成要素を組み合わせることで、優れた耐摩耗性を実現し、機械加工における大きな課題を解決します。 |
切断の難しさに影響を与える要因

工具鋼の切削は難しい場合があります。私自身もそのフラストレーションを経験したことがあります。まるでバターナイフで岩を切ろうとしているようなものです。なぜでしょうか?これらの材料が切削しにくい理由はいくつかあります。
炭化物含有量
D2やM2のような炭化物含有量の高い工具鋼は、非常に靭性に優れています。これらの鋼材は10~15%の炭化物を含んでいるため、非常に摩耗性が高いのです。昨年、あるプロジェクトでD2鋼を使った時のことを覚えています。炭化物の粒子が、まるで小さな石の破片のように、切削工具をあっという間に摩耗させてしまいました。この絶え間ない摩耗によって工具はすぐに切れ味が悪くなり、頻繁に交換しなければなりませんでした。これらの炭化物は非常に強力なため、摩耗に強いだけでなく、工具の破損にも寄与するのです。鋼材の硬さゆえに、切削するたびに苦労を強いられる、まさに絶え間ない戦いと言えるでしょう。
合金元素
タングステン、モリブデン、バナジウムなどの元素は耐摩耗性を向上させますが、同時に切削を困難にします。18~20%のタングステンを含む高速度鋼は、その優れた耐摩耗性ゆえに、加工が最も難しい鋼種の一つです。
微細構造
工具鋼の微細構造は、切削の難しさに大きく影響します。昨年、D2工具鋼を扱った時のことを思い出します。炭化物で満たされたマルテンサイト構造は、まるでバターナイフで岩を切るような感覚でした。マルテンサイト鋼は炭化物含有量が多いため、パーライト鋼や球状化鋼よりもはるかに切削抵抗が大きくなります。炭化物の分布が細かくなるほど、鋼の加工は難しくなります。まるで小さな刃の壁に直面しているようなもので、切るたびにより大きな力と精度が求められます。工具の摩耗は急速に進みます。この強固な微細構造には特別な技術が必要であり、そうでなければ機器は急速に摩耗してしまいます。
ワークサイズ
工具鋼の材料が大きく厚くなると、作業の難易度は急激に上がります。材料の質量が大きいほど切断には大きな力が必要になり、大量の熱が発生します。昨年、D2鋼という難題に取り組んだ時のことを覚えています。厚さ3インチの鋼板を切断するのは、まるで炉と格闘しているような感覚でした。熱と余分な力がかかるため、作業の進みが遅くなり、切削工具はすぐに鈍ってしまいました。材料が重ければ重いほど、工具の摩耗も早くなります。これは、硬い鋼材を扱う人にとって常に悩みの種です。
表面状態
工具鋼のスケール、脱炭、または表面硬化層は、切削を困難にする可能性があります。これらの状態は工具の摩耗を早め、加工プロセスの効率を低下させます。
硬質工具鋼の切削時の考慮事項

硬質工具鋼を切断する際には、精度が極めて重要です。すべての動作は意図的でなければなりません。最良の結果を得るには、重要な細部に焦点を合わせましょう。これらを正しく行えば、鋼はほぼ所定の位置に収まります。
切削速度
より硬い工具鋼を扱う場合、切削速度は非常に重要です。D2やM2など、HRC60を超える硬さの鋼では、切削速度が速すぎると工具が過熱し、摩耗が早まることがあります。私の経験では、切削速度を遅くすることで効率的に加工できます。これにより、工具の寿命が長くなり、精度も維持されます。例えば、
| スチールタイプ | 切断速度範囲 |
|---|---|
| フリーカット ステンレス鋼 | 120-250のM /分 |
| 難削ステンレス鋼 | 70-130のM /分 |
ツールの選択
強靭な工具鋼を扱う際には、適切な工具を選ぶことが不可欠です。PCD(多結晶ダイヤモンド)工具や特殊コーティングを施した超硬工具は、硬い材料の加工に最適です。私の経験では、直径が小さく、刃数が多い工具の方が性能が良い傾向があります。これらの工具は、材料を効率的かつ正確に切削します。まるで、最も硬い表面でも楽々と滑るように作られているかのようです。
チップロード
工具の早期摩耗を防ぐには、一定の切削片負荷を維持してください。硬鋼の場合、切削片負荷は通常、刃あたり0.08~0.2mmです。これにより、過熱が抑えられ、工具寿命が延びます。
切削深さ
切り込みを浅くし、送り速度を高く設定してください。これにより、熱の蓄積が抑えられ、工具へのストレスが最小限に抑えられます。これにより、性能を維持し、工具寿命を延ばすことができます。
クーラント
硬質工具鋼を切削する際は、工具を冷却状態に保つことが重要です。適切な冷却がないと熱が蓄積し、工具の摩耗を早めてしまいます。以前、D2鋼を切削した際に適切な冷却が行われず、工具が過熱してしまい、摩耗が早くなってしまったことを覚えています。そこでオイルミストシステムに切り替えたところ、驚くほどの効果がありました。冷却ミストによって工具の温度が適切に保たれ、切削速度を低下させる刃先の堆積も防ぎました。空冷式またはオイルミスト式の冷却システムは、工具の切れ味を維持し、作業効率を向上させるのに非常に役立ちます。
切削パラメータ
硬質工具鋼を切断する場合、メーカー推奨の切削パラメータに従うことが成功の鍵であることがわかりました。D2やM2のような高硬度鋼の場合は、通常、切削速度を少なくとも10%、場合によってはそれ以上落とします。例えば、昨年D2工具鋼のプロジェクトに取り組んだ時のことです。推奨速度での切削はあまりにも速く、工具の摩耗と過熱が急速に進みました。速度を落とすことで、工具寿命と切削品質の両方が明らかに向上しました。速度を下げることで、工具の摩耗が早まるのを防ぎ、ワークピースの変形につながる熱の蓄積も軽減されます。
表面仕上げ
硬質鋼の加工、完璧な表面仕上げ、そして厳しい公差の遵守は、容易ではありません。私の経験から言えば、切削速度を落とし、特殊な工具を使用することで、大きな違いが生まれます。昨年、 D2工具鋼の加工プロジェクトに取り組んだ際、超硬コーティングされた工具を低速で使用することで、制御を維持することができました。この方法により、工具の摩耗を防ぎ、滑らかな仕上がりを実現できました。高硬度鋼の加工には忍耐と精密さが求められますが、適切なアプローチを用いれば、その努力に見合うだけの成果が得られることは間違いありません。
要約
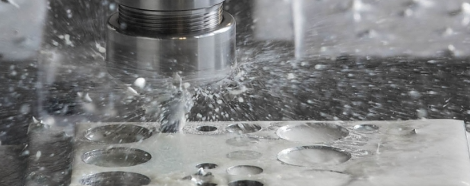
M2(ハイスピード鋼)やD2(ハイクロム鋼)などの高合金工具鋼の機械加工は、極度の熱と摩耗との戦いです。成功の鍵は「粘り強く続けること」ではなく、しっかりとしたセットアップ、最適化された切削速度(Vc )、そして適切な超硬合金グレードの選択です。
M2:高速運転時の摩擦熱に耐えるため、高い赤熱硬度が求められる。
D2:非常に摩耗性が高く、炭化物を多く含む構造のため、低回転数と積極的な切りくず破砕が必要となる。
工具の破損や加工硬化を防ぐためには、適切な冷却と正確な送り速度が不可欠です。