
工具鋼のグレードはすべて、ある約束から始まります。それは、通常の鋼では破壊されてしまうような過酷な条件下でも耐えられるように選ばれた、特定の合金元素の配合です。しかし、どの元素がどのような働きをするのか、そしてなぜ特定の組み合わせが他の組み合わせよりも優れているのかを知っているかどうかが、推測で設計するエンジニアと自信を持って仕様を定めるエンジニアを分けるのです。
合金元素が工具鋼の性能に及ぼす影響は、単なる冶金学上の豆知識ではありません。それは、200,000万回のサイクルに耐える金型と、40,000万回で破損する金型の違いを生むのです。その差は、化学組成の違いに起因します。
では、これらの結果を生み出す要因は何でしょうか?炭素の基礎的な役割から、バナジウムとタングステンによる赤色硬度の相乗効果まで、以下では実際の工具鋼の挙動を左右する化学的性質を実践的に解説します。

工具鋼とは何か、そして合金元素が重要な理由
工具鋼は高炭素合金鋼です。炭素含有量はグレードによって0.5%から1.5%の範囲で変動します。切削、成形、プレス加工、せん断といった過酷な加工条件に耐えられるように設計されています。
構造用鋼との違いは、硬度だけにとどまりません。硬度、耐摩耗性、靭性、耐熱性という4つの特性がバランスよく備わっている必要があるのです。通常の鋼材では、これら4つの特性すべてを同時に満たすことはできません。
合金パッケージがすべてを制御します。実際に機能するのは4つの要素です。
-
クロム― 炭化物形成により硬度と耐摩耗性を向上させる
-
バナジウムは炭化物構造を微細化し、耐摩耗性を向上させる。
-
モリブデン― 鋼を高温下で硬く保ち、熱応力下で炭化物を安定化させる。
-
タングステン― 高温下でも刃先をしっかりと保持する
これらの元素は2つの重要な働きをします。第一に、焼入れ性を向上させます。第二に、標準的なセメンタイトよりも硬く、耐熱性に優れた炭化物を形成します。正確な配合比と濃度が、その後の熱処理におけるすべての結果を左右します。
それがレバーです。組み合わせを変えれば、全く異なる工具鋼が得られます。
炭素(C):硬度と強度の基盤
炭素は工具鋼の絶対的な基礎となる元素です。炭素を多く加えると、金属はより硬く、より強くなりますが、同時に加工に対する許容範囲も狭くなります。炭素は、他のすべての合金元素の基礎となるものです。
炭素含有量が不足すると、熱処理はうまくいかず、鋼は適切に硬化しません。しかし、炭素含有量が高すぎると、別の問題が発生します。焼き入れ中に鋼が割れたり、強い衝撃を受けた際に折れたりするリスクが大幅に高まります。そのため、炭素含有量は工具の主要な機能を決定づける重要な要素となるのです。
例えば、S7のような耐衝撃性グレードでは、炭素の硬度を適度に保ち、強い衝撃を受けても割れないようにしています。一方、D2パンチダイのような極めて高い耐摩耗性を求める工具では、切れ味を維持するために炭素の硬度をはるかに高めています。結局のところ、炭素が最大硬度の上限を決定づけるのです。炭素の硬度を正しく理解すれば、他の材料の配合も自然と上手くいきます。
クロム(Cr):耐摩耗性、焼入れ性、および耐食性
クロムは工具鋼の化学において究極のマルチタスク能力を持つ元素であり、耐摩耗性、深層焼入れ性、防食性という3つの重要な役割を同時に果たします。
まず、クロムは非常に硬い炭化物を形成します。工具が高負荷で使用されている場合、これらの炭化物は強固な微細なシールドのように働き、摩擦を吸収することで、柔らかい基材鋼が摩耗するのを防ぎます。次に、クロムは厚い工具の表面だけでなく、芯までしっかりと硬化させます。D2のような高耐久性冷間加工鋼が、大型のせん断刃やダイス全体にわたって均一な硬度を維持するために高濃度のクロムを必要とするのは、まさにこのためです。
最後に、クロムは自己修復性の酸化皮膜を形成し、錆や化学攻撃を防ぎます。クロムの含有量を十分に高めると、420や440Cのようなステンレス鋼が得られます。これらの鋼種は、腐食性のプラスチックを成形する場合や、湿潤で過酷な環境で作業する場合に、まさに救世主となります。簡単に言えば、クロムは、さまざまな過酷な環境下で工具の寿命を延ばす唯一の元素なのです。
モリブデン(Mo):靭性向上剤および二次硬化剤
モリブデンは工具鋼の化学組成において稀有な利点をもたらします。より強靭でより硬い金属が得られるのです。通常であれば妥協を強いられるような特性を回避できます。
二次硬化は、この鋼材の最大の特長と言えるでしょう。高温はほとんどの合金の強度を低下させますが、モリブデン鋼は高温下でもその強度を維持します。Mシリーズ(M2など)のような高速切削工具を例にとってみましょう。これらの工具は、激しい摩擦にも耐え、鋭い刃先を保つために、まさにこの安定性を必要とします。
深層焼入れ性も重要な利点の一つです。巨大な鋼塊を、大型のプラスチック成形型のようなものだと考えてみてください。金属は表面から中心部まで完全に硬化します。モリブデンは内部の結晶粒構造を微細化します。結晶粒が細かくなることで、衝撃による亀裂を防ぐことができます。モリブデンを添加することで、最高レベルの靭性と耐熱性を同時に実現できるのです。
バナジウム(V)とタングステン(W):赤色の硬度コンビ
赤熱硬度は、測定可能な具体的な指標です。これは、 500~600℃以上の温度域で硬度を維持できる能力を指します。この温度域は、ほとんどの工具鋼が硬度を失い始める温度範囲です。バナジウムとタングステンは、合金に含まれる他のどの元素よりも、この硬度を維持する上で優れた効果を発揮します。
両者の作用機序は異なるが、互いに連携して機能する。
バナジウム:靭性に限界のある微細炭化物
バナジウムは析出によって強度を高めます。焼き戻し中に微細なV(C,N)炭化物が形成され、使用温度でも安定した状態を保ちます。この炭化物の安定性こそが、バナジウムの赤熱硬度用途における核心的な価値であり、生の硬度ではなく、加熱下で維持される硬度を意味します。
2.25Cr–2W–0.1C鋼のデータは、トレードオフを明確に示している。バナジウム含有量を0.10重量%から0.50重量%に増やすと、降伏強度は約20%向上する。0.5重量%を超えると、強度の増加は横ばいになる。同時に、延性-脆性遷移温度(DBTT)は急速に上昇する。つまり、鋼は強度が増すと同時に脆くなる。
最適な含有量はV含有量約0.25重量%です。このシステムでは、強度と衝撃靭性の両方がピークに達します。
タングステン:極度の高温下でも優れた性能を発揮
タングステンは高温負荷を担います。M2高速度鋼(タングステン6.0重量%、バナジウム1.9~2.1重量%、クロム4.0重量%、炭素約0.85重量%)では、この組み合わせにより600℃で60HRC以上の硬度を維持します。これは切削工具の赤熱硬度の業界標準値です。
タングステンをベースとした構造合金では、その数値はさらに大きくなります。W –2V–0.5Y₂O₃は、約12 GPaの微小硬度(純タングステンの約3倍)と、 1273 Kにおける約1 GPaのピーク曲げ強度を示します。Y₂O₃は結晶粒構造を固定し、1000℃以上での再結晶化を抑制します。
ルールは単純明快だ。高温強度を最大にするには、W-2VがW-4Vよりも優れている。バナジウム含有量を増やしても、その温度での強度は向上しない。むしろ脆化のリスクを高めるだけだ。
ニッケル、マンガン、シリコン:重要な脇役たち
正直に言うと、ニッケル、マンガン、シリコンといった元素は、工具鋼の仕様書で注目されることはめったにありません。しかし、それらは非常に重要な役割を果たしています。ニッケルは、硬度を損なうことなく靭性を向上させるという、他に類を見ない組み合わせを実現しています。これは、304や316ステンレス鋼で顕著に表れており、金属を安定させながら錆を防ぎます。マンガンは、基本的にコスト効率の良い硬化促進剤です。厚みのある工具でも芯までしっかりと硬化させ、有害な硫黄の発生を抑制します。そしてシリコン。究極の洗浄剤と考えてください。溶融金属を脱酸素し、鋼が凝固する前に隠れた不純物を取り除き、ばね鋼に柔軟性を与えます。これらはデータシート上では些細なことのように見えるかもしれませんが、これらを省略すると、工具は圧力下で歪んだり、ひび割れたり、完全に崩壊したりする可能性があります。
マンガン(Mn):予算内で実現可能な焼入れ性
マンガンは、工具鋼の化学組成において最も費用対効果の高い焼入れ性向上剤である。マルテンサイト形成に必要な臨界冷却速度を、他の一般的な添加元素よりも効果的に低下させることができ、しかも低コストで実現できる。
標準的な構造用鋼および低合金鋼のマンガン含有量は0.30~1.65%です。焼入れ焼戻し鋼では、確実な全体焼入れのために0.70~1.40%を目指します。その効果はよく知られています。中炭素鋼のマンガン含有量を0.5%から約1.4%に上げると、表面焼入れのみの鋼材から、全体焼入れ可能な断面サイズを50~75mmまで拡大できます。これは、単一の組成変更によってもたらされる大きな変化です。
マンガンは浸炭処理中の炭素浸透速度も速めます。同じサイクルタイムでより速い浸炭深さが得られます。生産現場では、これは直接的な生産性向上につながります。
硫黄制御におけるその役割も重要である。マンガンは硫黄をMnS介在物として結合し、粒界でのFeS形成による高温脆化のリスクを中和する。快削鋼はこの特性を設計に利用しており、硫黄含有量を0.15~0.35%に高め、マンガン含有量を1.20%以上にすることで、硫黄を安全かつ制御された形で分散させている。
知っておくべき重要な限界点が一つあります。ニッケル基超合金において、マンガンは有害な不純物であり、設計元素ではありません。マンガンは結晶粒界に移動し、有害な相析出を引き起こし、長期耐久性を低下させます。真空溶解超合金では、まさにこの理由から、マンガン含有量を0.01~0.10%の範囲に抑えることを目標としています。工具鋼を強化する同じ元素が、高温超合金用途では問題となるのです。
シリコン(Si):清浄度、強度、そしていくつかの厳しい限界
シリコンは、鋼が凝固する前から溶融金属中に存在意義を発揮します。製鋼における主要な脱酸剤の一つとして、0.15~0.35%のシリコンを添加することで、気泡や介在物の発生を抑制し、高性能工具の疲労寿命を向上させます。また、シリコンは脱ガス剤としても働き、溶融金属中の溶存酸素や窒素が微細構造に損傷を与える前に除去します。
機械的特性に関して言えば、ケイ素は強度と硬度を高めるが、マンガンほど急激ではない。ばね鋼では、高強度と耐焼戻し性を得るためにケイ素の含有量を1.5~2.5%まで高める。この範囲では、ケイ素の固溶強化効果が顕著になる。
高温下では、シリコンはステンレス鋼や耐熱鋼の酸化耐性を向上させる。シリコン含有量の多いステンレス鋼は、2~3.5%のシリコンを含み、過酷な高温環境下でも表面を保護する。
実用的な設計において重要な2つの制約事項は以下のとおりです。
-
溶接:ケイ素(Si)含有量が約0.30%を超えると、炭素含有量も高い場合、高温割れのリスクが高まります。再硫化低炭素鋼材で最高の溶接性を得るには、Si含有量を0.10%以下にすることを目標としてください。0.30%まで許容することも可能ですが、そのためには、硫黄(S)と炭素(C)の厳密な管理に加え、適切な予熱および後熱処理手順が必要です。
-
溶融亜鉛めっき:ケイ素(Si)含有量が約0.04%を超えると、鉄と亜鉛の強い反応が起こり、より厚く、暗く、粗いめっき層が形成されます。腐食防止性能は同程度(単位面積当たりの亜鉛質量はほぼ同じ)ですが、外観とめっき層の均一性は低下します。明るく均一なめっき仕上げを得るには、Si含有量を0.03~0.04%未満に抑え、リンの含有量にも注意してください。
3つすべてを組み合わせる
これら3つの要素は、仕様において単独で作用することはほとんどなく、互いに、そして主要な合金成分とのバランスを取りながら作用する。
高強度溶接構造用鋼材のための実用的な枠組み:
– C: 0.08~0.20% — 溶接性を制御する
– マンガン: 0.8~1.5% 焼入れ性と引張強度を確保する
– シリコン: 0.15~0.35% 脱酸作用があり、適度な強度を付与します。溶接性や表面仕上げが重要な箇所では、添加量を0.35%以下にしてください。
– Ni: 最大1~2% 低温での靭性と耐腐食性を向上させる
これらの要素はどれもデータシート上では目立たない。しかし、20万回のサイクルに耐える鋼材と、4万回で破損する鋼材の違いは、多くの場合、これら3つの要素が適切に調整されていたかどうかにかかっている。脇役ではあるが、結果は大きく変わる。
合金元素の相互作用:相乗効果とトレードオフ
単一要素の思考は、ある程度は目的を達成できます。しかし、200,000万回のサイクルに耐えるダイと、すぐに壊れてしまうダイとの真の差は、各要素がどのように連携して機能するか、そしてどのように互いに阻害し合うかを理解することから生まれます。
要素は必ずしも協調するとは限らない。時には二つの要素が互いの強みを高め合うこともある。また、一方の要素を強く押し上げようとした結果、予期せぬ失敗を招くこともある。どちらの結果も予測可能であり、偶然ではない。
要素同士が互いを増幅し合うとき
合金元素は、組み合わせることで最高の効果を発揮します。以下の組み合わせにより、工具鋼の性能が向上します。
-
炭素+微量合金(Ti/Nb/V):この組み合わせは高い強度を提供します。また、工具の脆性を完全に回避します。
-
マンガン+炭素:強度と柔軟性が大幅に向上します。これにより、鋼材の性能が通常の限界をはるかに超えます。
-
クロム+ニッケル+モリブデン:この組み合わせは錆びにくく、同時に耐衝撃性も高く保ちます。
-
Ti + Nb + V:これらの元素は共に非常に強い強度を発揮します。粒子は微細な状態を保つ必要があります。
化学反応があなたに不利に働く場所
あらゆる相乗効果には限界点がある。その限界点がどこにあるのかを知ることは、得られるメリットを知ることと同じくらい重要だ。
マンガン含有量が25~30重量%を超えると、高炭素鋼と相まって鋳造時に中心線偏析や割れが発生し、溶接性が急速に低下する。工業用TWIP鋼は、マンガン含有量を増やしても強度が増さないからではなく、後工程でのデメリットが大きすぎるため、設計上この限界値以下に抑えられている。
Fe-Cr合金において、 Cr含有量が25重量%を超えると、600~900℃でσ相脆化が発生します。これは明確な温度範囲です。この範囲を下回る温度で動作する工具では、問題が発生することはありません。しかし、この範囲を繰り返し通過する工具では、問題が発生します。
モリブデン含有量が4~5重量%を超えると、耐孔食性が向上するという大きな利点がある。しかし同時に、偏析リスクも高まり、有害な金属間化合物の生成を促進する。確かにメリットはあるが、限界もある。
微量合金化にも同様の厳しい限界がある。Ti + Nb + Vの総添加量が0.15~0.20重量%を超える場合、あるいは加工時の熱機械的制御が不十分な場合、粗大な炭化物や窒化物が生じる。溶接熱影響部は脆化領域へと変化する。
設計原則
これらの相互作用すべてに共通するパターンは同じである。相乗効果は濃度に依存する。閾値以下では、要素は協調して作用する。閾値を超えると、一方または両方が破壊的なモードに切り替わる。
工具鋼の仕様を決定する際に重要なポイントは、単一の元素だけを最適化してはいけないということです。0.5重量%で50HRCの硬度が得られる元素でも、0.9重量%では割れを引き起こす可能性があります。これは元素自体が変化したからではなく、その周囲のシステムが変化したためです。化学は相互関係によって成り立っています。優れた性能を発揮する合金は、相互作用を推測するのではなく、計画的に設計されたものです。
工具鋼の種類別合金化戦略
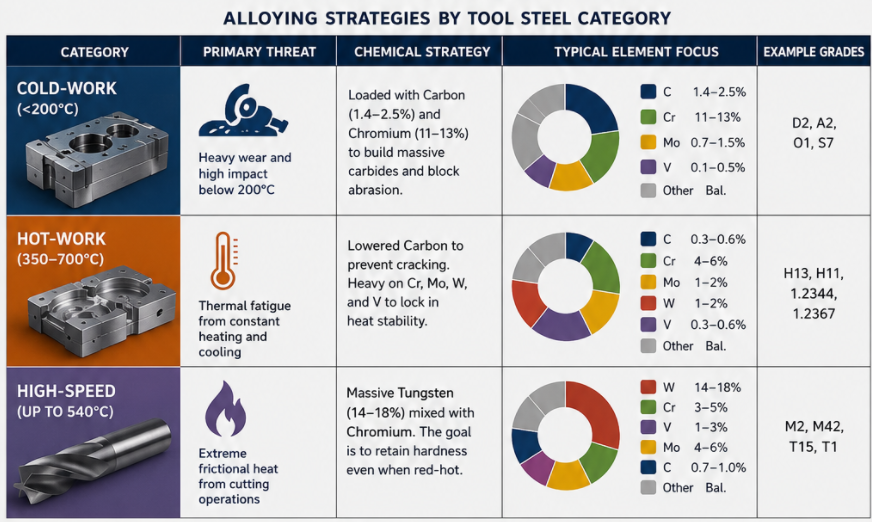
製造現場の環境が化学反応を左右する。推測で判断することはできない。以下に、主要な3つのグループがさまざまな脅威にどのように対処するかを示す。
|
カテゴリー |
主な脅威 |
化学戦略 |
|---|---|---|
|
冷間作業 |
200℃以下の温度で、激しい摩耗や高衝撃が発生する。 |
炭素(1.4~2.5%)とクロム(11~13%)を豊富に含み、巨大な炭化物を形成して摩耗を防ぎます。 |
|
高温作業 |
350~700℃の連続加熱と冷却による熱疲労。 |
炭素含有量を低減することでひび割れを防止。クロム、モリブデン、タングステン、バナジウムを多めに配合することで耐熱性を確保。 |
|
高速 |
切削加工による極めて高い摩擦熱(最高540℃)。 |
大量のタングステン(14~18%)とクロムを混合したもの。重要なのは、刃先が真っ赤に熱せられた状態でも硬度を保つことである。 |
迅速な選択ロジック:
|
使用条件 |
合金優先 |
|---|---|
|
室温/低温での摩耗 |
高炭素+Cr/Mo/W冷間加工用化学品 |
|
加熱・冷却の繰り返し、高温金属との接触 |
Cr–Mo–W–V熱間加工バランス |
|
高速切断、摩擦熱 |
高水クロム鋼+炭化物形成鋼(HSS) |
このカテゴリーは、単に用途を示すだけでなく、鋼材の背後にある化学設計思想全体を定義するものです。
用途に最適な合金組成を選択する
金型が金属に触れる前に下される化学組成の決定が、すべてを左右します。その金型は想定される耐用年数を超えて使用できるでしょうか?それとも、生産ラインから早々に外されてしまうでしょうか?適切な合金組成を選択することは、当てずっぽうではありません。明確な手順に基づいた、体系的なプロセスなのです。
まずは使用範囲から始めましょう。荷重の種類、強度目標、温度範囲、腐食への曝露、設計寿命を最初に定義してください。個々のグレードを検討する前に、これらの制約条件を正確かつ具体的に定義することが重要です。以降のすべてのステップは、これらの制約条件が正確かつ具体的であることを前提としています。
そこから、以下の順序で決定事項を検討してください。
-
加工方法を形状に合わせる― 押出成形、鋳造、鍛造、または板加工 ― それぞれ使用可能な合金の種類が制限される
-
強度、耐摩耗性、靭性、溶接性、表面仕上げ、コストといった主要な特性のうち、4~6つをランク付けし、それぞれに重み付けをする。
-
実際のデータシートの数値を使用して、それらの特性に対して3~5つの候補の評価点を付ける。
-
重大な不合格は排除する。譲れない要件を満たしていない成績はすべてリストから除外する。例外は認めない。
-
二次加工(熱処理順序、被削性、コーティング適合性)を確認する
-
規格との照合— ASTM、EN、およびISO合金表は、データシートの要約内容を確認する。
次にテストを行います。試作材料を発注し、実際の機械的な特性を測定します。量産に着手する前に、実際のプロセス条件下で検証を行います。
200,000万回のサイクルに耐える合金は、単一の特性値が最も優れている合金ではない。それは、その総合的な特性があらゆるニーズに合致する合金である。
結論
合金添加には必ずトレードオフが伴います。硬度と靭性、耐摩耗性と被削性、耐熱性とコストのバランスを取る必要があるのです。合金元素が工具鋼の性能にどのような影響を与えるかを理解することは、単なる基礎知識ではありません。それは、生産工程を最後まで耐え抜く工具と、途中で故障してしまう工具を分ける決定的な要素なのです。
万能な「最適」な組成は存在しない――これが最も重要な点だ。炭素は硬度の上限を決定づけ、クロムとモリブデンは耐久性を高め、バナジウムとタングステンは極度の高温下でも安定性を保つ。しかし、これらの元素はどれも単独では機能しない。真の強みは、それらが互いにどのように相互作用するかによって発揮されるのだ。
ですから、次の材料を選ぶ前に、正しい質問を自問自答してください。「この道具が生き残るためには何が必要か?」
合金組成を用途に合わせてください。その逆ではありません。この考え方の転換だけで、常に優れたツールを手に入れることができるのです。