
Uvod:
Tisuće preciznih alata za rezanje prerano otkazuju svake godine. Nemojte kriviti kvalitetu čelika D6 . Pravi problem leži u pogreškama u toplinskoj obradi. Jedan prokliz pretvara vrhunsku leguru u skupi otpad. Možda žurite s kaljenjem. Ili možda ne uspijete otopiti karbide tijekom zagrijavanja. Pukotine i deformacije troše vaš novac, ali ih možete spriječiti. Saznajte gdje toplinska obrada čelika D6 ne uspijeva. To osigurava pouzdanost koja je vašoj proizvodnoj liniji potrebna.
Tablica 1: Optimizirani protokol toplinske obrade za čelik D6
| Korak procesa | Temperatura | Trajanje / Hlađenje | Tajne trgovine |
|---|---|---|---|
| Ublažavanje stresa | 650-700 ° C | 2 sata, sporo hlađenje peći | Obavezno nakon grube obrade kako bi se spriječilo izobličenje. |
| 1. predgrijavanje | 550-600 ° C | 1.5 min/mm debljine | Izjednačava temperaturu; minimizira toplinski stres. |
| 2. predgrijavanje | 800-850 ° C | Držite dok se jezgra ne poklopi s površinom | Priprema mikrostrukturu za austenitizaciju. |
| Austeniziranje | 980-1020 ° C | 30-60 minuta nakon izjednačavanja | 1020°C daje maksimalnu tvrdoću; 980°C poboljšava žilavost. |
| Kaljenje | Ulje, slana kupka ili zrak | Ohladiti na 60-80°C | Za preciznost koristite vakuumsku peć s plinskim kaljenjem pod tlakom od 2-5 bara. |
| Kaljenje | 180-550 ° C | 2-3 ciklusa, po 2 sata | Trostruko popuštanje nije pregovaračko za stabilnost D6. |
Izvor: Sastavljeno iz specifikacija materijala AISI D6 i industrijskih standardnih TTT dijagrama.
Pogreška 1: Zanemarivanje ublažavanja stresa i prethodnog zagrijavanja
Preskočite korak ublažavanja naprezanja? Vaš alatni čelik D6 nosi skrivenu tempiranu bombu. Strojna obrada zarobljava naprezanja duboko unutar materijala. Ostavite ih tamo. Ona se kombiniraju s naprezanjima toplinske obrade kako bi napukli vaše matrice prije nego što proizvodnja uopće počne.
Rješenje: Obavezni protokol za ublažavanje stresa
Nakon grube obrade, ublažavanje naprezanja na 650–700 °C tijekom 2 sata oslobađa zarobljenu energiju od rezanja i oblikovanja. Složeni oblici trebaju ovaj korak - bez iznimke. Toplinska obrada već smanjuje žilavost D6 za 50% u usporedbi s njegovim omekšanim stanjem . Dodajte tome neublažena naprezanja obrade. Slažete uvjete loma.
Složeni oblici s dubokim šupljinama ili tankim stijenkama suočavaju se s najvećim rizikom. Naprezanja se nakupljaju pri promjenama presjeka. Zagrijavati ta napregnuta područja tijekom kaljenja? Iskrivljuju se ili pucaju upravo tamo gdje vam je najpotrebnija preciznost.
Rješenje: Sporo predgrijavanje radi izjednačavanja temperature
Niska toplinska vodljivost čelika D6 zahtijeva strpljenje. „Prethodno zagrijte na 820–850 °C (1508–1562 °F). Ova je faza ključna za D6 kako bi pripremio masivne kromove karbide za otapanje prije postizanja konačne temperature austenitizacije od 980–1020 °C (1796–1868 °F).“ Površina se zagrijava brže od jezgre. To stvara temperaturne praznine koje razdvajaju čelik iznutra.
Rješenje: Izračunajte vrijeme namakanja prema debljini
Planirajte 1 sat vremena namakanja na svakih 25.4 mm (1 inč) debljine tijekom austenitizacije. Ovo vrijeme osigurava potpuno otapanje karbida i ravnomjerno zagrijavanje po cijelom dijelu. Premalo vremena namakanja ostavlja karbide neotopljenima u hladnijim dijelovima. U međuvremenu, površine se pregrijavaju.
„Veliki ili složeni alati oslanjaju se na završnu fazu predgrijavanja na 820–850 °C kako bi se osigurala stabilnost potrebna za sprječavanje savijanja.“ To osigurava stabilnost potrebnu za sprječavanje savijanja. Kombinirajte to s pravilnim popuštanjem - hlađenjem na sobnu temperaturu između svakog ciklusa. Ovaj pažljivi pristup daje radnu tvrdoću od 58–60 HRC po kojoj je D6 poznat. Nema krhkosti. Nema preranog kvara.
Pogreška 2: Nepotpuno otapanje karbida
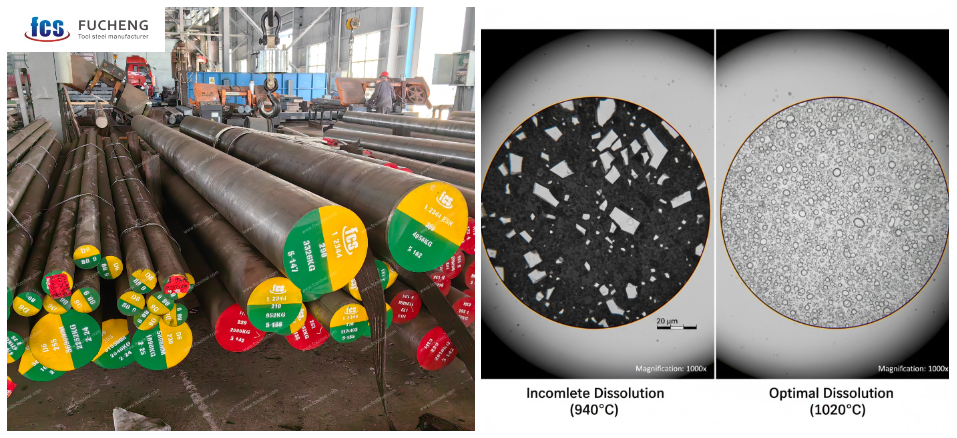
Otapanje karbida odlučuje o sudbini alatnog čelika D6. Ili dostiže puni potencijal ili ostaje krhak. Ova legura miješa visok udio ugljika ( 2.0-2.25% ) s 11-13% kroma . To stvara žilave karbide bogate kromom. Morate otopiti ove karbide u austenitnu fazu tijekom zagrijavanja. Preskočite ovaj korak i ugljik ostaje zaključan. Matrica se neće stvrdnuti tijekom kaljenja.
Rješenje: Uravnoteženje temperature i vremena zadržavanja
D6 ima tri vrste karbida: MC (bogat vanadijom) , M2C i M6C . Otapaju se različitim brzinama. Za ciljano djelovanje koristite raspon od 980-1020°C . Pravilna obrada smanjuje volumen karbida za oko 69% . To puni matricu ugljikom i povećava tvrdoću.
Temperatura zahtijeva vremensku pomoć. Na 940°C, kromovim karbidima potrebna su 2 sata da dostignu 50% otapanja . Debelim presjecima potrebno je najmanje 4-6 sati . Kromova mješavina usporava proces. Stoga nikada ne žurite. Žurba ostavlja velike, blokovske karbide zaglavljene u matrici.
Dijagnoza: Kako uočiti neuspjehe otapanja
Kratka vremena namakanja ostavljaju otisak prsta: jaz u tvrdoći. Recimo da vaša površina doseže 60-62 HRC . Ali jezgra je na 55-58 HRC . Taj pad od 3-7 stupnjeva dokazuje nepotpuno otapanje iznutra. Pod mikroskopom ćete vidjeti neotopljene karbide veće od 10 μm . Debeli dijelovi poput kalupa od 200 mm su nezgodni. Često vam je potrebno 8-12 sati na 980°C da biste prevladali kašnjenje zagrijavanja jezgre. To znači 20-50% više vremena zadržavanja nego što standardna matematika sugerira.
Rješenje: Protokol za izjednačavanje jezgre
Ravnomjerno otapanje postiže se praćenjem dijela. Koristite 3-6 termoelemenata na površini, sredini radijusa i jezgri. Držite opterećenje na 800-850°C . Pričekajte da temperaturna razlika padne ispod 10°C posvuda. To traje 1-2 sata po inču debljine.
Nakon uravnoteženja, povećavajte temperaturu do cilja brzinom od 10-20°C na sat . Zaostaje li jezgra za više od 20°C ? Odmah pauzirajte povećanje temperature kako biste prilagodili peć. Ova metoda osigurava da cijeli presjek postigne ujednačenu radnu tvrdoću od 58-60 HRC.
Pogreška 3: Nepravilno kaljenje i odgođeno popuštanje
Odaberite pravi medij za kaljenje čelika D6. Ovaj izbor čini razliku između dugog vijeka trajanja i beskorisnog otpada. Kaljenje u ulju hladi se sporije od hlađenja na zraku. To vam daje maksimalnu tvrdoću od 64-66 HRC nakon kaljenja. Ali sporije hlađenje stvara veće unutarnje naprezanje. Alati složenih oblika riskiraju pucanje pri kaljenju u ulju.
„Iako kaljenje u ulju pruža najveću sirovu tvrdoću, vakuumsko kaljenje plinom (zrak) je poželjnije za precizne D6 matrice kako bi se smanjila deformacija i rizik od pucanja, unatoč nešto sporijoj brzini hlađenja nego u ulju. Deformacija ostaje niska. Kompromis? Konačna tvrdoća pada u usporedbi s uljem. Solne kupke dijele razliku. One pružaju kontrolirane brzine hlađenja koje ravnomjerno raspoređuju tvrdoću po debelim dijelovima. Prilagodite metodu kaljenja obliku dijela i onome što vam je potrebno. Precizni alati s tankim stijenkama bolje rade s nižim naprezanjem zračnog hlađenja. Alati za izrezivanje za teške uvjete rada trebaju maksimalnu tvrdoću ulja.“
Rješenje: Izbjegavajte zamku odgođenog kaljenja
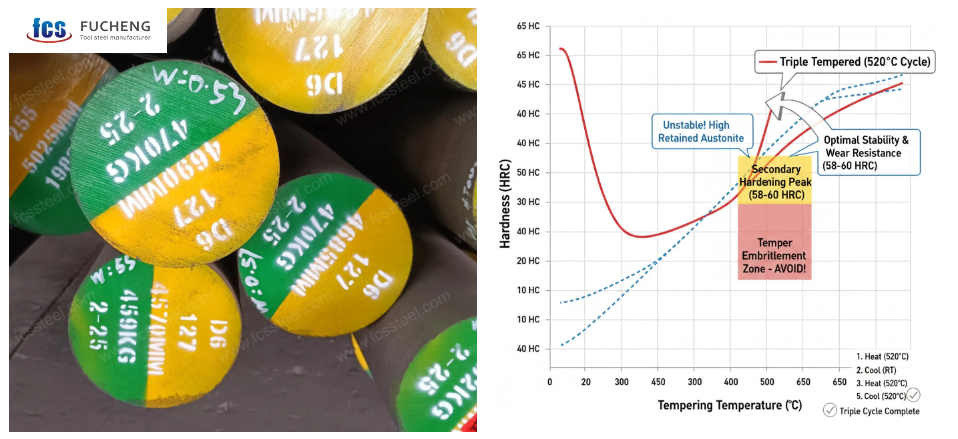
Ugasiti čelik D6 i otići? Loš potez. Zadržani austenit ostaje zarobljen u mikrostrukturi. Ova mekša faza slabi svojstva čelika. Čelik postaje previše krhak bez brzog ublažavanja naprezanja. Otpuštanje na 200 °C proizvodi oko 60 HRC - ciljanu tvrdoću za većinu obrada kalupima. „Čelik D6 ne prati linearni pad tvrdoće. Ima sekundarni vrh očvršćavanja ; otpuštanje na 520–530 °C omogućuje materijalu da dostigne 58–60 HRC , pružajući najbolju ravnotežu otpornosti na habanje i dimenzijske stabilnosti za EDM procese.“
Odaberite temperaturu na temelju potreba vaše primjene. Alati za hladno oblikovanje tankih limova zahtijevaju 60-62 HRC od 200-300°C otpuštanja. Za vruće radove koji zahtijevaju žilavost koristi se 500-600°C za 56-58 HRC. Pratite krivulju otpuštanja. Male promjene temperature uzrokuju velike promjene tvrdoće u strukturi bogatoj kromom D6.
Rješenje: Implementirajte višefazno kaljenje
Jednostruko popuštanje ostavlja posao nedovršenim. Dvostruki ili trostruki ciklusi popuštanja mijenjaju zaostali austenit u martenzit između svake topline. Ohladite na sobnu temperaturu nakon svakog ciklusa - bez prečaca. Ovo potpuno hlađenje omogućuje stvaranje svježeg martenzita iz preostalog austenita. Sljedeći ciklus popuštanja tretira ovaj novi martenzit.
Ova postupna metoda istovremeno povećava konzistentnost tvrdoće, žilavost i stabilnost veličine. Proizvodni kalupi koji mjere unutar tolerancija od ±0.005 mm standardno zahtijevaju trostruko popuštanje. Svaki ciklus traje najmanje 2 sata na ciljanoj temperaturi. Ovo utrošeno vrijeme sprječava kvarove u radu zbog promjene zaostalog austenita tijekom upotrebe kalupa.
Stručni uvid: „Najčešći uzrok preranog loma D6 alata nije sam materijal, već zaostali austenit koji ostaje nakon jednocikličnog popuštanja. Trostruko popuštanje jedini je način da se osigura dimenzijska stabilnost.“ — Viši konzultant za toplinsku obradu
Pogreška 4: Jednociklus i pretjerano temperiranje
Upravo kaljeni čelik D6 ima tvrdoću od 64-66 HRC - tvrd, ali krhak. Zaostali austenit skriva se u mikrostrukturi poput otkucavajućeg sata. Jedan ciklus popuštanja neće popraviti ovu nestabilnost. Netransformirani austenit ostaje na mjestu. Spreman je za pretvorbu tijekom rada. Ta se pretvorba događa pod opterećenjem i promjenama temperature. Rezultat? Pukotine se pojavljuju tjednima ili mjesecima nakon što alat uđe u proizvodnju. Dimenzijski pomaci prelaze 0.05% . To uništava precizne tolerancije koje ste naporno postigli.
Analiza: Zašto jednociklično kaljenje ne uspijeva
Podaci iz industrije pokazuju da jednostruko popuštanje ostavlja kritični austenit netransformiranim. Alati razvijaju pukotine u radu zbog ove nepotpune obrade. Nestabilnost veličine postaje norma, a ne iznimka. Čelik pokušava dovršiti svoju promjenu tijekom rezanja ili oblikovanja dijelova. Unutarnja naprezanja nakupljaju se tijekom ove kasne konverzije. Složeni oblici s tankim stijenkama ili dubokim šupljinama iskrivljuju se pod tim naprezanjima.
„Za precizne alate s uskim tolerancijama, trostruko popuštanje na 520 °C je zlatni standard u industriji. To osigurava da se velika količina zaostalog austenita u D6 potpuno transformira i stabilizira.“
Prvi ciklus provodite 1 sat na svakih 25 mm debljine . Ohladite sve do sobne temperature - bez iznimke. Ovo hlađenje pretvara zaostali austenit u svježi martenzit. Drugi ciklus se izvodi na istoj temperaturi i vremenu. Popušta ovaj novi martenzit. Osim toga, pretvara sav preostali austenit. Dimenzijska stabilnost se fiksira ispod 0.05% promjene . „Radna tvrdoća se ustaljuje na konzistentnih 58–60 HRC i ostaje stabilna tijekom cijelog vijeka trajanja alata.“
Tablica 2: Kaljenje u odnosu na performanse (Tablica podataka)
| Temperatura kaljenja | Tvrdoća (HRC) | Rezultat mikrostrukture | Najbolja primjena (slučaj upotrebe) |
|---|---|---|---|
| 180 ° C ° C 220 | 61-63 | Kaljeni martenzit | Maksimalna otpornost na habanje: Idealno za matrice za hladno oblikovanje i probijače tankih limova. |
| 400 ° C | 54-56 | Prijelazna zona | Izbjegavajte ovo područje: Rizik od krhkosti pri popuštanju i niže udarne žilavosti. |
| 520 ° C ° C 530 | 58-60 | Vrh sekundarnog očvršćavanja | Najbolje za stabilnost: Neophodno za matrice koje zahtijevaju EDM rezanje žicom ili PVD premaz. |
| 550 ° C | 54-56 | Taloženje karbida | Opći precizni alati za rezanje gdje je žilavost blago prioritetnija od tvrdoće. |
| 600 ° C | 48-52 | Stvaranje sorbita | Visoka žilavost: Alati za teške udarce gdje je otpornost na struganje važnija od habanja. |
| Krio (-185 °C) | +1-2HRC | Gotovo nulti zadržani austenit | Ultrapreciznost: Mjerni instrumenti i zrakoplovne komponente s tolerancijama (±0.005 mm). |
Rješenje: Izbjegavanje zone pretjeranog kaljenja
Kontrola temperature odvaja uspjeh od katastrofe. Krivulja temperiranja za D6 pokazuje jasne vrhunce performansi:
| Temperatura kaljenja | Rezultirajuća tvrdoća | Napomena o izvedbi |
|---|---|---|
| 500 ° C | 56 HRC | Visoka tvrdoća, smanjena žilavost |
| 520-530 ° C | 58-60 HRC | Optimalni vrh otpornosti na habanje |
| 600 ° C | 48 HRC | Uravnotežena svojstva |
| > 600 ° C | <45 HRC | Brzi kolaps snage |
Pređite 600°C i gledajte kako vam se čelik raspada. Na 680°C , gubitak trošenja se udvostručuje na 55.7 mg u usporedbi s 27.8 mg na optimalnoj oznaci od 550°C. Karbidi rastu u blokovske oblike. Fino popušteni martenzit raspada se u popušteni sorbit - mekan i slab. Površina nakon ispitivanja trošenja postaje hrapava. Vidjet ćete tragove plastične izbočine. Alati koji bi trebali trajati godinama izgore za nekoliko mjeseci.
Čak su i male promjene važne. Pomak od ±10°C na 500-600°C udaljava vas od vrha tvrdoće. Prehladno? Žrtvujete žilavost, a zadržavate krhkost. Prevruće? Tvrdoća pada brže nego što se žilavost povećava. Ovaj uski raspon zahtijeva točnu pirometriju i profiliranje peći.
Protokol: Verificirana metoda trostrukog ciklusa
Proizvodni kalupi s tolerancijama od ±0.005 mm ne mogu opstati na temelju nagađanja. Slijedite ovaj provjereni glavni postupak:
- Ugasiti: Zagrijati do 980-1020 ° C, namačite, a zatim ohladite na 60–80 °C kako biste postigli tvrdoću od 63–65 HRC.
- 1. temperament: Zagrijati do 520-530 ° C, držite najmanje 2 sata, a zatim ohladite na zraku do sobne temperature. (Transformira austenit).
- 2. temperament: Ponovite isti ciklus. (Kali novi martenzit).
- Treća narav: Ponovite još jednom. (Osigurava konačno ublažavanje naprezanja i dimenzionalno zaključavanje).
Ovaj trostruki ciklus oslobađa naprezanja kaljenja koja ostavlja jednokratno popuštanje. Složeni oblici ostaju stabilni umjesto da se savijaju tijekom rada. Promjena se događa u vašoj peći, a ne u proizvodnom ciklusu vašeg kupca. Vrhunci sekundarnog kaljenja na 520-530°C daju maksimalnu otpornost na habanje s glatkim, čistim površinama. Preskočite drugi ciklus? Rizikujete sa zaostalim austenitom koji se mijenja prema vlastitom rasporedu - nikada u vašu korist.
Pogreška 5: Agresivno hlađenje i tvrda obrada
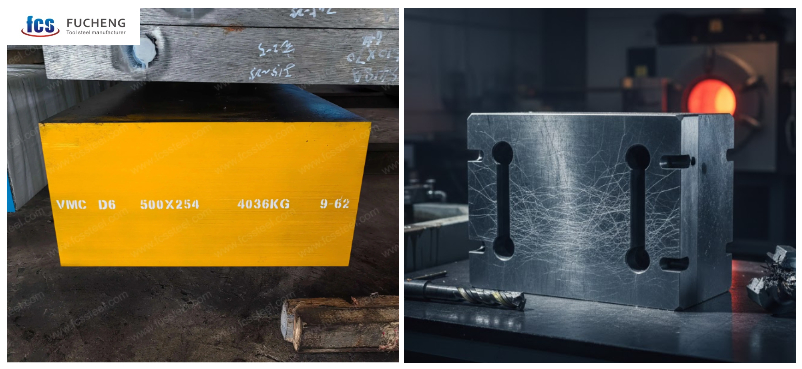
Ciklus popuštanja završava. Vaš čelik D6 dostiže ciljanu tvrdoću. Jedna brzopleta odluka o hlađenju briše sate pažljive toplinske obrade. Način na koji postupate s naknadnom obradom razlikuje alate koji rade godinama od onih koji otkazuju u roku od nekoliko tjedana. Dvije kritične pogreške uzrokuju većinu problema: agresivno hlađenje nakon popuštanja i pokušaj strojne obrade kaljenog materijala.
Rješenje: Lagano hlađenje zrakom - nikada gašenje vodom
Tek kaljeni čelik D6 na 210°C zahtijeva sporo hlađenje zrakom do sobne temperature . Nikada ga nemojte kaliti vodom. Hlađenje vodom stvara toplinski šok. Taj šok vraća točno ona naprezanja koja ste upravo uklanjali 2 sata. Brzi pad temperature s 210°C uzrokuje skupljanje rešetke . To stvara nove pukotine u cijeloj metalnoj strukturi. Ovi unutarnji nedostaci doprinose gubitku od 28% performansi tijekom rada.
Umjesto toga slijedite ovu provjerenu metodu hlađenja:
- Izvaditi iz peći za kaljenje na 210°C
- Zrak hladan u mirnom zraku—bez ventilatora za prisilno hlađenje
- Pričekajte potpunu toplinsku ravnotežu na sobnu temperaturu
- Koristite atmosferu inertnog plina (argon) kako bi se spriječila površinska hrđa
- Izbjegavajte slaganje dijelova—održavajte ravnomjeran protok zraka oko svakog komada
Proizvodna okruženja zahtijevaju strpljenje. Slaganje vrućih matrica zajedno? Središnji dijelovi hlade se sporije od rubova. To stvara temperaturne razlike koje iskrivljuju uske dimenzije koje ste nastojali zadržati unutar tolerancija od ±0.005 mm.
Nadogradnja: Poboljšanje performansi kriogenikom
Napredne upotrebe imaju koristi od kriogene obrade na -185 °C tijekom 20-40 sati nakon standardnog popuštanja. Ova duboka hladna obrada pomaže u finom nakupljanju karbida. To povećava otpornost na habanje. Istraživanja čelika D6 pokazuju najbolju brzinu hlađenja od 3 °C u minuti tijekom kriogenog cikliranja. Brže brzine uvode toplinski šok. Sporije brzine gube vrijeme proizvodnje bez dodatnih koristi.
Ključni čimbenici koji kontroliraju kriogene rezultate raščlanjuju se na sljedeći način:
- Vrijeme držanja: 49.01% ukupni utjecaj na performanse
- Brzina hlađenja: 27.74% doprinos
- Broj ciklusa: 18.85% utjecati
Duboka kriogena obrada na -185°C je bolja od plitke obrade na -63°C. Ispitivanje trošenja klinovima na disku dokazuje da duboka kriogena obrada smanjuje volumen trošenja pri većim opterećenjima i brzinama. Nakon kriogene obrade, dijelove stabilizirajte na sobnoj temperaturi najmanje 1 tjedan . Ovo razdoblje starenja omogućuje završetak sekundarnog nakupljanja karbida. Rezultat je maksimalna otpornost na trošenje uz stabilne dimenzije.
Vrijeme zadržavanja dulje od 40 sati pokazuje manji prinos . Dugo zadržavanje dulje od 5 sati riskira rast karbida. Taj rast smanjuje dobitke tvrdoće na kojima ste radili.
Rješenje: Slijedite ispravan redoslijed obrade
Kaljeni D6 čelik tvrdoće 64-66 HRC otporan je na standardnu obradu . Izravno glodanje ili bušenje nakon kaljenja lomi alate za rezanje. Oštećuje površine matrica. Struktura bogata karbidima pri ovoj tvrdoći stvara preveliku silu rezanja. To uništava alate u roku od nekoliko minuta.
Ispravan redoslijed obrade za alatni čelik D6:
- Stroj do gotovo konačne veličine u žarenom stanju na Tvrdoća po Brinellu 225 (nakon omekšavanja i žarenja na 800-840°C)
- Ostavite brusni materijal od 0.5-1.0 mm na kritičnim površinama
- Izvršite sve vrste bušenja, glodanja i složene strojne obrade prije stvrdnjavanja
- Toplinska obrada do radne tvrdoće slijedeći odgovarajuće korake
- Završi brušenje nakon potpune toplinske obrade i stabilizacije
Žarena D6 pri 225 HB obrađuje se poput uobičajenih alatnih čelika. Sile rezanja ostaju upravljive. Vijek trajanja alata ostaje nizak. Nakon kaljenja na 64-66 HRC, prijeđite na brušenje dijamantnim ili CBN kotačima za konačnu veličinu. EDM (elektroerozivna obrada) radi za kaljeni D6 kada brušenjem nije moguće dosegnuti složene unutarnje značajke.
Standardna obrada na kaljenom D6 alatu rasipa karbidne alate. Rizikuje mikropukotine na površini matrice. Ove površinske pukotine se šire tijekom rada. Pretvaraju se u velike kvarove koje ste nastojali spriječiti pažljivom toplinskom obradom. Planirajte svoj redoslijed obrade tijekom faze projektiranja. To štedi i vrijeme i troškove alata kroz proces izrade matrice.
Tablica 3: Rješavanje problema i dijagnoza
| Simptom | Primarni uzrok | Stručno rješenje (lijek) |
|---|---|---|
| Ublažite pukotine | Preskočeno ublažavanje stresa ili brzo zagrijavanje | Provedite postupno predgrijavanje na 820–850 °C. |
| Niska tvrdoća jezgre | Nedovoljno vrijeme namakanja | Povećajte vrijeme austenitizacije za 20-30% za debele dijelove (>100 mm). |
| Rubljenje rubova | Pregrijavanje / Ugrubljivanje zrna | Austenitizaciju održavajte ispod 1000 °C; provjerite točnost termoelementa peći. |
| Nestabilnost veličine | Zadržani austenit (samo 1 ciklus) | Prebacite se na trostruko popuštanje na 520°C |
| Brušenje pukotina | Nepravilno kaljenje ili suho brušenje | Osigurajte da je obavljeno treće popuštanje; upotrijebite rashladnu tekućinu ili CBN kotače. |
Zaključak
D6 toplinska obrada zahtijeva više od generičkog recepta. Morate pažljivo kontrolirati predgrijavanje, austenitizaciju i popuštanje. Slijedite ova pravila kako biste dobili visokoučinkovite kalupe. Mogu trajati 500 000 ciklusa. Zanemarite ih i riskirate prerani kvar.
Izbjegnite pogreške koje smo ovdje naveli. Sprječavate toplinski šok. Također osiguravate da se karbid otapa na pravi način. To vam daje stabilnost koja je vašoj proizvodnji potrebna. Ne dopustite da vam procesne pogreške iscrpe proračun. Provjerite svoje postavke u skladu s ovim smjernicama već danas. Izbor između profita i otpada često leži u tim točno detaljima.