
Introdução
A fundição sob pressão de alumínio para a indústria automotiva (HPDC) está caminhando para componentes maiores, mais finos e mais integrados, especialmente com o rápido crescimento dos veículos elétricos. À medida que o tamanho do molde aumenta e os ciclos de produção se tornam mais longos, a seleção do aço ferramenta influencia diretamente a vida útil do molde, a qualidade da peça fundida e o custo de fabricação.
Para ferramentas de fundição sob pressão (HPDC), a escolha do tipo de aço não se resume apenas à dureza ou resistência. Componentes diferentes apresentam riscos de falha distintos. Matrizes estruturais de fundição para veículos elétricos de grande porte exigem alta tenacidade e consistência interna, enquanto componentes automotivos menores podem priorizar a resistência ao desgaste, a qualidade da superfície e a relação custo-benefício.
O aço ferramenta para trabalho a quente 1.2344 / H13 continua sendo um dos materiais mais escolhidos para fundição de alumínio sob pressão devido à sua combinação equilibrada de resistência à fadiga térmica, resistência a altas temperaturas, tenacidade e resistência ao desgaste. No entanto, a escolha correta do material depende da aplicação específica, do tamanho do molde, do volume de produção e da vida útil requerida.
Além disso, o desempenho do H13 é fortemente influenciado pela qualidade do aço. A tecnologia de fusão, o processamento ESR , a qualidade da forja, o controle de limpeza e os padrões de inspeção podem afetar significativamente a confiabilidade da matriz. Portanto, selecionar a classe correta e escolher um fornecedor confiável de aço ferramenta são igualmente importantes para o desempenho a longo prazo do HPDC.
Este guia explica como diferentes aplicações de fundição sob pressão para a indústria automotiva exigem diferentes níveis de desempenho do aço H13 e como os compradores podem avaliar a qualidade do aço antes de tomar uma decisão de compra.
1.2344 / H13 Composição Química e Lógica de Projeto de Ligas
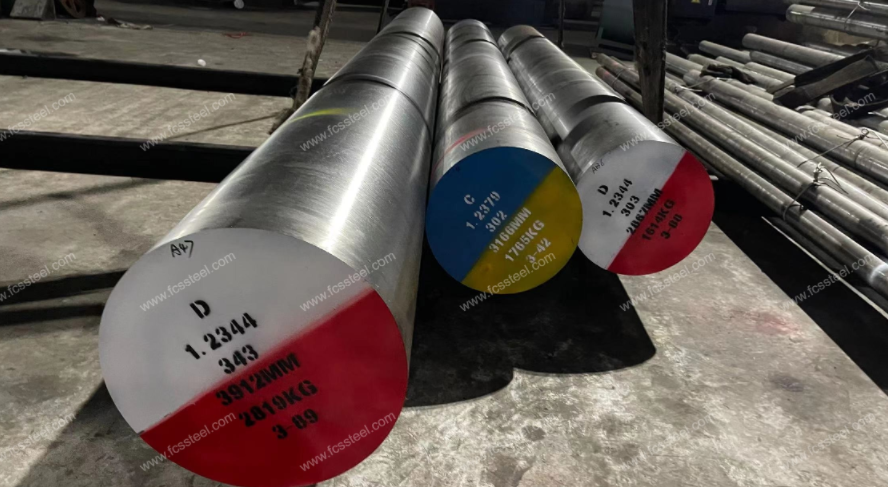
O aço ferramenta 1.2344 ( X40CrMoV5-1 ) é um aço ferramenta para trabalho a quente à base de cromo-molibdênio-vanádio, projetado para aplicações que envolvem aquecimento, resfriamento e carregamento mecânico repetidos.
Seu desempenho provém do sistema de liga equilibrado Cr-Mo-V, e não de um único elemento de liga. O cromo melhora a temperabilidade e a resistência à oxidação, o molibdênio contribui para a resistência a altas temperaturas e à têmpera, enquanto o vanádio forma carbonetos estáveis que melhoram a resistência ao desgaste e a estabilidade dos grãos.
| Element | Conteúdo típico (% em peso) | Contribuição para o desempenho do HPDC |
|---|---|---|
| Carbono (C) | 0.37-0.42 | Proporciona dureza através da estrutura martensítica após tratamento térmico. |
| Silicone (Si) | 0.80-1.20 | Melhora a resistência à oxidação e a resistência ao calor. |
| Manganês (Mn) | 0.25-0.50 | Aumenta a capacidade de endurecimento e a estabilidade do processo. |
| Crómio (Cr) | 4.80-5.50 | Melhora a resistência ao desgaste e a estabilidade em altas temperaturas. |
| Molibdênio (Mo) | 1.20-1.50 | Melhora a resistência a quente e a resistência ao amolecimento por têmpera. |
| Vanádio (V) | 0.90-1.10 | Proporciona fortalecimento por carboneto e refinamento de grãos. |
Notas equivalentes globais de 1.2344/H13
| Padrão | Grau Equivalente |
|---|---|
| DIN EN | 1.2344 / X40CrMoV5-1 |
| AISI | H13 |
| JIS | SKD61 |
| GB | 4Cr5MoSiV1 |
Embora essas classes sejam reconhecidas internacionalmente como equivalentes, o desempenho real pode variar entre os fornecedores. A vida útil final de uma matriz depende não apenas da composição química, mas também da tecnologia de fusão, do processo de forjamento, do tratamento térmico e do controle de qualidade.
1.2344/H13 Propriedades Físicas
| Propriedade | Valor típico | Significado em HPDC |
|---|---|---|
| Densidade | ~7.8g/cm³ | Indica o peso típico do aço ferramenta e as características de usinagem. |
| Condutividade térmica (20°C) | ~25 W/(m·K) | Auxilia na transferência de calor durante ciclos térmicos repetidos. |
| Coeficiente de expansão térmica | ~11.5 ×10⁻⁶/K (20–100°C) | Influencia a estabilidade dimensional durante o aquecimento e o resfriamento. |
| Módulo elástico | ~210 GPa | Indica rigidez sob carga mecânica. |
| Capacidade térmica específica | ~460 J/(kg·K) | Afeta a resposta térmica durante a operação da matriz. |
Condição recozida
| Propriedade | Valor típico |
|---|---|
| Dureza: | ≤229 HB |
| Resistência à tração | ~700–850 MPa |
Condição endurecida e revenida
| Propriedade | Valor típico |
|---|---|
| Dureza: | 44–52 HRC |
| Resistência à tração | ~1400–1700 MPa |
| força de rendimento | ~1200–1500 MPa |
| Resistência ao impacto | Alto |
| retenção de dureza a quente | Excelente |
Para ferramentas de fundição sob pressão de alta pressão (HPDC) automotivas, o aço 1.2344/H13 é normalmente fornecido na condição recozida para usinagem, enquanto o desempenho final da matriz é obtido por meio de tratamento térmico especializado ou realizado pelo cliente para alcançar a condição temperada e revenida necessária (geralmente em torno de 44–52 HRC); diferentemente de muitos aços para moldes de plástico, o H13 pré-endurecido é menos comumente usado em aplicações de fundição sob pressão.
Requisitos de desempenho essenciais para matrizes HPDC automotivas
O erro mais comum na seleção de aço para matrizes é focar apenas na dureza. Na produção real, a falha da matriz geralmente resulta de uma combinação de estresse térmico, carga mecânica, desgaste e defeitos do material.
Os principais requisitos de desempenho para ferramentas HPDC automotivas incluem:
| Requisito de Desempenho | Por que isso é importante na fundição sob pressão |
|---|---|
| Resistência à fadiga térmica | Previne rachaduras térmicas causadas por ciclos repetidos de aquecimento e resfriamento. |
| Força quente | Mantém o formato do molde sob alta temperatura e pressão de injeção. |
| Dureza | Reduz o início e a propagação de trincas em áreas complexas do molde. |
| Resistência ao desgaste | Melhora a resistência à erosão do alumínio e à soldagem. |
| estabilidade dimensional | Mantém a precisão da cavidade durante longos ciclos de produção. |
| Limpeza do aço | Reduz defeitos internos que podem se tornar fontes de fissuras. |
Por exemplo, uma matriz estrutural grande para veículos elétricos exige excelente resistência e consistência interna, pois o próprio bloco da matriz pode ser muito grande e exposto a tensões térmicas desiguais. Em contrapartida, componentes automotivos menores podem priorizar o desempenho da usinagem, a qualidade da superfície e o custo de produção.
Por isso, a seleção de materiais deve sempre começar pela aplicação, e não simplesmente pela denominação da classe do aço.
Aplicações de fundição sob pressão de alumínio automotivo do 1.2344/H13
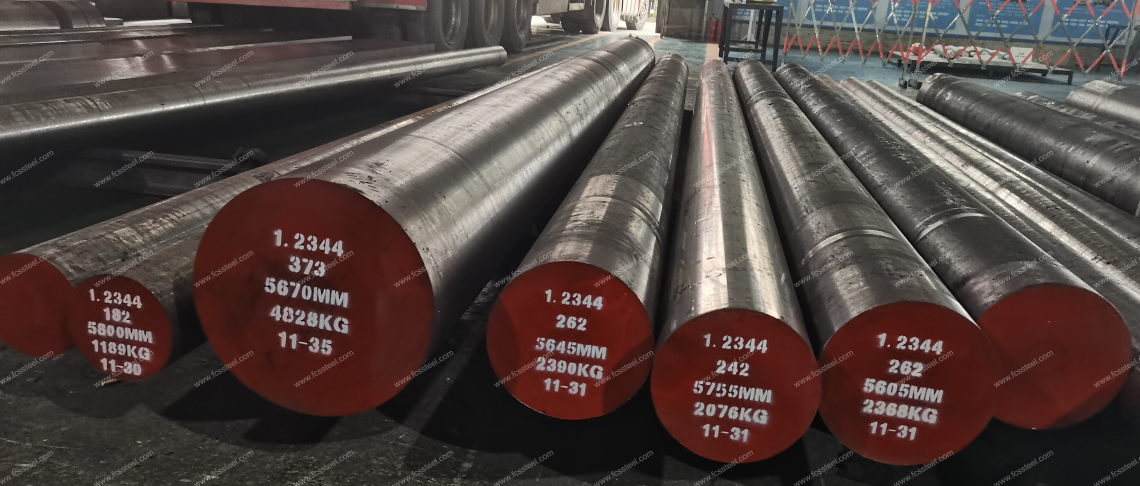
É fácil olhar para a ficha técnica de um aço e ler frases como "boa resistência à fadiga térmica". Mas o que isso realmente significa na prática? A seleção de aços para ferramentas raramente se resume a atingir um valor específico de dureza. Para entender por que o aço 1.2344 domina o mercado automotivo, é preciso adequar suas propriedades específicas às peças que estão sendo fundidas. Vamos analisar seu desempenho na prática.
Bloco do motor falha: combatendo a fadiga térmica
Os blocos de motor são extremamente agressivos para os moldes. As seções ao redor dos cilindros e das galerias de água sofrem um impacto constante do alumínio fundido. Isso cria ciclos extremos de aquecimento e resfriamento a cada injeção. A expansão e contração constantes podem quebrar rapidamente um aço de qualidade inferior, resultando em fissuras profundas devido ao calor e rachaduras superficiais.
É exatamente aí que a resistência à fadiga térmica do aço 1.2344 faz toda a diferença. Para esses moldes de alto volume e alta tensão, a maioria das oficinas insiste no uso do aço ESR 1.2344. O processo de refusão resulta em um aço muito mais limpo, o que reduz drasticamente os defeitos internos. Isso diminui o risco de fissuras prematuras justamente nas áreas onde o choque térmico é mais intenso.
Matrizes para carcaças de transmissão: a necessidade de resistência a altas temperaturas
As carcaças de transmissão apresentam um conjunto de problemas totalmente diferente. Elas têm dimensões gerais enormes combinadas com seções de parede surpreendentemente finas. Quando o metal fundido é injetado sob alta pressão, o molde sofre um impacto mecânico e térmico massivo. Se o aço do molde amolecer, a cavidade se deforma. De repente, suas carcaças acabadas ficam fora das tolerâncias.
Ainda bem que o aço 1.2344 oferece excelente resistência à têmpera e alta resistência a altas temperaturas. Ele mantém sua forma rígida mesmo em temperaturas elevadas, garantindo a estabilidade dimensional durante longos períodos de produção. Dependendo do tamanho exato do molde e dos tempos de ciclo, tanto o aço 1.2344 padrão quanto o ESR apresentam ótimo desempenho nesse quesito.
Carcaças e componentes estruturais de baterias para veículos elétricos: pura resistência.
Os veículos elétricos mudaram completamente o jogo da fundição sob pressão. Agora estamos falando de peças fundidas absurdamente grandes, que exigem blocos de aço maciços repletos de nervuras finas e sistemas de refrigeração complexos. Como os moldes são enormes, a distribuição desigual de calor causa concentrações de tensão massivas. Alta dureza não resolve o problema — é necessária extrema tenacidade para impedir que o aço rache.
Sinceramente, o aço ESR 1.2344 é, sem dúvida, a escolha preferida para fundição estrutural de veículos elétricos. É necessário um nível de limpeza superior e uma uniformidade interna impressionante para garantir que o bloco de molde maciço não se parta sob as intensas forças de compressão e injeção. A condutividade térmica do 1.2344 também ajuda a controlar a distribuição desigual de calor em toda a enorme área da superfície.
Componentes automotivos de pequeno porte: como evitar a erosão
É claro que nem toda peça é um componente estrutural de grande porte. Componentes pequenos, como suportes de motor, tampas eletrônicas e alojamentos de conectores, também são importantes. Nesses casos, o alumínio fundido força sua passagem por minúsculos canais em velocidades altíssimas. Ele age quase como uma máquina de jateamento de areia contra as paredes da cavidade, causando desgaste rápido, erosão superficial e soldagem do alumínio.
O aço padrão 1.2344 é perfeito para este ambiente. Sua resistência natural ao desgaste em altas temperaturas protege os detalhes e preserva o acabamento da superfície. Além disso, o aço padrão 1.2344 oferece um excelente equilíbrio entre desempenho e custo de ferramental, tornando-se a escolha inteligente e econômica para milhares de peças automotivas do dia a dia.
Resumo da Seleção de Candidaturas
| Aplicação | Desafio principal | Propriedade prioritária | Tendência de seleção de materiais |
|---|---|---|---|
| bloco do motor | Ciclos térmicos extremamente elevados em torno das áreas do cilindro | Resistência à fadiga térmica + tenacidade | 1.2344 ESR é o valor preferido para chips grandes/de alto ciclo. |
| matriz da carcaça da transmissão | Cavidade grande + paredes finas + tolerância dimensional | Resistência a altas temperaturas + estabilidade dimensional | 1.2344 / ESR 1.2344 dependendo do tamanho |
| Carcaça da bateria do veículo elétrico e matriz estrutural | Tamanho de matriz muito grande + seções espessas + ciclos longos | Resistência + limpeza + consistência | ESR 1.2344 preferencial |
| Peças pequenas para automóveis | Cavidade detalhada + erosão de alumínio | Resistência ao desgaste + usinabilidade | O padrão 1.2344 geralmente é suficiente. |
H13 padrão vs. H13 ESR:
| Situação | Escolha Recomendada |
|---|---|
| Matrizes pequenas/médias, produção normal | Padrão H13 |
| Produção de ciclo mais elevado | Premium H13 |
| Grandes blocos de matrizes, peças estruturais de veículos elétricos, ferramentas críticas | ESR H13 |
O objetivo do ESR não é simplesmente criar um aço de "qualidade superior". Seu principal valor reside na melhoria da limpeza, na redução de defeitos internos e na oferta de propriedades mais consistentes em aplicações exigentes.
O que os clientes do setor automotivo normalmente especificam além da especificação H13.
Além de selecionar o próprio aço 1.2344/H13, os clientes de ferramentas automotivas frequentemente definem requisitos relacionados à rota de fusão, limpeza do aço, inspeção ultrassônica, consistência de dureza, precisão dimensional e rastreabilidade completa do material.
Requisitos típicos para o aço ferramenta 1.2344/H13 HPDC
- Processo de siderurgia
Fusão controlada por EF + LF + VD; ESR necessário para ferramentas HPDC críticas e de alto ciclo. - Composição química
Atende aos requisitos da norma DIN EN 1.2344 / AISI H13 com consistência controlada entre lotes de produção. - Limpeza do aço
Controle rigoroso de inclusões não metálicas de acordo com as normas ASTM E45, DIN 50602 ou especificações do cliente. - Teste ultrassônico (UT)
Inspeção UT de 100% é obrigatória para blocos de matrizes críticos, de acordo com as normas ASTM A388, SEP 1921, GB/T 6402 ou equivalentes. - Qualidade de forjamento
É necessária uma redução suficiente na forja para garantir uma estrutura uniforme e integridade interna. - Qualidade da microestrutura
Estrutura de grãos fina e uniforme com distribuição controlada de carbonetos. - Propriedades mecânicas
A condição de têmpera e revenido apresenta tipicamente uma dureza de 44–52 HRC, com dureza e tenacidade estáveis. - Resistência ao impacto
É necessária uma resistência transversal adequada para matrizes de grandes dimensões e aplicações com alto risco de fadiga térmica. - Condições de entrega e rastreabilidade
Normalmente fornecido em estado recozido, com certificado de qualidade de material completo, número de lote, análise química e registros de inspeção.
Como escolher um fornecedor confiável de 1.2344/H13
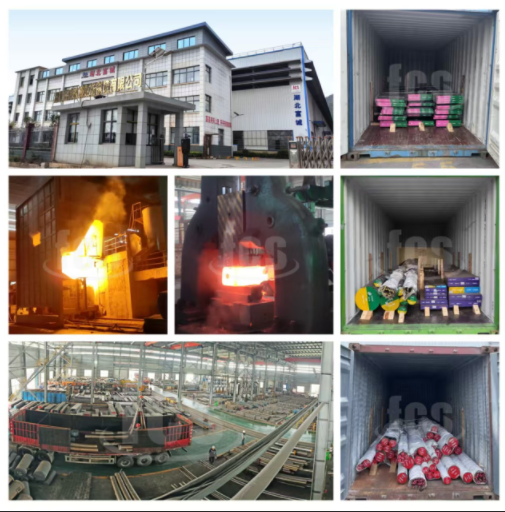
Na FCS Tool Steel , entendemos que a seleção de aço ferramenta não se resume apenas ao fornecimento do material 1.2344/H13. O objetivo final é ajudar os clientes a alcançar um desempenho de produção estável e uma vida útil mais longa das matrizes.
A FCS produz aço ferramenta para trabalho a quente com processos de fabricação de aço controlados, incluindo refino EF + LF + VD e capacidade de produção ESR para aplicações exigentes.
Nossos produtos 1.2344/H13 são fornecidos para fundição sob pressão automotiva, forjamento a quente, ferramentas de extrusão e outras aplicações de alta temperatura na forma de barras redondas, placas e blocos forjados.
Por meio de produção controlada, procedimentos de inspeção e suporte focado na aplicação, a equipe da FCS ajuda fabricantes de matrizes, distribuidores e compradores industriais do mundo todo a selecionar a solução ideal em aço ferramenta para suas necessidades.
Para aplicações HPDC automotivas, escolher o nível de qualidade H13 correto e um parceiro de fabricação confiável pode fazer uma diferença significativa no desempenho das ferramentas.
Tomando a decisão final
A escolha do aço 1.2344/H13 para uma matriz de fundição sob pressão (HPDC) não se baseia simplesmente na classe ou dureza do aço. A melhor escolha de material depende da compreensão das condições reais de trabalho da ferramenta, desde as dimensões da peça fundida e o volume de produção até as tensões térmicas e a vida útil esperada.
Para aplicações gerais, o H13 padrão oferece uma solução confiável e econômica. Para matrizes maiores e mais exigentes, o H13 premium ou ESR pode oferecer segurança adicional por meio de maior limpeza e consistência estrutural.
No entanto, o uso de aço de alta qualidade por si só não garante um melhor desempenho da matriz. O resultado final depende de todo o processo de fabricação da ferramenta, incluindo a qualidade do material, o tratamento térmico, a usinagem, o projeto da matriz e as condições de produção.
Um projeto HPDC bem-sucedido começa com a seleção de um tipo e nível de qualidade de aço que correspondam aos requisitos reais da aplicação. Ao avaliar esses fatores antes do início da produção, os fabricantes podem reduzir falhas inesperadas, melhorar a confiabilidade da matriz e obter um melhor valor de ferramental a longo prazo.