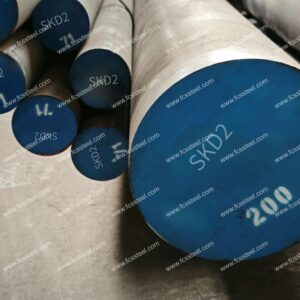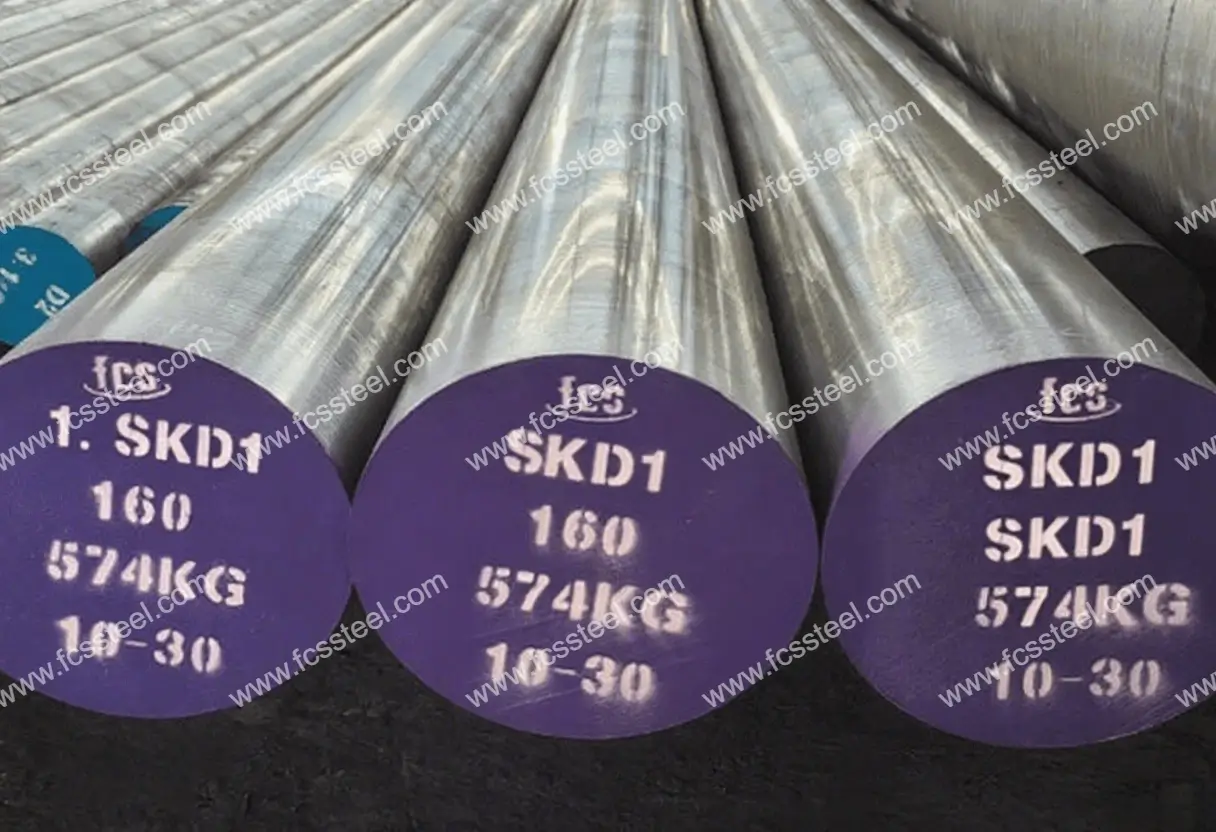
Aço para ferramentas SKD1
Em ambientes de fabricação modernos, onde a falha de ferramentas devido ao desgaste e à distorção leva a altos custos de tempo de inatividade da produção e problemas de qualidade, o aço ferramenta SKD1 é otimizado para alto teor de carbono e cromo, demonstrando excelente resistência ao desgaste e estabilidade dimensional em aplicações de alta tensão. Empresas que utilizam SKD1 para componentes críticos de moldes relatam até 40% mais vida útil da ferramenta, intervalos de manutenção significativamente mais curtos e maior consistência do produto final. Como um aço ferramenta para trabalho a frio de nível profissional, o SKD1 oferece o equilíbrio perfeito entre dureza, tenacidade e usinabilidade para atender às necessidades de moldes de precisão e ferramentas industriais de alto desempenho.
Introdução ao produto de aço para ferramentas SKD1
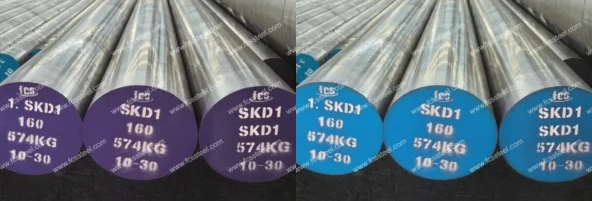
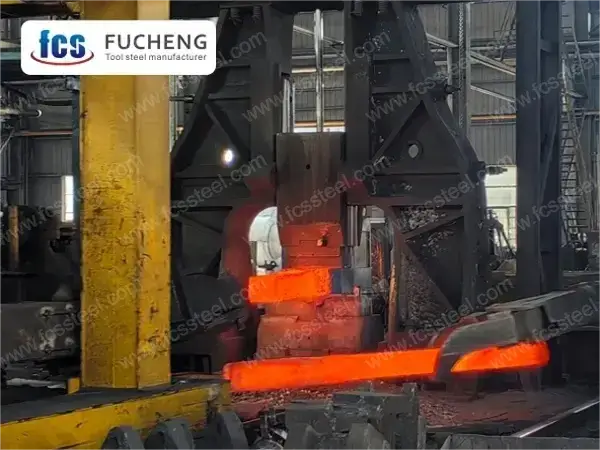
SKD1 é um produto com alto teor de carbono e alto teor de cromo. aço para moldes de trabalho a frio De acordo com a norma japonesa JIS G4404, pertence ao tipo de aço Rheinzite. Sua classificação ASTM americana correspondente é D3, a classificação DIN/W-Nr alemã correspondente é X210Cr12/1.2080O grau GB chinês correspondente é Cr12. Sua composição química controla rigorosamente as impurezas de fósforo e enxofre, e contém uma pequena quantidade de silício (e manganês). Através do processo de refino a vácuo e recozimento esferoidal para otimizar a homogeneidade organizacional, a dureza de fábrica é de 255 HBS, com alto grau de pureza e processabilidade.
A principal vantagem deste aço é sua altíssima resistência ao desgaste e estabilidade de dureza. O processo de tratamento térmico exige um rigoroso controle de temperatura (temperatura de têmpera de 950 °C a 1000 °C) para evitar a degradação da dureza induzida pelo superaquecimento, além de um revenido para alívio de tensões que reduz a distorção e garante estabilidade dimensional e resistência à corrosão a longo prazo.
Tipos e opções de aço para ferramentas SKD1

A tabela abaixo mostra a faixa de tamanho, condição da superfície e detalhes de tolerância para Aço para moldes SKD1:
Opções personalizadas de aço para ferramentas SKD1

- Composição química personalizada: GB, DIN, ASTM, JIS e outros graus padrão podem ser produzidos. A composição química pode ser personalizada individualmente.
- Especificações personalizadas: aço redondo (diâmetro), chapa (espessura, largura) podem ser produzidos de forma personalizada.
- Embalagem especializada para armazenamento de longo prazo ou condições extremas de transporte: inclui pulverização de tinta preta em todos os lugares, envolvimento com filme plástico, pulverização de óleo antiferrugem e envio em caixas de madeira.
- Produção personalizada com base em amostras ou acordos técnicos.
- Refusão por eletroescória de aço para ferramentas SKD1 (ESR): opção premium com maior pureza e propriedades isotrópicas para aplicações críticas.
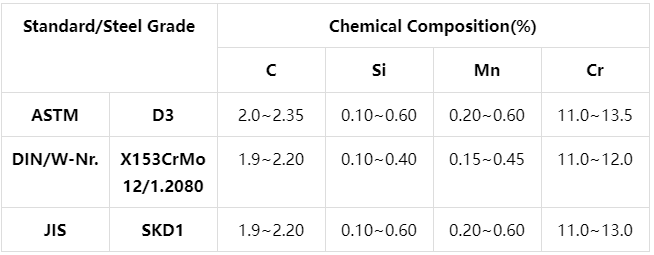
Composição química do aço para ferramentas SKD1
Processo de tratamento térmico de aço para ferramentas SKD1

1. Revigorante
2. Resfriamento
3. Têmpera
4. Precauções
O processo de aquecimento deve controlar a taxa de aquecimento para evitar um aumento muito rápido da temperatura, levando à oxidação e descarbonetação da superfície da peça. O aquecimento por atmosfera protetora pode ser utilizado ou a adição de carvão e outros agentes antidescarbonetação no forno.
Ao resfriar e temperar, escolha o meio de resfriamento e o método de resfriamento apropriados de acordo com o formato e o tamanho da peça de trabalho para garantir o efeito de têmpera e, ao mesmo tempo, reduzir o risco de deformação e rachaduras.
Inspeção de qualidade de aço para ferramentas SKD1

1. Inspeção das condições da superfície
2. Teste de composição química
3. Inspeção de Dimensão e Tolerância
4.Teste de dureza
5. Teste ultrassônico
6. Inspeção de Microestrutura
(1) Análise Metalográfica
A fábrica da FCS usará instrumentos de análise metalográfica para detectar o estado da microestrutura após o tratamento térmico, incluindo distribuição de carboneto, morfologia da martensita, teor de austenita residual, etc.
(2) Classificação do tamanho do grão
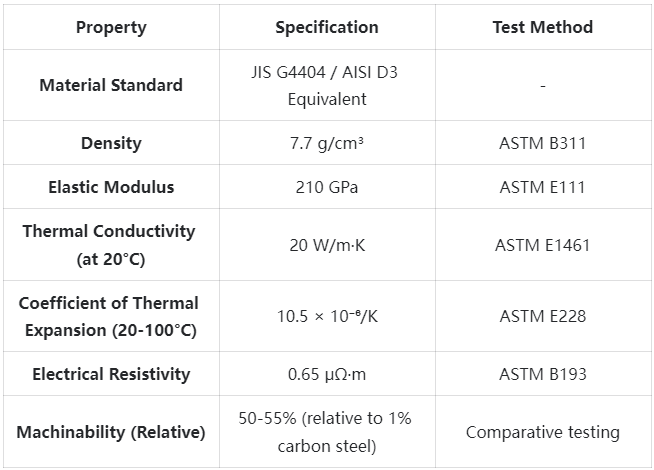
Especificações técnicas do aço para ferramentas SKD1
Aplicações de produtos de aço para ferramentas SKD1

Principais cenários de aplicação
Matrizes de estampagem e moldagem
O SKD1 se destaca em processos de estampagem e moldagem de alto volume nas indústrias automotiva e de eletrodomésticos. Mesmo após milhões de ciclos, ele mantém perfis de borda precisos e reduz os intervalos de manutenção das ferramentas em 40%. Um fornecedor de autopeças utiliza o SKD1 para matrizes de estampagem de componentes de chassis, e a frequência de reforma das matrizes passou de mensal para trimestral, o que melhora diretamente a produtividade e a qualidade das peças.
Ferramentas de conformação a frio
O SKD1 combina resistência ao desgaste e à compressão em aplicações de extrusão a frio, trefilação e conformação. A estabilidade dimensional proporcionada pelo tratamento térmico garante precisão em aplicações complexas de moldagem. Um fabricante de fixadores industriais utilizou matrizes de conformação a frio em SKD1 para aumentar a vida útil das ferramentas em 35% e melhorar a consistência das peças.
Lâminas de tesoura industriais
A excelente retenção de fio da lâmina SKD1 a torna ideal para corte industrial no processamento de aço. O equilíbrio entre dureza e tenacidade evita lascas e rachaduras, mantendo o fio sempre afiado. A SKD1 proporciona cortes mais limpos e reduz os custos de substituição da lâmina em até 25% para centros de serviços que trabalham com aço de alta resistência.
Medidores de precisão e instrumentos de medição
A estabilidade dimensional superior do SKD1 o torna perfeito para ferramentas de medição e calibração de precisão. Aliviado de tensões e estabilizado, o componente mantém tolerâncias em nível micrométrico mesmo com flutuações de temperatura. Fabricantes de equipamentos de metrologia o utilizam como padrão de referência para garantir a precisão da calibração a longo prazo.
Matrizes de laminação de arame
O SKD1 se destaca em aplicações de laminação de arame onde o desgaste superficial é crítico. Contornos precisos são mantidos sob altas cargas cíclicas, garantindo qualidade consistente da rosca ao longo de longos ciclos de produção. Fabricantes de fixadores que utilizam matrizes de laminação de arame SKD1 observaram um aumento de 50% na vida útil da matriz em aplicações com materiais de alta resistência.
Aplicações específicas da indústria
- Fabricação Automotiva: Matrizes de Estampagem em Aço de Alta Resistência, Matrizes de Retificação, Ferramentas de Conformação
- Aeroespacial: Ferramentas de conformação de precisão, ferramentas de corte especiais, equipamentos de medição
- Eletrônica: Fabricação de Conectores, Matrizes Progressivas, Cabeçotes de Punção de Precisão
- Fabricação de fixadores: matrizes de laminação, matrizes de estampagem a frio, ferramentas de dressagem.
- Fabricação de eletrodomésticos: Matrizes de estampagem/moldagem de componentes de chapa metálica de grande porte
- Moldagem de plástico: insertos moldados por injeção expostos a compostos abrasivos
- Metalurgia: Ferramentas de corte industrial, ferramentas de corte longitudinal, lâminas de cisalhamento
Comparação de vantagens competitivas do aço para ferramentas SKD1

Histórias de sucesso de clientes de aço para ferramentas SKD1
Informações sobre a estrutura de preços do aço para ferramentas SKD1
Perguntas frequentes sobre o aço para ferramentas SKD1

P: Como o SKD1 se compara aos aços ferramenta D2 e A2?
A resistência ao desgaste do SKD1 é superior à do D2 e do A2, a dureza é 2-3 HRC maior que a do D2 típico; a estabilidade dimensional após tratamento térmico é superior à do A2, e a retenção do fio de corte é superior à de ambos. O teor de cromo do SKD1 é maior que o do A2 (boa resistência à corrosão), e a tenacidade após otimização da composição é superior à do D2 padrão.P: O SKD1 pode ser processado em estado endurecido?
A: O SKD1 é processado principalmente no estado recozido (220-250 HB), mas também pode ser processado no estado endurecido: a eletroerosão (EDM) é preferida para detalhes complexos; retificação, torneamento duro com CBN e furação com metal duro também são viáveis (dependendo dos parâmetros). Sugestões para detalhes importantes: deixe uma sobremedida de usinagem de 0.1-0.2 mm no estado recozido e faça o acabamento por retificação após o endurecimento.P: Quais as precauções necessárias para o armazenamento de peças SKD1?
A: Devem ser armazenadas em ambiente com baixa umidade e deve-se aplicar inibidor de ferrugem nas superfícies expostas. Recomenda-se embalagem com VCI (Inibição em Fase Vapor) para armazenamento a longo prazo. Limpe os fluidos de usinagem, seque-os completamente e aplique uma leve camada de óleo protetor; recomenda-se embalagem selada com dessecante (para evitar condensação devido a flutuações de temperatura) para peças críticas.
Informações adicionais
| Peso | 45 kg |
|---|---|
| Dimensões | 165 × 60 × 25 cm |