
Introdução:
Um tratamento térmico inadequado representa um enorme prejuízo financeiro para os usuários do aço 1.2344 . Vai além de um simples erro técnico. Você gasta 40 horas usinando uma matriz complexa. Depois, ela deforma durante a têmpera. Ou quebra na prensa de forjamento. O prejuízo financeiro é enorme.
Os problemas com ferramentas geralmente envolvem fissuras térmicas rápidas, empenamento acentuado ou desgaste superficial acelerado. Esses problemas normalmente estão ligados a erros básicos. Alguém apressou o pré-aquecimento. Ou pulou um ciclo de têmpera. Esse erro custa uma ferramenta cara. Além disso, você perde semanas de tempo de inatividade crítico na produção.
Aprenda o processo de tratamento térmico para evitar essas falhas. Mas nem mesmo um ciclo térmico perfeito pode salvar um bloco de aço com defeito . A matéria-prima pode conter tensões internas ocultas. Pode faltar a composição química correta. Isso leva diretamente a trincas. Portanto, escolha um fornecedor comprovado. A qualidade do pré-tratamento é tão importante quanto o forno.
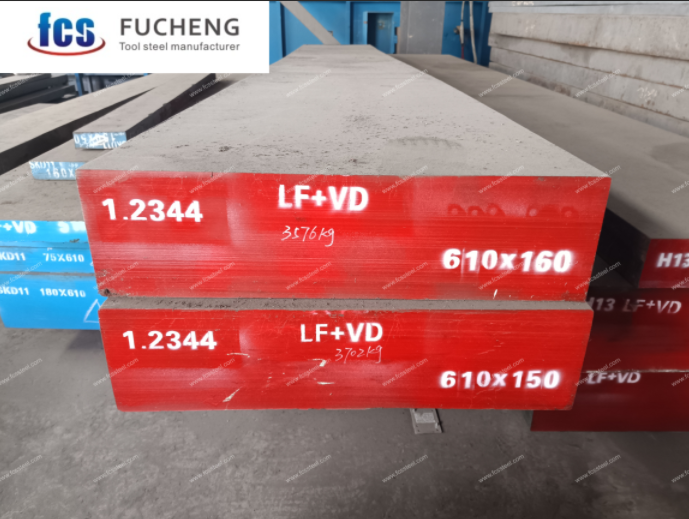
Guia de Tratamento Térmico do Aço Ferramenta 1.2344
Um processo típico de tratamento térmico do aço 1.2344 inclui as seguintes etapas. Cada etapa desempenha um papel importante na obtenção da microestrutura e do desempenho desejados.
A cadeia completa do processo é a seguinte: recozimento → alívio de tensões → primeiro pré-aquecimento → segundo pré-aquecimento → austenitização → têmpera → primeiro revenido → segundo revenido . Cada etapa tem uma função específica. Juntas, elas:
- Controle a dureza
- Gerenciar o estresse residual
- Evite rachaduras e deformações que podem arruinar as ferramentas acabadas.
Este guia abrange todas as oito etapas. Você encontrará as temperaturas exatas, os tempos de imersão e as regras baseadas na espessura que fazem cada uma delas funcionar.
Por que o tratamento térmico é importante
O aço ferramenta 1.2344 é conhecido por diversos nomes, dependendo da região: DIN 1.2344 , AISI H13 ou X40CrMoV5-1 . É o mesmo aço, apenas com denominações diferentes. Ele pertence ao grupo dos aços ferramenta para trabalho a quente de cromo-molibdênio-vanádio (Cr-Mo-V) — e essa composição da liga diz tudo.
A composição química do aço 1.2344 está dentro de faixas padrão cuidadosamente controladas. Ele contém de 0.35% a 0.42% de carbono, o que equilibra a dureza e a resistência à fadiga térmica. Além disso, cerca de 5% de cromo melhoram a temperabilidade e a resistência à oxidação em altas temperaturas. Ademais, aproximadamente 1.4% de molibdênio promove o endurecimento secundário. Por fim, cerca de 1.0% de vanádio mantém a estrutura granular compacta, evitando o desgaste em altas temperaturas.
Em conjunto, esses elementos de liga proporcionam excelente resistência a altas temperaturas, resistência ao revenido e resistência à fadiga térmica, tornando o aço 1.2344 muito adequado para fundição sob pressão, forjamento a quente e ferramentas de extrusão.
Mas essa mesma composição da liga torna o aço sensível a erros no tratamento térmico . Os carbonetos de Cr-Mo-V responsáveis pelo desempenho do H13 precisam de condições térmicas precisas para se estabilizarem. Se etapas forem omitidas ou o processo for acelerado, esses carbonetos se transformam em pontos fracos — distribuições irregulares que iniciam trincas exatamente onde a tensão é mais intensa. O tratamento térmico não é a etapa final. Para o aço 1.2344, é ele que libera todo o seu potencial ou planta as sementes da falha prematura.
1.2344 Fluxo de tratamento térmico e principais fatores de desempenho
Cada etapa do ciclo térmico 1.2344 tem um propósito mecânico estrito. Aqui está o fluxo completo e exatamente como ele determina a vida útil da ferramenta:
| Etapa | Detalhes do processo | Chave para o desempenho de 1.2344 |
|---|---|---|
| 1. Recozimento | Amolece a massa bruta para ≤235 HB e elimina as tensões iniciais de fabricação. | Elimina as tensões de forjamento. Cria uma base uniforme e dúctil antes do desbaste CNC. |
| 2. Alívio do estresse | Aquece o bloco usinado grosseiramente a 600–650°C para eliminar a tensão de corte. | Elimina a tensão residual da usinagem. Impede deformações excessivas durante o resfriamento rápido. |
| 3. Pré-aquecimento | Aumenta a temperatura gradualmente em etapas para igualar a temperatura do núcleo e da superfície. | Previne choque térmico. Colocar um molde frio diretamente em um forno a 1000°C aumenta consideravelmente o risco de fissuras internas. |
| 4. Austenitização | Normalmente, a temperatura é mantida entre 1020 e 1030 °C para dissolver os carbetos de forma eficaz. | Dissolve os carbonetos adequadamente. Ultrapassar 1050°C causa crescimento extremo e irreversível dos grãos (fragilidade). |
| 5. Têmpera | Resfria rapidamente o aço (através de gás ou óleo) para formar martensita nova e extremamente dura. | Forma martensita dura. O resfriamento irregular causa distorção dimensional direta. O resfriamento em água não é recomendado. |
| 6. Temperamento | Reaquece a 540–560°C usando têmpera dupla ou tripla com resfriamento completo entre os ciclos. | Alivia a severa tensão de têmpera e remove a perigosa austenita retida. Transforma o metal quebradiço em uma matriz resistente e estável. |
O que realmente prejudica o desempenho de 1.2344?
- Cronometragem falsa: Iniciando o temporizador de imersão quando o fornalha atinge a temperatura alvo, em vez de núcleo da peça de trabalhoO núcleo permanece macio e a matriz se desgasta durante a produção.
- Ignorando o Segundo Temperamento: Uma única têmpera deixa austenita retida metaestável. A ferramenta sofrerá alterações dimensionais ou trincas imprevisíveis semanas depois.
- Descarbonetação superficial: A exposição atmosférica durante ciclos de alta temperatura queima o carbono da superfície, resultando em faces de cavidade macias e problemas graves de aderência na fundição sob pressão.
Por que os padrões rigorosos do fabricante são inegociáveis
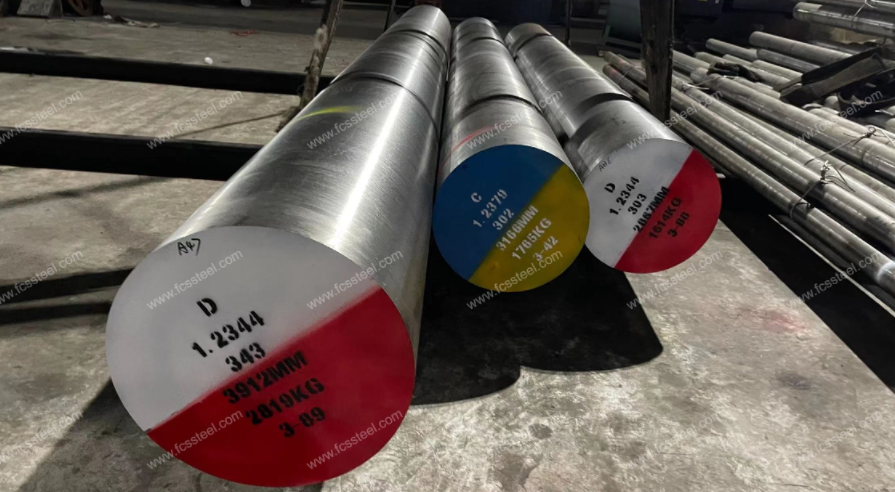
Quando uma unidade de produção apressa essas etapas ou depende de equipamentos obsoletos, o prejuízo financeiro geralmente recai sobre o chão de fábrica. Veja o que acontece quando os controles de qualidade cruciais falham:
- Falhas na uniformidade da durezaA dureza do núcleo e da superfície devem estar alinhadas. Se o tratamento térmico for acelerado demais no tempo de austenitização, o núcleo permanecerá macio. Seu molde caro simplesmente se desgastará ou amassará já na primeira produção.
- Microestrutura e Ruína dos GrãosVocê precisa de carbonetos finos e uniformemente distribuídos. O superaquecimento causa um severo crescimento dos grãos. O resultado? A ferramenta se torna incrivelmente quebradiça e literalmente se estilhaça sob o impacto físico de uma prensa de forjamento.
- Distorção dimensionalUma instalação adequada controla rigorosamente a taxa de têmpera a gás de alta pressão. Se uma oficina utiliza resfriamento irregular em uma geometria complexa para economizar tempo, as ferramentas deformam. Isso resulta em perda de dias em retificação de acabamento pesada ou até mesmo no descarte completo do bloco.
- Descarbonetação de SuperfícieO forno requer uma atmosfera de vácuo controlada. O aquecimento ao ar livre queima o carbono da superfície. Isso significa que a superfície crítica da cavidade fica macia, causando sérios problemas de aderência durante a fundição das peças.
- Registros de rastreabilidade de processosSe uma empresa não registra os dados dos termopares principais, está apenas fazendo suposições. Quando um chip trinca em campo três semanas depois, a falta de dados térmicos confiáveis impede que se determine se o problema foi um projeto falho, aço de má qualidade ou um ciclo de aquecimento inadequado.
Como escolher um fabricante confiável de 1.2344
Um excelente tratamento térmico começa com especificações rigorosas para o aço. Pare de adivinhar e inclua esses limites técnicos exatos no seu próximo contrato com fornecedores. Aqui está o que garantimos e o que você deve exigir:
- Química precisa: C: 0.35–0.42%, Cr: 4.80–5.50%. Tolerâncias não muito amplas, ou a dureza após a têmpera irá flutuar de forma imprevisível.
- Microestrutura do carboneto: Demanda NADCA nº 207 ou certificação equivalente. Você precisa de carbonetos finos e uniformes, sem bandas acentuadas, para resistir ao choque térmico.
- Recozimento esferoidizado: O bloco deve chegar totalmente recozido a ≤235 HB. Isso garante um desbaste CNC suave e sem tensões, sem pontos duros ocultos.
- Teste ultrassônico (UT): Especificar o ensaio ultrassônico de acordo com a norma SEP 1921, com a classe de aceitação selecionada conforme a aplicação (normalmente Grupo 3 Classe D/d ou superior).
- Limpeza do aço: Especificar limites rigorosos da norma ASTM E45 para inclusões não metálicas, a fim de evitar microfissuras sob alta pressão de forjamento.
Ao trabalhar conosco, entregamos blocos 1.2344 totalmente certificados que atendem a esses requisitos exatos, garantindo que seus moldes sobrevivam ao forno todas as vezes.
Propriedades Alvo Após Tratamento Térmico Otimizado
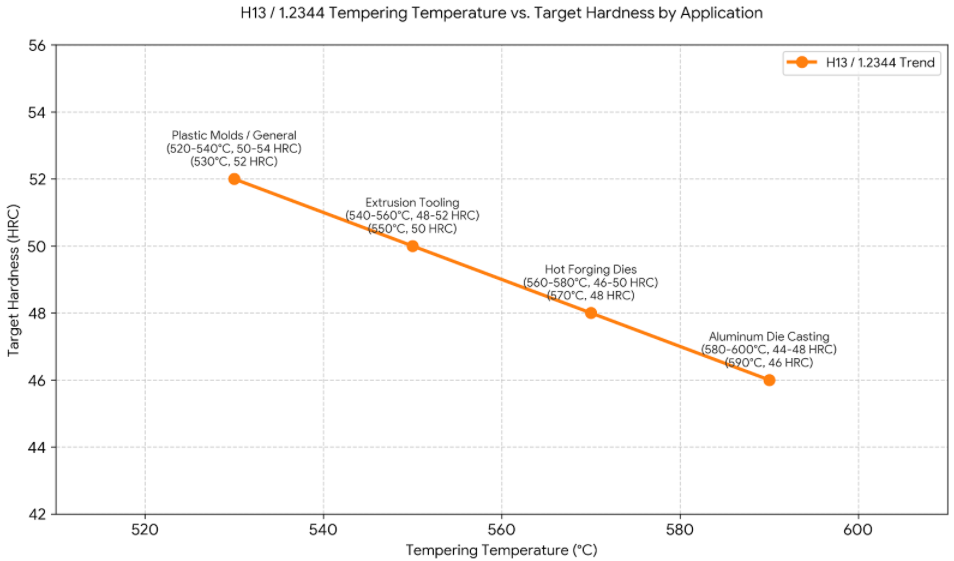
Atingir os números corretos depende inteiramente do que a ferramenta realmente faz. Veja como 1.2344 propriedades configuradas se distribuem nas principais aplicações:
| Aplicação | Dureza do alvo | Temper Temp | Foco no desempenho |
|---|---|---|---|
| Fundição em Alumínio | 44–48 HRC | 580-600 ° C | Maximiza os limites de fadiga térmica e combate o ressecamento excessivo causado pelo calor. |
| Matrizes de forjamento a quente | 46–50 HRC | 560-580 ° C | Equilibra alta resistência ao desgaste com proteção contra deformação plástica. |
| Ferramentas de extrusão | 48–52 HRC | 540-560 ° C | Mantém alta resistência ao escoamento sob atrito de deslizamento extremo. |
| Moldes de plástico / Geral | 50–54 HRC | 520-540 ° C | Proporciona dureza máxima, excelente polimento e resistência a amassados. |
Nota: Não aceite apenas a dureza como prova de sucesso — verifique sempre a resistência ao impacto de acordo com as especificações aplicáveis e os requisitos do projeto para garantir que a matriz não se quebre repentinamente na prensa.
Conclusão
O tratamento térmico do aço ferramenta 1.2344 não se resume a memorizar temperaturas. Trata-se de evitar que uma matriz de US$ 10,000 se quebre na prensa. Cada etapa — desde um pré-aquecimento cuidadoso até o segundo revenimento obrigatório — lida com uma tensão interna específica. Ignore uma etapa e você pagará caro por isso com falhas prematuras e perda de produção.
Mas sejamos honestos: nem mesmo um ciclo de forno perfeito consegue corrigir aço barato e defeituoso. A sobrevivência do seu molde começa com um bloco de aço de alta qualidade e aliviado de tensões. Pare de arriscar semanas de usinagem com material imprevisível. Pronto para trabalhar com aço que responde corretamente sempre? Entre em contato com a FCS Steel hoje mesmo para solicitar um orçamento de blocos de aço 1.2344 de primeira linha.