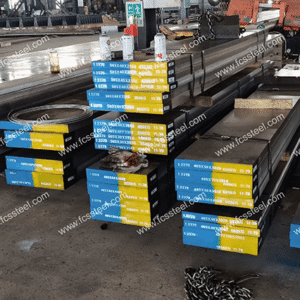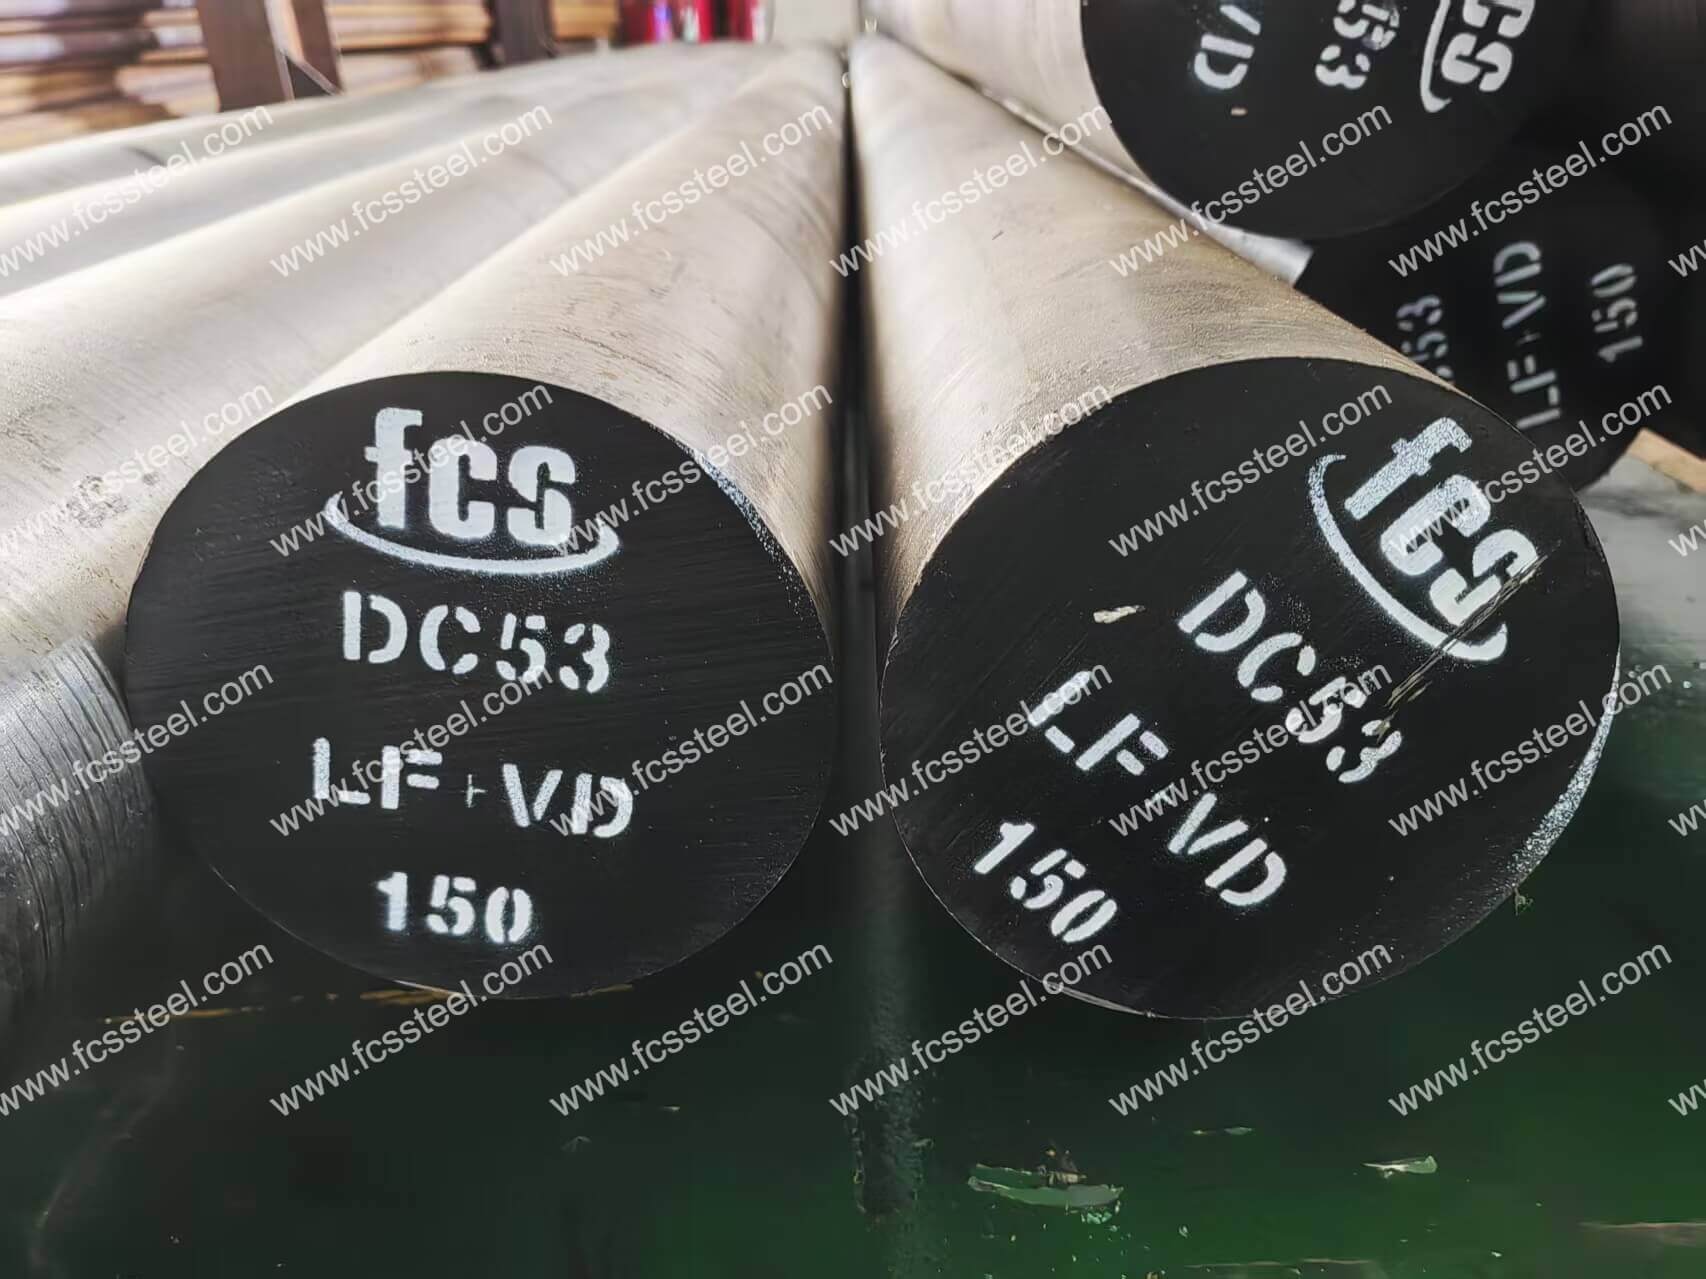
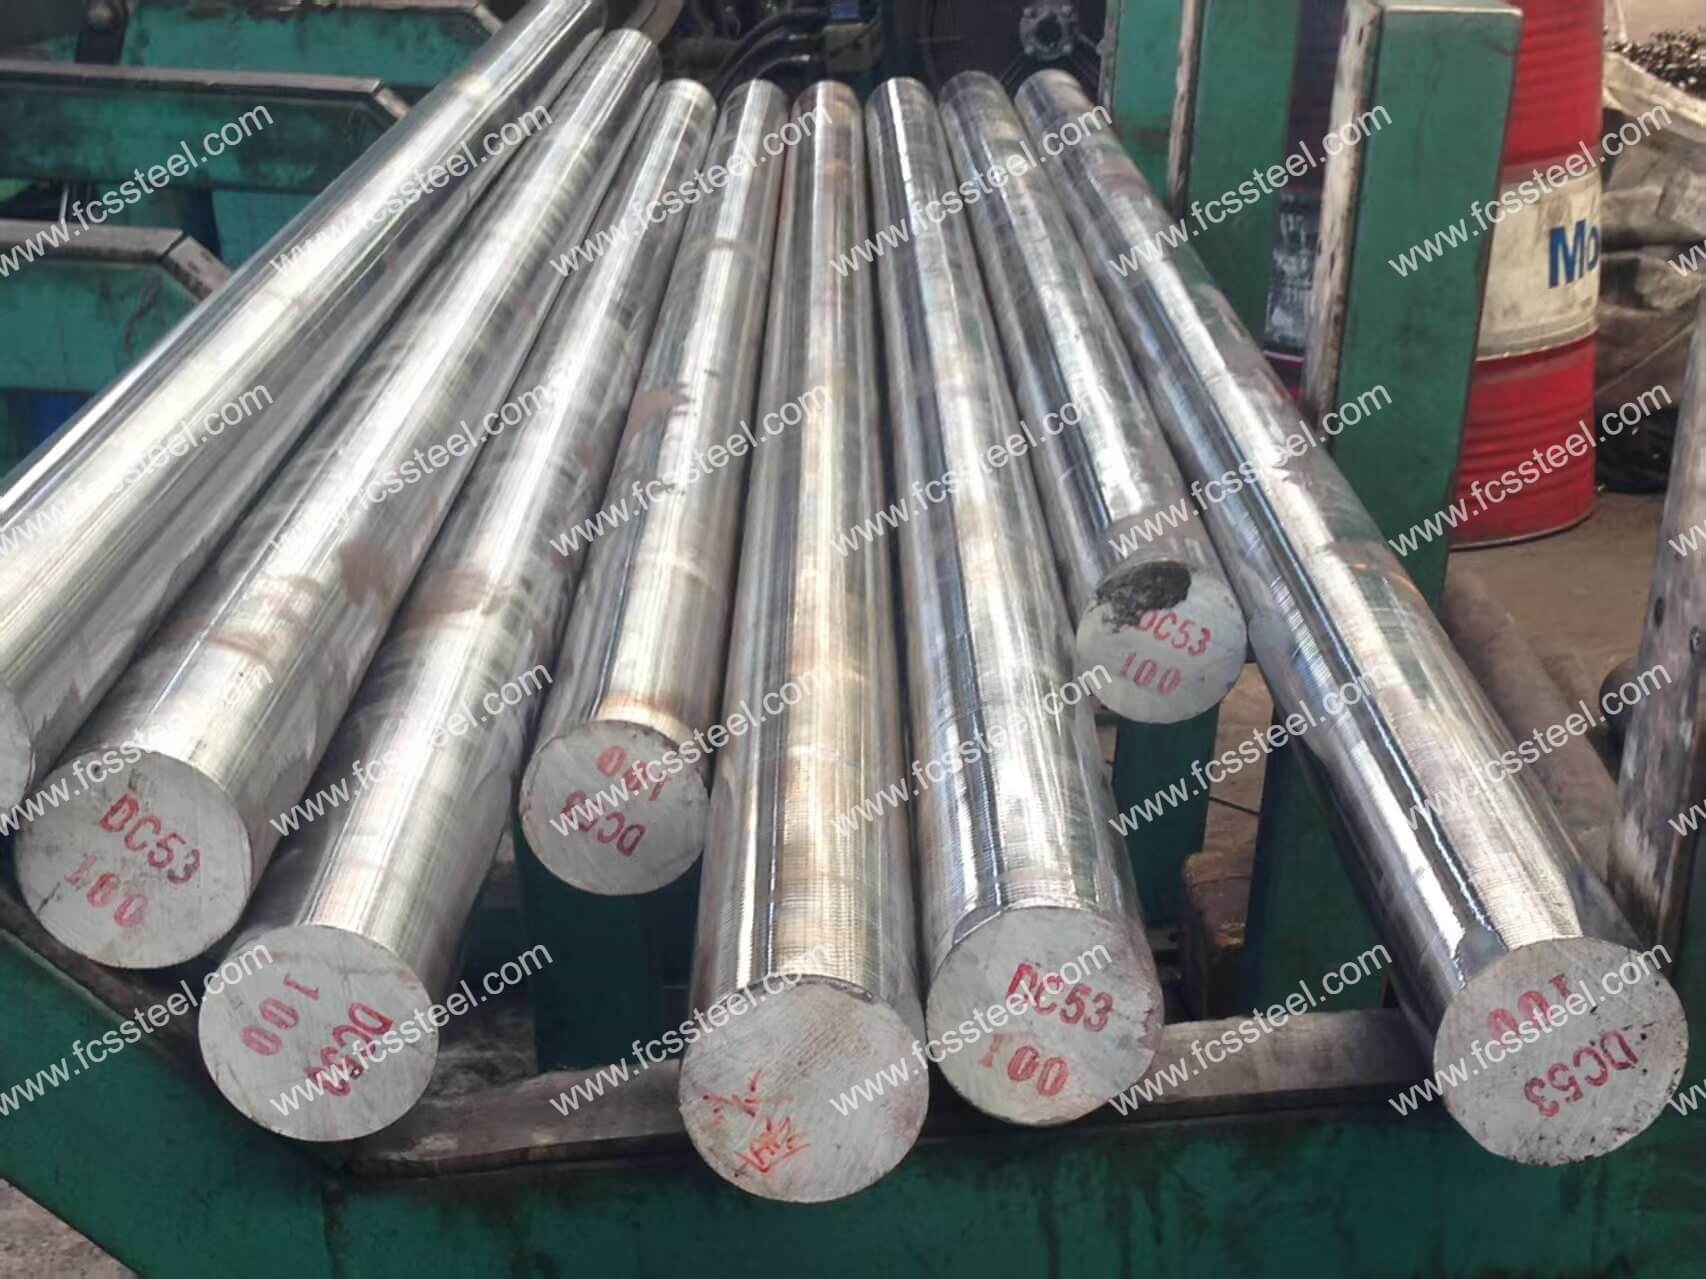
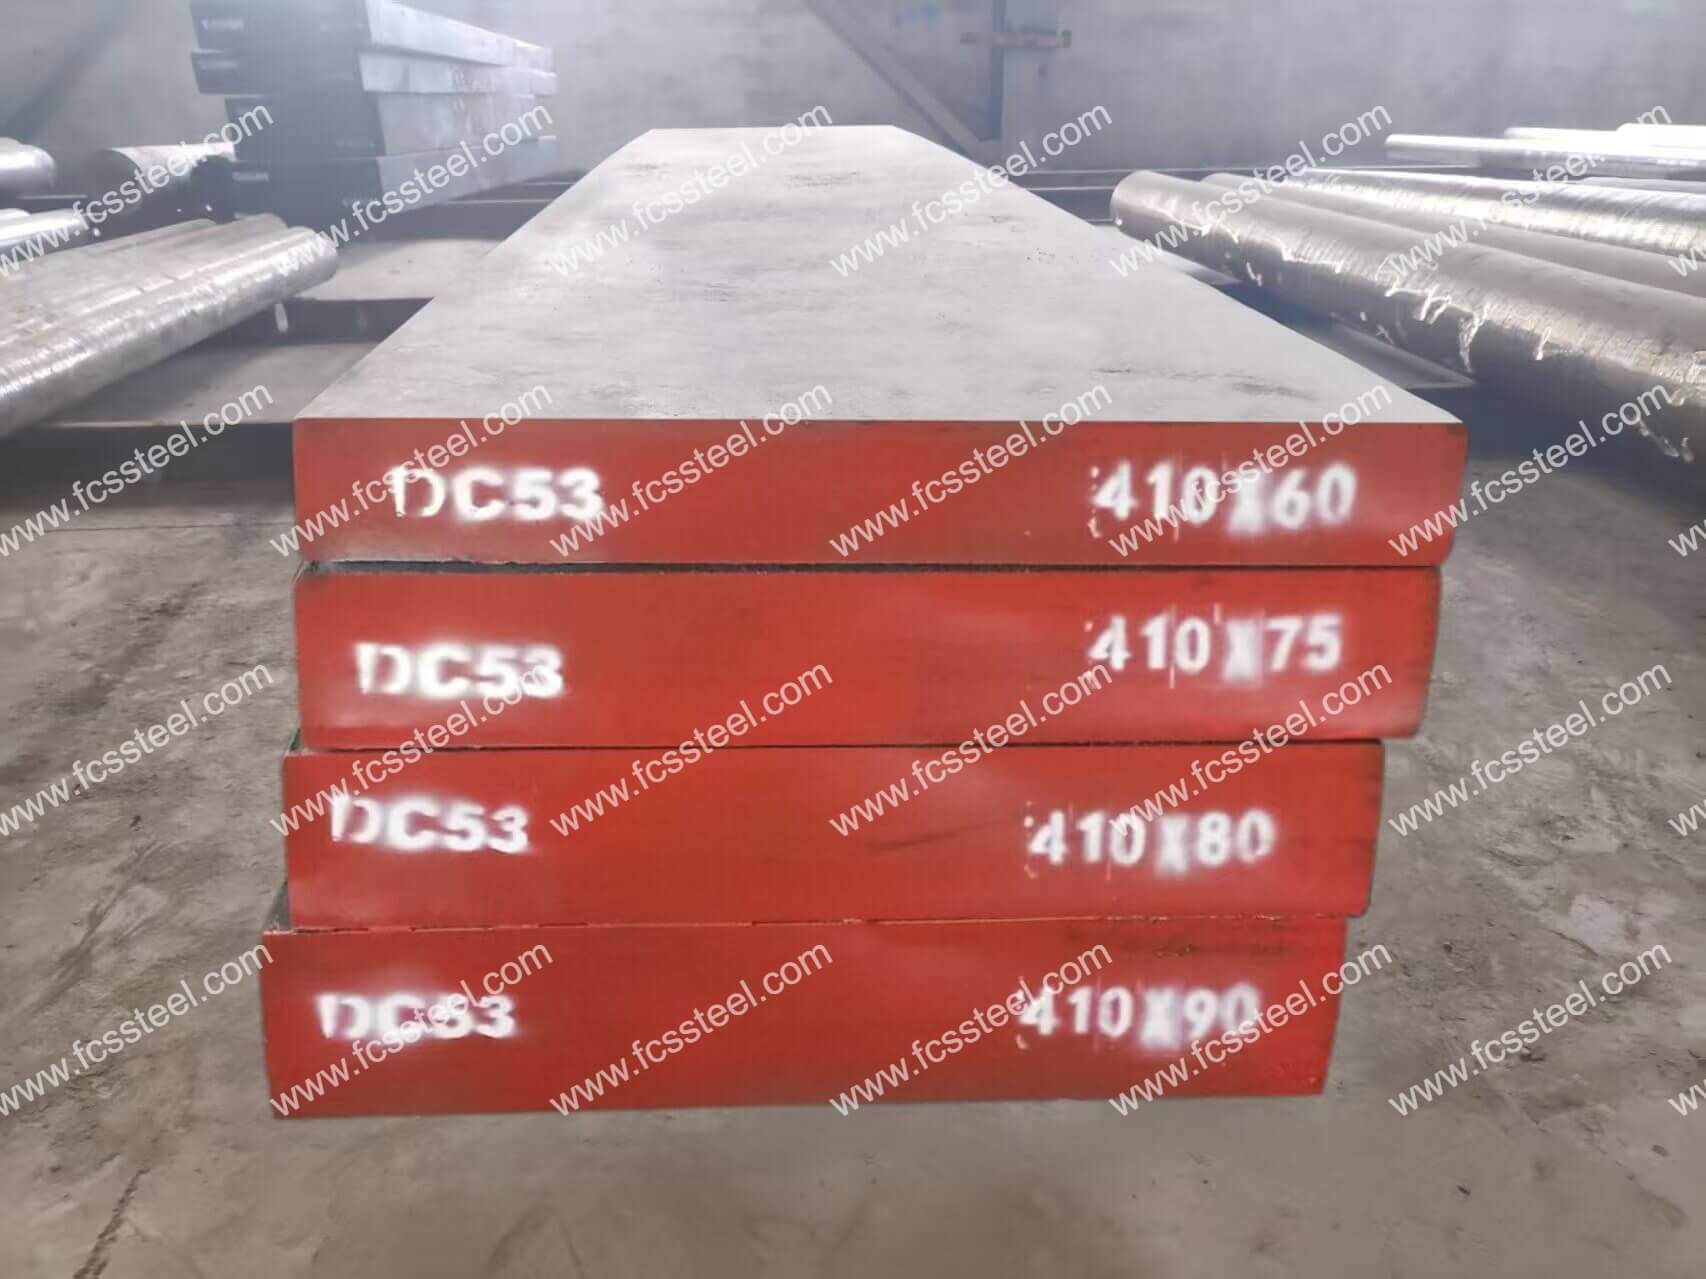
Aço para ferramentas DC53
O aço ferramenta DC53 representa uma nova geração de aços para moldes de trabalho a frio, projetado para superar as limitações dos aços tradicionais D2 e SKD11. Esta liga de alta qualidade combina a excelente resistência ao desgaste de um aço ferramenta de alto carbono com tenacidade e estabilidade dimensional significativamente aprimoradas.
Processos de fabricação avançados garantem uma distribuição fina e uniforme de carbonetos no material, resultando em excelente retenção de fio e resistência a lascas, mesmo sob condições de alto impacto. Isso se traduz diretamente em maior vida útil da ferramenta, intervalos de manutenção mais longos e menos interrupções na produção.
Para fabricantes que enfrentam operações desafiadoras de conformação, estampagem ou corte, o DC53 oferece um equilíbrio de desempenho: alta dureza sem fragilidade, excelente resistência ao desgaste com fácil usinagem e excepcional estabilidade dimensional durante o tratamento térmico. O resultado é uma ferramenta de precisão que mantém com exatidão as dimensões críticas, oferece desempenho consistente e reduz significativamente os custos totais de produção.
Apresentação do produto DC53 em aço ferramenta
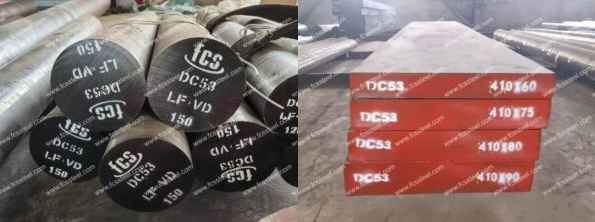
O DC53 é um aço para matrizes de trabalho a frio de alta dureza e tenacidade, em conformidade com a norma industrial japonesa (JIS G4404), e uma versão aprimorada do SKD11 (Cr12MoV). Como uma versão melhorada do JIS SKD11, o principal objetivo do seu projeto é superar a limitação dos aços tradicionais para trabalho a frio, onde "alta dureza leva à fragilidade". Sua composição química é centrada em uma proporção equilibrada, incluindo carbono, cromo, molibdênio e vanádio, complementada por elementos como silício e manganês, com controle rigoroso de impurezas como fósforo e enxofre. Pertence à categoria de aços-ferramenta de alta liga.
Por meio de tratamento térmico específico (temperatura de têmpera de 1020-1040 °C, temperatura de revenido de 520-530 °C), o DC53 atinge uma alta dureza de 62-63 HRC, enquanto sua tenacidade é o dobro da do SKD11, reduzindo significativamente o risco de trincas na ferramenta. A essência de seu projeto é otimizar a distribuição de carbonetos e a decomposição da austenita retida, melhorando assim a usinabilidade, a estabilidade dimensional após o corte a fio e a facilidade de reparo por soldagem, mantendo alta resistência ao desgaste e à tração.
Como aço para matrizes de trabalho a frio, o DC53 concentra-se nas principais exigências de aplicações de trabalho a frio (como estampagem e corte) em termos de "resistência ao desgaste + resistência à fissuração + estabilidade dimensional". Com propriedades mecânicas mais equilibradas, tornou-se a principal escolha de material para matrizes de trabalho a frio de alta qualidade e é amplamente reconhecido no mercado global de aços para ferramentas como uma alternativa aprimorada ao SKD11.
Tipos e opções de aço ferramenta DC53

A tabela abaixo mostra a faixa de tamanho, condição da superfície e detalhes de tolerância para Aço para moldes SKD6:
Opções personalizadas em aço ferramenta DC53

- Composição química personalizada: GB, DIN, ASTM, JIS e outros graus padrão podem ser produzidos. A composição química pode ser personalizada individualmente.
- Especificações personalizadas: aço redondo (diâmetro), chapa (espessura, largura) podem ser produzidos de forma personalizada.
- Embalagem especializada para armazenamento de longo prazo ou condições extremas de transporte: inclui pulverização de tinta preta em todos os lugares, envolvimento com filme plástico, pulverização de óleo antiferrugem e envio em caixas de madeira.
- Produção personalizada com base em amostras ou acordos técnicos.
- Refusão por eletroescória do aço ferramenta DC53 (ESR): opção premium com maior pureza e propriedades isotrópicas para aplicações críticas.
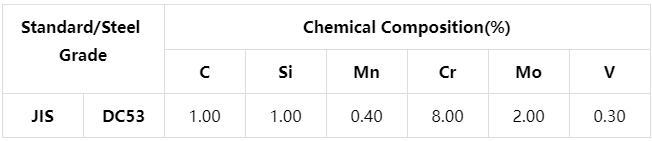
Composição química do aço ferramenta DC53
Processo de tratamento térmico do aço ferramenta DC53
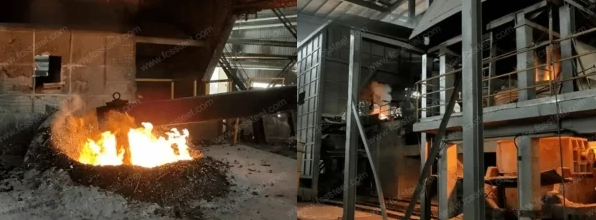
1. Revigorante
2. Resfriamento
3. Têmpera
4. Precauções
O processo de aquecimento deve controlar a taxa de aquecimento para evitar um aumento muito rápido da temperatura, levando à oxidação e descarbonetação da superfície da peça. O aquecimento por atmosfera protetora pode ser utilizado ou a adição de carvão e outros agentes antidescarbonetação no forno.
Ao resfriar e temperar, escolha o meio de resfriamento e o método de resfriamento apropriados de acordo com o formato e o tamanho da peça de trabalho para garantir o efeito de têmpera e, ao mesmo tempo, reduzir o risco de deformação e rachaduras.
Inspeção de Qualidade do Aço Ferramenta DC53

1. Inspeção das condições da superfície
2. Teste de composição química
3. Inspeção de Dimensão e Tolerância
4.Teste de dureza
5. Teste ultrassônico
6. Inspeção de Microestrutura
(1) Análise Metalográfica
A fábrica da FCS usará instrumentos de análise metalográfica para detectar o estado da microestrutura após o tratamento térmico, incluindo distribuição de carboneto, morfologia da martensita, teor de austenita residual, etc.
(2) Classificação do tamanho do grão
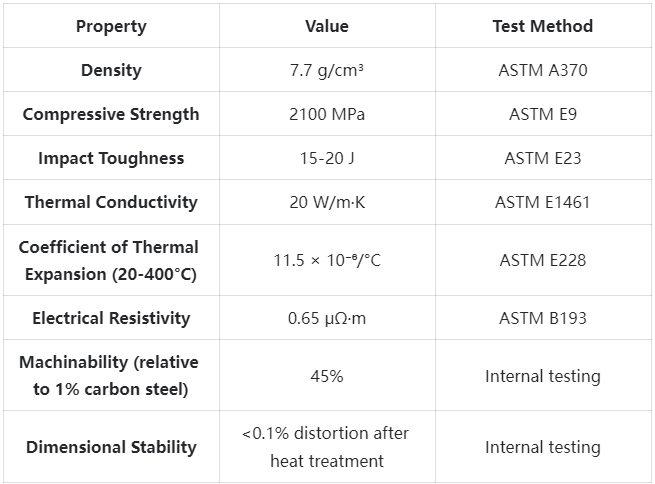
Especificações técnicas do aço ferramenta DC53
Aplicações do produto em aço ferramenta DC53

Ferramentas para conformação e dobra a frio
O DC53 combina resistência ao desgaste e tenacidade para operações complexas de conformação a frio. Feedback de fabricantes de dispositivos médicos de precisão: as ferramentas de conformação em DC53 duram até 40% mais e a manutenção é significativamente reduzida. A resistência do material à deformação/falha sob alta tensão resulta em uma qualidade de peça mais consistente e menos interrupções na produção.
Matrizes e punções para estampagem fina
A resistência das arestas e a durabilidade do DC53 o tornam particularmente adequado para operações de corte fino. Quando um importante fabricante de eletrônicos passou a usar o DC53 para o corte de chapas metálicas para componentes elétricos, a vida útil da ferramenta aumentou em 65% e a qualidade das bordas cortadas melhorou drasticamente. A capacidade do material de manter uma aresta afiada reduz a necessidade de operações de acabamento subsequentes.
Moldes de injeção de plástico resistentes ao desgaste
Na moldagem de polímeros com fibra de vidro ou carga mineral, os aços convencionais para moldes frequentemente sofrem desgaste prematuro devido às zonas de alto fluxo. O DC53 combina resistência ao desgaste com alta capacidade de polimento. Fabricantes de moldes relatam que, no processamento de plásticos de engenharia com 30% de carga de vidro, as cavidades/núcleos de DC53 mantêm o acabamento superficial e a precisão dimensional por aproximadamente 250,000 ciclos a mais do que moldes de P20 comparáveis.
Moldes para laminação de arame
A combinação de resistência à abrasão e tenacidade torna o DC53 ideal para aplicações de laminação de arame. Um fabricante de fixadores utiliza matrizes de DC53 para processar roscas de alta resistência e observou um aumento de 55% na produção entre as manutenções das matrizes. O acabamento superficial aprimorado do arame laminado também melhorou o desempenho à fadiga dos fixadores acabados.
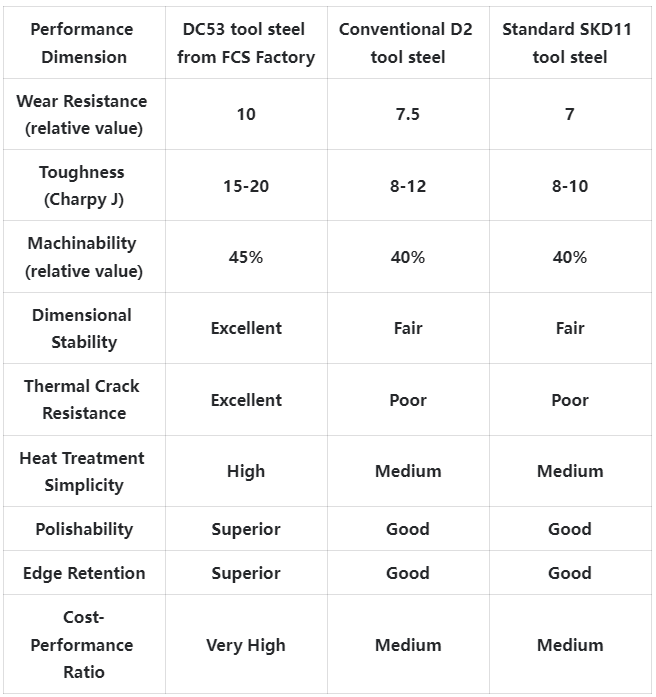
Comparação das vantagens competitivas do aço ferramenta DC53
Histórias de sucesso de clientes com aço ferramenta DC53
Informações sobre a estrutura de preços do aço ferramenta DC53
Perguntas frequentes sobre o aço ferramenta DC53

P: Como o DC53 se compara aos aços-ferramenta convencionais D2/SKD11?
A: O DC53 possui resistência ao desgaste 35% maior e tenacidade 2.5 vezes superior à dos aços convencionais (SKD11 convencional). Essa combinação exclusiva previne o desgaste progressivo e o lascamento repentino. Além disso, o DC53 apresenta melhor estabilidade dimensional durante o tratamento térmico.P: O DC53 requer tratamento térmico especial?
A: O processo de tratamento térmico do DC53 é semelhante ao de outros aços para ferramentas, mas requer um controle de temperatura mais rigoroso (±5°C) para atingir o desempenho ideal. Recomenda-se o tratamento térmico a vácuo (para minimizar a distorção) para formatos complexos.P: Um projeto de molde existente pode ser substituído diretamente pelo DC53?
R: Na maioria dos casos, a substituição direta é possível sem modificações. No entanto, em algumas aplicações, os engenheiros podem recomendar a otimização do projeto (por exemplo, ajustando a geometria da borda, reduzindo o ângulo traseiro) para aproveitar ao máximo o desempenho aprimorado do DC53.P: Como a usinabilidade se compara à de outros aços para ferramentas?
A usinabilidade do DC53 no estado recozido é comparável ou superior à do D2/SKD11. Excelente qualidade superficial e vida útil da ferramenta razoável podem ser alcançadas com parâmetros de corte adequados. No estado temperado, apesar da alta dureza, a retificação ainda é melhor do que a da maioria dos aços ferramenta convencionais.
Informações adicionais
| Peso | 45 kg |
|---|---|
| Dimensões | 165 × 60 × 25 cm |