

Aço ferramenta T1 | 1.3355 | S18-0-1
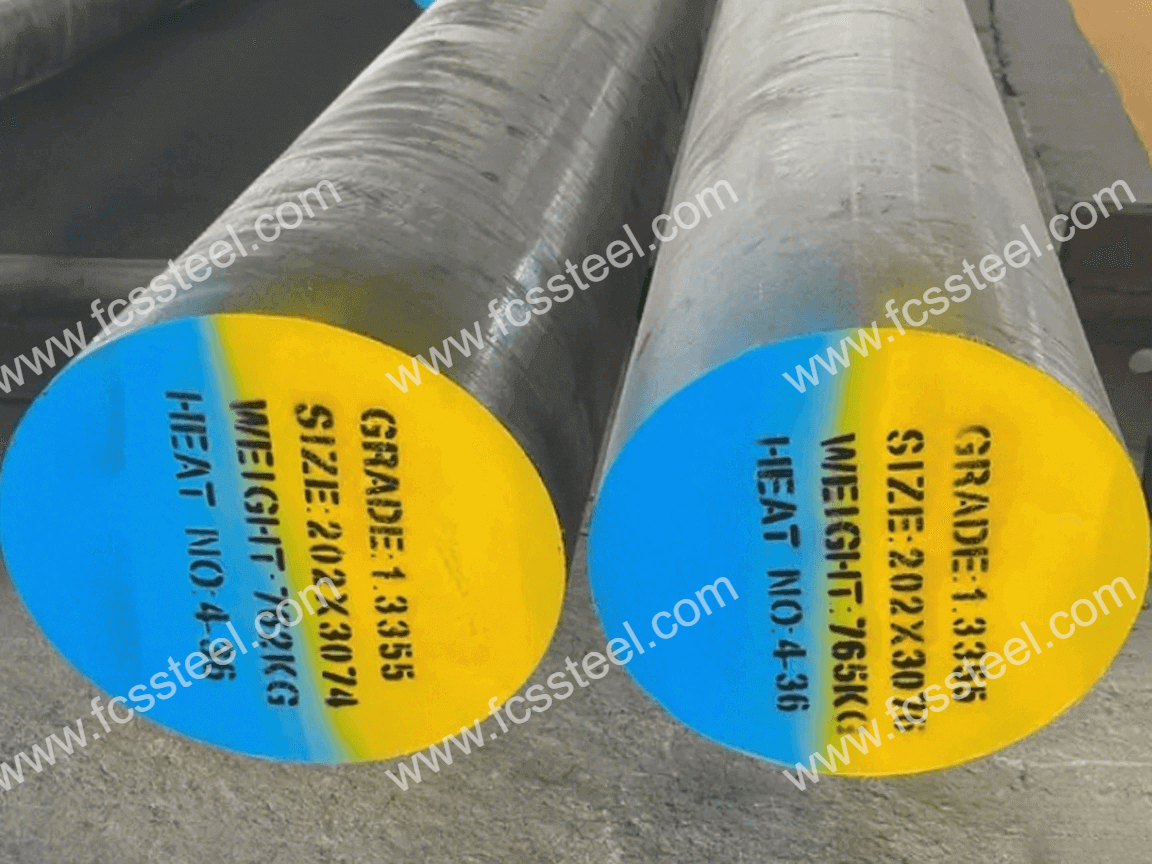
Como fabricante e fornecedor líder de aço ferramenta T1/S18-0-1/1.3355 , a FCS Factory oferece aços rápidos com tungstênio de alta qualidade, projetados para aplicações que exigem resistência superior ao desgaste e dureza a quente. O alto teor de tungstênio (17.25-18.75%) em nosso aço ferramenta T1/1.3355/S18-0-1 cria uma estrutura de carbonetos densa e estável que mantém a aresta de corte e a estabilidade dimensional sob condições extremas.
Preços direto da fábrica e rastreabilidade completa do material garantem que o aço ferramenta T1/S18-0-1/1.3355 que você receber sempre atenderá aos padrões ASTM A600 e DIN. A FCS Factory tem a capacidade de fornecer desde peças em estoque padrão até tamanhos totalmente personalizados, incluindo composições químicas, tratamentos térmicos, condições de superfície e outras especificações personalizadas, tudo sob um único sistema de qualidade!
Aço ferramenta T1 | 1.3355 | S18-0-1 Introdução ao produto
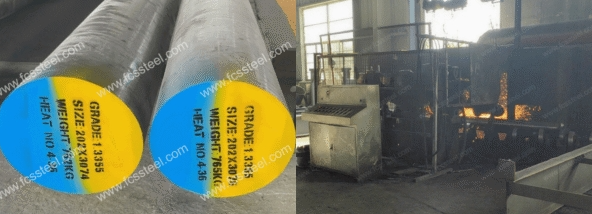
Aço ferramenta T1 (norma ASTM)
O aço ferramenta T1 é um aço rápido à base de tungstênio (padrão AISI) com uma composição de núcleo de 17.25-18.25% de tungstênio, 0.65-0.80% de carbono e 0.90-1.30% de vanádio. Suas características incluem excelente dureza a quente (dureza a 600 °C ≥ 63 HRC) e alta resistência ao desgaste. O tratamento térmico requer têmpera a 1270-1285 °C e revenido duplo a 550-570 °C, com dureza recozida ≤ 255 HB. No entanto, a tendência à segregação de carbonetos é significativa, sendo necessário um controle rigoroso da temperatura de forjamento (1100-900 °C) para otimizar a uniformidade da estrutura.
Aço ferramenta 1.3355 (padrão W-Nr/DIN)
O aço ferramenta 1.3355 é um aço rápido de tungstênio, padrão DIN alemão, com alta sobreposição de composição com o T1 (tungstênio 17.50-18.50%, carbono 0.70-0.78%, vanádio 1.00-1.20%). Entre suas vantagens, destacam-se a alta dureza a quente (66 HRC a 540 °C) e um equilíbrio entre resistência ao desgaste e tenacidade, com dureza de 62-65 HRC após têmpera e revenido a 1220-1250 °C. Suas propriedades físicas são notáveis, com condutividade térmica de 24.3 W/(m-°C) (a 254 °C), porém a termoplasticidade é baixa, sendo necessário evitar o superaquecimento. O crescimento de grãos devido ao superaquecimento também deve ser evitado.
Aço ferramenta S18-0-1 (norma DIN)
O aço ferramenta S18-0-1 é um aço rápido de alto teor de tungstênio, padrão escandinavo/alemão (SS/DIN), com uma composição estritamente limitada de 17.50-19.00% de tungstênio, 0.70-0.80% de carbono e 1.00-1.40% de vanádio. Suas características enfatizam a alta temperabilidade e a estabilidade da dureza em altas temperaturas, com dureza no estado recozido ≤ 269 HB e dureza ≥ 63 HRC após têmpera em óleo a 1270-1285°C e revenido a 550-570°C. Seu módulo de elasticidade atinge 225 GPa (20°C), porém a liga é mais cara e possui uma janela de usinagem mais estreita (o pré-aquecimento requer 820-870°C).
Aço ferramenta T1 | 1.3355 | S18-0-1 Tipos e opções

A tabela abaixo mostra a faixa de tamanho, condição da superfície e detalhes de tolerância para T1/1.3355/S18-0-1 Tool Steel:
Aço ferramenta T1 | 1.3355 | S18-0-1 Opções personalizadas

- Composição química personalizada: GB, DIN, ASTM, JIS e outros graus padrão podem ser produzidos. A composição química pode ser personalizada individualmente.
- Especificações personalizadas: aço redondo (diâmetro), chapa (espessura, largura) podem ser produzidos de forma personalizada.
- Embalagem especializada para armazenamento de longo prazo ou condições extremas de transporte: inclui pulverização de tinta preta em todos os lugares, envolvimento com filme plástico, pulverização de óleo antiferrugem e envio em caixas de madeira.
- Produção personalizada com base em amostras ou acordos técnicos.
- Aço ferramenta T1/1.3355/S18-0-1 para refusão por eletroescória (ESR): opção premium com maior pureza e propriedades isotrópicas para aplicações críticas.
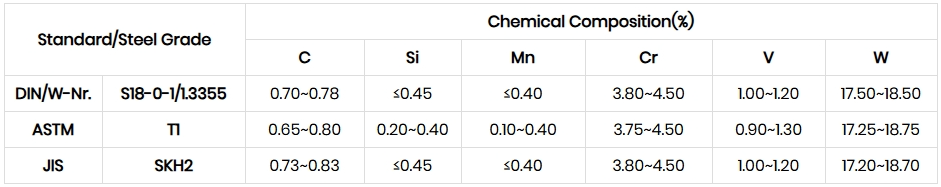
Aço ferramenta T1 | 1.3355 | Composição química S18-0-1
Aço ferramenta T1 | 1.3355 | Processo de tratamento térmico S18-0-1

1. Revigorante
2. Resfriamento
3. Têmpera
4. Precauções
O processo de aquecimento deve controlar a taxa de aquecimento para evitar um aumento muito rápido da temperatura, levando à oxidação e descarbonetação da superfície da peça. O aquecimento por atmosfera protetora pode ser utilizado ou a adição de carvão e outros agentes antidescarbonetação no forno.
Ao resfriar e temperar, escolha o meio de resfriamento e o método de resfriamento apropriados de acordo com o formato e o tamanho da peça de trabalho para garantir o efeito de têmpera e, ao mesmo tempo, reduzir o risco de deformação e rachaduras.
Aço ferramenta T1 | 1.3355 | Inspeção de qualidade S18-0-1

1. Inspeção das condições da superfície
2. Teste de composição química
3. Inspeção de Dimensão e Tolerância
4.Teste de dureza
5. Teste ultrassônico
6. Inspeção de Microestrutura
(1) Análise Metalográfica
A fábrica da FCS usará instrumentos de análise metalográfica para detectar o estado da microestrutura após o tratamento térmico, incluindo distribuição de carboneto, morfologia da martensita, teor de austenita residual, etc.
(2) Classificação do tamanho do grão
Aço ferramenta T1 | 1.3355 | Especificações técnicas S18-0-1

Aço ferramenta T1 | 1.3355 | S18-0-1 Aplicações do produto

Ferramentas de corte de alto desempenho
Nosso aço ferramenta T1 se destaca em aplicações de corte de metal onde as ferramentas precisam manter um fio de corte afiado sob altas temperaturas e pressões. As ferramentas de corte fabricadas com nosso aço ferramenta T1 premium duram de 40 a 60% mais tempo ao usinar materiais de difícil usinagem, como Inconel, ligas de titânio e aços temperados. O alto teor de tungstênio cria um carboneto estável que resiste ao amolecimento, mesmo em temperaturas de corte de 500 a 600 °C em operações contínuas de usinagem em alta velocidade.
Punções e matrizes para trabalho a frio
A resistência superior ao desgaste do nosso aço ferramenta T1 o torna ideal para operações de estampagem, moldagem e conformação envolvendo materiais abrasivos ou de alta resistência. Fabricantes relatam uma vida útil da ferramenta de 3 a 5 vezes maior ao usar nosso aço ferramenta T1 retificado com precisão para produzir formas complexas para lâminas elétricas e peças estruturais espessas. A combinação de alta dureza e tenacidade suficiente impede o desgaste progressivo e falhas catastróficas.
Aplicações para trabalhos a quente
Ao contrário de muitos aços para ferramentas que perdem a dureza em altas temperaturas, nosso aço T1 mantém suas propriedades mecânicas mesmo quando submetido a calor por longos períodos. Moldes e ferramentas de conformação fabricados com nossos aços T1 tratados termicamente a vácuo apresentam excelente desempenho em operações como forjamento a quente, extrusão a quente e estampagem a quente de aços de alta resistência. A estabilidade dos carbonetos de tungstênio em altas temperaturas previne falhas prematuras da ferramenta e alterações dimensionais durante a operação.
Ferramentas de medição e aferição de precisão
A estabilidade dimensional e a resistência ao desgaste do aço ferramenta T1 o tornam ideal para instrumentos de medição de precisão e ferramentas de calibração. Nosso material T1, com tratamento especial, é submetido a múltiplos ciclos de alívio de tensões e resfriamento profundo para garantir mínima variação dimensional ao longo do tempo. Laboratórios de controle de qualidade e departamentos de inspeção confiam em nosso aço T1 para calibradores de referência e dispositivos de medição onde a precisão dimensional a longo prazo é fundamental.
Ferramentas para cortar madeira e papel
A excelente retenção de fio do aço ferramenta T1 o torna particularmente valioso no processamento de materiais altamente abrasivos, como produtos de madeira reforçada com fibra, laminados e papéis especiais. Lâminas de plaina, lâminas de corte longitudinal e lâminas de serra circular fabricadas com nosso aço T1 cortam esses materiais com intervalos de serviço 2 a 3 vezes maiores entre as afiações, reduzindo significativamente o tempo de inatividade e os custos de afiação.
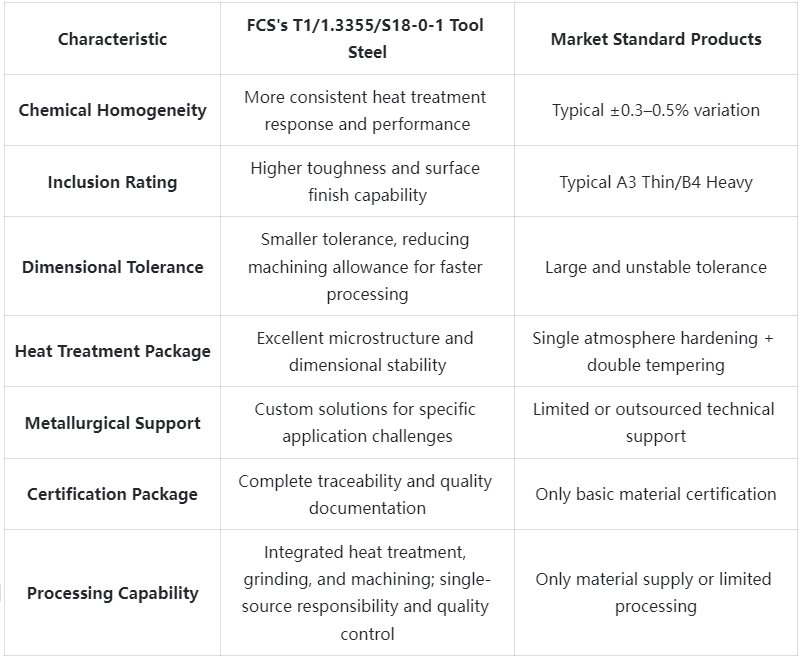
Aço ferramenta T1 | 1.3355 | S18-0-1 Comparação de vantagens competitivas
Aço ferramenta T1 | 1.3355 | S18-0-1 Histórias de sucesso de clientes
Aço ferramenta T1 | 1.3355 | Informações sobre a estrutura de preços S18-0-1
Aço ferramenta T1 | 1.3355 | S18-0-1 Perguntas frequentes

P: Qual é a diferença entre os nomes T1, 1.3355 e S18-0-1?
A: Essas são designações padrão diferentes para a mesma composição básica de aço: T1 é o padrão AISI (EUA), 1.3355 é o padrão DIN/EN (Europa) e S18-0-1 é o padrão sueco. Todos se referem a aços rápidos para ferramentas com 18% de tungstênio e faixas de composição semelhantes.P: Qual é a temperatura ideal de têmpera para o aço ferramenta T1?
A: A temperatura recomendada para austenitização (endurecimento) é de 1230-1280°C (2250-2340°F). A temperatura exata deve ser selecionada com base na aplicação específica e na estrutura de carboneto desejada.P: Como o T1 se compara ao M2 HSS?
A: O aço T1 possui um teor de tungstênio mais elevado (18% contra 6% do M2), mas teores mais baixos de molibdênio e vanádio. O T1 geralmente oferece melhor dureza a quente e resistência ao desgaste, enquanto o aço M2 proporciona melhor tenacidade e é mais fácil de usinar no estado recozido.P: Qual é o programa de revenimento recomendado para aços T1?
A: Para obter os melhores resultados, é necessário um processo de têmpera tripla a 540-560°C (1000-1040°F) durante 2 horas por ciclo, com resfriamento completo à temperatura ambiente entre os ciclos. Isso promove o endurecimento secundário, garantindo ao mesmo tempo a estabilidade dimensional.P: O aço ferramenta T1 pode ser usinado após tratamento térmico?
A: Usinagens limitadas no estado endurecido podem ser realizadas utilizando ferramentas de CBN ou cerâmica. No entanto, retificação, eletroerosão (EDM) e eletroerosão a fio são os métodos preferenciais para usinagem de aços T1 endurecidos. Usinagens complexas devem ser feitas no estado recozido.
Informações adicionais
| Peso | 45 kg |
|---|---|
| Dimensões | 165 × 60 × 25 cm |