
Introdução:
Sua linha de produção para abruptamente. Um molde crucial acaba de rachar. Você está apenas a meses de um plano de cinco anos. O impacto financeiro chega rápido. Os prazos não são cumpridos. Começa a busca por culpados.
A falha do molde gera uma crise de confiança. Você precisa de respostas, não de palpites. Foi a qualidade do aço? Tratamento térmico inadequado? Na FCS Steel , não acreditamos em "azar". Analisamos as evidências concretas. Este guia apresenta nosso sistema de resposta. Identificamos a verdadeira causa raiz. Em seguida, aplicamos soluções que permitem que você volte a operar normalmente e mantenha sua produção em pleno funcionamento.
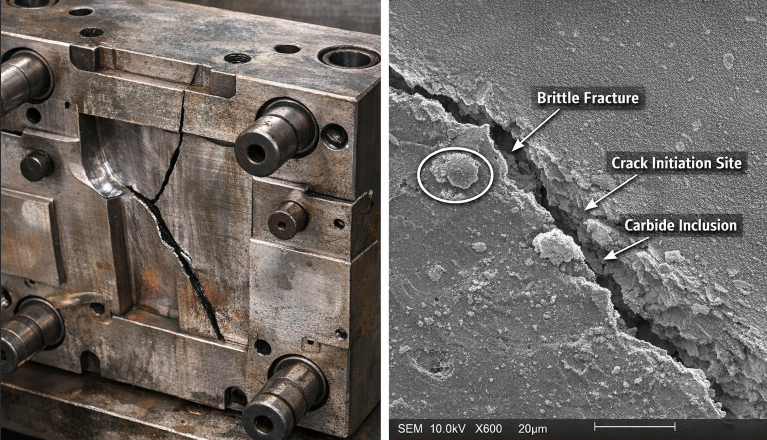
Definindo falhas iniciais de mofo e suas causas principais
Padrões da indústria, como as classificações de moldes da SPI, estabelecem parâmetros claros para a vida útil das ferramentas. Eles variam da Classe 101 (≥1 milhão de ciclos) até a Classe 105 para protótipos. A seleção do material define a base. Você pode optar por alumínio para pequenas tiragens ou aço temperado para grandes volumes. No entanto, consideramos uma falha "prematura" se uma ferramenta quebrar antes de atingir 60-70% de sua vida útil projetada . Fique atento aos sinais de alerta. Rebarbas ou delaminação superficial nos primeiros 20-30% da produção indicam problemas.
O que causa a ruptura prematura
A falha prematura raramente resulta de um único problema. Geralmente ocorre devido à combinação de seis fatores técnicos:
- Qualidade de MaterialÉ necessário aço com a tenacidade adequada. O uso de blocos com defeitos internos (como inclusões ou segregação) compromete a integridade estrutural imediatamente.
- Erros de processamentoCuidado com tratamentos térmicos inadequados, como superaquecimento ou têmpera insuficiente. É preciso também remover as frágeis "camadas brancas" resultantes da eletroerosão. Caso contrário, a superfície do aço permanecerá microfissurada e frágil.
- Falhas de projetoUma geometria inadequada concentra a tensão. Cantos internos vivos ou canais de refrigeração muito próximos às superfícies da cavidade aceleram a falha por fadiga.
- Gerenciamento termalO resfriamento desigual cria gradientes térmicos. Isso leva à distorção e fissuras térmicas (fadiga térmica) em zonas de alta tensão.
- Incompatibilidades de processoPressão de injeção excessiva ou força de fechamento incorreta causam sobrecarga física. Isso força seções finas e linhas de partição além de seu limite de elasticidade.
- Degradação da SuperfícieA corrosão causada por resinas agressivas, contaminação ou desgaste abrasivo danifica a ferramenta. Ela destrói as superfícies de vedação de precisão e força o descarte da mesma.
Sistema de 4 pilares da FCS Steel
A FCS Steel utiliza uma estrutura organizada para prevenir falhas em moldes. Abordamos os problemas por meio de quatro áreas técnicas principais. Cada pilar trata de modos de falha específicos. Você obtém controles mensuráveis e padrões documentados. O sistema abrange especificações de materiais, regras de processamento, verificações de qualidade e suporte contínuo.
Pilar 1: Especificação de Materiais com Base na Carga Térmica
A seleção da liga de aço é a principal defesa contra falhas no molde. A FCS Steel mapeia as propriedades da liga diretamente aos requisitos de carga térmica para evitar falhas prematuras.
- H13 / 1.2344 / Aço SKD61: Essa liga de Cr-Mo-V para trabalho a quente é o padrão da indústria para injeção em altas temperaturas. Sua composição química exclusiva resiste à fadiga térmica e mantém a integridade estrutural durante ciclos agressivos de aquecimento e resfriamento.
- Fadiga térmica versus resistência ao desgaste: Embora o 1.2379 (D2) aço Oferece resistência superior ao desgaste à temperatura ambiente, mas não possui a tenacidade necessária para aplicações em moldes quentes. Para ferramentas propensas a verificação de calor ou fissuração por choque térmico, passando de 1.2379 para 1.2344 (SKD61) é essencial.
- A vantagem do ESR: Para ferramentas críticas de segurança ou superfícies com acabamento espelhado, utilizamos SKD61-ESR (Refusão por eletroescória)Este processo elimina inclusões não metálicas, garantindo uma microestrutura mais limpa.
- Resultado: Resposta uniforme ao tratamento térmico, sem pontos fracos localizados e resistência à fadiga significativamente maior em zonas de alta tensão.
Pilar 2: Controles de processamento que impedem danos causados pelo tratamento térmico
- Protocolos de aquecimento controlado Evite defeitos de descarbonetação e oxidação. Exigimos taxas de aquecimento graduais. O aumento rápido da temperatura remove o carbono da superfície. A descarbonetação reduz a dureza da superfície. A camada superficial frágil desenvolve fissuras térmicas prematuramente. Os danos por desgaste aparecem mais rapidamente.
- aquecimento de atmosfera protetora É padrão para ferramentas críticas. Fornos de atmosfera controlada bloqueiam o contato com o oxigênio. Algumas configurações utilizam carvão vegetal ou agentes antidescarbonetação compactados ao redor da peça. Ambos os métodos mantêm o carbono da superfície intacto, impedindo a formação de camada de oxidação.
- Estratégia de extinção A escolha do método de resfriamento adapta o formato da peça ao meio refrigerante. Ferramentas pequenas com formatos simples podem ser resfriadas mais rapidamente em óleo. Blocos grandes com detalhes internos necessitam de resfriamentos mais lentos em polímero, ou têmpera a gás com taxa controlada. O método de resfriamento controla três riscos de falha: baixa dureza devido ao resfriamento lento, empenamento devido a taxas de resfriamento desiguais e trincas por têmpera devido a diferenças extremas de temperatura.
- Moldes que racharam durante o tratamento térmico? Ajustamos o meio de têmpera. Reduzimos a taxa de resfriamento em temperaturas críticas. Adicionamos etapas de alívio de tensões antes da têmpera final. Essas mudanças resolvem a causa raiz. Chega de refazer a mesma ferramenta frágil.
Pilar 3: Ensaios Não Destrutivos e Validação da Tenacidade
Não é possível ver defeitos internos no aço a olho nu. É por isso que a FCS Steel exige a validação do processo antes que qualquer bloco saia de nossas instalações. Não nos baseamos apenas em certificados de fábrica; verificamos a presença física do metal.
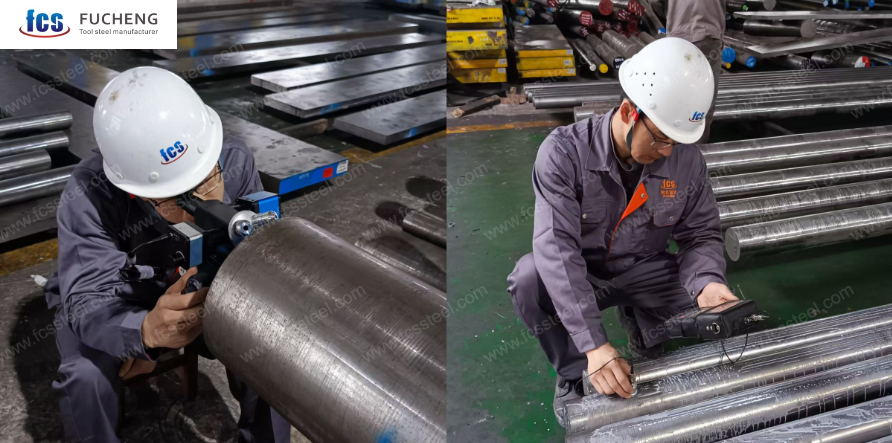
- Todos os blocos de alto desempenho são submetidos a testes ultrassônicos (UT). Aderimos a padrões rigorosos como SET 1921 Classe E/e or ASTM A388Este exame detecta vazios internos, fissuras ou segregação acentuada que atuam como pontos de início para falhas futuras. Se um bloco falhar no exame por ultrassom, ele é descartado. Ele nunca chega à sua oficina mecânica.
- Também priorizamos a resistência ao impacto transversal. A dureza indica a resistência do aço ao desgaste, enquanto a tenacidade indica a sua resistência à fissuração. Para moldes críticos, realizamos testes de impacto por amostragem aleatória (Charpy V-notchIsso garante que a microestrutura afete a tenacidade em todas as direções, não apenas na direção das fibras. Essa etapa é a "apólice de seguro" contra a ruptura catastrófica sob carga.
Pilar 4: Gestão Técnica do Ciclo de Vida
Nosso trabalho não termina com a entrega do aço. O Pilar 4 abrange toda a vida útil do seu molde . Atuamos como parceiros técnicos, não apenas como fornecedores de materiais.
- Fornecemos orientações de soldagem e reparo adequadas à liga específica. Os moldes eventualmente precisam de alterações de engenharia ou reparos. Usar a vareta de solda errada ou pular o pré-aquecimento pode induzir fissuras por tensão imediatamente. Fornecemos procedimentos de soldagem precisos para manter a estrutura metalúrgica intacta durante os reparos.
- Oferecemos suporte ativo para análise de falhas. Se uma ferramenta apresentar dificuldades, implementamos o fluxo de trabalho de diagnóstico descrito abaixo. Ajudamos você a determinar se o problema está no aço, no revestimento ou nos parâmetros de moldagem. Ao solucionar pequenos problemas — como fissuras térmicas precoces — ajudamos você a prolongar significativamente a vida útil total da ferramenta.
Fluxograma passo a passo do aço FCS
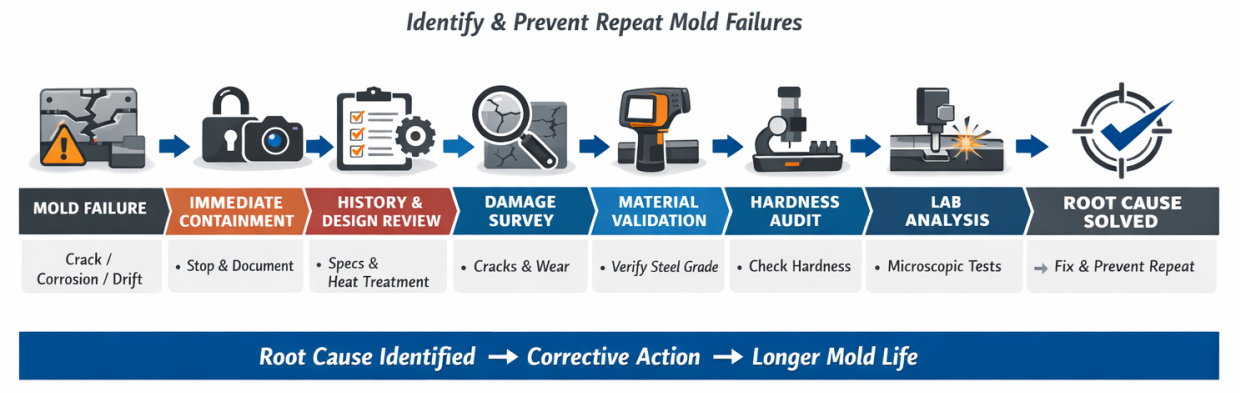
A produção para. Seu molde apresenta rachaduras, corrosão ou as dimensões sofrem alterações repentinas. A FCS Steel ativa um protocolo de diagnóstico de sete etapas. Combinamos contenção imediata, coleta de dados e análise de falhas com precisão de laboratório. Cada etapa fornece evidências para identificar as causas principais e impedir a recorrência das falhas.
Etapa 1: Contenção imediata
Pare e Identifique : Interrompa a produção imediatamente. Isole o mofo para evitar "soluções rápidas" não autorizadas que destruam as evidências.
Capturar dados do processo : Registrar as configurações exatas do "momento da falha": pressões na cavidade, temperaturas (fundido/molde), força de fechamento e tempo de ciclo.
Preserve as evidências : Fotografe os danos antes de limpar. Não lixe nem solde a área rachada ainda.
Etapa 2: Análise Histórica e de Design
Verificação de especificações : Compare seu certificado de usina siderúrgica com os requisitos do projeto (por exemplo, confirmando H13 versus D2).
Auditoria do tratamento térmico : Recupere as tabelas do forno. Verifique: temperatura de austenitização, meio/velocidade de têmpera e número de ciclos de revenido (mínimo de 2 a 3 necessários).
Mapear zonas de tensão : Identificar se a falha ocorreu em um concentrador de tensão conhecido (canto vivo, parede fina ou linha de partição).
Etapa 3: Levantamento de Danos
Análise de Trincas : Meça o comprimento e a profundidade. Observe se as trincas são perpendiculares à direção de usinagem ou à carga de tensão.
Verificação de superfície : Procure por padrões específicos:
Fissuras térmicas : Fissuras finas em forma de rede (fadiga térmica).
Corrosão por pite : Rugosidade próxima aos canais de refrigeração (corrosão).
Gripping : Arranhões em superfícies deslizantes (falha na lubrificação ou incompatibilidade de dureza).
Etapa 4: Validação do Material
Elimine erros : 15 a 20% das falhas são simples substituições de grau. Verifique a marcação do bloco.
Teste químico : Em caso de dúvida, utilize um analisador XRF portátil para confirmar o teor da liga (por exemplo, certificando-se de que os aços inoxidáveis tenham mais de 12% de Cr).
Etapa 5: Avaliação de dureza
Meça em vários pontos : teste a área com falha, o núcleo e um canto neutro.
Interpretar Leituras :
Dureza excessiva (>54-60 HRC para H13) : Provavelmente subtemperado (quebradiço).
Pontos fracos : têmpera ou descarbonetação irregulares.
Variância (>3 HRC gap) : Inconsistência térmica no bloco.
Etapa 6: Análise Laboratorial (Para Falhas Críticas)
Se a causa permanecer oculta, utilize a análise SEM/EDX para encontrar os culpados microscópicos:
Inclusões : Impurezas não metálicas que atuam como iniciadoras de trincas.
Redes de carbonetos : Limites de grão frágeis resultantes de tratamento térmico inadequado.
Modo de fratura : Identifique se a fratura foi dúctil (sobrecarga) ou frágil (defeito do material).
Etapa 7: Verificação da camada branca EDM
O Assassino Silencioso : A EDM deixa uma "camada branca" dura e quebradiça (camada refundida).
Ação : Verifique se esta camada foi removida. Se as fissuras se originarem aqui, a causa principal é a omissão da etapa de alívio de tensões ou polimento após a eletroerosão.
Diagnóstico FCS em ação
Caso 1: A crise do “Aço Errado” (Automotivo)
Problema: Um fabricante de lentes automotivas enfrentou rachaduras catastróficas em um molde após apenas 25,000 disparos. A produção foi imediatamente interrompida.
Diagnóstico: Nossa Validação da Etapa 4 revelou que a ferramenta era feita de D2 (1.2379) . O cliente escolheu esse material pela sua resistência ao desgaste, mas o D2 não suporta aquecimento e resfriamento constantes. A falha ocorreu devido ao choque térmico.
Resposta da FCS: Orientamos a transição para o aço H13 (1.2344) com o tratamento térmico adequado. A ferramenta de substituição já ultrapassou 150,000 ciclos sem qualquer fissuração térmica, comprovando que a tenacidade — e não apenas a dureza — era o fator que faltava.
Caso 2: A falha “silenciosa” do EDM (médico)
Problema: Uma empresa de moldagem de conectores médicos observou que pinos de núcleo fino quebravam repetidamente durante a ejeção. Atribuíram a culpa à "má qualidade do aço".
Diagnóstico: Nossa análise laboratorial (Etapa 6) mostrou que o aço era puro. No entanto, a microscopia eletrônica de varredura (MEV) revelou uma camada branca microscópica e quebradiça, resultante da eletroerosão, na superfície do pino. A oficina havia negligenciado o alívio de tensões pós-usinagem.
Resposta da FCS: Ajudamos a implementar um protocolo obrigatório de alívio de tensões e polimento pós-EDM . A quebra de pinos caiu para quase zero, preservando o cronograma do projeto.
Conclusão:
A falha prematura do molde não é azar. É um problema técnico que você pode resolver. Pare de tratar as quebras como apenas mais um custo operacional. Encontre a causa raiz imediatamente. Pode ser o tipo de aço errado. Ou talvez um atalho no tratamento térmico. Corrija a origem do problema e você recupera o controle sobre o cronograma de produção.
A FCS Steel resolve o problema por completo. Não nos limitamos a remendar a rachadura. Não espere pela próxima parada programada. Entre em contato com nossa equipe técnica hoje mesmo para uma análise de falhas. Ajudamos você a migrar de reparos reativos para a prevenção proativa. Isso garante a vida útil da ferramenta que seu investimento exige.