
Az acéltömb látható hibák nélkül érkezik. Keménysége megfelel a specifikációnak, és az ultrahangos vizsgálat nem feltétlenül mutat kivetnivalót.
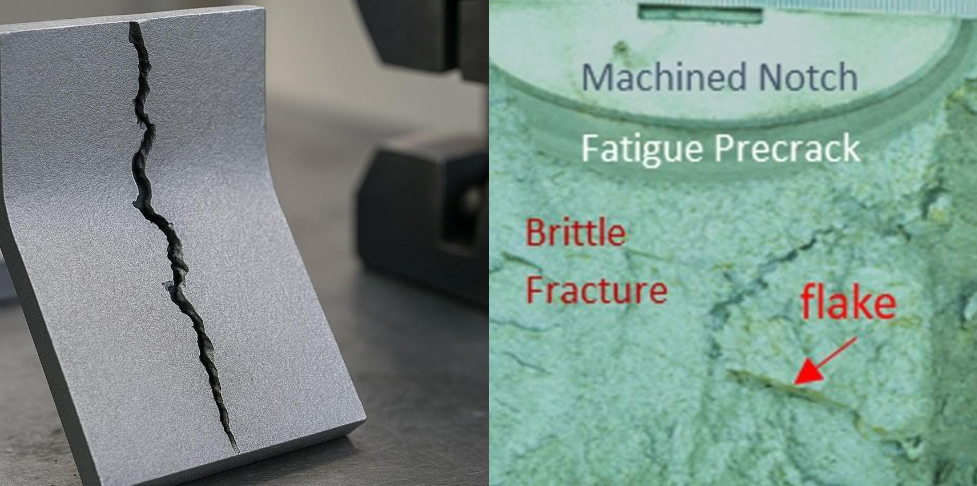
Néhány héttel vagy hónappal később az ügyfél elvégzi az első fűrészelést, és belső repedéseket vagy fehér, pelyhekhez hasonló hibákat talál.
Megrepedt az acél a tárolás során – vagy a hiba már a szállítás előtt kialakult?
Ilyen visszajelzéseket kaptunk nagy keresztmetszetű 1.2083 / 4Cr13 , 1.2316 és 1.2714 blokkokkal kapcsolatban . Ezeket az eseteket gyakran „tárolási repedésnek” nevezik, de a tárolás ritkán a kiváltó ok. A probléma általában olvasztás, kovácsolás, hűtés vagy hőkezelés során kezdődik. Az idő és a forgácsolás egyszerűen csak lehetővé teszi a megjelenését.
Miért érzékenyek ezek az osztályzatok?
Ezek az acélok eltérő összetételűek és alkalmazási módokkal rendelkeznek, de a nagy tömbök két fontos jellemzővel rendelkeznek: a magas edzhetőség és a lassú hűtés a magban.
|
Fokozat |
Releváns ötvözettartalom* |
Fő kockázat nagy szakaszokon |
|---|---|---|
|
1.2083/4Cr13 |
Körülbelül 13% króm |
Hidrogénpelyhek, belső tisztaság és hűtési stressz |
|
1.2316 |
Körülbelül 16% króm és molibdén; egyes változatok nikkelt is tartalmaznak |
Mélyedzhetőség, metszeti hatás és maradékfeszültség |
|
1.2714 |
Körülbelül 4% Ni, 1.2% Cr és 0.5% Mo |
Lassú maghűtés, átalakulási feszültség és hidrogén |
|
1.2080 / D3 |
Körülbelül 2% C és 12% Cr |
Keményfém szétválás, alacsony szívósság és maradékfeszültség |
*A pontos tartományok az alkalmazandó szabványtól és az egyes beszállítók specifikációjától függenek.
Egy nagy kovácsolt tömbben a felület hűl le először, míg a közepe órákig forró maradhat. A hőmérséklet-gradiensek és a fázisátalakulás a keresztmetszetben különböző időpontokban megy végbe, belső feszültséget okozva.
Az ötvözőelemek javítják az edzhetőséget, a korrózióállóságot vagy a mechanikai tulajdonságokat, de a hűtési útvonalat is kevésbé tolerálják. Ez nem jelenti azt, hogy ezek a minőségek természetes módon repednek tárolás közben. Azt jelenti, hogy az acélgyártónak a tényleges szelvényméretnek megfelelően kell szabályoznia a hidrogént, a kovácsolást és a hűtést.
A késleltetett repedés három fő oka
1. Hidrogénpelyhek
A hidrogén a nyersanyagokon és a kemence bemenetein keresztül jut be az olvadt acélba. Ha nem távolítják el, belső pelyheket és késleltetett repedéseket hoz létre a gyártási folyamat során. De nézzük meg a tényleges üzleti kockázatot.
Néhány kisebb gyárban egyszerűen nincs vákuumos gáztalanító (VD) berendezés. Kihagyják a gáztalanítási lépést, csak hogy csökkentsék az árakat és „olcsó” árajánlatot kínáljanak. Amikor egy forgalmazó megvásárolja ezt a jelentősen leértékelt acélt, és továbbadja a helyi ügyfeleknek, ezek a rejtett hibák végül felszínre kerülnek. Az eredmény? Teljes tételű visszaküldések, fájdalmas kártérítési igények és elvesztett ügyfelek.
Az FCS-nél nem spórolunk a minőségen. Szigorúan alkalmazzuk a mély VD-kezelést, hogy a hidrogénszintet biztonságos, ≤ 2 ppm értékre szabályozzuk, amit a kötelező SEP 1921 D/d ultrahangos vizsgálat is alátámaszt. Ennek egyetlen egyszerű okból van: hogy teljes mértékben megvédjük az Ön kereskedelmi hírnevét és biztosítsuk a profitját.
2. Maradó szakítófeszültség
A maradékfeszültség egyenetlen kovácsolásból, gyors vagy nem egyenletes hűtésből, hőkezelésből, hidegegyenesítésből és nehéz megmunkálásból származhat.
Egy blokk azért tűnhet épnek, mert a benne lévő feszültség kiegyensúlyozott marad. A fűrészelés eltávolítja az anyagot és megváltoztatja ezt az egyensúlyt. Ha a fennmaradó szakítófeszültség meghaladja a helyi törési ellenállást, a belső repedés gyorsan terjedhet.
Ezért a fűrész gyakran a kiváltó ok, nem pedig az eredeti ok.
3. Belső kohászati hibák
A nem megfelelő öntvényvágás erősen szétválasztott anyag bejutását eredményezheti a késztermékbe. Az alacsony kovácsolási arány porozitást, középső szétválást vagy az öntvény szerkezetének maradványait eredményezheti.
A magas széntartalmú minőségekben, mint például a D3, a keményfém-szétválás különösen fontos lehet. Egy D3-as vizsgálatban az eutektikus keményfém-szétválás elérte a 6.0-s fokozatot, ami közvetlen bizonyítékot szolgáltatott a súlyosan egyenetlen és rideg szerkezetre.
Nem minden tárolás után talált repedés hidrogénrepedés. A makroszerkezetet, a mikroszerkezetet és a törésnyomokat meg kell vizsgálni az ok meghatározása előtt.
Hogyan alakul ki a hiba
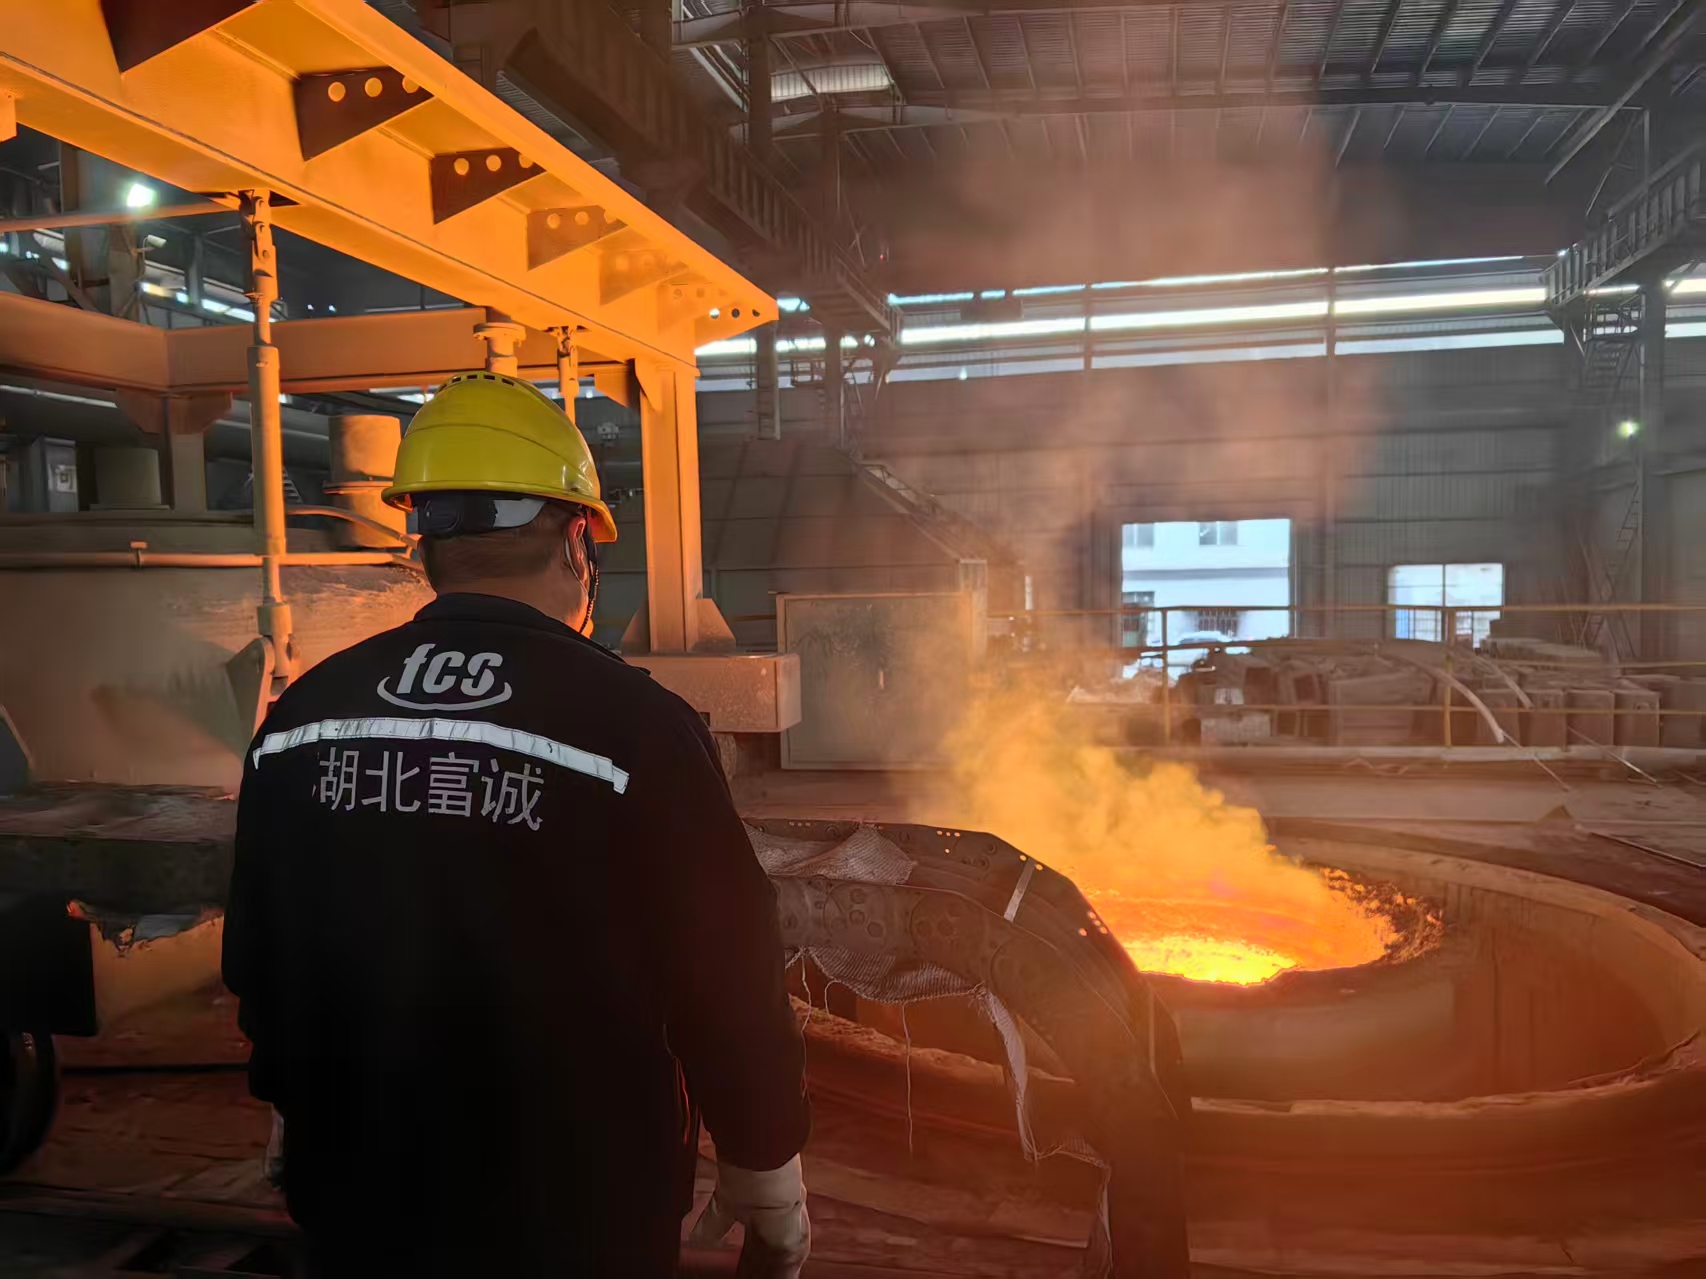
1. szakasz: Olvadás és finomítás
A hidrogénszabályozás száraz nyersanyagokkal és megfelelő kemencehasználattal kezdődik. Az LF finomítás, a vákuumos gáztalanítás, a salakszabályozás és a védett öntés együttesen javítja az acél tisztaságát.
A „VD” feltüntetése a gyártási útvonalon nem elég. A kezelésnek hatékonynak kell lennie a tényleges hőkezeléshez, és az eredménynek meg kell felelnie a megállapodás szerinti specifikációnak.
2. szakasz: Öntés és kovácsolás
Egy öntvény közepe és feje általában több szegregálódást tartalmaz, mint a külső régió. A megfelelő vágás eltávolítja a nem megfelelő véganyagot, mielőtt az belépne a kész tömbbe.
A kovácsolásnak ekkor elegendő deformációt kell létrehoznia a középpontban. Ha csak a felületet munkálják meg hatékonyan, akkor a tiszta megmunkált felület alatt belső porozitás és szegregáció maradhat meg.
3. szakasz: Hűtés és hőkezelés
Ez a legérzékenyebb szakasz a nehéz szakaszok esetében.
Ha a hűtés túl gyors, nagy termikus és átalakulási feszültségek alakulhatnak ki. Ha a hidrogén eltávolítása és a hűtés rosszul van összehangolva, a diffundálható hidrogén felhalmozódhat a belső hibák körül.
A lágyítást vagy megeresztést a minőség és a keresztmetszet alapján kell végezni. A felületi keménység önmagában nem tudja garantálni a mag egyenletességét vagy feszültségmentességét.
4. szakasz: Tárolás és darabolás
Tárolás közben egy meglévő mikrorepedés maradhat a felszín alatt. A diffundálható hidrogén tovább mozoghat, miközben a maradék szakítófeszültség továbbra is hat a gyenge területeken.
Az első fűrészvágás megszünteti a feszítőerőt és újraelosztja a feszültséget. A vágóerő és a rezgés adja az utolsó kiváltó okot.
A pontos leírás tehát nem feltétlenül az, hogy „az acél megrepedt, mert tárolták”. Gyakrabban:
A hiba a gyártás során keletkezett, a tárolás során rejtve maradt, és vágás során váltott ki, vagy váltott ki belőle valami.
Milyen bizonyítékok támasztják alá a hidrogénnel segített repesztést?
|
Bizonyíték |
Mit mutat |
|---|---|
|
Pehelyszerű belső repedések koncentrálódnak a mag közelében |
Támogatja a lehetséges hidrogén-pehely károsodást |
|
A hidrogénkibocsátás meghaladta a gyárban elfogadott határértéket |
Támogatja a hidrogén bevonását |
|
Repedés megjelenése késés után |
Összhangban van a késleltetett repedéssel, de nem bizonyított |
|
Rideg törés kevés deformációval |
Alacsony törési ellenállást mutat, de nem csak a hidrogénre jellemző |
|
Súlyos szegregáció vagy zárványok |
Azonosítja a potenciális repedéskialakulási helyeket |
|
Átment UT eredmény |
Csak megerősíti, hogy az adott vizsgálati eljárás során nem volt elutasítható jelzés |
A végső diagnózisnak a törésvizsgálat, a teljes metszetű makrovizsgálat, a metallográfia, a hidrogénadatok, az UT-feljegyzések és a gyártási előzmények kombinációjával kell elkészülnie.
Az UT számos belső folytonossági hiányosságot képes kimutatni, de az észlelés a hiba méretétől, orientációjától, a szonda gyakoriságától, a lefedettségtől és az elfogadási osztálytól függ. A keménységvizsgálat nem tudja mérni a maradék feszültséget, a hidrogént vagy a középponti szegregációt.
Ki a felelős?
A felelősség attól függ, hogy hol keletkezett a hiba.
Az acélgyártó ellenőrzi az olvasztást, a hidrogén eltávolítását, a darabolást, a kovácsolás utáni hűtést. A feldolgozó felelős lehet a későbbi egyengetésért, megmunkálásért vagy hőkezelésért. A megrendelő ellenőrzi a tárolási, alátámasztási és fűrészelési körülményeket.
Ha a vizsgálat hidrogénpelyheket, nem megfelelő kovácsolást vagy más, a gyártásból eredő hibát igazol, a felelősség általában a korábbiakban szereplőket terheli. Ezt a következtetést azonban három ténnyel kell alátámasztani:
-
A repedés eredetét és a hiba típusát azonosították.
-
A vizsgált minta nyomon követhető a tényleges hőig és blokkig.
-
Az eredmény nem felel meg a megállapodott szabványnak vagy szerződéses követelménynek.
Ezen tények nélkül korai lenne akár a fűrészt, akár a beszállítót hibáztatni.
Az olcsó acél valódi ára
Egy spektrométerrel megerősíthető a helyes minőség, miközben egy kihagyott gyártási lépést nem lehet ellenőrizni. A hidrogénezés szabályozása, a kovácsolási redukció és a hűtési gyakorlat nem ellenőrizhető pusztán kémiai alapon.
A vákuumkezelés lerövidítésével, a kovácsolási munka csökkentésével vagy a hűtés felgyorsításával elérhető megtakarítás tonnánként csekély lehet. Egy meghibásodott blokk sokkal többe kerülhet:
-
Az anyag és a befejezett megmunkálás elveszhet.
-
Ugyanabból a hőforrásból származó többi blokkot karanténba kell helyezni.
-
A termelés és az ügyfélszállítás leáll.
-
A laboratóriumi vizsgálatok és a panaszok benyújtása további időt vesz igénybe.
A legolcsóbb árajánlat nem mindig jelenti a legalacsonyabb összköltséget.
Hogyan válasszunk megbízható szállítót
Az átvételkor végzett felületi keménység-ellenőrzések nem mutatják ki a belső mag állapotát vagy a hidrogénszintet. A gyártópartnerére kell támaszkodnia. Íme, mire kell figyelnie:
-
A berendezések képességeinek ellenőrzése: A beszállítónak vákuumos gáztalanító (VD) létesítményekre és nagy teljesítményű kovácsprésekre van szüksége a nagyméretű tömbök tömörítéséhez.
-
Követeljen szigorú vizsgálati szabványokat: Ne fogadjon el egy homályos „UT megfelelt” pecsétet. A megbízható gyárak pontosan meghatározzák a vizsgálati szabványt (például a SEP 1921-et), az elfogadási osztályt és a szigorú hidrogén-határértékeket.
-
Teljes nyomonkövethetőség biztosítása: Minden blokknak MTC 3.1 tanúsítvánnyal kell érkeznie. A fizikai acélon lévő hőszámnak meg kell egyeznie a papíron szereplővel.
-
Értékelje a műszaki átláthatóságot: Kérje meg a beszállítót, hogy ismertesse a kovácsolási, hűtési és hőkezelési eljárásait az Ön pontos szelvényméretéhez igazítva.
A késleltetett repedések megelőzéséhez olyan beszállítóra van szükség, aki a teljes gyártási folyamatot ellenőrzi.
Hogyan kezeli az FCS a kockázatot
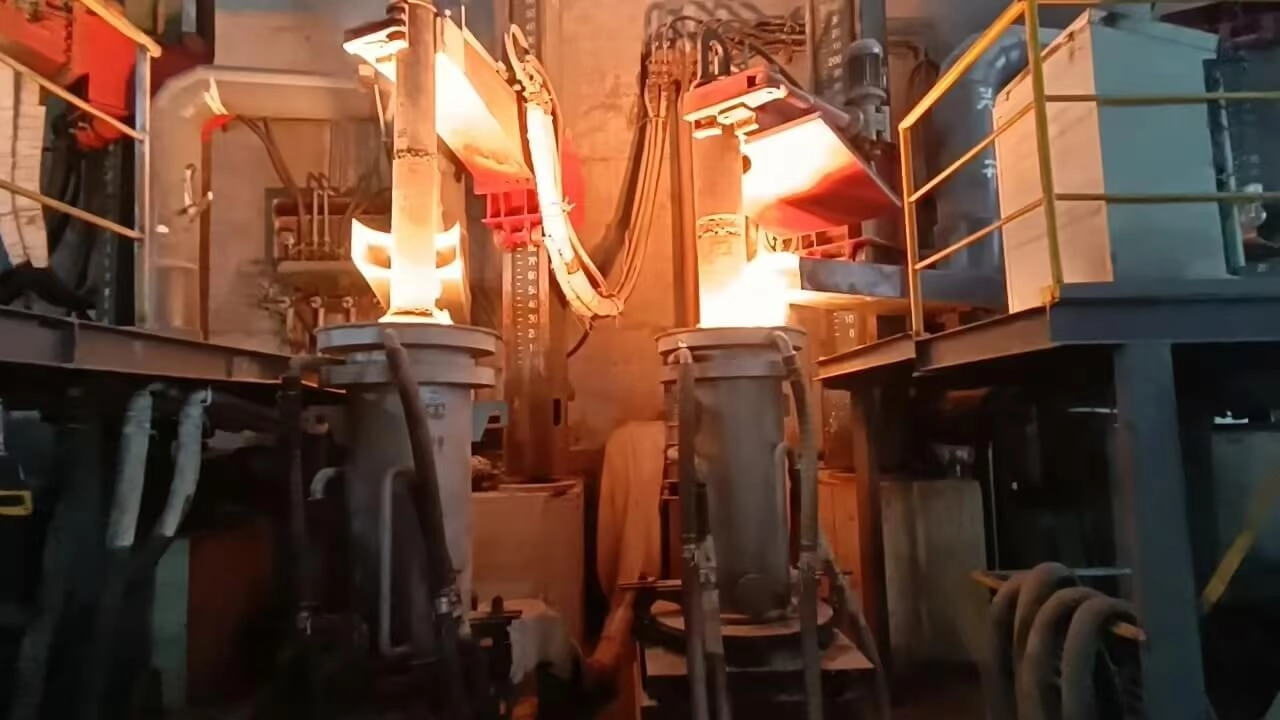
Az FCS Tool Steel a profilméretet az anyagspecifikáció részeként kezeli. Egy 500 mm-es tömb nem követheti ugyanazt a hűtési logikát, mint egy kis rúd.
Ennek alátámasztására komoly felszerelésre van szükség. Az FCS egy 5,500 tonnás gyorskovácsoló prést üzemeltet. Ez biztosítja, hogy még az 500 mm-nél nagyobb nagyméretű rudak és tömbök esetében is a magkovácsolási arány könnyedén meghaladja az 5:1-et, teljesen kipréselve és megszilárdítva a középső porozitást.
Gyártási útvonalunk a következőket foglalhatja magában:
EF → LF → VD → ESR, ha meg van adva → szabályozott kovácsolás → szabályozott hűtés és hőkezelés → megmunkálás → végellenőrzés
Mi irányítjuk azt a folyamatot, ahol ezek a hibák keletkeznek: hidrogén a finomítás során, központi szerkezet a vágás és a masszív kovácsolás során, valamint maradék feszültség a hűtés és hőkezelés során.
Az ellenőrzés ezután a hőszámhoz kapcsolódik. A szerződéstől függően ez magában foglalhatja a kémiai összetételt, a keménységet, az UT-t (például a SEP 1921 szabvány szerinti szigorú vizsgálatot), a makroszerkezetet és a metallográfiát, az MTC 3.1 dokumentáció támogatásával.
Összegzés
Legyünk világosak: az 1.2083, 1.2316 és 1.2714 acéltömbök nem csak úgy a semmiből repednek meg, pusztán azért, mert néhány hónapja raktárban állnak.
Az igazság az, hogy a mögöttes ok szinte mindig sokkal korábban kezdődik a gyártási folyamatban. Legyen szó túlzott hidrogénről, nem megfelelő kovácsolásról, ellenőrizetlen hűtésről, maradékfeszültségről vagy rejtett belső kohászati hibáról – a kár már megtörtént. A tárolás csupán időt biztosít, és az első fűrészvágás az a kiváltó ok, amely feltárja a gyengeséget.
Nagy kovácsolt blokkok esetében a megfelelő kémiai összetétel és felületi keménység elérése csupán a minimum. Ami igazán meghatározza, hogy az acél stabil marad-e a forgácsolás megkezdésekor, az a szigorú hidrogén-szabályozás, a megfelelő kovácsoláscsökkentés, a pontos hűtési gyakorlatok és a teljes hőszám-követhetőség.
Acélkereskedők ellátásának biztosítása
A forgalmazók számára egy hónapokig raktározott, repedt blokk közvetlen csapást jelent a haszonkulcsokra és nehézkes tárgyalásokat a vevőkkel. A készletnek stabilnak kell maradnia.
Az FCS Tool Steel nagykereskedőkkel működik együtt. Nagy keresztmetszetű, gáztalanított, kovácsolt és polcokon biztonságosan tárolható tömböket szállítunk kiskereskedőinknek.
Dolgozzon együtt egy olyan gyártópartnerrel, aki tudja, hogyan védi nagykereskedelmi vállalkozását az állandó minőség. Kérjen árajánlatot vagy indítson műszaki megkeresést még ma! Biztosítsunk megbízható ellátási láncot készletei számára.