1.2316 Szerszámacél | 420H | X36CrMo17
Az FCS Factory által kifejezetten a kiváló savállóság és polírozási teljesítmény érdekében tervezett, kiváló minőségű 1.2344,SKD 61,X40CrMoV5-1 szerszámacél zord környezetben is megőrzi méretstabilitását és kiváló megmunkálhatóságát, így kiemelkedő teljesítményt nyújt.
1.2316 Szerszámacél | 420H | X36CrMo17 Termékbemutató
Az 1.2316/X36CrMo17 szerszámacél egy általánosan használt szerszámacél műanyag formákhoz, és a német DIN szabványhoz tartozik (W-Nr. számozási rendszer), amely megfelel az amerikai ASTM/AISI 420H szabványnak és a kínai GB 3Cr17NiMo szabványnak . Az 1.2316, 420H és X36CrMo17 acél három széles körben használt szerszámacél a formakészítéshez, amelyek mindegyike rendelkezik a korrózióállóság alapvető jellemzőivel, de eltérő összetétellel és orientációval.
Az 1.2316, 420H és X36CrMo17 szerszámacélok háromféle szerszámacélt széles körben használnak a formagyártásban. Mindegyik fő jellemzője a korrózióállóság, de az összetételnek és az elhelyezésnek is megvan a maga súlya. Az 1.2316 (az X38CrMo16 minőségnek felel meg) egy magas széntartalmú króm-molibdén ötvözetű szerszámacél, amely 0.33-0.43% szenet, 15.0-17.0% krómot és körülbelül 1.00-1.30% molibdént tartalmaz (1.00~1.30%). Mind kopásállóság, mind szívósság, mind korrózióállóság szempontjából kiváló, műanyag formákhoz (különösen PVC-hez és más korrozív anyagokhoz), valamint a mag, az üreg és más alkatrészek nedves környezetre való kialakításához optimalizálva.
A 420H egy martenzites rozsdamentes acél , amelynek nagy keménysége edzéssel és megeresztéssel érhető el, főként magasfényű és kopásálló, különösen alkalmas átlátszó műanyag alkatrészekhez (pl. optikai lencsék, CD-formák) és gyengén savas, párás munkakörülményekhez. Az X36CrMo17 (kb. 1.2316-os keménységű) egy előedzett és megeresztett acél, amely a korrózió- és hőfáradási ellenállásra helyezi a hangsúlyt, és főként kis precíziós formákhoz és kémiailag ellenálló hőre lágyuló műanyagokhoz készült.
1.2316 Szerszámacél | 420H | X36CrMo17 Típusok és opciók

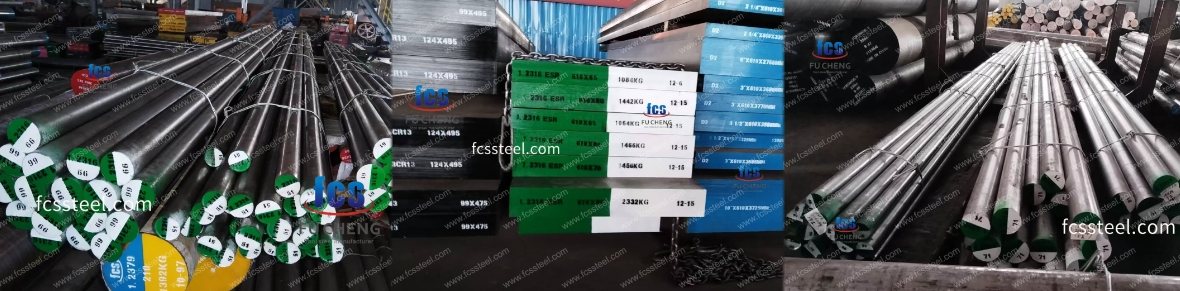
Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. 1.2316/420H/X36CrMo17 szerszámacél:
1.2316 Szerszámacél | 420H | X36CrMo17 Egyedi opciók

- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- 1.2316/420H/X36CrMo17 szerszámacél elektrosalak újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
1.2316 Szerszámacél | 420H | X36CrMo17 Kémiai összetétel

1.2316 Szerszámacél | 420H | X36CrMo17 Hőkezelési folyamat

1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
1.2316 Szerszámacél | 420H | X36CrMo17 Minőségellenőrzés

1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
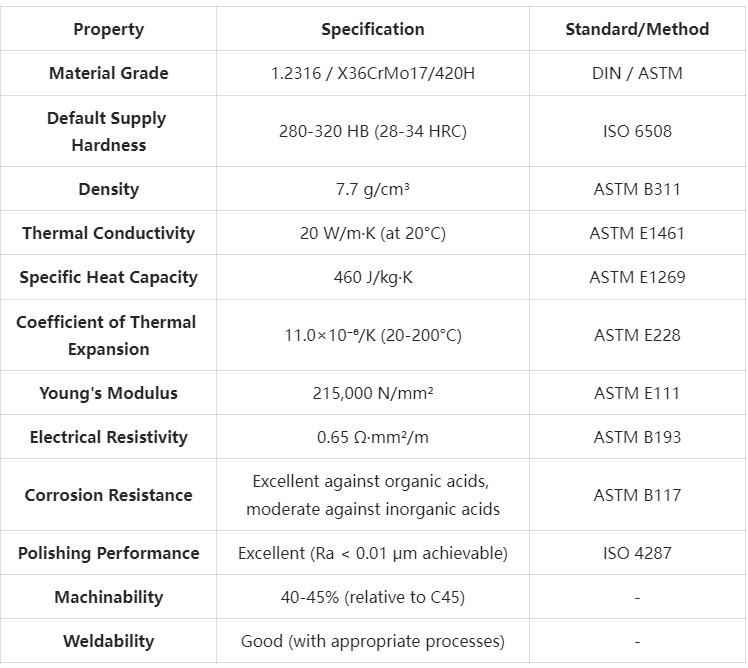
1.2316 Szerszámacél | 420H | X36CrMo17 Műszaki adatok
1.2316 Szerszámacél | 420H | X36CrMo17 Termékalkalmazások

1.2316 Szerszámacél főbb alkalmazási területei
- Műanyag formák: korrozív műanyagok (pl. PVC, halogénezett műanyagok, orvosi műanyagok) öntése a vegyi támadásokkal szembeni nagy ellenállásnak köszönhetően. Nagy fröccsöntőforma-üregek, extrudáló formák, amelyek egyenletes keménységből és alacsony deformációs tulajdonságokból adódnak.
- Ipari alkatrészek: szivattyútengelyek, kompresszor alkatrészek, hajózási berendezések alkatrészei, párás vagy kémiai környezethez igazítva.
- Formajavítás: betétekként beágyazva alacsony korrózióállóságú formákba (pl. 1.2083) az élettartam növelése érdekében.
A 420H szerszámacél főbb alkalmazási területei
- Kiváló minőségű öntőformák: átlátszó műanyag alkatrészek (CD-lemezek, lencsék, optikai eszközök) öntőformái, amelyeknél a kifogástalan felület elengedhetetlen. Orvostechnikai eszközök öntőformái (pl. fecskendők, Luer-csatlakozók), amelyek megfelelnek a higiéniai és korrózióállósági követelményeknek.
- Additív gyártási alkalmazások: formabetétek alakkövető hűtése (3D nyomtatás), a hűtési idő 80%-os csökkentése és a csatornák rozsdásodásának elkerülése.
- Kések és eszközök: szikék, élelmiszer-feldolgozó kések, amelyek ötvözik a keménységet és a korrózióállóságot.
Az X36CrMo17 szerszámacél főbb alkalmazási területei
Kis precíziós öntőformák: öntőformák korrozív hőre lágyuló műanyagokhoz (pl. POM, adalékanyagokkal ellátott műanyagok). Formák tükrözött termékekhez (kozmetikai csomagolások, átlátszó tartályok) kiváló polírozási tulajdonságokkal.
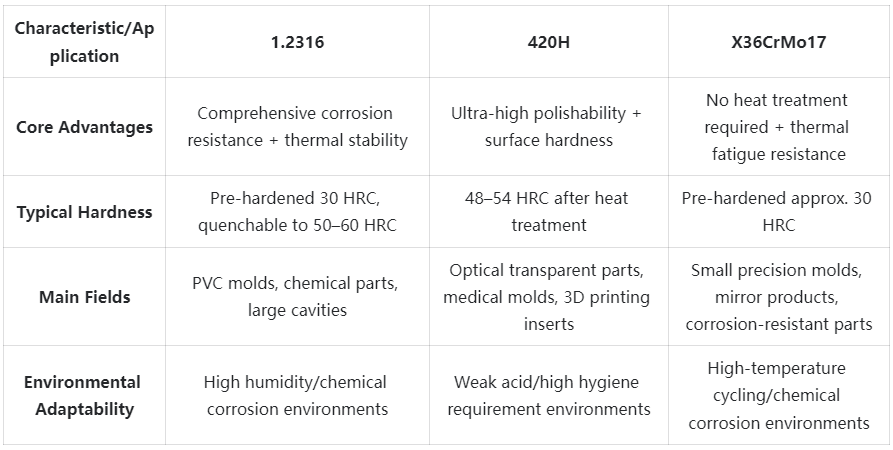
1.2316 Szerszámacél | 420H | X36CrMo17 Összehasonlító összefoglaló
1.2316 Szerszámacél | 420H | X36CrMo17 Ügyfélsikertörténetek
1.2316 Szerszámacél | 420H | X36CrMo17 Árképzési információk
1.2316 Szerszámacél | 420H | X36CrMo17 Gyakran Ismételt Kérdések

K: Mi a különbség az 1.2316 és a standard rozsdamentes acél között?
Az A:1.2316 kiváló korrózióállósággal rendelkezik a szerves savakkal szemben, miközben kiváló mechanikai tulajdonságokat és megmunkálhatóságot biztosít. A hagyományos rozsdamentes acéllal ellentétben előedzett, és tükörpolírozott minőséget érhet el.K: Hogyan viszonyul az 1.2316 a 420-as rozsdamentes acélhoz?
Az A:1.2316 hasonló korrózióállósággal rendelkezik, de jobb mechanikai tulajdonságokkal, jobb polírozási teljesítménnyel rendelkezik, és előedzett állapotban van. Hőkezelés során jobb méretstabilitást mutat, és edzett állapotban jobban megmunkálható.
K: Alkalmas az 1.2316 élelmiszerrel való érintkezésre?
V: Igen, az 1.2316 acél megfelelő feldolgozás és polírozás után megfelel az FDA élelmiszer-érintkezési követelményeinek. Az élelmiszer-savakkal és tisztítószerekkel szembeni ellenállása ideális választássá teszi élelmiszer-feldolgozó berendezésekhez.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |