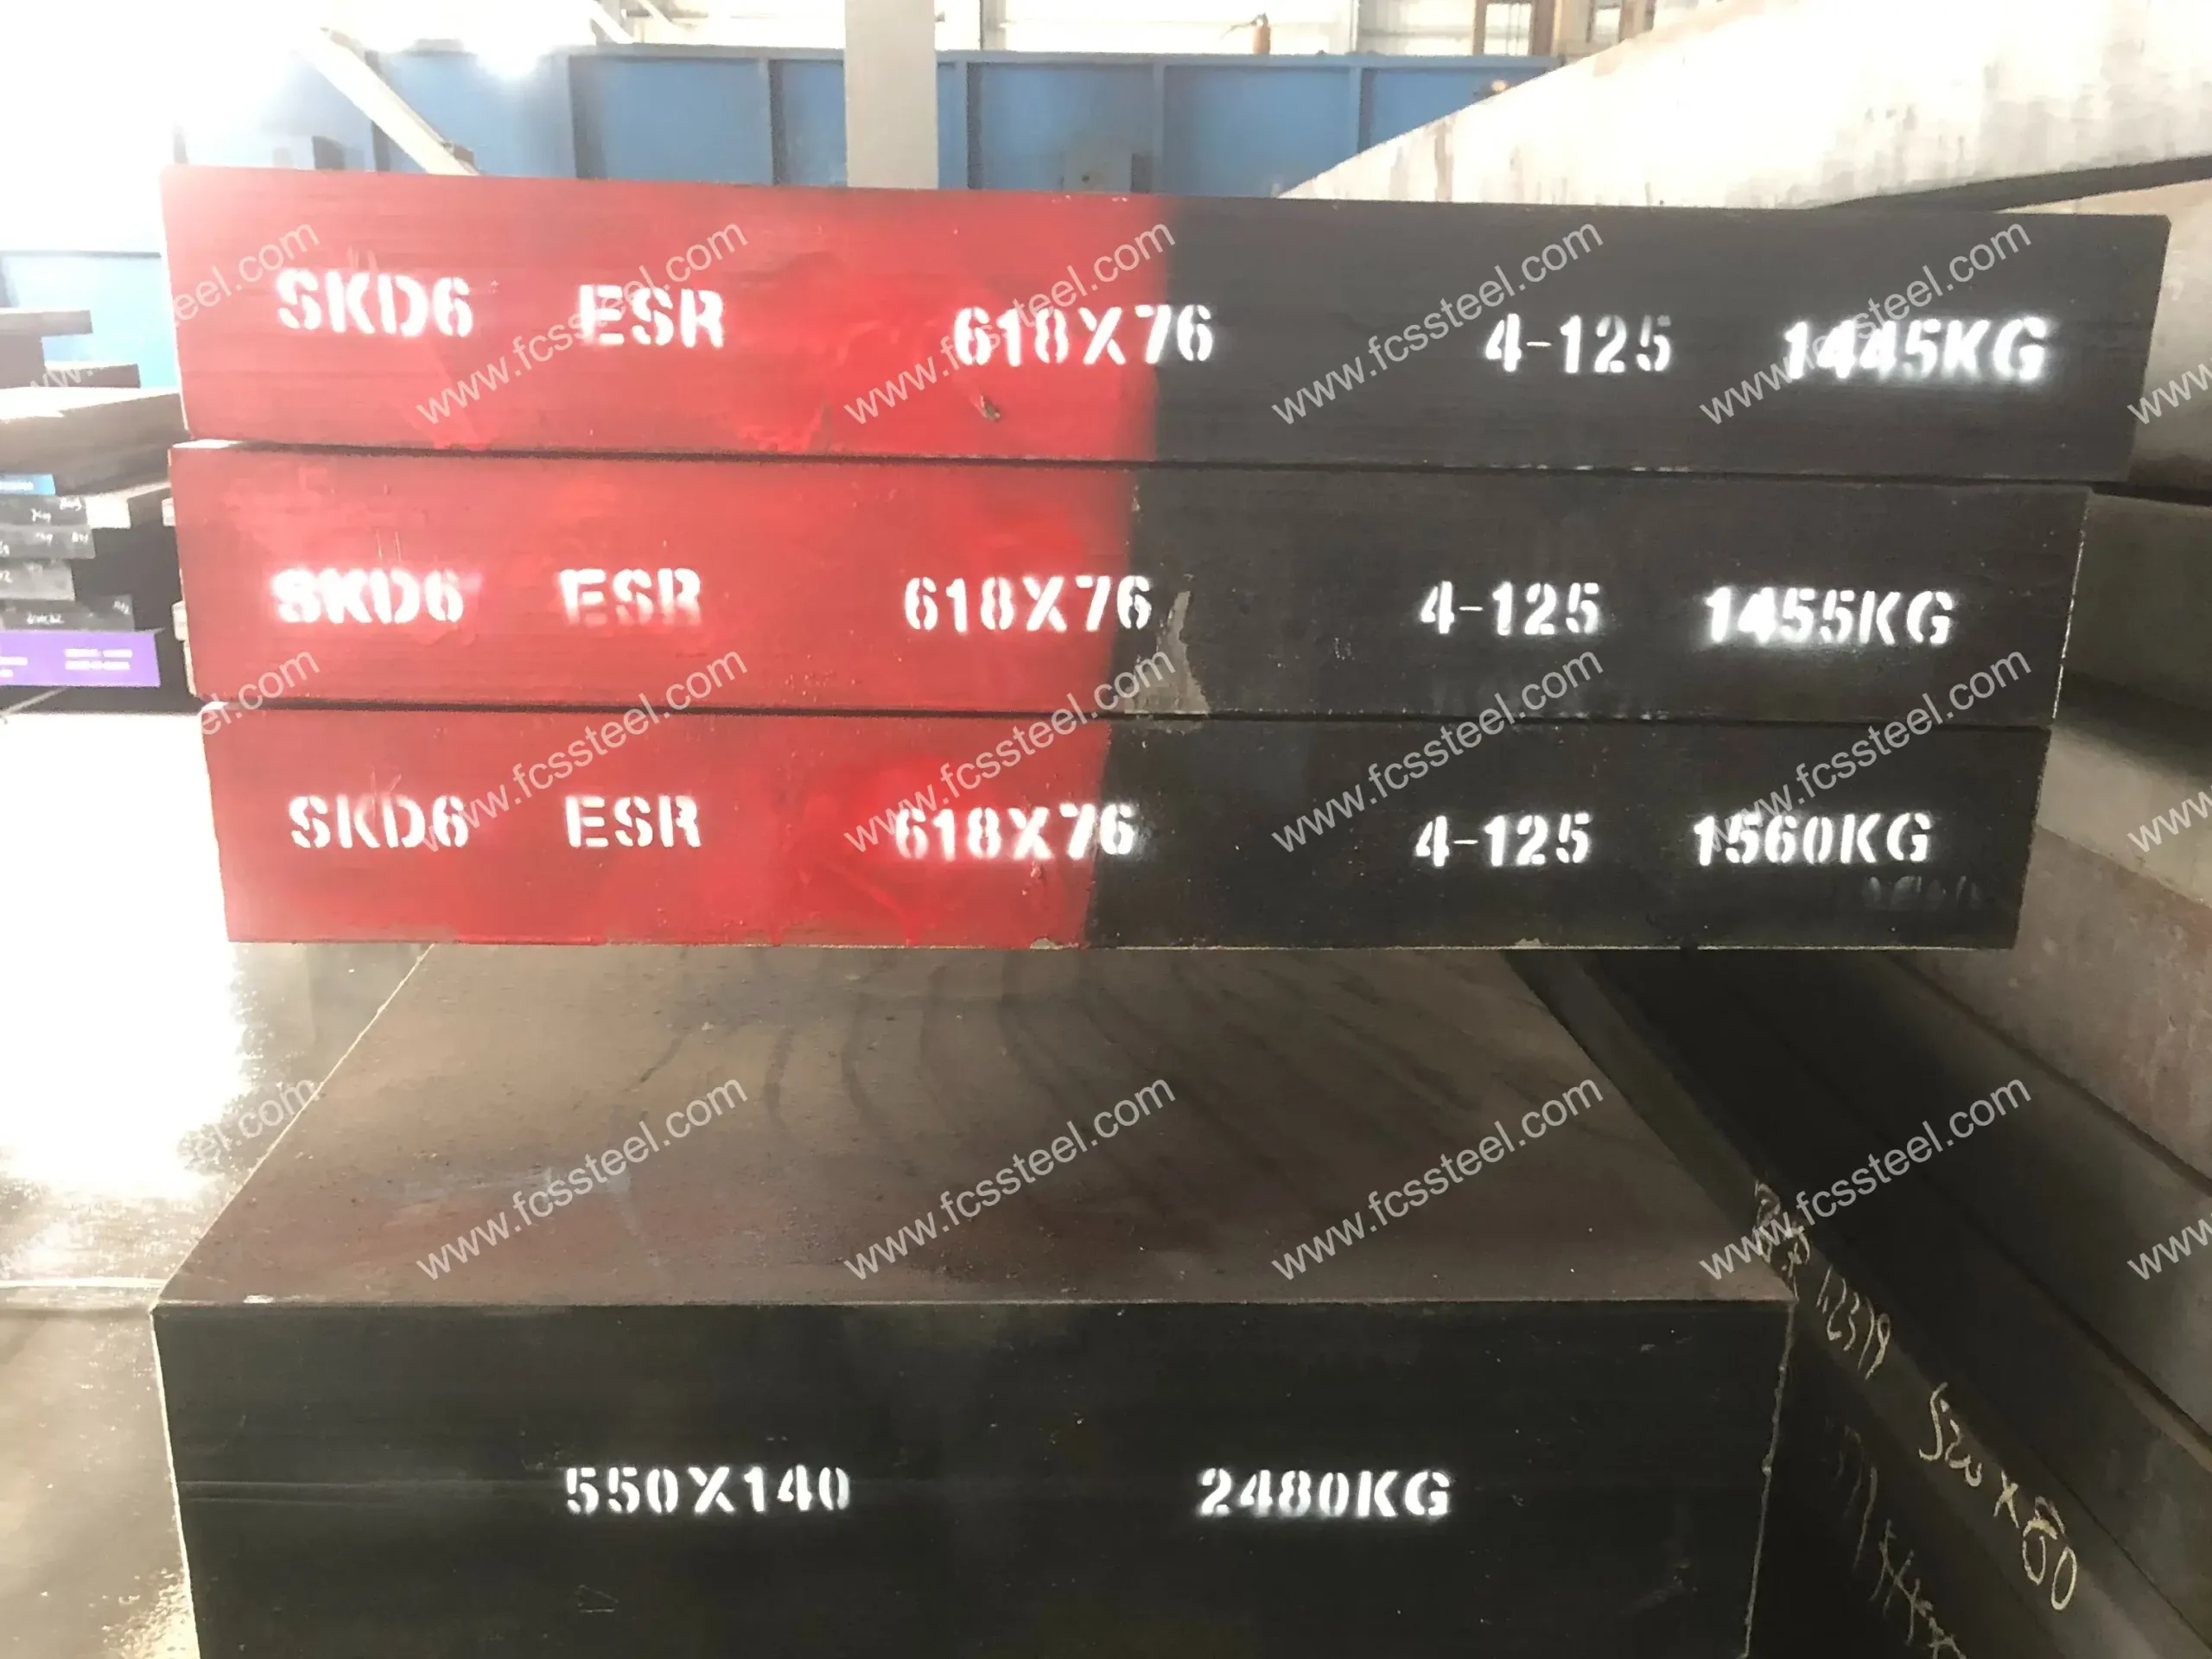
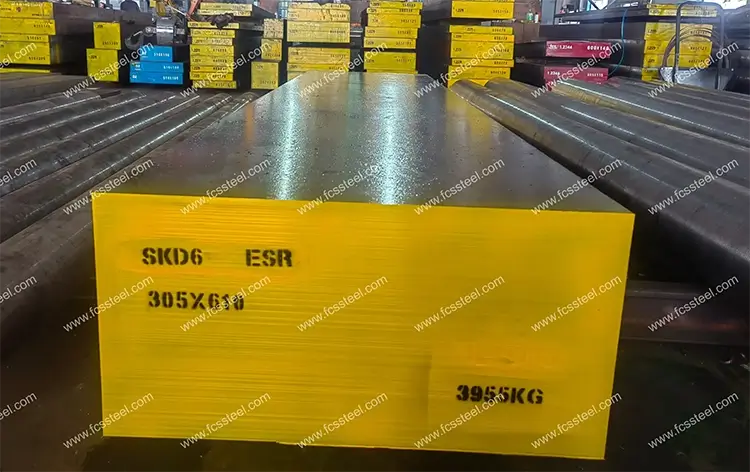



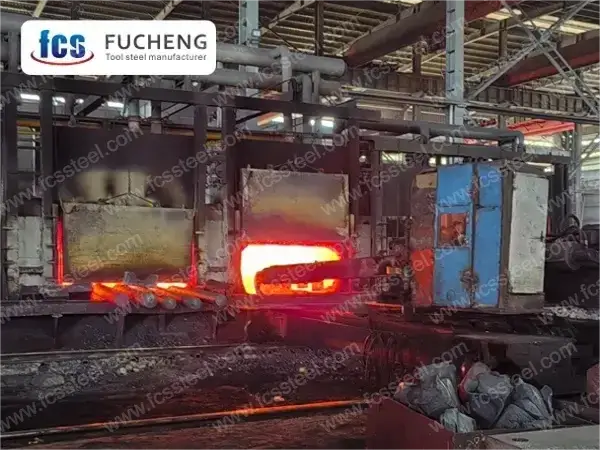
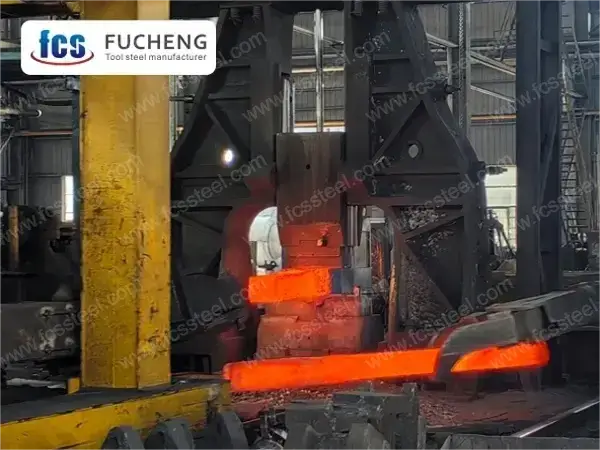
SKD6 szerszámacél
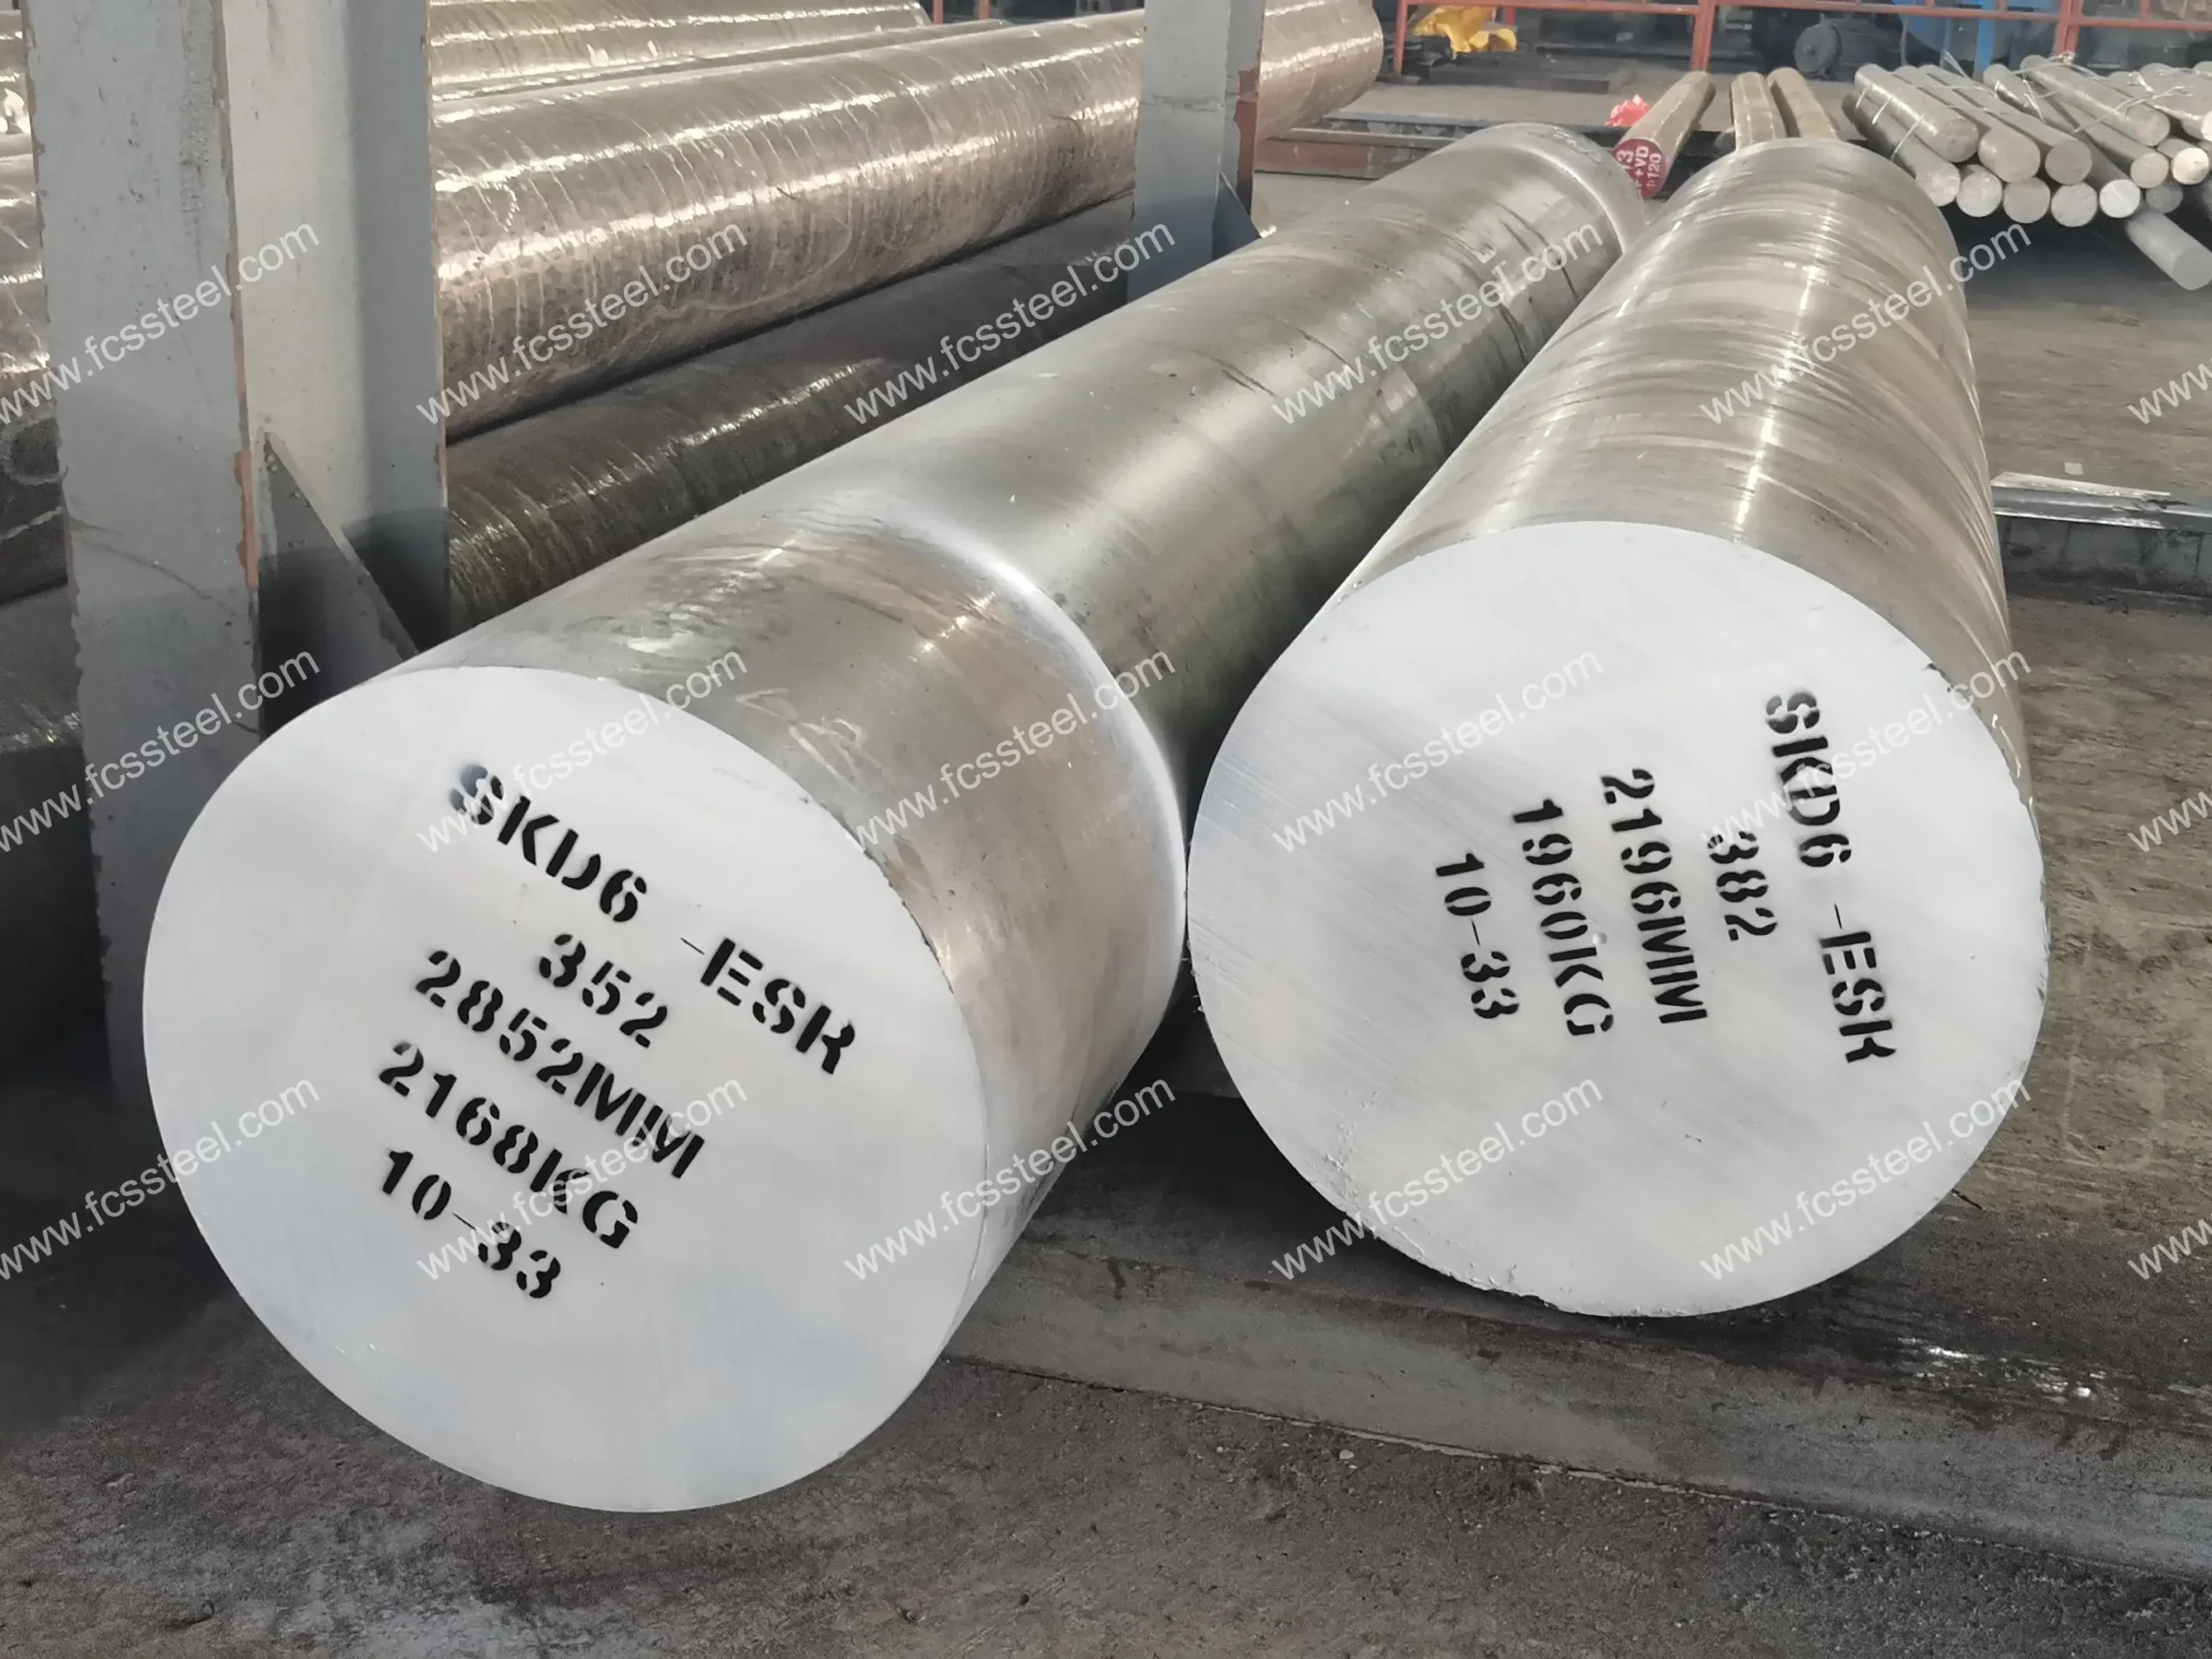
Az SKD6 szerszámacél egy melegalakításra alkalmas szerszámacél, amelyet a japán JIS G4404 szabvány határoz meg, és amely megfelel az amerikai AISI H11 szabványnak . Ez egy Cr-Mo szerszámacél közepes vanádiumtartalommal. Fő előnyei a jó szívósság és a hőrepedés-állóság, így alkalmas közepes hőterhelés alatt álló szerszámalkalmazásokhoz, például melegnyíró késekhez, meleglyukasztókhoz és öntött magokhoz.
A magas vanádiumtartalmú melegalakítható acélokhoz képest az SKD6 valamivel gyengébb a magas hőmérsékleti szilárdság és a vöröskeménység tekintetében, de jobb megmunkálhatóságot és méretstabilitást kínál hőkezelés közben. Különösen alkalmas olyan szerszámalkatrészekhez, amelyek több megmunkálási műveletet vagy nagy méretpontosságot igényelnek.
Az SKD6 nemzetközi megfelelői közé tartozik a kínai GB 4Cr5MoSiV, az amerikai AISI H11, a német DIN X38CrMoV5-1 ( 1.2343 ) és az orosz GOST 4Х5МФС. Kiegyensúlyozott teljesítményének és jó költséghatékonyságának köszönhetően az SKD6-ot széles körben használják repülőgépipari alkatrészek alakításában, alumíniumötvözetek extrudálási szerszámaiban és melegnyíró berendezésekben.
SKD6 szerszámacél típusok és opciók

Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. SKD6 öntőacél:
SKD6 szerszámacél testreszabott opciók

- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- SKD6 Szerszámacél Elektrosalakos Újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
SKD6 szerszámacél kémiai összetétele

SKD6 szerszámacél hőkezelési folyamat

1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
SKD6 Szerszámacél Minőségellenőrzés

1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
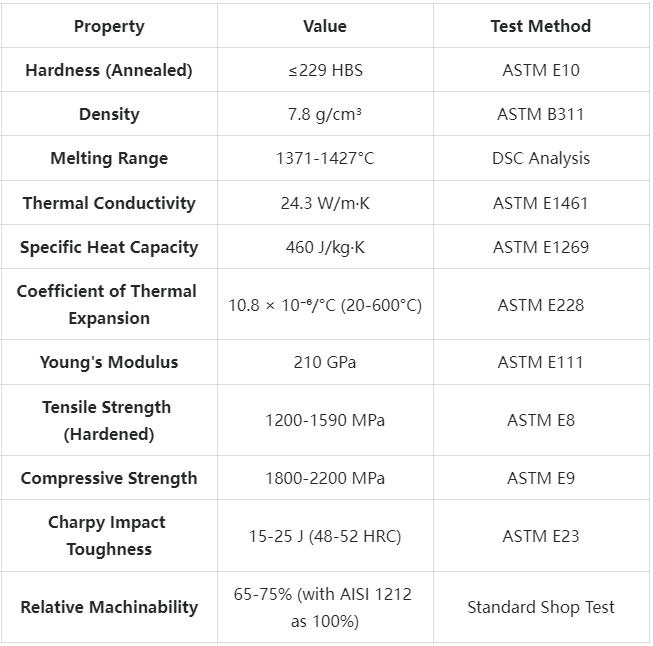
SKD6 szerszámacél műszaki adatai
SKD6 szerszámacél termékalkalmazások

Fő alkalmazási forgatókönyvek
Kovácsoló szerszámok és szerszámok
A melegkovácsolási műveletek során nagy előnyt jelent az SKD6 kiváló mechanikai és hőfáradással szembeni ellenállása. Az acél szívóssága megakadályozza a korai repedést, miközben megőrzi a kopásállóságot a kovácsolási hőmérsékleten. Amikor egy repülőgépipari alkatrész-beszállító az SKD6 kovácsszerszámainkat használta, a szerszám élettartama 35%-kal nőtt, és a kovácsolt alkatrészek méretkonzisztenciája javult, ami közvetlenül a gyártási hatékonyság javulásához és az alkatrészenkénti költség csökkenéséhez vezetett.
FORRÓ OLLÓPENGÉK
Az SKD6 ötvözi a nagy keménységet, a kopásállóságot és a szívósságot, így ideális acélművekben és fémmegmunkáló üzemekben használt melegvágó pengéknek. Ezek a pengék magas hőmérsékleten is megőrzik a vágóél épségét a tiszta vágások és a hosszabb karbantartási intervallumok érdekében. Egy acélgyártó 45%-kal csökkentette a pengecsere gyakoriságát SKD6 melegvágó pengéinkkel.
Műanyag öntőformák magas hőmérsékletű gyantákhoz
Magas hőmérsékletű műszaki műanyagok (PPS, PEI, PEEK) fröccsöntéséhez az SKD6 kiváló kopásállóságot és polírozhatóságot kínál. Hőtulajdonságai hatékony hőátadást és stabil hűtést biztosítanak, így kiváló minőségű fröccsöntött alkatrészeket állítanak elő csökkentett ciklusidővel. Egy elektronikai alkatrészeket gyártó cég arról számolt be, hogy az SKD6 öntőformákra való frissítés után javuló felületminőségről és 25%-kal gyorsabb ciklusidőkről számolt be.
Iparspecifikus alkalmazások
- Autóipar: sebességváltó alkatrész szerszámok, motorblokk szerszámok, felfüggesztés alkatrész kovács szerszámok.
- Repülőgépipar: turbinalapát-kovácsoló szerszámok, szerkezeti alkatrészek extrudáló szerszámai, nagy szilárdságú rögzítőszerszámok.
- Elektronikai ipar: hűtőborda extrudáló szerszámok, csatlakozó szerszámok, félvezető csomagoló szerszámok.
- Építőipar: alumínium ablakkeret extrudáló szerszámok, szerkezeti acél kovácsoló szerszámok.
- Fogyasztási cikkek: tartós alkatrész-szerszámok, készülékalkatrész-szerszámok.
- Katonai / Védelmi: precíziós alkatrészszerszámok kritikus alkalmazásokhoz, amelyek megbízhatóságot igényelnek. Katonai / Védelmi: precíziós alkatrészszerszámok kritikus alkalmazásokhoz, amelyek megbízhatóságot igényelnek.
- Orvosi berendezések: sebészeti eszközök szerszámozása, nagy pontosságot igénylő implantátum alkatrészek szerszámozása.
SKD6 szerszámacél versenyelőnyök összehasonlítása

SKD6 szerszámacél vásárlói sikertörténetek
SKD6 szerszámacél árképzési információk
SKD6 szerszámacél Gyakran Ismételt Kérdések

K: Hogyan viszonyul az SKD6 a standard H13 szerszámacélhoz?
V: Az SKD6 egy japán minőség (JIS), amely nagyjából megfelel az AISI H13-nak, de a mi SKD6-unk szigorúbb kémiai összetétel-szabályozással, optimalizált megmunkálással és szigorúbb minőségellenőrzéssel rendelkezik a H13 specifikáción belül, ami kiváló teljesítményjellemzőket eredményez, különösen a hőfáradási ellenállás és a szívósság tekintetében.K: Hegeszthető és javítható az SKD6?
V: Igen, az SKD6 a megfelelő eljárásokkal sikeresen hegeszthető; javasoljuk az előmelegítést 315-370°C-ra, kompatibilis hozaganyagok használatát, a közbenső rétegek hőmérsékletének fenntartását és a hegesztés utáni hőkezelést. Műszaki támogató csapatunk részletes hegesztési eljárásokat tud biztosítani az Ön konkrét alkalmazásához.K: Hogyan befolyásolja a keresztmetszet mérete az SKD6 teljesítményét?
A: Az SKD6 körülbelül 150 mm keresztmetszetig jó edzhetőséget biztosít. A nagyobb keresztmetszetek fokozatosan alacsonyabb magkeménységet eredményezhetnek. Nagy keresztmetszetű szerszámokban és formákban alkalmazott kritikus alkalmazásokhoz az SKD6-SD (speciális mélyedzésű változat) típust ajánljuk, vagy fontolóra vehet egy csúcskategóriás elektrosalak-újraolvasztást/vákuumív-újraolvasztást a teljes keresztmetszeti keménység növelése érdekében.K: Hogyan kell az SKD6-ot felhasználás előtt tárolni?
V: A korrózió megelőzése érdekében száraz, hőmérséklet-szabályozott környezetben kell tárolni. Hosszú távú tárolás esetén könnyű olajat kell használni. A nagy részeket megfelelően alá kell támasztani a vetemedés elkerülése érdekében. Ha korrózió lép fel, azt hőkezelés előtt alaposan el kell távolítani.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |