SKD1 szerszámacél
A modern gyártási környezetekben, ahol a kopás és torzulás miatti szerszámmeghibásodás magas termelési állásidő-költségekhez és minőségi problémákhoz vezet, az SKD1 szerszámacélt magas szén- és krómtartalomra optimalizálták, kiváló kopásállóságot és méretstabilitást mutatva nagy igénybevételű alkalmazásokban. Az SKD1-et kritikus formaalkatrészekhez használó vállalatok akár 40%-kal hosszabb szerszámélettartamról, jelentősen rövidebb karbantartási intervallumokról és jobb végtermék-állandóságról számolnak be. Professzionális minőségű hidegalakító szerszámacélként az SKD1 a keménység, a szívósság és a megmunkálhatóság tökéletes egyensúlyát kínálja, hogy megfeleljen a precíziós formák és a nagy teljesítményű ipari szerszámok igényeinek.
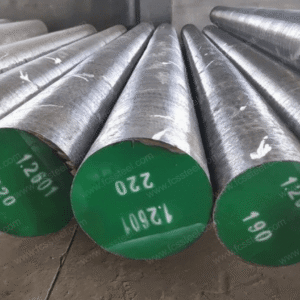
SKD1 szerszámacél termékbemutató
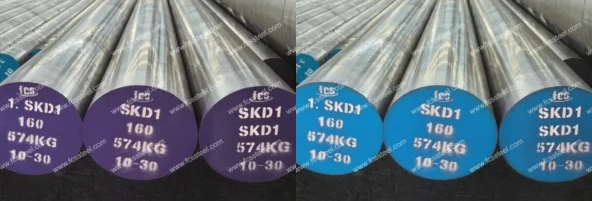
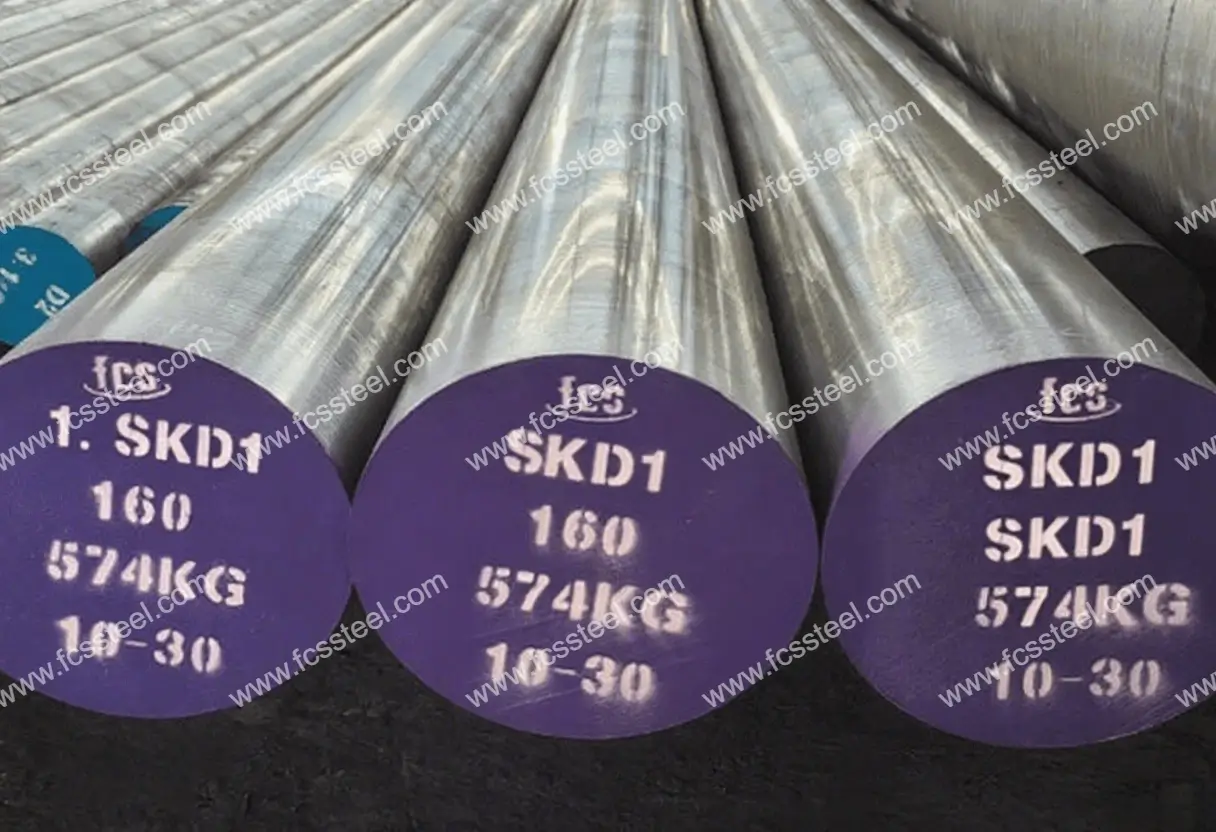
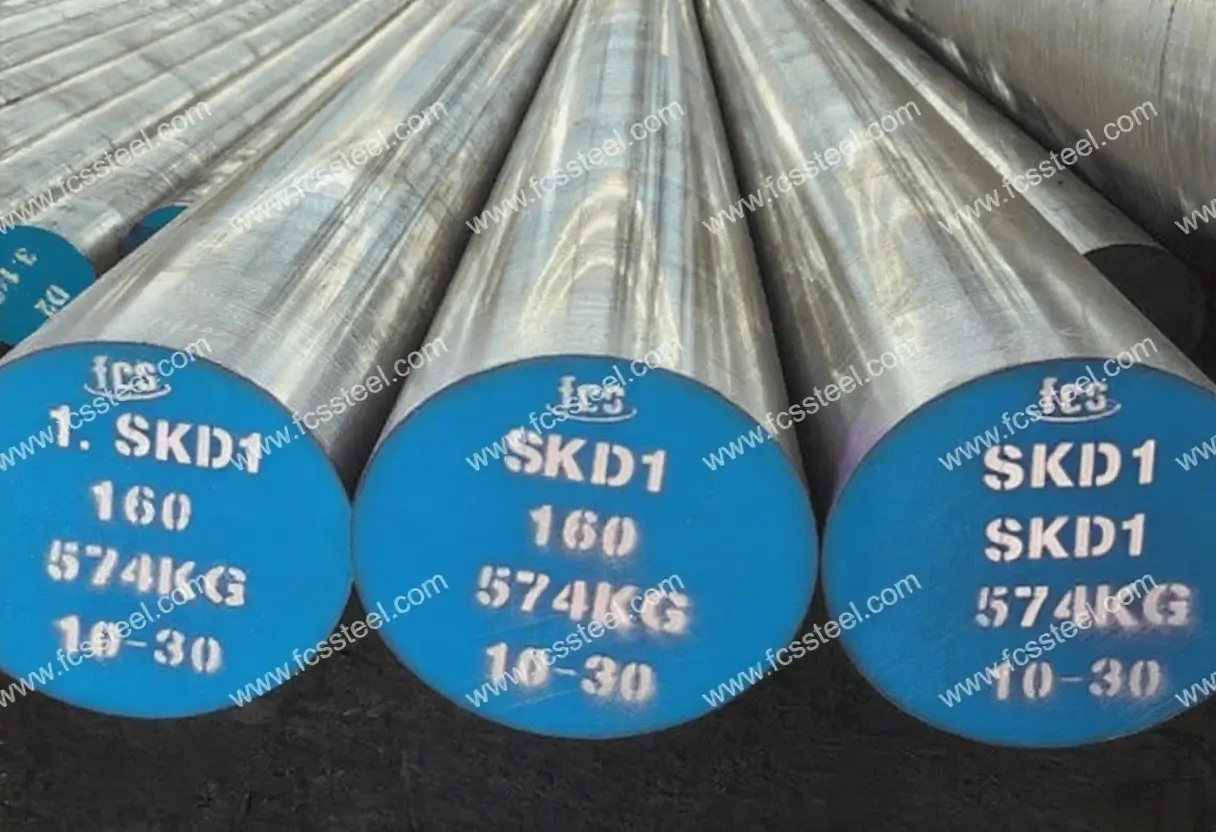
1 SKD magas szén- és krómtartalmú hidegalakító acélforma a japán JIS G4404 szabvány szerint, amely a Rheinzite acéltípushoz tartozik. A megfelelő amerikai ASTM minőség a D3, a megfelelő német DIN/W-Nr minőség X210Cr12/1.2080, a megfelelő kínai GB minőség Cr12. Kémiai összetétele szigorúan szabályozza a foszfor- és kénszennyeződéseket, és kis mennyiségű szilíciumot (és mangánt) tartalmaz, a vákuumfinomítás és a gömb alakú hőkezelés révén a szervezeti homogenitás optimalizálása érdekében a gyár keménysége 255 HBS, magas tisztasági fokú és feldolgozhatóságú. Nagy tisztaságú és feldolgozhatóságú.
Ennek az acélnak a fő előnye a rendkívül magas kopásállóság és keménységstabilitás. A hőkezelési folyamat szigorú hőmérséklet-szabályozást igényel (edzési hőmérséklet 950°C-1000°C) a túlmelegedés okozta keménységcsökkenés elkerülése érdekében, valamint feszültségcsökkentő megeresztést a torzulás csökkentése és a hosszú távú méretstabilitás és korrózióállóság biztosítása érdekében.
SKD1 szerszámacél típusok és opciók

Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. SKD1 öntőacél:
SKD1 szerszámacél testreszabott opciók

- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- SKD1 Szerszámacél Elektrosalakos Újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
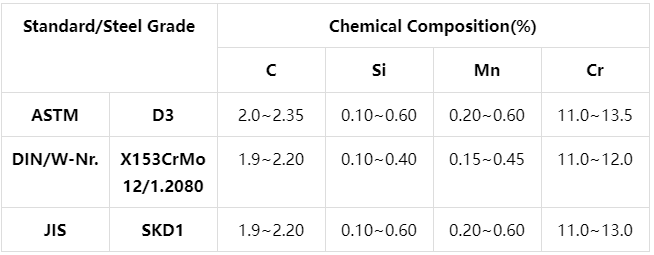
SKD1 szerszámacél kémiai összetétele
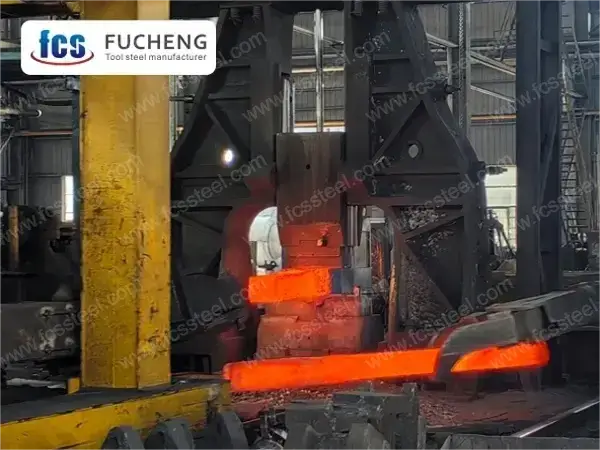
SKD1 szerszámacél hőkezelési folyamat

1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
SKD1 Szerszámacél Minőségellenőrzés

1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
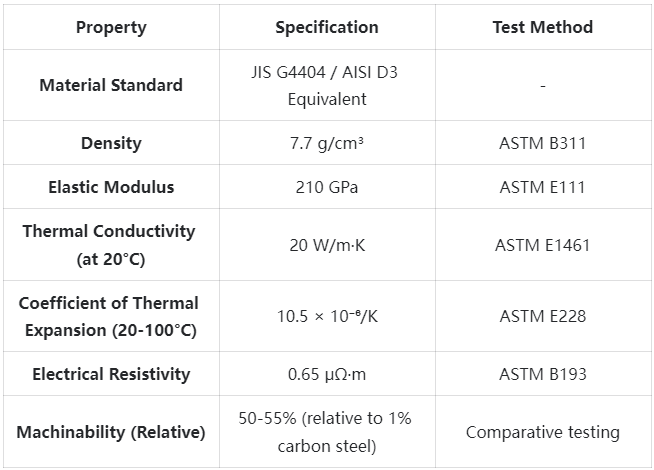
SKD1 szerszámacél műszaki adatai
SKD1 szerszámacél termékalkalmazások

Fő alkalmazási forgatókönyvek
Ejtő- és bélyegzőszerszámok
Az SKD1 kiválóan alkalmas nagy volumenű leejtésre és sajtolásra az autóiparban és a készülékgyártásban. Még több millió ciklus után is megőrzi a precíz élprofilokat, és 40%-kal csökkenti a szerszámkarbantartási intervallumokat. Egy autóipari alkatrész-beszállító SKD1-et használ alvázalkatrész-présszerszámokhoz, és a szerszámfelújítás gyakorisága haviról negyedévesre változott, ami közvetlenül javítja a termelékenységet és az alkatrészek minőségét.
Hidegen alakító szerszámok
Az SKD1 ötvözi a kopásállóságot és a nyomószilárdságot hideg sajtolás, húzás és alakítás során. A hőkezelt méretstabilitás biztosítja a precíziót az összetett öntési alkalmazásokban. Egy ipari kötőelemgyártó SKD1 hidegalakító szerszámokat használt a szerszám élettartamának 35%-os növelésére és az alkatrész állandóságának javítására.
Ipari nyírópengék
Az SKD1 kiváló éltartása alkalmassá teszi ipari nyírásra acélfeldolgozás során. A keménység és szívósság egyensúlya megakadályozza a lepattogzást és a repedést, és éles élt biztosít. Az SKD1 tisztább vágásokat biztosít, és akár 25%-kal csökkenti a pengecsere költségeit a nagy szilárdságú acélt vágó szervizközpontokban.
Precíziós mérőeszközök és mérőeszközök
Az SKD1 kiváló méretstabilitása tökéletesen alkalmassá teszi a precíziós mérő- és kalibrálószerszámokhoz. A feszültségmentesített és stabilizált alkatrészek még hőmérséklet-ingadozások esetén is mikronos tűréshatárokat tartanak fenn. A méréstechnikai berendezések gyártói referenciamérőeszközként használják a hosszú távú kalibrálási pontosság érdekében.
Dróthengerlő szerszámok
Az SKD1 kiválóan alkalmas huzalhengerlési alkalmazásokhoz, ahol a felületi kopás kritikus fontosságú. A precíz kontúrok nagy ciklikus terhelések alatt is megmaradnak, így biztosítva az állandó menetminőséget a hosszú gyártási ciklusok alatt. Az SKD1 huzalhengerlő szerszámokat használó rögzítőelem-gyártók 50%-os növekedést tapasztaltak a szerszám élettartamában a nagy szilárdságú anyagoknál.
Iparspecifikus alkalmazások
- Autógyártás: Nagy szilárdságú acél sajtolószerszámok, lehúzószerszámok, formázószerszámok
- Repülőgépipar: Precíziós alakítószerszámok, Speciális forgácsolószerszámok, Mérőberendezések
- Elektronika: Csatlakozógyártás, progresszív szerszámok, precíziós lyukasztófejek
- Rögzítőelemek gyártása: Hengerlő szerszámok, hidegalakító szerszámok, lehúzó szerszámok
- Készülékgyártás: Nagyméretű fémlemez alkatrészek sajtoló/formázó szerszámai
- Műanyag fröccsöntés: Csiszolóanyagoknak kitett fröccsöntött betétek
- Fémmegmunkálás: Ipari vágószerszámok, hasítószerszámok, nyírópengék
SKD1 szerszámacél versenyelőnyök összehasonlítása

SKD1 szerszámacél vásárlói sikertörténetek
SKD1 szerszámacél árképzési információk
SKD1 szerszámacél Gyakran Ismételt Kérdések

K: Hogyan viszonyul az SKD1 a D2 és A2 szerszámacélokhoz?
A: Az SKD1 kopásállósága jobb, mint a D2 és A2, keménysége 2-3 HRC-vel magasabb, mint a tipikus D2; a hőkezeléses méretstabilitás jobb, mint az A2, a vágóél-tartás mindkettőnél jobb. Az SKD1 krómtartalma magasabb, mint az A2-é (jó korrózióállóság), és az összetétel optimalizálása utáni szívósság jobb, mint a standard D2-é.K: Feldolgozható az SKD1 edzett állapotban?
A: Az SKD1-et főként lágyított állapotban (220-250 HB) dolgozzák fel, de edzett állapotban is megmunkálható: összetett elemekhez az EDM előnyös; köszörülés, CBN keményesztergálás és keményfém fúrás is megvalósítható (a paraméterektől függően). Javaslatok a főbb jellemzőkre: lágyított állapotban 0.1-0.2 mm megmunkálási ráhagyást kell hagyni, és edzés után simítóköszörülést kell végezni.K: Az SKD1 alkatrészek tárolására vonatkozó óvintézkedések?
V: Alacsony páratartalmú környezetben kell tárolni őket, és a szabadon lévő felületekre rozsdagátlót kell felvinni. Hosszú távú tároláshoz VCI (gőzfázis-gátló) csomagolás ajánlott. Tisztítsa meg a megmunkáló folyadékokat, alaposan szárítsa meg, és vékonyan vonja be védőolajjal; a kritikus alkatrészekhez lezárt csomagolás + szárítószer (a hőmérséklet-ingadozásokból eredő páralecsapódás megakadályozására) használata ajánlott.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |