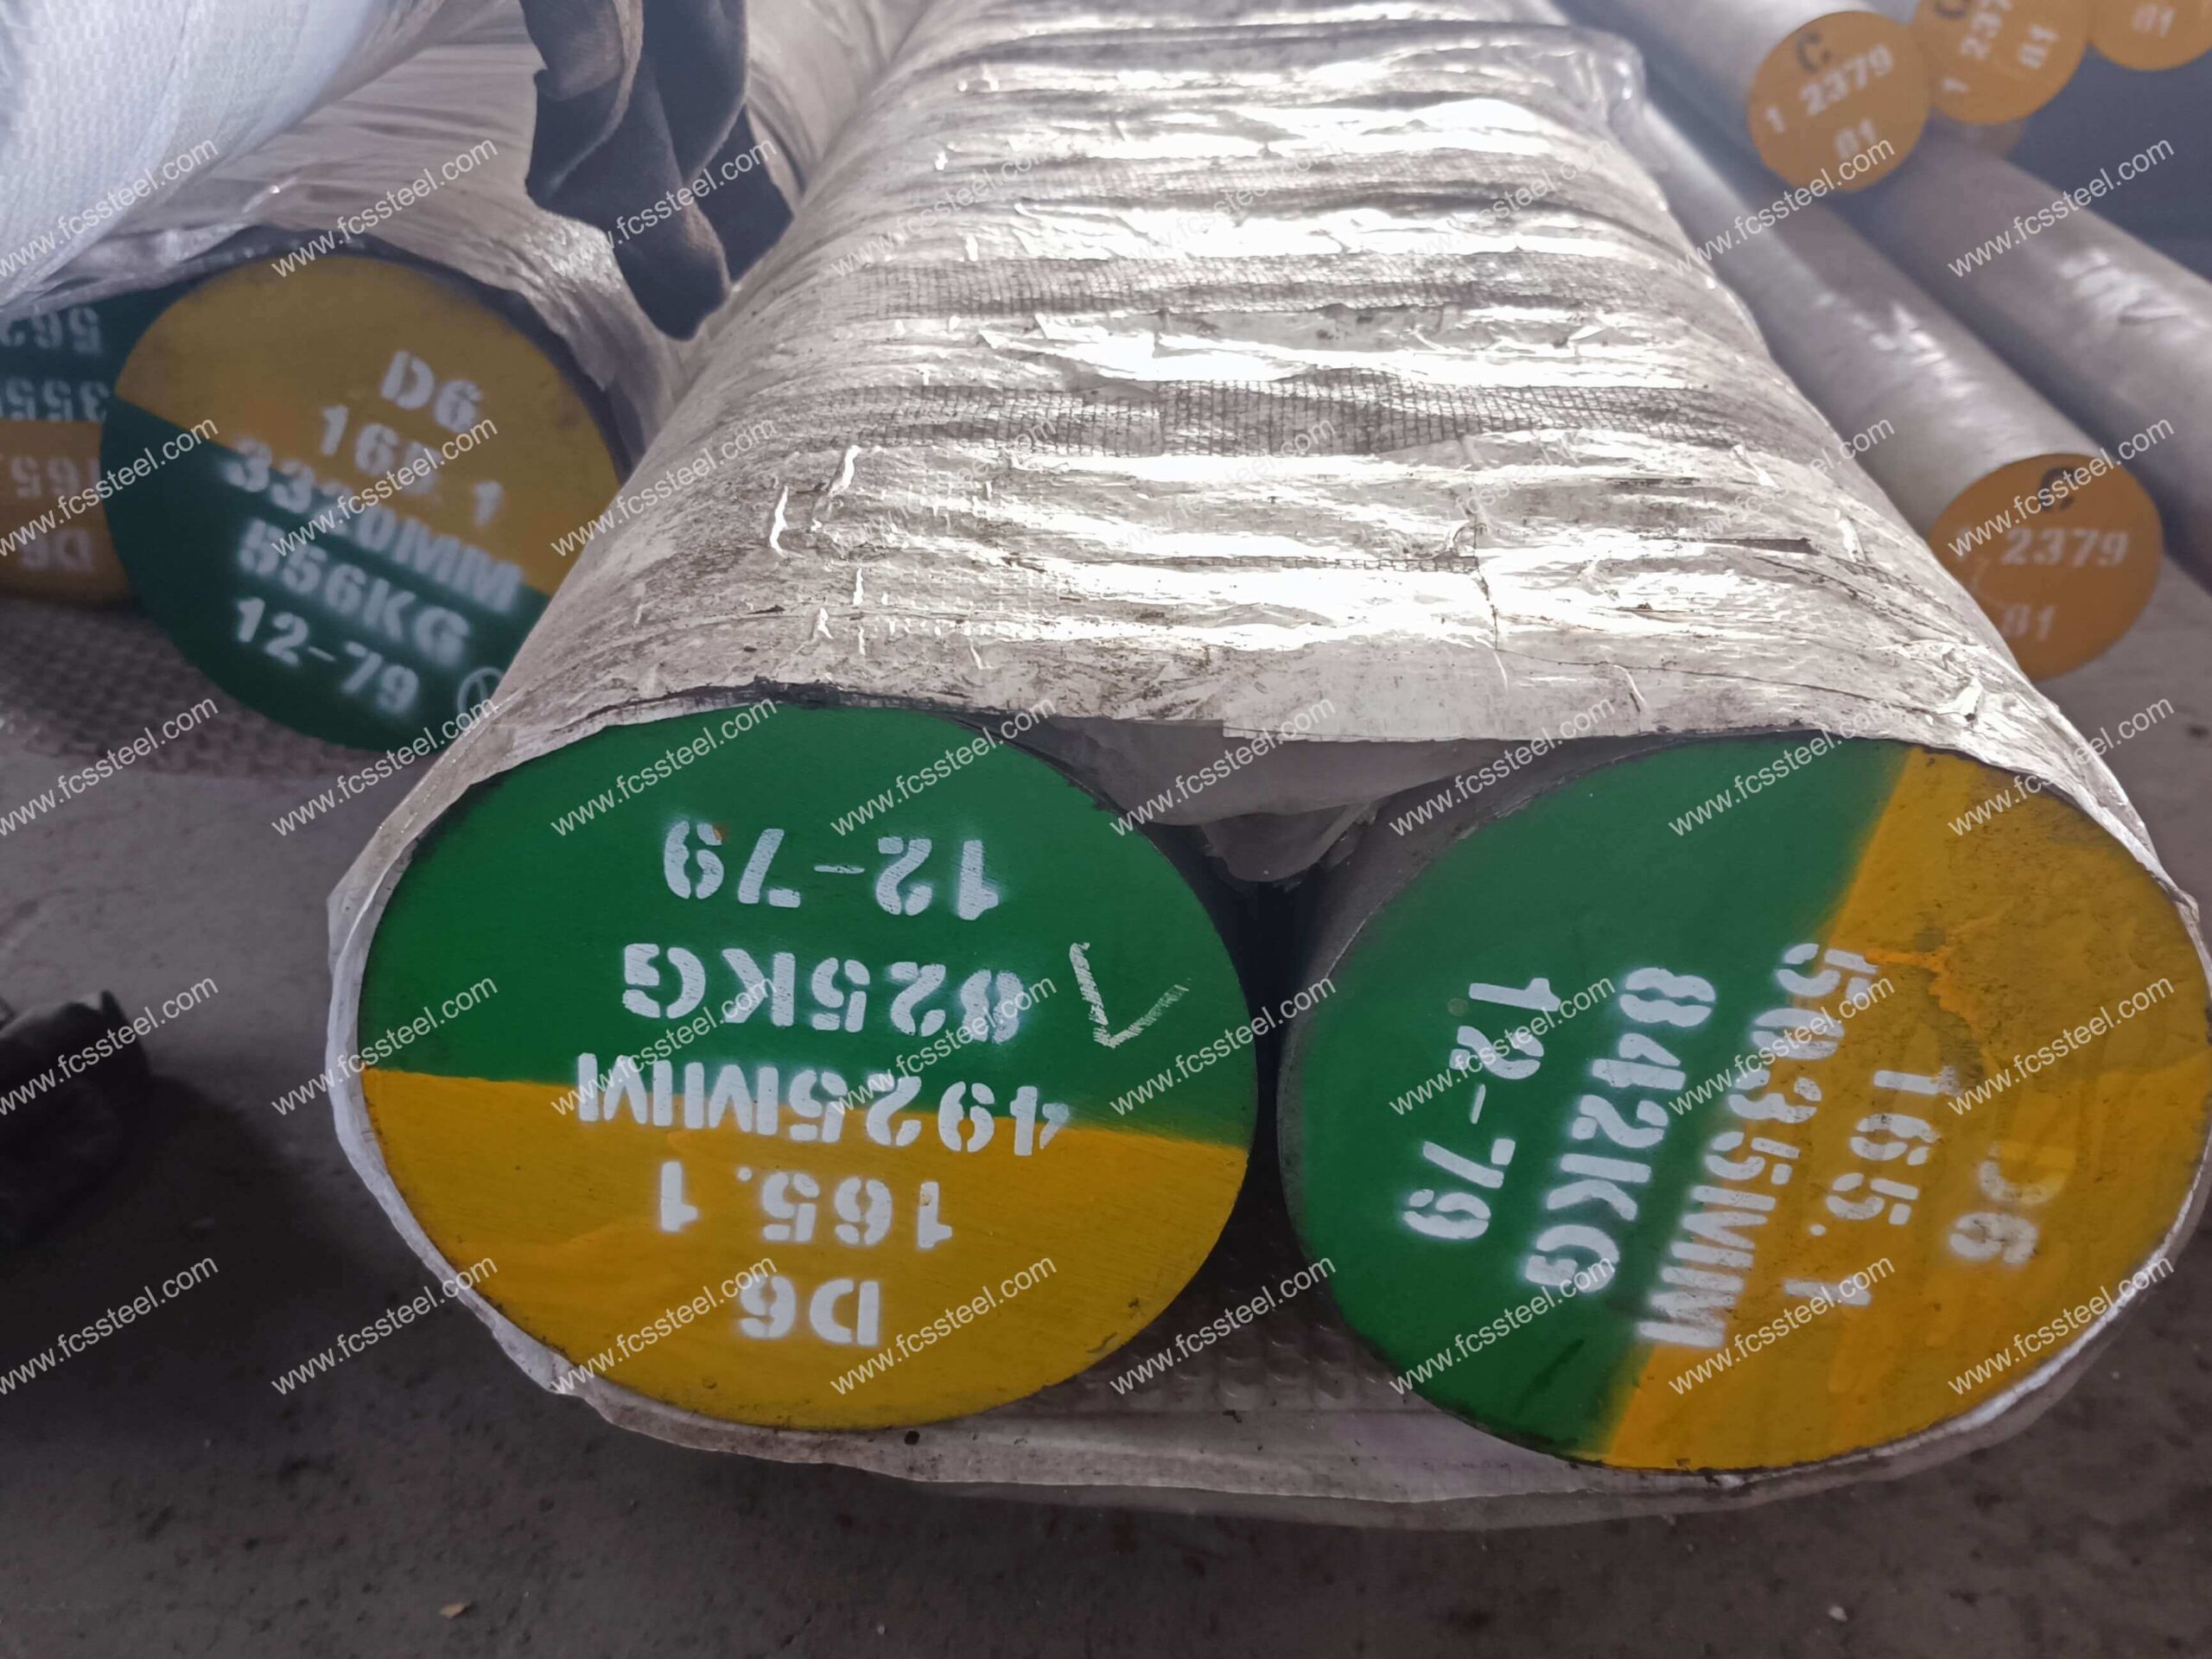
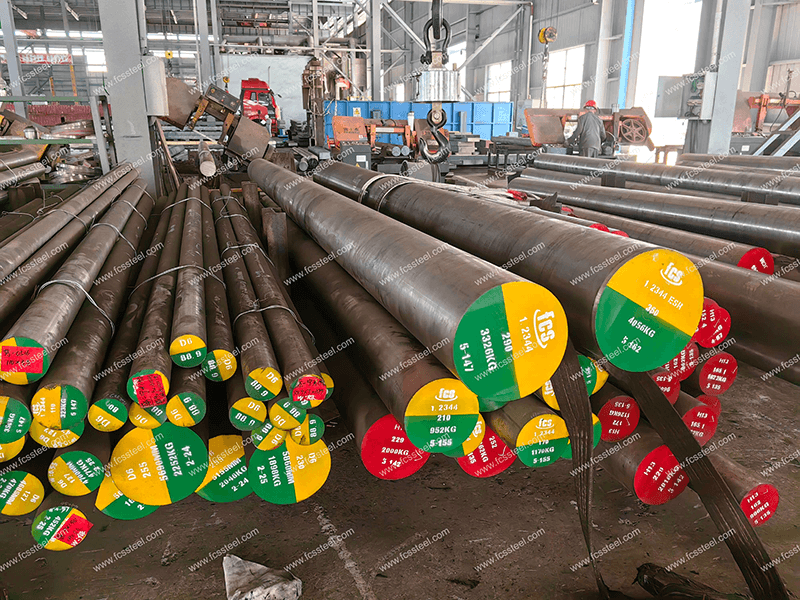
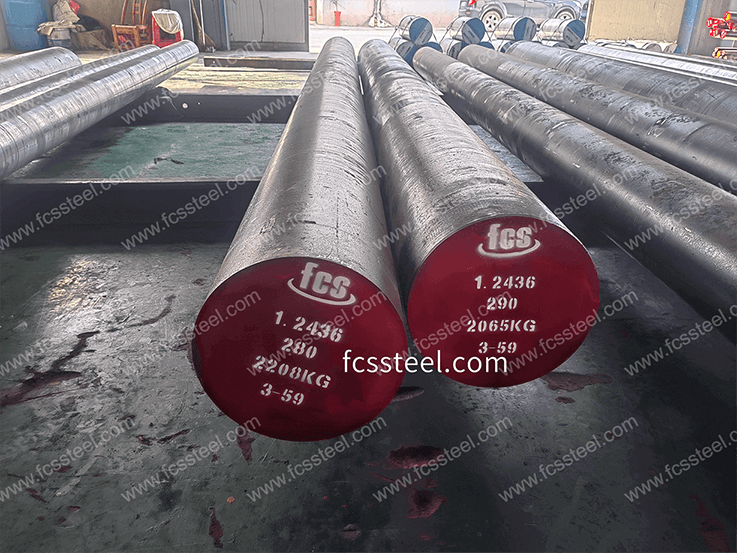
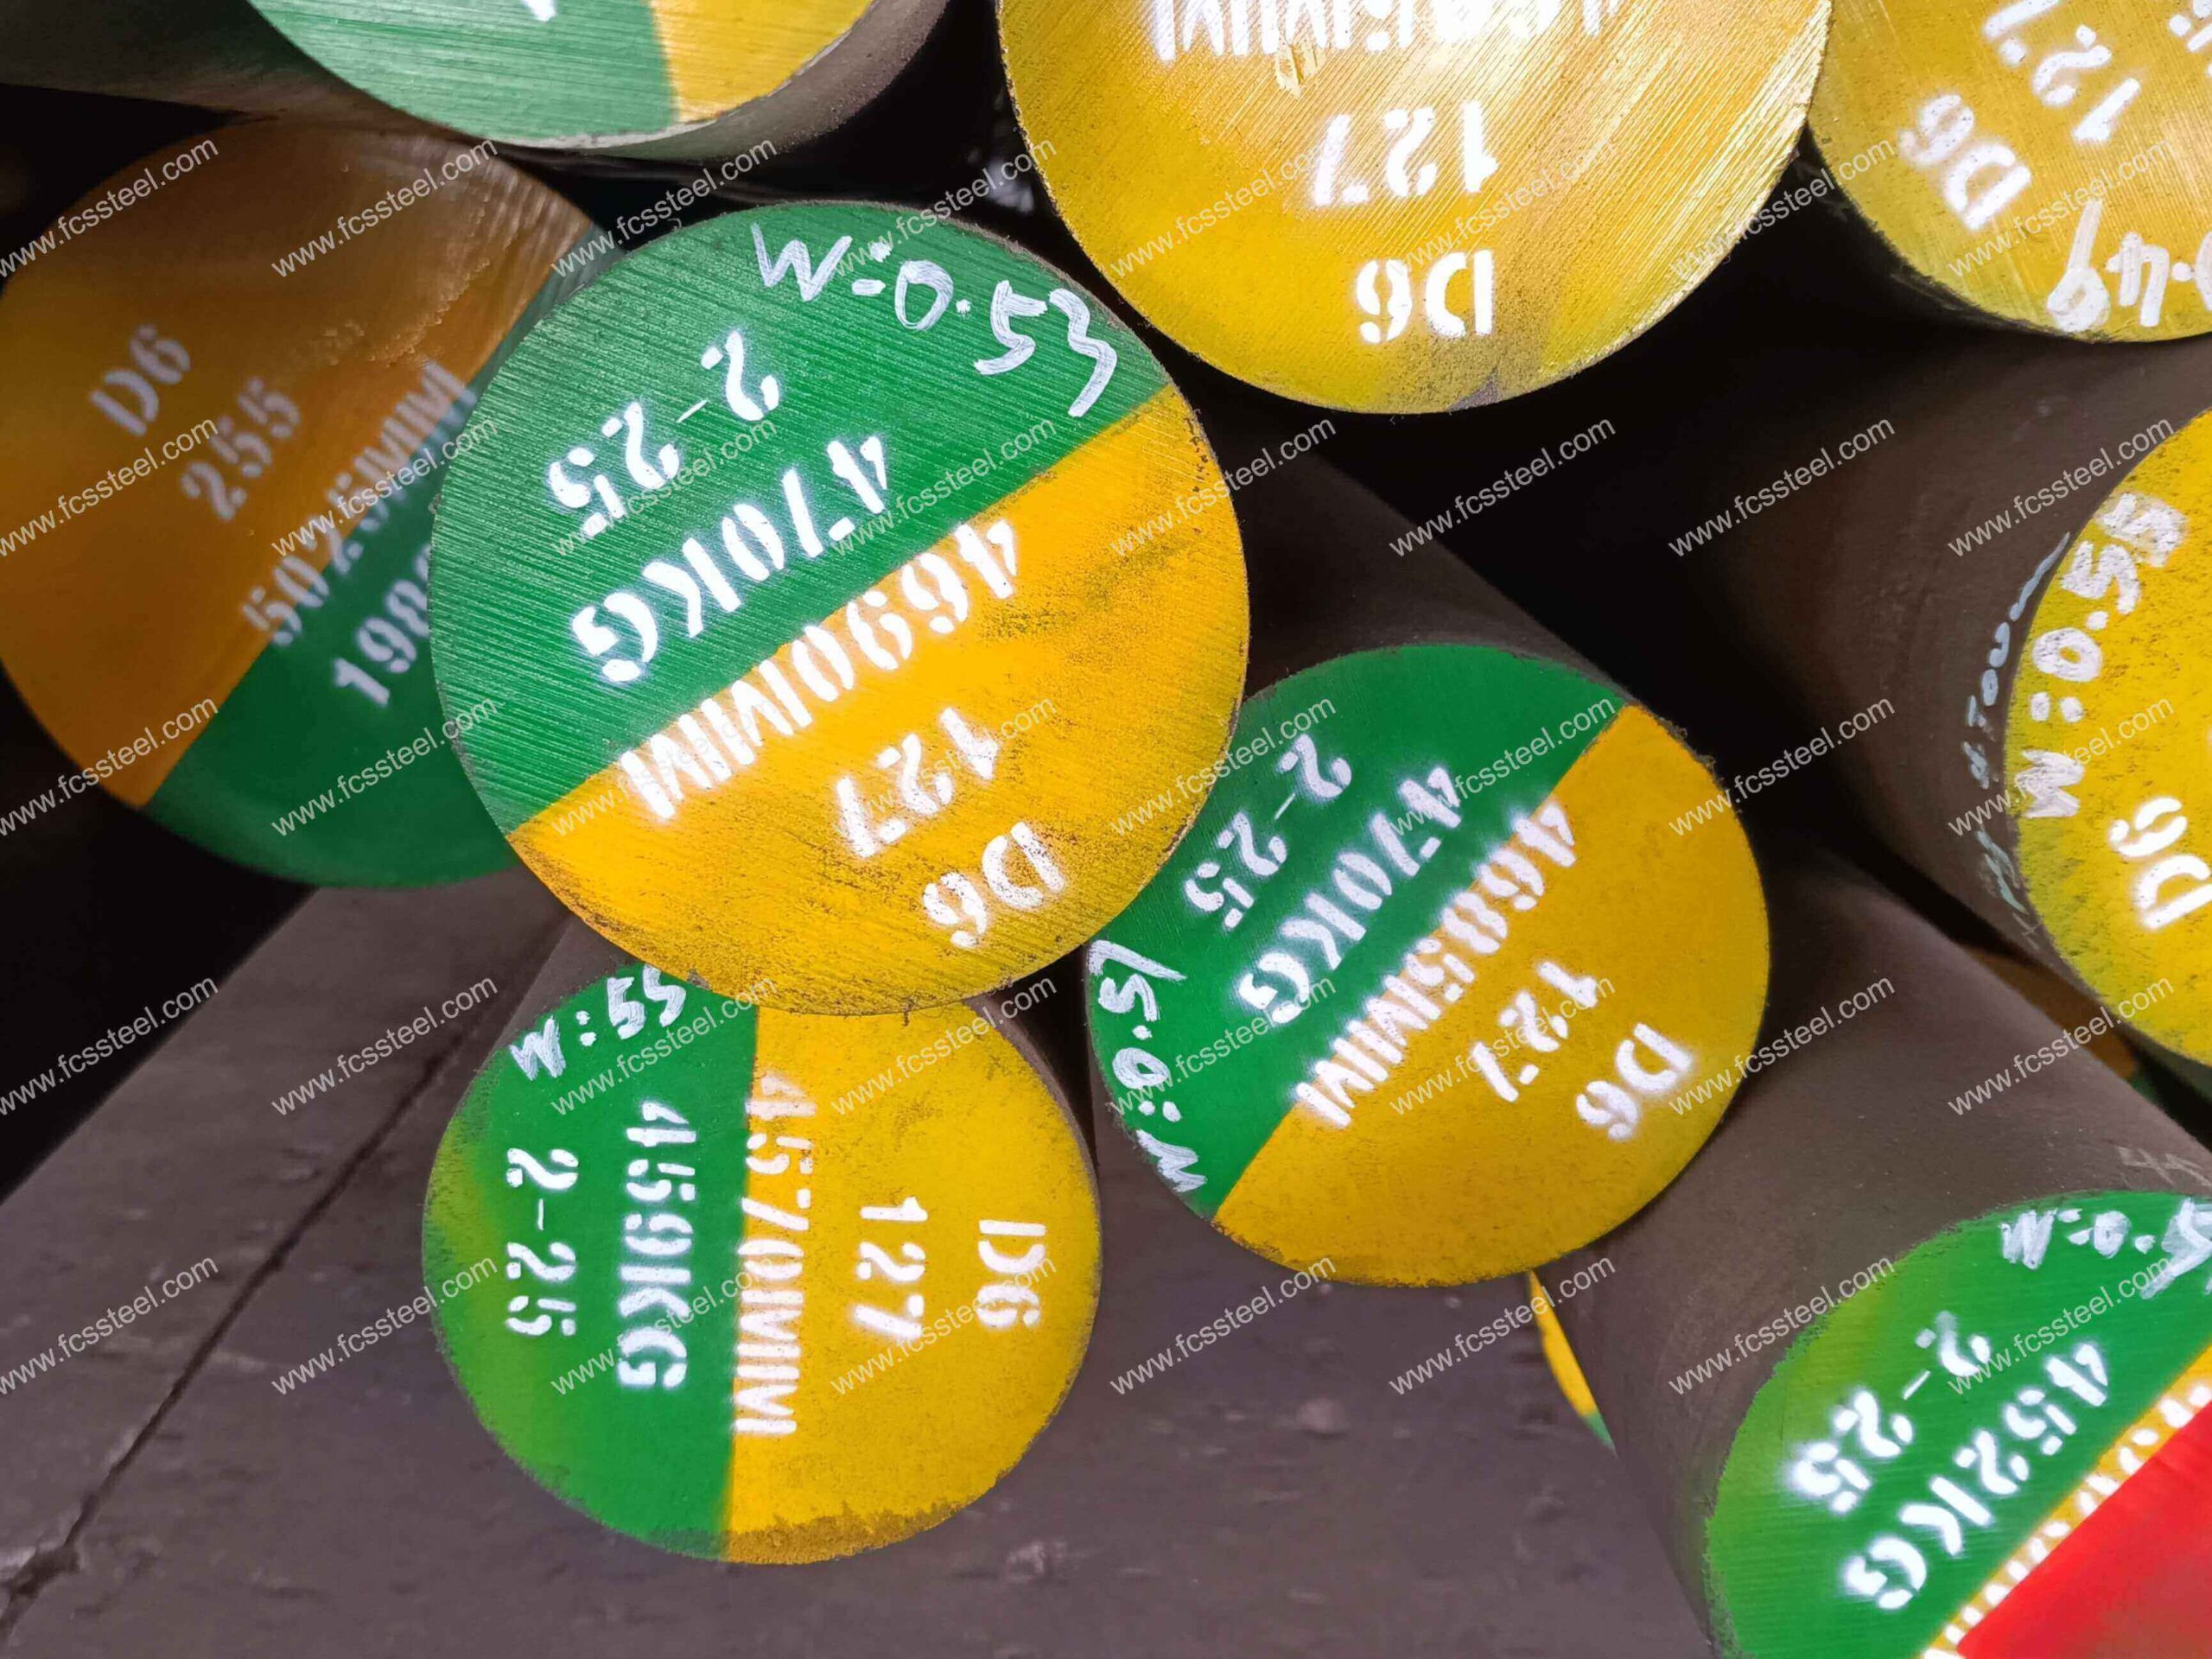
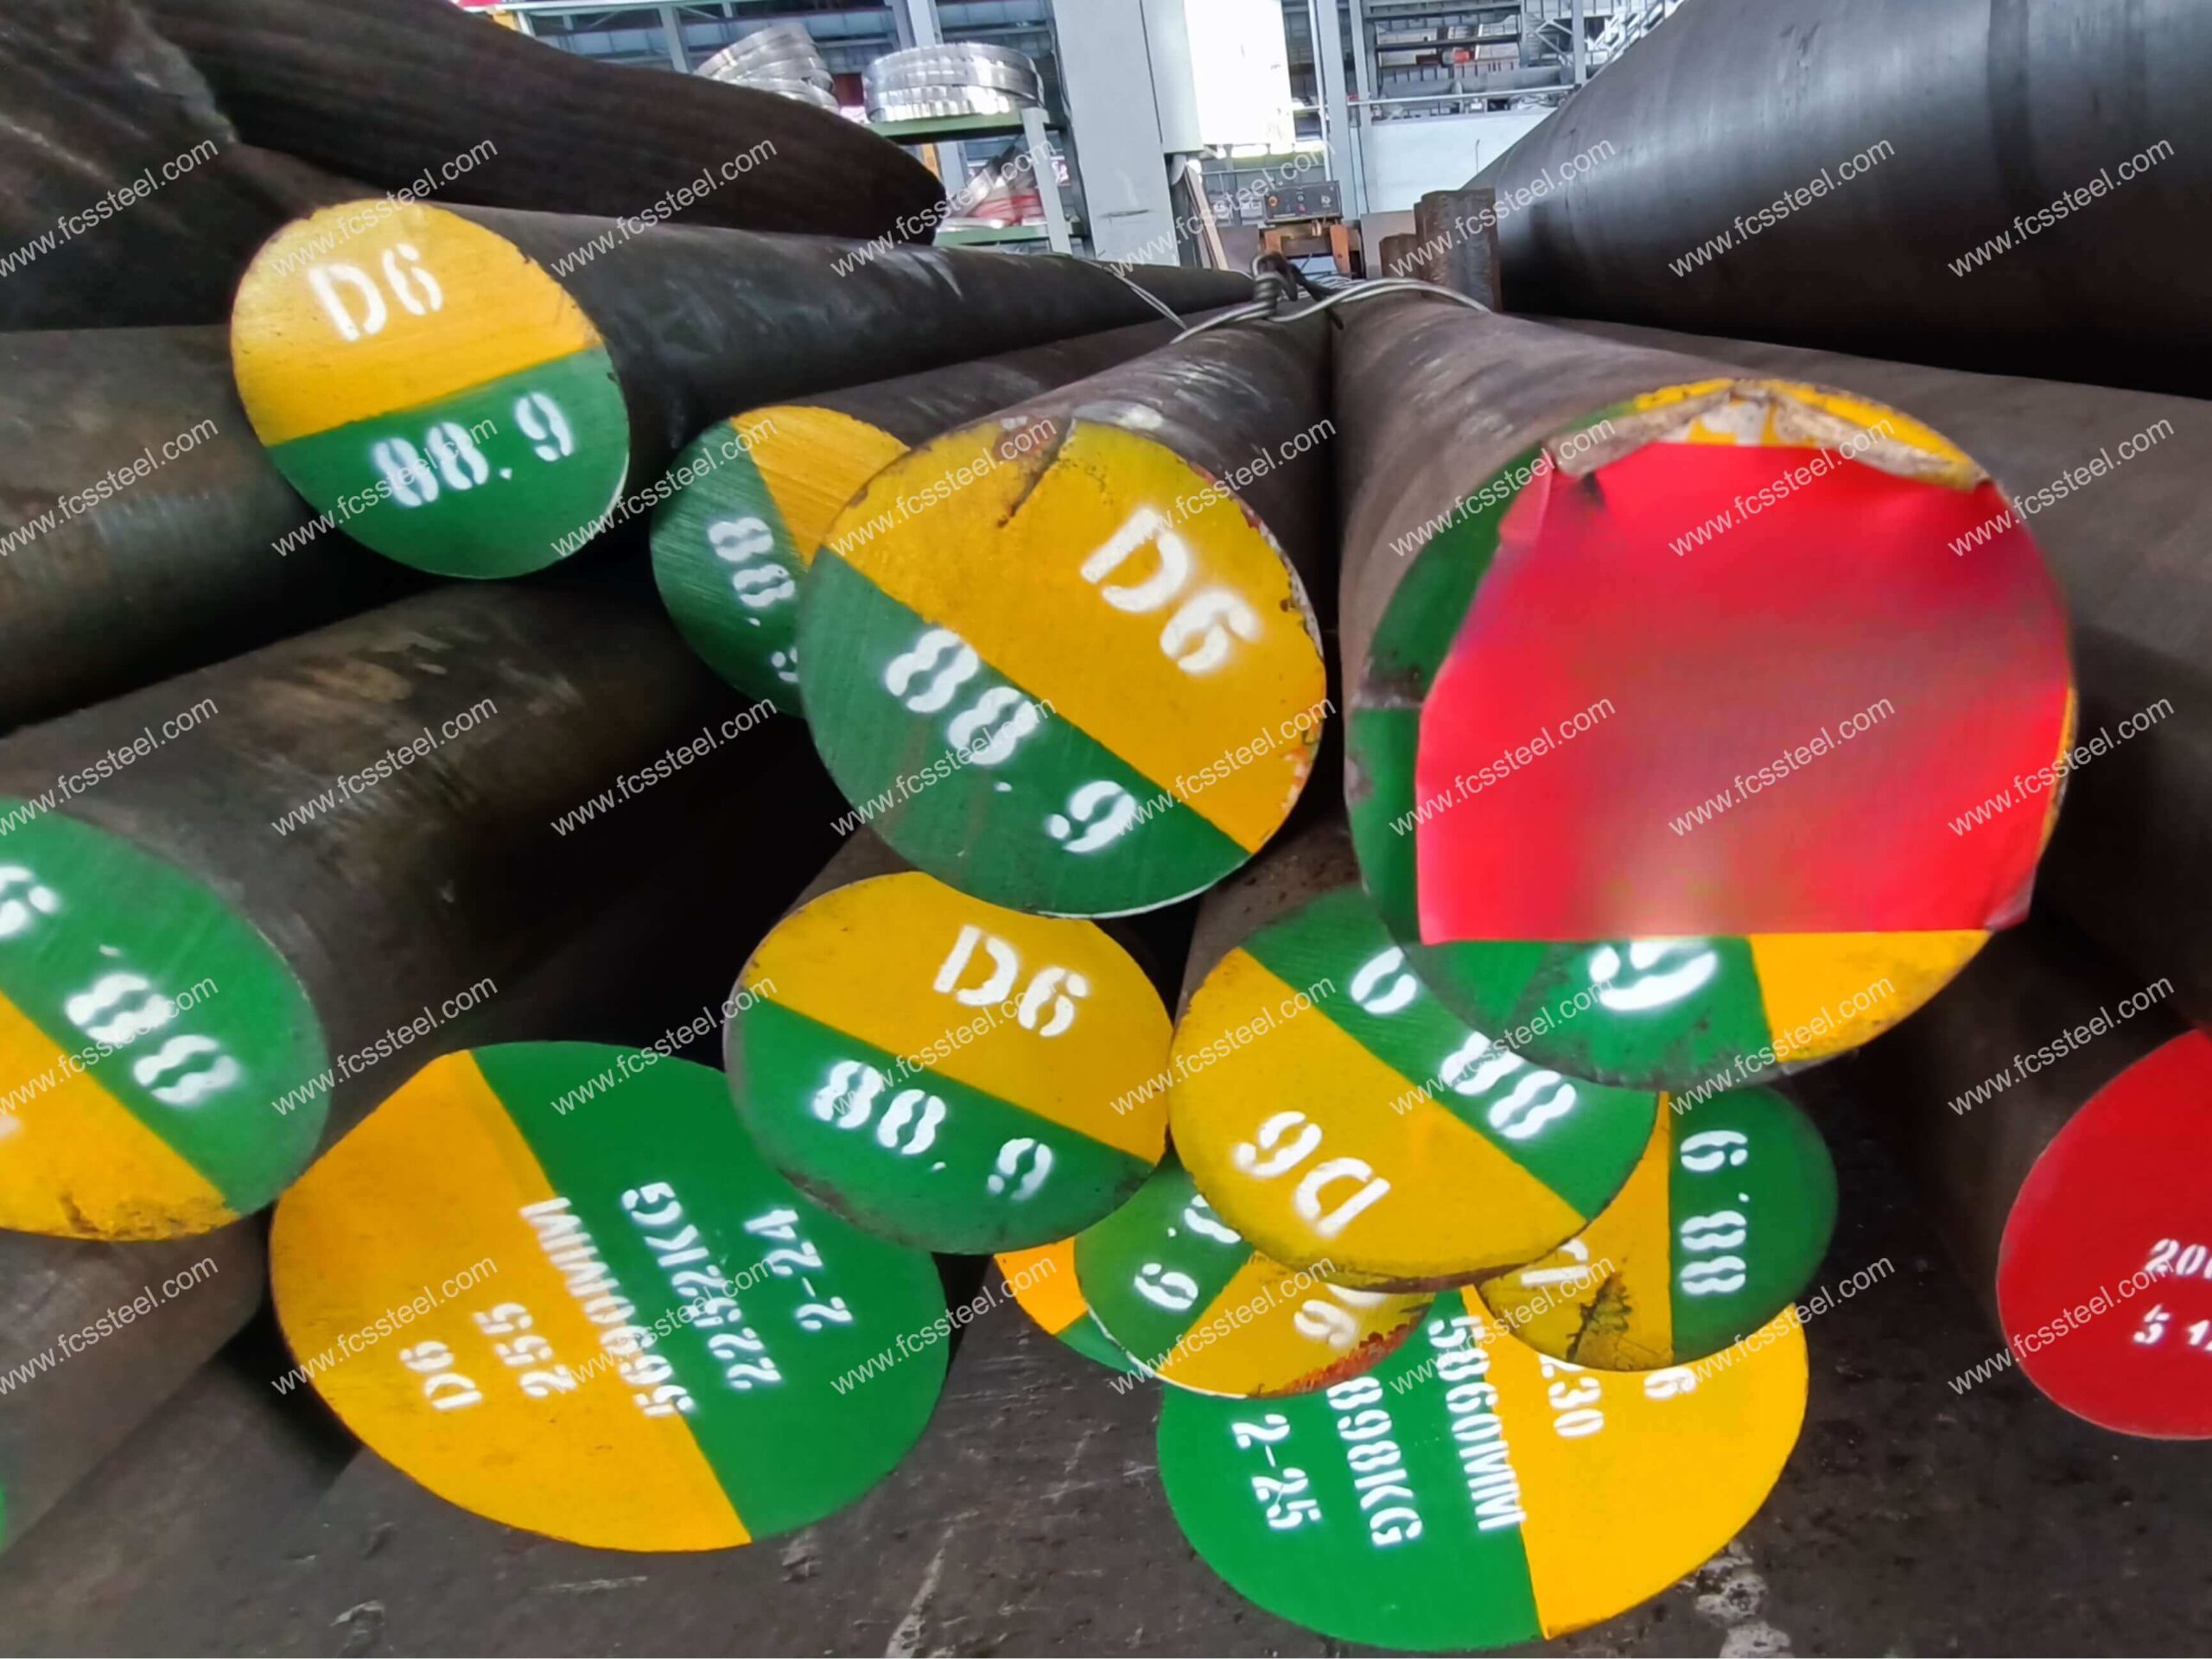
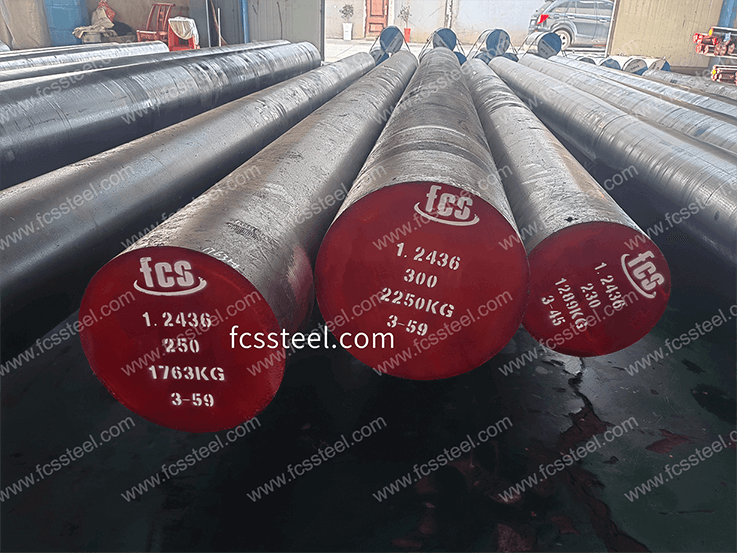
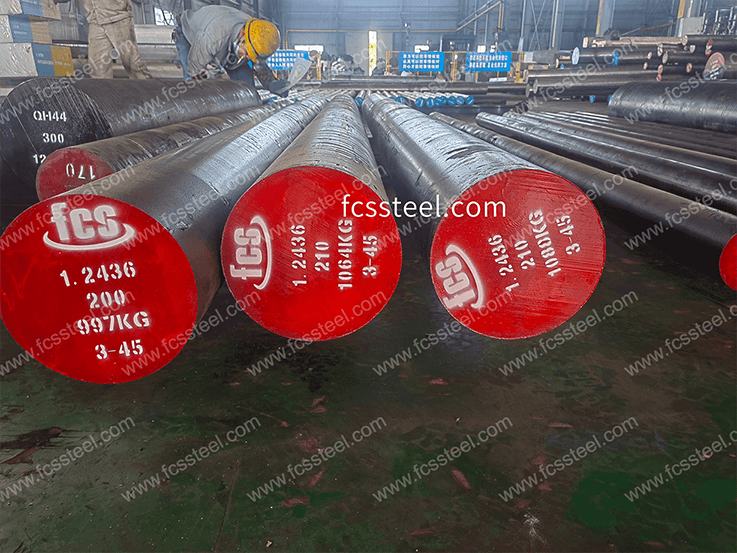

D6 szerszámacél | 1.2436 | X210Crw12
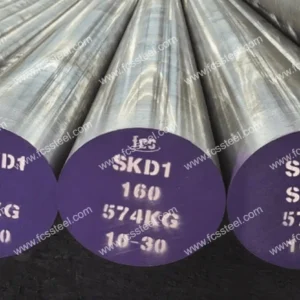
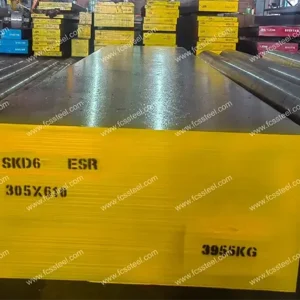
Az FCS Factory nagy ASTM D6, DIN1.2436/X210CrW12 szerszámacél készlettel rendelkezik, és egyedi méretekben is szállít, valamint precíziós hőkezelést kínál. Globális gyártóóriások bíznak bennünk hidegen kovácsoló szerszámok, repülőgép-üregelők, mérőhasábok és kritikus, nagy kopásállóságú alkalmazások terén.
D6 Szerszámacél | 1.2436 | X210Crw12 Termékbemutató
Az 1.2436 szerszámacél (X210CrW12) egy német DIN szabvány szerinti, magas szén- és krómtartalmú hidegalakító szerszámacél (az X210CrW12 minőségnek felel meg), amely a Rheinzite acéltípushoz tartozik, volfrám hozzáadásával a jobb tulajdonságok érdekében. Ez a speciális minőség kiváló kopásállóságot és keménységet biztosítva oldja meg a gyors szerszámkopás kihívását az igényes sajtolási, anyageltávolítási és forgácsolási műveletek során.
A D6 egy szerszámacél minőség az amerikai szabvány (ASTM) szerint, amely a hidegalakítható szerszámacélok közé tartozik . Megfelel a kínai nemzeti szabvány szerinti Cr12W minőségnek, a német DIN/W-Nr X210CrW12/1.2436 minőségnek és a japán JIS SKD2 minőségnek . Az olvasztási és gyártási módszerek a következők: EF+LF+VD+melegen hengerelt/melegen kovácsolt+lágyított.
A precíziós gyártás és a repülőgépipari alkalmazások olyan szerszámacélokat igényelnek, amelyek kiváló kopásállósággal és szélsőséges körülmények között is állandó tulajdonságokkal rendelkeznek. A standard szerszámacélok gyakran idő előtt meghibásodnak nagy kopásnak kitett környezetben, vagy nem tartják be a kritikus tűréshatárokat a hőciklusok során. Az FCS Factory 1.2436/X210CrW12/D6 szerszámacélja ezeket a kihívásokat a magas szén- és krómtartalmú optimális arányával kezeli, ami sűrű keményfém szerkezetet eredményez, amely ellenáll a kopásnak és megőrzi a méretstabilitást. Minden egyes tételt szigorúan tesztelnek, hogy biztosítsák a repülőgépipari és ipari szabványoknak való megfelelést.
D6 Szerszámacél | 1.2436 | X210Crw12 Típusok és opciók
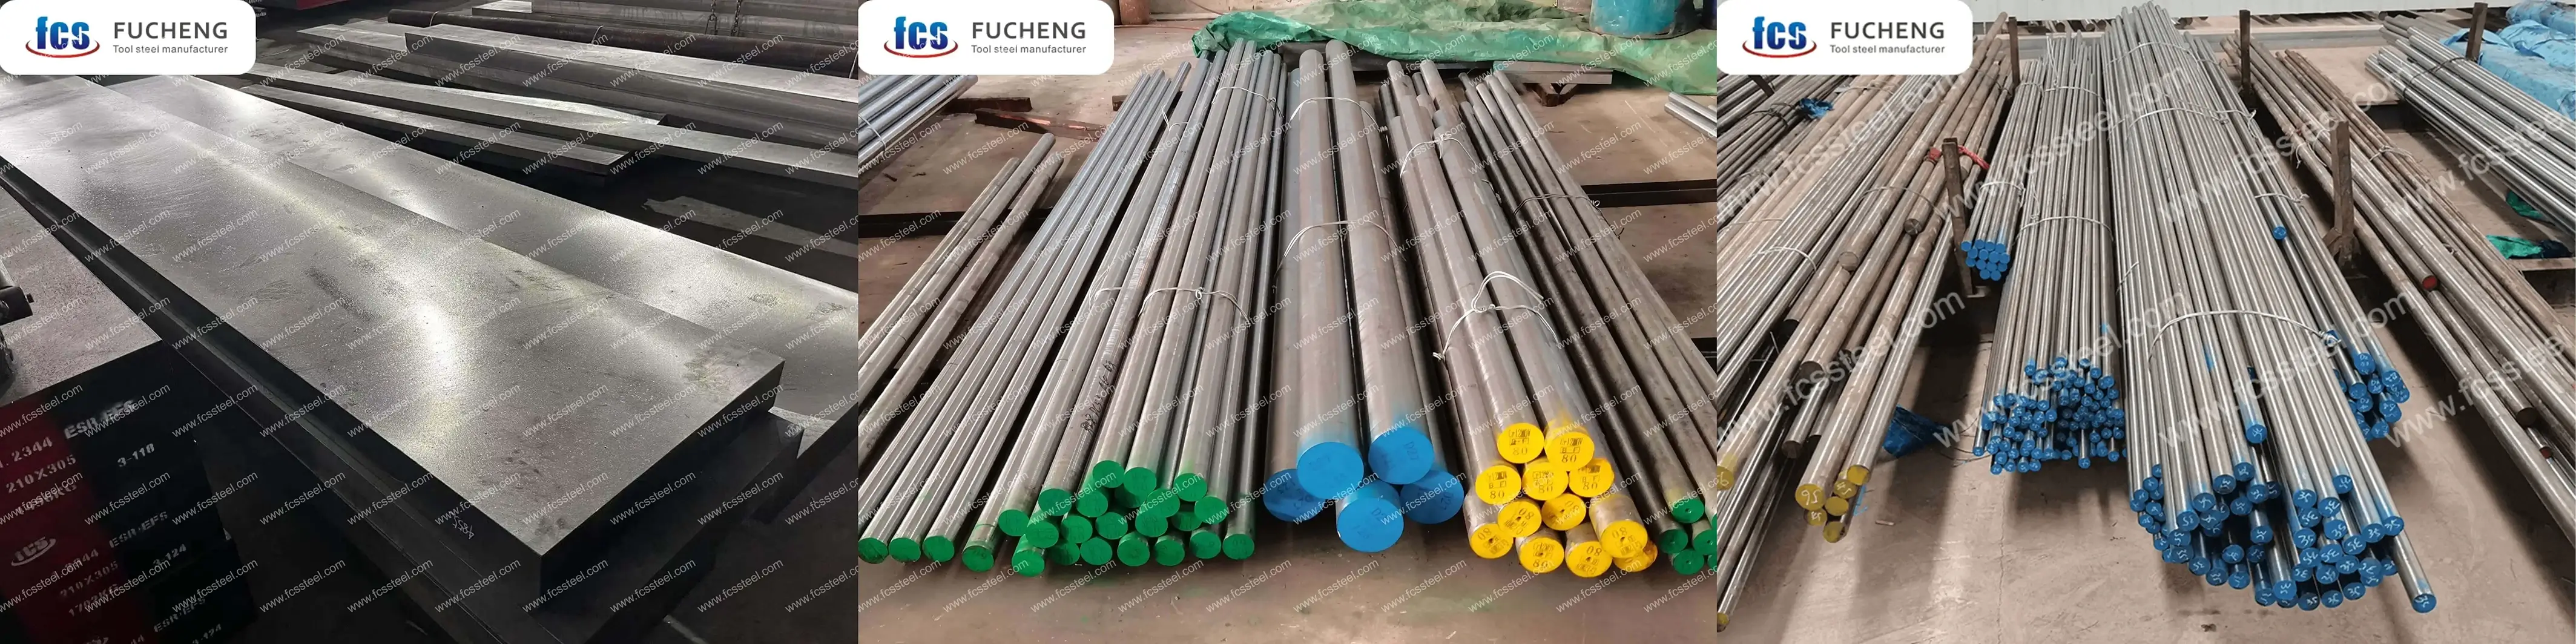
Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. D6/1.2436/X210Crw12 szerszámacél:
D6 szerszámacél | 1.2436 | X210Crw12 Egyedi opciók
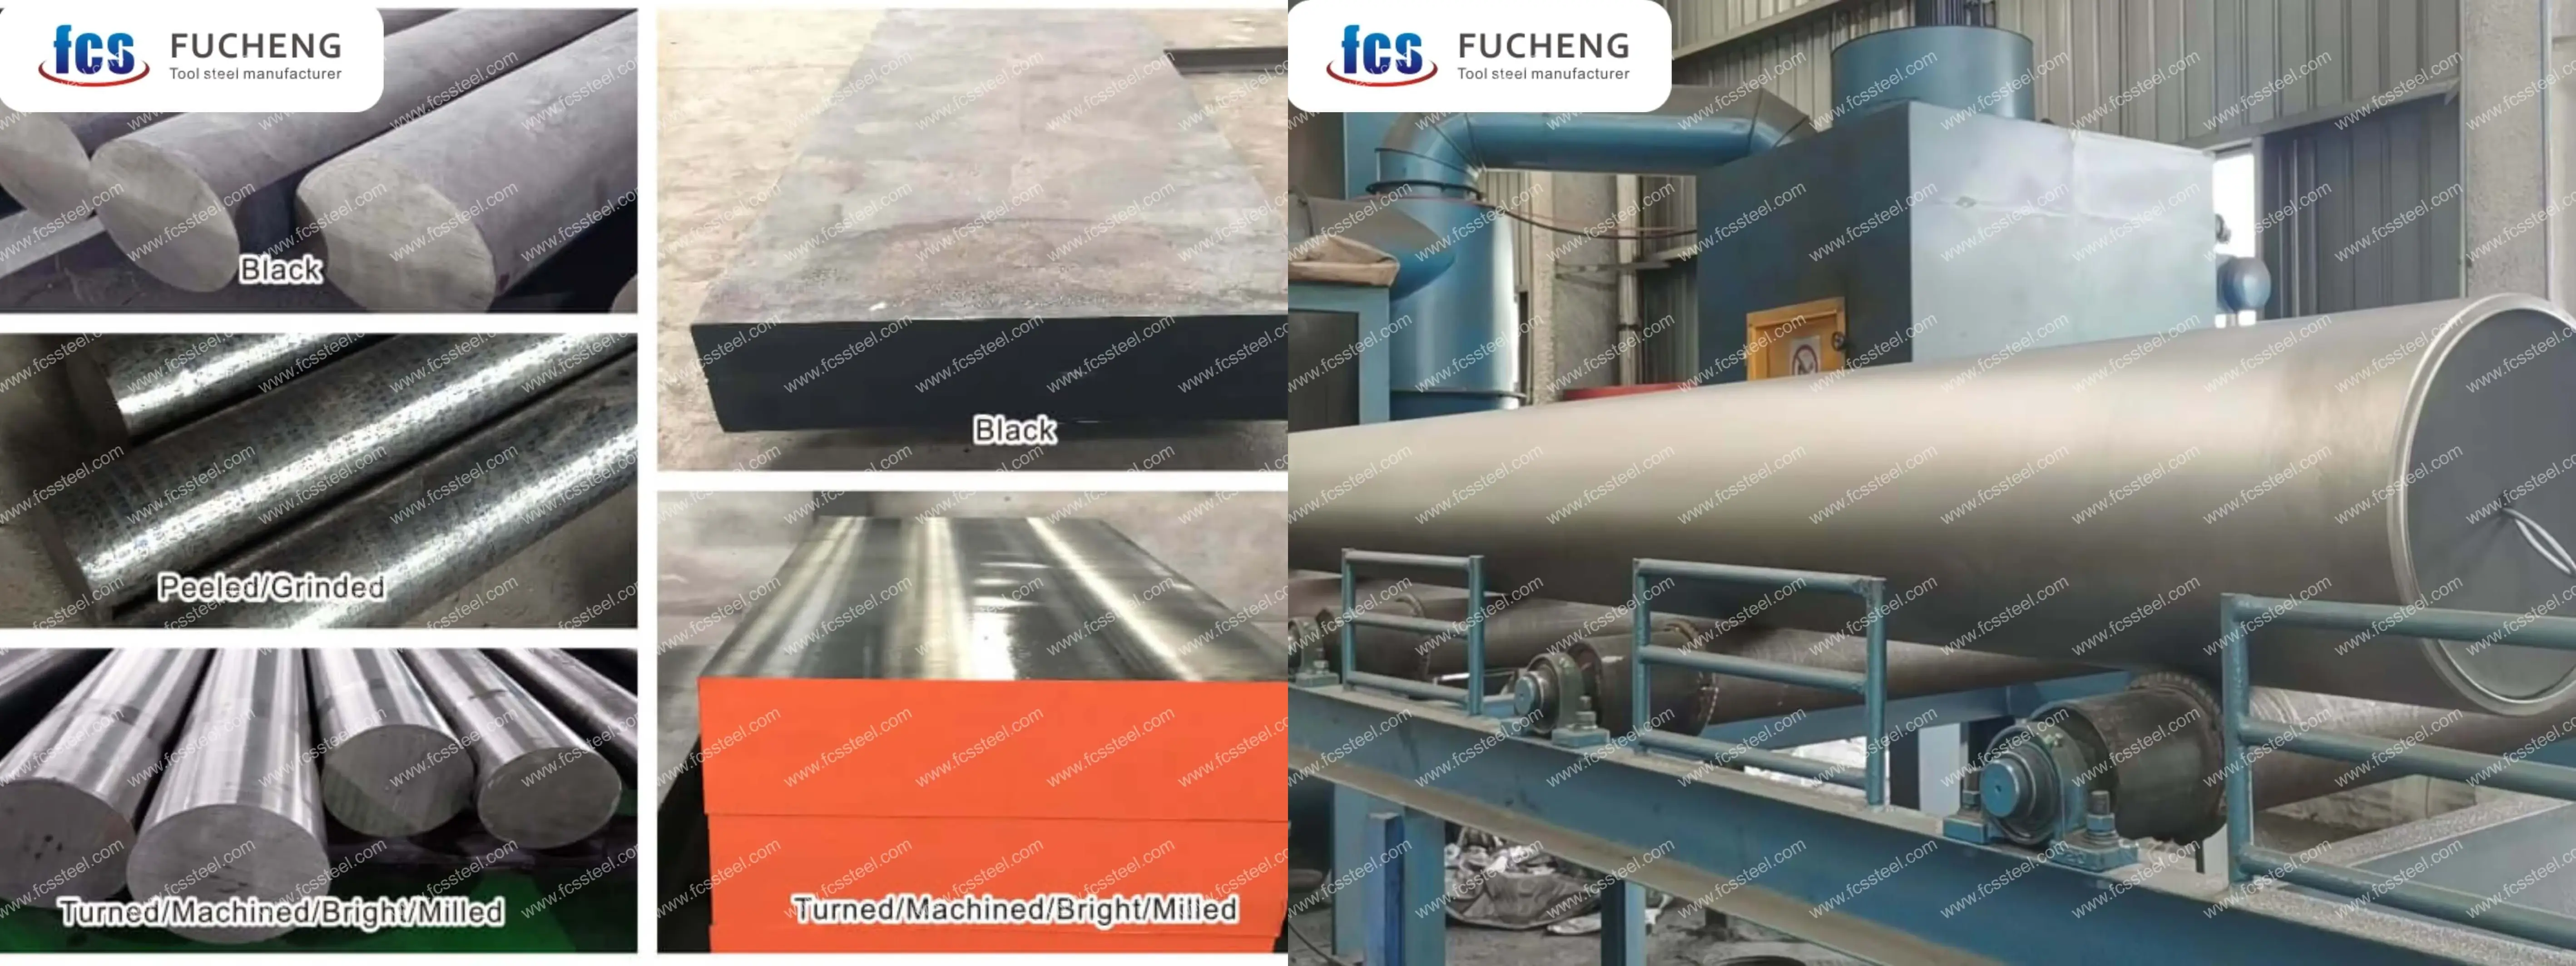
- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- D6/1.2436/X210Crw12 Szerszámacél Elektrosalak Újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
D6 szerszámacél | 1.2436 | X210Crw12 kémiai összetétel

D6 szerszámacél | 1.2436 | X210Crw12 hőkezelési eljárás
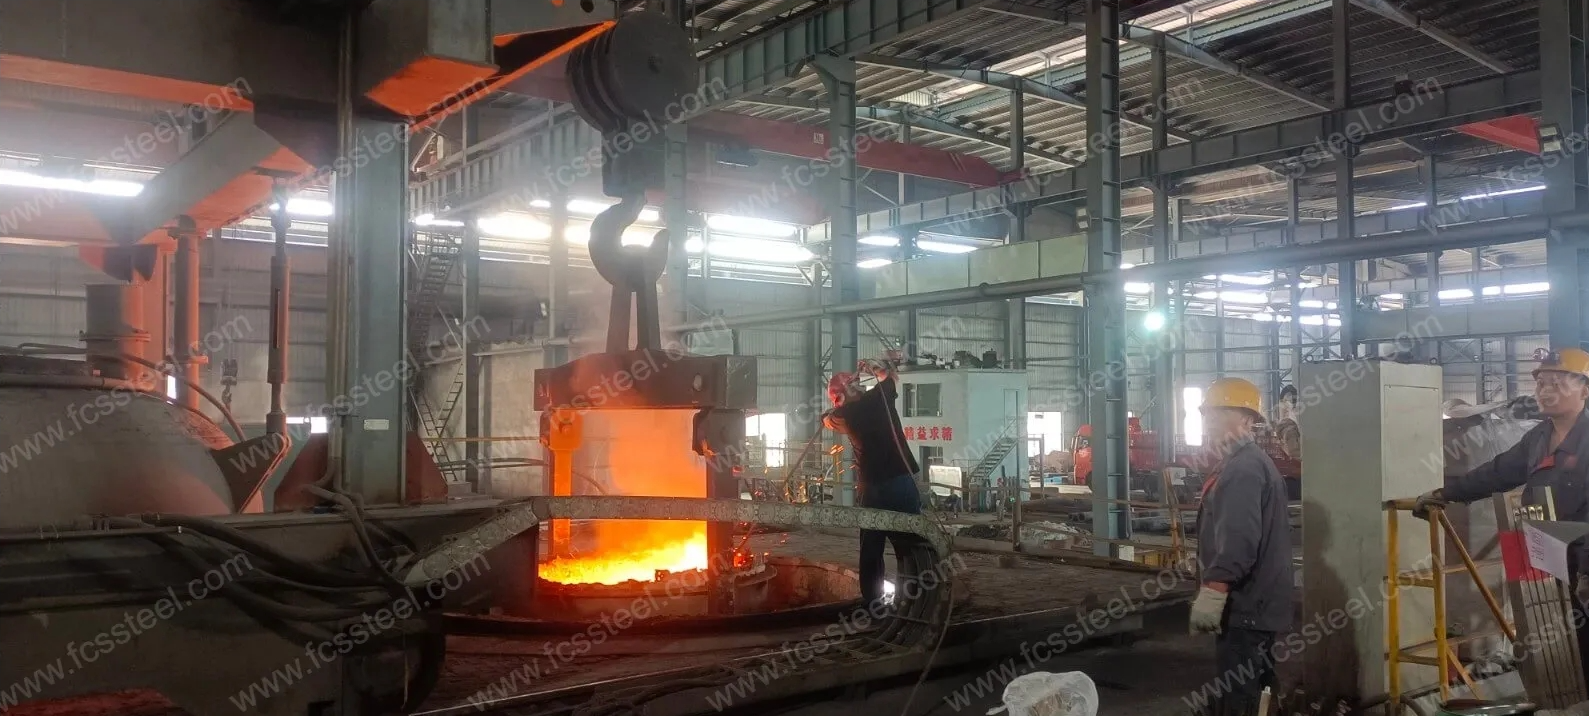
1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
D6 Szerszámacél | 1.2436 | X210Crw12 Minőségellenőrzés
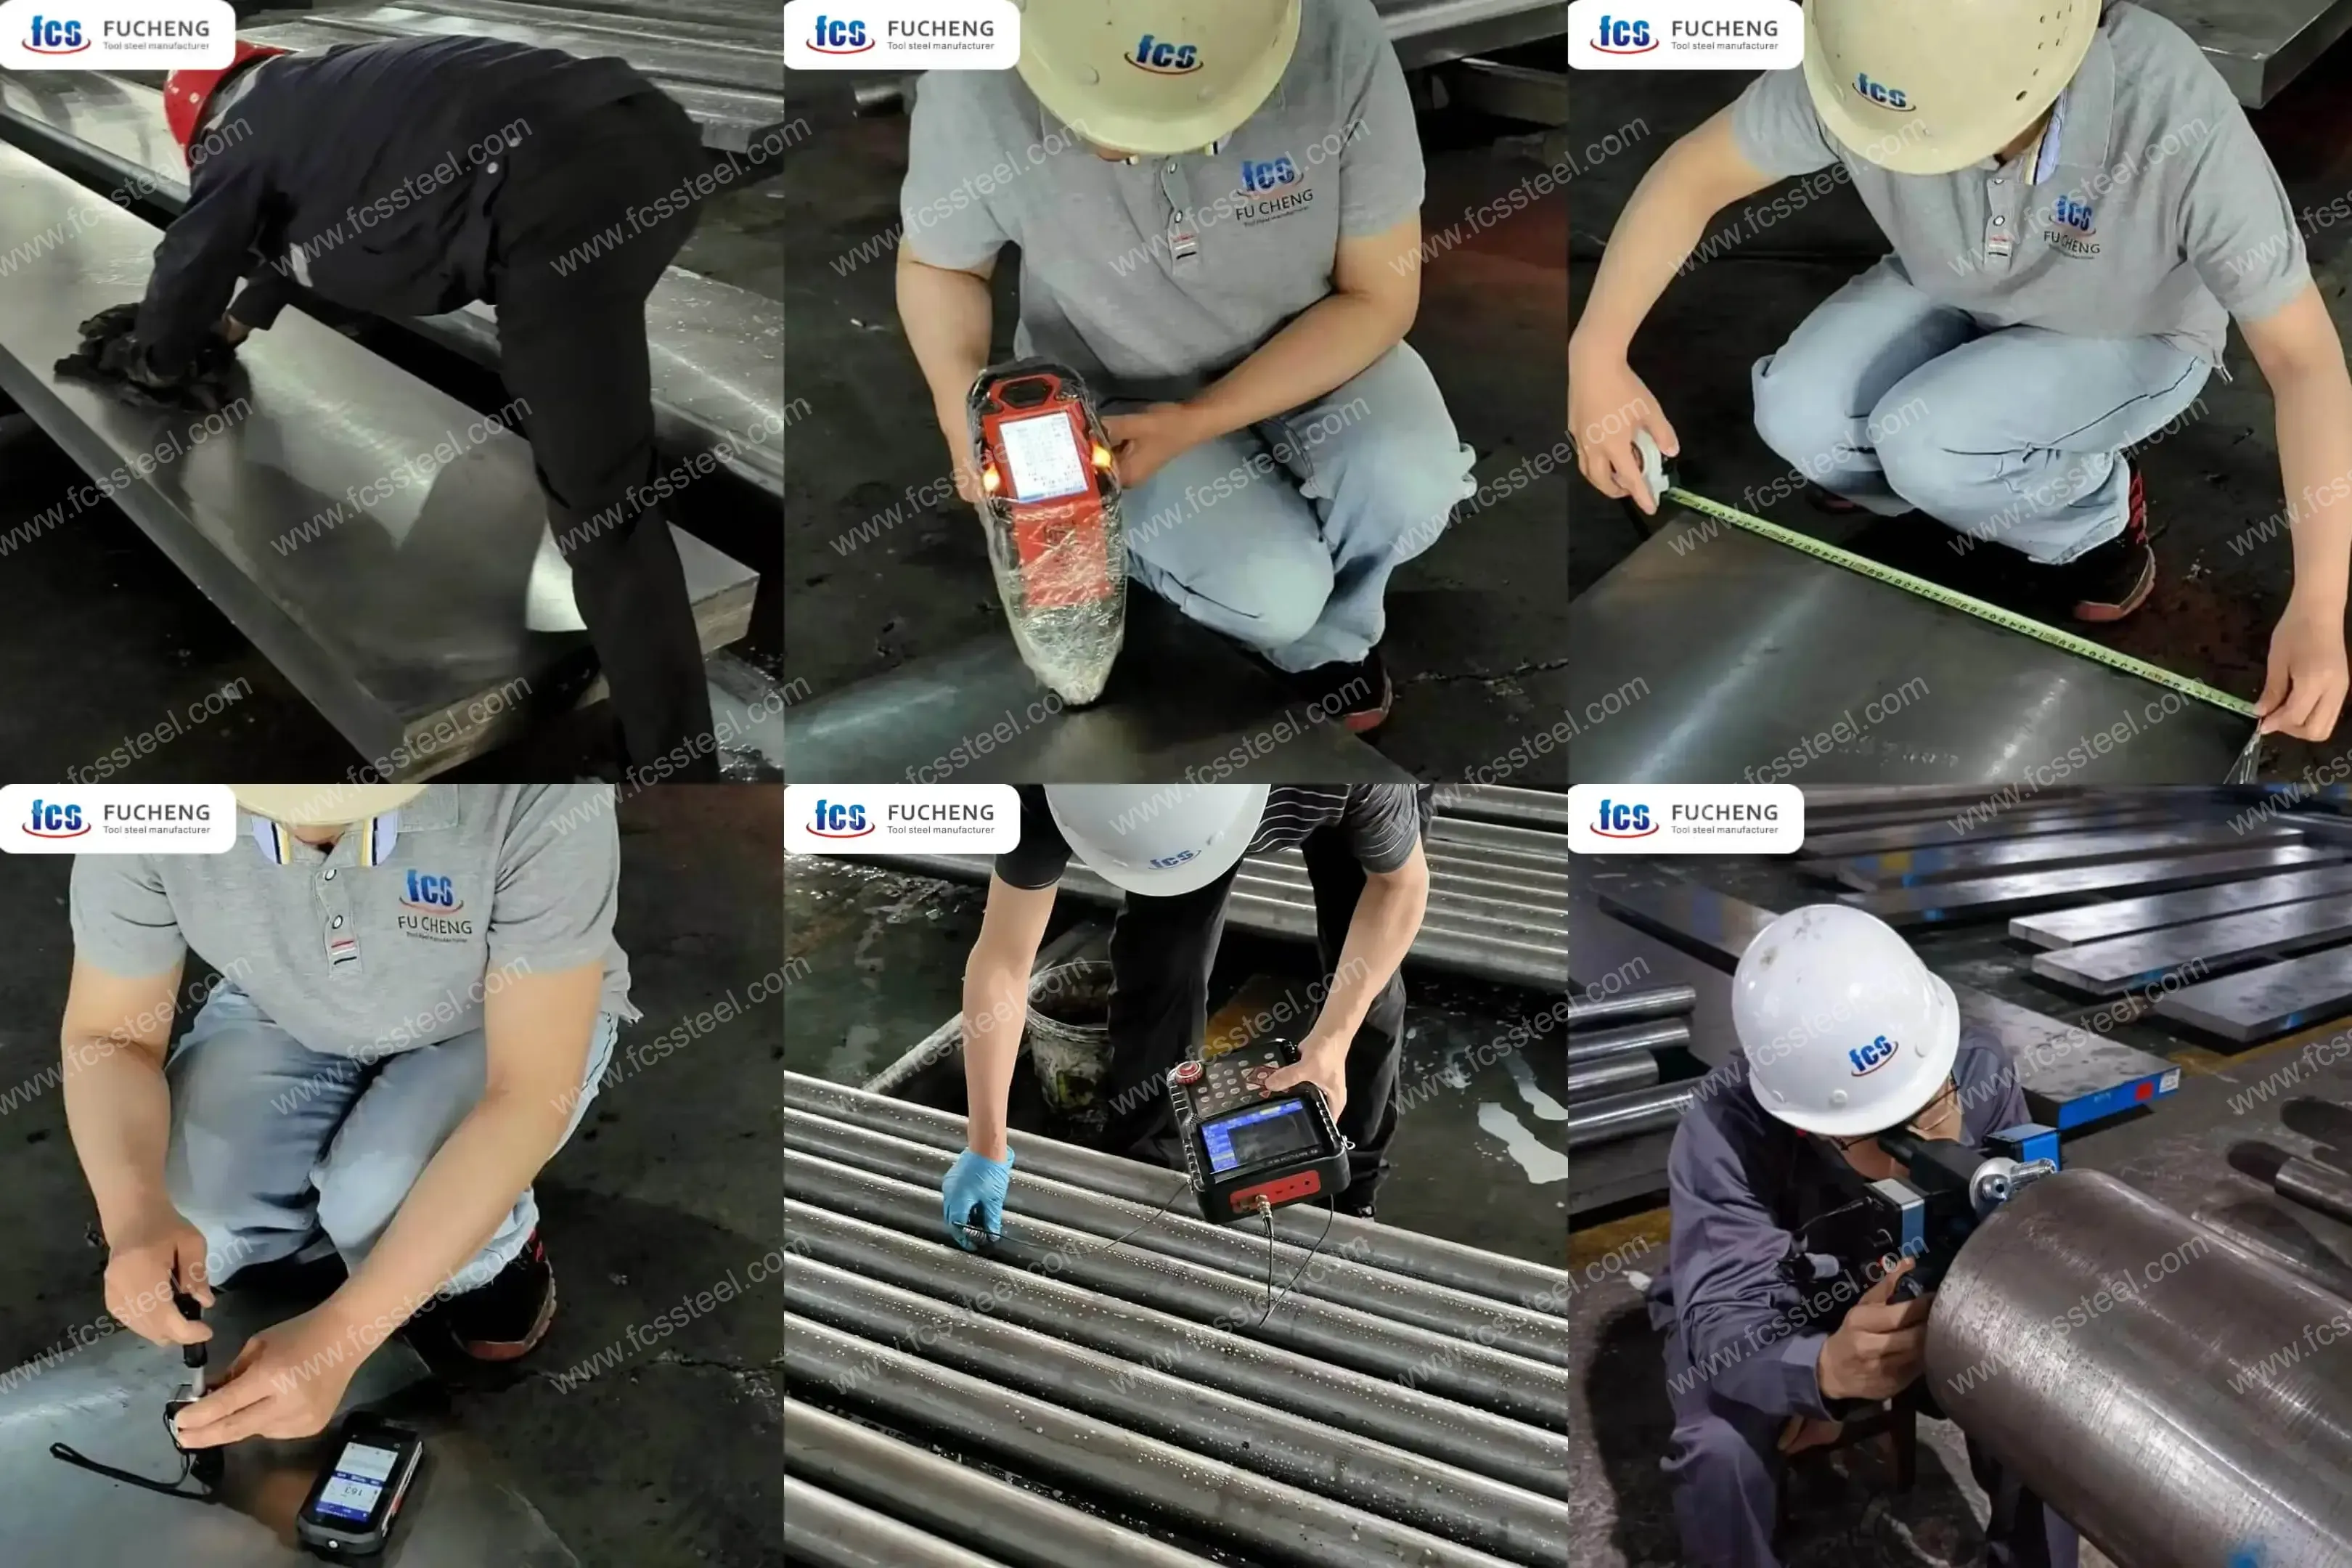
1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
D6 Szerszámacél | 1.2436 | X210Crw12 Műszaki adatok

D6 Szerszámacél | 1.2436 | X210Crw12 Termékalkalmazások
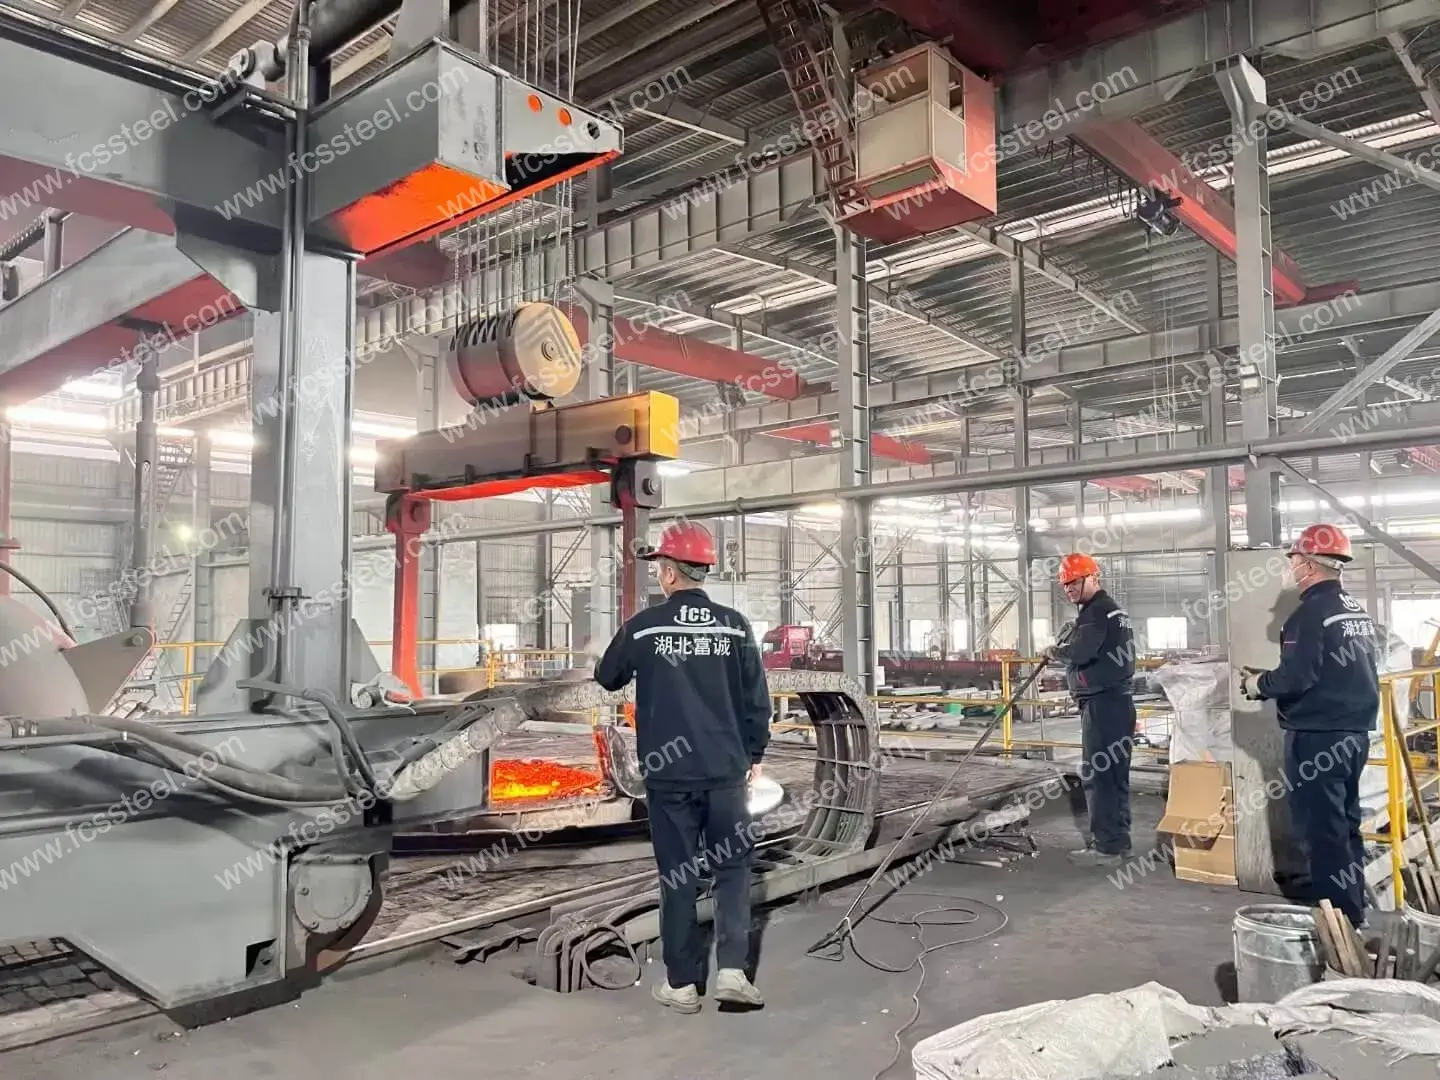
1.2436 Szerszámacél – főbb alkalmazási forgatókönyvek
Nagy volumenű sajtolószerszámok
Az 1.2436-os szerszámacél kiválóan alkalmas nagy volumenű sajtolási műveletekhez autóipari alkatrészek és fémszerkezetek gyártásához. Kiváló kopásállósága 40%-kal meghosszabbítja a szerszám élettartamát a standard D2-es szerszámacélhoz képest, jelentősen csökkentve a szerszámcserék miatti állásidőt. Egy autóipari beszállító több mint 75 000 dolláros megtakarításról számolt be évente a szerszámcsere költségeiben, miután egy nagy volumenű ajtópánt-sajtolási műveletet 1.2436-os acélra váltott.
Precíziós ejtőszerszámozás
Elektronikus alkatrészek és precíziós alkatrészek precíziós ejtőszerszámozási alkalmazásaiban az 1.2436 szerszámacél éles vágóélt és szűk tűréshatárokat biztosít a hosszú gyártási sorozatok során. A nagy keménység és a jó méretstabilitás kombinációja biztosítja az alkatrész állandó minőségét még több százezer ejtőadagolási művelet után is. Egy precíziós csatlakozógyártó több mint 300 000 ciklust ért el az élek elkopása előtt, szemben a korábban használt szerszámanyag 180 000 ciklusával.
D6 szerszámacél főbb alkalmazási forgatókönyvei
Precíziós mérőhasábok
A D6 szerszámacél kiváló méretstabilitása és kopásállósága ideálissá teszi precíziós mérőhasábok és mérési referenciák gyártásához. 62-64 HRC keménységű speciális hőkezelésnek köszönhetően D6 acélunk sok éven át megőrzi ±0.001 mm méretpontosságát. A kalibráló laboratóriumok és a precíziós gyártócégek különösen a rendkívül alacsony hőtágulási együtthatója (10.5 x 10^-6/°C) és a különböző páratartalom melletti méretváltozásokkal szembeni ellenállása miatt választják anyagunkat. Minden egyes mérőhasáb feszültségmentesített, és anyagtanúsítvánnyal rendelkezik, amely dokumentálja a kémiai összetételt és az egyenletességet.
Repülőgép üregelő szerszámok
A repülőgépgyártók az AMS 6491 tanúsítvánnyal rendelkező D6 acélunkra támaszkodnak a turbina alkatrészek gyártása során használt kritikus üregelő szerszámokhoz. A magas szén- és krómtartalom olyan mikroszerkezetet hoz létre, amely éles vágóélt biztosít extrém ciklikus terhelések alatt is. A 60-62 HRC keménységűre megfelelően hőkezelt szerszámok akár 40%-kal tovább tartanak, mint a hagyományos szerszámacélok, nikkel alapú magas hőmérsékletű ötvözetek és titánötvözet alkatrészek megmunkálásakor. Repülőgépipari ügyfeleink különös hangsúlyt fektetnek az anyagkövetési dokumentációra és a tételek állandóságára, hogy biztosítsák a kiszámítható teljesítményt egy szigorúan ellenőrzött gyártási folyamatban, elkerülve a szerszámmeghibásodás súlyos következményeit.
Hidegen kovácsoló szerszámok
A hidegkovácsolási műveletek során a szerszámokat rendkívül nagy igénybevételnek és abrazív kopásnak teszik ki. D6 szerszámacélunkat 58-60 HRC keménységűre hőkezeljük, hogy optimális egyensúlyt biztosítsunk a kopásállóság és a szívósság között ezekben a kihívást jelentő alkalmazásokban. A magas krómtartalom kemény keményfémeket hoz létre, amelyek ellenállnak a torzulásnak, miközben elegendő mátrixszívósságot biztosítanak a katasztrofális meghibásodások megelőzéséhez. Az autóalkatrészek, rögzítőelemek és precíziós hardverek gyártói arról számolnak be, hogy szerszámonként több mint 100 000 darabot gyártanak D6 acélunk megfelelő tervezése és kenése esetén. Minden egyes görgős nyersanyaghoz átfogó hőkezelési útmutató tartozik az adott alkalmazáshoz.
Ipari munkahengerek
Az acélfeldolgozók D6 szerszámacélunkat köztes és simító alkalmazásokhoz használják, ahol a felületi minőség és a méretkonzisztencia kritikus fontosságú. Az anyag nagy kopásállósága több ezer tonna anyag feldolgozása után is precíz hengerlési profilokat biztosít. Speciális eljárásaink szerinti hőkezelés, beleértve a háromszoros megeresztést is, után ezek a munkahengerek a felületi keménység (58-62 HRC) és a mag szívósságának optimális kombinációját érik el. A hengerműiparban dolgozó ügyfelek különösen nagyra értékelik ultrahangos vizsgálati tanúsítványunkat, amely biztosítja a belső anyagintegritást a nagy sebességű forgó alkalmazásokban, és elkerüli a véletlen meghibásodásokat, amelyek súlyos berendezéskárosodást okozhatnak.
Iparspecifikus alkalmazások
Autóipar
- Alvázalkatrészek és karosszériaelemek sajtolószerszámai
- Progresszív szerszámok kis precíziós alkatrészekhez
- Öntvények és kovácsolt darabok széleinek eltávolítására szolgáló szerszámok vágószerszámai
- Nagy szilárdságú autóipari acélokhoz való ejtőszerszámok
Repülőipar
- Precíziós forgácsolószerszámok titán- és nikkelötvözetekhez
- Lemezalkatrészek formázó szerszámai
- Szellőző- és súlycsökkentő lyukakhoz való sajtolószerszámok
- Kopólemezek anyagmozgató berendezésekhez
Elektronika gyártása
- Precíziós ejtőszerszámok elektromos érintkezőkhöz
- Precíziós lyukasztók áramköri lap összeszerelésekhez
- Élvágó szerszámok csatlakozógyártáshoz
- Formázó szerszámok hűtő- és alvázalkatrészekhez
Orvosi készülékek gyártása
- Vágószerszámok sebészeti eszközökhöz
- Formázószerszámok beültetett alkatrészekhez
- Orvosi eszközkeretekhez való bélyegzőszerszámok
- Precíziós hosszanti vágók orvosi anyagokhoz
Fém csomagolóipar
- Nagy volumenű gyártású konzervdobozok fröccsöntött alkatrészei
- Mélyhúzó szerszámok fémtartályokhoz
- Vágószerszámok fedélgyártáshoz
- Vágó- és formázószerszámok tartályzárókhoz
D6 Szerszámacél | 1.2436 | X210Crw12 Összehasonlító összefoglaló
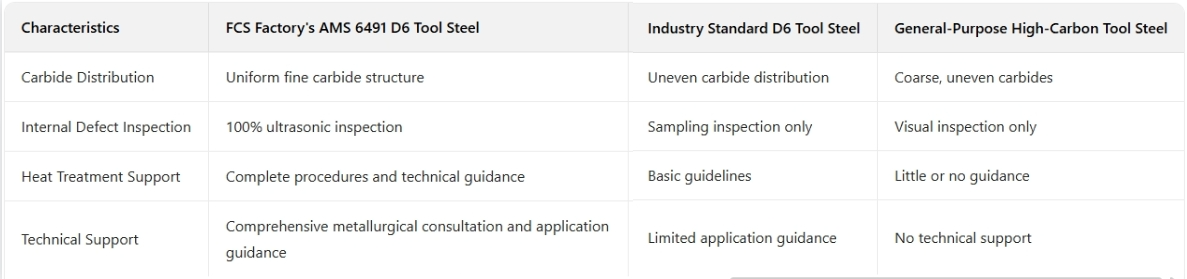
D6 Szerszámacél | 1.2436 | X210Crw12 Ügyfélsikertörténetek
D6 Szerszámacél | 1.2436 | X210Crw12 Árképzési információk
D6 Szerszámacél | 1.2436 | X210Crw12 Gyakran Ismételt Kérdések
K: Miben különbözik az ESR (elektrosalakos újraolvasztásos) verzió az 1.2436 szabványtól?
V: Az ESR változat egy további újraolvasztási folyamaton megy keresztül, amely jelentősen csökkenti a nemfémes zárványokat és javítja a mikroszerkezeti egyenletességet. Ez jobb szívósságot, jobb polírozhatóságot, fokozott kifáradási szilárdságot és következetesebb hőkezelési választ eredményez. Az ESR anyagokat kritikus alkalmazásokhoz ajánljuk, ahol a prémium teljesítmény 30-40%-os árprémiumot indokol.
K: Ha az 1.2436 nem elérhető, milyen megfelelő alternatívák vannak?
V: A legközelebbi alternatívák közé tartozik az 1.2601 (X165CrMoV12), amely hasonló kopásállósággal és valamivel jobb szívóssággal rendelkezik, valamint a D2 (1.2379), amely alacsonyabb kopásállósággal, de jobb rendelkezésre állással rendelkezik. Műszaki csapatunk az Ön konkrét alkalmazási követelményeihez a legjobb alternatívát tudja ajánlani.
K: Miben különbözik a D6 szerszámacél a többi magas széntartalmú szerszámacéltól?
A: A D6 szerszámacél krómtartalma magasabb, mint a legtöbb nagy széntartalmú szerszámacélé, így nagyszámú kemény króm-karbidot képez a mikroszerkezetben. Ez kiváló kopásállóságot biztosít, miközben jó méretstabilitást biztosít a hőkezelés során. A magas krómtartalom jobb korrózióállóságot is biztosít, mint az alacsony ötvözetű szerszámacélok.
K: Mi a különbség a standard D6 és az elektrosalak újraolvasztási fokozat között?
A: A standard D6 szerszámacélok bizonyos mennyiségű zárványt és keményfém-szétválást tartalmaznak, különösen nagy méretekben, amelyek középen lazaak lehetnek. Az ESR D6 szerszámacélok zárványszáma több mint 50 százalékkal csökken, és a keményfémek finoman eloszlanak (pl. hálók vagy szalagok formájában), jelentős szétválás nélkül. Például az ESR eljárás 1.5-szeresére javítja a D6 ütésállóságát, és jelentősen csökkenti az adatszórást.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |