Eladó!
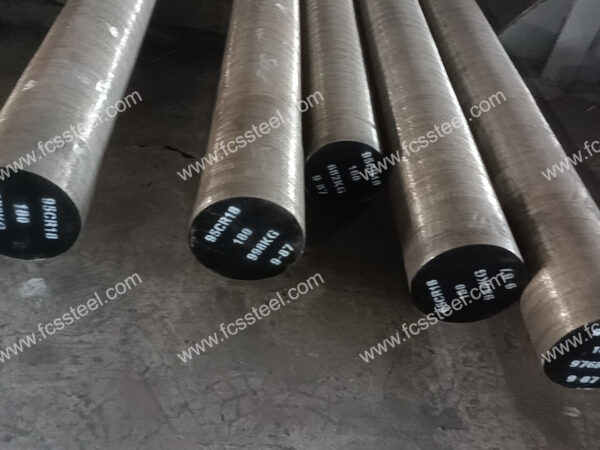
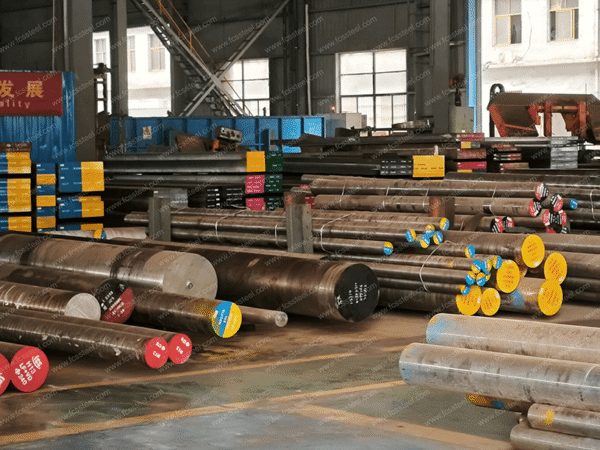
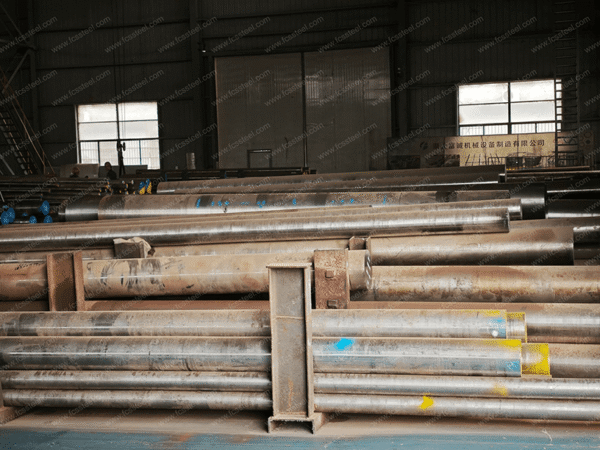
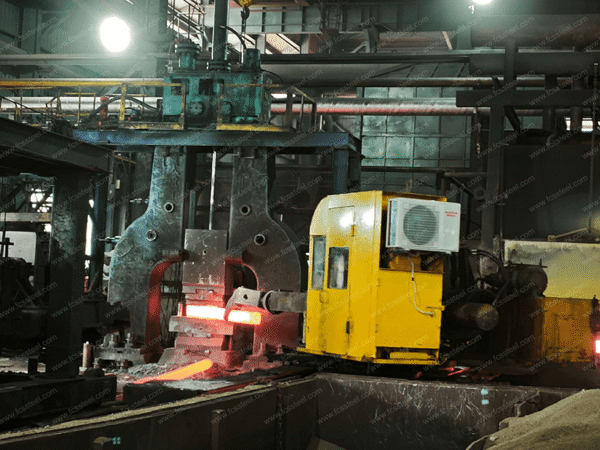
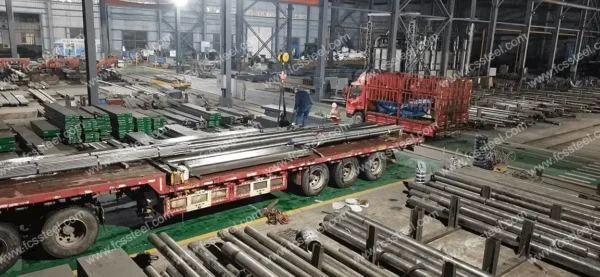
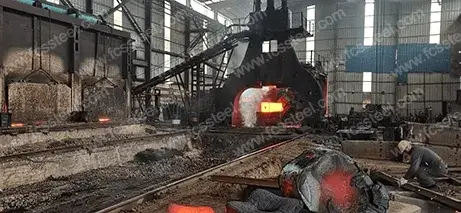
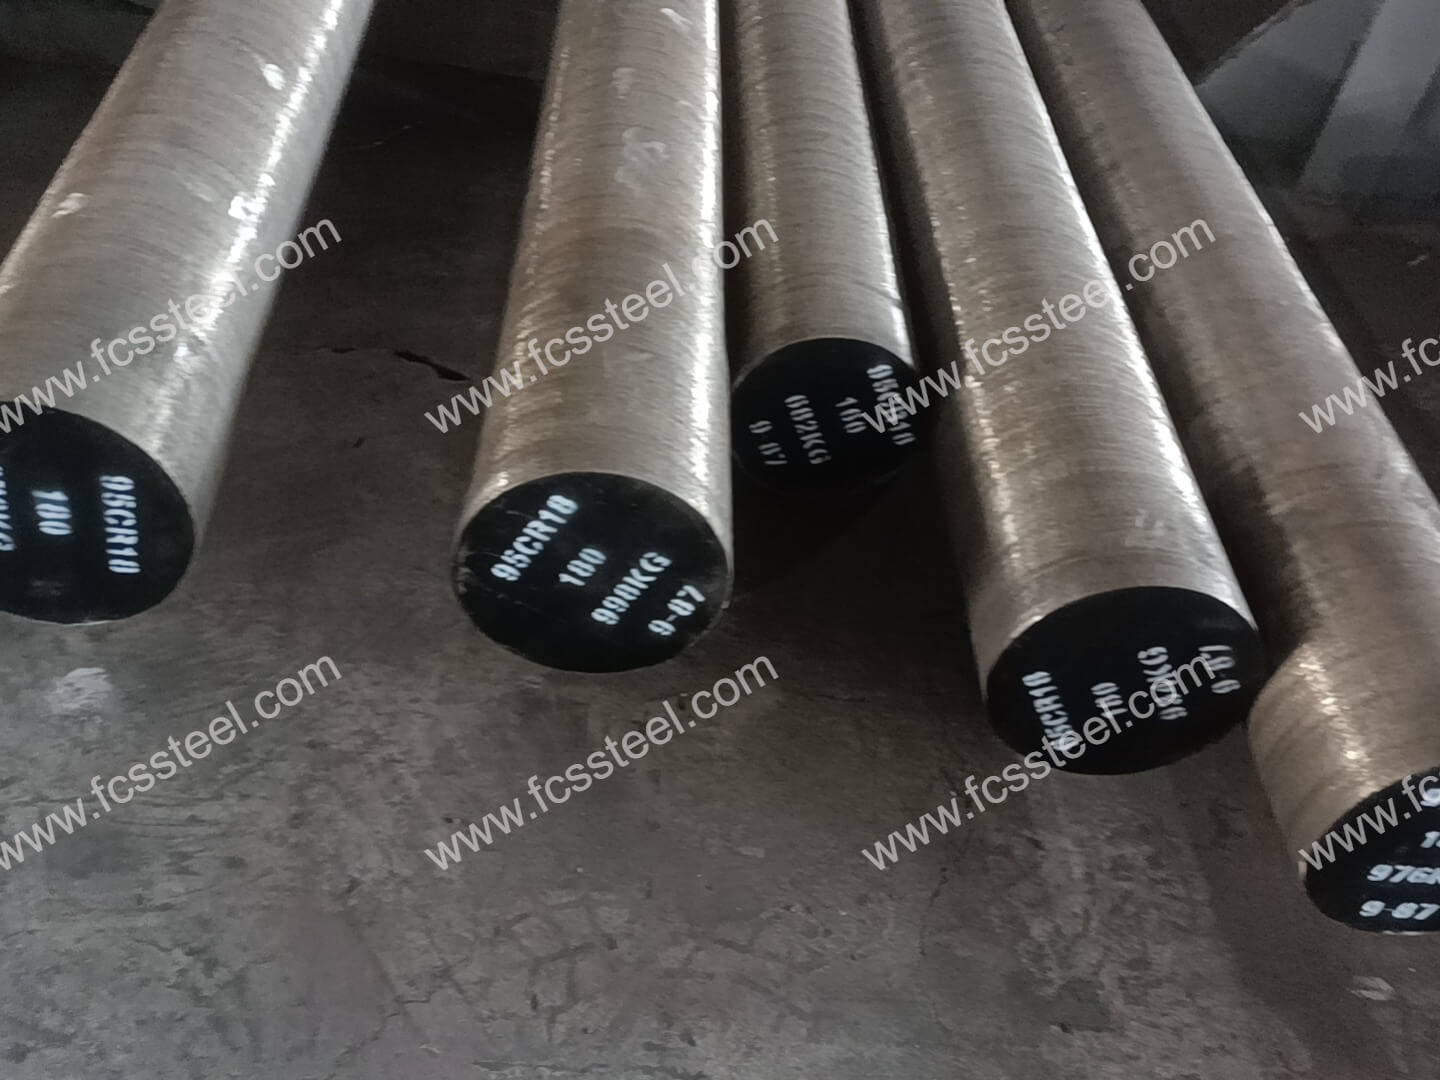
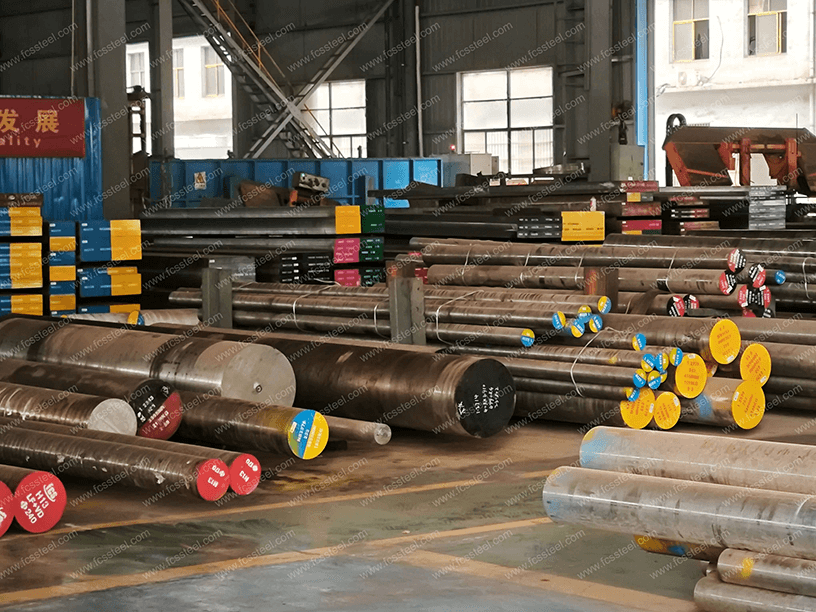
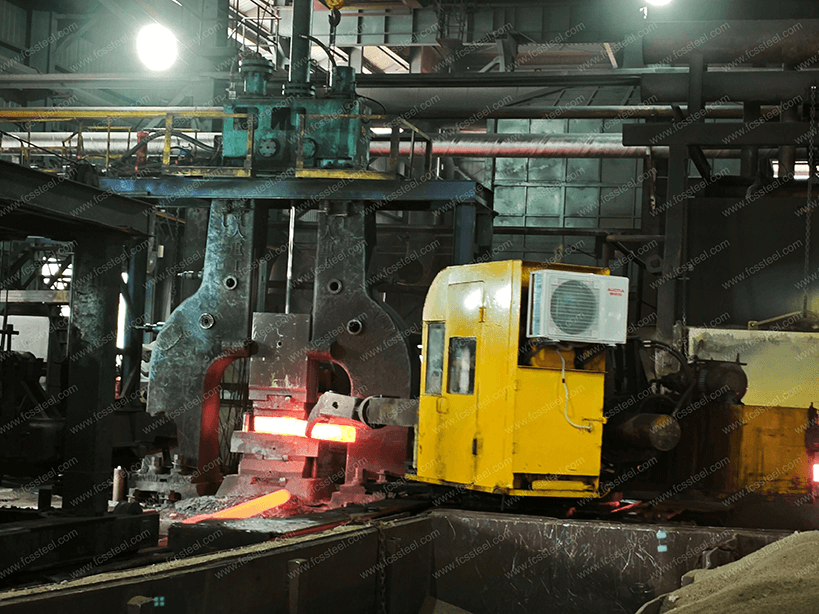
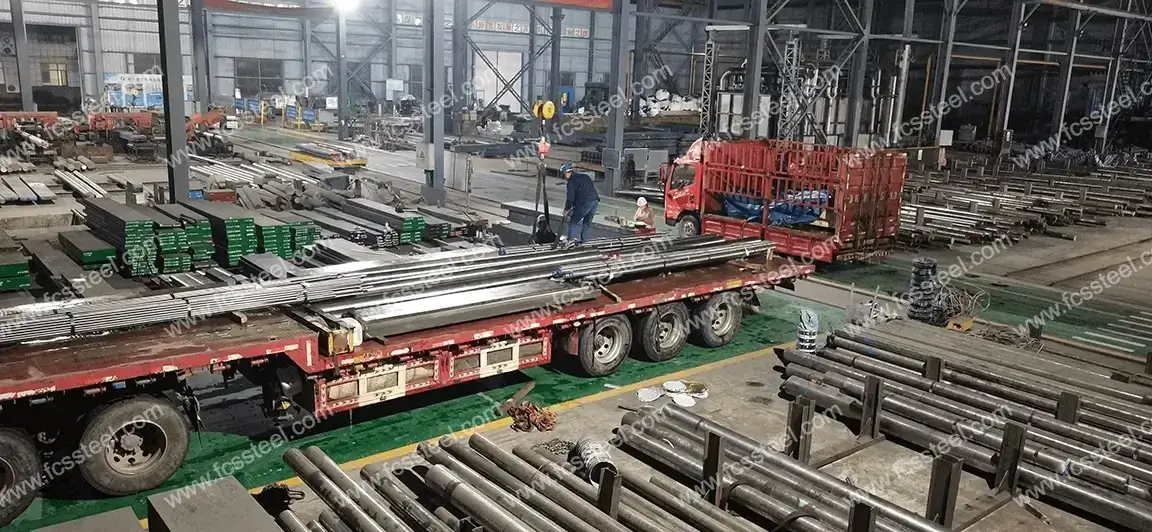
95Cr18 | 9Cr18Mo rozsdamentes acél
95Cr18 rozsdamentes acél típusok és opciók

Az alábbi táblázat a 95Cr18 rozsdamentes acél mérettartományát, felületi állapotát és tűréshatárait mutatja :
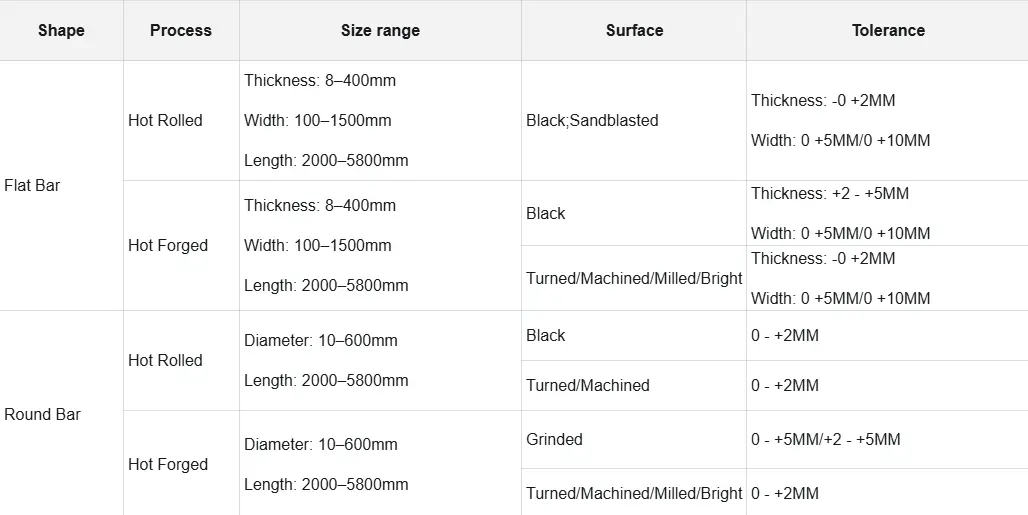
95Cr18 rozsdamentes acél testreszabott opciók

- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- 95Cr18 rozsdamentes acél elektrosalak újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
95Cr18 rozsdamentes acél globális megfelelői
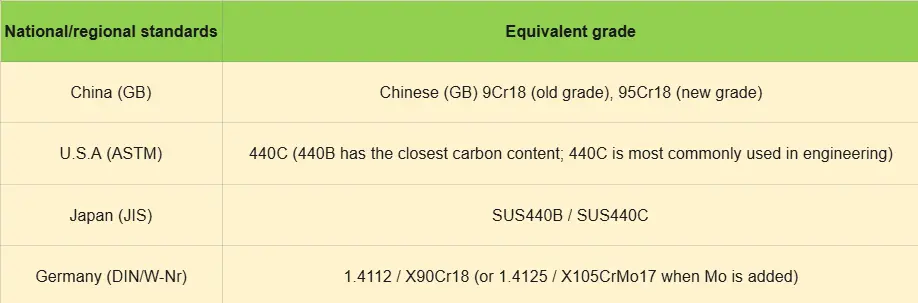
95Cr18 rozsdamentes acél kémiai összetétele

95Cr18 rozsdamentes acél hőkezelési folyamat

1. Izzító
Cél: a kovácsolás vagy hengerlés során keletkező belső feszültségek kiküszöbölése, a keménység csökkentése, a vágási teljesítmény javítása, valamint a későbbi feldolgozás és hőkezelés előkészítése.
A folyamat paraméterei:
Fűtési hőmérséklet: 800-850 ℃, tartási idő 2-4 óra, a kemence 500 ℃ alá hűtésével, majd léghűtéses.
2. Tömlés
Cél: szerszámacél martenzites szerkezetének elérése, keménységének és kopásállóságának javítása.
A folyamat paraméterei:
Melegítési hőmérséklet: 1000-1050 ℃ (általában 1020-1040 ℃), a tartási idő a munkadarab méretétől függően határozható meg, általában 30-60 perc.
Hűtés: olajhűtés vagy levegőhűtés (kis méretű vagy egyszerű alakú munkadarabok esetén), nagy munkadarabok esetén fokozatos edzés (260-300 ℃-os sófürdőben történő hűtés egy ideig, majd levegőhűtés) a kioltási feszültség csökkentése, a deformáció és a repedés megelőzése érdekében.
3. temperálás
Cél: a kioltási stressz kiküszöbölése, a keménység és a szívósság beállítása, a stabil szervezettség és méret.
A folyamat paraméterei:
Alacsony hőmérsékletű megeresztés: 150-250 ℃, szigetelés 2-3 óra, léghűtéses, 58-62 HRC keménységű megeresztés, nagy keménységet és kopásállóságot igénylő formákhoz.
Közepes hőmérsékletű megeresztés: 300-500 ℃, szigetelés 2-3 óra, léghűtéses, 50-58 HRC keménységű megeresztés, javíthatja a szívósságot, alkalmas ütésterhelésnek kitett formákhoz.
Magas hőmérsékletű megeresztés: 500 ℃ vagy több, szigetelés 2-3 óra, léghűtéses, megeresztési keménység 45-50 HRC, elsősorban az adott alkalmazás nagyobb szívósságához.
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
A megeresztésnek elegendőnek kell lennie ahhoz, hogy biztosítsa a belső feszültségek kiküszöbölését, elkerülve a szerszám meghibásodását a használat során fellépő feszültségfelszabadulás miatt. Nagy formák vagy összetett alakú munkadarabok esetén többszörös megeresztés alkalmazható.
95Cr18 rozsdamentes acél minőségellenőrzés

1. Felületi állapotfelmérés
Az FCS gyár nagyon szigorú minőségellenőrző csapattal rendelkezik, gondosan ellenőrizzük minden egyes szerszámacél darab felületi állapotát, hogy megbizonyosodjunk arról, hogy az acél felülete mentes a repedésektől, gyűrődésektől, csomóktól, oxidált bőrtől, gödrösödéstől, karcolásoktól és egyéb hibáktól.
2. Kémiai összetétel vizsgálata
Annak ellenőrzésére, hogy az ötvözőelemek tartalma megfelel-e a szabványkövetelményeknek, valamint az anyag mechanikai tulajdonságainak alapjainak védelme érdekében a személyzet teljes spektrumú, közvetlen leolvasású spektrométert használhat több elem egyidejű elemzésére. A mintavétel során el kell távolítani a felületi oxidációs réteget, egy blokkmintát használva a vizsgálat stimulálására.
3. Méret- és tűréshatár-ellenőrzés
Az FCS gyár professzionális mérőeszközöket használ az acél méreteinek és tűrésének ellenőrzésére, hogy biztosítsa a vevő szerződéses követelményeinek való megfelelést. A megfelelő mérőeszközöket a méretpontossági követelményeknek megfelelően választják ki, beleértve a mérőszalagokat, a nagy pontosságú tolómérőket (0.02 mm), a mikrométereket (0.001 mm) és a speciális ellenőrző idomszereket. Az ellenőrzési tételek magukban foglalják az átmérőt, a vastagságot, a szélességet, a hosszúságot, a furatátmérőt, a letörési méreteket stb., hogy biztosítsák a tűrések és méretek megfelelését a szerződéses követelményeknek.
4. Keménységvizsgálat
FCS gyárunk professzionális keménységmérőt használ az acél keménységének tesztelésére, hogy biztosítsa, hogy az megfeleljen az ügyfél szerződéses követelményeinek.
5. Ultrahangos tesztelés
Az ultrahangos vizsgálati szabvány (UT vizsgálati szabvány): 1921-84. szeptember, 3. osztály, D/d, E/e.
Az FCS gyár ultrahangos vizsgálóberendezéseket használ az anyagon belüli makrohibák (például repedések, zsugorodási lyukak, zárványok, fehér foltok stb.) kimutatására, és minden egyes kerek acél- és lemezdarabot a szállítás előtt egy második hibavizsgálati teszttel is megvizsgálnak, hogy biztosítsák a minőség megfelelőségét a szállítás előtt.
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
Az FCS gyár összehasonlító módszert alkalmaz az ausztenit szemcseméret meghatározására a minta mikroszerkezetének a standard osztályozási táblázattal való összehasonlításával, hogy biztosítsa az ügyfél igényeinek való megfelelést.
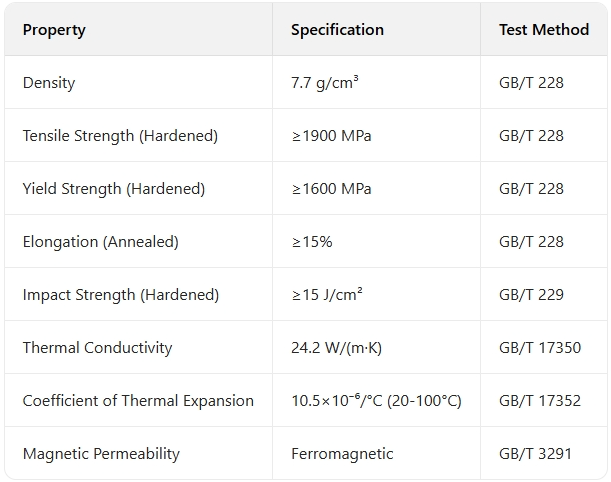
95Cr18 rozsdamentes acél műszaki adatai
95Cr18 rozsdamentes acél termékalkalmazások
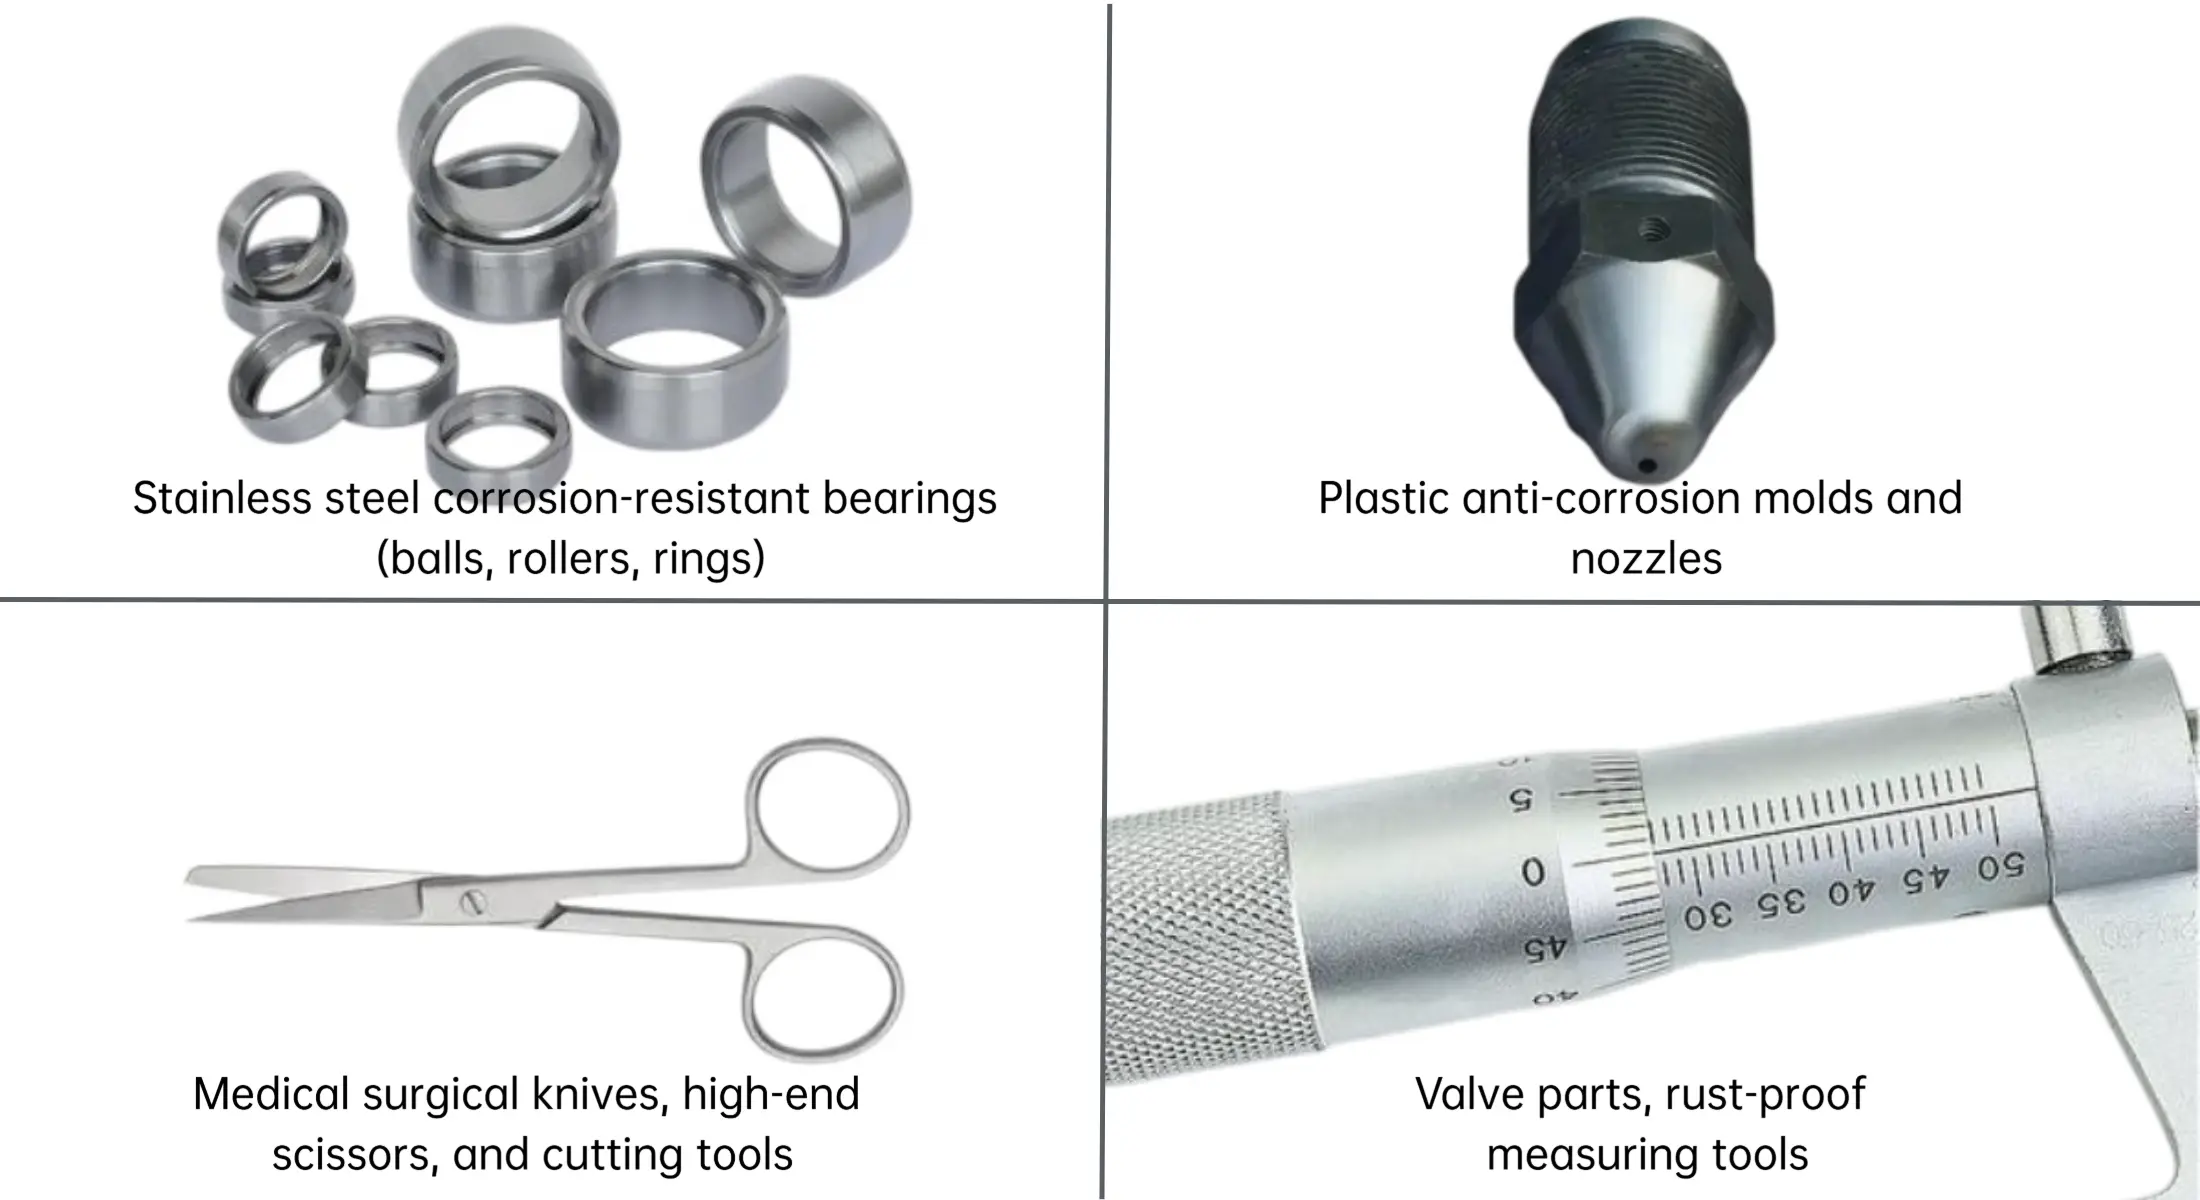
Precíziós evőeszközgyártás
95Cr18 rozsdamentes acélunk a kiváló éltartást és jó korrózióállóságot igénylő csúcskategóriás késgyártók kedvenc anyagává vált. Az anyag 58-60 HRC keménységet képes elérni, miközben kellő szívósságot biztosít ahhoz, hogy a kések élének élettartama akár háromszor hosszabb legyen, mint a hagyományos rozsdamentes acél késeké. A gyártók nagyra értékelik az anyag kiváló csiszolhatóságát és polírozhatóságát, amely borotvaéles élt és tükrös felületet biztosít. Egy vezető konyhakésgyártó arról számolt be, hogy a 95Cr18 acélra való áttérés után 40%-kal csökkent a vásárlói visszaküldések száma az eltompulás miatt.
Nagy teljesítményű csapágyalkalmazások
Tengervízben és korrozív környezetben, ahol a szabványos csapágyacélok gyorsan elhasználódhatnak, a 95Cr18 ideális megoldást kínál. A nagy keménység és a korrózióállóság kombinációja 300%-kal meghosszabbítja a csapágy élettartamát sós víznek kitett alkalmazásokban. Acélunk állandó minősége és a szigorú tűréshatár-szabályozás biztosítja az alkatrészen belüli egyenletes keménységet, megakadályozva a korai meghibásodást. A tengeri berendezésgyártók a 95Cr18 anyagból készült csapágyakkal több mint 25%-os karbantartási költségcsökkenést dokumentáltak.
95Cr18 rozsdamentes acél versenyelőny-összehasonlítás
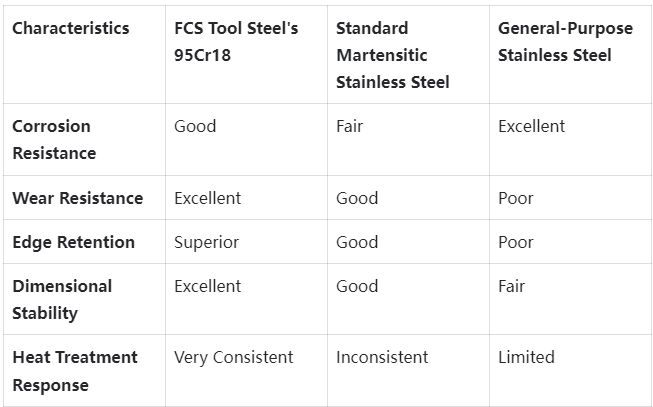
95Cr18 rozsdamentes acél ügyfélsikertörténetek
Hagyja ki a közvetítői kapcsolatot, szerezzen be gyári beszerzést, csökkentse a beszerzési költségeket és javítsa a piaci versenyképességet.
95Cr18 rozsdamentes acél árképzési információk
A világ kiszolgálása, teljes szekrényértékesítés, gyári nagykereskedelmi ár.
95Cr18 rozsdamentes acél – Gyakran ismételt kérdések

1. kérdés: Hogyan viszonyul a 95Cr18 a Western 440C rozsdamentes acélhoz?
A1: A 95Cr18 a 440C rozsdamentes acél kínai szabványos megfelelője, nagyon hasonló kémiai összetétellel és teljesítményjellemzőkkel. A fő különbség a szabványosítási és vizsgálati protokollokban rejlik, ahol anyagunk a GB/T szabványoknak felel meg az ASTM vagy EN szabványok helyett. A gyakorlati alkalmazásokban a megfelelően feldolgozott 95Cr18 olyan tulajdonságokat biztosíthat, amelyek megkülönböztethetetlenek a prémium 440C anyagok tulajdonságaitól.
2. kérdés: Mekkora a 95Cr18 maximális keménysége?
A2: Megfelelő hőkezeléssel a 95Cr18 mindig elérheti az 58-60 HRC keménységet. Ehhez pontosan szabályozott hőmérsékletre van szükség az ausztenitesítés (1030-1050°C), az olajos edzés és a 150-180°C-on történő szabályozott megeresztés során. A magasabb keménységi értékek a kopásállóságot helyezik előtérbe, míg a kissé alacsonyabb hőmérsékletek (54-56 HRC-re megeresztés 200-250°C-on) jobb szívósságot biztosítanak az ütésállóságot igénylő alkalmazásokhoz.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |