Eladó!


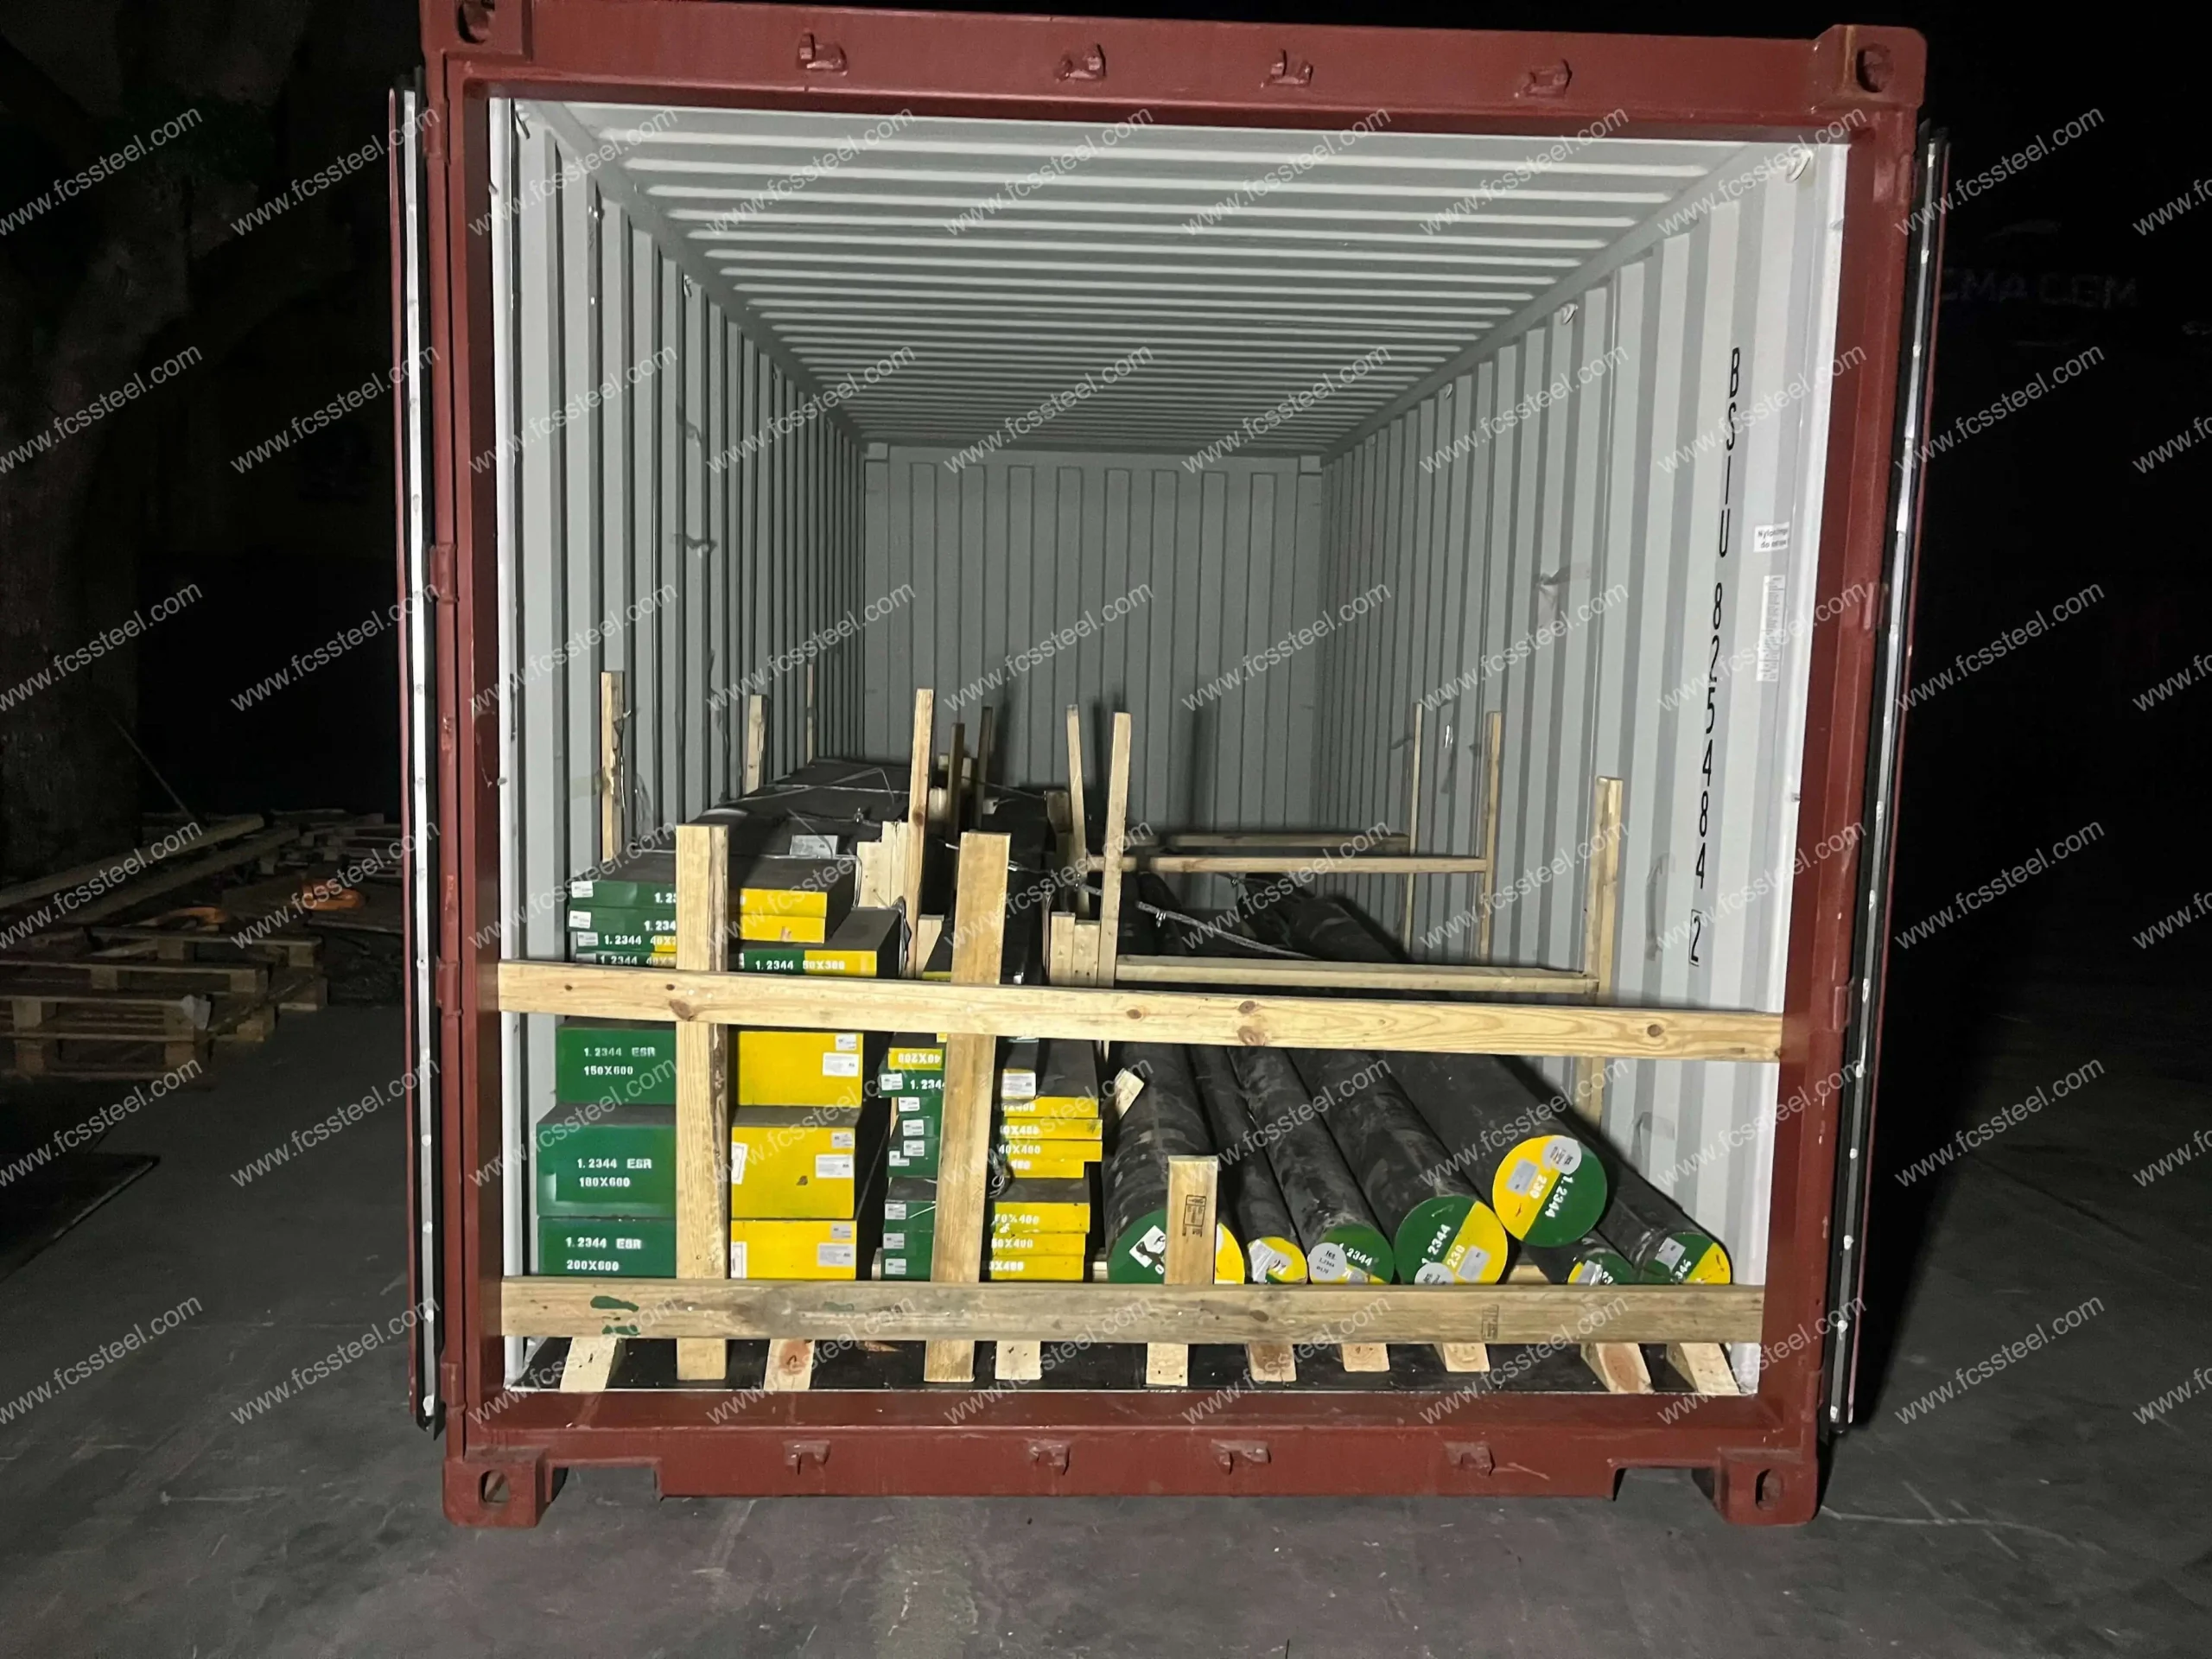
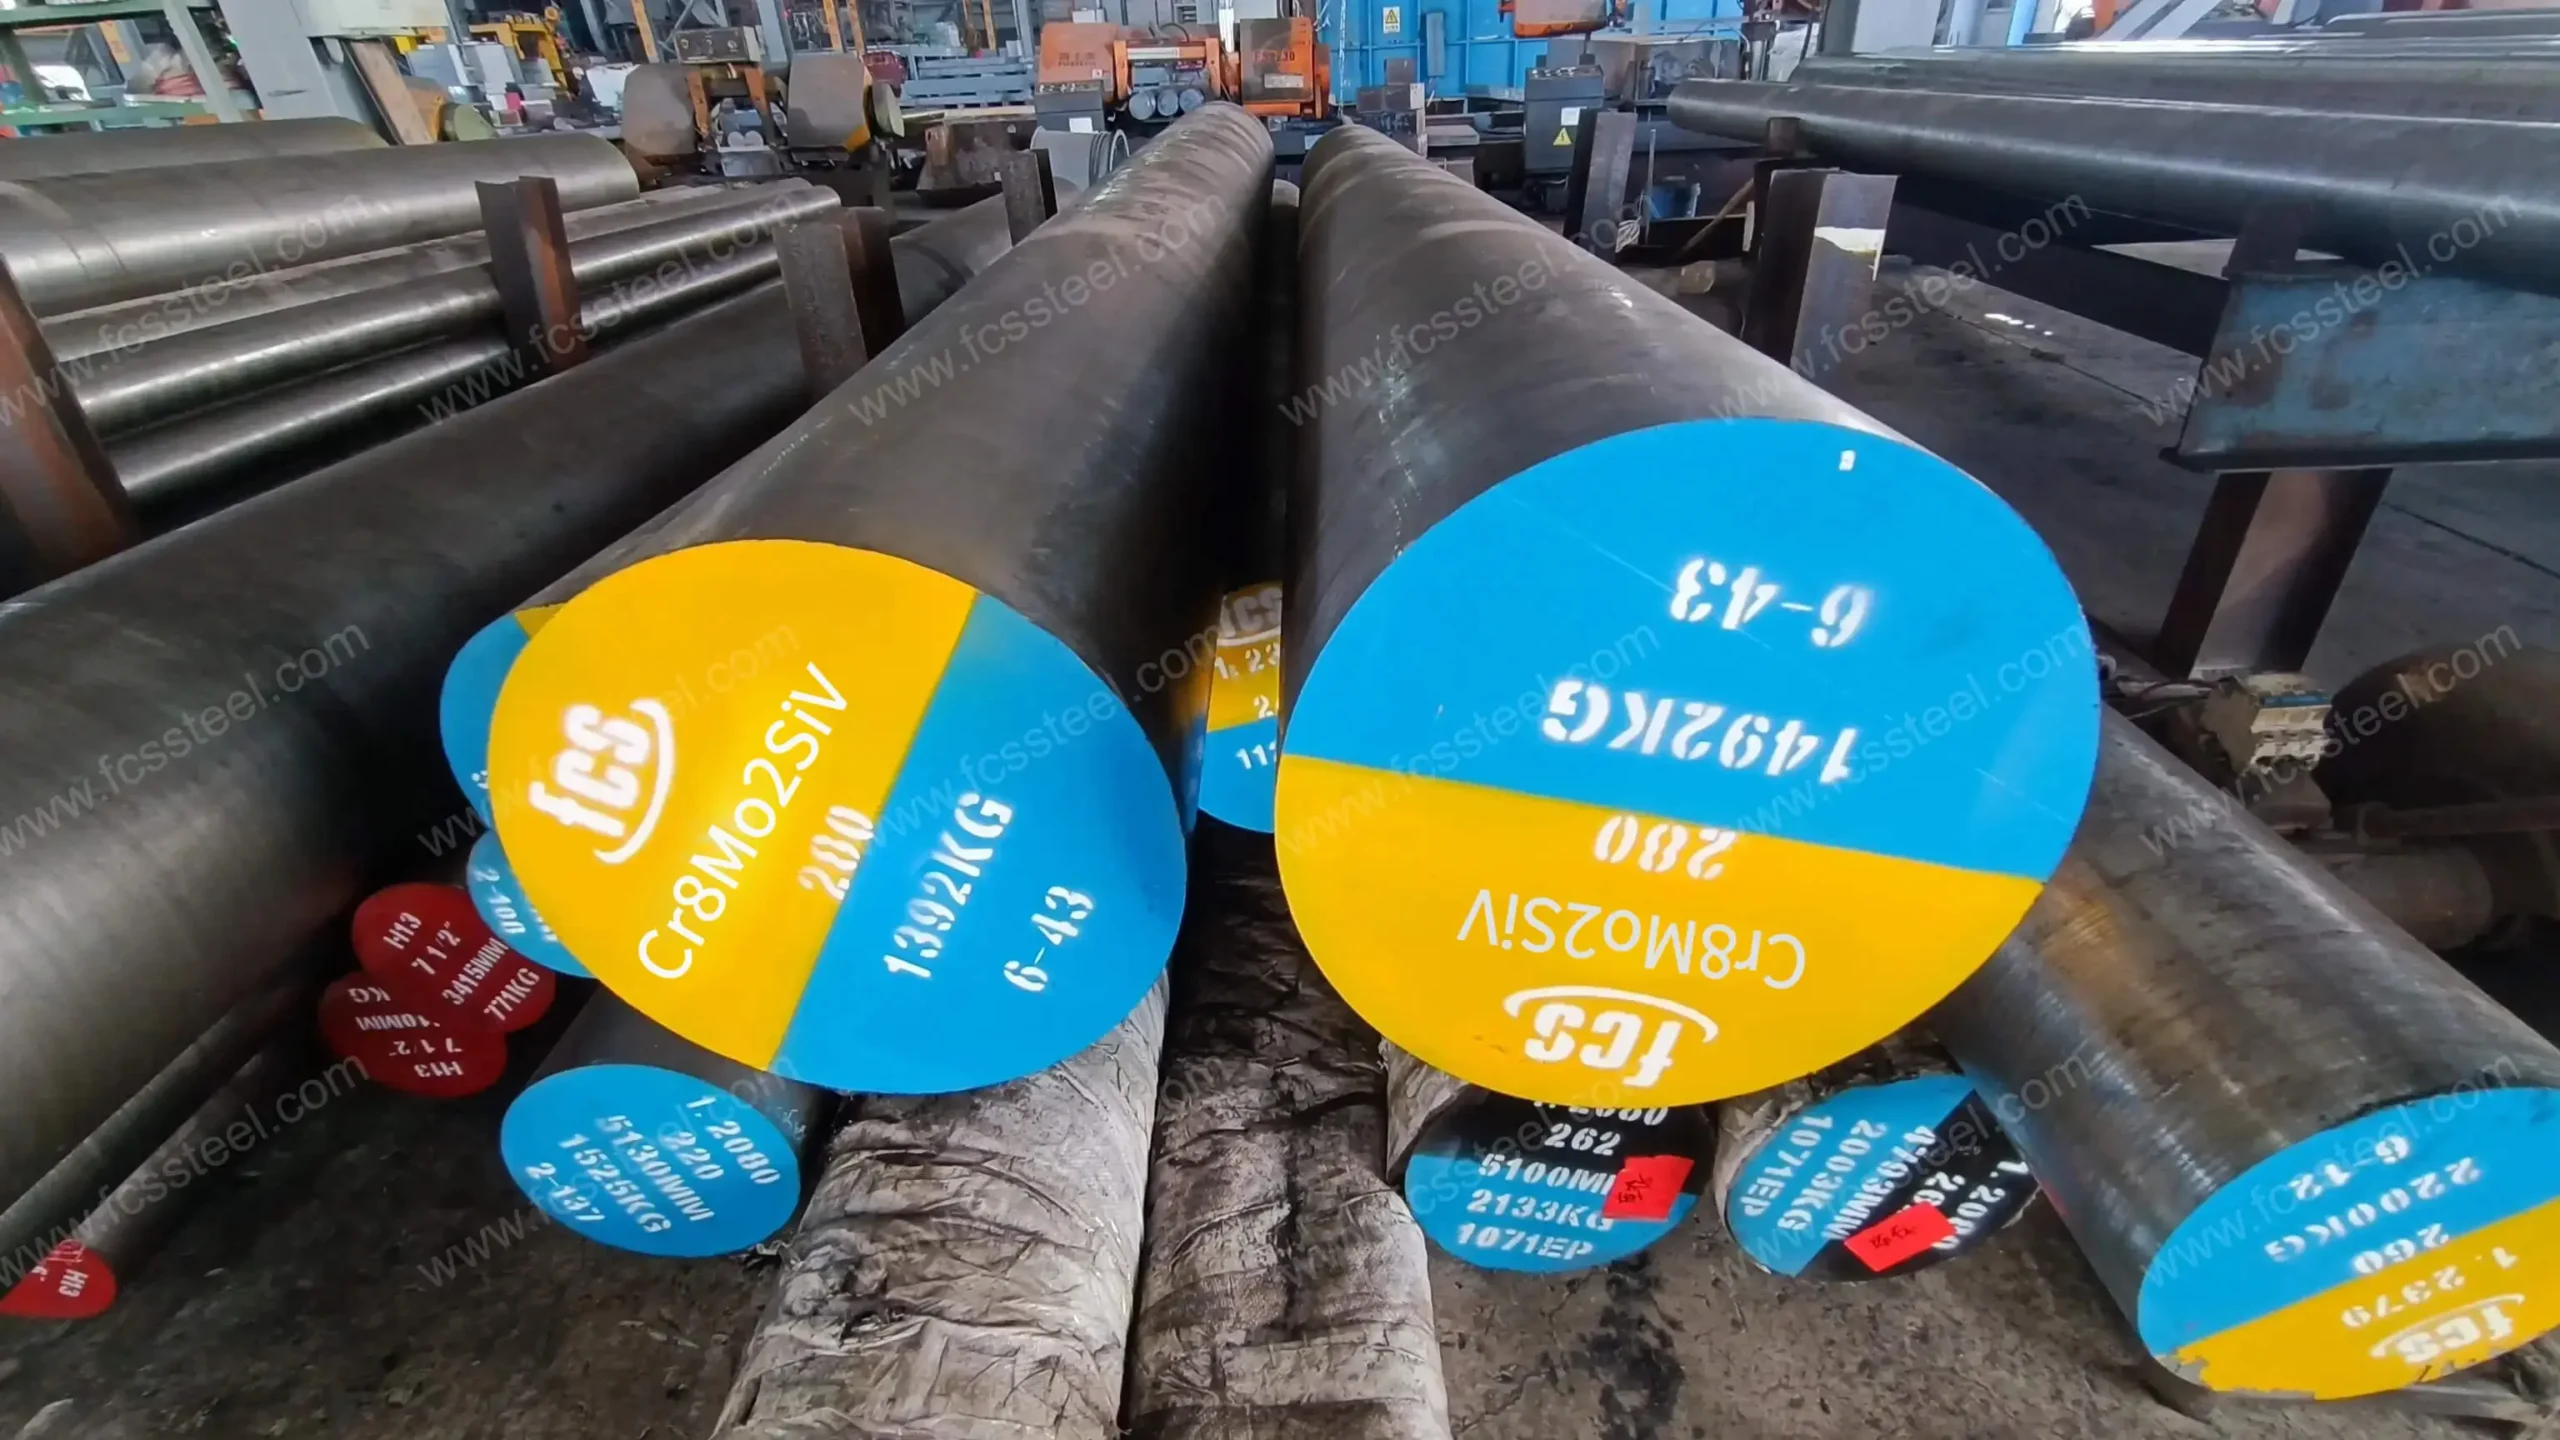
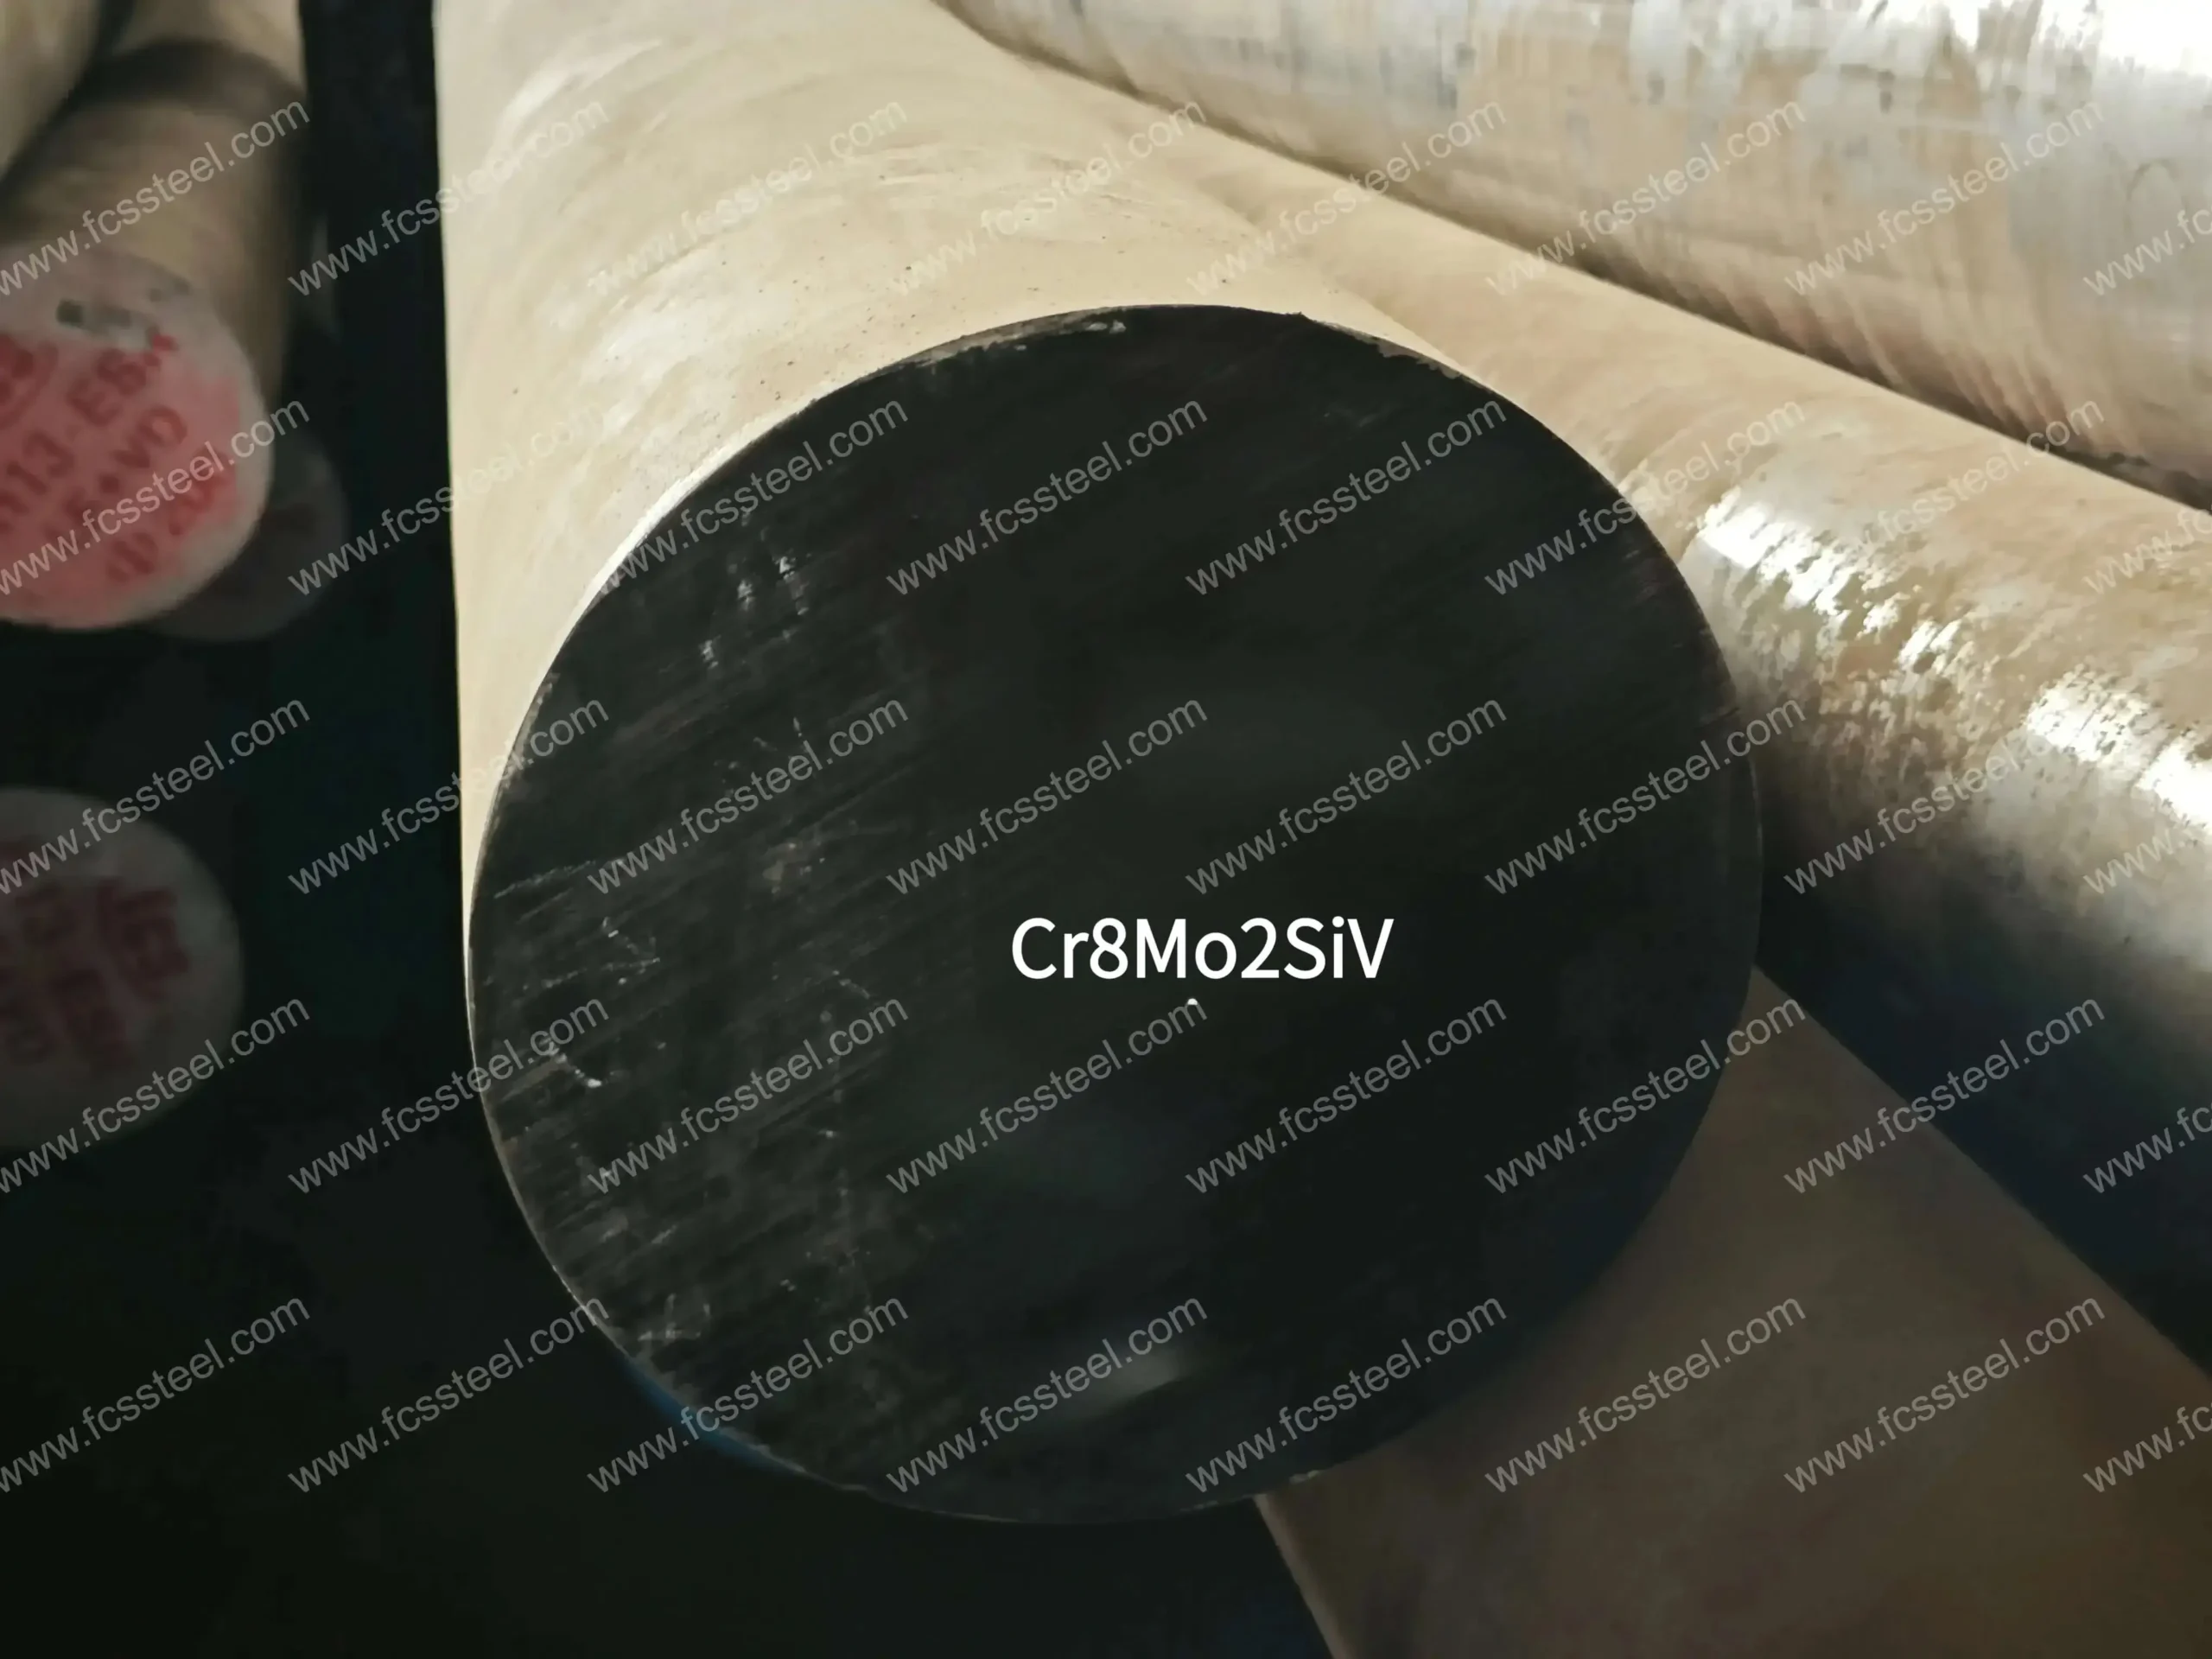
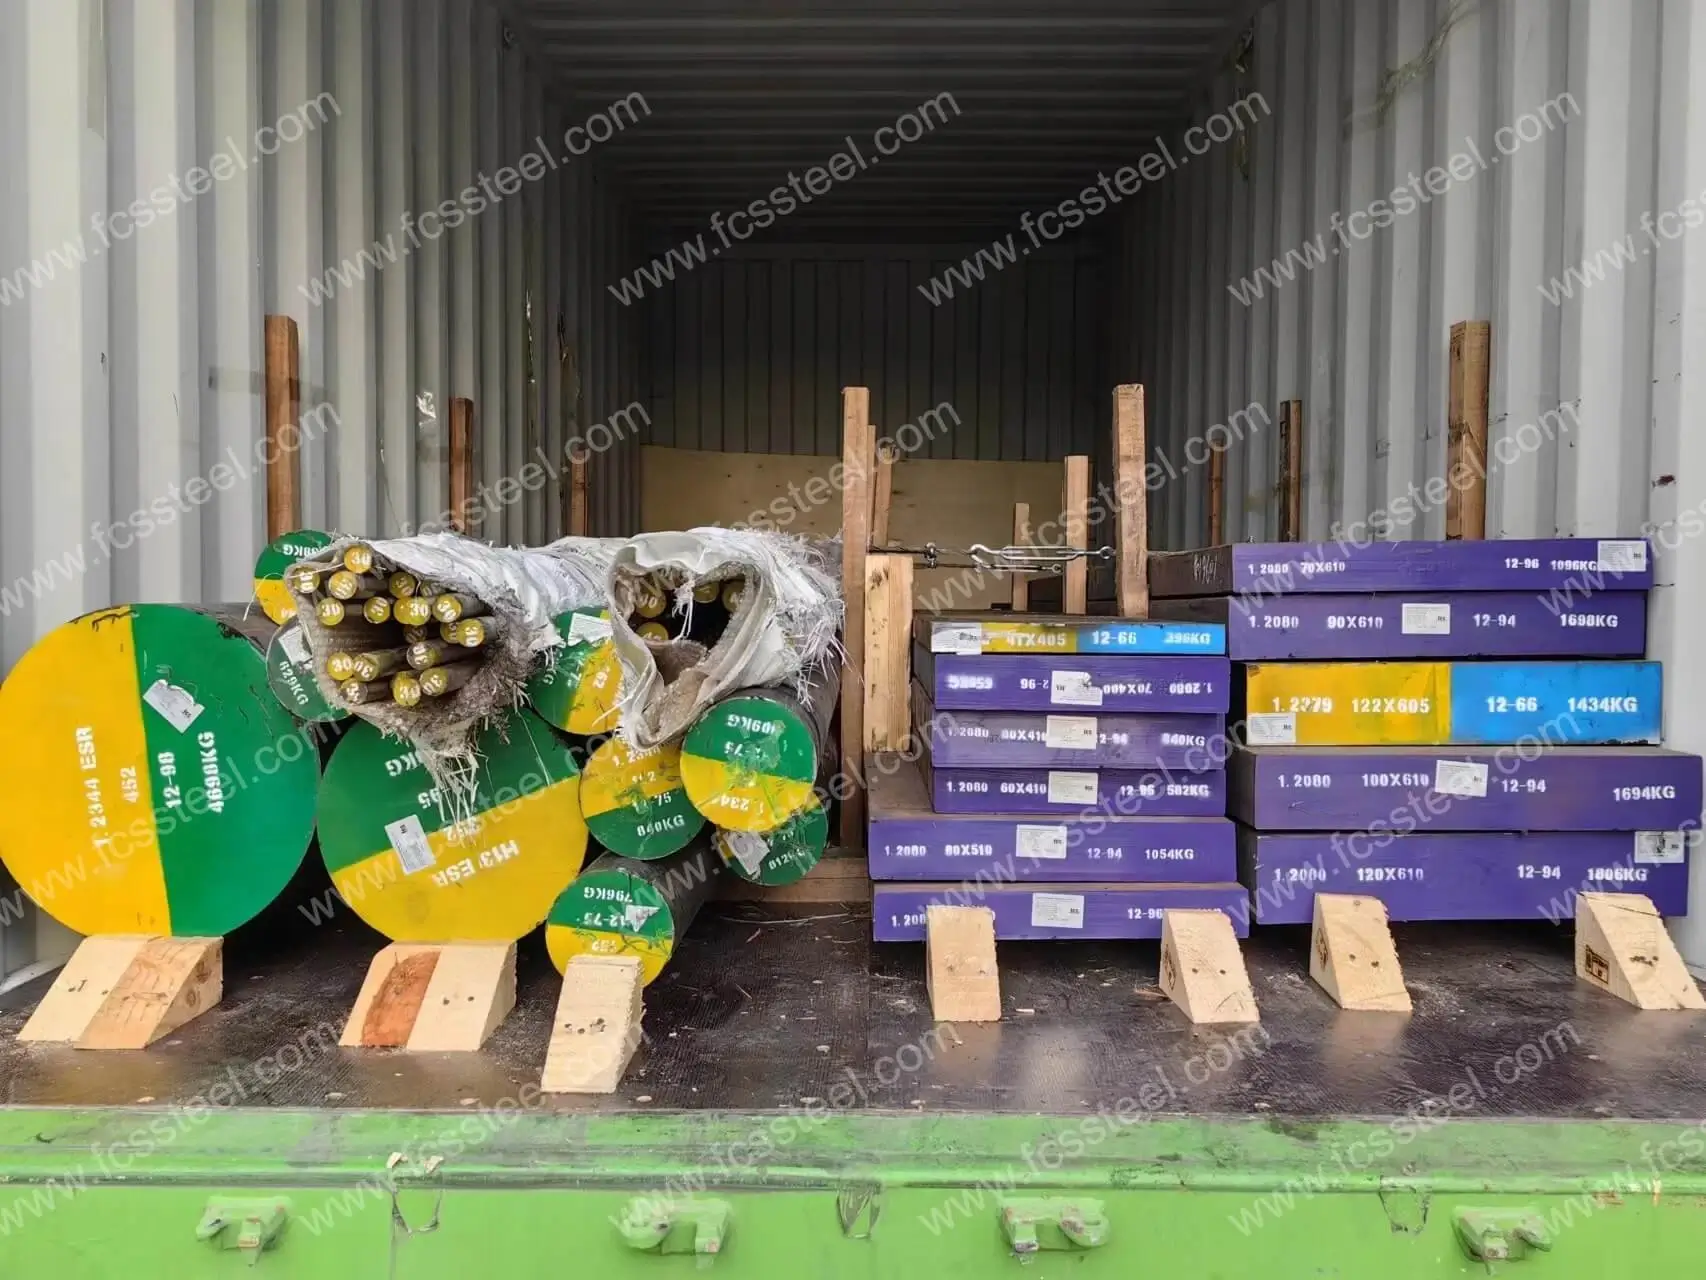


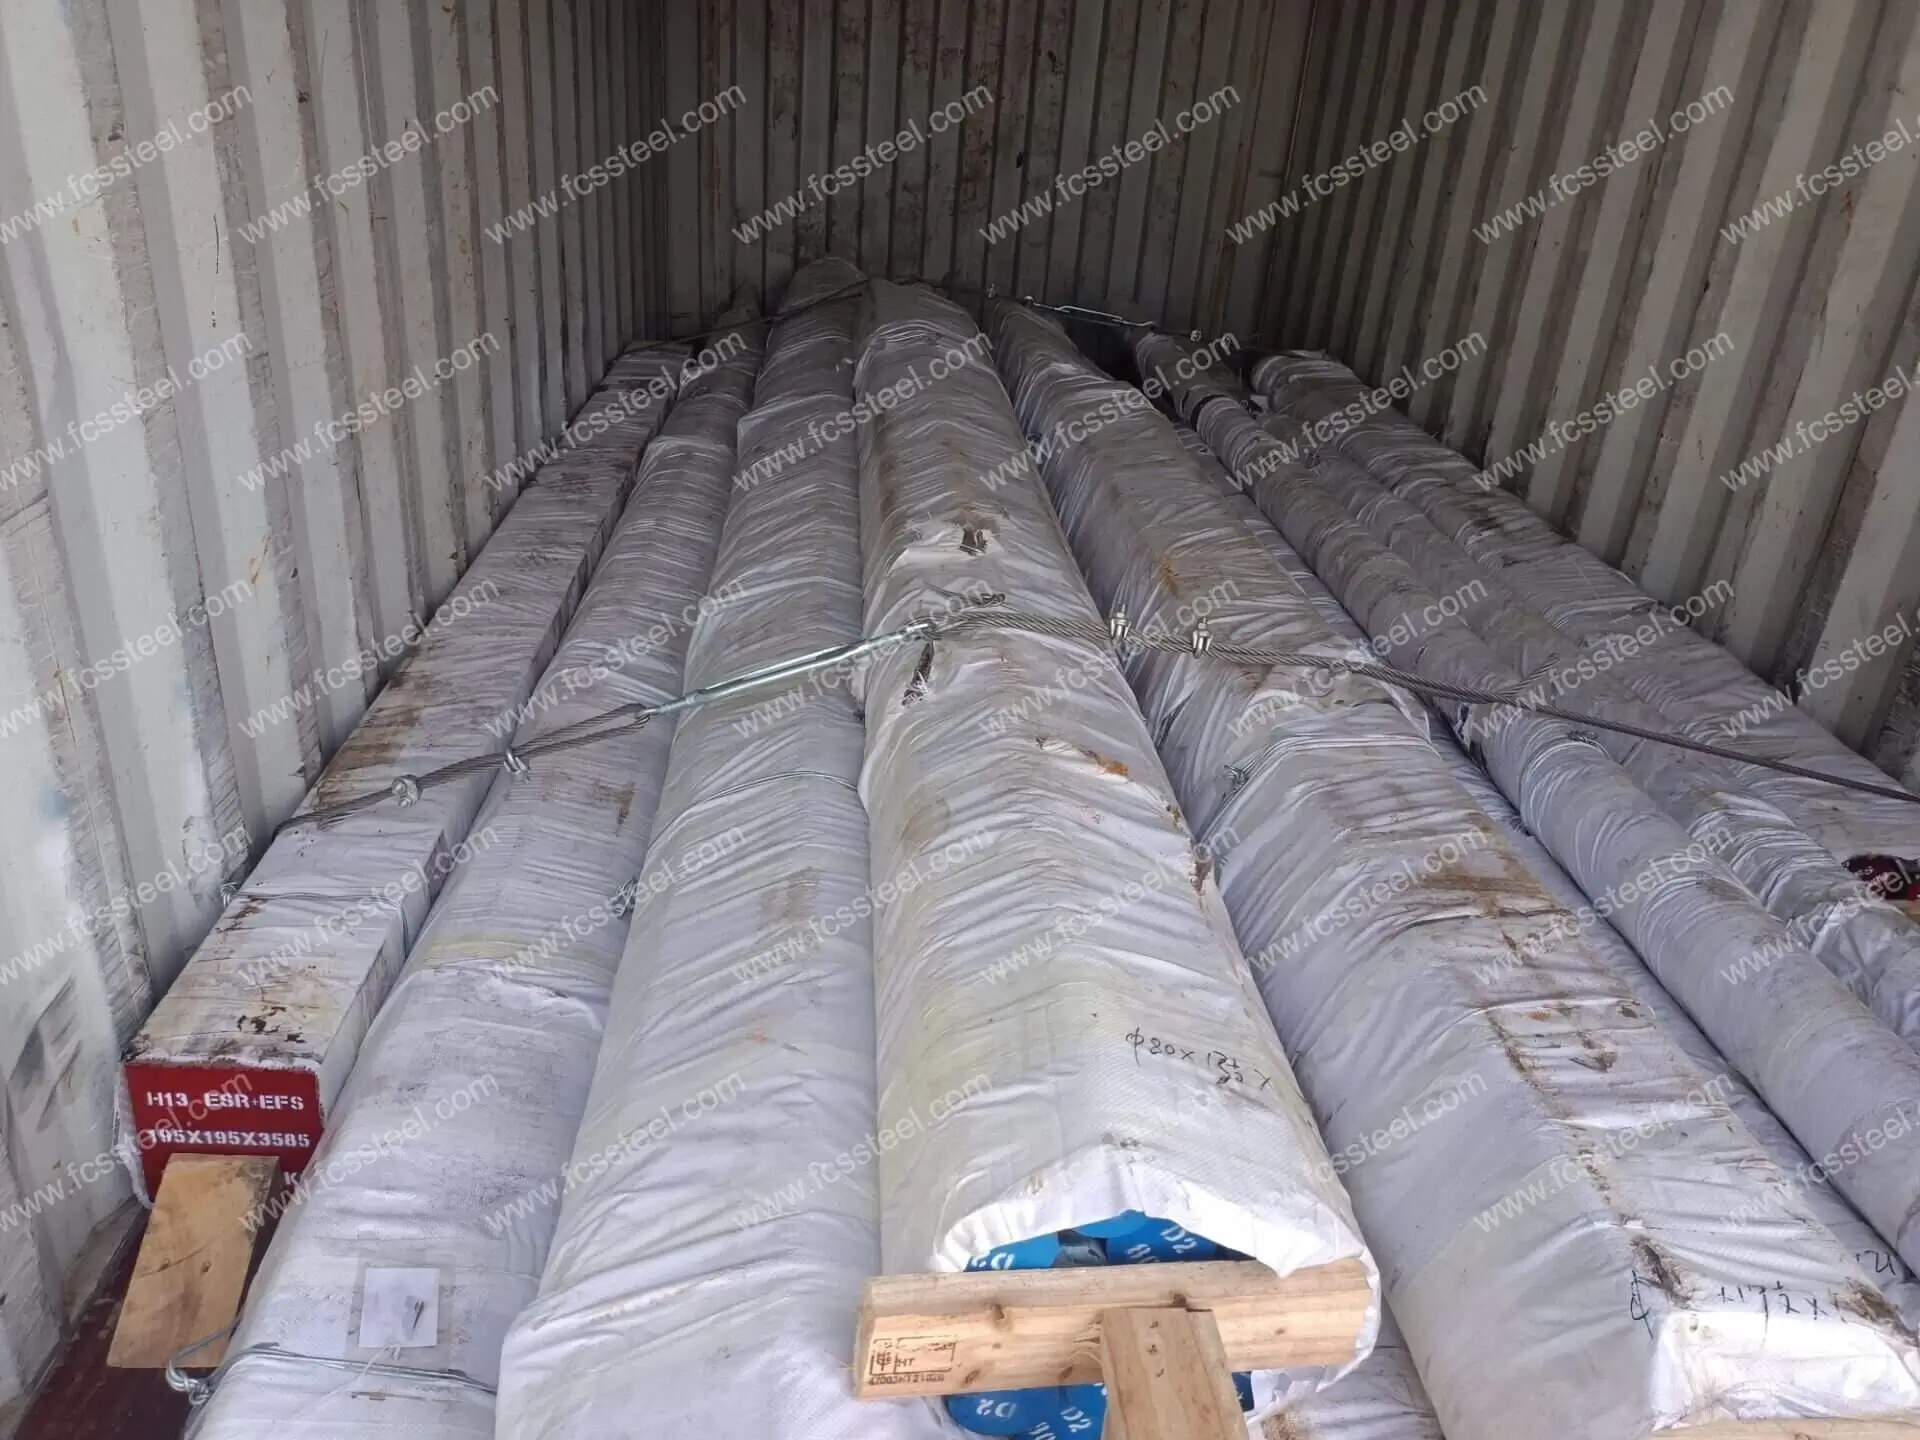
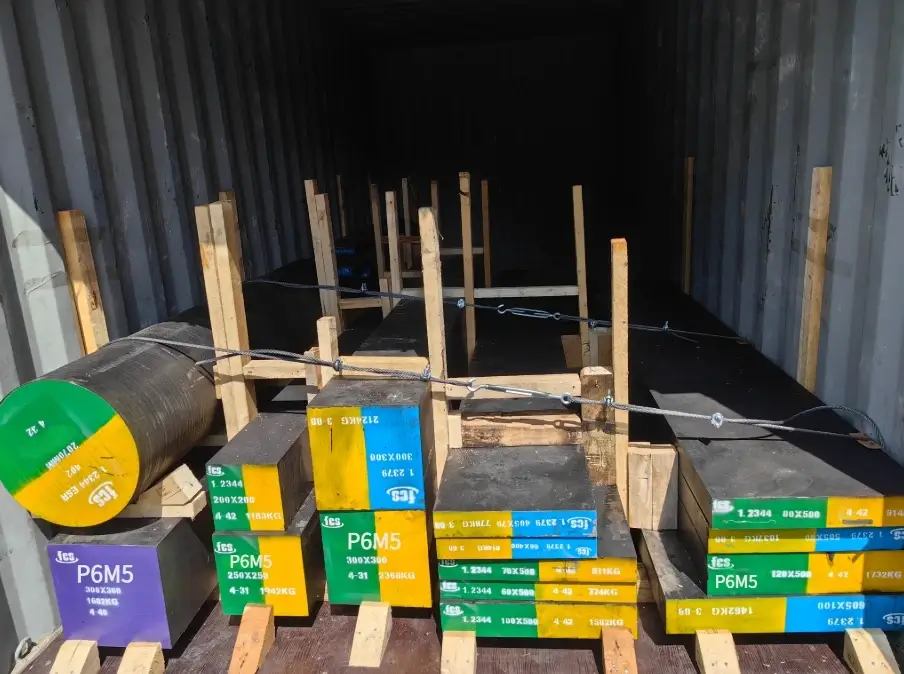
Cr8Mo2SiV szerszámacél
A Cr8Mo2SiV szerszámacél az SKD11 alapú , optimalizált szén-króm aránnyal és megnövelt Mo/Si/V tartalommal. Nemcsak elkerüli a durva keményfémek okozta ridegedést, hanem stabilan teljesít a nagyfrekvenciás megmunkálásban is, így alkalmassá teszi komplex hidegformák és nagy kopásnak kitett alkatrészek gyártására.
Cr8Mo2SiV szerszámacél – Termékformák és készletadatok
Ellátási állapot
- lágyított
- megmunkált
Elérhető űrlapok
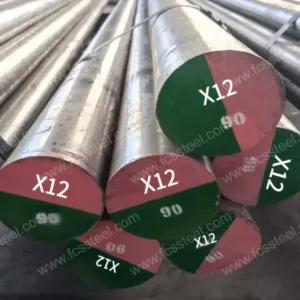
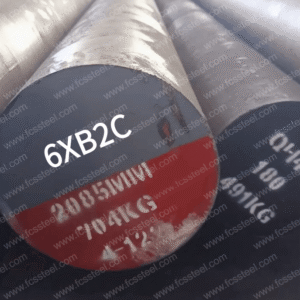
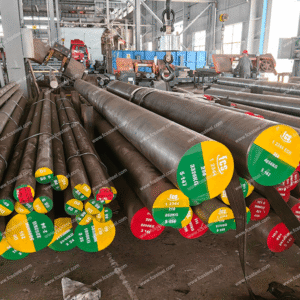
- Kerek rudak
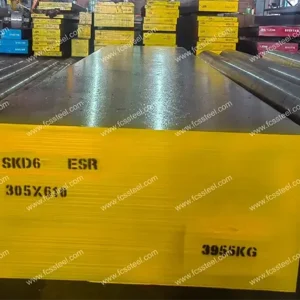
- Lemezek / Lapos rudak
- Egyedi vágású darabok
Feldolgozási szolgáltatások
- Fűrészelés.
- Durva megmunkálás.
- Egyedi hőkezelés.
Standard mérettartomány (az elérhetőség a készlettől függően változik)
- Átmérő (körrúd): Φ10 mm – Φ65 mm / Φ70 mm – Φ400 mm / Φ500 mm / Φ600 mm / Φ700 mm.
- Lemez/sík vastagság: 8 – 45 mm / 50 – 500 mm.
- Szélesség: 50 – 1000 mm / 50 – 1500 mm.
- Kovácsolt tárcsák: Ø1200 mm-ig.
Cr8Mo2SiV szerszámacél – alakítási módszerek
- Melegen hengerelt
- Melegen kovácsolt
Cr8Mo2SiV szerszámacél – Felületkezelési lehetőségek
- Fekete.
- Csiszolt.
- Homokfúvással tisztítva.
- Esztergált/Megmunkált/Marott/Fényes.
Mi az a Cr8Mo2SiV szerszámacél?

A Cr8Mo2SiV (más néven DC53 hidegalakító szerszámacél ) egy háztartási, magas szén- és krómtartalmú hidegalakító acél. Molibdént (Mo), szilíciumot (Si) és kis mennyiségű vanádiumot (V) ad hozzá a finom és egyenletes keményfémek kialakításához, így ideális teljesítményt nyújt mind a kopásállóság, mind a szívósság tekintetében.
A Cr8Mo2SiV szerszámacél nemzetközi egyenértékű minőségei

A Cr8Mo2SiV szerszámacél kémiai összetétele

Cr8Mo2SiV acél termékspecifikációk

Cr8Mo2SiV acél hőkezelési folyamata és teljesítménye

- Lágyítás: 800-850 °C lassú hűtés, keménység kb. ≤255 HB (a könnyű megmunkálás érdekében).
- Edzés: 1000-1040 °C olajhűtés vagy levegőhűtés, a keménység elérheti a 60-63 HRC-t (akár 65 HRC-t is a legmagasabb hőmérsékleten).
- Megeresztés: kétszer 180-200 °C-on, a nagy keménység fenntartása érdekében; Vagy 400-450 °C-on a szívósság fokozása érdekében (ez a hőmérsékleti tartomány alkalmas a feldolgozás utáni megeresztésre).
- Tipikus tulajdonságok: Kiváló átfogó törési szívósság (ütési energia ≥78 J), erős ellenállás a képlékeny alakváltozással szemben, alkalmas nagy teherbírású formaalkatrészek gyártására.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |