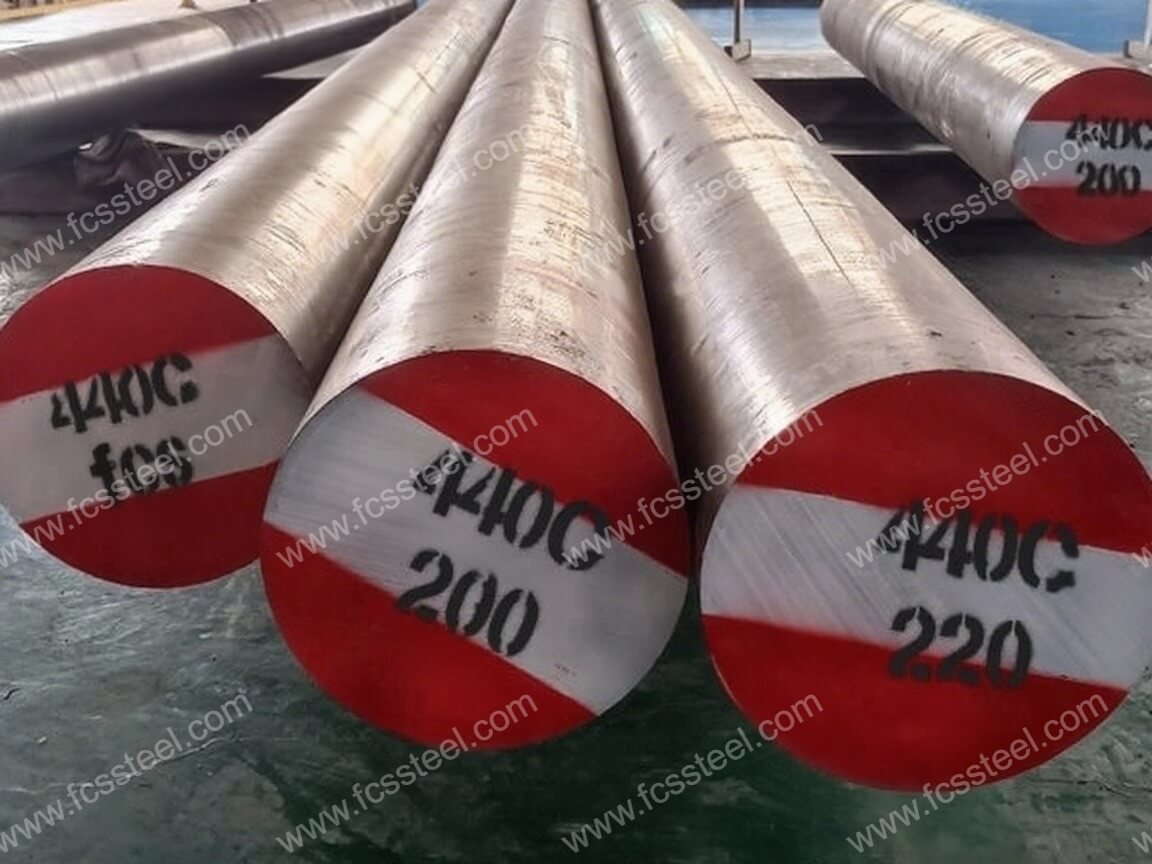
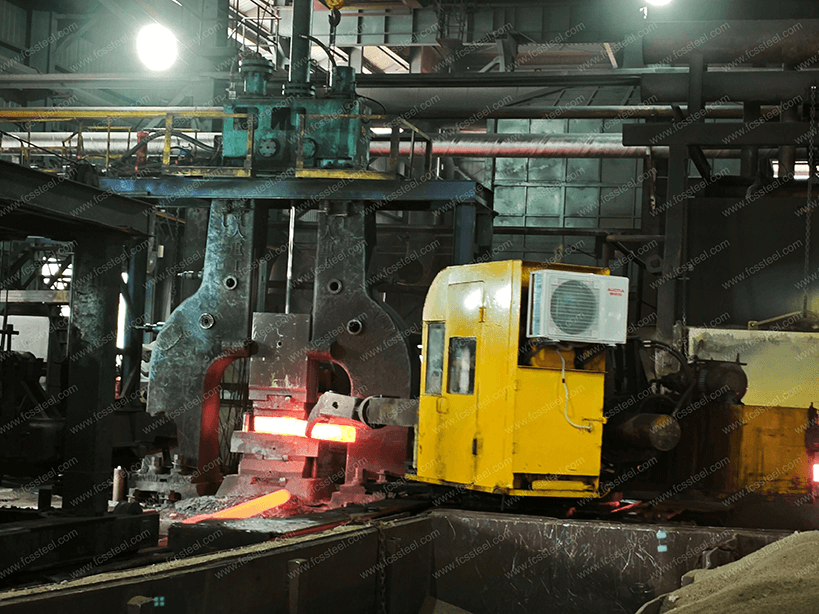


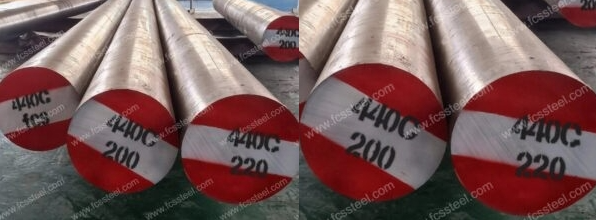
440C szerszámacél | 1.4125 | X105CrMo17
Az FCS Tool Steel prémium termékei 440C/1.4125/X105CrMo17 rozsdamentes acél a martenzites rozsdamentes acél technológia csúcsát képviseli, amely a kiváló keménység és a hatékony korrózióállóság ötvözésének alapvető kihívására ad választ.
A precíziós alkatrészgyártók folyamatosan szembesülnek azzal a kihívással, hogy egyensúlyt teremtsenek a kopásállóság és a környezeti tartósság között. Speciálisan feldolgozott 440C minőségű anyagunk innovatív megoldást kínál erre a dilemmára, homogén mikroszerkezetével és optimalizált keményfém-eloszlásával lehetővé téve az alkatrészek számára, hogy súlyos üzemi körülmények között is megőrizzék szerkezeti integritásukat és méretstabilitásukat.
Az eredmények egyértelműek: hosszabb alkatrész-élettartam, kevesebb karbantartási időköz és nagyobb teljesítmény-megbízhatóság kritikus alkalmazásokban – ahol a meghibásodás soha nem elfogadható.
440C szerszámacél | 1.4125 | X105CrMo17 Termékbemutató
440C rozsdamentes acél (amerikai szabvány AISI/ASTM)
A kémiai összetétele 440C rozsdamentes acél szén (0.95%-1.20%), króm (16.00%-18.00%) és molibdén (≤0.75%), kiegészítve a szilícium (≤1.00%) és a mangán (≤1.00%) korlátozó elemekkel. Edzés (1010-1070°C olajhűtéses) és alacsony hőmérsékletű megeresztés (100-300°C) után a keménysége elérheti a HRC 58-62-t, szakítószilárdságát 560-1000 MPa-t, nyúlását pedig 15%-18%.
Az anyag metallográfiai szerveződése tipikus martenzites, mágneses tulajdonságokkal és mérsékelt korrózióállósággal, enyhén korrozív környezetben stabil, de kloridos vagy erősen savas környezetben hajlamos a gödrös korrózióra. Magas hőmérsékleti méretstabilitása jó, de dinamikus terhelésekkel szemben gyenge.
1.4125 rozsdamentes acél (W-Nr/DIN)
A kémiai összetétele 1.4125 rozsdamentes acél azonos a 440C-vel: szén (0.95%-1.10%), króm (16.00%-18.00%). Fizikai paraméterei közé tartozik a 7.7-7.78 g/cm³ sűrűség, a 200-215 GPa rugalmassági modulus és a 10.2-11.6×10⁶/K hőtágulási együttható (20-100°C). A hőkezelés 980-1070°C-on olajos edzéssel és 200-300°C-on megeresztéssel történik, a keménység HRC 55-60-ig növelhető, folyáshatár ≥ 440 MPa, szakítószilárdság ≥ 690 MPa.
Az anyag nagy kopásállóságot és martenzites fázisátmeneti tulajdonságokat mutat, korrózióállóságot oxidáló közegben (pl. híg salétromsav). A korrózióállóság oxidáló közegben (pl. híg salétromsav) jó (korróziós sebesség <0.1 mm/a), de redukáló savakban (pl. sósav) jelentősen csökken (>10.0 mm/a). Keménysége lágyított állapotban ≤225 HBS, és edzés után a repedések megelőzése érdekében kerülni kell a hegesztést.
X105CrMo17 rozsdamentes acél (DIN/W-szám)
X105CrMo17 rozsdamentes acél Szén (0.95%-1.10%) és króm (16.00%-18.00%) összetételű, amely nagymértékben átfedésben van a 440C és az 1.4125 összetételével, csak kissé magasabb a széntartalom felső határa. Hőkezelése 1070°C olajos edzés + 200-300°C megeresztés, keménysége HRC 54-60-ig, hajlítófáradási szilárdsága 961 N feszültségnél 6.3 × 10⁴-8.4 × 10⁴-szoros ciklusszám.
Az anyag martenzites szerveződésű, magas széntartalmú króm-molibdénnel erősített, korrózióállósága salétromsavban (koncentráció ≤20%) stabil (korróziós mélység <1.0 mm/a), de ecetsavas vagy foszforsavas környezetben a koncentráció és a hőmérséklet növekedésével jelentősen romlik. Hőstabilitása 400°C-ig jó marad, de magas hőmérsékleten a hővezető képesség nem növekszik jelentősen.
440C szerszámacél | 1.4125 | X105CrMo17 Típusok és opciók

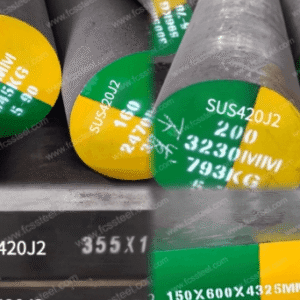
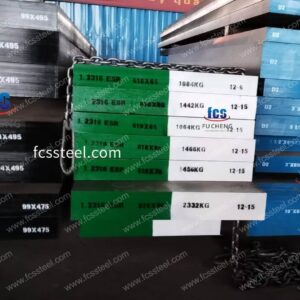
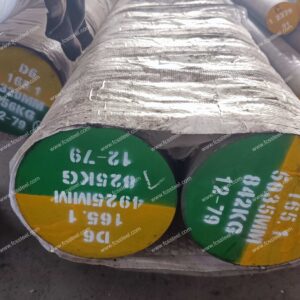
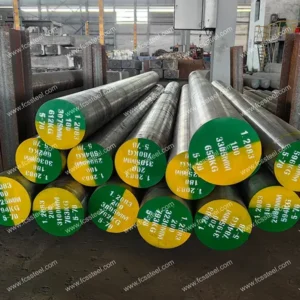
Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be.440C/1.4125/X105CrMo17 szerszámacél:
440C szerszámacél | 1.4125 | X105CrMo17 Egyedi opciók

- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- 440C/1.4125/X105CrMo17 rozsdamentes acél elektrosalak újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
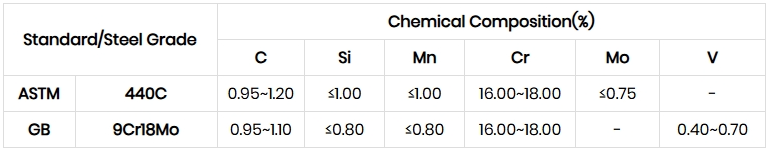
440C szerszámacél | 1.4125 | X105CrMo17 Kémiai összetétel
440C szerszámacél | 1.4125 | X105CrMo17 hőkezelési eljárás

1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
440C szerszámacél | 1.4125 | X105CrMo17 Minőségellenőrzés

1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
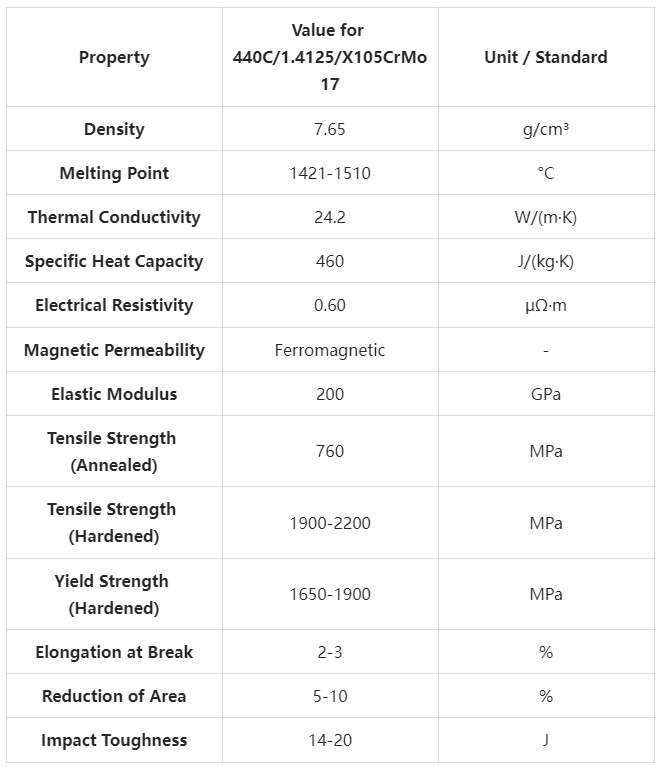
440C szerszámacél | 1.4125 | X105CrMo17 Műszaki adatok
440C szerszámacél | 1.4125 | X105CrMo17 Termékalkalmazások

Főbb használati forgatókönyvek
Repülőgépipari precíziós golyóscsapágyak
440C rozsdamentes acélunk a kritikus repülőgépipari csapágyak elsődleges anyaga, ahol a megbízhatóság elengedhetetlen. Nagy tengerszint feletti magasságban a hagyományos csapágyanyagok gyakran idő előtt meghibásodnak a felgyorsult korrózió miatt. A 440C keménységének és korrózióállóságának egyedülálló kombinációja lehetővé teszi a csapágytervek számára, hogy több ezer órán át ingadozó hőmérsékleti és páratartalmú körülmények között is megőrizzék a precíziós tűréshatárokat. Ezek a csapágyak jellemzően 30-45%-kal tovább tartanak, mint a standard krómacél csapágyak ugyanazon alkalmazásokban.
Sebészeti eszközök és orvostechnikai eszközök
Az orvostechnikai eszközök gyártói az 1.4125 rozsdamentes acélunkra támaszkodnak a kiváló éltartást és korrózióállóságot igénylő, csúcskategóriás sebészeti eszközök gyártásához. Az anyag azon képessége, hogy éles vágóélt tartson fenn, miközben ellenáll az ismételt sterilizálási ciklusoknak, ideálissá teszi precíziós sebészeti eszközökhöz. Speciálisan megmunkált, orvosi minőségű változataink további teszteken esnek át a biokompatibilitás biztosítása és a szigorú tisztasági követelményeknek való megfelelés érdekében, lehetővé téve a sebészek számára, hogy ezekre az eszközökre több száz műtéten keresztül is támaszkodhassanak az állandó teljesítmény fenntartása érdekében.
Nagy teljesítményű szelepalkatrészek
A zord környezetben működő ipari szeleprendszerek az X105CrMo17 alkatrészek kopás- és korrózióállóságából profitálnak. Az anyagunkból készült szelepülékek, golyók és szelepszárak megőrzik a tömítettséget, még abrazív közegek vagy korrozív vegyszerek kezelésekor is. Esettanulmányok kimutatták, hogy a standard rozsdamentes acél alkatrészekről a magas széntartalmú martenzites rozsdamentes acél opcióinkra való átállás 40-60%-kal meghosszabbítja a karbantartási intervallumokat, közvetlenül csökkentve az állásidőt és a karbantartási költségeket a kritikus ipari folyamatokban.
Precíziós forgácsolószerszámok és lapkák
440C minőségű anyagunkat széles körben használják nagy teljesítményű ipari vágószerszámokban és lapkákban, ahol az éltartás kritikus fontosságú. A nagy keménység és a megfelelő szívósság kombinációja alkalmassá teszi hasítópengékhez, ipari ollókhoz és precíziós vágószerszámokhoz. A gyártók az élezési vagy csereintervallumokat 3-5-ször hosszabbnak jelentik, mint az alacsonyabb minőségű rozsdamentes acél opciók esetében, ami jelentősen növeli a termelékenységet és csökkenti az üzemeltetési költségeket.
Iparspecifikus alkalmazások
- Repülőgépipar: vezérlőmechanizmus alkatrészei: futóműcsapágyak és perselyek; hidraulikus rendszer szelepalkatrészei; rögzítőelemek kritikus szerkezeti alkalmazásokhoz; műszeralkatrészek.
- Orvostudomány és gyógyszeripar: Sebészeti vágóeszközök; endoszkópos berendezések; fogászati eszközök; orvosi implantátum alkatrészek (ideiglenes); laboratóriumi vizsgálóberendezések;
- Élelmiszer-feldolgozás: Rendkívül kopásálló vágópengék; ipari keverőalkatrészek; abrazív közegű szivattyúalkatrészek; fúvókák és permetezők; precíziós mérőműszerek.
- Olaj és gáz: Fúrólyuk-szerszám alkatrészek; Szelepülések és -szárak; Érzékelőházak; Szivattyúdugattyúk és alkatrészek; Fojtószelep alkatrészek
- Gépjárműipar: Üzemanyag-befecskendező alkatrészek; ABS rendszer alkatrészek; Csapágygyűrűk és golyók; Szelepmozgatás alkatrészei; Speciális rögzítők.
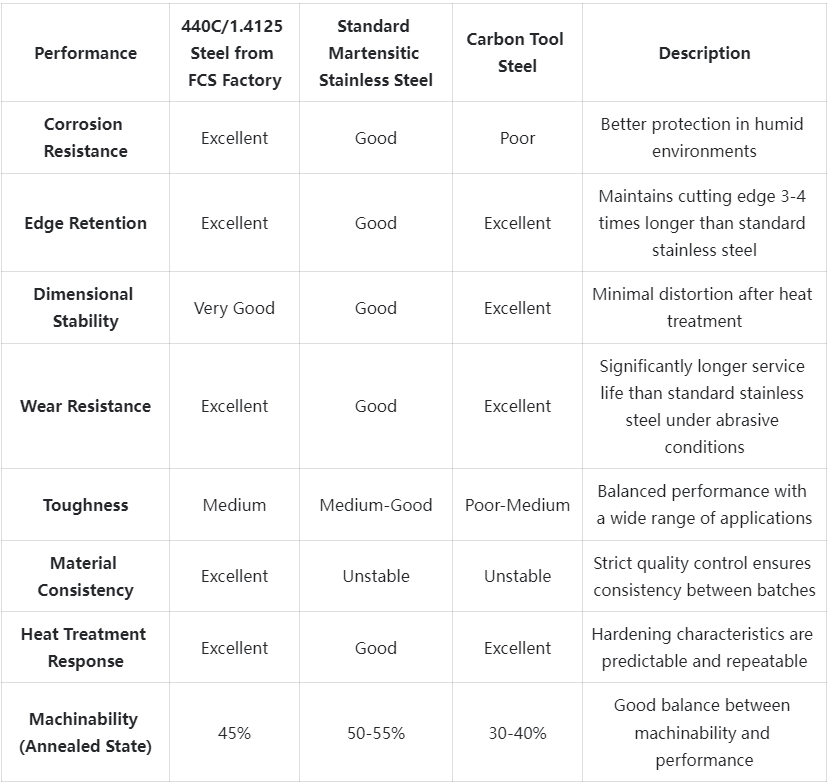
440C szerszámacél | 1.4125 | X105CrMo17 Versenyelőnyök összehasonlítása
440C szerszámacél | 1.4125 | X105CrMo17 Ügyfélsikertörténetek
440C szerszámacél | 1.4125 | X105CrMo17 Árképzési információk
440C szerszámacél | 1.4125 | X105CrMo17 Gyakran ismételt kérdések

K: Hogyan viszonyul a 440C/1.4125/X105CrMo17 más martenzites rozsdamentes acélokhoz, például a 420-hoz vagy a 431-hez?
A: A 440C lényegesen magasabb széntartalommal rendelkezik (0.95-1.20% a 420-as 0.15-0.40%-ához képest), ami nagyobb keménységet és kopásállóságot eredményez hőkezelés után. A magasabb krómtartalom jobb korrózióállóságot is biztosít, mint a 420-as. A 431-eshez képest a 440C kiváló kopásállóságot és valamivel jobb korrózióállóságot kínál, de valamivel kevésbé szívós.K: Hogyan viszonyul a 440C a D2 szerszámacélhoz forgácsolási alkalmazásokban?
A: A 440C acél kopásállóságának körülbelül 80-85%-át kínálja a D2 szerszámacélnak, miközben jelentősen jobb korrózióállóságot biztosít. Azokban az alkalmazásokban, ahol mindkét tulajdonságra szükség van, a 440C általában jobb egyensúlyt biztosít. Ha az egyetlen szempont a maximális kopásállóság, a D2 lehet az előnyösebb.K: Milyen hőkezelés ajánlott a maximális keménység eléréséhez?
A: Az optimális hőkezelések közé tartozik az ausztenitesítés 1010-1065°C-on (1850-1950°F), az olajban történő edzés, majd a megeresztés 150-180°C-on (300-350°F). A maximális méretstabilitás érdekében háromszoros megeresztési eljárás ajánlott, általában mélyhűtést alkalmazva az első és a második megeresztési ciklusok között.K: Mágneses ez az anyag?
V: Igen, a 440C/1.4125/X105CrMo17 ferromágneses mind lágyított, mind edzett állapotban, és alkalmas olyan alkalmazásokhoz, ahol mágnesességre van szükség.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |