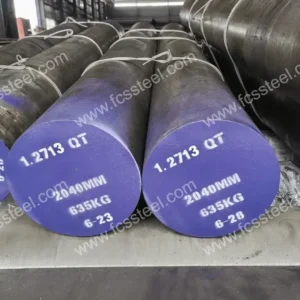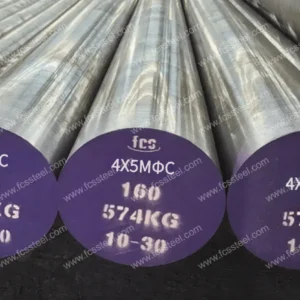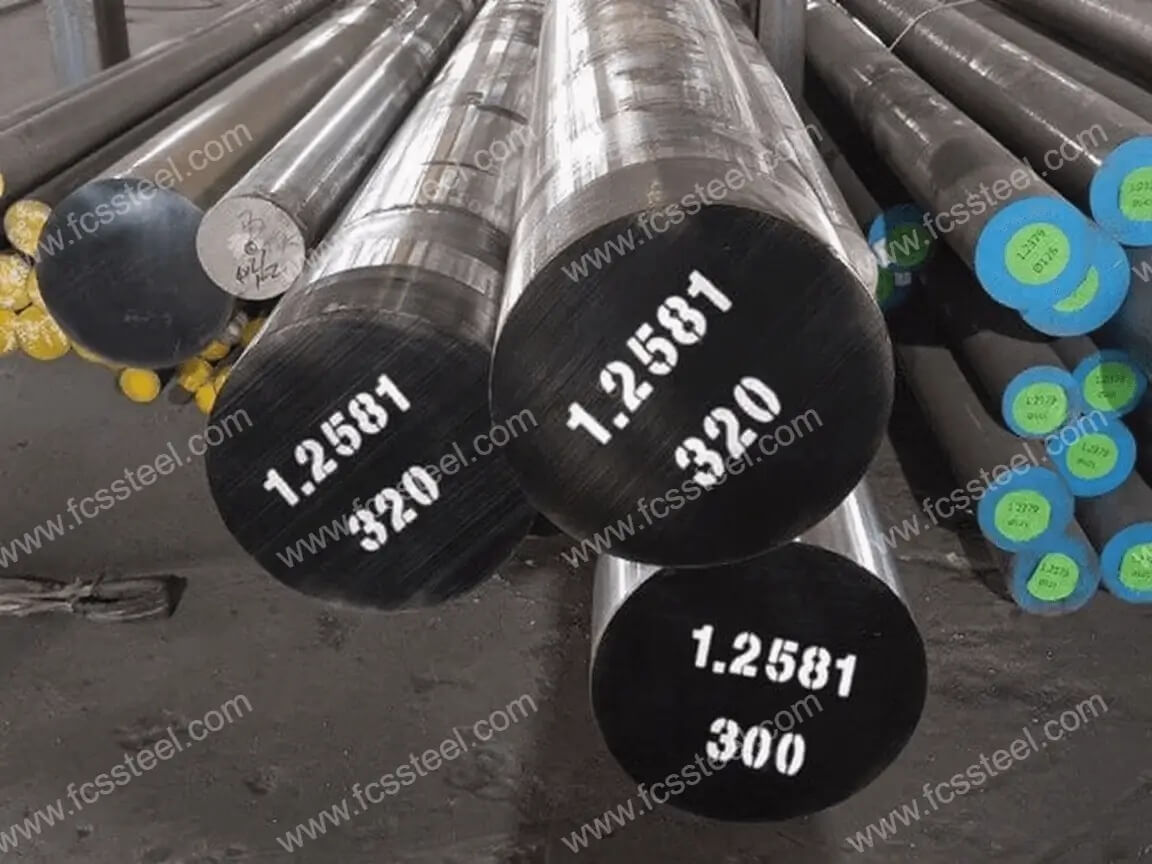
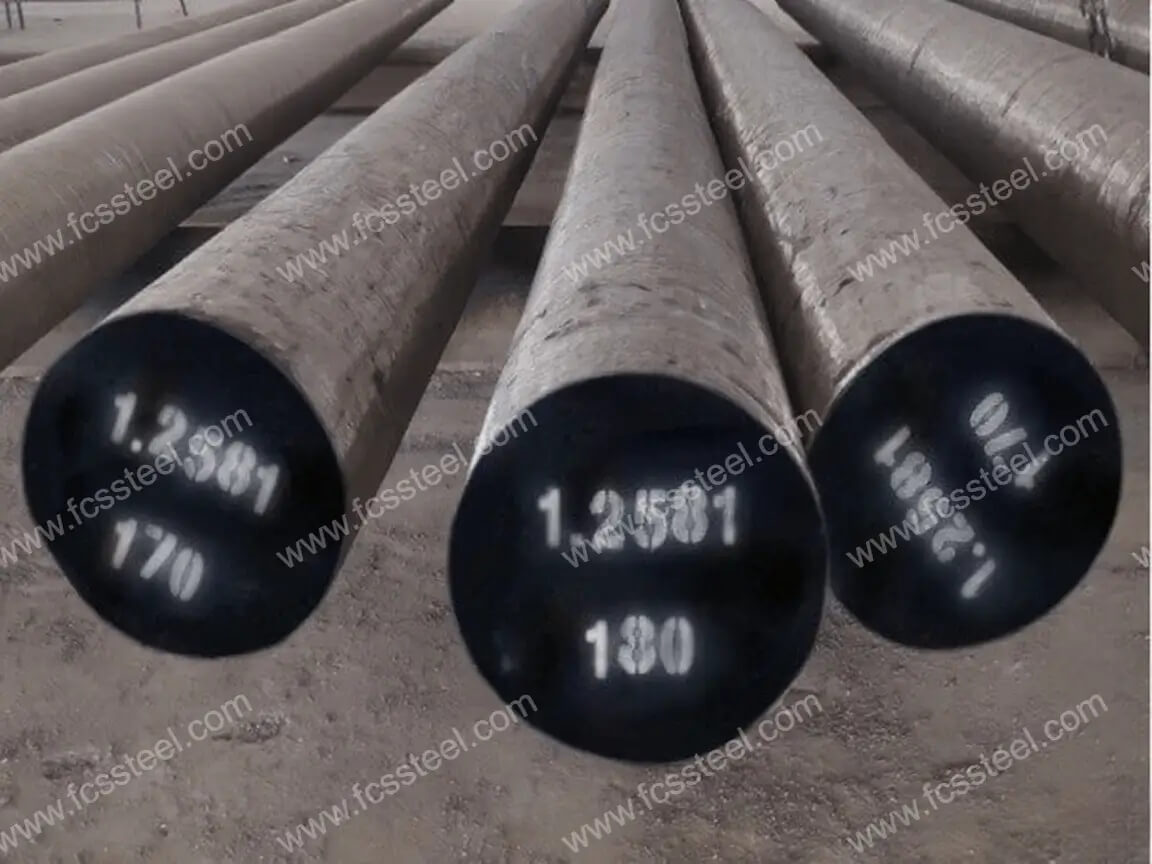
1.2581 szerszámacél | H21 | X30WCrV9-3
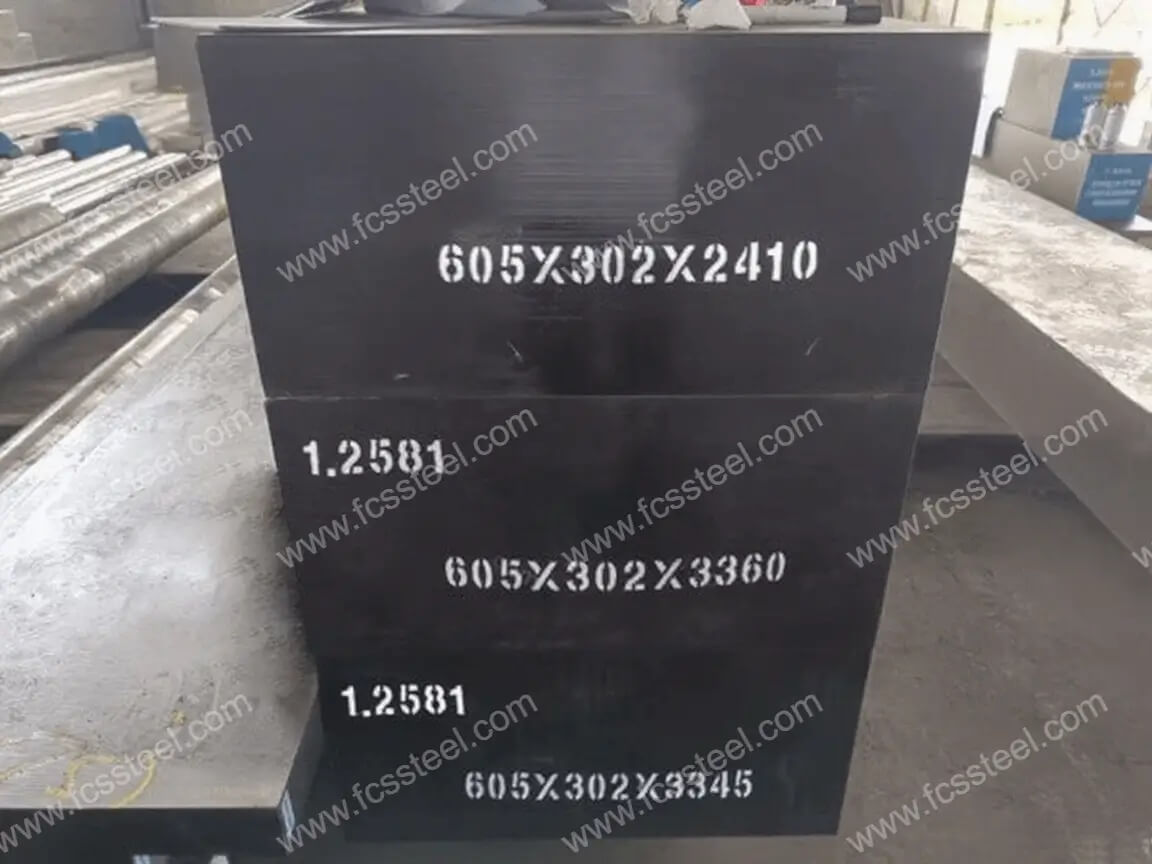
Az FCS Factory prémium H21/1.2581/X30WCrV9-3 melegalakító szerszámacélja megértve a magas hőmérsékletű fémmegmunkálási műveletek kihívásait, a gyártók számára biztosítja a szükséges megoldásokat. Ez a volfrámötvözetű formaacél ott tűnik ki, ahol a standard anyagok kudarcot vallanak, kiváló vöröskeménységgel és hőfáradási ellenállással akár 650°C-os üzemi hőmérsékleten is. A minőséget kompressziós öntési műveletekhez optimalizálták. Hőkezelésre optimalizálva ez a minőség a keménység, a szívósság és a hőstabilitás tökéletes egyensúlyát biztosítja, amelyre a nyomásos öntőformák, extrudáló szerszámok és nagy feszültségű kovácsolási alkalmazásoknak szükségük van. Az FCS TOOL STEEL ügyfelei arról számoltak be, hogy a megfelelően kezelt H21 acélra való áttérés akár 40%-kal is növelte a szerszám élettartamát, jelentősen csökkentve a karbantartási költségeket és a termelési állásidőt.
1.2581 szerszámacél | H21 | X30WCrV9-3 Termékbemutató
H21 szerszámacél (amerikai szabvány ASTM)
Összetétel és magtulajdonságok: H21 szerszámacél egy volfrám melegalakító szerszámacél, amelynek tipikus összetétele szén (0.26%-0.36%), volfrám (8.5%-10.0%), króm (3.00%-3.75%) és vanádium (0.30%-0.60%). -0.60%). Fő előnye a magas hőmérsékleti stabilitása, körülbelül HB 300 keménységgel 650°C-on és 22.2-23.3 W/(mK) hővezető képességgel, amely hatékonyan elvezeti a hőfeszültségeket; kiváló hőfáradási ellenállással is rendelkezik, és alkalmazkodik az ismételt meleg és hideg ciklikus környezetekhez.
Hőkezelés és teljesítménykorlátok: edzés (1050-1100 ℃ olajhűtés) és megeresztés (660-680 ℃) után 49-52 HRC keménység, de az alacsonyabb szívósság miatt kerülni kell a nagy ütési terhelésű forgatókönyveket; a közepes edzhetőség korlátozza a túlméretezett alkatrészek (>150 mm vastagság) keménységi egyenletességét. A közepes edzhetőség korlátozza a keménység egyenletességét a túlméretezett alkatrészek (>150 mm vastagság) keménység egyenletességét.
1.2581 Szerszámacél (német szabvány DIN/W-Nr)
Összetétel és fizikai tulajdonságok: 1.2581 szerszámacél egy lyotit melegalakító szerszámacél, amelynek összetétele szén (0.25%-0.35%), volfrám (8.00%-9.00%), króm (2.50%-2.80%) és vanádium (0.30%-0.40%). 0.30%-0.40%). A keménység lágyított állapotban ≤240 HBW, amely edzés után 50-60 HRC-re emelkedik; a szobahőmérsékleti mechanikai tulajdonságok közé tartozik a szakítószilárdság ≥812 MPa, a folyáshatár ≥651 MPa és az alacsony hőtágulási együttható (11.7×10⁻⁶ K⁻¹ 20-100°C-on).
Magas hőmérsékletű tulajdonságok és folyamatkövetelmények: kiemelkedő hőfáradási ellenállás, hővezető képesség a gyors hőelvezetéshez, de a szívósság nem elegendő, az edzhetőség pedig közepes. A teljesítmény optimalizálásához kettős megeresztésre (550-650°C) és opcionális nitridálásra van szükség, a felületi keménység meghaladhatja a HV 1000-et.
X30WCrV9-3 szerszámacél (német szabvány DIN, 1.2581-nek megfelelő)
Az összetétel és a tulajdonságok állandósága: X30WCrV9-3 szerszámacél ugyanannak az anyagnak a DIN jelölése, mint az 1.2581-nek, azonos összetétellel (0.25%-0.35% szén, 8.00%-9.00% volfrám, 2.50%-2.80% króm, 2.50%-2.80% vanádium). -2.80%, vanádium 0.30%-0.40%). Magas hőmérsékleti szilárdsága a volfrám-króm-vanádium-karbid rendszertől függ, keménysége 650°C-on HBW 300 értéket tart fenn, 23 W/(m·K) hővezető képességgel, de alacsonyabb szívóssággal.
Hőkezelés és mikrokontroll: a feszültség kiküszöbölése érdekében szigorúan ellenőrizni kell a kioltást (1000-1050 ℃ olajhűtés) és a kettős megeresztési folyamatot. A mélyhűtés (-80 ~ -196 ℃) csökkentheti a maradék ausztenitet és javíthatja a méretstabilitást; a szennyeződések szabályozása (foszfor, kén ≤ 0.030%) biztosítja az anyag tisztaságát és a ridegséggel szembeni ellenállást.
1.2581 szerszámacél | H21 | X30WCrV9-3 Típusok és opciók
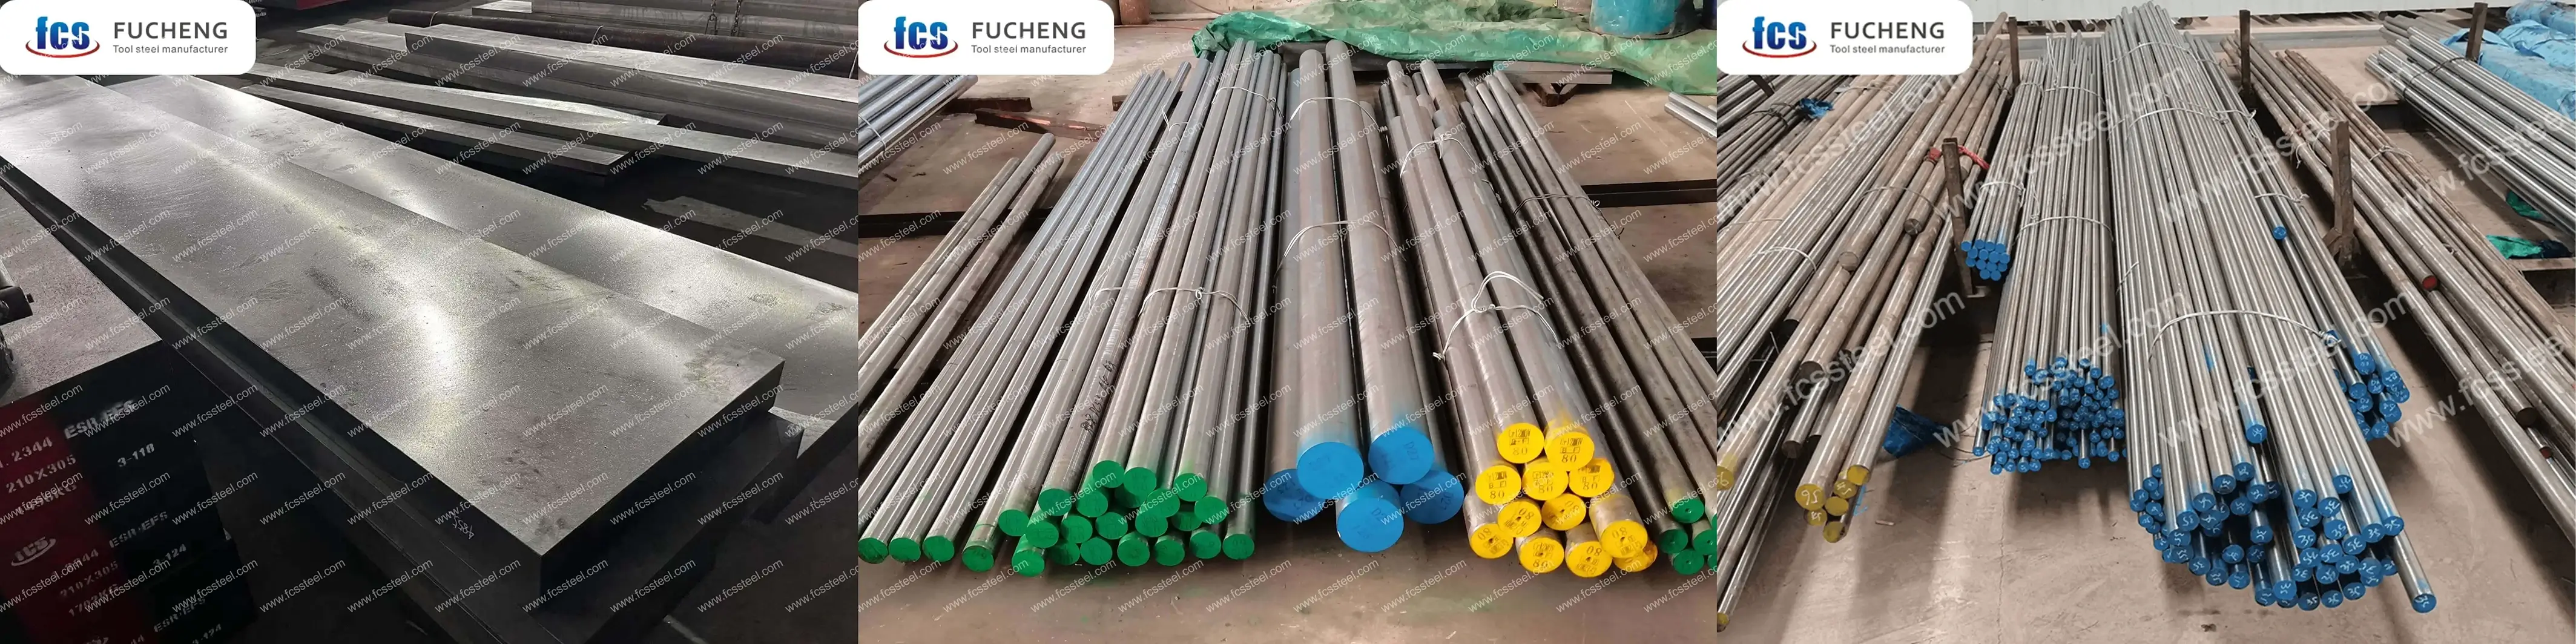
Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be.H21/1.2581/X30WCrV9-3 Tool Steel:
1.2581 szerszámacél | H21 | X30WCrV9-3 Egyedi opciók
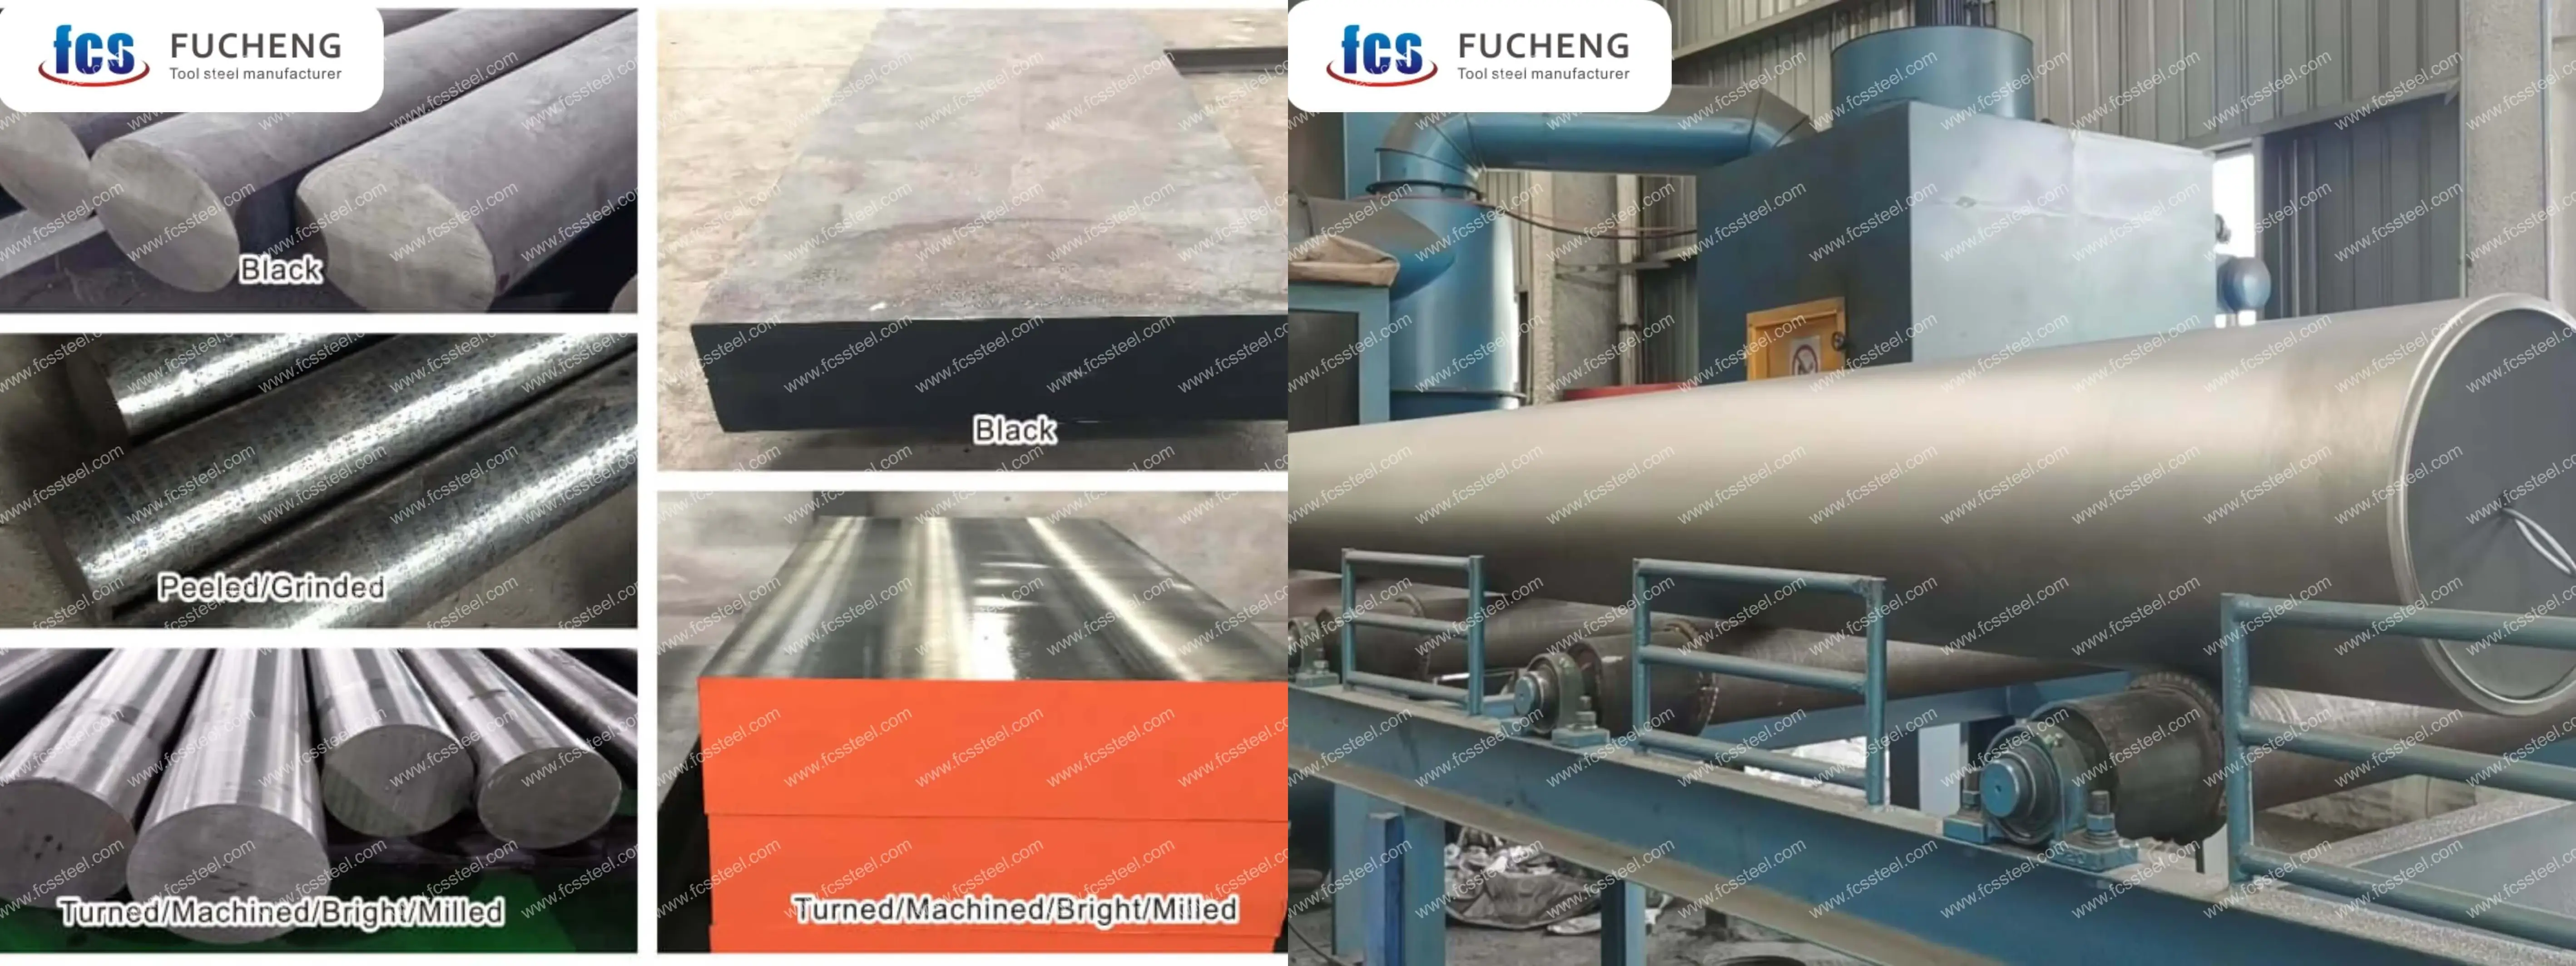
- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
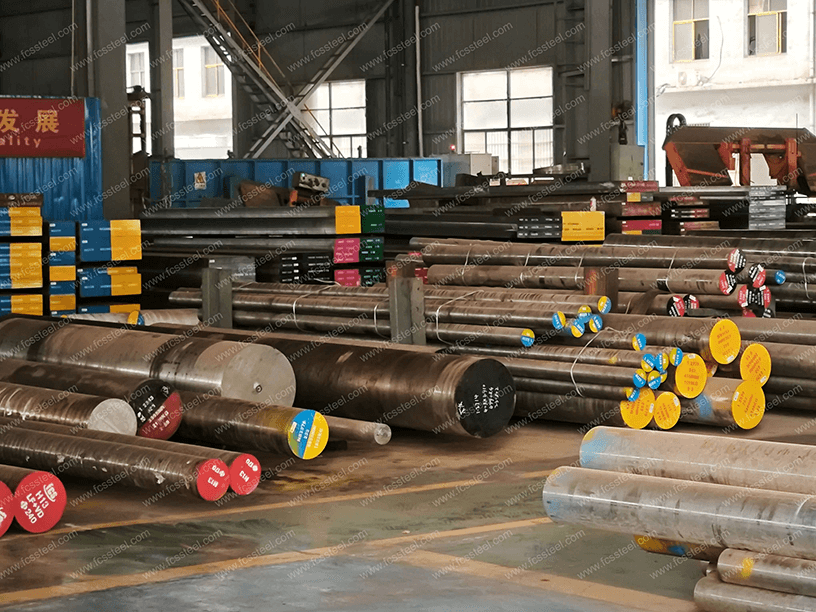
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- H21/1.2581/X30WCrV9-3 Szerszámacél Elektrosalakos Újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
1.2581 szerszámacél | H21 | X30WCrV9-3 Kémiai összetétel

H21 szerszámacél | 1.2581 | X30WCrV9-3 hőkezelési eljárás
1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
1.2581 szerszámacél | H21 | X30WCrV9-3 Minőségellenőrzés
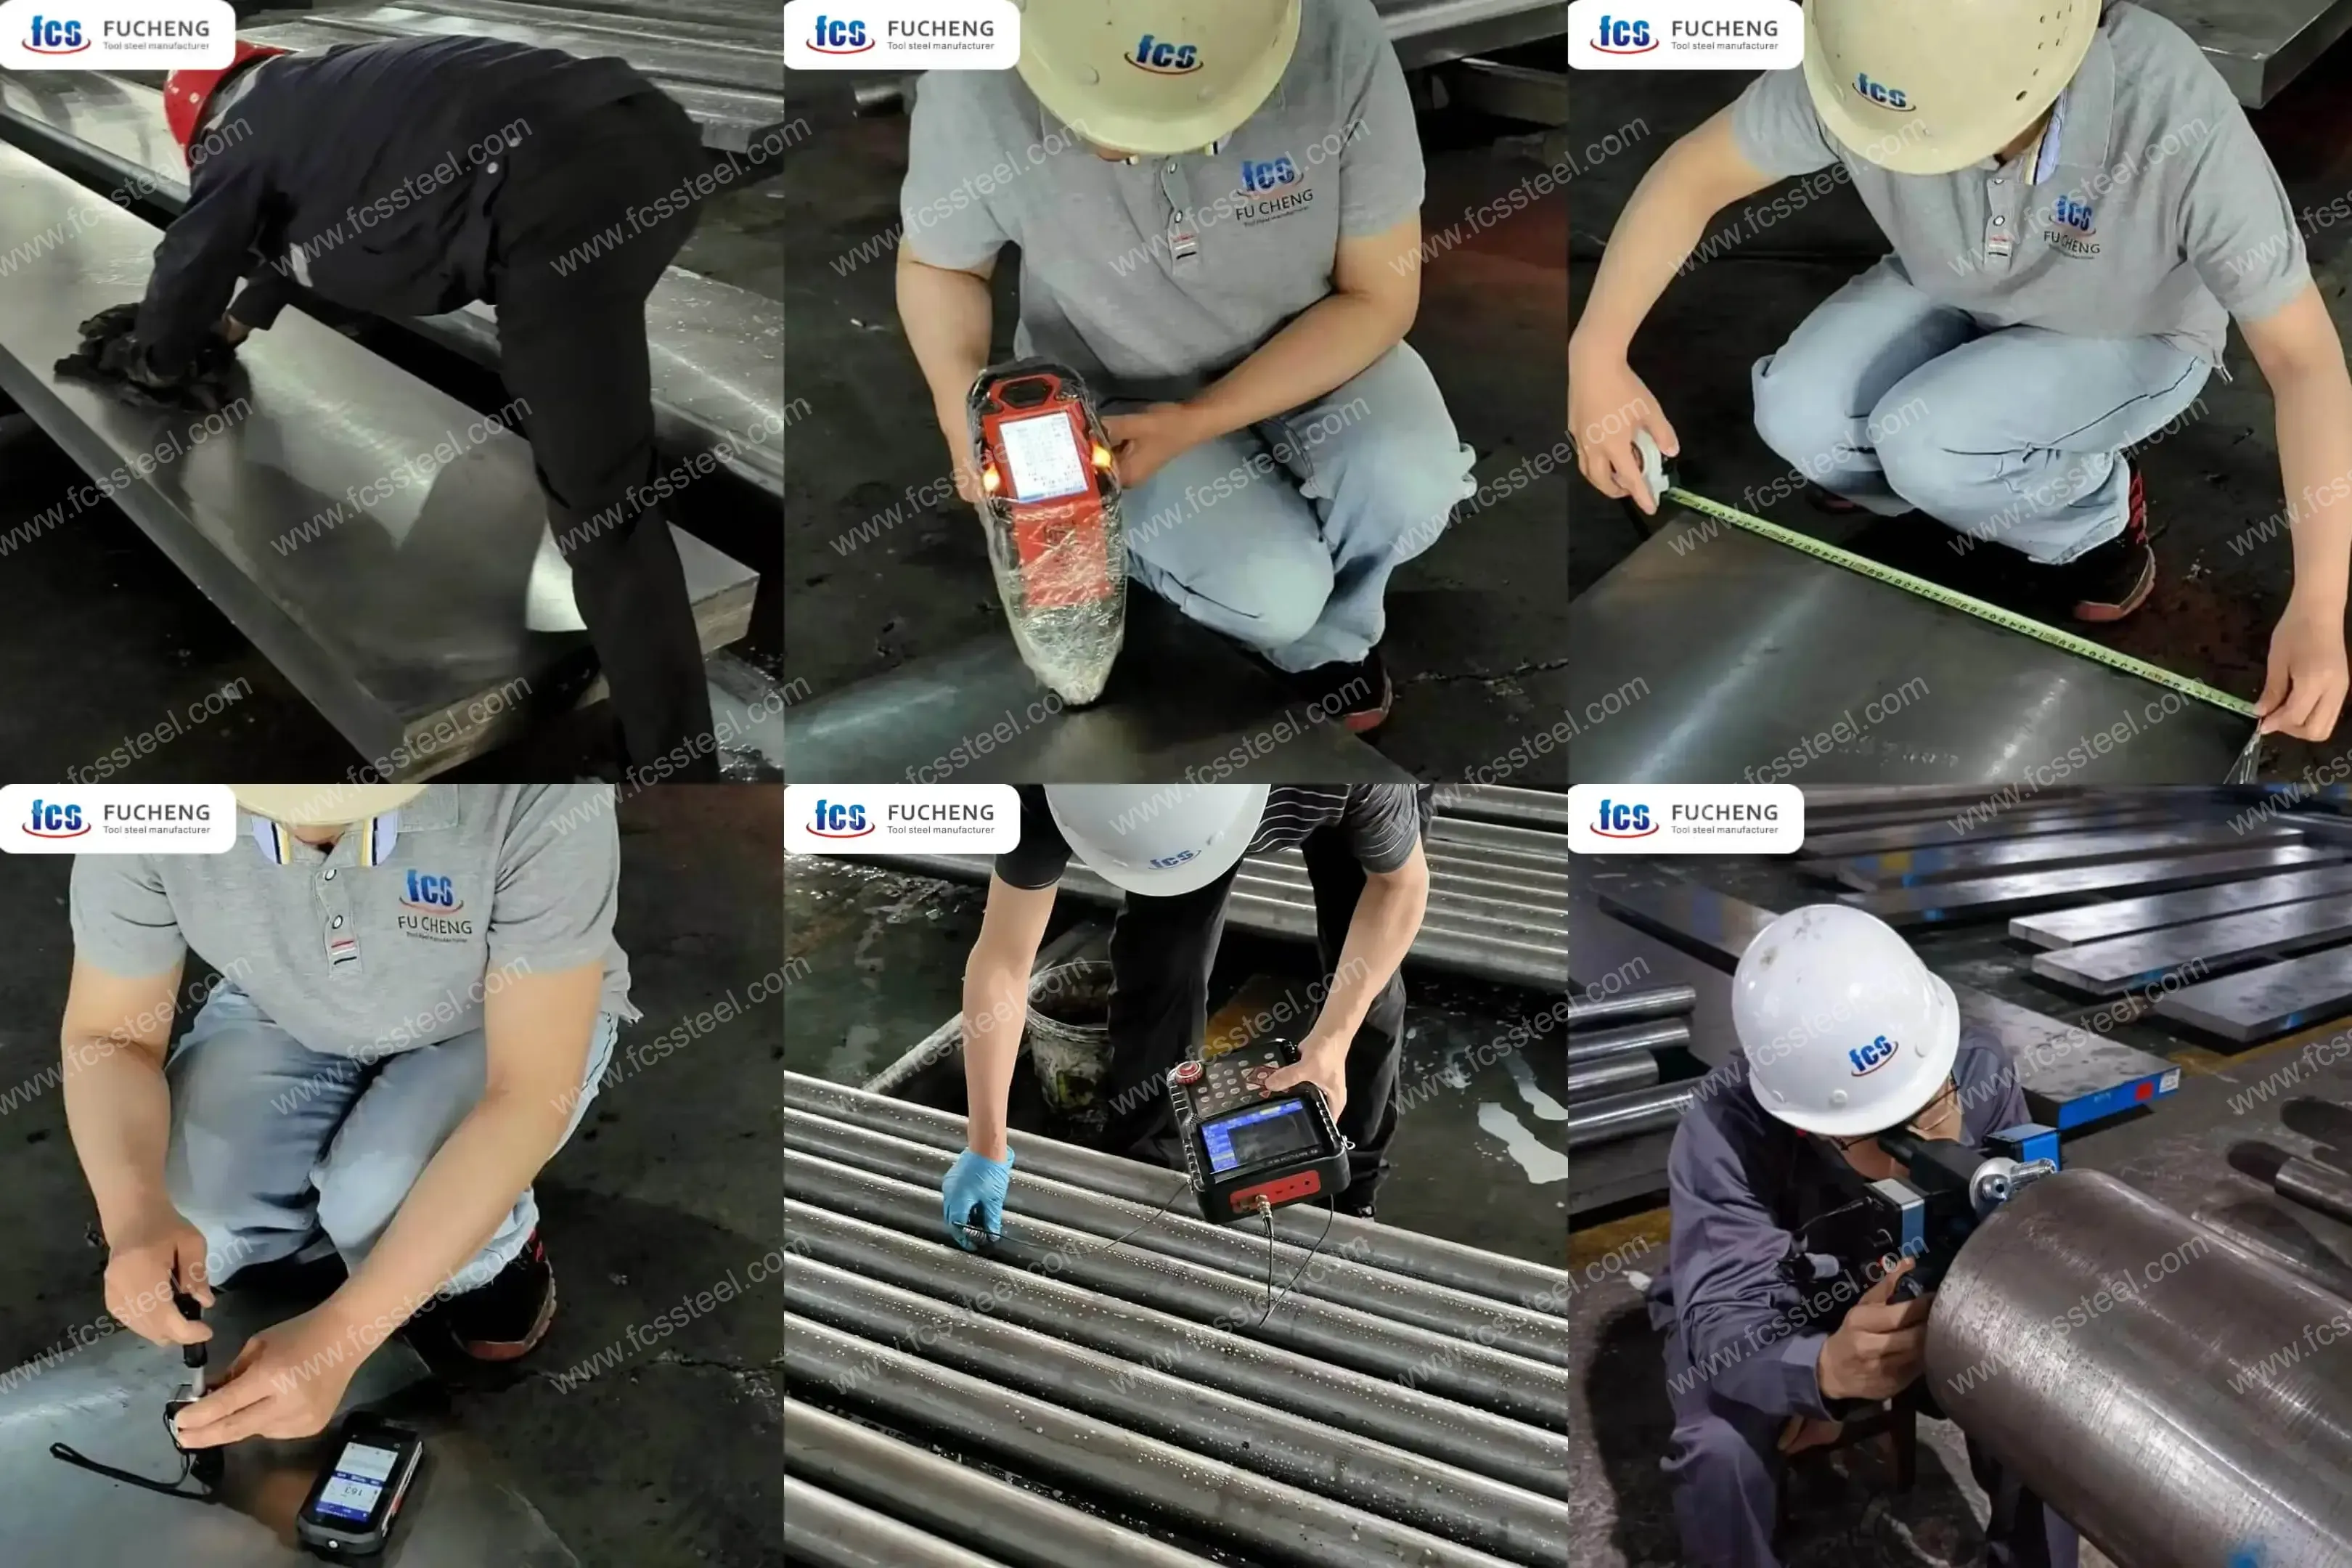
1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
1.2581 szerszámacél | H21 | X30WCrV9-3 Műszaki adatok

1.2581 szerszámacél | H21 | X30WCrV9-3 Termékalkalmazások
Színesfém öntőformák
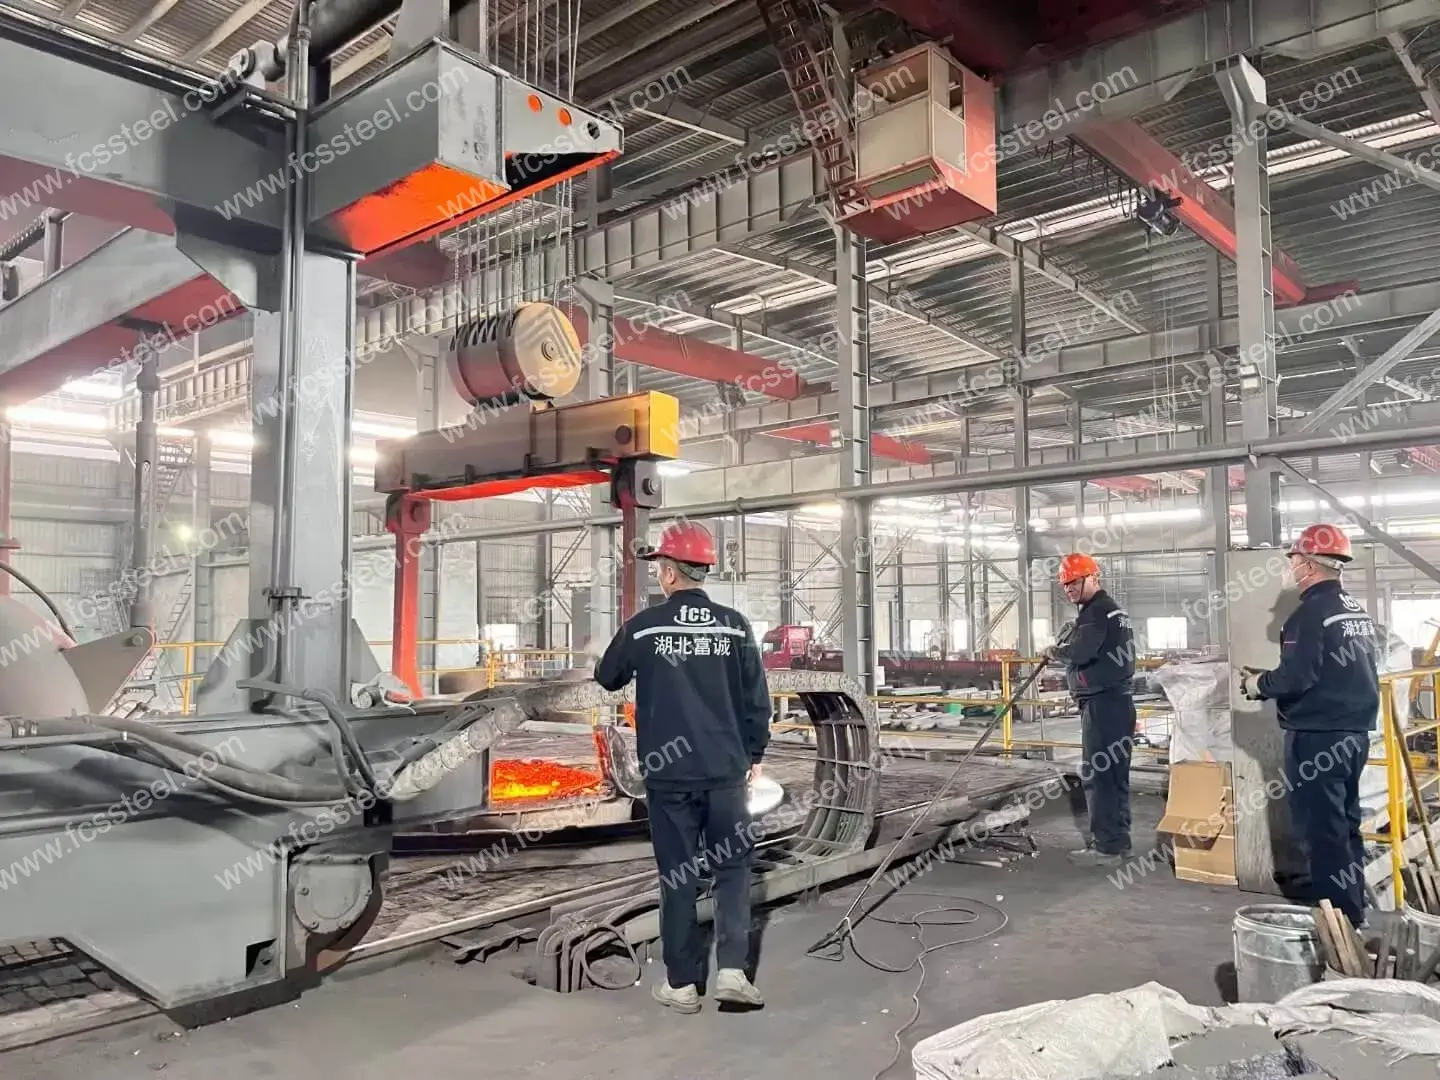
A H21/1.2581/X30WCrV9-3 kokillaacél kiválóan alkalmas alumínium, cink és magnézium alkatrészek kokillaöntési alkalmazásaihoz. A magas volfrámtartalom kiváló ellenállást biztosít a hőfáradással (forró repedés) és az olvadt fém áramlásából eredő erózióval szemben. Egy nagy autóipari alkatrész-beszállítónál nemrégiben végzett alkalmazásban a H21 acélunkból készült formák 35%-kal hosszabb élettartammal rendelkeztek a karbantartási intervallumok között, csökkentették a termelési állásidőt és javították az alkatrész állandóságát.
Melegkovácsoló szerszámok és szerszámok
Meleg kovácsolási alkalmazásokban ez a minőség kiváló keménységtartó képességgel rendelkezik magas üzemi hőmérsékleten. A kiegyensúlyozott ötvözetösszetétel jó szívósságot biztosít, miközben ellenáll a kovácsolási műveletek során gyakori képlékeny alakváltozásnak. A vevői visszajelzések a kalapácsos kovácsolás és a présszerszámok kopásának jelentős csökkenését mutatják, különösen nagy volumenű, gyakori hőciklusokkal járó műveletek esetén.
Extrudáló szerszámok és szerszámok
Alumínium és sárgaréz extrudáló szerszámokhoz a H21/1.2581/X30WCrV9-3 kiváló kopásállóságot és méretstabilitást kínál. A nagy vörös keménység megakadályozza a korai kopást a folyamatos extrudálási műveletek magas hőmérsékletű környezetében. Egy építőipari alumínium profilokat gyártó ügyfél 40%-os növekedést tapasztalt a gyártási tételekben a szerszámjavítási ciklusok között, miután áttért a megfelelően hőkezelt H21 acélunkra.
Meleg nyírópengék és lehúzó szerszámok
A kopásállóság és a szívósság kombinációja alkalmassá teszi ezt a minőséget melegmegmunkáló műveletekhez, ahol a szerszámokra magas hőmérsékleten van szükség az anyagok megmunkálásához. A megmunkáló szerszámok és a nyírópengék hosszabb ideig tartják éleiket, ami tisztább vágásokat és csökkentett karbantartási intervallumokat eredményez.
1.2581 szerszámacél | H21 | X30WCrV9-3 Versenyelőnyök összehasonlítása

1.2581 szerszámacél | H21 | X30WCrV9-3 Ügyfélsikertörténetek
1.2581 szerszámacél | H21 | X30WCrV9-3 Árképzési információk
1.2581 szerszámacél | H21 | X30WCrV9-3 Gyakran ismételt kérdések
K: Mi a különbség a H21/1.2581/X30WCrV9-3 és a H13 melegalakítható acél között?
V: A fő különbség az ötvözőelemekben rejlik. A H21 8.5-10% volfrámot tartalmaz, ami kiváló vöröskeménységet és hőállóságot biztosít az ötvözőelemekben található 5%-os krómhoz képest. H13 szerszámacélA H21 jobban tartja a hőt 550°C feletti hőmérsékleten, de valamivel kevésbé szívós, mint a H13.K: Mi a kapcsolat a három különböző megnevezés (H21, 1.2581, X30WCrV9-3) között?
A. Ezek ugyanazon ötvözet egyenértékű megnevezései különböző szabványrendszerekben: a H21 az AISI (USA) megnevezés, az 1.2581 a DIN (Németország) szám, az X30WCrV9-3 pedig az EN/ISO kémiai megnevezése.K: Mi a különbség az ESR (elektrosalakos újraolvasztási) és a standard minőség között?
A: Az ESR anyag egy további újraolvasztási folyamaton megy keresztül, amely jelentősen csökkenti a nemfémes zárványokat és javítja a mikroszerkezeti homogenitást. Ez jobb szívósságot, jobb polírozhatóságot és következetesebb teljesítményt eredményez a kritikus alkalmazásokban.K: Hogyan viszonyul ennek az acélnak a megmunkálhatósága más öntőacélokhoz?
A. A megmunkálhatóság lágyított állapotban a W1 szerszámacélok körülbelül 40-50%-a. Keményfém szerszámok használata erősen ajánlott, és a forgácsolási sebességet a H13 acélnál használt sebesség 60-70%-ára kell csökkenteni.K: Alkalmas ez az anyag mérsékelt hőmérsékleten működő műanyag formákhoz?
A. Bár műanyagöntéshez használható, a H21/1.2581/X30WCrV9-3 általában túlzásba vitt 400°C alatti hőmérsékleten, és nem költséghatékony. Hagyományos műanyagöntéshez más minőségek, például a P20 vagy a H13 gazdaságosabbak.K: Mekkora méretváltozás várható a hőkezelés során?
A. Az edzés során a tipikus méretváltozás 0.15-0.20%-os növekedés. Ezt figyelembe kell venni a szerszámtervezés során, különösen precíziós alkalmazásoknál.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |