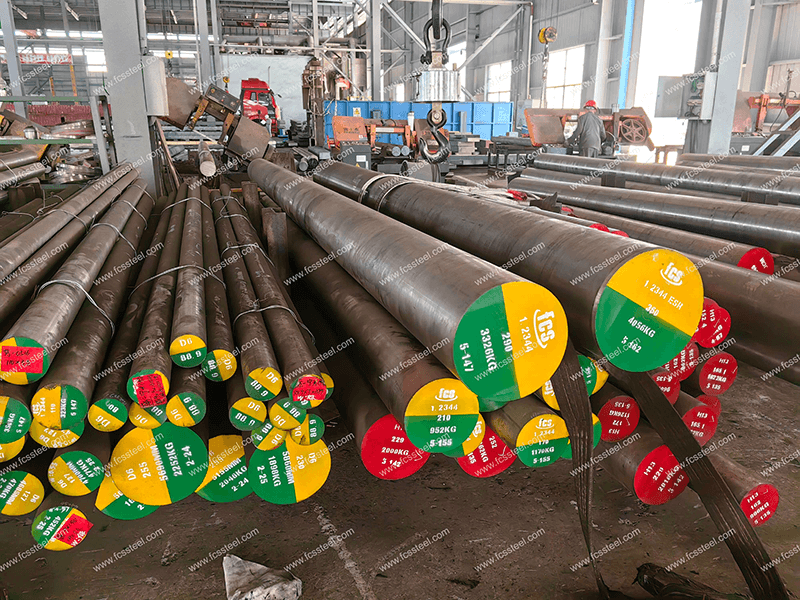

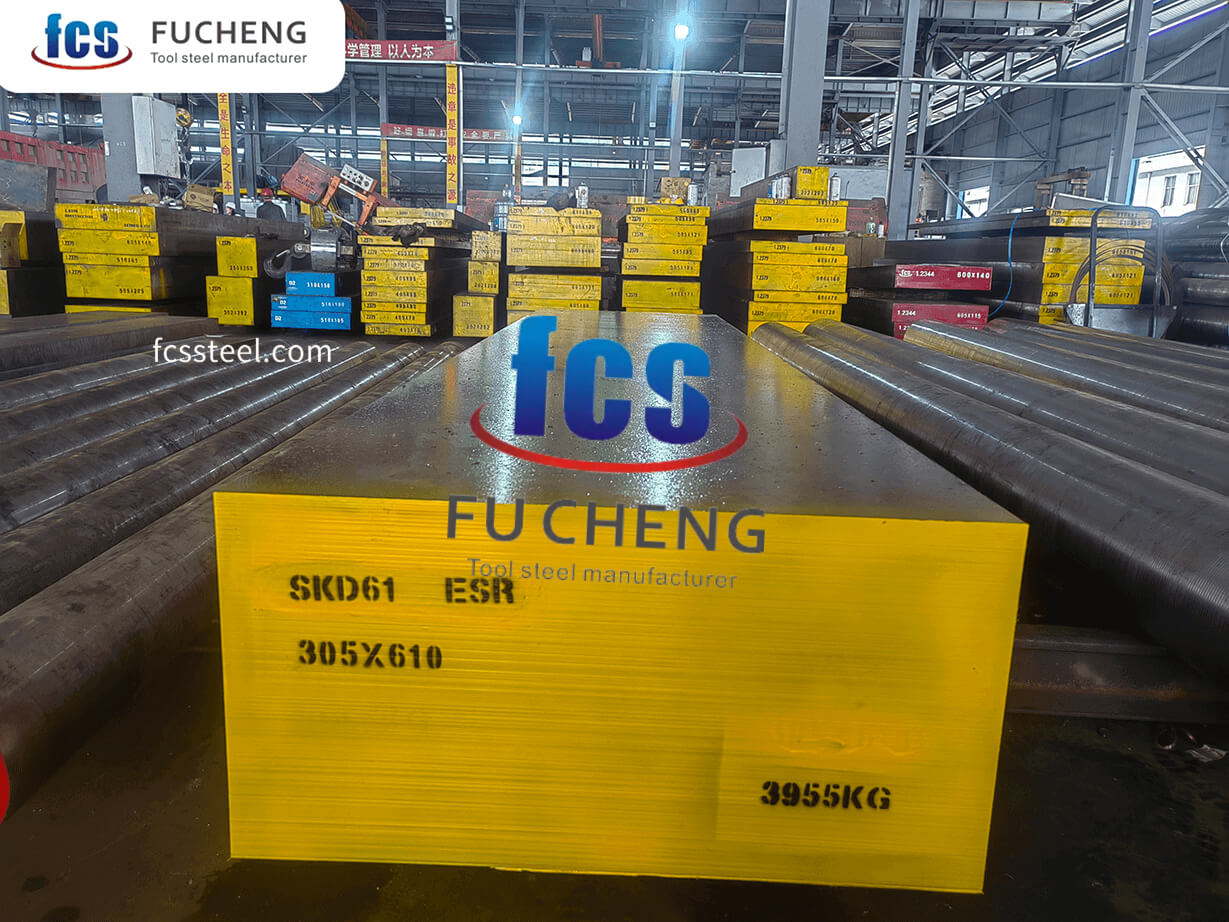
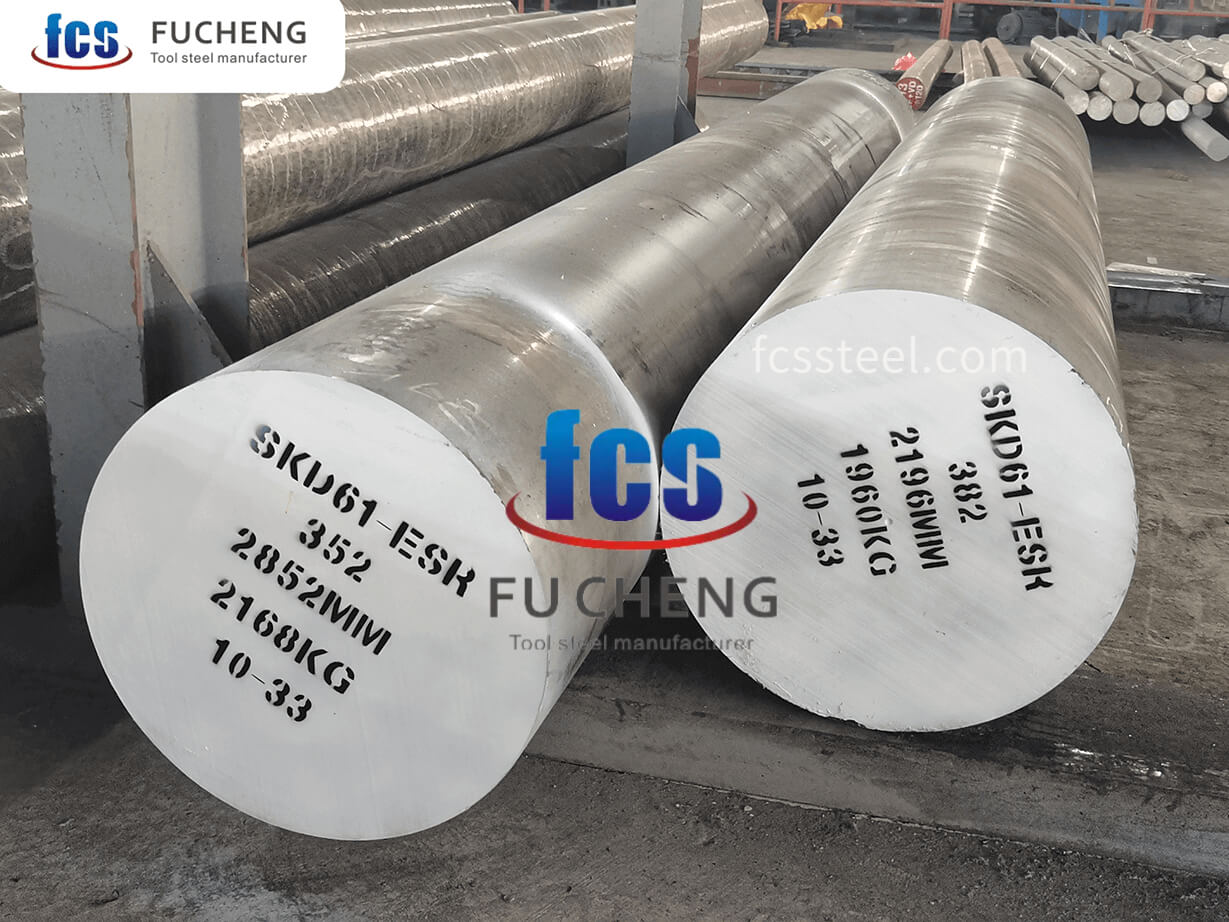

H13 szerszámacél | 1.2344 | X40CrMoV5-1
Kiváló minőségű króm-molibdén-vanádium ötvözetként az 1.2344 kiemelkedő teljesítményt nyújt kémiai összetételének optimalizálásával. Az FCS gyár kiváló minőségű JIS SKD61 acélja kiváló hőfáradási ellenállással, kiemelkedő szívóssággal és stabil vágási teljesítménnyel rendelkezik, ami maximalizálhatja a szerszám élettartamát és a termelési hatékonyságot. Kiemelkedő teljesítményre tervezték alumínium öntési, fröccsöntési és melegkovácsolási műveletek során.
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Termékbemutató

Az 1.2344 szerszámacél egy általánosan használt melegalakító kokillaacél, amely a német DIN szabványba (W-Nr. számozási rendszer) tartozik abban az anyagban, amely megfelel a nemzetközileg széles körben használt H13 típusú kokillaacélnak (H13 az amerikai ASTM szabványban, SKD 61 a japán JIS szabványban és 4Cr5MoSiV1 a kínai GB szabványban). Kiváló hőszilárdsággal, hőfáradási ellenállással, kopásállósággal és edzhetőséggel rendelkezik. Kiváló melegszilárdsággal, melegfáradási ellenállással, kopásállósággal és edzhetőséggel rendelkezik, és főként magas hőmérsékleten lökésszerű és ciklikus terhelésnek kitett formákban és alkatrészekben használják.
A magas hőmérsékletű öntőformák alkalmazása komoly kihívást jelent a szerszámmérnökök számára. A hőfáradás, repedés és kopás miatti korai meghibásodás költséges állásidőt és az alkatrészminőség egyenetlenségét eredményezheti. Az FCS Tool Steel prémium SKD61 szerszámacélja optimalizált króm-molibdén-vanádium ötvözetösszetételével kezeli ezeket a kihívásokat. A teljes körű tanúsítvánnyal és raktáron lévő készlettel az FCS Factory segíthet csökkenteni a szállítási időket és növelni a termelékenységet.
H13 Szerszámacél | 1.2344 | X40CrMoV5-1 Típusok és opciók
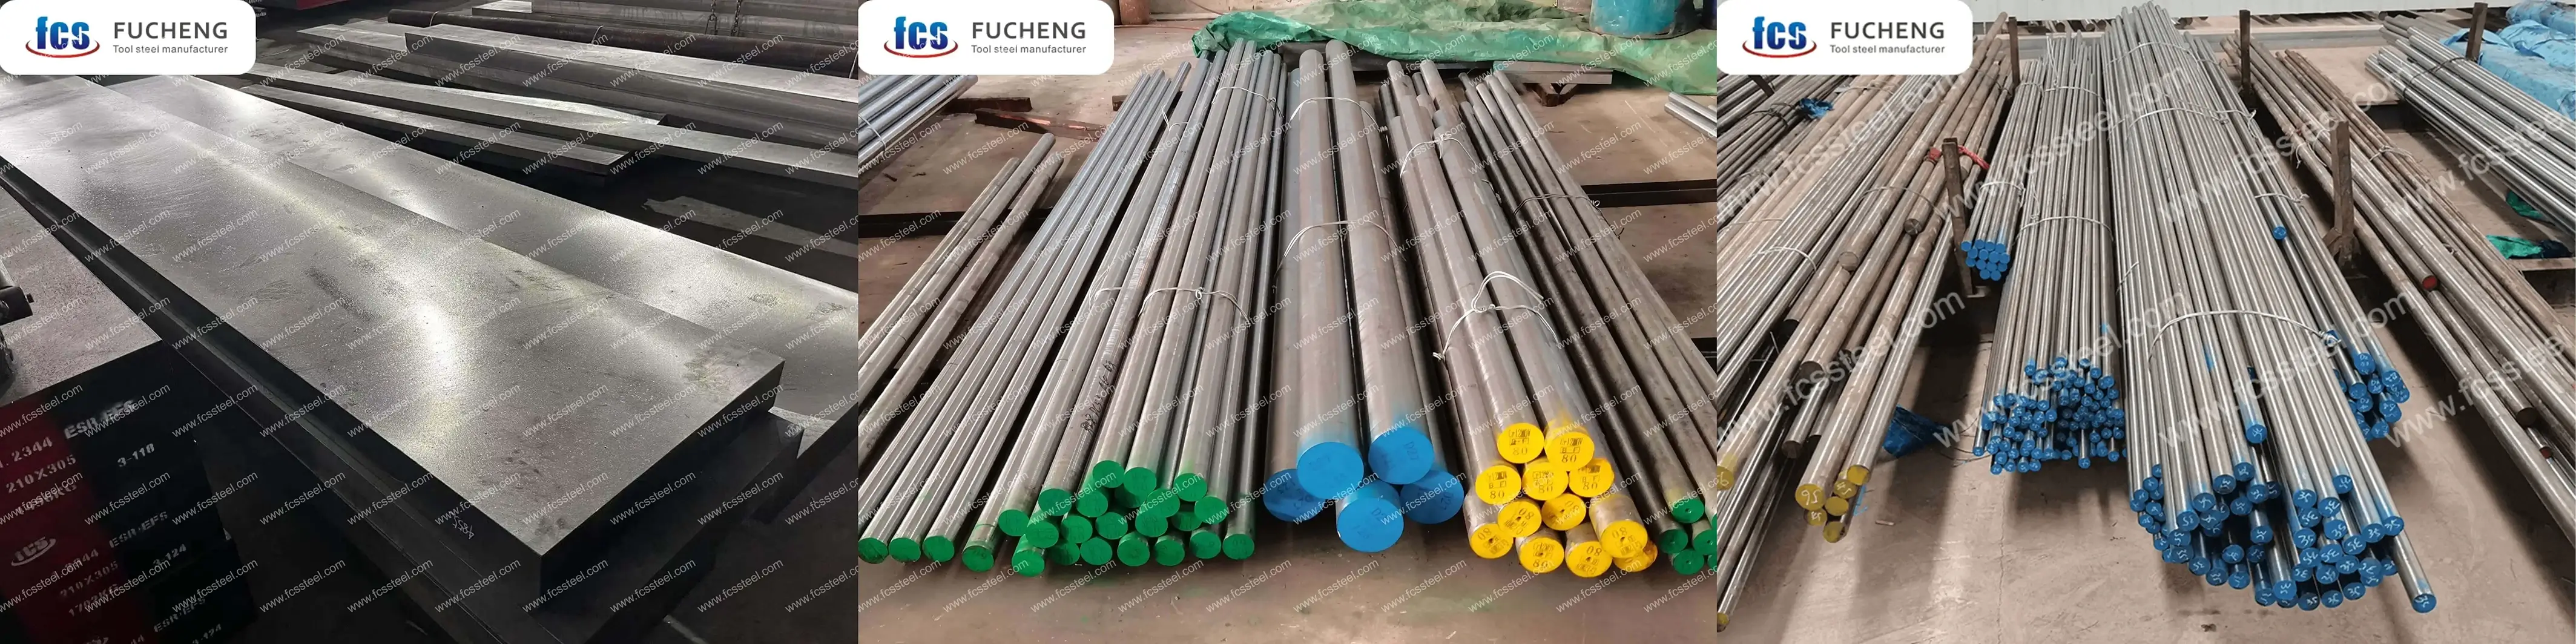
Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. H13/1.2344/X40CrMoV5-1 Tool Steel:
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Egyedi opciók
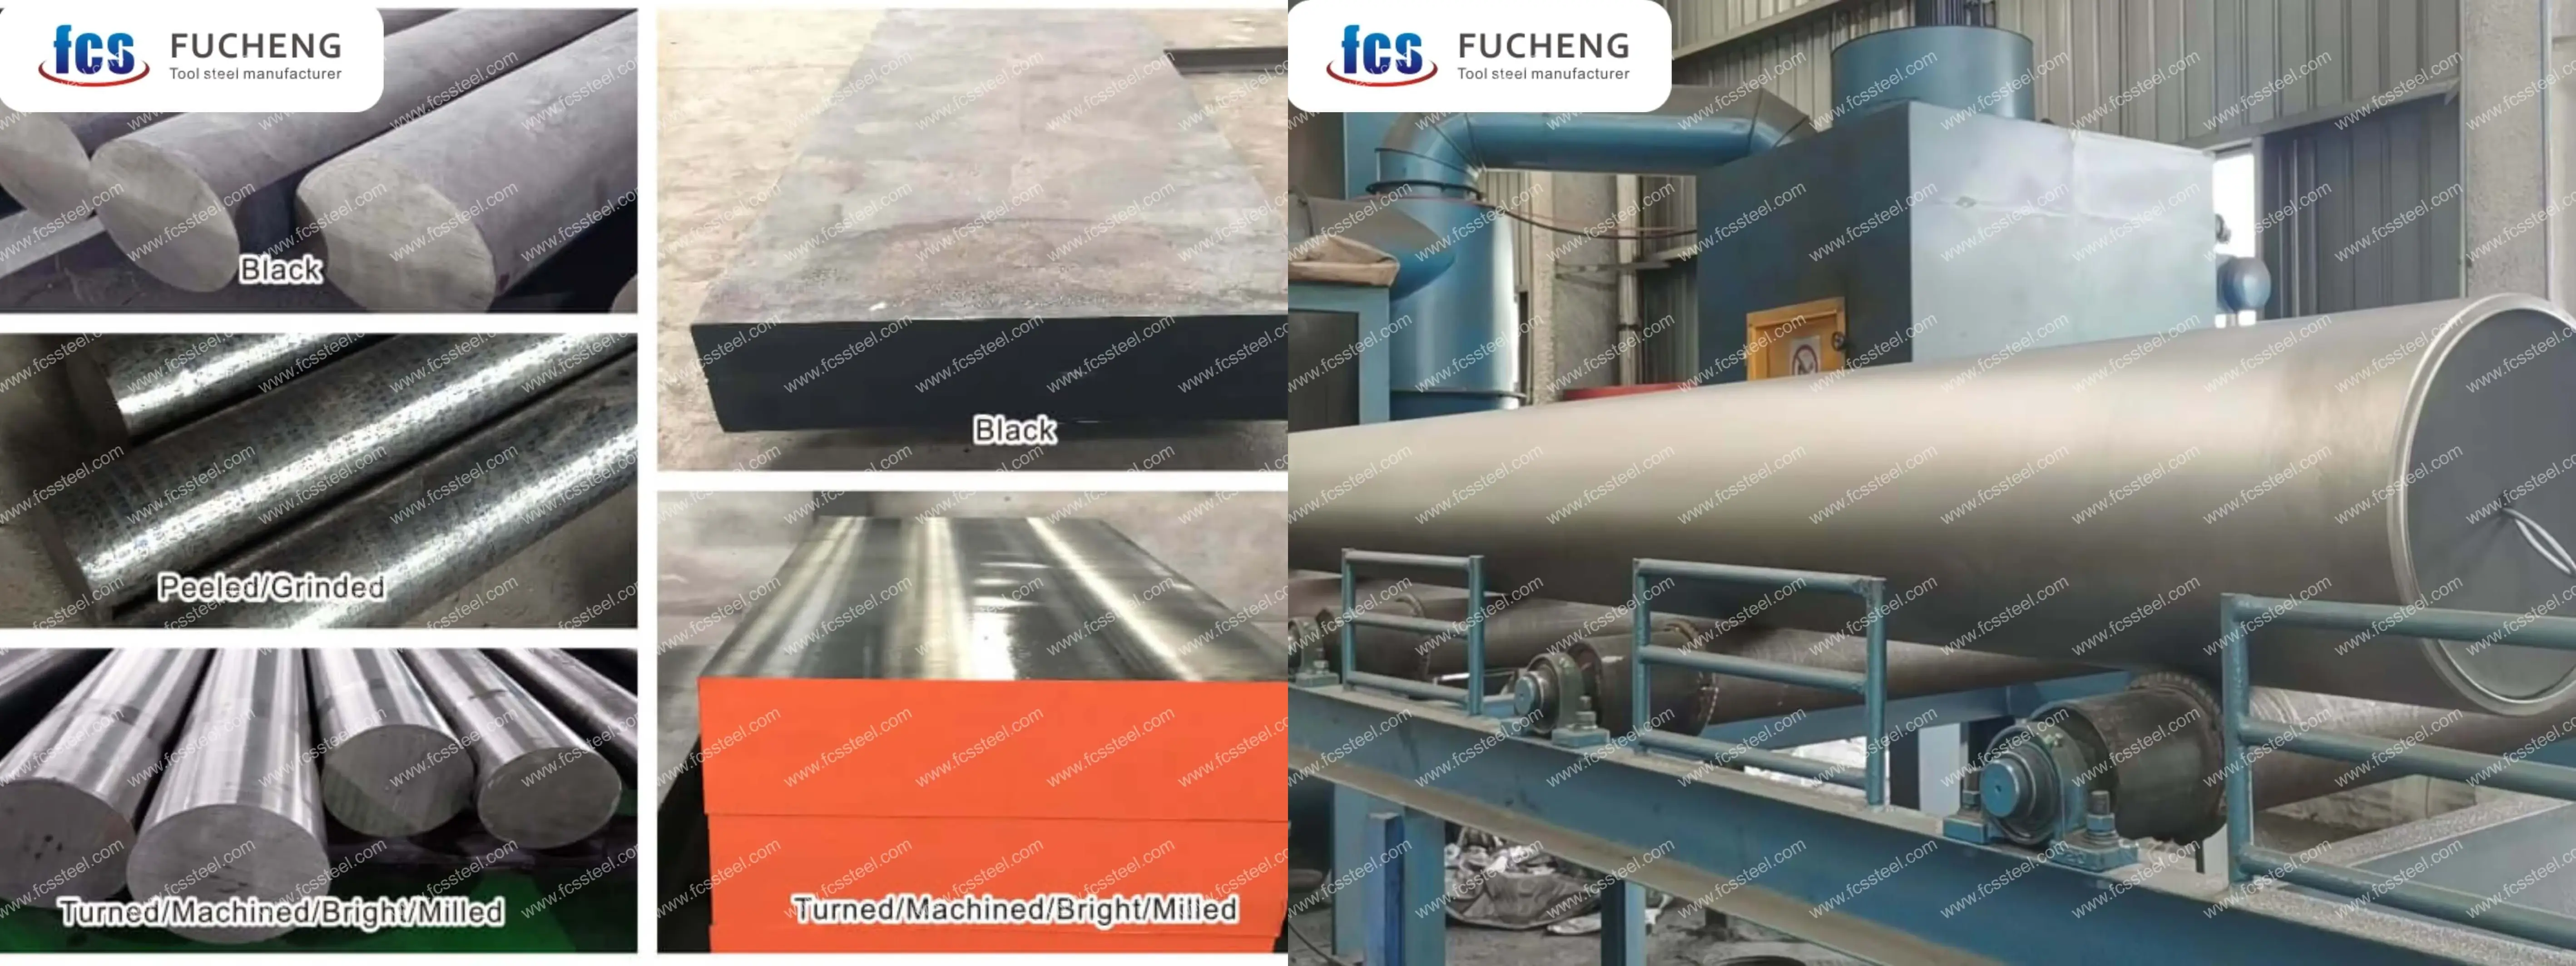
- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- H13/1.2344/X40CrMoV5-1 Szerszámacél Elektrosalakos Újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
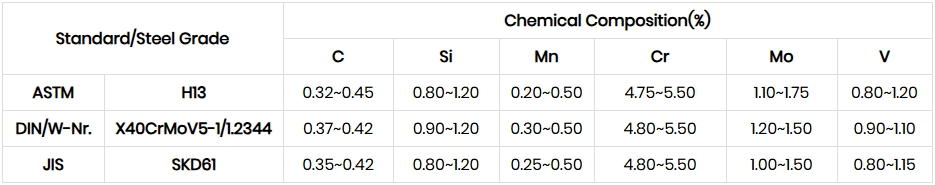
H13 szerszámacél | 1.2344 | X40CrMoV5-1 kémiai összetétel
H13 szerszámacél | 1.2344 | X40CrMoV5-1 hőkezelési eljárás
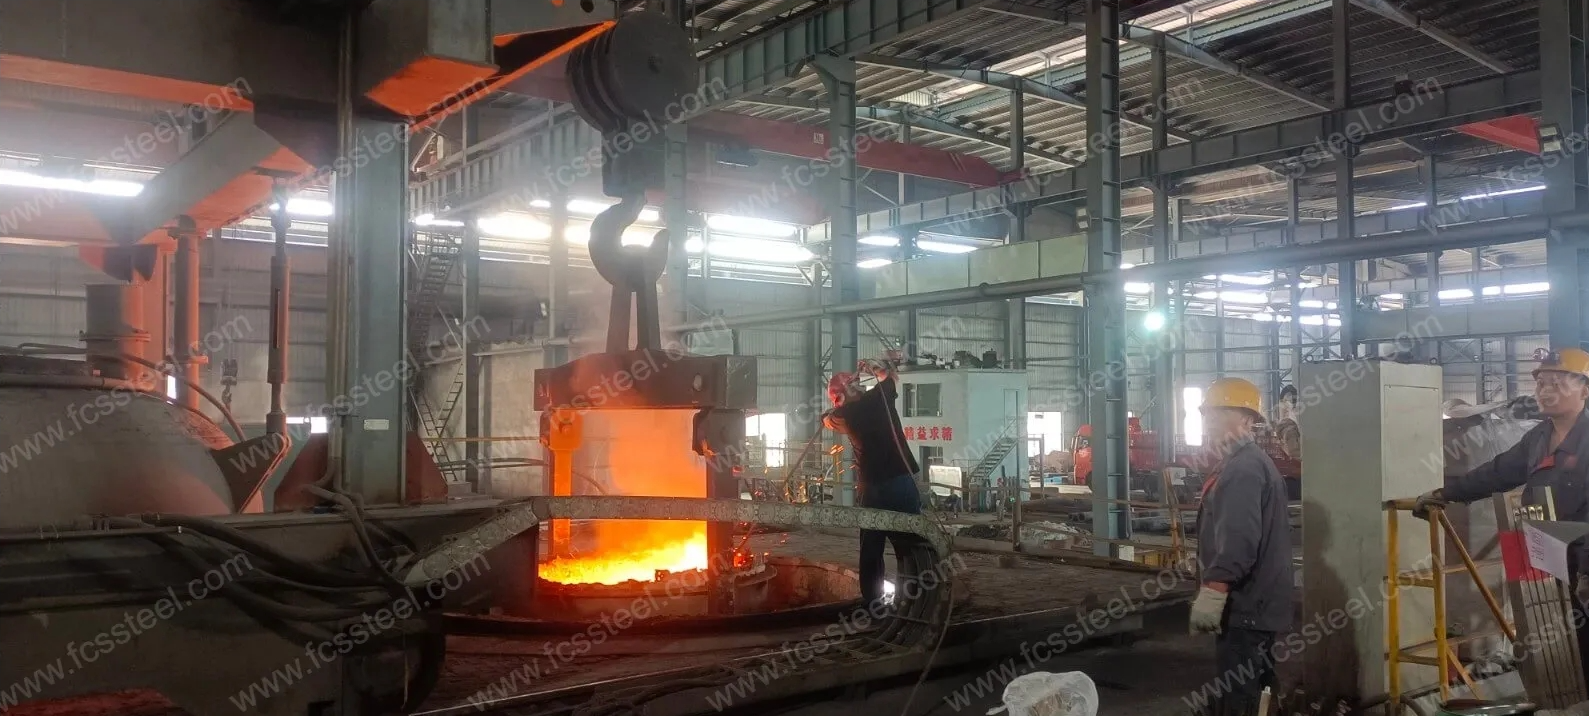
1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
H13 szerszámacél | 1.2344 | X40CrMoV5-1 minőségellenőrzés
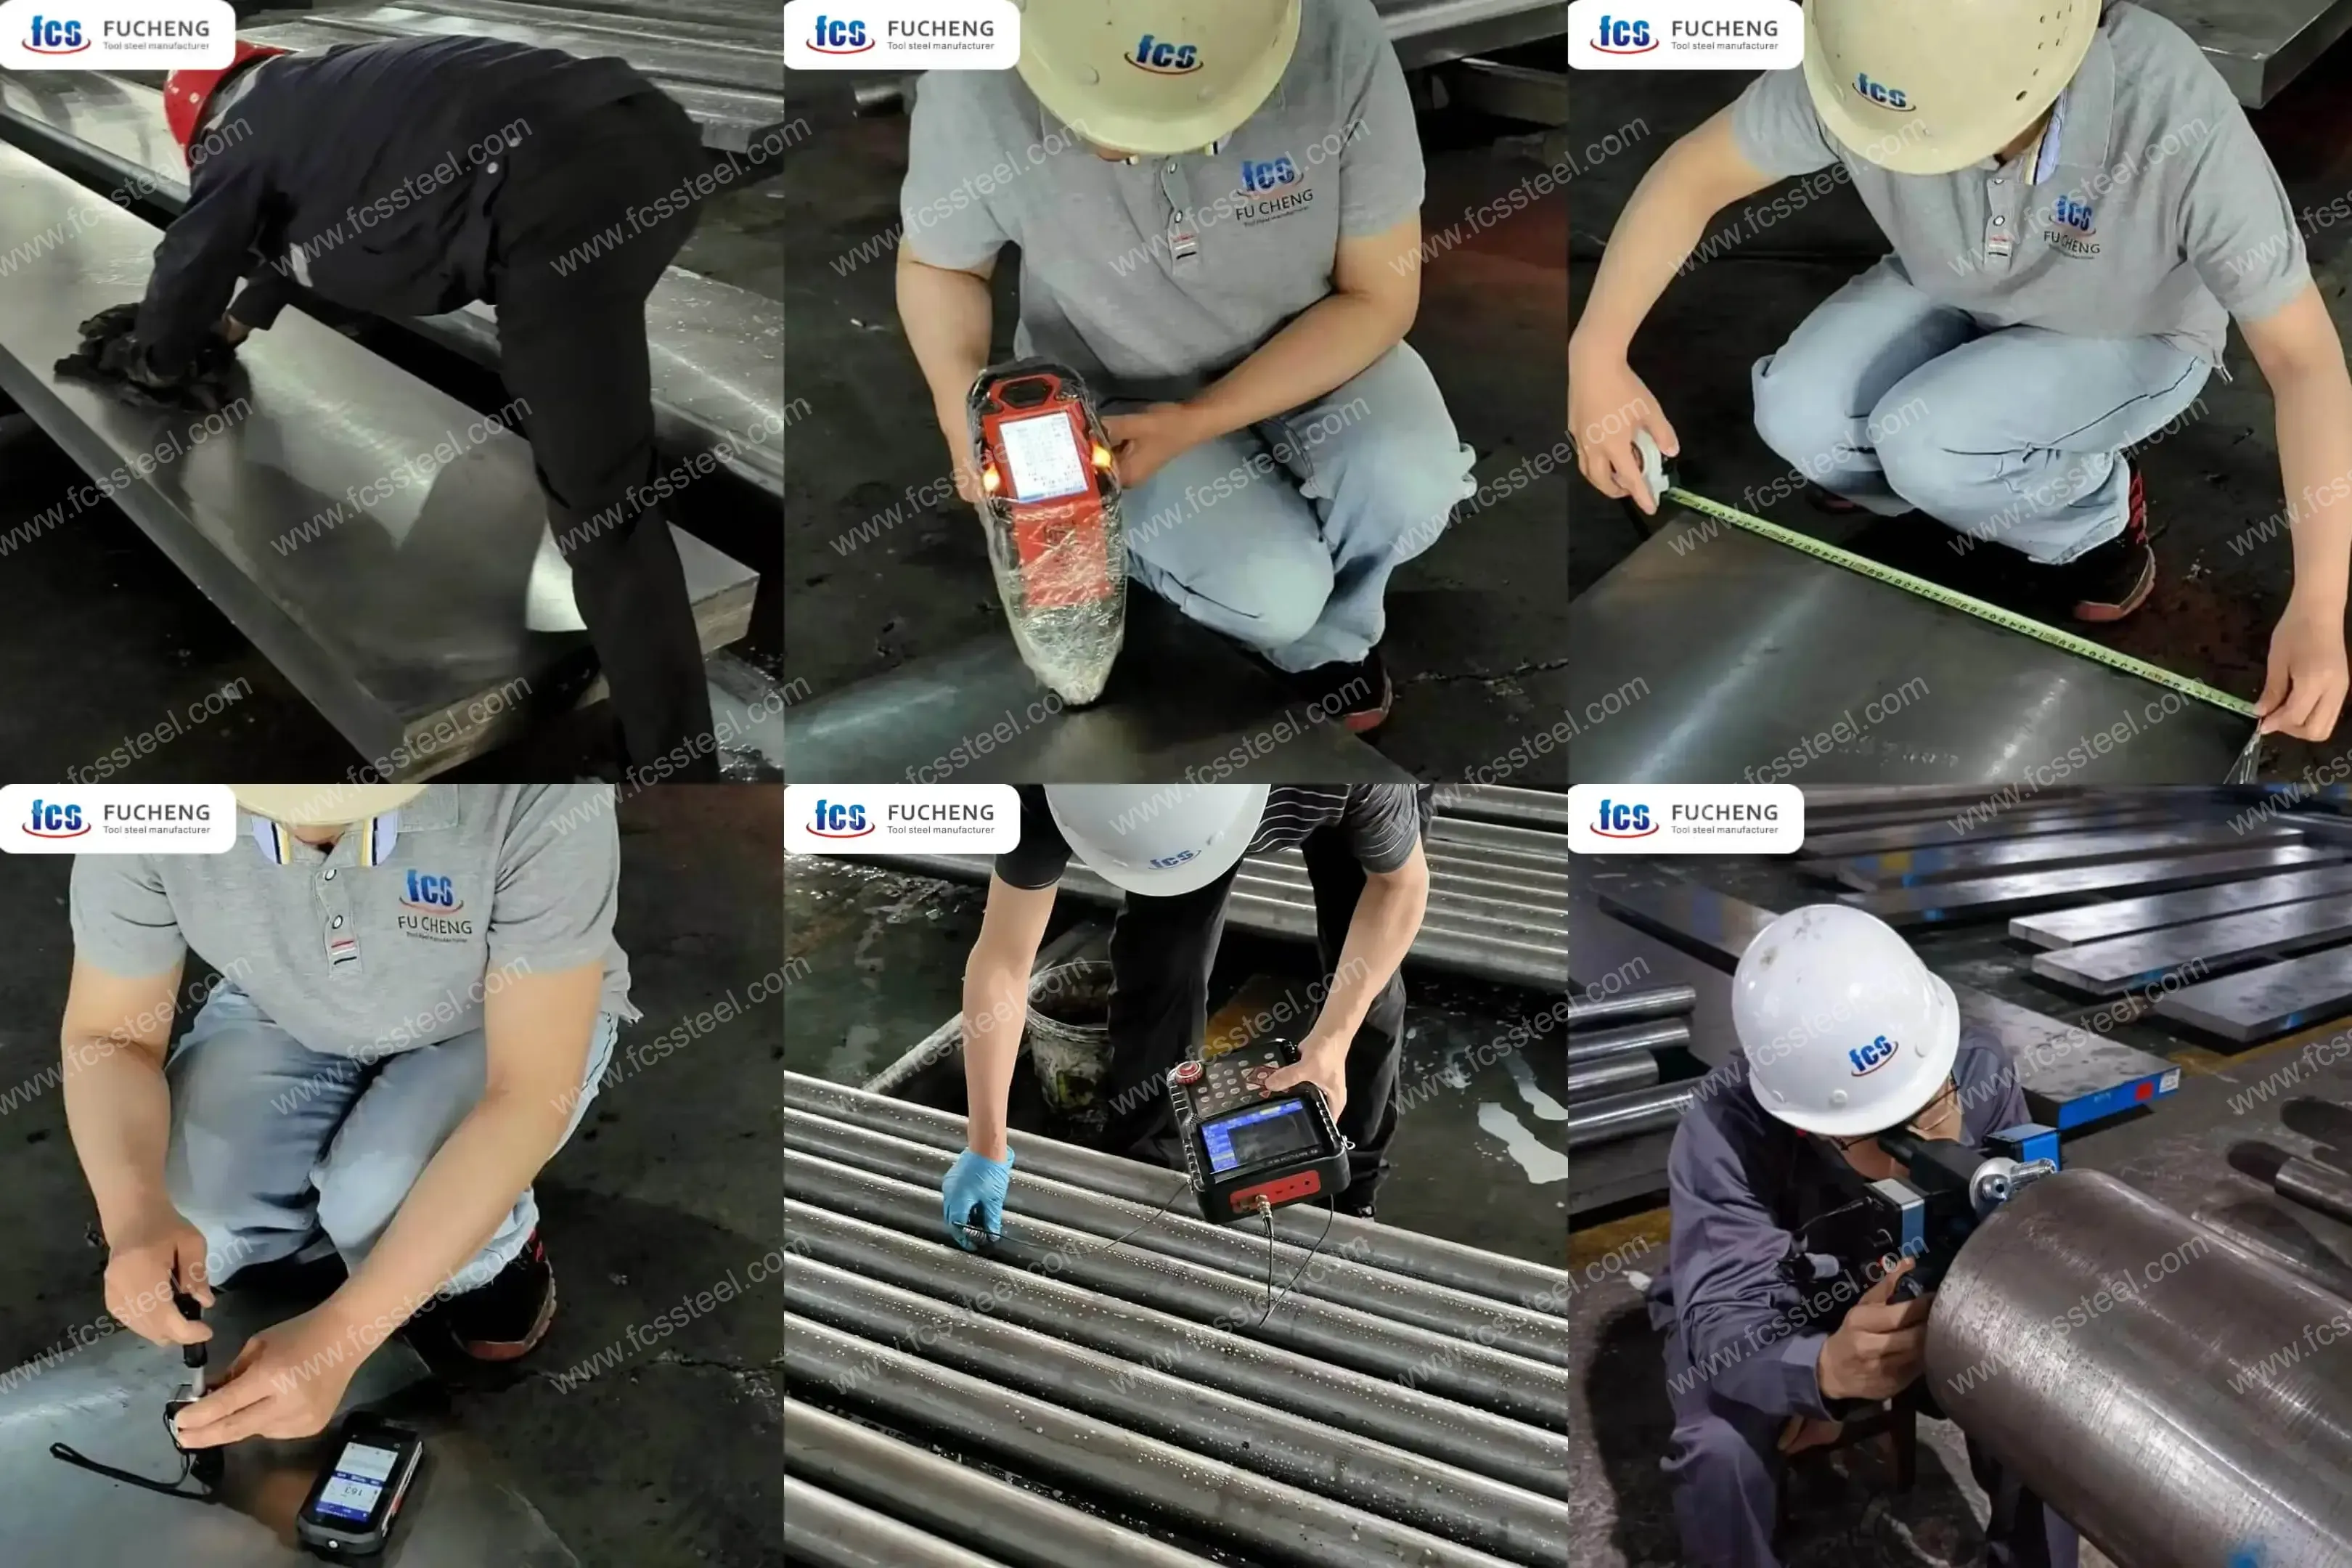
1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
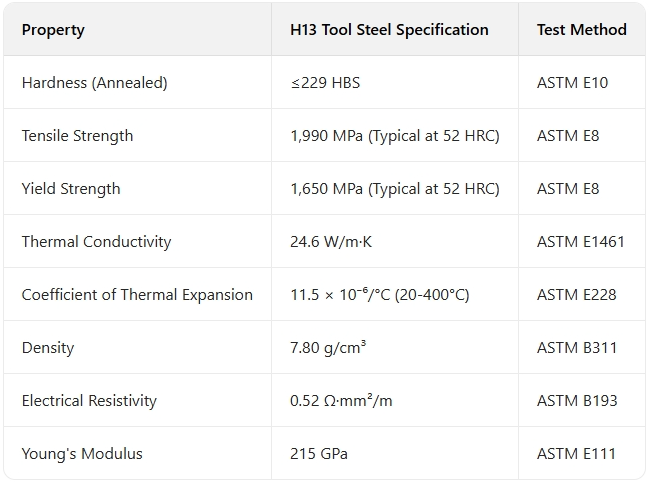
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Műszaki adatok
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Termékalkalmazások
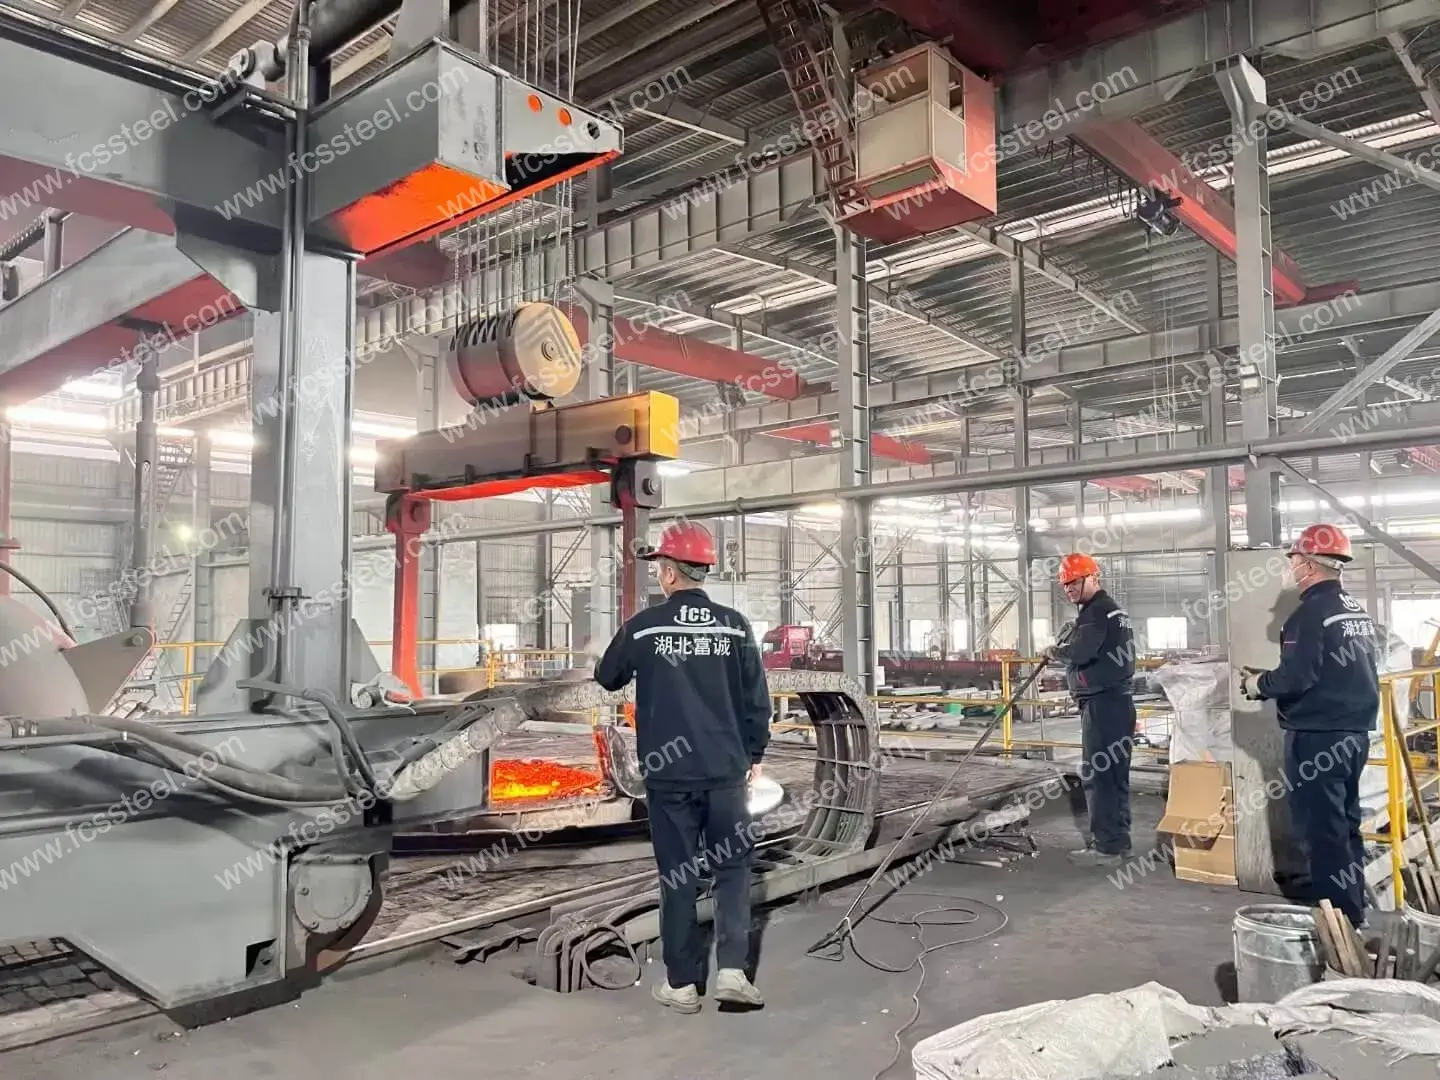
Hidegenalakító formák
- Sajtolóformák: nagy vastagságú (pl. 2 mm-nél nagyobb) acéllemezek és rozsdamentes acéllemezek kivágására használják, például autóipari burkolatok sajtolóformái, elektromos gépek, szilícium acéllemezek sajtolóformái stb. Sajtolóformák: nagy vastagságú (pl. 2 mm feletti) acéllemezek sajtolására használják, például autóipari burkolatok sajtolóformái, villanymotorok szilícium acéllemezeinek sajtolóformái stb. Nagy kopásállóságának és nagy szilárdságának köszönhetően hosszú ideig ellenáll a sajtolási terhelésnek, és csökkenti a forma kopásának és törésének kockázatát.
- Hidegfejtéses formák: a csavarok, anyák és egyéb kötőelemek hidegfejtési folyamata során a formáknak nagyon nagy nyomást és súrlódást kell elviselniük. Az 1.2379 szerszámacél nagy keménysége és kopásállósága ideális anyaggá teszi a hidegfejtéses formákhoz, ami biztosítja a kötőelemek méretpontosságát és felületi minőségét.
- Hideg sajtolószerszámok: Színesfémek, például alumíniumötvözetek és rézötvözetek hidegen sajtolt alkatrészeinek, például fogaskerekek és csapágygyűrűk gyártásához használják. Az acél jó szívósságának és kifáradásgátló tulajdonságainak köszönhetően stabilan működik komplex feszültségállapotban.
Mérőeszközök és vágószerszámok
Mérőeszközök: nagy pontosságú mérőeszközöket, dugós mérőeszközöket, kártya alakú mérőeszközöket stb. készítenek, amelyek a munkadarabok méretének és alakjának pontosságának mérésére szolgálnak. Jó méretstabilitásuk és nagy kopásállóságuk miatt hosszú ideig megőrzik a mérőeszköz pontosságát.
Forgácsolószerszámok: például üregelők, dörzsárak, menetfúrók stb. nagy pontosságú furatok és menetek megmunkálására szolgálnak. Keményebb anyagok megmunkálásakor az 1.2379 szerszámacél nagy kopásállósága és megeresztési lágyulási ellenállása jelentősen javíthatja a szerszám élettartamát.
Más területek
A mechanikus alkatrészek gyártásánál nagy keménységre, kopásállóságra és bizonyos fokú szívósságra van szükség, ezért 1.2379 szerszámacél is használható, például kopásálló bélésként, vezetőoszlop vezetőperselyként.
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Összehasonlító összefoglaló

Összehasonlítási összefoglaló
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Ügyfélsikertörténetek
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Árképzési információk
H13 szerszámacél | 1.2344 | X40CrMoV5-1 Gyakran ismételt kérdések
K: Mi a különbség az 1.2344-es szerszámacél és az 1.2379-es szerszámacél között?
A: Az 1.2344 jó hőszilárdsággal és szívóssággal rendelkezik, és magas hőmérsékleten is megőrzi a jó szilárdságot és keménységet, ami alkalmas forró munkakörnyezetben történő munkavégzésre, ismételt melegítéssel és hűtéssel. Az 1.2379 kiváló kopásállósággal és méretstabilitással rendelkezik, és képes ellenállni a nagy igénybevételnek és kopásnak környezeti hőmérsékleten, de alacsonyabb szívóssággal rendelkezik az 1.2344-hez képest. Az 1.2379 kiváló kopásállósággal és méretstabilitással rendelkezik, és képes ellenállni a nagy igénybevételnek és kopásnak környezeti hőmérsékleten, de alacsonyabb szívóssággal rendelkezik, mint az 1.2344. Az 1.2344-et főként melegalakító öntőformák, például alumíniumötvözet nyomásos öntőformák, melegkovácsoló öntőformák, meleg extrudáló öntőformák stb. területén használják. Az 1.2379-et főként hidegalakító öntőformák, például kiöntőformák, hidegalakító öntőformák, hidegextrudáló öntőformák, mélyhúzó öntőformák stb. területén használják. Az 1.2379-et főként hidegalakító öntőformák, például kiöntőformák, hidegalakító öntőformák, hidegextrudáló öntőformák, mélyhúzó öntőformák stb. területén használják.
K: Hogyan viszonyul az SKD61 a H13 szerszámacélhoz?
V: Az SKD61 és a H13 különböző szabványok (JIS vs. AISI) szerint egyenértékű minőségek. Prémium SKD61-ünk azonban tisztább, stabilabb és jobban reagál a hőkezelésre, mint a standard kereskedelmi forgalomban kapható H13. A kémiai összetétel tartományai hasonlóak, de a nyomelemek szigorúbb ellenőrzése és a fejlett megmunkálási folyamatok kiváló teljesítményt eredményeznek.
K: Mi a különbség a standard SKD61 és az ESR változatok között?
V: Az SKD61-ESR szerszámunk további elektrosalak-újraolvasztáson esik át, hogy jelentősen javítsa a tisztaságát és csökkentse a nemfémes zárványok mennyiségét. Ez kiváló polírozhatóságot, fokozott kifáradási ellenállást és következetesebb hőkezelési választ biztosít – ami különösen értékes összetett, erősen polírozott formák vagy biztonságkritikus alkatrészek esetében.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |