9XBГ szerszámacél
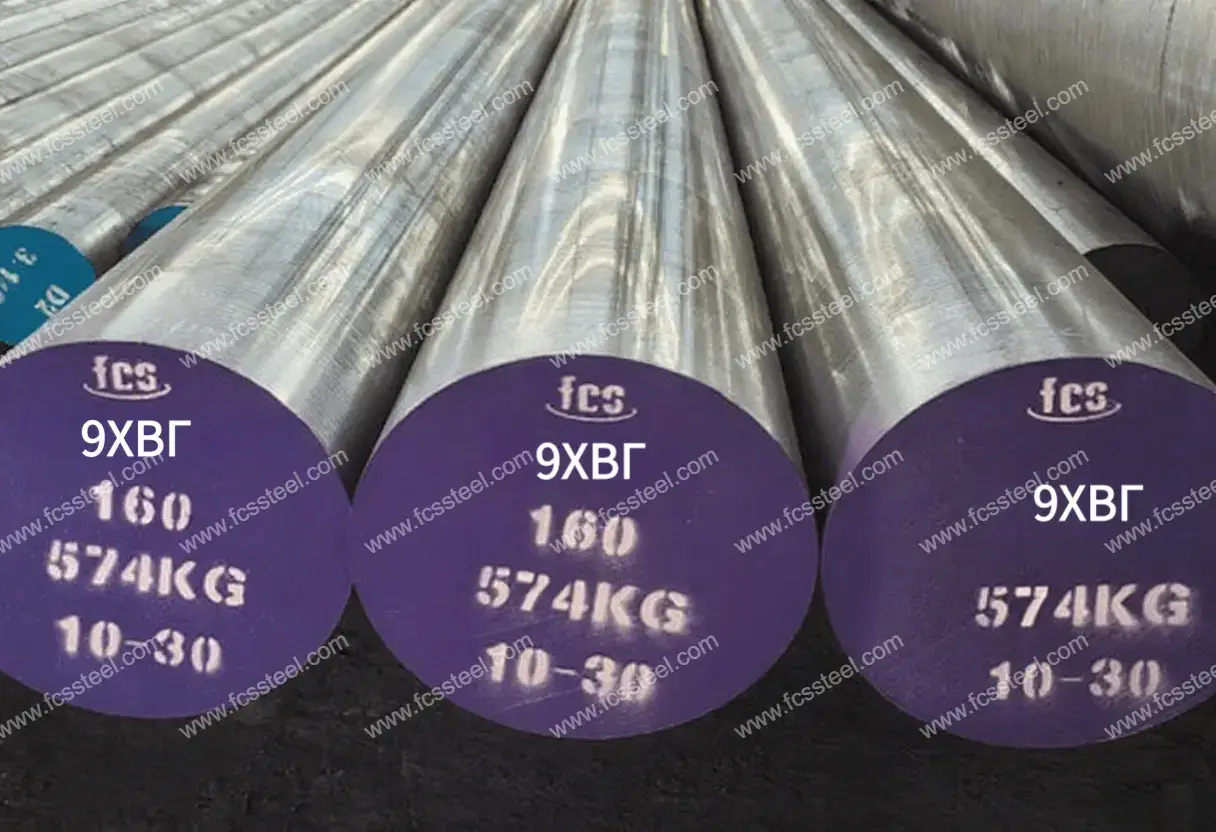
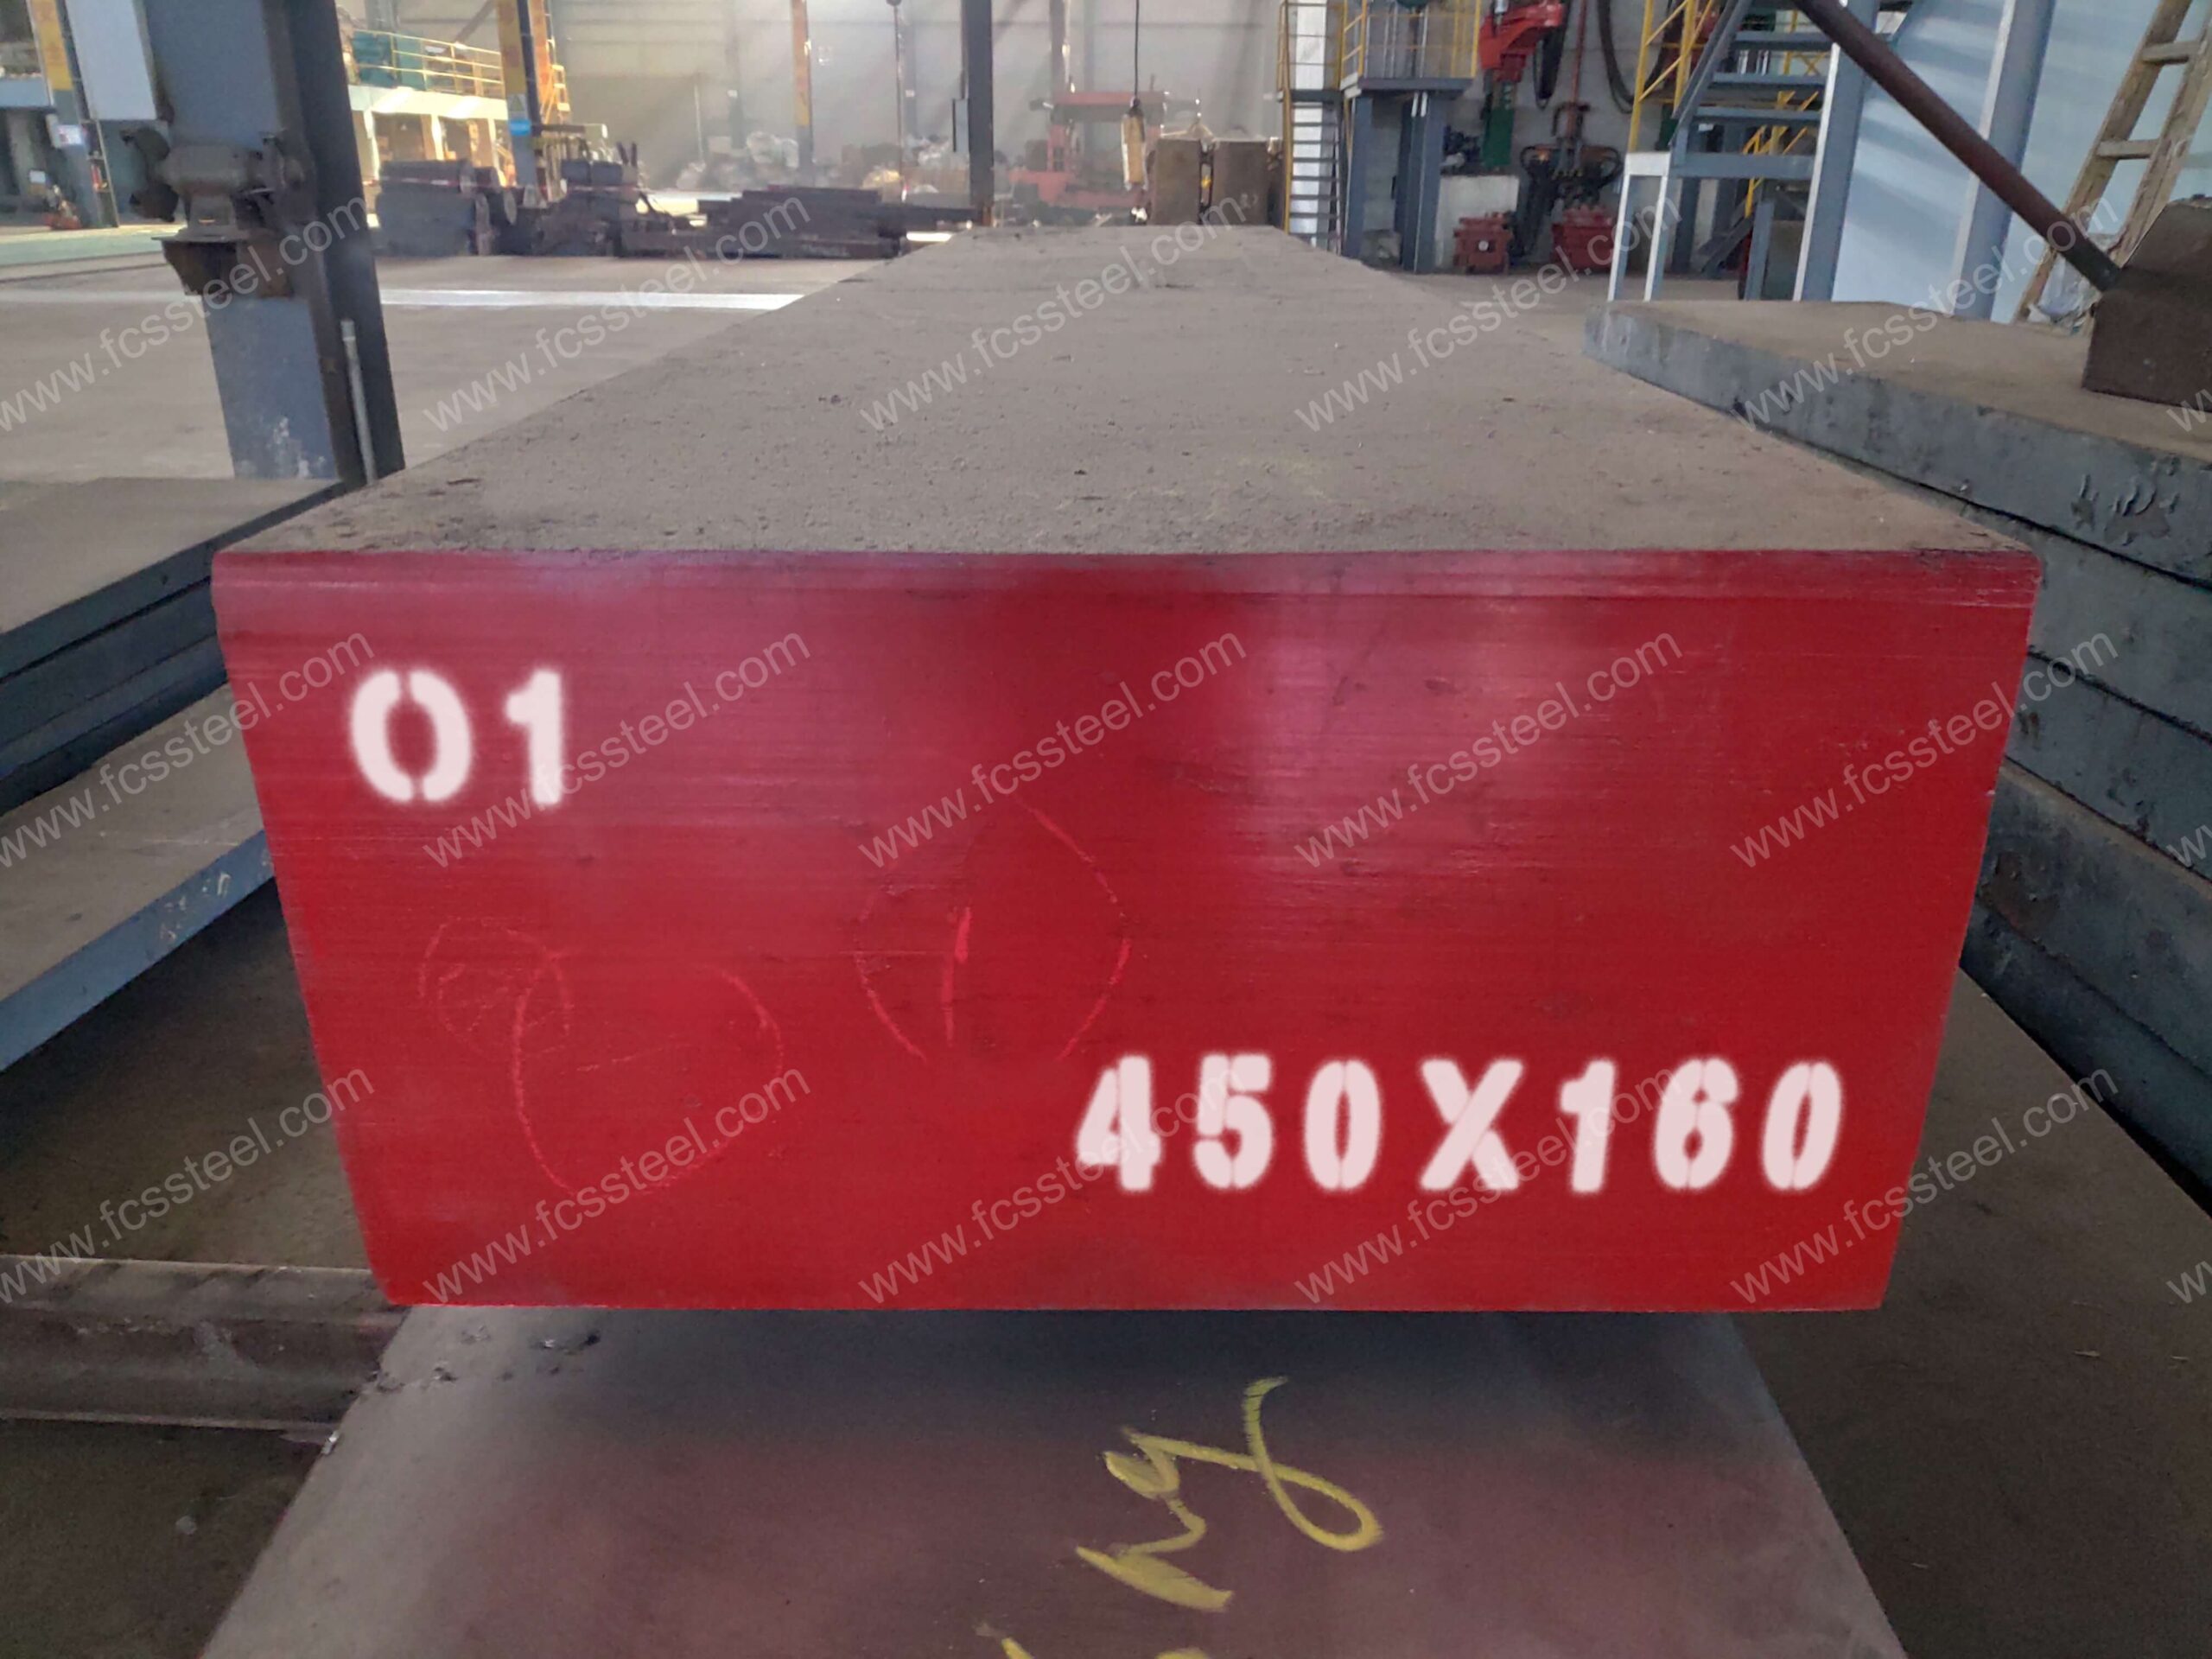
A 9XBГ szerszámacél egy nagy teljesítményű hidegalakítható formaacél, kiváló kopásállósággal, nagy keménységgel és jó hőkezelési stabilitással. A megfelelő ASTM szabvány az O1 szerszámacél, a megfelelő DIN/W-Nr szabvány pedig a 100MnCrW4. A 9XBГ szerszámacél különösen alkalmas sajtolóformákhoz, precíziós idomszerekhez, igényes vágószerszámokhoz és mindenféle ipari formához. A 9XBГ szerszámacél széles specifikációval és egyedi megmunkálási szolgáltatásokkal szállítható, hogy megfeleljen a különböző gyártók szigorú folyamatkövetelményeinek. Az FCS Tool Steel Factory széles specifikációkat és egyedi megmunkálási szolgáltatásokat kínál, hogy megfeleljen a különböző gyártók szigorú folyamatkövetelményeinek.
9XBГ szerszámacél termékbemutató

A 9XBГ szerszámacél az orosz ГОСТ szabvány szerint volfrámmal ötvözött közepes széntartalmú szerszámacél, amelyet ütésálló ötvözött szerszámacélként osztályoznak . Kémiai összetétele közepesen magas széntartalmú (C: 0.55-0.65%), amelyet króm (Cr: 1.00-1.30%), volfrám (W: 2.00-2.70%), szilícium (Si: 0.50-0.80%), mangán (Mn ≤ 0.40%) és egyéb elemek egészítenek ki. Mn ≤ 0.40%) és egyéb elemek, a foszfor- és kénszennyeződések szigorú ellenőrzése (mindegyik ≤ 0.030%). Az acél lágyított keménysége 229-285 HB, sűrűsége körülbelül 7.85 g/cm³, kiváló edzhetőségű (olajos edzés és edzési mélység egyenletes) és magas hőmérsékleti szilárdságtartó képességgel rendelkezik (400 ℃-on is fenntartja a nagy keménységet), míg a volfrám elem szemcseszívósságának finomításával fokozza a rideg repedés kockázatának csökkentését a munkakörülmények hatására, de a hővezető képessége viszonylag alacsony (kb. 24.3 W/(m)), és alacsony hővezető képességű (kb. 24.3 W/(m)).-K), ami a gyors hőciklusok során hőfeszültségeket halmozhat fel.
Olajban történő edzéssel és edzéssel (860-900°C), alacsony és közepes hőmérsékletű megeresztéssel (150-400°C) a 9XBГ ≥57 HRC keménységre, ≥672 MPa szakítószilárdságra, ≥472 MPa folyáshatárra és túlnyomórészt megeresztett martenzites szervezet kialakulására optimalizálható. A kialakítás jellege a volfrám-karbidokra támaszkodik a kopásállóság fokozása, valamint a króm-szilícium kompozitra a szilárdság és a képlékenység egyensúlyának megteremtése érdekében, de a szemcsehatár-szennyeződések kockázatát a hőkezelési eljárással kell modulálni a magas hőmérsékleti stabilitás fenntartása érdekében.
9XBГ szerszámacél típusok és opciók
Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. 9XBГ szerszámacél:
9XBГ szerszámacél testreszabott opciók
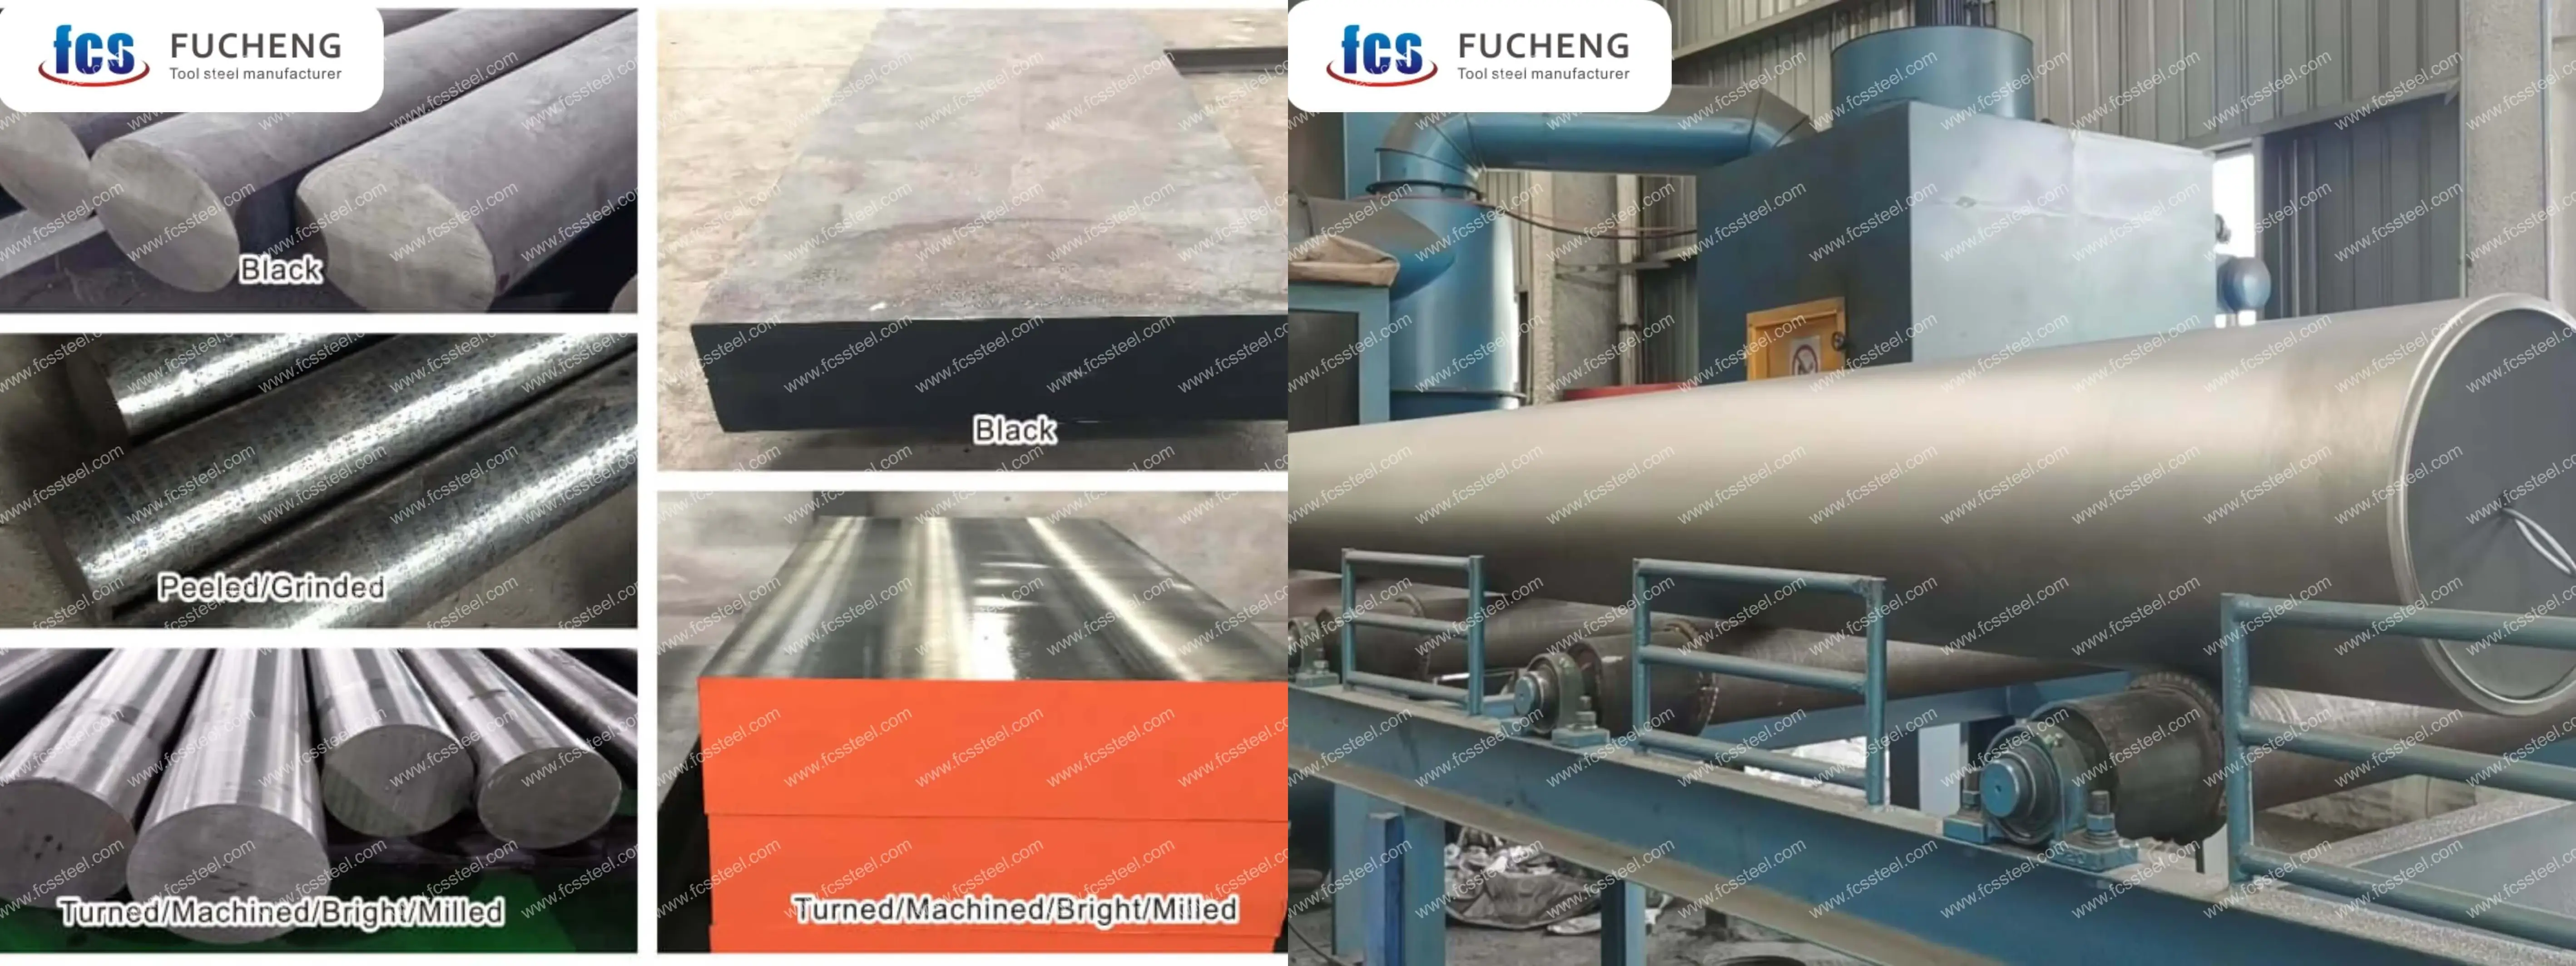
- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- 9XBГ szerszámacél elektrosalak újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
9XBГ szerszámacél kémiai összetétele

9XBГ szerszámacél hőkezelési eljárás
1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
9XBГ Szerszámacél Minőségellenőrzés
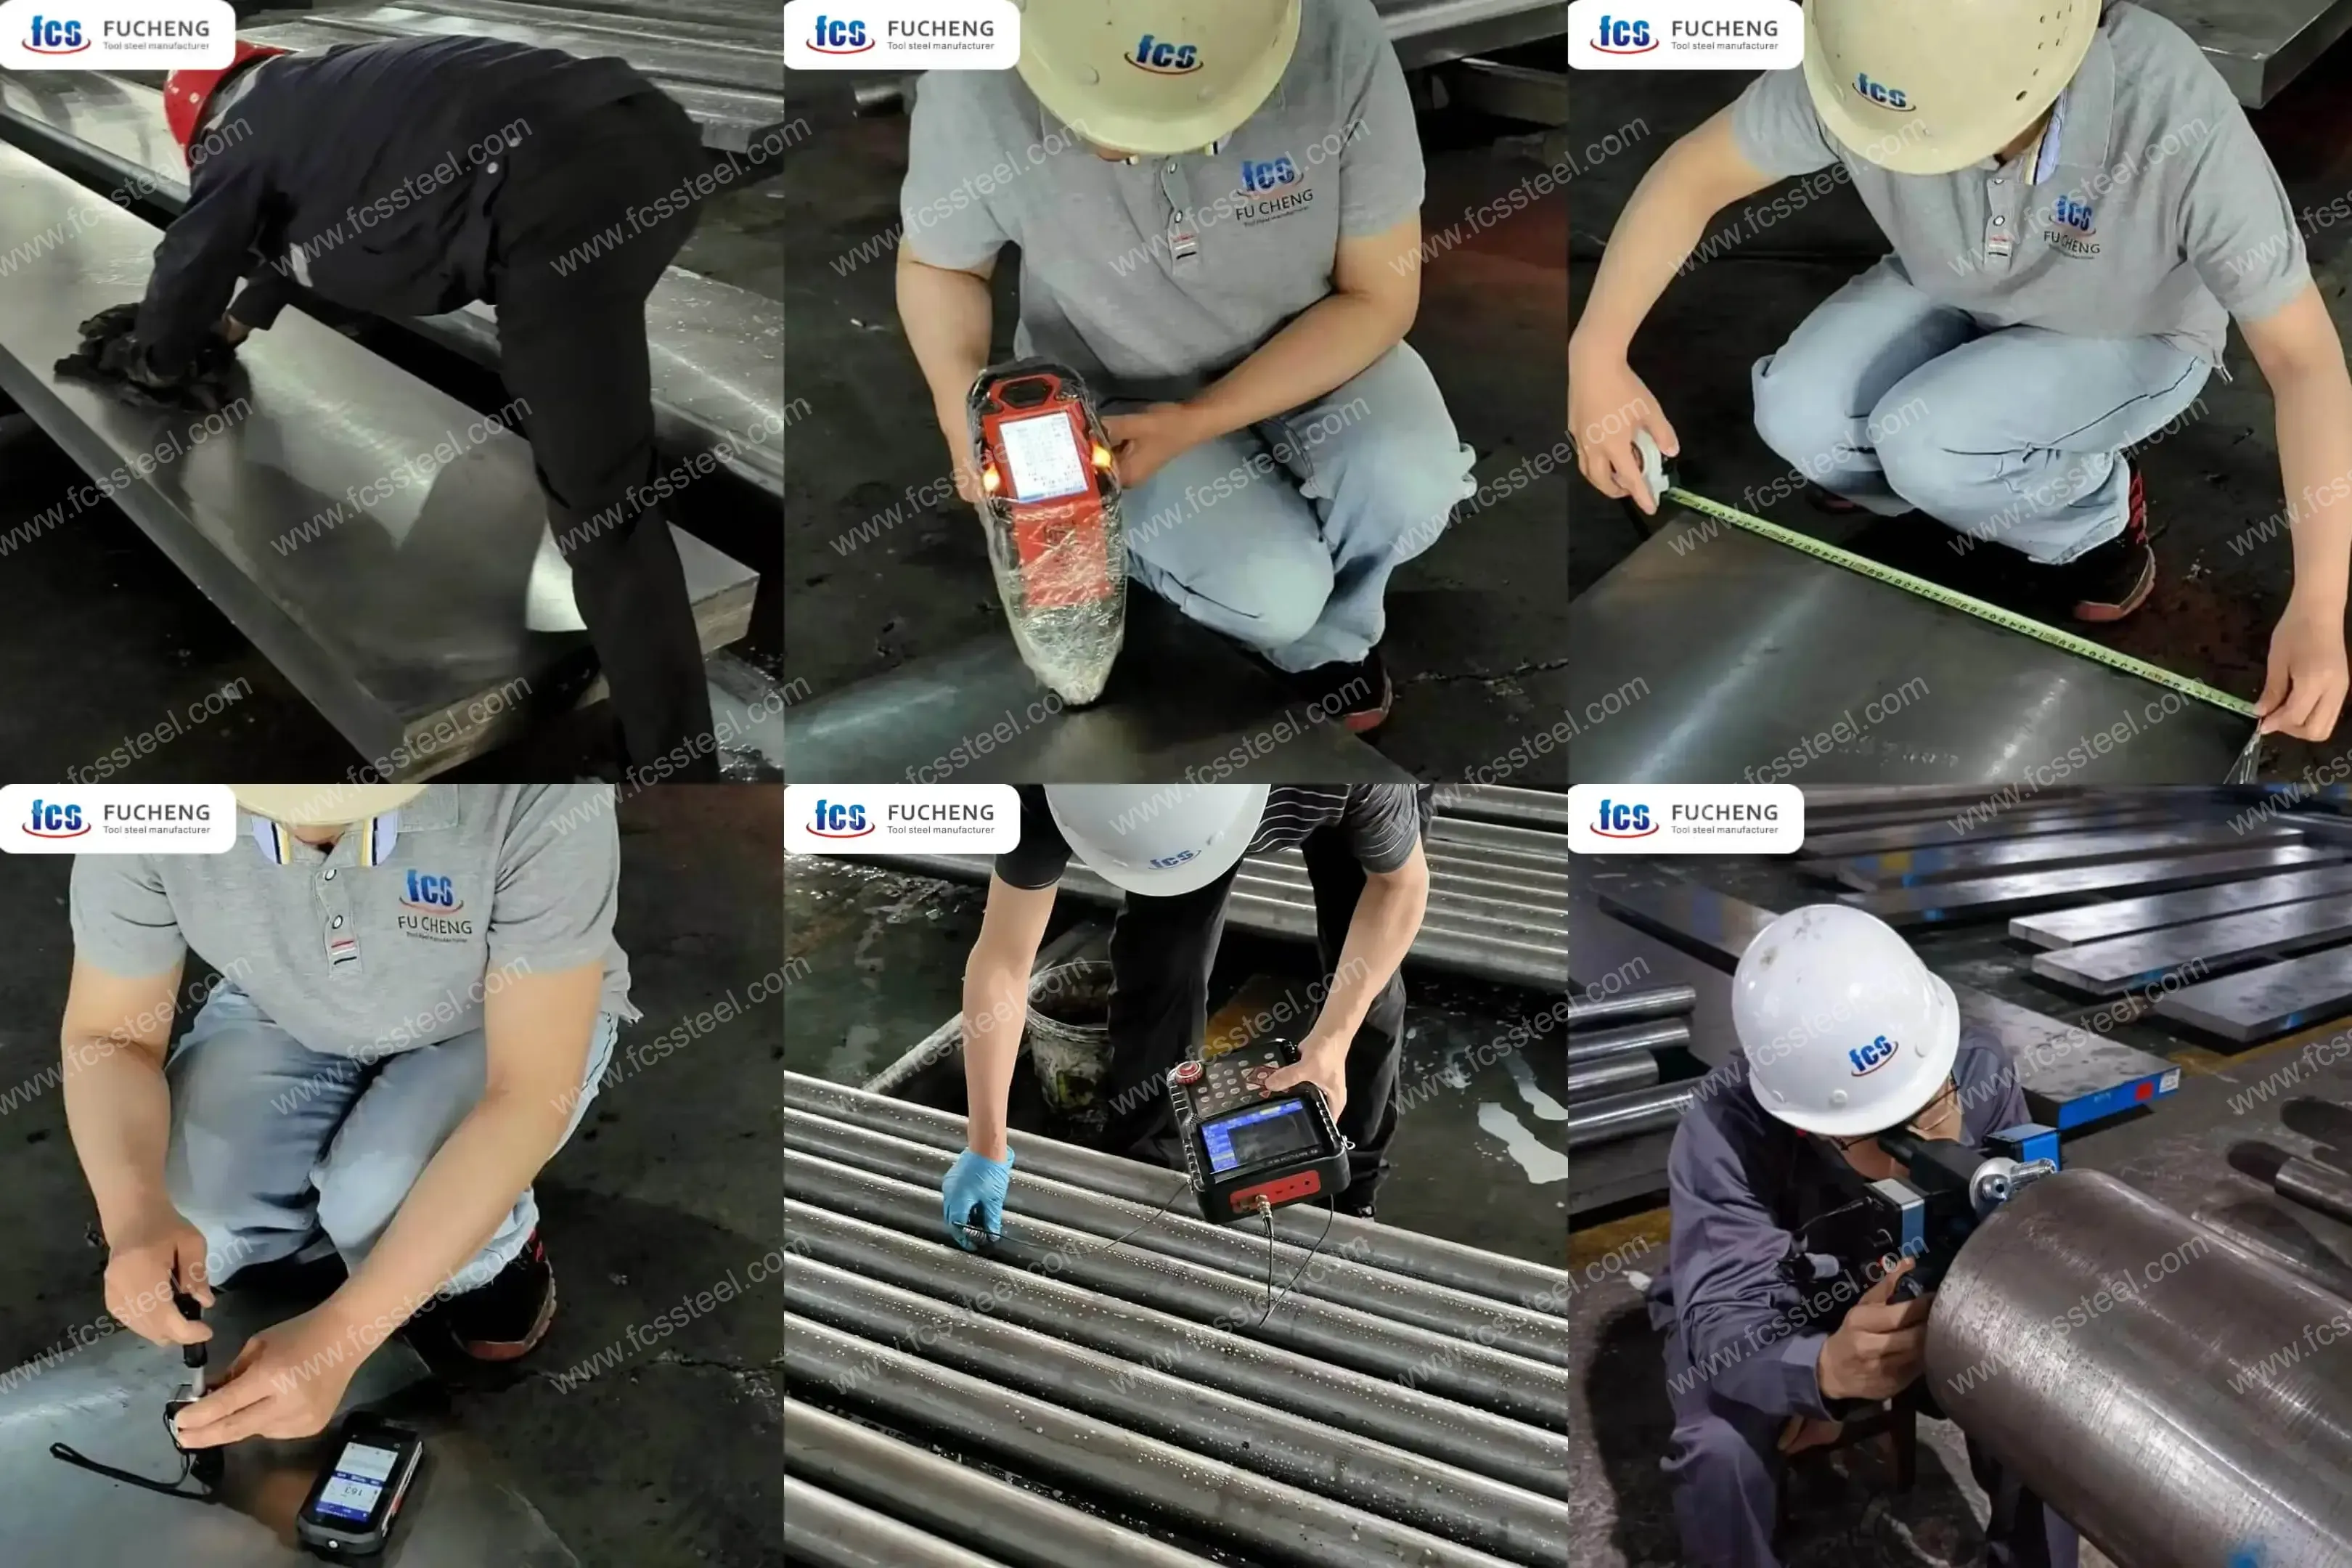
1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
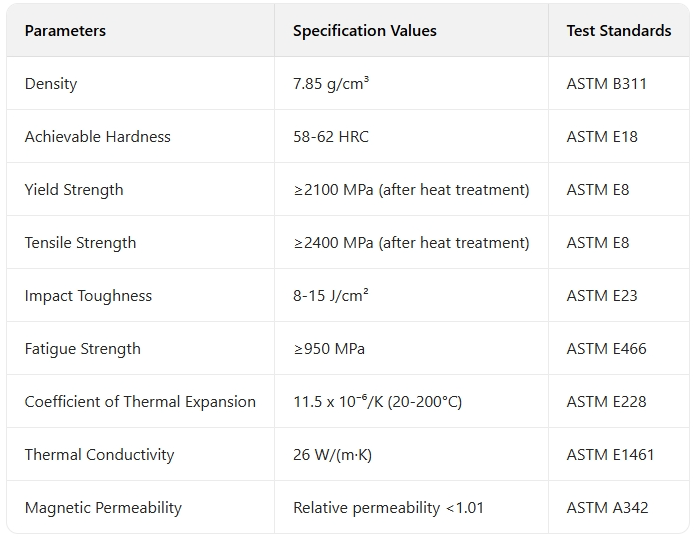
9XBГ szerszámacél műszaki adatai
9XBГ szerszámacél termékalkalmazások
Autóipar
- Motoralkatrészek bélyegzőformája
- Nagy szilárdságú acéllemez formázó forma
- Sebességváltó fogaskerék-bélyegző és -formázó szerszámok
- Precíziós ellenőrző mérőeszközök és mérőeszközök
légtér
- Titán és magas hőmérsékletű ötvözetek alakító szerszámai
- Precíziós lemezmegmunkáló formák
- Nagy pontosságú ellenőrző berendezések alkatrészei
- Kompozit anyagmegmunkáló vágószerszámok
Elektromos és elektronikai ipar
- Precíziós csatlakozó sajtolóformák
- Mikroelektronikai alkatrészformázó szerszámok
- Precíziós hűtőborda sajtoló és formázó formák
- Precíziós elektronikus ház sajtoló szerszámok
Orvosi eszközök gyártása
- Precíziós orvostechnikai eszköz alkatrészformázó formák
- Orvosi implantátumfeldolgozó eszközök
- Precíziós fecskendő alkatrész sajtolóformák
- Sebészeti eszközgyártás
Energetikai berendezések gyártása
- Nagynyomású szelepalkatrész-megmunkáló szerszámok
- Precíziós fogaskerék-megmunkáló szerszámok szélerőmű-berendezésekhez
- Kopásálló alkatrészek olaj- és gázkitermelő berendezésekhez
- Precíziós alkatrészformák erőgépekhez
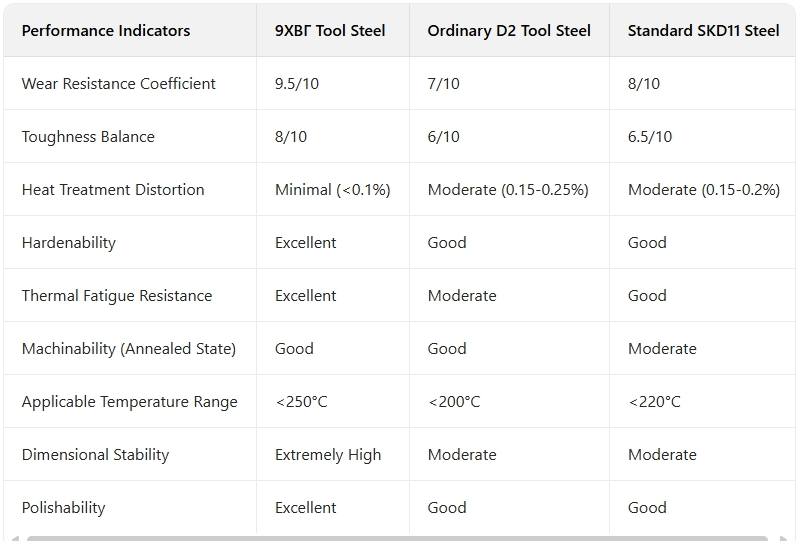
9XBГ szerszámacél versenyelőnyök összehasonlítása
9XBГ Szerszámacél Ügyfélsikertörténetek
9XBГ szerszámacél árképzési struktúrája
9XBГ szerszámacél – Gyakran ismételt kérdések
1. kérdés: Melyek a 9XBГ szerszámacél fő előnyei a normál D2 szerszámacélhoz képest?
A1: A 9XBГ szerszámacél fő előnyei a nagyobb kopásállóság (akár 30%), a jobb szívósságkiegyenlítés, az alacsonyabb hőkezelési torzulás (jellemzően <0.1%) és a nagyobb méretstabilitás. Ezek a tulajdonságok kiválóan alkalmassá teszik nagy pontosságú öntéshez és hosszú élettartamú szerszámalkalmazásokhoz. A 9XBГ volfrám eleme jobb hőstabilitást és másodlagos edzést biztosít a D2-höz képest.2. kérdés: Miért kisebb a 9XBГ szerszámacél hőkezelési torzulása?
A2: A 9XBГ szerszámacél alacsony hőkezelési torzulása főként az ötvözőelemek homogén eloszlásának és a speciális hőkezelési eljárásnak köszönhető. A volfrám hozzáadása lelassítja a martenzites átalakulás sebességét és homogénebbé teszi azt. Eközben az általunk ajánlott többlépcsős előmelegítés és a precíz hőmérséklet-szabályozott hőkezelési eljárás jelentősen csökkenti a belső feszültségek felhalmozódását, ami viszont csökkenti a torzulás kockázatát.K: Milyen tárolási és kezelési óvintézkedésekre van szükség a 9XBГ szerszámacél esetében?
V: A tárolási környezetnek száraznak, a hőmérséklet- és páratartalom-ingadozásoktól mentesnek kell lennie. Hosszú távú tárolás esetén rozsdagátló olaj használata és nedvességálló csomagolás ajánlott. Nagy munkadarabok megmunkálása során ügyelni kell az egyenletes erőeloszlásra és alátámasztásra, hogy elkerüljük az önsúly okozta deformációt. Hőkezelés előtt az olajat és az oxidált réteget el kell távolítani a felületről az egyenletes felmelegedés biztosítása érdekében.K: Hogyan viszonyul a 9XBГ szerszámacél az importált márkájú szerszámacélhoz?
V: A 9XBГ szerszámacél tulajdonságai összehasonlíthatók az UDDEHOLM SVERKER 21 (Svédország), az amerikai D2 (USA) és a japán SKD11 (SKD11) acéljaival, sőt egyes esetekben még jobbak is olyan tulajdonságok tekintetében, mint a hőkezeléses torzulásszabályozás és a szívósság egyensúlya. Szigorú minőségellenőrzést és fejlett olvasztási eljárást alkalmazunk annak érdekében, hogy az anyag teljesítménye állandó és megbízható legyen, és megfeleljen a nemzetközi szintnek.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |