
SKD11 szerszámacél
Az SKD11 egy magas szén- és krómtartalmú, levegőn edzhető hidegalakító szerszámacél. Kivételes kopásállóságáról, nagy keménységéről (58-62 HRC) és hőkezelés utáni jó méretstabilitásáról ismert. Ideális igényes alkalmazásokhoz, mint például lyukasztószerszámok, kivágószerszámok, alakítószerszámok és precíziós mérőeszközök.
SKD11 szerszámacél termékbemutató
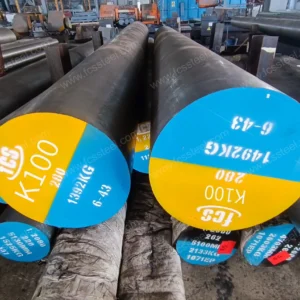
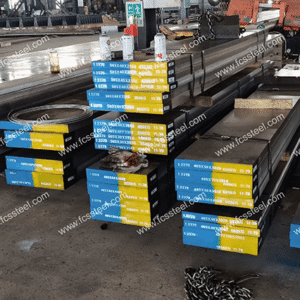
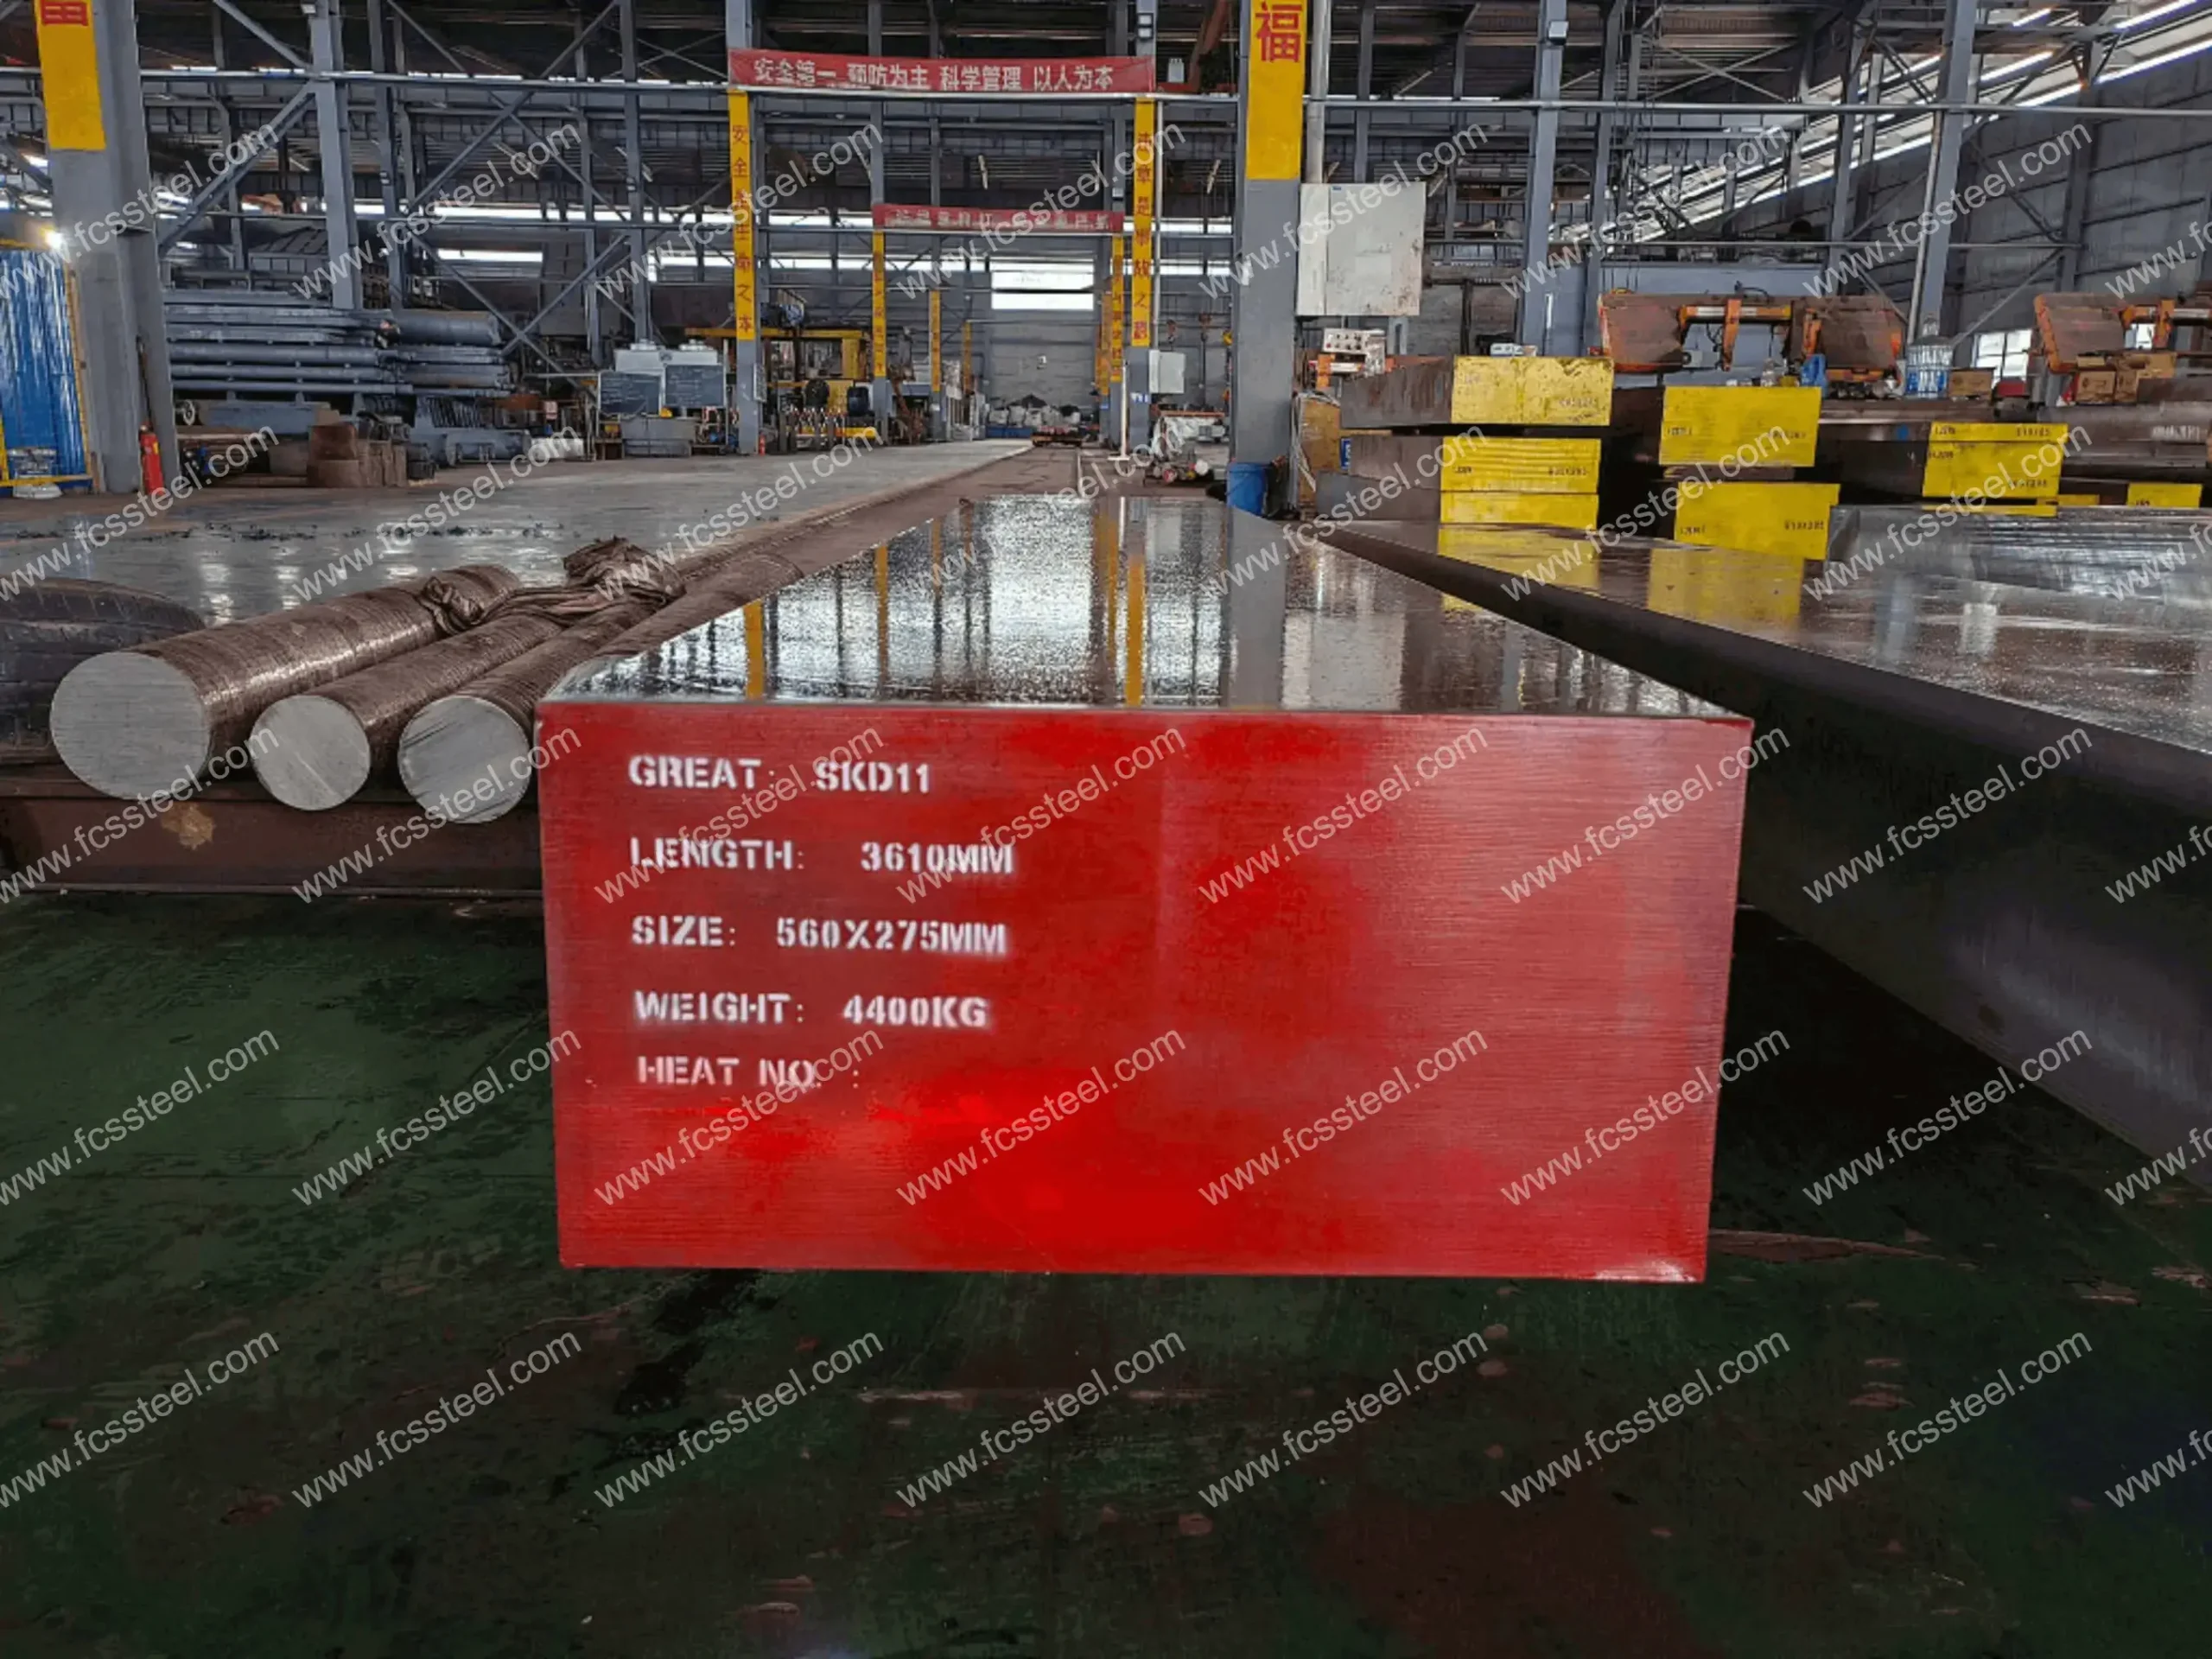
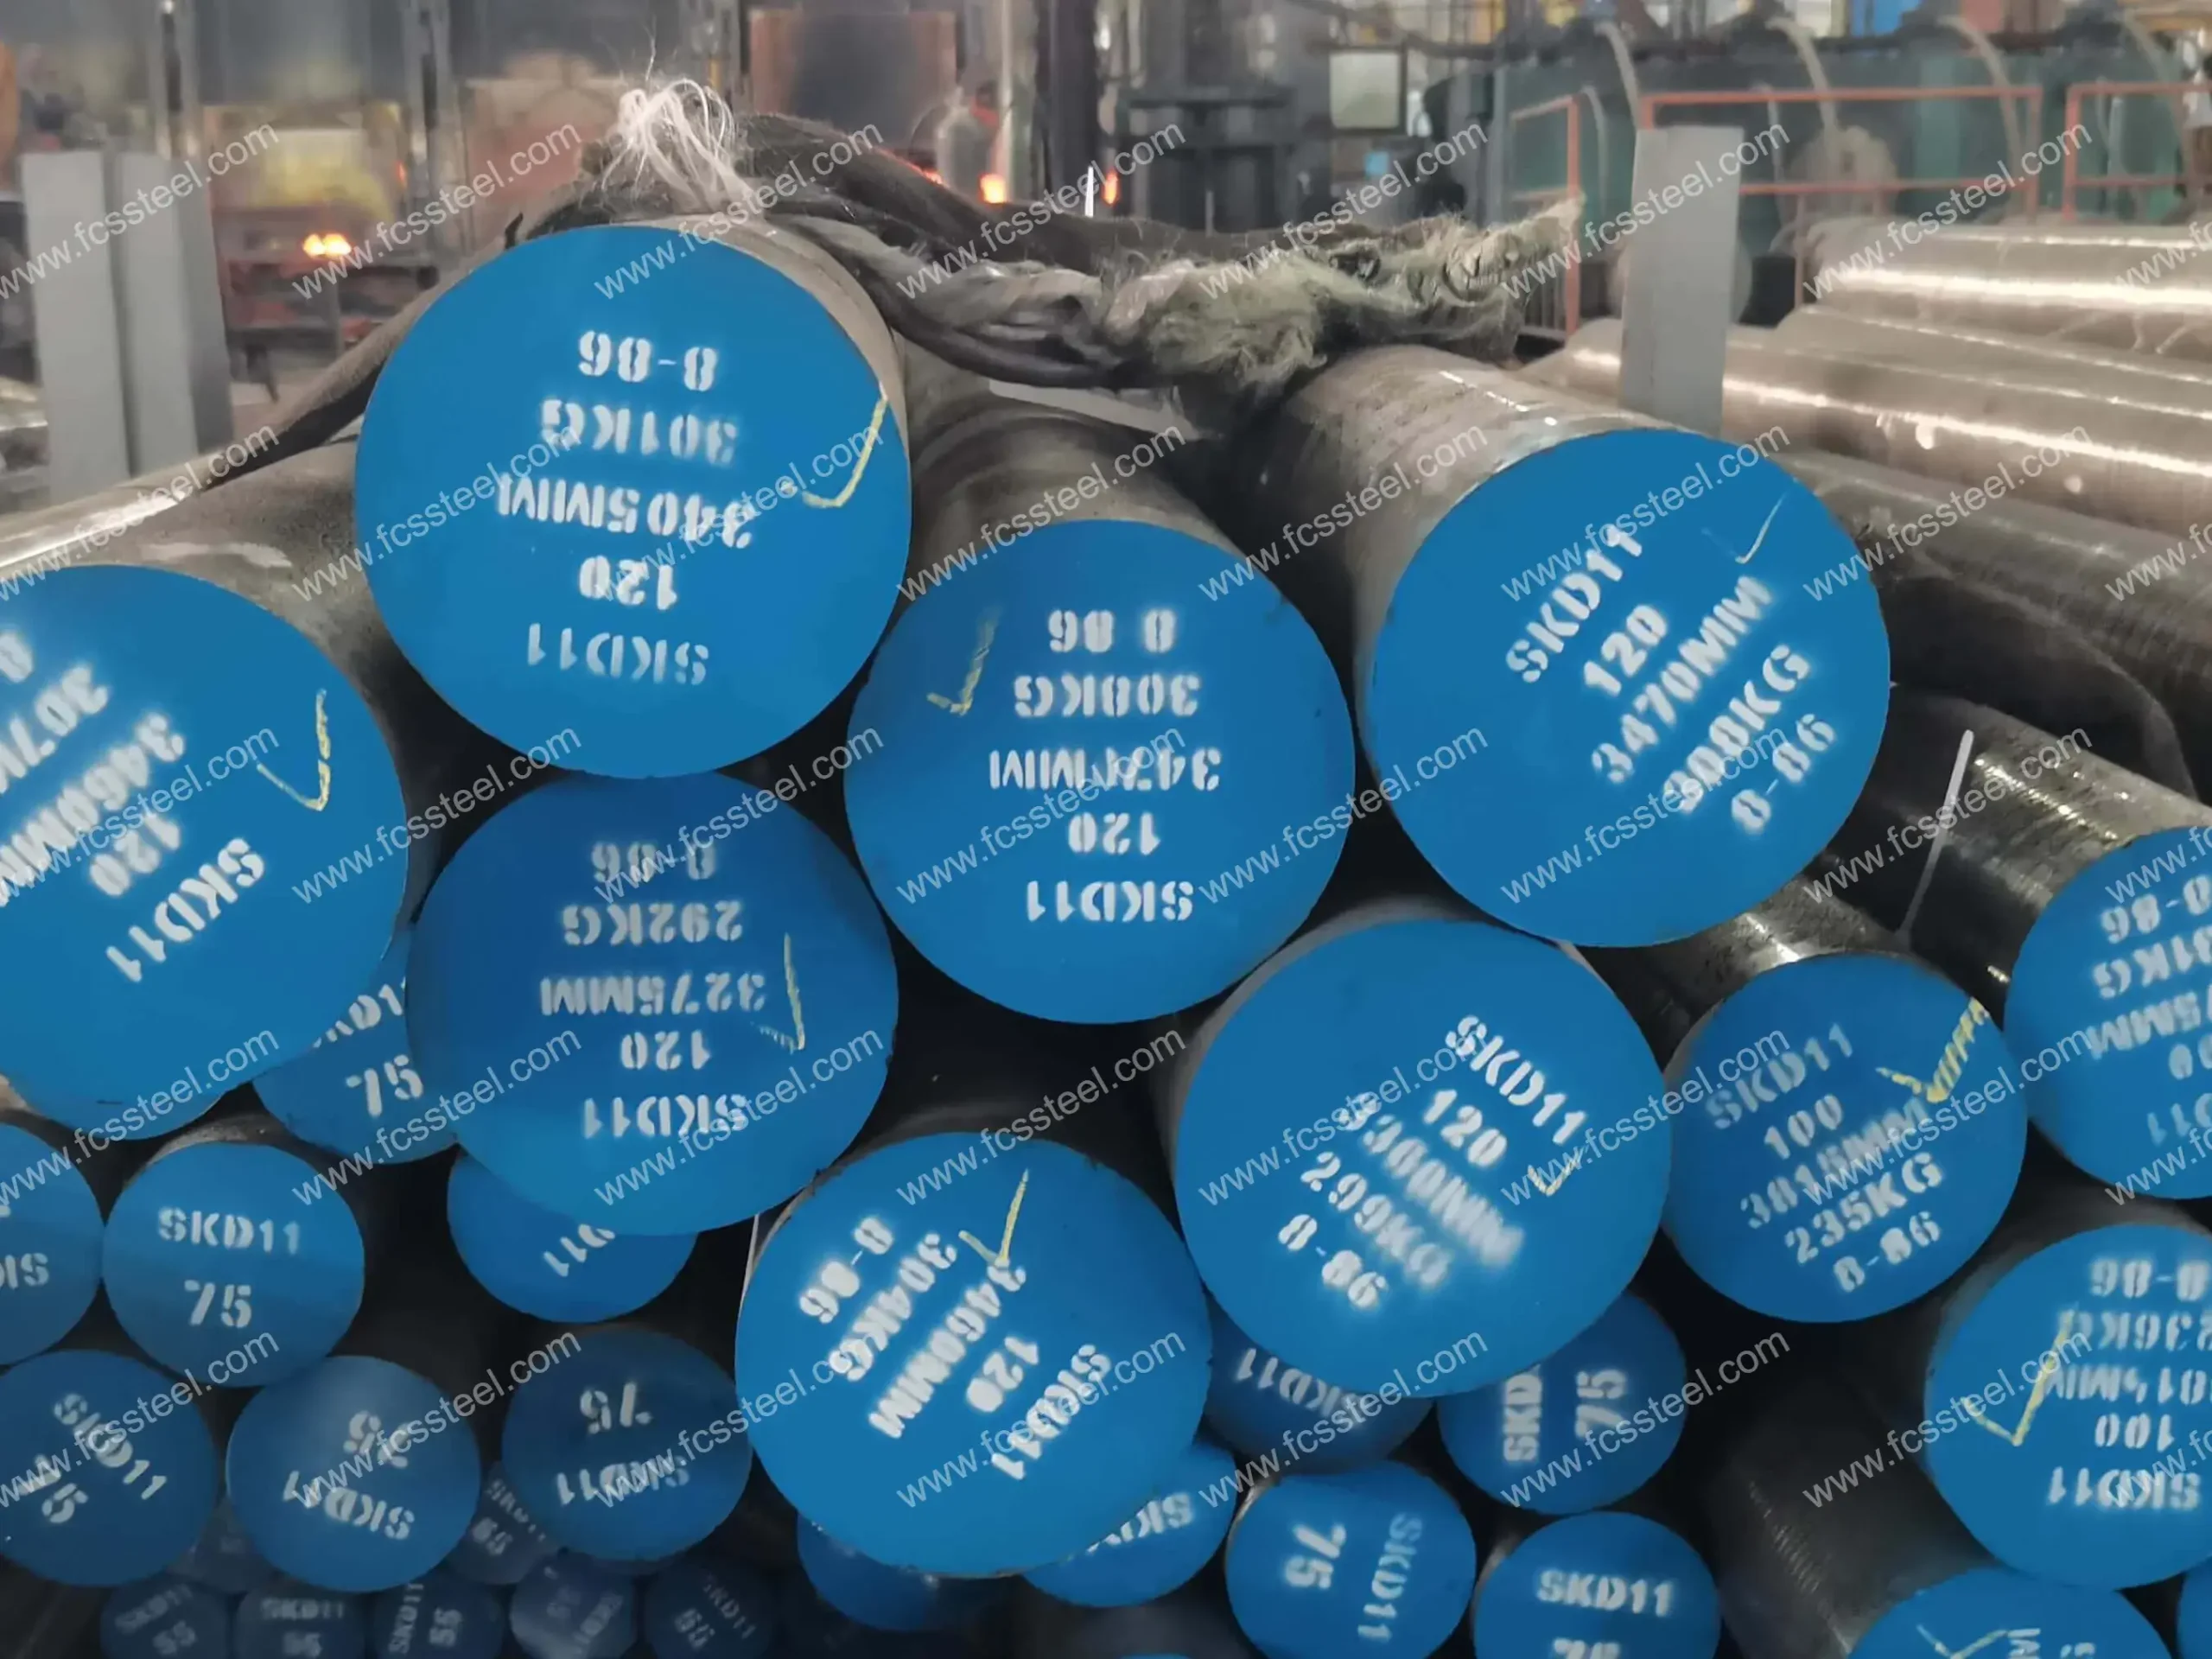
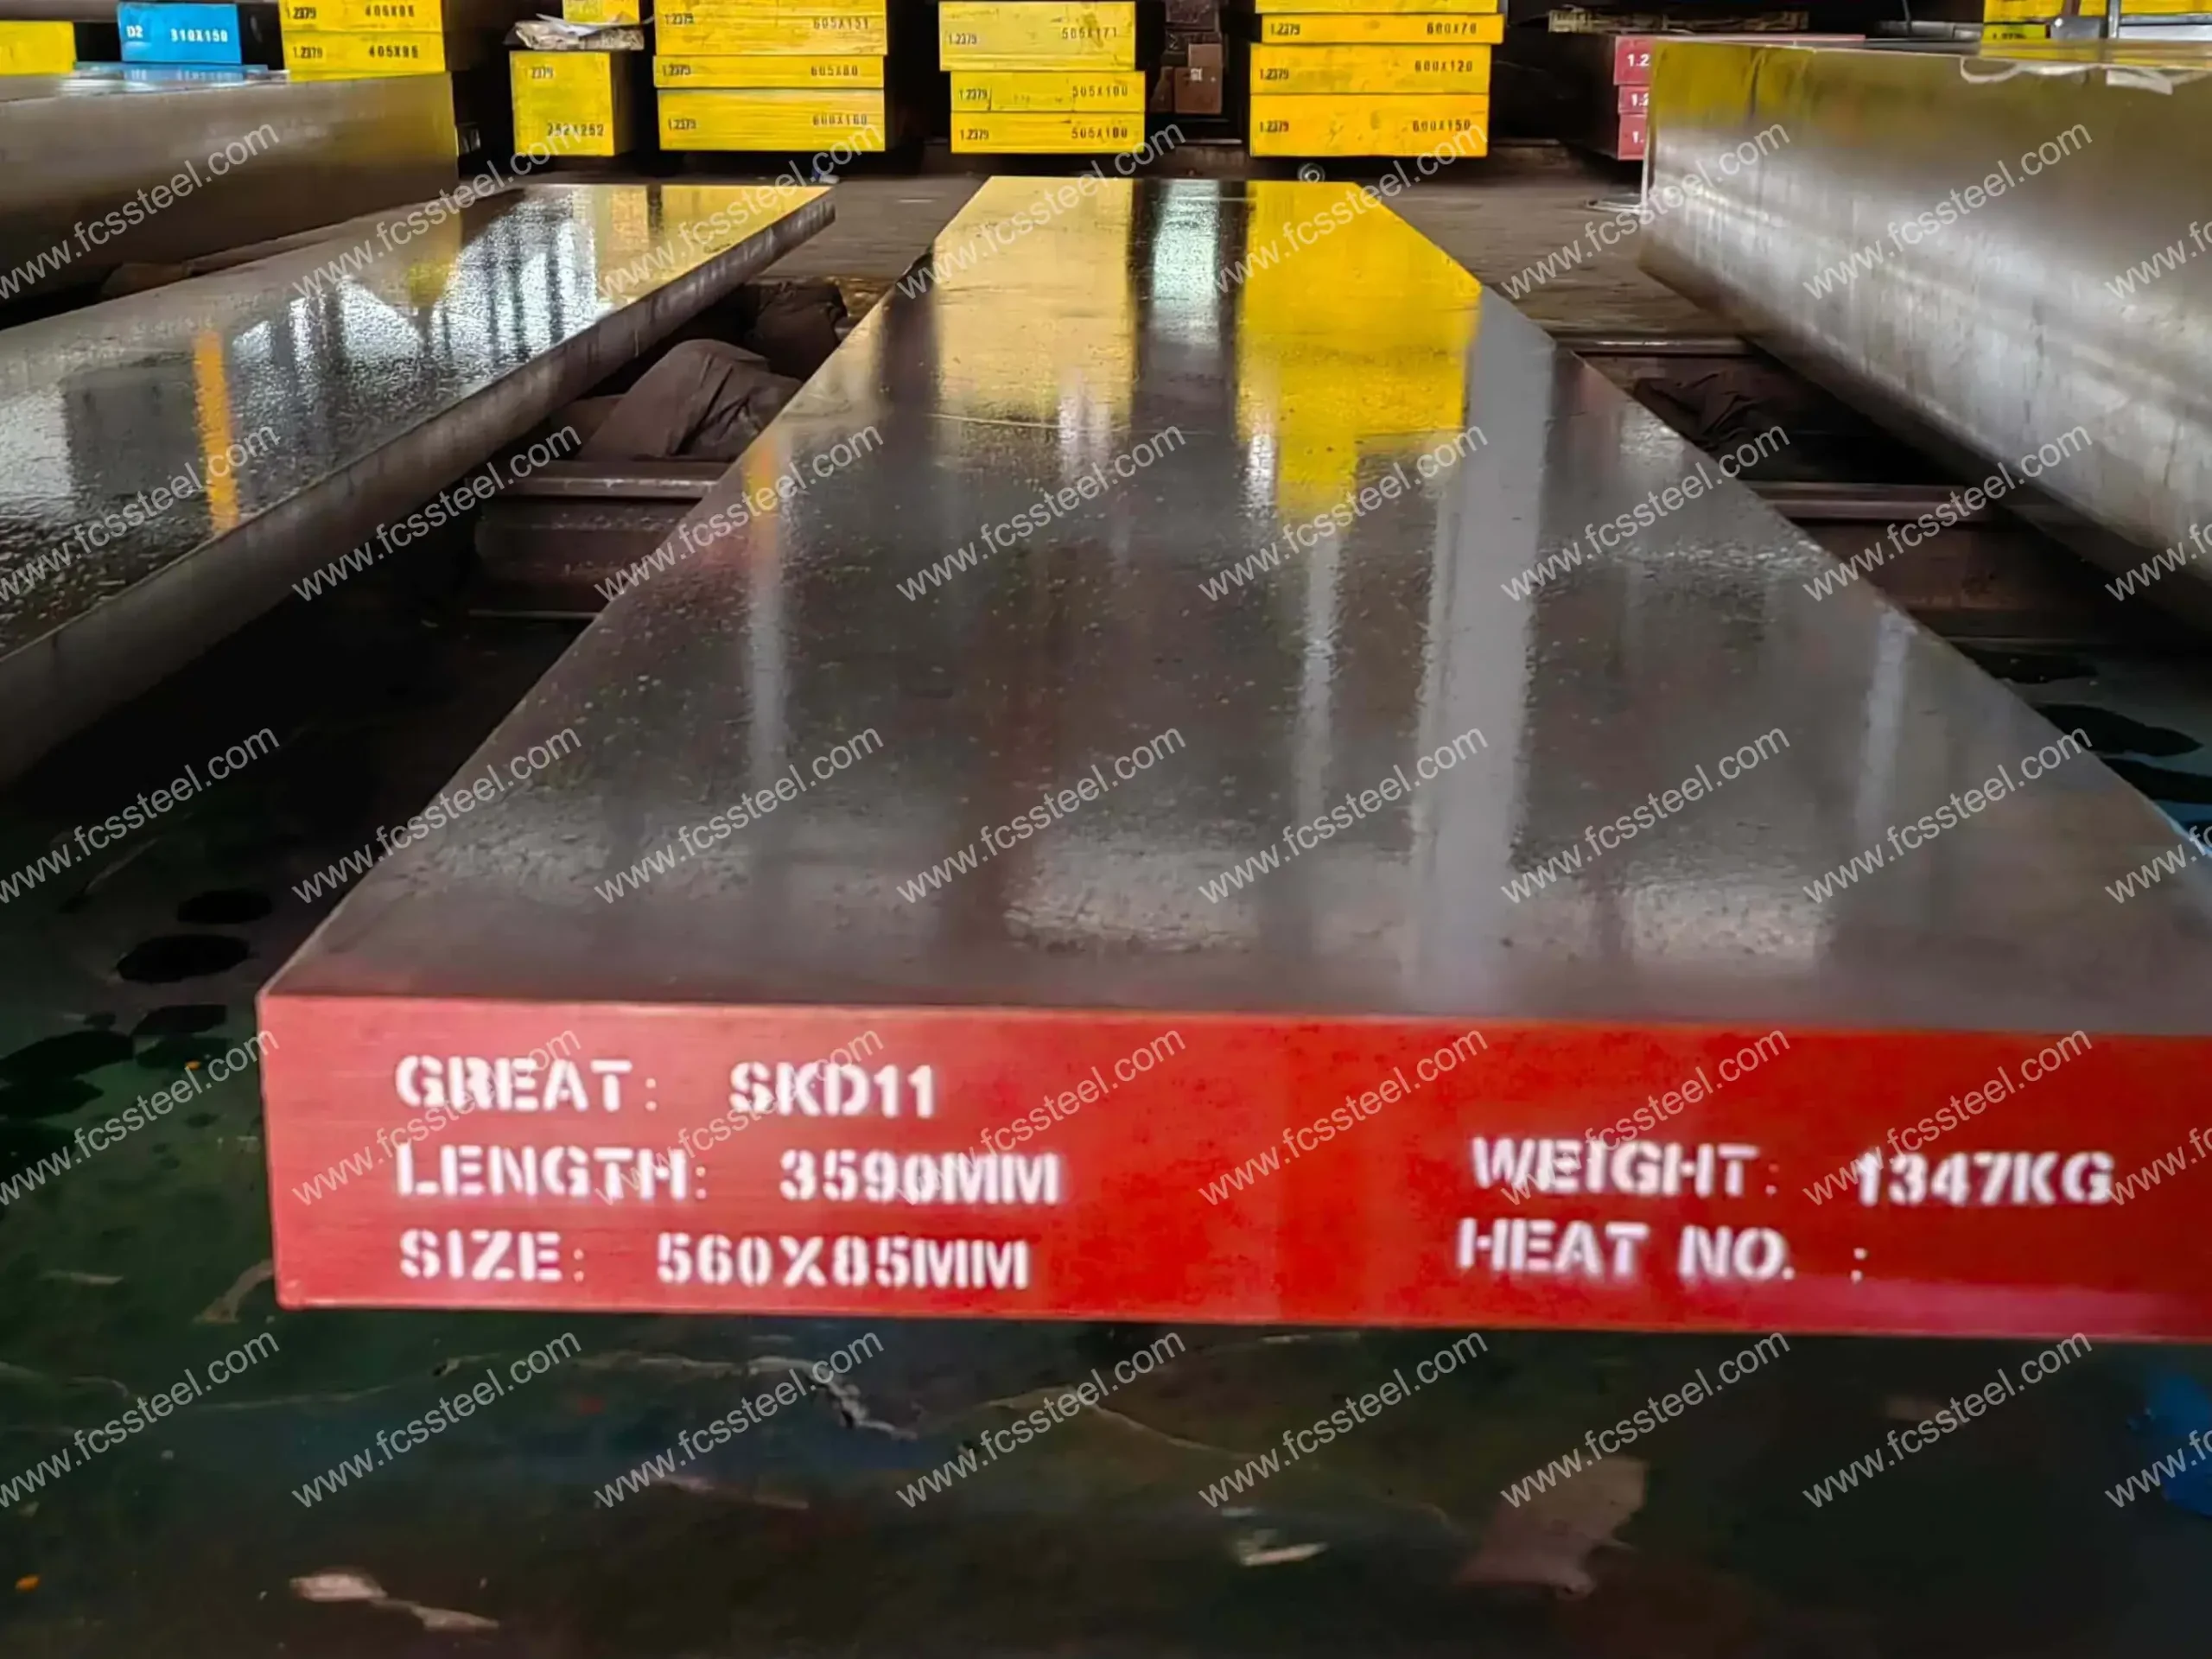
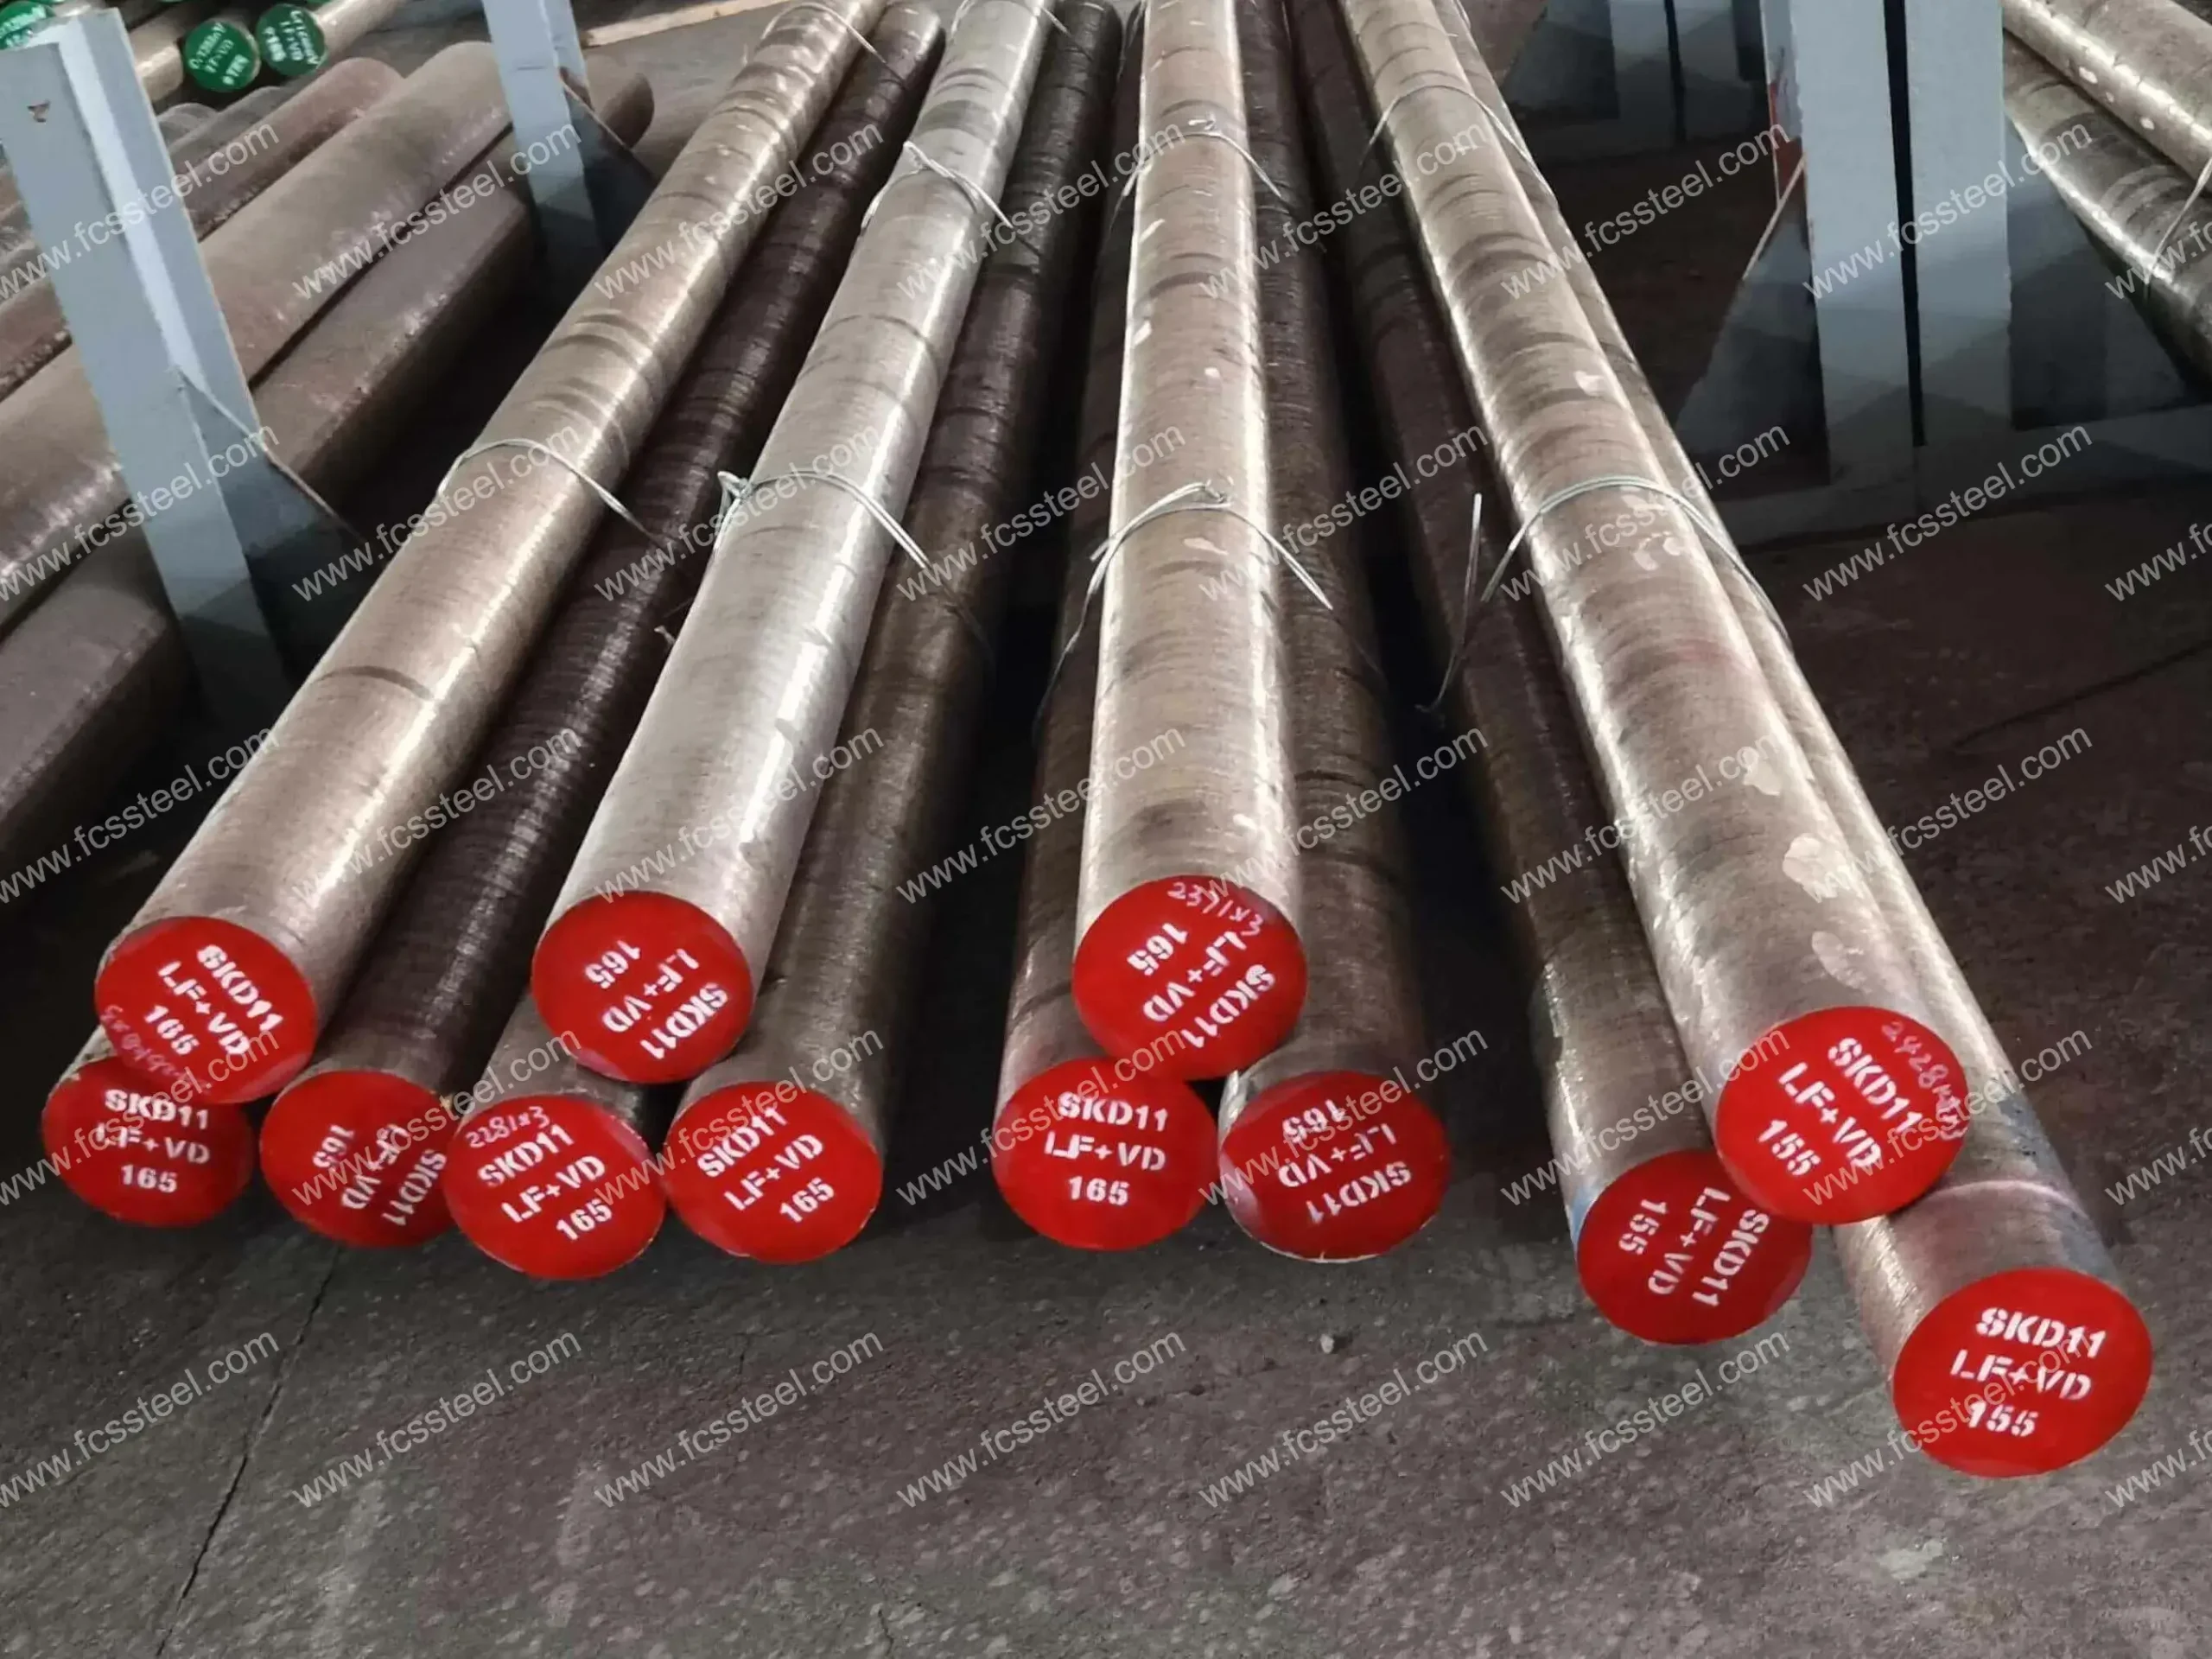
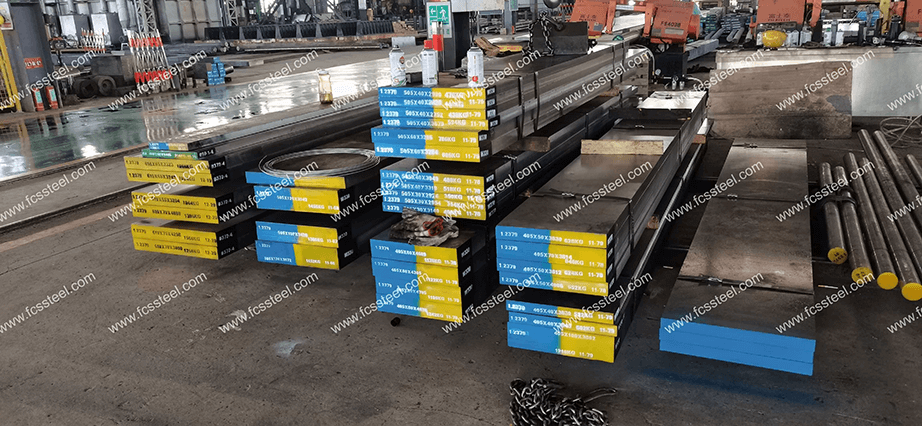
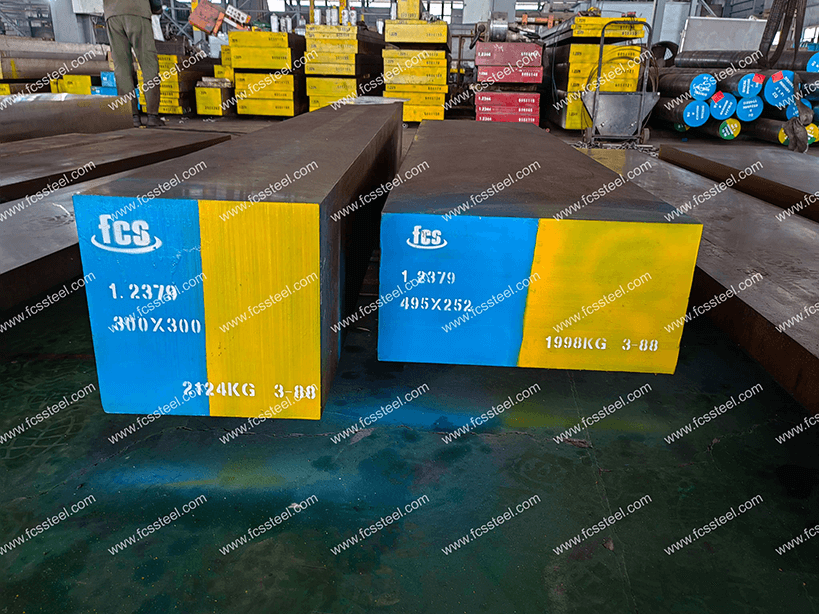
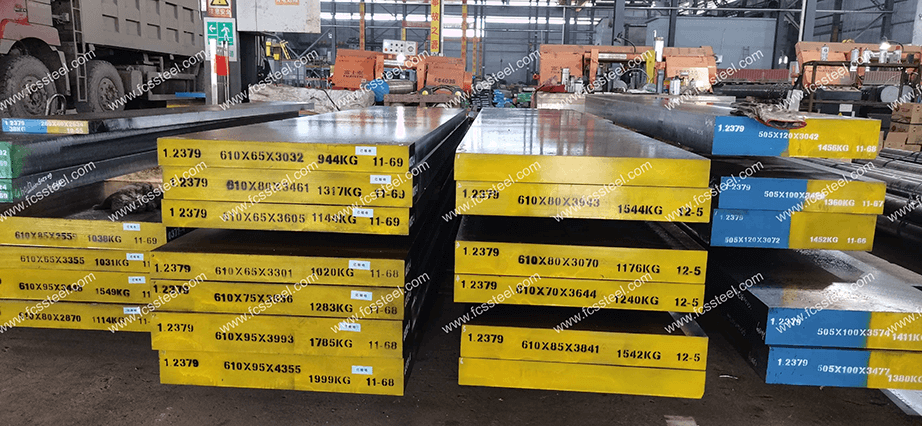
Az SKD11 egyfajta magas szén- és krómtartalmú hidegalakító kokillaacél a japán ipari szabvány (JIS) szerint, amely a Leistungen acélokhoz tartozik, és megfelel az amerikai ASTM/AISI D2 osztálynak , a kínai GB Cr12Mo1V1 osztálynak és a német DIN X155CrVMo12-1/1.2379 osztálynak . Olvasztási eljárása általában EF+LF+VD+melegen hengerelt/melegen kovácsolt+lágyítást alkalmaz a tiszta acél szerkezetének biztosítása érdekében. Olvasztási eljárása általában EF+LF+VD+melegen kovácsolt+lágyítást alkalmaz, amely biztosítja a tiszta acél minőségét és az egyenletes szerveződést. Kiváló kopásállóságával, nagy keménységével és jó szívósságával, mint fő jellemzőivel, az acélt széles körben használják nagy pontosságú, hosszú élettartamú hidegalakító formákban és hőre keményedő műanyag formagyártás területén. Az SKD11 szerszámacél jól bevált beszállítójaként különböző méretű lemezeket és köracélokat tartunk raktáron azonnali szállításra, hogy minimalizáljuk a termelési késedelmeket. SKD11 acélunk szigorú minőségellenőrzésen esik át, hogy biztosítsa az összes gyártási tétel egységes teljesítményét.
SKD11 szerszámacél típusok és opciók

Az alábbi táblázat a mérettartományt, a felületi állapotot és a tűréshatárokat mutatja be. SKD11 öntőacél:
SKD11 szerszámacél testreszabott opciók

- Testreszabott kémiai összetétel: GB, DIN, ASTM, JIS és egyéb szabványos minőségek gyárthatók. A kémiai összetétel egyedileg testreszabható.
- Testreszabott specifikációk: kerek acél (átmérő), lemez (vastagság, szélesség) testreszabható gyártás.
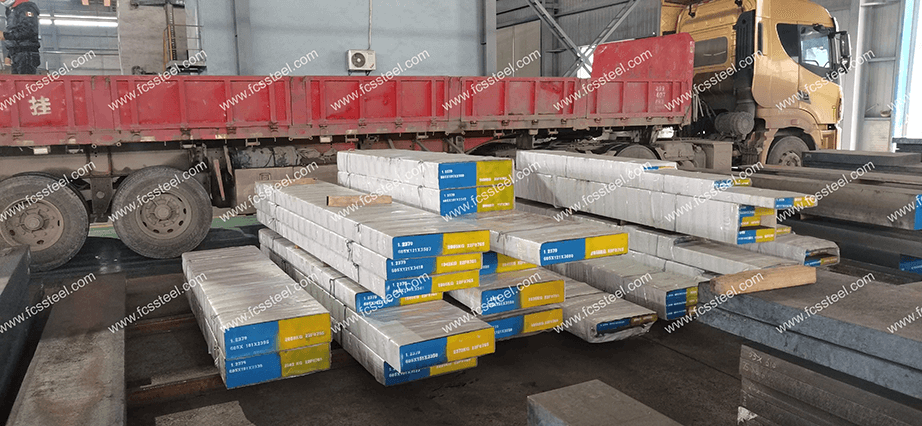
- Speciális csomagolás hosszú távú tároláshoz vagy extrém szállítási körülményekhez: magában foglalja a teljes felületű fekete festékkel való lefújást, műanyag fóliába csomagolást, rozsdagátló olajjal való lefújást és faládákban történő szállítást.
- Egyedi gyártás minták vagy műszaki megállapodások alapján.
- SKD11 Szerszámacél Elektrosalakos Újraolvasztás (ESR): prémium opció nagyobb tisztasággal és izotróp tulajdonságokkal kritikus alkalmazásokhoz.
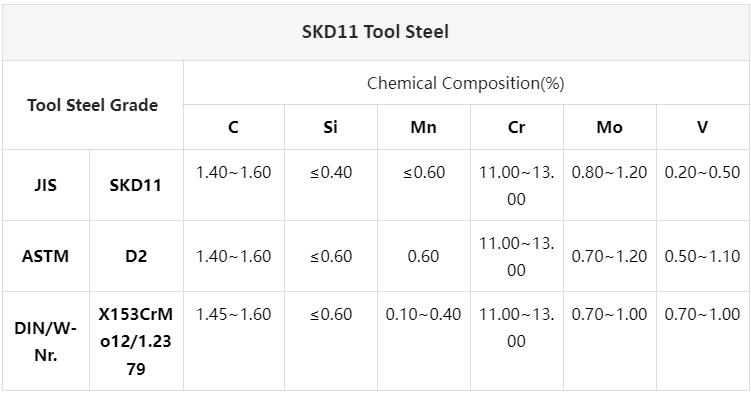
SKD11 szerszámacél kémiai összetétele
SKD11 szerszámacél hőkezelési folyamat

1. Izzító
2. Tömlés
3. temperálás
4. Óvintézkedések
A melegítési folyamatnak szabályoznia kell a melegítés sebességét, hogy elkerülje a munkadarab felületének oxidációjához és dekarbonizációjához vezető túl gyors hőmérséklet-emelkedést. Védőatmoszférás fűtést lehet alkalmazni, vagy a kemencébe faszenet és más dekarbonizációgátló szert lehet helyezni.
Edzés és hűtés során a munkadarab alakjának és méretének megfelelően válassza ki a megfelelő hűtőközeget és hűtési módszert, hogy biztosítsa az edzési hatást, miközben csökkenti a deformáció és a repedés kockázatát.
SKD11 Szerszámacél Minőségellenőrzés

1. Felületi állapotfelmérés
2. Kémiai összetétel vizsgálata
3. Méret- és tűréshatár-ellenőrzés
4. Keménységvizsgálat
5. Ultrahangos tesztelés
6. Mikroszerkezet-vizsgálat
(1) Metallográfiai elemzés
Az FCS gyár metallográfiai elemzőeszközt fog használni a hőkezelés utáni mikroszerkezeti állapot, többek között a keményfém-eloszlás, a martenzit morfológia, a maradék ausztenittartalom stb. kimutatására.
(2) Szemcseméret-besorolás
SKD11 szerszámacél műszaki adatai

SKD11 szerszámacél termékalkalmazások

Fő alkalmazási forgatókönyvek
Bélyegzés Dies
Az SKD11 szerszámacél kiválóan alkalmas a progresszív sajtolószerszámokban, ahol kiváló kopásállóságának és nyomószilárdságának köszönhetően több millió alkatrész gyártása jelentős szerszámkopás nélkül lehetséges. Egy jelentős autóipari alkatrészgyártó nagy volumenű sajtolási műveletében áttért a precíziósan köszörült SKD11 lemezünkre, és a szerszám élettartamának 40%-os növekedéséről, valamint a karbantartás miatti állásidő 25%-os csökkenéséről számolt be. Az anyag hőkezelés utáni méretstabilitása biztosítja az alkatrész állandó minőségét a gyártási folyamat során.
Ipari vágópengék
Ipari nyírópengékhez és vágószerszámokhoz az SKD11 keménységének és szívósságának egyedülálló kombinációja kiváló teljesítményt biztosít. Egy papírfeldolgozó cég az SKD11 köracélunkat használja ipari hasítókésekhez, az élezési intervallumokat az eredeti hossz háromszorosára növelve. Az acél kiváló éltartása tiszta vágási teljesítményt biztosít még hosszú gyártási ciklusok után is, jelentősen csökkentve a termelési megszakításokat.
Műanyag öntőforma alkatrészek
Az SKD11-ből készült kopásálló alkatrészek kiváló élettartamot biztosítanak abrazív műanyag fröccsöntési alkalmazásokban. Egy műszaki műanyag alkatrészgyártó precíziósan köszörült SKD11 blokkjainkat használja üvegszálas polimerekből készült fröccsöntőformák magjainak és üregbetétjeinek feldolgozásához, ami jobb felületminőséget eredményez a fröccsöntött alkatrészeken, és 50%-kal csökkenti a szerszámkarbantartási intervallumokat, ami közvetlenül javítja a termelékenységet és az alkatrészek minőségét.
Hidegen alakító szerszámok
Hidegfejtéshez, hidegen sajtoláshoz és huzalhengerléshez az SKD11 biztosítja a szerszámgeometria extrém nyomás alatti fenntartásához szükséges keménységet és kopásállóságot. Egy rögzítőelemgyártó SKD11-et használ nagy feszültségű menethengerlő szerszámokban, hogy 60%-kal növelje a szerszám élettartamát a hagyományos szerszámacélokhoz képest, és pontos menetprofilokat tartson fenn a szerszám életciklusa során.
Mérő- és ellenőrző szerelvények
Az SKD11 kiváló méretstabilitása ideálissá teszi precíziós mérőberendezésekhez és ellenőrző berendezésekhez. Egy precíziós alkatrészgyártó a mi szuperfinomított SKD11 lemezünket minőségellenőrző berendezésekhez használja, ahol az anyag kopás- és alakváltozási ellenállása több ezer ellenőrzési cikluson keresztül biztosítja a mérési pontosságot, fenntartva a kritikus minőségellenőrzési szabványokat.
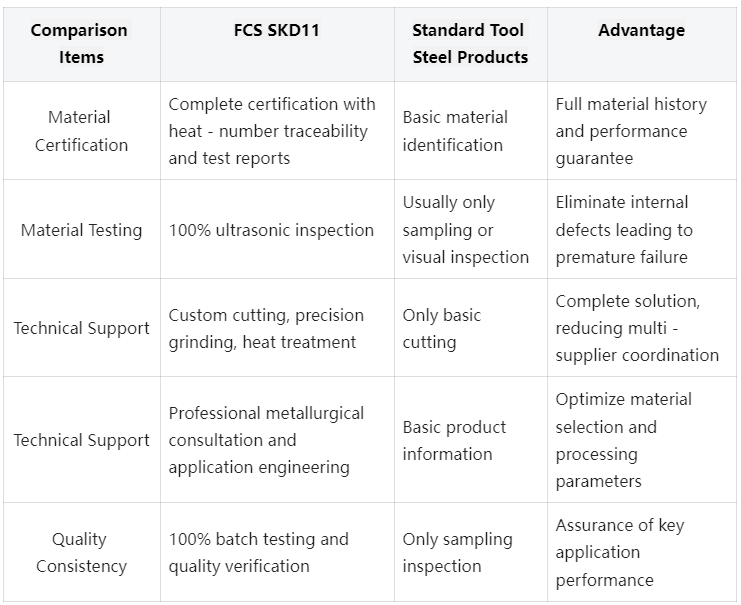
SKD11 szerszámacél versenyelőnyök összehasonlítása
SKD11 szerszámacél vásárlói sikertörténetek
SKD11 szerszámacél árképzési információk
SKD11 szerszámacél Gyakran Ismételt Kérdések

K: Hogyan teljesít az SKD11 korrozív környezetben?
A: Az SKD11 magas krómtartalma (11-13%) miatt mérsékelt korrózióállósággal rendelkezik. Általában megfelelő védelmet nyújt normál ipari környezetben, de erősen korrozív körülmények között, illetve nedvességnek vagy vegyszereknek való hosszan tartó kitettség esetén további felület-előkészítésre vagy bevonatokra lehet szükség.K: Mi a különbség a standard SKD11 és az ESR (elektrosalakos újraolvasztásos) verziók között?
A: Az SKD11-ESR egy további újraolvasztási folyamaton megy keresztül, amely jelentősen javítja a belső tisztaságot, csökkenti a nemfémes zárványokat, és egyenletesebb keményfém-eloszlást biztosít. Ez kiváló polírozhatóságot, fokozott kifáradási ellenállást és következetesebb teljesítményt eredményez kritikus alkalmazásokban. Az ESR anyagokat nagy pontosságú optikai öntőformákhoz, orvosi alkatrészekhez és kiváló felületkezelést igénylő alkalmazásokhoz ajánljuk.
További információ
| Súly | 45 kg |
|---|---|
| Méretek | 165 × 60 × 25 cm |