
A szerszámokhoz szükséges acél kiválasztása nem csak a minőség ellenőrzéséről szól egy listán. Ez a precíziós mérnöki munka, amely később fejfájást takarít meg.
Az 1.2316 acél híres arról, hogy a műanyagiparban a „korróziógyilkos”. De az igazság az, hogy a standard, polcról leemelhető 1.2316-os acél csak félig elég a célhoz. Ahhoz, hogy valóban kiaknázzuk a benne rejlő lehetőségeket – és megakadályozzuk a formák gödrösödését néhány PVC-futtatás után –, testre kell szabnunk.
Ez az útmutató nem tankönyvi definíció. Gyakorlati kézikönyv arról, hogyan kell specifikálni, vásárolni és kezelni az 1.2316 acélt a valós gyártási körülmények között. Megtanulja azokat a pontos technikai finomhangolásokat, amelyek a „megfelelően jót” „nagy teljesítményűvé” alakítják, biztosítva, hogy a beszállítója olyan anyagot szállítson, amely valóban megfelel az Ön adott ciklusidejének.
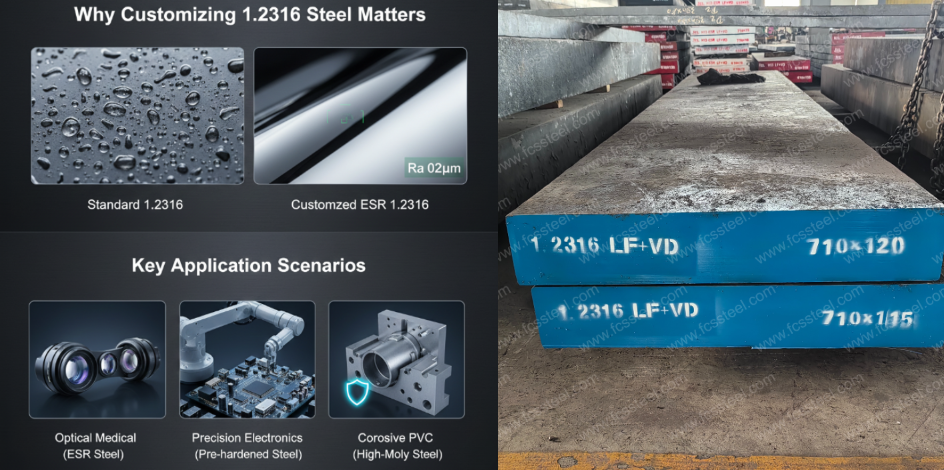
Miért fontos az 1.2316 acél testreszabása?
A standard 1.2316 acél alapvető funkciókat kínál, de testreszabása precíziós megoldássá alakítja az Ön konkrét fröccsöntési kihívásaihoz:
- Célzott korrózióvédelem: A PVC feldolgozása során korrozív sósav szabadul fel. A molibdéntartalom testreszabása speciális védelmet képez ez ellen a támadás ellen, megakadályozva a standard acéloknál megfigyelhető gyors lebomlást.
- Kiváló felületkezelés: A magasfényű optikát igénylő formákhoz a standard tisztaság nem elegendő. Az egyedi finomítás tiszta, gödröktől mentes szerkezetet biztosít, amely elengedhetetlen a hibátlan tükörfelületek eléréséhez.
- Méretstabilitás: A pontos előedzett állapot meghatározása kiküszöböli a hőkezelés során fellépő vetemedés kockázatát, biztosítva a szűk tűrések betartását a kezdetektől fogva.
- Optimalizált költséghatékonyság: A precíziós szabászat megakadályozza mind az alulteljesítményt, mind a túlzott tervezést. Ez az egyensúly meghosszabbítja a szerszám élettartamát, és megvédi a költségvetését a nem optimalizált minőségekre jellemző 40%-kal gyorsabb kopástól.
Mikor kell testreszabni
Annak meghatározásához, hogy mikor kell túllépni a standard készleten, figyelembe kell venni az adott termelési stresszt. Íme a gyakori forgatókönyvek lebontása, ahol a testreszabás kritikus technikai döntéseket igényel:
|
Alkalmazási forgatókönyv |
Miért van szükség a testreszabásra? |
|---|---|
|
PVC és korrozív műanyag fröccsöntés |
A standard rozsdamentes acélok gyakran túl gyorsan bomlanak le sósav hatására. Magasabb molibdéntartalmat (1.0-1.3%) kell ellenőrizni a lyukkorrózió specifikus megakadályozása érdekében. |
|
Magasfényű és optikai orvosi alkatrészek |
A standard tisztasági szintek mikroszkopikus zárványokat hagyhatnak maguk után. Az egyedi ESR-finomítás itt nem képezheti alku tárgyát, hogy hibátlan, gödröcskéktől mentes felületet biztosítsunk az Ra 0.02µm-es tükörfényezéseknél. |
|
Precíziós elektronika (komplex geometriák) |
A vetemedés kockázata magas. Az előedzett (280-325 HB) állapotra való testreszabás lehetővé teszi a végső tűréshatár elérését a hőkezelés utáni torzulás kockázata nélkül. |
|
Hosszú távú termelési ciklusok |
Az általános, „polcról leemelhető” keménység akár 40%-kal gyorsabban is elkophat . A pontos keménység és mikroszerkezet meghatározása segít egyensúlyt teremteni a megmunkálhatóság és a nagy volumenű gyártáshoz szükséges tartósság között. |
Keménység és hőkezelés testreszabása
Az 1.2316 acél két fő keménységi fokozatban kapható. Ezek a fokozatok képezik az öntőforma-projekt alapját. Mindegyik fokozat más gyártási igényeket elégít ki.
Lágyított állapot: Maximális megmunkálhatóság
A lágyított állapot standard szállítás esetén ≤235 HB maximális keménységet biztosít . Egyes beszállítók 230-255 HB közötti keménységet kínálnak . Ez a lágy állapot megkönnyíti a megmunkálást.
A lágyítási folyamat 760-800°C -on zajlik 4-5 órán át . Az acélt lassan, óránként 10-20°C- kal hűtjük le 650°C -ra . Ezután levegőn hűtjük szobahőmérsékletűre. Ez egyenletes szerkezetet biztosít az egész anyagnak.
Az eredmény? ≤235 HB keménységet kapsz, konzisztens szemcseszerkezettel. Az összetett üregkialakítások gyorsabban megmunkálhatók. Csökken a szerszámkopás. Pénzt takaríthatsz meg a forgácsolószerszámokon és a megmunkálási időn.
Bonyolult alakzatokhoz hőkezelés előtt lágyított 1.2316 acélt használjon . A lágy állapot jól kezeli a mély bordákat, vékony falakat és részletes jellemzőket. Nincs repedés. Nincs túlzott szerszámterhelés.
Előedzett állapot: Megmunkálásra kész stabilitás
Az előedzett 1.2316 acél keménysége 280-325 HB . Ez 29-33 HRC-nek , vagyis körülbelül 30 HRC-nek felel meg , minden méretben egyenletesen. Ez az állapot kiküszöböli a hőkezelési torzulás kockázatát.
Utóedzés nélkül megmunkálható. A méretstabilitás <0.01 mm tűréshatáron belül marad . Nincs vetemedés. Nincsenek méretváltozások. Nincsenek extra műveletek a torzulás kijavításához.
A beszállítók a szállítás előtt szabályozott edzést és megeresztést alkalmaznak. A edzés 1020-1040 °C -on történik . Ezt követően 500-550 °C -on olajos edzés következik. A kioltott keménység eléri a 48-52 HRC értéket . A körülbelül 650 °C -on történő megeresztés a keménységet a célzott 280-325 HB tartományra csökkenti.
A minőségellenőrzés minden szakaszon ellenőrzi a keménységet. Nincsenek kemény foltok. Nincsenek lágy zónák. A tesztelés igazolja az állandó polírozási sebességet és a tükörsima felületet. Nincsenek narancshéjhibák.
Hőkezelési testreszabási folyamat
A standard szállítási állapotokon túlmutató speciális keménységi szintekre van szüksége? Kövesse az alábbi 1.2316 acél hőkezelési sorrendet:
1. lépés: Stresszoldás
Áztassa be 600-650 ° CHasználjon kemencés hűtést. Ez eltávolítja a megmunkálásból vagy durva alakításból eredő feszültségeket.
2. lépés: Edzés (kioltás)
Melegítsd fel az acélt 1020-1040 ° CEz a hőmérséklet az Ac3 pont felett van. 910 ° CTeljes változás történik itt. Az Ac1 pont a következő: 800 ° C– maradj jóval ezen felül.
Olajkeményítés 500-550°C -on . Az edzés utáni keménység maximum 48-52 HRC.
3. lépés: Megeresztés a célkeménység eléréséhez
Minden 280-325 HB (29-33 HRC): Hőmérséklet kb. 650 ° C.
Különböző keménységi szintek esetén: Állítsa be a megeresztési hőmérsékletet. Az utómegeresztés keménysége a következő tartományokban mozog: 32-49 HRC hőmérséklet alapján.
A martenzites kezdeti hőmérséklet (Ms) körülbelül 200 °C . Ez irányítja a kioltást a repedések elkerülése érdekében.
Keménységkiválasztási útmutató az Ön alkalmazásához
|
Keménységi szint |
Anyagi állapot |
Legjobb alkalmazásegyezés |
|---|---|---|
|
≤235 HB |
lágyított |
Komplex formák, amelyek sok megmunkálást igényelnek a végső hőkezelés előtt |
|
280-325 HB (29-33 HRC) |
Előedzett |
Nedves területek, nedves fröccsöntés, elektronikai formák, amelyek tükörfényes felületet igényelnek nulla torzítással |
|
>48 HRC |
Edzett |
Nagy kopásállóságú felhasználások, de hőkezelés során fennáll a vetemedés veszélye |
Az előedzett 280-325 HB három kulcsfontosságú tényezőt egyensúlyoz ki. Méretstabilitás. Kiváló polírozás. Kiváló rozsdaállóság. Tükrös felületeket kap, amelyek nedves körülmények között is tartósak. Nincs torzulásveszély az edzésből adódóan.
Fontos megjegyzés : Kerülje az 1.2316 acél nitridálását . A magas krómtartalom megakadályozza a nitrogén terjedését. Egy rideg fehér réteget kap, amely üzem közben meghibásodik.
A kovácsolásvezérlés is fontos. Tartsa az alakítási hőmérsékletet Ac1 ( <800°C ) alatt. Tartsa a deformációs arányt ≥5:1 értéken a buga egyenletes szerkezete érdekében.
Méretspecifikációk és egyedi méretbeállítások
Az 1.2316 acélbeszállítók számos méretet tartanak raktáron. Mindent megtalálhat a kis szerszámalkatrészektől a nagy fröccsöntő lemezekig.
1. táblázat: Standard kerek rudak készlete
|
A termék típusa |
Átmérő tartomány (∅) |
Felület kidolgozása |
Alkalmazási megjegyzés |
|
Hengerelt kerek rudak |
Ø12-300 mm |
Hámozott vagy esztergált |
Standard formaalapok és betétek |
|
Kovácsolt kerek rudak |
Ø20-650 mm |
Fekete vagy megmunkált |
Nagy feszültségű formák, amelyek UT integritást igényelnek |
Technikai tipp: Az azonnali szállításra szánt gyakori raktári méretek: Ø40, 50, 60, 70, 75, 80 és 85 mm
2. táblázat: Lemez- és laposrúd specifikációi
| Gyártási módszer | Vastagság (T) | Szélesség (W) | Szállítási feltételek |
|---|---|---|---|
| Standard készletlemezek | 12 – 300 mm | 1000 mm-ig | Fókuszban 31 – 80 mm a gyors szállításért |
| Öntött lemezek | 15 – 185 mm | szokás | Előedzett 280-325 HB |
| Kovácsolt laposak | 30 – 400 mm | 500 – 1200 mm | Edzett és megeresztett (+QT) |
| Speciális vékony lemezek | Akár 8 mm-ig | szokás | Speciális precíziós megmunkálás |
3. táblázat: Egyedi megmunkálási és felületminőségi szabványok
|
Leírás |
Részletek / Érték |
Szabványok és megfelelőség |
|
Keménységi tartomány |
300 -340HB (előedzett) |
Egyenletes átmenő keménység |
|
Fekete Felület |
Egyenesség ≤ 2.5 mm/m |
Hengerelt vagy kovácsolt |
|
Megmunkált felület |
Egyenesség ≤1.5 mm/m |
Esztergált vagy mart |
|
Moduláris méretek |
120-300 mm × 300-1000 mm |
Formaalap-kialakításokhoz optimalizálva |
|
Minőségi normák |
ISO 4957 / EN 4957 |
Teljes gyártási tétel nyomon követhetősége |
Korrózióállóság és anyagtisztaság-szabályozás
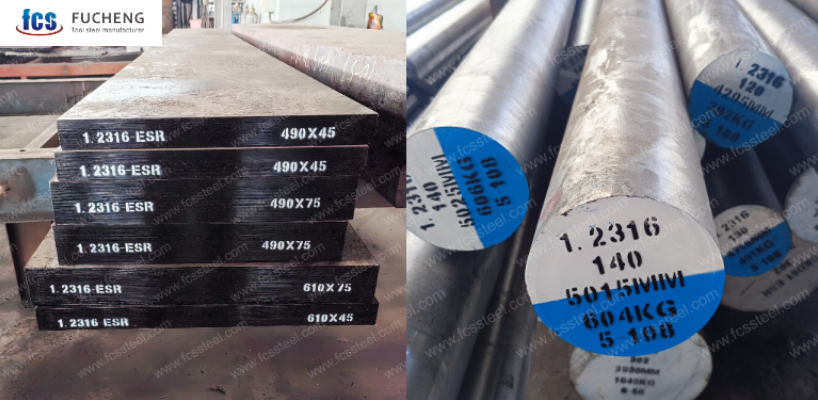
Az 1.2316 acél korrózióállóságát kémiai összetételének köszönheti. A króm és a molibdén együttesen erős védelmet nyújt a durva műanyagokkal szemben.
1. Króm-molibdén védelmi rendszer
A 15.5-17.5%-os krómtartalom passzív Cr₂O₃ réteget képez az acél felületén. Ez az oxidfilm megakadályozza a PVC és SMC gyanták savas támadását az öntés során. A réteg a karcolások után magától meggyógyul. A formaüreg védett marad.
A 0.8-1.3%-os molibdéntartalom megakadályozza a lyukkorróziót. A Mo megerősíti a passzív filmet ott, ahol a kloridionok megpróbálnak áttörni. A réskorrózió csökken. Az öntőforma olyan durva vegyszereket is kezel, amelyek tönkretennék a hagyományos szerszámacélokat.
Mért korrózióállósági teljesítmény
Valódi tesztek bizonyítják, hogy az 1.2316 kiváló védelmet nyújt. Az 1%-os koncentrációjú és 20°C-os HCl-tesztek mutatják a különbséget:
|
Acélfajta |
Fogyás 1 óra alatt |
Fogyás 3 óra alatt |
Korróziós arány |
|---|---|---|---|
|
1.2316 |
~5 mg |
~15 mg |
3-szor lassabb, mint 1.2083 |
|
~15 mg |
~35 mg |
Szabványos alapvonal |
Az 1.2316 mindössze 5 mg-ot veszít az első órában . Hasonlítsa össze ezt az 1.2083 15 mg-os értékével . Három óra elteltével a különbség növekszik - 15 mg a 35 mg-mal szemben . Ez háromszor jobb ellenállást jelent savas körülmények között, mint amit a PVC-vel végzett munkáknál tapasztalhat.
2. Anyagtisztaság fejlett kohászati eljárással
A tiszta acél belül ugyanolyan fontos, mint a kémia. A szupertiszta technológia több finomítási lépést alkalmaz:
-
Az EAF (elektromos ívkemence) megolvasztja az alapanyagot
-
Az LF (üstkemence) finomítja az összetételt
-
VD (vákuumos gáztalanítás) eltávolítja a hidrogént és a nitrogént
-
Az ESR (elektrosalakos újraolvasztás) eltávolítja a nemfémes részecskéket
Ez az eljárás az ASTM E45 szabványnak megfelelően ≤1.0-1.5 értéken tartja a nemfémes részecskéket . Kevesebb részecske könnyebb polírozást jelent. Nincsenek gödrök. Nincsenek olyan felületi hibák, amelyek megkötnék a káros vegyszereket.
Az egyenletes belső szerkezet megakadályozza a perlit képződését. Az egész anyagban azonos keménységet ér el. A 280-325 HB keménység állandó marad a felülettől a magig. A polírozási minőség eléri az Ra 0.02 µm-es tükrös felületet, részecskék okozta karcolások nélkül.
3. Szén- és maradékelem-szabályozás
A 0.33-0.45%-os széntartalom egyensúlyban tartja a keménységet és a szívósságot. Az 1.00-1.30%-os mangántartalom növeli az edzhetőséget. A 0.30-0.50%-os szilíciumtartalom az acélgyártás során eltávolítja az oxigént.
A legfontosabb tisztasági szintek szigorú határértékeknek felelnek meg:
- Foszfor (P): ≤0.030% maximum
- Kén (S): ≤0.030% maximum
Az alacsony foszfortartalom megakadályozza a szemcsehatárok rideggé válását. Az alacsony kéntartalom csökkenti a polírozást tönkretevő MnS-részecskéket. Ezek a szigorú szabályozások biztosítják a tiszta acélt, amelyre a durva vegyszereknek kitett, tükörfényes formákhoz szükség van.
Az 1.2316-os acél hosszabb szerszámélettartamot biztosít PVC-megmunkálás esetén , mint az 1.2083- as. A tiszta kémia és a fejlett finomítás jelenti a különbséget. Az acél ellenáll a vegyi támadásoknak és a részecskékkel kapcsolatos problémáknak. A termelés hosszabb ideig tart. A karbantartási költségek csökkennek.
Gyakorlati megmunkálhatósági és polírozási útmutató
Legyünk őszinték: az 1.2316 acél nem a legkönnyebben forgácsolható anyag. A nagyjából 4/10 -es megmunkálhatósági besorolásának köszönhetően magas krómtartalma miatt a szerszámok súrlódnak. De itt a kompromisszum: amit veszítünk a vágási sebességből, azt nyerjük az optikai minőségű polírozhatóságban.
Íme a gyakorlati teendők és tiltások , hogy a termelés zökkenőmentesen működjön:
✅ Javaslatok: Megmunkálási és polírozási stratégiák
-
Maradjon az előedzett (280-325 HB) anyagoknál: Ez az „ideális pont”. Így a felülettől a magig állandó forgácsolóerőket kap, és nincsenek perlitsávok, amelyek kiszámíthatatlanul eltompítanák a lapkákat.
-
Használjon rozsdamentes acélhoz kifejlesztett keményfémet: Ne hagyatkozzon általános célú HSS szerszámokra. Kifejezetten a magas ötvözetű rozsdamentes acélokhoz bevonatolt lapkákra van szüksége a hő és a szívós forgácsképződés kezeléséhez.
-
Kövesse a polírozási létrát: A szigorú szennyeződés-szabályozásnak (kén ≤0.030%) köszönhetően valódi Ra 0.02 µm tükrös felületet érhet el . Kezdje finomcsiszolással a megmunkálási nyomok eltávolításához, majd váltson abrazív kövérségekre, végül gyémántpasztákkal fejezze be.
❌ Amit nem szabad tenni: Fontos feldolgozási figyelmeztetések
-
Ne hegesszen, hacsak nem feltétlenül szükséges: Az 1.2316-os acél rosszul hegeszthető. Kémiai összetétele miatt magas a repedésveszély. Tervezzen betétekkel a formát, hogy elkerülje a későbbi hegesztési javításokat.
-
Ne próbálja meg nitridálni: A magas krómtartalom megakadályozza a nitrogén diffúzióját, egy törékeny „fehér réteget” hozva létre, amely működés közben valószínűleg lepereg.
-
Ne hagyja ki a feszültségmentesítést: Ha erős nagyolást végez lágyított anyagon, a végső hőkezelés előtt 600-650°C-on végezzen feszültségmentesítést, hogy megakadályozza a forma elcsavarodását a tűréshatáron túl.
Minőségbiztosítási és vizsgálati szabványok
Az acélbeszállítók több ellenőrzőponton tesztelik az 1.2316-os acélt . A tesztek a nyersanyagtól a végső szállításig tartanak. Minden teszt védi a szerszám minőségét. Dokumentált bizonyítékot kap arról, hogy az anyag megfelel a specifikációknak.
Alapvető 1.2316 dokumentációs ellenőrzőlista
Ne fogadja vakon az acélszállítmányt. Ellenőrizze, hogy a csomagban megvannak-e ezek a dokumentumok, hogy biztosan pontosan azt kapja-e, amiért fizetett:
- Malomvizsgálati tanúsítvány (MTC): Pontosabban az EN 10204 3.1 típus (a kémiai összetételt mutatja).
- Ultrahangos teszt (UT) jelentés: A belső integritás megerősítése (pl. SEP 1921 C/c osztály).
- Keménységkiválasztási jelentés: Keménységi értékek feltérképezése a blokk felületén és magján.
- Hőkezelési adatlap: Idő- és hőmérséklet-naplók (elengedhetetlenek az előedzett anyagok esetében).
- Méretvizsgálati jelentés: A tűréshatár, a síkfelület és az egyenesség ellenőrzése.
- Szemcseméret-elemzés: A mikroszerkezet finomításának igazolása (elengedhetetlen a tükörpolírozáshoz).
- Származási bizonyítvány: Biztosítja a gyártási tételek teljes nyomon követhetőségét egészen a gyártóig.
Profi tipp: Kérjen digitális másolatokat, mielőtt a szállítmány elhagyná a raktárat, hogy elkerülje a nem megfelelő anyagok visszaküldésének logisztikáját.
Beszállítói kiválasztási és beszerzési irányelvek
A megfelelő 1.2316 acélbeszállító kiválasztása befolyásolja a szerszám minőségét és a gyártási ütemtervet. Három fő tényező különbözteti meg a professzionális beszállítókat az átlagos kereskedőktől: a bizonyított eredmények az iparágvezető cégekkel , a teljes körű anyagkövetési rendszerek és a szigorú kohászati folyamatellenőrzés.
Hogyan vásároljunk 1.2316 acélt: lépésről lépésre útmutató
Kövesd pontosan ezt a sorrendet, hogy a megfelelő anyagot kapd meg felesleges oda-vissza lépések nélkül:
- Anyagállapot meghatározása: Világosan meghatározva Lágyított (≤235 HB) nehéz megmunkáláshoz vagy Előedzett (280-325 HB) a hőkezeléses torzulás elkerülése érdekében.
- Méretek és felület: Adja meg a pontos vastagságot/átmérőt. Jelezze, hogy „fekete felületű” (érdes, kizárólag raktárkészlethez) vagy „megmunkált” (mart/esztergált, üregmegmunkálásra kész) felületre van-e szüksége.
- Kötelező kémiai határértékek: A megrendelésén (PO) kifejezetten kérje Kén (S) és foszfor (P) ≤0.030%Ez nem képezheti alku tárgyát a tükörpolírozás esetében.
- Finomítási technológia meghatározása: A magasfényű formákhoz a kereslet ESR (Elektrosalakos újraolvasztás) minőségű acél, hogy ne legyenek felszíni gödrök.
- Szállítás előtt kérjen igazolást: Digitális másolatok igénylése Malomvizsgálati tanúsítvány (10204 3.1) és a Ultrahangos tesztjelentés (1921. szeptember C/c osztály) jóváhagyásra a kiszállítás előtt.
- Tűréshatár megerősítése: Előre megmunkált blokkok esetén adja meg a síkfelületi és vastagsági tűrést (pl. +0.5 mm/-0 mm) a belső előkészítési idő minimalizálása érdekében.
Összegzés
Az 1.2316 acél testreszabása elválasztja az alapvető szerszámokat a nagy teljesítményű gyártástól. Akár a korrozív PVC-vel kell megküzdenünk, akár optikai minőségű felületeket kell elérnünk, a kész specifikációk gyakran figyelmen kívül hagyják a legfontosabb részleteket.
A siker a precizitáson múlik – a keménység pontos meghatározásán, a kémiai tisztaság ellenőrzésén és a hőkezelés szabályozásán. Ne csak acélt rendeljen; igényeljen az Ön konkrét ciklusidejéhez és igénybevételi tényezőihez igazított megoldást.
A követelmények meghatározásába fektetett erőfeszítés ma hosszabb szerszám-élettartamban és holnap kevesebb karbantartásban térül meg. Határozza meg a szabványait, ellenőrizze a minőséget, és építsen jobb szerszámokat.