
Einführung:
Premiumpreise bedürfen triftiger Gründe. Deutscher Stahl 1.2316 ( X38CrMo16 ) kostet 1.7- bis 20-mal so viel wie vergleichbarer ESR-Stahl aus anderen Regionen. Weltweit liegt der Preis für ESR-Werkzeugstahl im Allgemeinen zwischen 6 und 2.0 USD/kg . Deutsche Stahlwerke bewegen sich preislich im oberen Bereich dieser Spanne oder liegen sogar darüber. Regionale Stahlsorten ohne ESR-Verfahren sind im Preisbereich von 0.5 bis 2.5 USD/kg erhältlich . Diese eignen sich jedoch nicht für hochglanzpolierte Formen.
Dieser Preisunterschied bietet Ihnen drei echte Vorteile: Reinheit der Einschlüsse, gleichbleibende Härte und reproduzierbare Ergebnisse von Charge zu Charge . Jeder dieser Vorteile spart Ihnen Kosten in Ihrer Werkstatt. Zudem werden Produktionsrisiken reduziert. Der Unterschied zeigt sich in der Praxis, nicht nur auf dem Papier.
Dieser Leitfaden zeigt Ihnen die industriellen Prozesse hinter dem deutschen Stahl 1.2316. Sie erfahren mehr über die Qualitätssysteme und die Forschungs- und Entwicklungspartnerschaften, die diesen Stahl auszeichnen. Außerdem lernen Sie, wann sich der höhere Qualitätsstandard für Ihre spezifischen Anforderungen lohnt.
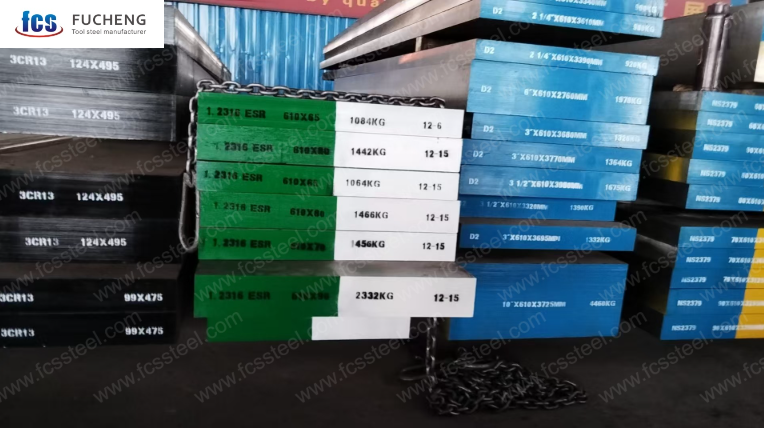
Deutschlands industrielle Rolle
Deutschland produziert jährlich rund 35.5 Millionen Tonnen Rohstahl und zählt damit regelmäßig zu den zehn größten Stahlproduzenten weltweit . Ende 2025 war die monatliche Stahlproduktion weiterhin hoch und machte fast 29 % der gesamten EU27 -Produktion aus . Deutschland ist führend in der europäischen Stahlindustrie.
Deutschland nimmt einen bedeutenden Anteil an margenstarken Segmenten ein. Dazu gehören Werkzeugstähle, Formstähle und hochreine Legierungen . Diese Prozesse definieren Deutschlands Nische. Im Vordergrund steht nicht die Massenproduktion, sondern die Reinheit auf mikroskopischer Ebene. Präzision in der Zusammensetzung ist der Wettbewerbsvorteil.
Hohe Qualitätsstandards gemäß ISO 1.2316 & Lieferstatus
Deutsche Mühlen kontrollieren die Zusammensetzung besser als internationale Normen fordern. DIN ISO 4957 legt die Referenzbereiche fest. Führende deutsche Hersteller verschärfen diese Grenzwerte eigenständig.
1. Chemische Zusammensetzung: Jenseits der Standardgrenzen
1.2316 (X38CrMo16) entspricht diesen Kernbereichen gemäß ISO 4957:
| Element | Kohlenstoff (C) | Chrom (Cr) | Molybdän (Mo) | Silizium (Si) | Mangan (Mn) |
| Reichweite (%) | 0.33 – 0.45 | 15.5 – 17.5 | 0.80 – 1.30 | ≤ 1.0 / 1.5* | ≤ 1.0 / 1.5* |
Deutsche Premiumhersteller gehen noch weiter. Sie setzen strengere Grenzwerte für Schadstoffe:
- PhosphorDer Standard erlaubt ≤0.03–0.04 %. Deutsche Mühlen halten ihn bei ≤0.025–0.03 %.
- SchwefelStandardmäßig sind Werte von ≤0.03–0.04 % zulässig. Durch ESR/VAR-Verfahren verarbeiteter Stahl reduziert diesen Wert auf ≤0.005–0.010 %. Premiummarken liegen unter ≤0.003 %.
70–80 % der deutschen Werkzeug- und Formenstahlproduktion erfolgt mittels Elektroschlacke-Umschmelzen. ESR-Stahl der Güteklasse 1.2316 weist einen Sauerstoffgehalt unter 8 ppm auf . Der Schwefelgehalt liegt unter 0.003 % . Die Schlackenschicht schließt nichtmetallische Einschlüsse ein. Mikroseigerungen werden reduziert. Die Kernporosität verschwindet.
2. Ultraschallprüfungsklassen: Zweistufige Reinheitsgrade
Deutsche Mühlen bieten mindestens zwei UT-Qualitätsstufen an :
| Funktion | Klasse 2 (Standard) | SEP 1921 Gruppe 3 Klasse E/e (Hochrein) |
| Primäre Anwendung | Allgemeine Formenbautechnik | Hochglanzpolieren & Präzisions-Kunststoffformen |
| interne Defektgrenze | Standardmäßige industrielle Toleranz | Null Defekte > 1 mm |
| Oberflächenbeschaffenheit ($Ra$) | Standardbearbeitungsebenen | 0.015 - 0.02 µm (Spiegelglanz) |
| Polierqualität | Allgemeine Klarheit | Keine Lochfraßkorrosion oder Schleifspuren |
| Scannen | Abschnitts- oder Standardprobenahme | 100% Vollschnitt (in beide Richtungen) |
| Technische Kennzahlen | Grundlegende Mühlenstandards | Quantifizierte Echohöhen und Abstände |
3. Gleichmäßige Härte in großen Querschnitten
Deutsche Hersteller halten die Härteabweichungen im Querschnitt gering. Hochwertige 1.2316 -Blöcke weisen über den gesamten Querschnitt eine Härteänderung von maximal ±1 HRC auf . Der Industriestandard erlaubt ±2 HRC . Dies ist insbesondere bei Wendeschneidplatten mit großen Kavitäten von Bedeutung. Eine gleichmäßige Härte gewährleistet eine konstante Werkzeugstandzeit. Zudem wird eine unerwartete Verformung durch die Wärmebehandlung verhindert.
4. Lieferbedingungen: Geglüht oder vorgehärtet
| Funktion | Geglühter (weicher) Zustand | Vorgehärtete Blöcke | Vollständig abgeschreckt und gehärtet |
| Typische Härte | 190–230 HB | 280–330 HB (~28–32 HRC) | 48–54 HRC |
| Materialstatus | Spannungsarm geglüht; weich für die maschinelle Bearbeitung | Sofort einsatzbereit | Maximale Härte durch Wärmebehandlung |
| Hauptvorteil | Ideal für die Grobbearbeitung komplexer Formen | Eliminiert die Wärmebehandlungszeit nach der Bearbeitung. | Maximale Verschleißfestigkeit |
| Bester Anwendungsfall | Präzisionsteile vor der Endhärtung | Spritzgussformen mit mäßigem Verschleißbedarf | Hochdruck-/abrasive Umgebungen |
| Oberflächenoptionen | Bearbeitung und anschließendes Härten | Direkte Anwendung oder Oberflächenbeschichtung | Kompatibel mit Nitrieren |
Metallurgische Prozesse, die die Qualitätsstabilität gewährleisten
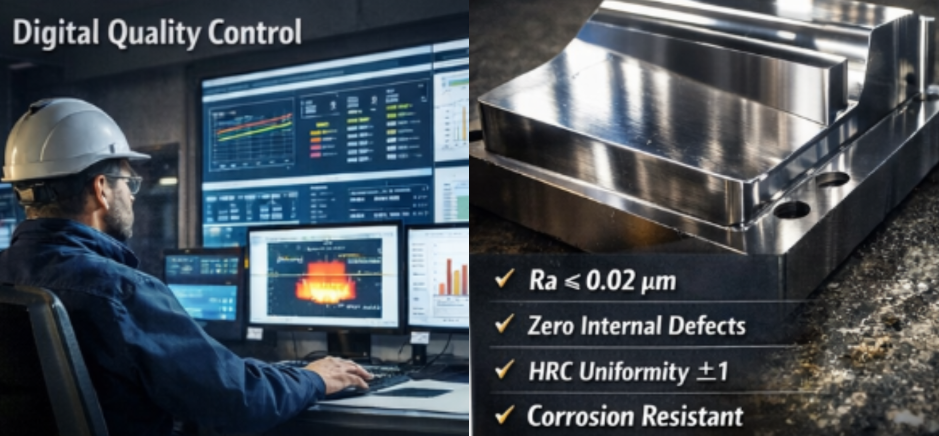
Deutsche Stahlwerke haben die digitale Prozesssteuerung bereits vor Jahrzehnten zu ihrem Wettbewerbsvorteil gemacht. Die Zusammensetzungsspezifikationen sind wichtig. Doch die gleichbleibende Einhaltung dieser Spezifikationen über Tausende von Tonnen hinweg unterscheidet die Spitzenproduzenten von den anderen.
Mit einer Jahresproduktion von rund 35.5 Millionen Tonnen produziert Deutschland ein Viertel des gesamten Stahls der EU . Entscheidender ist jedoch: Über 50 % davon werden exportiert – hauptsächlich hochwertige Spezialstähle. Ihr Stahl geht über Grenzen hinweg zu anspruchsvollen Kunden. Prozessstabilität ist daher unerlässlich.
1. Lichtbogen und basischer Sauerstoff: Die Grundmischung
Die Aufteilung der deutschen Stahlproduktion bleibt stabil: etwa 30 % Stahl aus Elektrolichtbogenöfen (EAF) und 70 % Stahl aus Sauerstoffkonvertern (BOF) . Siemens-Martin-Verfahren sind seit Jahren verschwunden. Diese duale Produktionsweise ermöglicht unterschiedliche Qualitätsstufen.
Für Formstähle der Güteklasse 1.2316 und ähnliche sind Elektrolichtbogenöfen (EAF) die beste Wahl. Elektroöfen ermöglichen eine präzisere Schrottsortierung und eine schnellere Legierungsanpassung. Sauberer Schrott reduziert unerwünschte Fremdelemente von vornherein.
Die eigentliche Qualitätsarbeit erfolgt nach dem primären Schmelzen.
2. Digitale Qualitätssysteme: Menschliches Versagen ausschließen
Führende deutsche Stahlwerke verlassen sich nicht auf das „Bauchgefühl“ des Bedieners. Sie nutzen einheitliche digitale Plattformen , die Daten vom Schrottplatz bis zur Verladerampe erfassen. Jede Temperaturkurve, jede Rührdauer und jeder Vakuumwert fließen in ein zentrales System ein.
Das hat zwei Vorteile für Sie:
- EchtzeitkorrekturWenn die Ofentemperatur abweicht oder die Vakuumzeit zu kurz ist, löst das System sofort eine Warnung aus. Standardisierung erfolgt. im nicht nur die Endkontrolle, sondern auch die Produktion.
- Prädiktive BlockierungHistorische Datenmodelle prognostizieren die endgültige Plattenqualität bereits vor dem Zuschnitt. Deuten die Werte auf ein Risiko von Mikrofehlern hin, kennzeichnet das System diese Schmelze für eine Verwendung mit niedrigerer Güteklasse. Sie gelangt niemals in die Lieferkette für hochwertiges 1.2316-Edelstahl.
3. „Qualität 4.0“: Algorithmen vs. Meinungen
Moderne europäische Fabriken setzen auf cloudbasiertes „Qualität 4.0“ . Früher versuchte ein Qualitätsmanager, eine grenzwertige Charge einem Auftrag zuzuordnen. Heute entscheiden Algorithmen.
Automatisierte Zuweisungssysteme vergleichen die chemische Zusammensetzung und Reinheit des fertigen Stahls mit Ihren exakten Bestellvorgaben. Weichen die Daten von der Kurve ab, blockiert das System die Lieferung. Manuelle Eingriffe sind nicht möglich. Es gibt kein „Das reicht schon“. Dadurch werden Chargenabweichungen aufgrund subjektiver menschlicher Entscheidungen vermieden.
4. Dynamische Kompositionskontrolle durch Big Data
Deutsche Stahlwerke setzen diese Modelle in der Produktion ein. Vor der Wärmezufuhr berechnet das System Feinjustierungen der Legierungszusätze und Raffinationsschritte. Die Trefferquote der Zusammensetzung liegt innerhalb der Zielvorgaben bei nahezu 100 % . Die genauen Prozentwerte bleiben Betriebsgeheimnis, aber die Akzeptanzraten beim ersten Versuch übertreffen den Branchendurchschnitt deutlich.
Für 1.2316 bedeutet dies:
- Chrom landet in der 15.5-17.5% Reichweite ohne Überschwingen
- Molybdän trifft 0.8-1.3% jedesmal
- Schwefel bleibt unter 0.005% in ESR-verarbeiteten Chargen, Hitze nach Hitze
Das System leistet mehr als nur die Kontrolle von Durchschnittswerten. Es reduziert die Standardabweichung zwischen den Chargen . Ihre Januar- und Ihre Juni-Bestellung weisen nahezu identische Mikrostrukturen auf.
Warum das für Ihren Formstahl wichtig ist
Die Prozessstabilität zeigt sich in den Arbeitsergebnissen. Sie bearbeiten 1.2316 -Blöcke aus verschiedenen Lieferchargen. Das Werkzeugverschleißmuster bleibt vorhersehbar. Die Polierzeiten bleiben konstant. Das Ansprechen auf die Wärmebehandlung bleibt gleichmäßig.
Deutsche Stahlwerke exportieren neben Stahl auch Stabilität. Ihre digitale Qualitätsinfrastruktur eliminiert die menschlichen Schwankungen, die weniger kontrollierte Produktionsprozesse beeinträchtigen. Das hat seinen Preis. Dafür erhält man aber Reproduzierbarkeit im industriellen Maßstab.
Strenges Qualitätsmanagement und Rückverfolgbarkeit
Deutsche Stahlwerke verfolgen jeden Schmelzvorgang von der Gießpfanne bis zur Verladerampe. Qualitätssicherungssysteme erfassen Daten und setzen Regeln an jedem Kontrollpunkt durch. Erleidet eine Charge einen Prüfpunkt nicht? Dann wird sie gestoppt. Keine manuellen Eingriffe. Keine Abkürzungen.
Strenge Qualitätskontrollen: Von der Schmelze bis zum Versand
- StahlerzeugungskontrolleJede Schmelze wird 2–3 chemischen Prüfungen unterzogen, deren Grenzwerte strenger sind als die der DIN EN ISO 4957. Die Abweichung der Anstichtemperatur wird strikt innerhalb von [Wert fehlt] gehalten. ±10–15 °C.
- SekundärraffinationDie Gasanalyse gewährleistet Sauerstoff ≤20–25 ppm und Wasserstoff ≤2 ppmAlle Parameter der Vakuumentgasung und des Argonrührens werden digital mit einem Zeitstempel versehen.
- SchmiedenormenKritische 1.2316-Blöcke erfordern ein Verformungsverhältnis von ≥6 (im Vergleich zum Standard ≥3–4). Die Segregation im Zentrum ist auf maximal begrenzt. ≤1–2 Noten.
- Genauigkeit der WärmebehandlungDie Temperaturregelung bleibt innerhalb ±5–10 °CDie Härteabweichung über große Querschnitte ist auf lediglich ≤2 HRC.
- Zerstörungsfreie Prüfverfahren (NDT)Wir führen aus 100% volumetrische Ultraschallabtastung Um Blöcke der Güteklasse 3 von Standardausführungen zu unterscheiden, wird nichts als selbstverständlich angesehen; jeder Kubikzentimeter wird überprüft. Kritische Oberflächen werden zusätzlich einer Magnetpulver- oder Eindringprüfung unterzogen.
- Mechanische ÜberprüfungJede Charge wird einer vollständigen Längs- und Querprüfung auf Zugfestigkeit und Schlagzähigkeit unterzogen – Stichproben sind nicht zulässig.
- Endkontrolle: Die Abmessungen folgen DE 10060/10029 Normen, wobei die Tiefe von Oberflächenfehlern auf beschränkt ist ≤1–2 % der Wandstärke.
Vollständige Rückverfolgbarkeit: Verbindung zwischen Wärmeerzeugung und Bauteil
Jedes fertige Teil trägt eine Schmelznummer. Diese Nummer ermöglicht den Zugriff auf die gesamte Produktionshistorie: Tabellen zur chemischen Zusammensetzung, Ergebnisse der Gasanalyse, Schmiedeverhältnisse, Wärmebehandlungskurven, Ultraschallprüfbilder und Berichte über mechanische Prüfungen. Die meisten deutschen Stahlwerke speichern diese Daten über zehn Jahre lang . Sie bestellen beispielsweise im Jahr 2026 die Legierung 1.2316. Fünf Jahre später lässt sich ein Werkzeugausfall bis zum ursprünglichen Schmelzprotokoll zurückverfolgen. Das ist Standard, kein Premium-Service.
Forschungs- und Entwicklungskapazität und Kundenzusammenarbeit
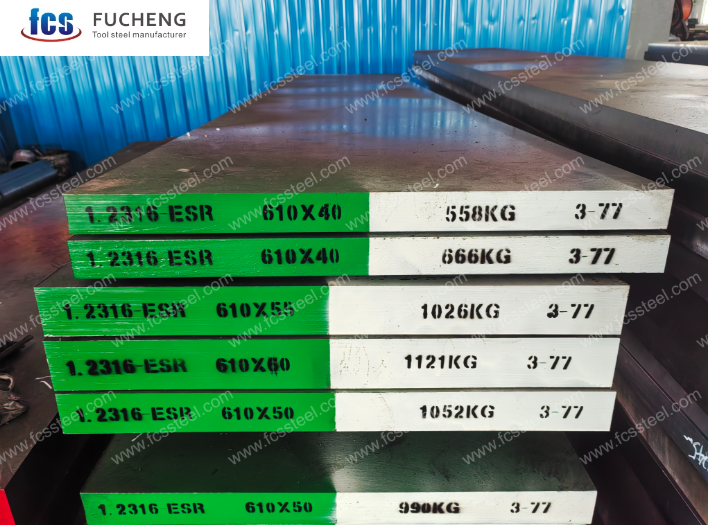
Deutsche Stahlwerke investieren jährlich 2–4 % ihres Umsatzes in Forschung und Entwicklung. Hersteller von hochwertigen Werkzeug- und Formenstählen liegen im oberen Bereich dieser Spanne. Die Stahlsparte von Thyssen Krupp hält ihre F&E-Ausgaben bei rund 2 % des Umsatzes . Diese Mittel fließen in die Entwicklung von Hochleistungsstählen, darunter korrosionsbeständige Formenstähle wie beispielsweise 1.2316.
1. Patentportfolio im Bereich korrosionsbeständiger Formstähle
Deutsche und europäische Hersteller halten 30–40 % der weltweiten Patente für 1.2316 (X38CrMo16) und ähnliche Stähle. Es handelt sich dabei um korrosionsbeständige Kunststoffformenstähle. Die Patentanmeldungen konzentrieren sich auf drei Bereiche:
- Feinabstimmung der KompositionKontrolle von Molybdän, Vanadium, Nickel und Schwefel
- SekundärraffinationChemie der ESR-Schlacke und Vakuum-Entgasungsverfahren
- WärmebehandlungAnlassschritte für gleichmäßige Härte
Führende deutsche Spezialstahlwerke – Böhler-Uddeholm und Deutsche Edelstahlwerke – melden jeweils 20 bis 80 Patente an. Diese betreffen kunststoff- und korrosionsbeständige Formstähle. Der Fokus liegt auf „verbesserten Varianten des Stahls 1.2316“, wodurch die Anzahl der Patente pro Hersteller auf 5 bis 20 sinkt . Diese Patente schützen geringfügige Verbesserungen: präzisere Schwefelkontrolle, bessere Durchhärtung und optimierter Glanz.
2. Gemeinsame Entwicklungszyklen mit Formenbauern und OEMs
Deutsche Stahlwerke verkaufen nicht nur Stahl. Sie entwickeln Lösungen mit europäischen Formenbauern und Automobilherstellern . Die Standarddauer der Zusammenarbeit beträgt 12–36 Monate.
Monat 1–6Zusammensetzungsvalidierung und Labortests
Monat 7–18: Testformen und Kleinserien-Spritzgießversuche
Monat 19–36OEM-Produktionsqualifizierung und Produktionshochlauf
Technische Besprechungen finden monatlich oder vierteljährlich statt. Formenbauer berichten über Polierzyklen und dokumentieren Risse und Korrosionsstellen. Automobilprojekte folgen den Meilensteinen M0/M1/M2/M3 . Für jeden Anguss werden Materialdaten benötigt, ebenso wie Prognosen zur Werkzeuglebensdauer und Berichte über Testläufe.
3. Leistungsbenchmarks in Kundenprojekten
Mühlen und Kunden legen vor Beginn der gemeinsamen Entwicklung klare KPIs fest:
| Funktion | Spezifikation / Leistung |
|---|---|
| Verbesserung der Schimmelpilzlebensdauer | 20–50 % längere Einspritzzyklen im Vergleich zu Standardstählen |
| Polnisches Finish |
|
| Korrosionsbeständigkeit |
|
| Härtegleichmäßigkeit |
|
4. Gemeinsam genutzte Datenpakete
Deutsche Hersteller stellen ihren Partnern komplette Materialdatenpakete zur Verfügung : einschließlich Kontrollbereiche für die chemische Zusammensetzung (enger als DIN-Vorgaben), Korngrößenklassifizierungen und Reinheitskennzahlen (Sauerstoffgehalt, Anzahl der Einschlüsse), Umwandlungskurven: S-Kurven , CCT / TTT-Diagramme für die Wärmebehandlungsplanung und Fehleranalysen aus früheren Kundenfällen.
Diese Offenheit schafft Vertrauen. Formenbauer erhalten Stahl, der sich wie erwartet verhält. Erstausrüster erhalten nachvollziehbare Qualitätsketten. Deutsche Stahlwerke sichern sich langfristige Aufträge. Sie setzen Forschung und Entwicklung in maßgeschneiderte Lösungen für jeden Kunden um.
Der praktische Kaufwert und die Auswahlkriterien
Wann die Prämie Sinn macht
Wählen Sie Deutsch 1.2316 für:
✅Formen zur Herstellung von Medizinprodukten, optischen Bauteilen oder Kosmetikverpackungen – Oberflächenfehler ruinieren ganze Produktionsläufe
✅Bei Aufträgen, bei denen Hochglanzpolitur erforderlich ist und die Nachbearbeitungskosten den Materialaufschlag übersteigen.
✅Projekte, die Korrosionsbeständigkeit in feuchten oder chemischen Umgebungen ohne Beschichtungen erfordern
✅Mehrjährige Produktionszyklen, in denen die Chargenkonsistenz die Einsparungen bei den Anschaffungskosten übertrifft
Verzichten Sie auf die Premium-Option für:
❌Anforderungen an die Oberflächengüte über Ra 0.1 µm
❌Schimmellebensdauer unter 100,000 Zyklen , die Ihren Bedürfnissen entspricht
❌Projekte, bei denen die Kosten pro Teil die Entscheidungen stärker beeinflussen als die Fehlerraten.
Deutsche Mühlen bieten Stabilität und Reproduzierbarkeit im großen Maßstab. Man bezahlt für ihre Prozessleitsysteme, nicht nur für die chemischen Spezifikationen auf dem Papier.
Fazit
Sie benötigen Präzision, Beständigkeit und langfristige Zuverlässigkeit für Ihre Produktion? Der deutsche Markt für hochwertiges 1.2316-Stahl bietet genau das. Keine leeren Versprechungen – nur jahrzehntelange Erfahrung in der Metallverarbeitung. Deutsche Stahlwerke setzen auf Vakuum-Entgasungstechnologie und isotherme Glühverfahren. Sie verfügen über umfassende Qualitätskontrollsysteme. Sie erhalten eine gleichbleibend hohe Qualität, da diese Stahlwerke im Wettbewerb auf herausragende Ingenieursleistungen und nicht auf den Preis setzen.