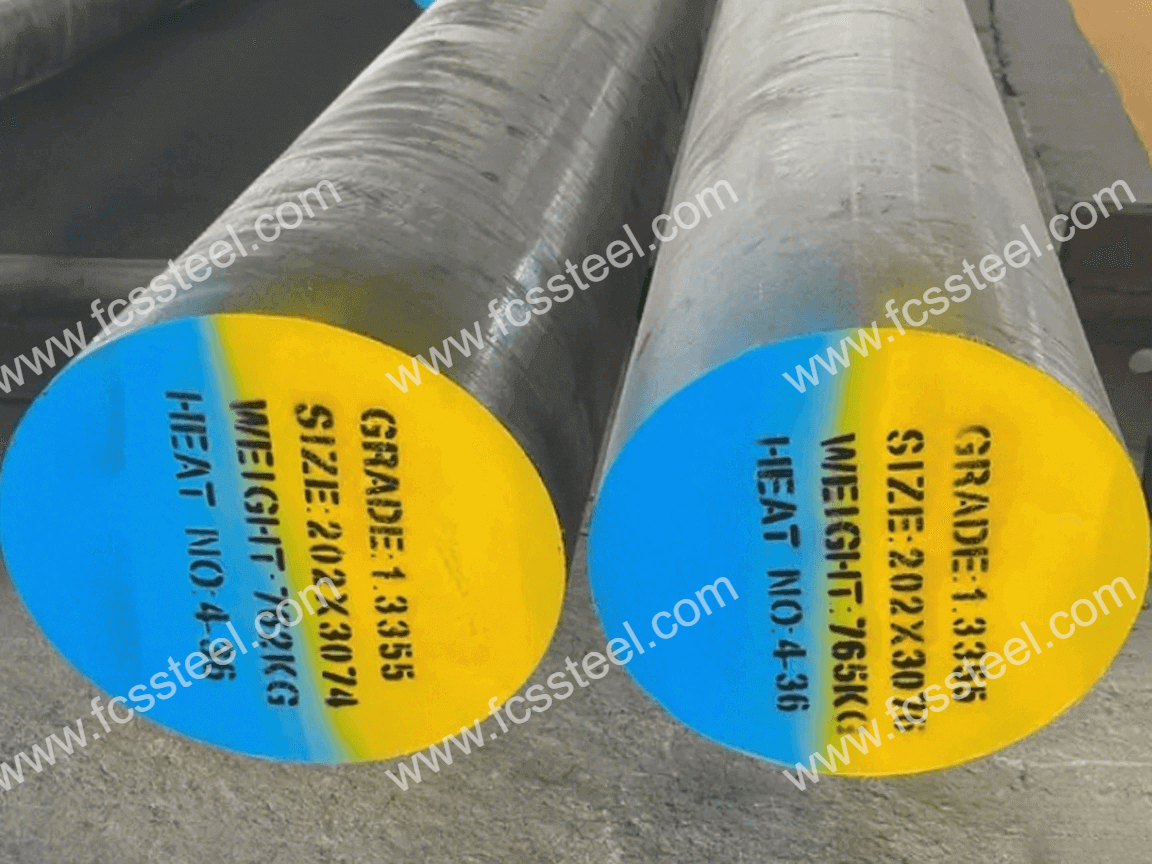


T1 Werkzeugstahl |1.3355 |
Als führender Hersteller und Lieferant von Werkzeugstahl T1/S18-0-1/1.3355 bietet FCS Factory hochwertige Wolfram-Schnellarbeitsstähle für Anwendungen, die höchste Verschleißfestigkeit und Warmhärte erfordern. Der hohe Wolframgehalt (17.25–18.75 %) unseres Werkzeugstahls T1/1.3355/S18-0-1 erzeugt eine dichte, stabile Karbidstruktur, die auch unter extremen Bedingungen Schneidkanten- und Dimensionsstabilität gewährleistet.
Durch die direkte Preisgestaltung ab Werk und die vollständige Rückverfolgbarkeit des Materials wird sichergestellt, dass der Werkzeugstahl T1/S18-0-1/1.3355, den Sie erhalten, stets den ASTM A600- und DIN-Normen entspricht. FCS Factory ist in der Lage, alles von Standardlagern bis hin zu vollständig kundenspezifischen Größen bereitzustellen, einschließlich kundenspezifischer Chemikalien, Wärmebehandlungen, Oberflächenbedingungen und anderer Spezifikationen – alles unter einem Qualitätssystem! Fertigstellung.
T1 Werkzeugstahl |1.3355 | S18-0-1 Produkteinführung
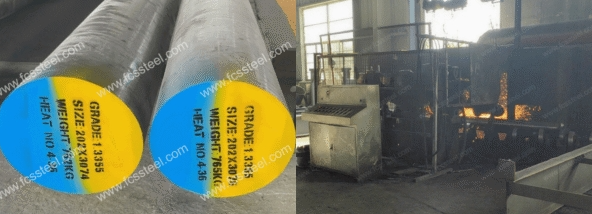
T1-Werkzeugstahl (ASTM-Standard)
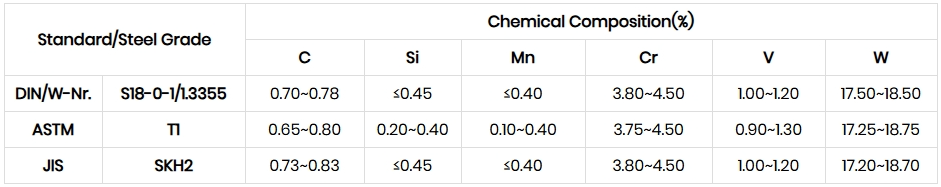
T1-Werkzeugstahl ist ein Wolfram-basierter Schnellarbeitsstahl (AISI-Standard) mit einer Kernzusammensetzung von 17.25–18.25 % Wolfram, 0.65–0.80 % Kohlenstoff und 0.90–1.30 % Vanadium. Zu seinen Eigenschaften zählen eine ausgezeichnete Warmhärte (bei 600 °C ≥ 63 HRC) und eine hohe Verschleißfestigkeit. Die Wärmebehandlung umfasst Abschrecken bei 1270–1285 °C und zweifaches Anlassen bei 550–570 °C. Die Härte im geglühten Zustand beträgt ≤ 255 HB. Aufgrund der ausgeprägten Karbidseigerungsneigung muss die Schmiedetemperatur (1100–900 °C) streng kontrolliert werden, um eine optimale Gefügehomogenität zu erreichen.
1.3355 Werkzeugstahl (W-Nr./DIN-Norm)
Werkzeugstahl 1.3355 ist ein deutscher Wolfram-Schnellarbeitsstahl nach DIN-Norm mit einer hohen Übereinstimmung in der Zusammensetzung mit T1 (Wolfram 17.50–18.50 %, Kohlenstoff 0.70–0.78 %, Vanadium 1.00–1.20 %). Zu seinen Vorteilen zählen die hohe Warmhärte (66 HRC bei 540 °C) und die ausgewogene Kombination aus Verschleißfestigkeit und Zähigkeit mit einer Härte von 62–65 HRC nach dem Härten und Anlassen bei 1220–1250 °C. Die Wärmeleitfähigkeit von 24.3 W/(m·°C) (bei 254 °C) ist bemerkenswert, jedoch ist die Thermoplastizität gering, weshalb Überhitzung vermieden werden muss. Eine Kornvergröberung durch Überhitzung ist ebenfalls zu verhindern.
S18-0-1 Werkzeugstahl (DIN-Norm)
S18-0-1 Werkzeugstahl ist ein skandinavisch/deutscher Standard-Schnellarbeitsstahl mit hohem Wolframgehalt (SS/DIN) und einer streng begrenzten Zusammensetzung von 17.50–19.00 % Wolfram, 0.70–0.80 % Kohlenstoff und 1.00–1.40 % Vanadium. Er zeichnet sich durch hohe Härtbarkeit und Härtestabilität bei hohen Temperaturen aus. Die Härte im geglühten Zustand beträgt ≤ 269 HB, nach dem Abschrecken in Öl bei 1270–1285 °C und dem Anlassen bei 550–570 °C ≥ 63 HRC. Sein Elastizitätsmodul erreicht 225 GPa (20 °C). Die Legierung ist jedoch teurer und hat ein engeres Bearbeitungsfenster (Vorwärmen bei 820–870 °C erforderlich).
T1 Werkzeugstahl |1.3355 | S18-0-1 Typen und Optionen

Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für T1/1.3355/S18-0-1 Tool Steel:
T1 Werkzeugstahl |1.3355 | S18-0-1 Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
- T1/1.3355/S18-0-1 Werkzeugstahl, Elektroschlacke-Umschmelzung (ESR): Premiumoption mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
T1 Werkzeugstahl |1.3355 | S18-0-1 Chemische Zusammensetzung
T1 Werkzeugstahl |1.3355 | S18-0-1 Wärmebehandlungsverfahren

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Heizprozess sollte die Heizrate kontrollieren, um einen zu schnellen Temperaturanstieg zu vermeiden, der zu Oxidation und Entkohlung der Werkstückoberfläche führen kann. Es kann eine Schutzgasheizung verwendet oder Holzkohle oder andere Anti-Entkohlungsmittel in den Ofen gegeben werden.
Wählen Sie beim Abschrecken und Abkühlen das geeignete Kühlmedium und die Kühlmethode entsprechend der Form und Größe des Werkstücks, um den Abschreckeffekt sicherzustellen und gleichzeitig das Risiko von Verformungen und Rissen zu verringern.
T1 Werkzeugstahl |1.3355 | S18-0-1 Qualitätsprüfung

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
T1 Werkzeugstahl |1.3355 | S18-0-1 Technische Daten

T1 Werkzeugstahl |1.3355 | S18-0-1 Produktanwendungen

Hochleistungs-Schneidwerkzeuge
Unser T1-Werkzeugstahl eignet sich hervorragend für die Metallzerspanung, bei der Werkzeuge auch bei hohen Temperaturen und Drücken scharf bleiben müssen. Schneidwerkzeuge aus unserem hochwertigen T1-Werkzeugstahl halten 40–60 % länger bei der Bearbeitung schwer zerspanbarer Materialien wie Inconel, Titanlegierungen und gehärtetem Stahl. Der hohe Wolframgehalt erzeugt ein stabiles Karbid, das selbst bei Schneidkantentemperaturen von 500–600 °C im Dauerbetrieb mit hoher Geschwindigkeit nicht erweicht.
Stempel und Matrizen für die Kaltarbeit
Die hohe Verschleißfestigkeit unseres T1-Werkzeugstahls macht ihn ideal für Stanz-, Fall- und Umformvorgänge mit abrasiven oder hochfesten Materialien. Hersteller berichten von einer drei- bis fünfmal längeren Werkzeugstandzeit bei der Verwendung unseres präzisionsgeschliffenen T1-Werkzeugstahls zur Herstellung komplexer Formen für elektrische Bleche und dicke Strukturteile. Die Kombination aus hoher Härte und ausreichender Zähigkeit verhindert fortschreitenden Verschleiß und katastrophale Ausfälle.
Heißarbeiten
Im Gegensatz zu vielen Werkzeugstählen, die bei erhöhten Temperaturen ihre Härte verlieren, behält unsere T1-Sorte ihre mechanischen Eigenschaften auch bei längerer Hitzeeinwirkung. Formen und Umformwerkzeuge aus unseren vakuumgehärteten T1-Stählen eignen sich hervorragend für Anwendungen wie Warmschmieden, Warmfließpressen und Warmprägen von hochfesten Stählen. Die Stabilität von Wolframkarbiden bei hohen Temperaturen verhindert vorzeitigen Werkzeugausfall und Maßänderungen im Betrieb.
Präzisionsmess- und Prüfwerkzeuge
Die Dimensionsstabilität und Verschleißfestigkeit von T1-Werkzeugstahl machen ihn ideal für Präzisionsmessgeräte und Messwerkzeuge. Unser speziell behandeltes T1-Material wird mehreren Spannungsentlastungszyklen und einer tiefen Abkühlung unterzogen, um minimale Dimensionsänderungen im Laufe der Zeit zu gewährleisten. Qualitätskontrolllabore und Prüfabteilungen setzen auf unseren T1-Stahl für Referenzmessgeräte und Messvorrichtungen, bei denen langfristige Maßgenauigkeit entscheidend ist.
Holz- und Papierschneidewerkzeuge
Die hervorragende Schnitthaltigkeit von T1-Werkzeugstahl macht ihn besonders wertvoll bei der Bearbeitung von stark abrasiven Materialien wie faserverstärkten Holzprodukten, Laminaten und Spezialpapieren. Hobelmesser, Schlitzmesser und Kreissägeblätter aus unserem T1-Stahl schneiden diese Materialien mit 2-3-mal längeren Wartungsintervallen zwischen den Schärfungen, was Ausfallzeiten und Nachschärfkosten deutlich reduziert.
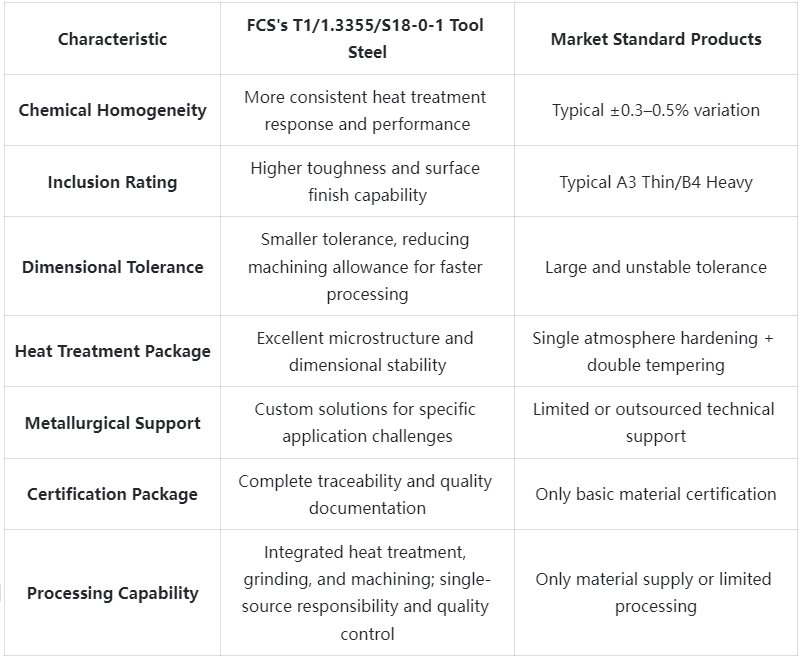
T1 Werkzeugstahl |1.3355 | S18-0-1 Vergleich der Wettbewerbsvorteile
T1 Werkzeugstahl |1.3355 | S18-0-1 Erfolgsgeschichten von Kunden
T1 Werkzeugstahl |1.3355 | S18-0-1 Preisstrukturinformationen
T1 Werkzeugstahl |1.3355 | S18-0-1 – Häufig gestellte Fragen

F: Was ist der Unterschied zwischen den Namen T1, 1.3355 und S18-0-1?
A: Dies sind unterschiedliche Standardbezeichnungen für dieselbe grundlegende Stahlzusammensetzung: T1 ist der AISI-Standard (USA), 1.3355 ist der DIN/EN-Standard (Europa) und S18-0-1 ist der schwedische Standard. Alle beziehen sich auf 18 % Wolfram-Schnellarbeitsstähle mit ähnlichen Zusammensetzungsbereichen.F: Was ist die optimale Härtetemperatur für T1-Werkzeugstahl?
A: Die empfohlene Austenitisierungstemperatur (Härtungstemperatur) beträgt 1230–1280 °C (2250–2340 °F). Die genaue Temperatur sollte je nach Anwendung und gewünschter Hartmetallstruktur gewählt werden.F: Wie ist T1 im Vergleich zu M2 HSS?
A: T1 hat einen höheren Wolframgehalt (18 % gegenüber 6 % bei M2), aber einen niedrigeren Molybdän- und Vanadiumgehalt. T1 bietet im Allgemeinen eine bessere Warmhärte und Verschleißfestigkeit, während M2-Stahl eine bessere Zähigkeit bietet und im geglühten Zustand leichter zu bearbeiten ist.F: Welches Anlassprogramm wird für T1-Stähle empfohlen?
A: Optimale Ergebnisse erzielen Sie durch dreimaliges Anlassen bei 540–560 °C (1000–1040 °F) für jeweils zwei Stunden pro Zyklus mit vollständiger Abkühlung auf Raumtemperatur zwischen den Zyklen. Dies fördert die Sekundärhärtung und gewährleistet gleichzeitig die Dimensionsstabilität.F: Kann T1-Werkzeugstahl nach der Wärmebehandlung bearbeitet werden?
A: Eine begrenzte Bearbeitung im gehärteten Zustand ist mit CBN- oder Keramikwerkzeugen möglich. Für die Bearbeitung von gehärtetem T1-Stahl sind jedoch Schleifen, Funkenerosion und Drahterodieren die bevorzugten Methoden. Komplexe Bearbeitungen sollten im geglühten Zustand erfolgen.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |