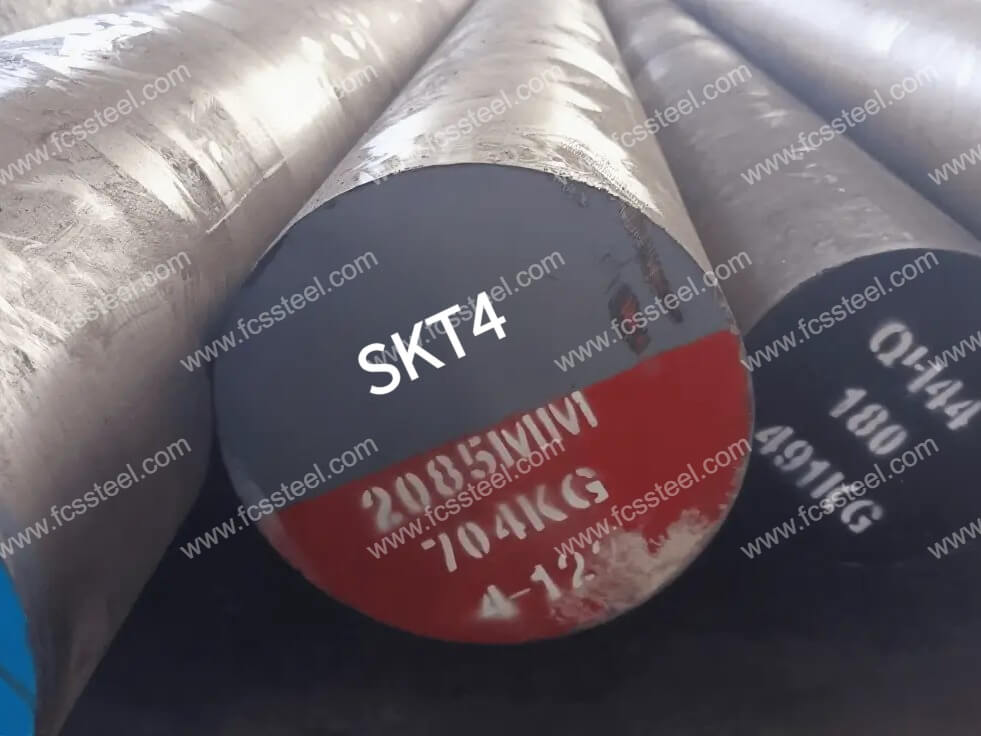
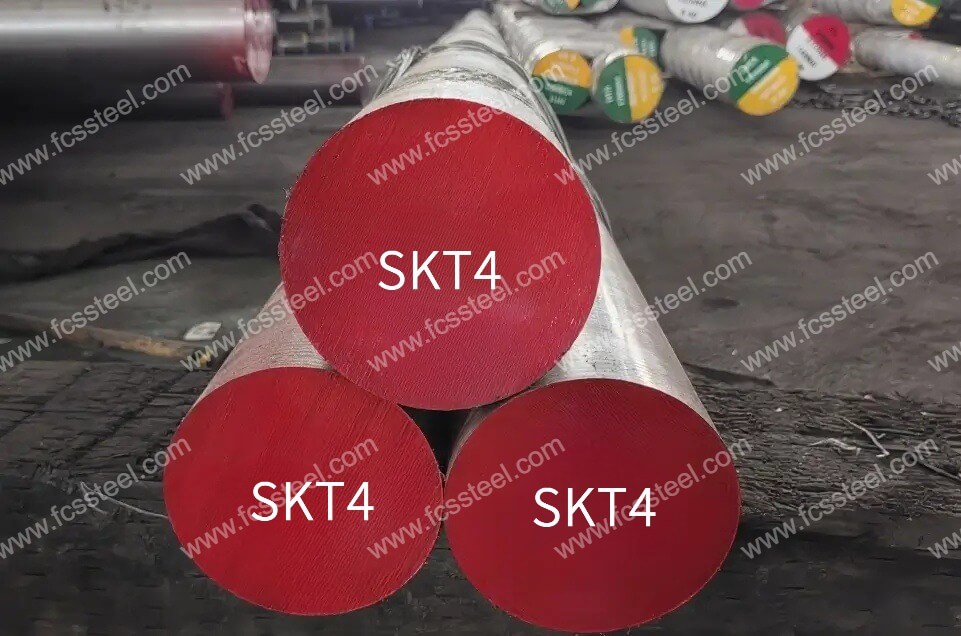
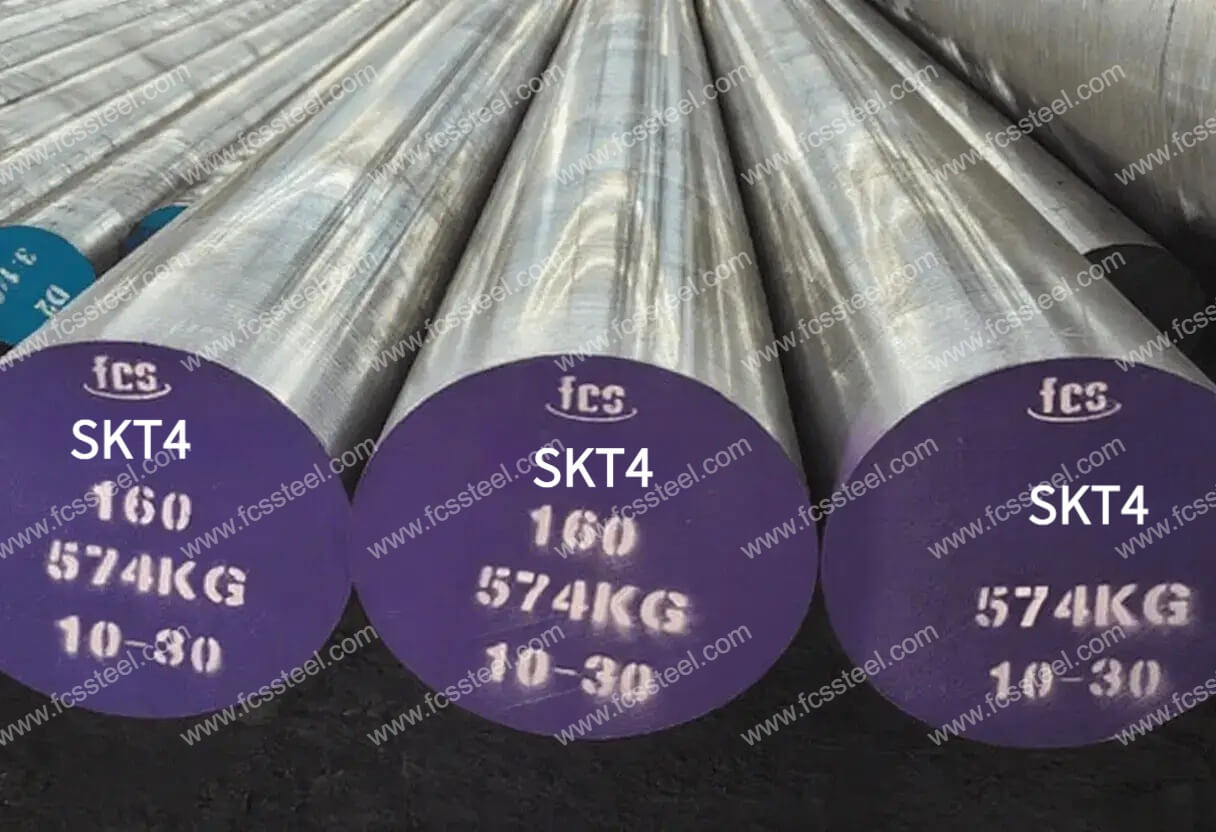

SKT4 Werkzeugstahl
SKT4-Werkzeugstahl ist ein hochwertiger Warmarbeitsstahl, der speziell für die Anforderungen von Hochtemperatur-Umformprozessen entwickelt wurde. Während herkömmliche Werkzeugstähle unter extremen thermischen und mechanischen Belastungen versagen, behält SKT4 seine strukturelle Integrität und Leistungseigenschaften. Der japanische Standard JIS SKT4 entspricht dem amerikanischen Standard. L6und die deutsche Norm ASTM ist 55NiCrMoV6/1.2713 Werkzeugstahl.
SKT4 löst das Problem vorzeitigen Werkzeugverschleißes bei Warmumformungsanwendungen durch seine optimierte chemische Zusammensetzung und ein spezielles Wärmebehandlungsverfahren. Dadurch bietet es eine hervorragende Beständigkeit gegen thermische Ermüdung und eine längere Standzeit. Das Ergebnis sind deutlich geringere Werkzeugkosten, weniger Produktionsunterbrechungen und eine gleichbleibende Endproduktqualität über längere Produktionsläufe.
SKT4 Werkzeugstahl – Produkteinführung
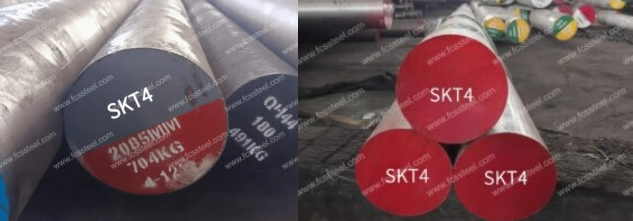
SKT4 Werkzeugstahlarten und Optionen

Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für SKT4 Formstahl:
SKT4 Werkzeugstahl – Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
- SKT4 Werkzeugstahl Elektroschlacke-Umschmelzen (ESR): Premiumoption mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
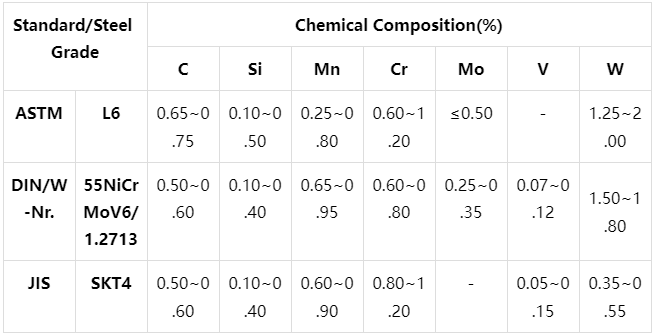
Chemische Zusammensetzung von SKT4-Werkzeugstahl
Wärmebehandlungsverfahren für SKT4-Werkzeugstahl

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Heizprozess sollte die Heizrate kontrollieren, um einen zu schnellen Temperaturanstieg zu vermeiden, der zu Oxidation und Entkohlung der Werkstückoberfläche führen kann. Es kann eine Schutzgasheizung verwendet oder Holzkohle oder andere Anti-Entkohlungsmittel in den Ofen gegeben werden.
Wählen Sie beim Abschrecken und Abkühlen das geeignete Kühlmedium und die Kühlmethode entsprechend der Form und Größe des Werkstücks, um den Abschreckeffekt sicherzustellen und gleichzeitig das Risiko von Verformungen und Rissen zu verringern.
Qualitätsprüfung von SKT4 Werkzeugstahl

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
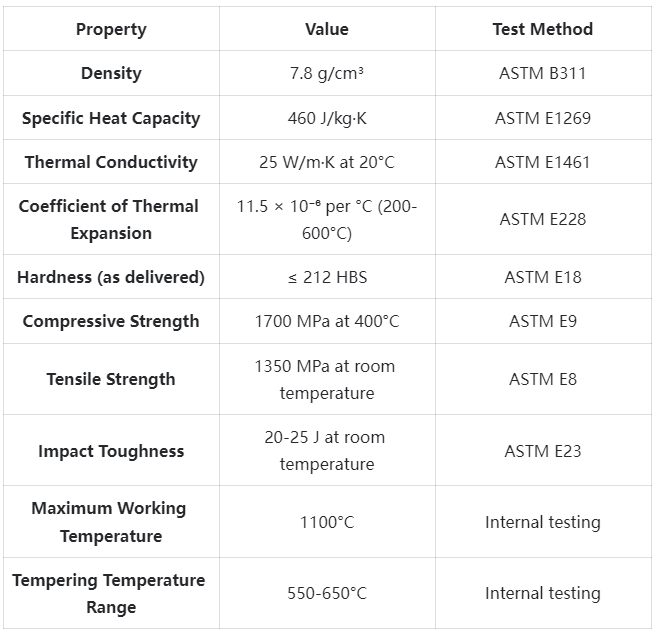
Technische Spezifikationen für SKT4 Werkzeugstahl
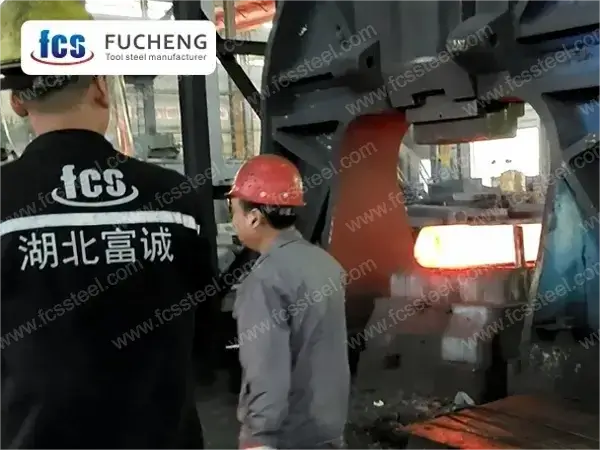
SKT4 Werkzeugstahl – Produktanwendungen
Hauptanwendungsszenarien
Extrusionswerkzeuge
Für Aluminium-Strangpresswerkzeuge mit Betriebstemperaturen bis zu 550 °C bietet SKT4 die entscheidende Kombination aus Verschleißfestigkeit und thermischer Stabilität, die für präzise Profile auch bei langen Produktionsläufen erforderlich ist. Die ausgezeichnete thermische Härte des Stahls verhindert vorzeitigen Verschleiß der Lagerflächen, während seine Beständigkeit gegen thermische Ermüdung Rissbildung an Ecken und dünnen Querschnitten vorbeugt. Strangpressunternehmen berichten von bis zu 40 % längerer Werkzeugstandzeit und verbesserter Oberflächengüte der Strangpressprodukte bei Verwendung von SKT4-Werkzeugen im Vergleich zu herkömmlichen Warmarbeitsstählen.
Heißscheranwendungen
Beim Warmscheren und Abrichten behält SKT4 auch bei hohen Temperaturen seine scharfe Schneidkante, während andere Stähle weich werden und sich verformen. Die Kombination aus hoher thermischer Härte und guter Zähigkeit verhindert sowohl vorzeitige Passivierung als auch katastrophales Versagen durch Ausbrechen. Stahlverarbeiter, die SKT4 für Warmabrichtprozesse einsetzen, berichten von bis zu 50 % längerer Standzeit der Wendeschneidplatten und weniger Ausfallzeiten für Wendeschneidplattenwechsel und Wartung.
Druckgusswerkzeuge
Für Druckgusswerkzeuge zur Verarbeitung von Kupfer- und Messinglegierungen bietet SKT4 eine ausgezeichnete Beständigkeit gegen thermische Ermüdungsrisse und thermische Spaltung. Die Fähigkeit des Stahls, Dimensionsstabilität zu gewährleisten und plastischer Verformung unter kombinierter thermischer und mechanischer Belastung zu widerstehen, sichert eine gleichbleibende Teilequalität und eine längere Werkzeugstandzeit. Druckgussbetriebe berichten von deutlich reduzierten Wartungskosten und gesteigerter Produktivität bei der Verwendung von SKT4 für Kerne, Auswerfer und Einsätze.
Branchenspezifische Anwendungen
- Automobilindustrie: Getriebegehäuse, Motorblöcke, Radkomponenten.
- Luft- und Raumfahrt: Turbinenkomponenten, Strukturbauteile, Fahrwerkskomponenten.
- Konsumgüter: Haushaltsgeräte, Elektrowerkzeuge, Elektronikgehäuse.
- Baumaschinen: Hydraulikkomponentenformen, Strukturteile.
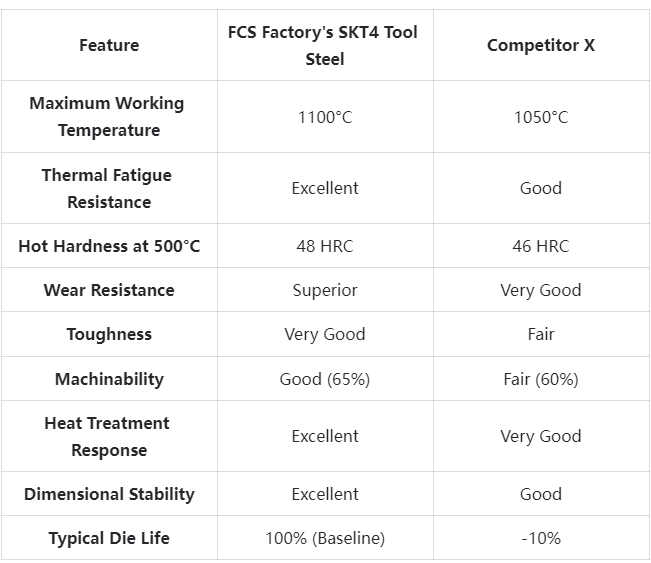
Vergleich der Wettbewerbsvorteile von SKT4-Werkzeugstahl
SKT4 Werkzeugstahl – Kundenerfolgsgeschichten
Preisstrukturinformationen für SKT4 Werkzeugstahl
Häufig gestellte Fragen zu SKT4 Werkzeugstahl

F: Wie schneidet SKT4 im Vergleich zum Standard H13 bei Druckgussanwendungen ab?
A. SKT4 hält in Aluminium-Druckgussanwendungen typischerweise 35–45 % länger als H13-Werkzeugstahl, da es eine überlegene Beständigkeit gegen thermische Ermüdung und eine bessere Erhaltung der thermischen Härte aufweist. Dies reduziert thermische Rissbildung und plastische Verformung bei langen Produktionsläufen.F: Was sind die wichtigsten Faktoren, die die Leistung von SKT4 im Betrieb beeinflussen?
A. Die Schlüsselfaktoren sind die richtige Wärmebehandlung, die Betriebstemperatur, die Kühlbedingungen, die Oberflächenqualität und die Belastungsbedingungen. Unsere Anwendungstechniker unterstützen Sie gerne bei der Optimierung dieser Faktoren für Ihre spezifische Anwendung.F: Wie verhalten sich die typischen Kosten von SKT4 im Vergleich zu Standard-H13 über die gesamte Lebensdauer des Werkzeugs?
A. Obwohl die Anschaffungskosten von SKT4 15-25 Prozent höher sind als die von H13, sind die Gesamtlebenszykluskosten in der Regel 25-35 Prozent niedriger. Dies ist auf die längere Nutzungsdauer, die reduzierten Ausfallzeiten, den geringeren Bedarf an Ersatzwerkzeugen und den niedrigeren Wartungsaufwand zurückzuführen.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |