


1.2316 Werkzeugstahl | 420H |
Der hochwertige Werkzeugstahl 1.2344, SKD 61, X40CrMoV5-1 von FCS Factory wurde speziell für hervorragende Säurebeständigkeit und Polierleistung entwickelt und kann auch in rauen Umgebungen seine Dimensionsstabilität und hervorragende Bearbeitbarkeit beibehalten und so eine herausragende Leistung erzielen.
1.2316 Werkzeugstahl | 420H | X36CrMo17 Produkteinführung

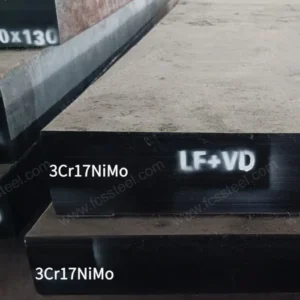
Der Werkzeugstahl 1.2316/X36CrMo17 ist ein häufig verwendeter Werkzeugstahl für Kunststoffformen und entspricht der deutschen DIN-Norm (W-Nr.-Nummerierungssystem), die der amerikanischen ASTM/AISI-Norm 420H und der chinesischen GB-Norm 3Cr17NiMo entspricht . Die Stähle 1.2316, 420H und X36CrMo17 sind drei weit verbreitete Werkzeugstähle für den Formenbau, die alle Korrosionsbeständigkeit aufweisen, sich jedoch in ihrer Zusammensetzung und Orientierung unterscheiden.
Die Werkzeugstähle 1.2316, 420H und X36CrMo17 sind drei weit verbreitete Werkzeugstähle im Formenbau. Sie alle zeichnen sich durch Korrosionsbeständigkeit aus, wobei Zusammensetzung und Zusammensetzung jeweils unterschiedliche Schwerpunkte aufweisen. 1.2316 (entspricht der Güte X38CrMo16) ist ein hochkohlenstoffhaltiger Chrom-Molybdän-Legierungsstahl mit einem Kohlenstoffgehalt von 0.33–0.43 %, einem Chromgehalt von 15.0–17.0 % und einem Molybdängehalt von ca. 1.00–1.30 %. Er bietet Verschleißfestigkeit, Zähigkeit und Korrosionsbeständigkeit und ist optimiert für Kunststoffformen (insbesondere für PVC und andere korrosive Materialien) sowie für die Konstruktion von Kernen, Kavitäten und anderen Bauteilen in feuchten Umgebungen.
420H ist ein martensitischer Edelstahl , dessen hohe Härte durch Härten und Anlassen erreicht wird. Er zeichnet sich durch hohe Polierbarkeit und Verschleißfestigkeit aus und eignet sich besonders für transparente Kunststoffteile (z. B. optische Linsen, CD-Formen) sowie für den Einsatz in schwach sauren und feuchten Umgebungen. X36CrMo17 (ca. 1.2316) ist ein vorgehärteter und vergüteter Stahl mit besonderem Fokus auf Korrosions- und Wärmeermüdungsbeständigkeit und wird hauptsächlich für kleine Präzisionsformen und chemikalienbeständige thermoplastische Formteile verwendet.
1.2316 Werkzeugstahl | 420H | X36CrMo17 Typen und Optionen

Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für 1.2316/420H/X36CrMo17 Werkzeugstahl:
1.2316 Werkzeugstahl | 420H | X36CrMo17 Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
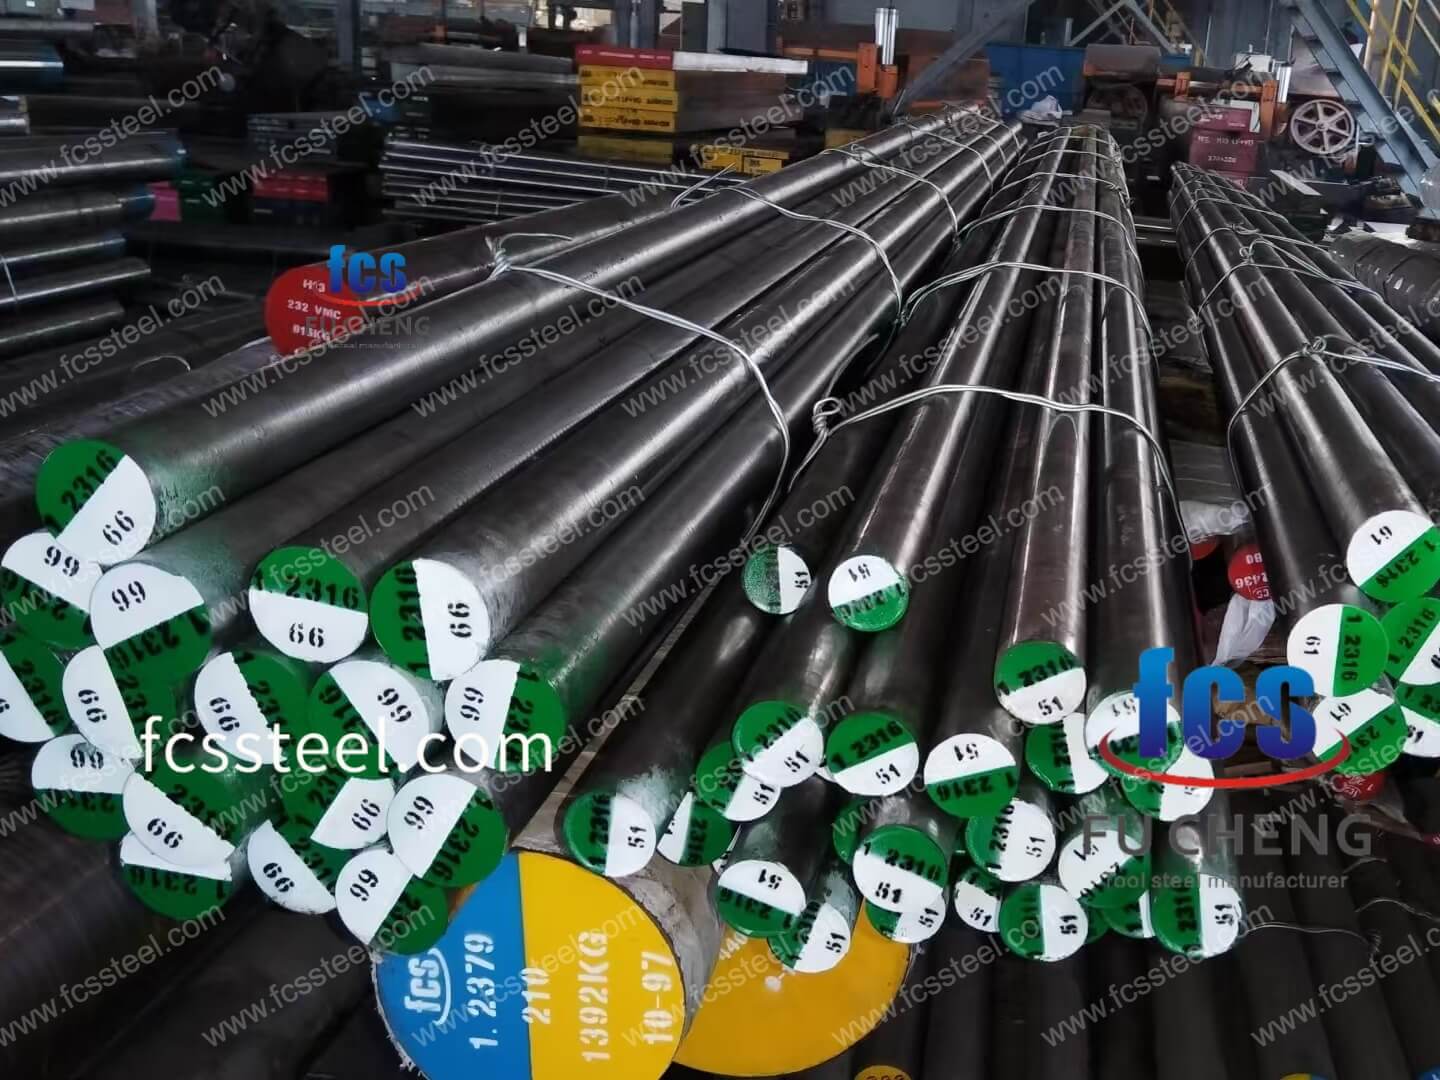
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
- 1.2316/420H/X36CrMo17 Werkzeugstahl, Elektroschlacke-Umschmelzen (ESR): Premiumoption mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
1.2316 Werkzeugstahl | 420H | X36CrMo17 Chemische Zusammensetzung

1.2316 Werkzeugstahl | 420H | X36CrMo17 Wärmebehandlungsprozess

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Heizprozess sollte die Heizrate kontrollieren, um einen zu schnellen Temperaturanstieg zu vermeiden, der zu Oxidation und Entkohlung der Werkstückoberfläche führen kann. Es kann eine Schutzgasheizung verwendet oder Holzkohle oder andere Anti-Entkohlungsmittel in den Ofen gegeben werden.
Wählen Sie beim Abschrecken und Abkühlen das geeignete Kühlmedium und die Kühlmethode entsprechend der Form und Größe des Werkstücks, um den Abschreckeffekt sicherzustellen und gleichzeitig das Risiko von Verformungen und Rissen zu verringern.
1.2316 Werkzeugstahl | 420H | X36CrMo17 Qualitätsprüfung

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
1.2316 Werkzeugstahl | 420H | X36CrMo17 Technische Daten

1.2316 Werkzeugstahl | 420H | X36CrMo17 Produktanwendungen

1.2316 Werkzeugstahl Hauptanwendungsgebiete
- Kunststoffformen: Formen korrosiver Kunststoffe (z. B. PVC, halogenierte Kunststoffe, medizinische Kunststoffe) aufgrund der hohen Beständigkeit gegen chemische Angriffe. Große Hohlräume in Spritzgussformen, Extrusionsformen aufgrund der gleichmäßigen Härte und der geringen Verformungseigenschaften.
- Industrieteile: Pumpenwellen, Kompressorkomponenten, Teile für Schiffsausrüstung, angepasst an feuchte oder chemische Umgebungen.
- Formreparatur: Als Einlegeteile in wenig korrosionsbeständige Formen (z. B. 1.2083) eingebettet, um die Lebensdauer zu verlängern.
Hauptanwendungsbereiche von Werkzeugstahl 420H
- Hochwertige Formen: Formen für transparente Kunststoffteile (CDs, Linsen, optische Instrumente), bei denen es auf eine makellose Oberfläche ankommt. Formen für medizinische Geräte (z. B. Spritzen, Luer-Anschlüsse), die den Anforderungen an Hygiene und Korrosionsbeständigkeit entsprechen.
- Anwendungen der additiven Fertigung: Formfolgende Kühlung von Formeinsätzen (3D-Druck), wodurch die Kühlzeit um 80 % reduziert und eine Verstopfung der Kanäle durch Rost vermieden wird.
- Messer und Instrumente: Skalpelle, Messer für die Lebensmittelverarbeitung, die Härte und Korrosionsbeständigkeit vereinen.
Hauptanwendungsgebiete von X36CrMo17 Werkzeugstahl
Kleine Präzisionsformen: Formen für korrosive Thermoplaste (z. B. POM, Kunststoffe mit Additiven). Formen für verspiegelte Produkte (Kosmetikverpackungen, transparente Behälter) mit hervorragenden Poliereigenschaften.
1.2316 Werkzeugstahl | 420H | X36CrMo17 Vergleichszusammenfassung

1.2316 Werkzeugstahl | 420H | X36CrMo17 Erfolgsgeschichten unserer Kunden
1.2316 Werkzeugstahl | 420H | X36CrMo17 Preisstrukturinformationen
1.2316 Werkzeugstahl | 420H | X36CrMo17 – Häufig gestellte Fragen

F: Was sind die Unterschiede zwischen 1.2316 und Standard-Edelstahl?
A:1.2316 weist eine hervorragende Korrosionsbeständigkeit gegenüber organischen Säuren auf und behält gleichzeitig hervorragende mechanische Eigenschaften und Bearbeitbarkeit. Im Gegensatz zu Standard-Edelstahl ist er vorgehärtet und kann eine spiegelpolierte Qualität erreichen.F: Wie ist 1.2316 im Vergleich zu Edelstahl 420?
A:1.2316 weist eine ähnliche Korrosionsbeständigkeit auf, verfügt jedoch über bessere mechanische Eigenschaften, eine bessere Polierleistung und liegt im vorgehärteten Zustand vor. Es weist eine bessere Dimensionsstabilität bei der Wärmebehandlung auf und lässt sich im gehärteten Zustand besser bearbeiten.
F: Ist 1.2316 für Anwendungen mit Lebensmittelkontakt geeignet?
A: Ja, 1.2316 erfüllt nach ordnungsgemäßer Verarbeitung und Politur die FDA-Anforderungen für den Lebensmittelkontakt. Seine Beständigkeit gegen Lebensmittelsäuren und Reinigungschemikalien macht ihn zur idealen Wahl für Lebensmittelverarbeitungsanlagen.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |