

SKD5 Werkzeugstahl
SKD5-Werkzeugstahl begegnet der zentralen Herausforderung des Werkzeugversagens bei extremen Temperaturen – Anwendungsbereichen, in denen herkömmliche Stähle schnell verschleißen. Dieser hochwertige Warmarbeitsstahl wird im firmeneigenen Mehrfachraffinationsverfahren von FCS Factory hergestellt und verfügt über präzise kontrollierte Legierungselemente, die die strukturelle Integrität und Härte auch bei zyklischer Erhitzung auf 550 °C gewährleisten. Industrieunternehmen, die SKD5 von FCS Factory einsetzen, berichten übereinstimmend von einer 30–40 % längeren Werkzeugstandzeit beim Druckgießen. Dies reduziert Ausfallzeiten und Ersatzteilkosten deutlich und gewährleistet gleichzeitig die Maßgenauigkeit über lange Produktionsläufe.
Der japanische Standard JIS SKD5 Werkzeugstahl entspricht dem amerikanischen Standard H21 , und der deutsche Standard ASTM ist X30WCrV9-3/1.2581 Werkzeugstahl.
SKD5 Werkzeugstahl – Produkteinführung

SKD5 lässt sich durch Hochtemperaturhärtung (ölgekühlt bei 1075–1125 °C) und gezieltes Anlassen (mehrmaliges Abkühlen unter 400 °C oder über 680 °C) auf eine Härte von 50–55 HRC und eine überwiegend martensitische Struktur optimieren. Die Konstruktion basiert auf Wolframcarbiden zur Erzielung hoher Hochtemperaturfestigkeit, berücksichtigt jedoch das Risiko einer Zähigkeitsminderung durch Verunreinigungen an den Korngrenzen (z. B. Arsen, Antimon). Diese Verunreinigungen müssen durch den Anlassprozess moduliert werden, um ein optimales Verhältnis zwischen Warmhärte und Bruchzähigkeit zu erreichen.
SKD5-Werkzeugstahltypen und -Optionen

Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für SKD5-Formstahl:
SKD5 Werkzeugstahl – Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
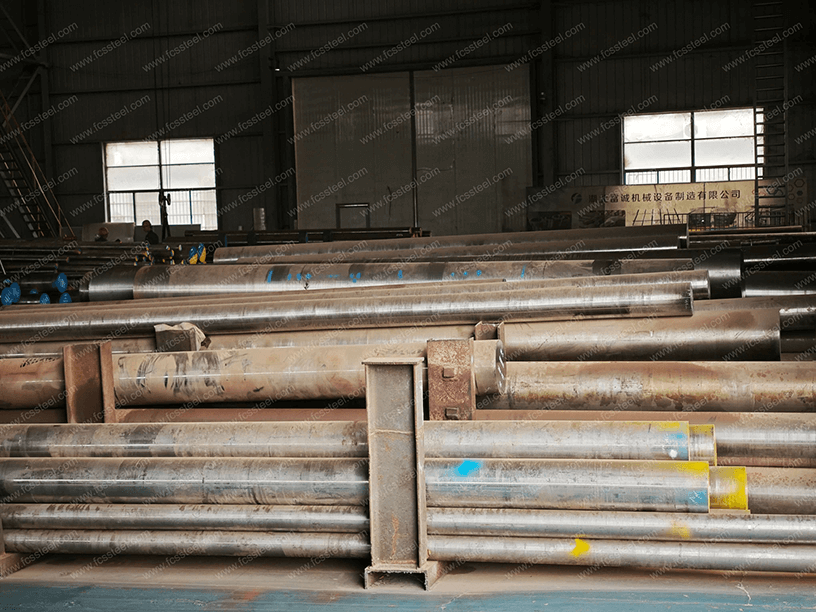
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
- SKD5 Werkzeugstahl Elektroschlacke-Umschmelzen (ESR): Premiumoption mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
Chemische Zusammensetzung von SKD5-Werkzeugstahl

SKD5-Wärmebehandlungsprozess für Werkzeugstahl

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Heizprozess sollte die Heizrate kontrollieren, um einen zu schnellen Temperaturanstieg zu vermeiden, der zu Oxidation und Entkohlung der Werkstückoberfläche führen kann. Es kann eine Schutzgasheizung verwendet oder Holzkohle oder andere Anti-Entkohlungsmittel in den Ofen gegeben werden.
Wählen Sie beim Abschrecken und Abkühlen das geeignete Kühlmedium und die Kühlmethode entsprechend der Form und Größe des Werkstücks, um den Abschreckeffekt sicherzustellen und gleichzeitig das Risiko von Verformungen und Rissen zu verringern.
SKD5-Qualitätsprüfung für Werkzeugstahl

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
Technische Spezifikationen für SKD5-Werkzeugstahl

SKD5 Werkzeugstahl Produktanwendungen

Hauptanwendungsszenarien
Werkzeuge für Warmumformung und Extrusion
SKD5 behält seine mechanischen Eigenschaften und Verschleißfestigkeit auch bei Warmumformungsanwendungen mit Werkzeugtemperaturen über 400 °C. Ein führender Hersteller von Industrieanlagen nutzt unsere SKD5-Werkzeuge für die Warmumformung schwerer Maschinenteile und erzielt damit eine Reduzierung der Werkzeugwechsel um 42 % sowie eine signifikante Verringerung ungeplanter Stillstandszeiten. Die hervorragenden Durchhärtungseigenschaften des Stahls gewährleisten eine gleichbleibende Leistung auch bei Werkzeugen mit großem Querschnitt.
Heißes Dressing stirbt
SKD5 vereint hohe Härte mit guter Zähigkeit und eignet sich daher ideal für Warmbearbeitungsverfahren. Ein führender Automobilzulieferer verwendet es zum Warmumformen von Kurbelwellen. Dabei ist die Schneidkantenstabilität um 35 % höher als bei bisherigen Werkstoffen, und Ausbrüche und Risse an den Kanten werden selbst unter extremen Stoßbelastungen deutlich reduziert.
Kunststoff-Spritzgussformen (Hochleistungspolymere)
Für das Spritzgießen von abrasiven oder hochtemperaturbeständigen Polymeren wie PEEK, PPS und glasfaserverstärktem Nylon verlängert SKD5 die Werkzeugstandzeit deutlich. Ein Hersteller von elektronischen Präzisionsbauteilen verwendet unser SKD5 für komplexe Steckverbinderformen. Dank der hervorragenden Wärmeleitfähigkeit und Verschleißfestigkeit des Stahls verlängern sich die Wartungsintervalle um 45 % und die Teilequalität wird verbessert.
HEISSE SCHERENKLINGEN
SKD5 vereint Verschleißfestigkeit und Zähigkeit und eignet sich daher hervorragend für Heißschneidanwendungen. Ein Stahlwerk setzte unsere SKD5-Wendeschneidplatten zum Schneiden von glühenden Stahlknüppeln bei 900 °C ein. Sie wiesen eine bis zu dreimal längere Standzeit als herkömmliche Werkzeugstähle auf, bei deutlich verbesserter Schnittqualität und reduziertem Wartungsaufwand.
Branchenspezifische Anwendungen
- Automobilindustrie: Getriebegehäuse, Motorblöcke, Strukturbauteile, Antriebsstrangteile im Druckgussverfahren
- Luft- und Raumfahrt: Präzisionsschmiedeformen für Titan- und Nickellegierungsteile, Thermoformwerkzeuge
- Unterhaltungselektronik: Druckgussformen für komplexe Smartphone- und Tablet-Gehäuse, Werkzeuge für Wärmeableitungsteile
- Schwermaschinen: Großformatige Extrusionsformen, Stanzwerkzeuge für Erdbewegungsmaschinenteile
- Energie: Warmumformwerkzeuge für Siliziumstahltransformatoren, Hochtemperatur-Polymerformwerkzeuge; Medizinprodukte: Werkzeuge, Hochtemperatur-Polymerformteile
- Medizin: Hochleistungsfähige Polymer-Präzisionsformwerkzeuge für chirurgische Instrumente.
Vergleich der Wettbewerbsvorteile von SKD5-Werkzeugstahl

Erfolgsgeschichten von Kunden aus SKD5-Werkzeugstahl
Informationen zur Preisstruktur von SKD5-Werkzeugstahl
SKD5-Werkzeugstahl – Häufig gestellte Fragen

F: Wie schneidet SKD5 im Vergleich zu H13 (AISI) Werkzeugstahl ab?
A: SKD5 ist eine japanische Industrienorm (JIS) und ist sehr ähnlich zu AISI H13Beide Stähle sind Chrom-Warmarbeitsstähle. Unser SKD5 weist jedoch typischerweise einen etwas höheren Vanadiumgehalt (0.8–1.2 % gegenüber 0.8–1.0 % bei Standard-H13), eine höhere Verschleißfestigkeit und eine präzisere Kontrolle der chemischen Zusammensetzung auf, was zu einer besseren Konsistenz der Eigenschaften führt. In der Praxis hat fachgerecht bearbeiteter SKD5 bei anspruchsvollen Warmarbeitsanwendungen eine um etwa 15–20 % längere Standzeit als H13.F: Kann SKD5 zum Reparieren oder Wiederaufbauen geschweißt werden?
A: Ja, SKD5 kann mit kompatiblen Zusatzwerkstoffen wie H13-Elektroden geschweißt werden. Entscheidend ist jedoch das korrekte Vorgehen: Das Material muss auf 350–400 °C vorgewärmt, diese Temperatur während des Schweißens gehalten und anschließend eine Wärmebehandlung (Anlassen bei ca. 550 °C) durchgeführt werden, um Spannungen abzubauen. Für kritische Anwendungen empfehlen wir die Verwendung von SKD5-Elektroden, die optimal mit dem Grundwerkstoff verträglich sind.F: Wie verhält sich SKD5 in korrosiven Umgebungen?
A: SKD5 weist aufgrund seines Chromgehalts (4.75–5.50 %) zwar eine gewisse Korrosionsbeständigkeit auf, ist aber nicht speziell für den Korrosionsschutz ausgelegt. Bei Anwendungen mit korrosiven Medien empfehlen wir zusätzliche Oberflächenbehandlungen oder die Verwendung unserer Edelstahlsorten für Warmarbeitsanwendungen. Für Aluminium-Druckguss bietet die natürliche Oxidschicht von SKD5 einen ausreichenden Schutz, für anspruchsvollere Umgebungen (z. B. Kupferlegierungsguss) ist jedoch eine spezielle Oberflächenbehandlung empfehlenswert.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |