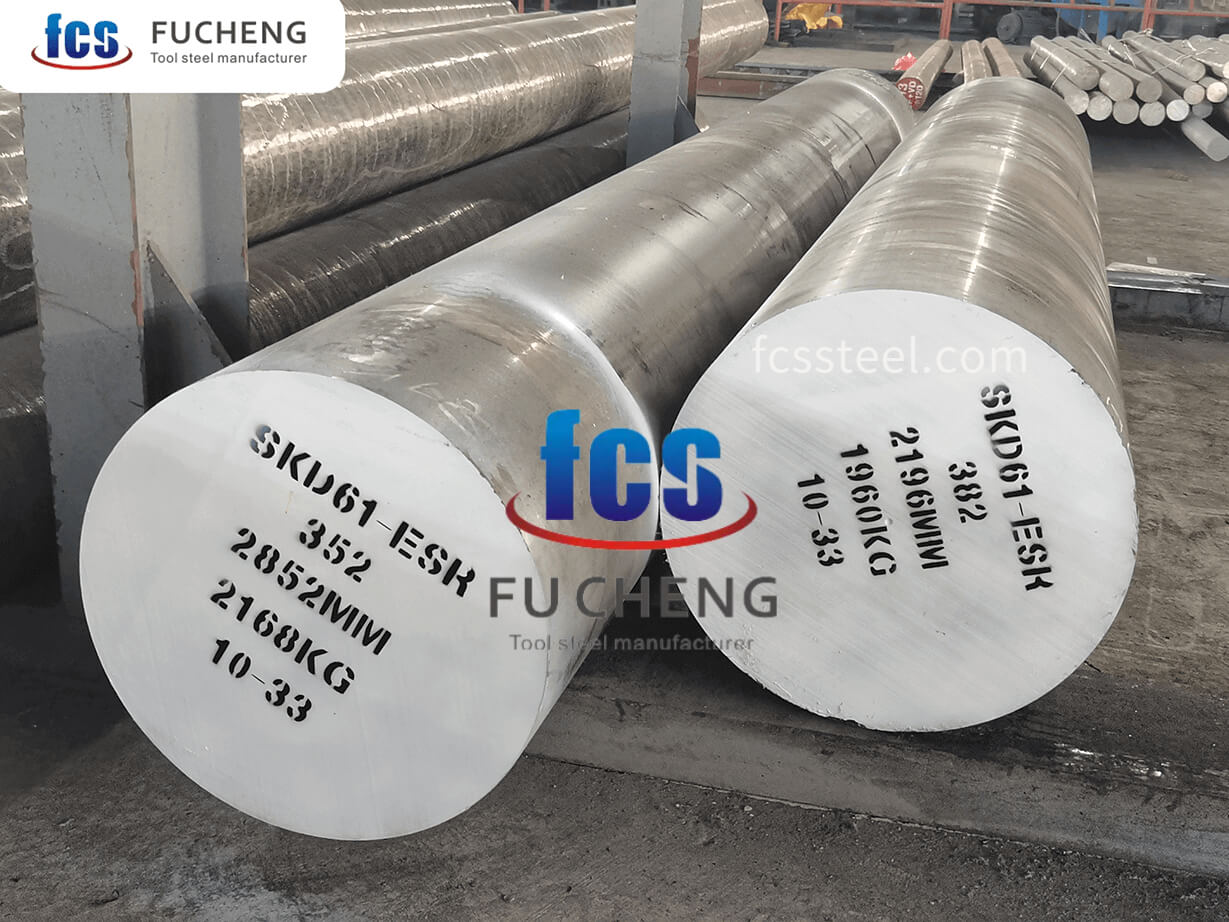
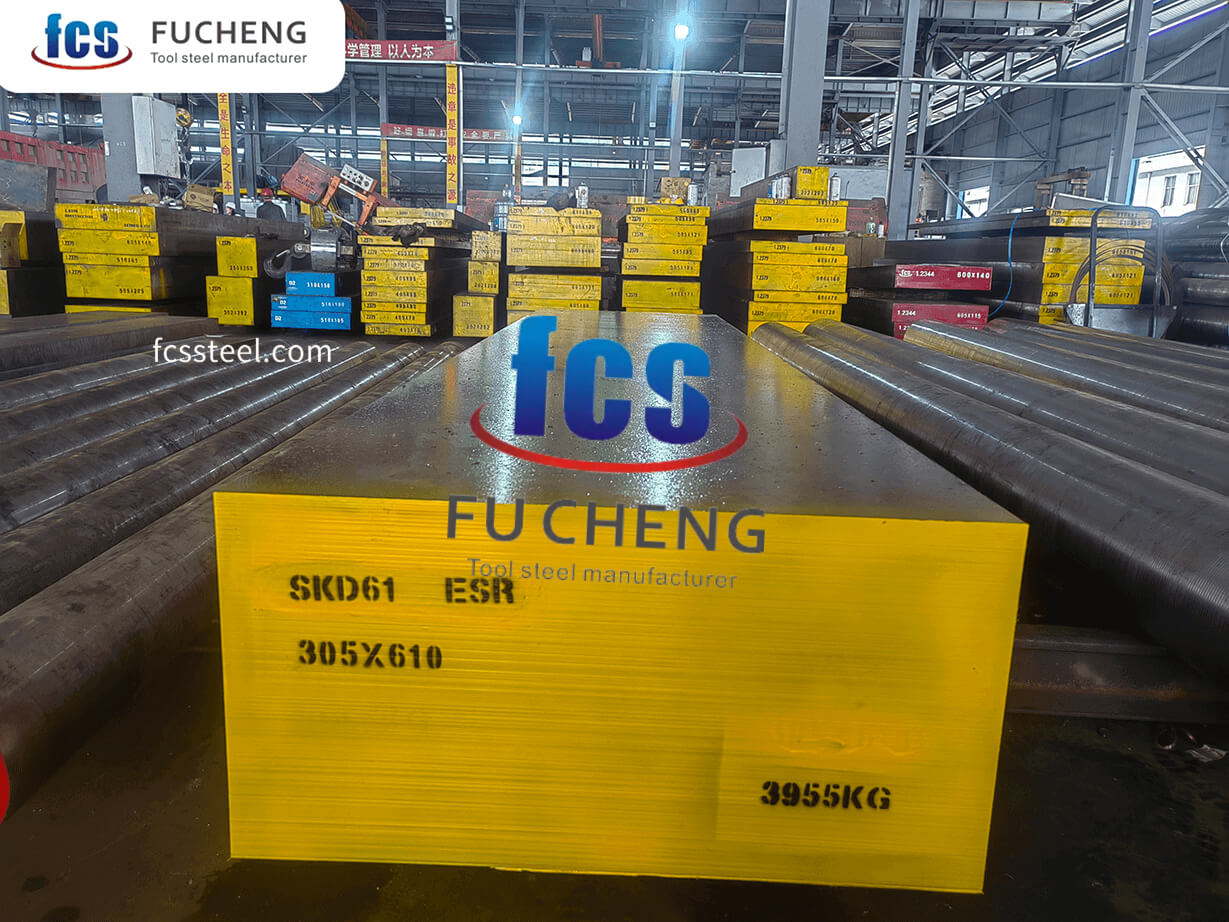





SKD61 Werkzeugstahl
SKD61 ist ein Hochleistungs- Warmarbeitsstahl nach japanischer JIS-Norm, der im Wesentlichen dem amerikanischen AISI H13 entspricht und zur Chrom-Molybdän-Vanadium-Gruppe gehört. Aufgrund seiner Kombination aus hoher Warmhärte, guter Beständigkeit gegen Wärmerisse und ausgezeichneter Dauerfestigkeit ist er einer der am häufigsten verwendeten Stähle im Bereich der Warmarbeitswerkzeuge. Dies gewährleistet eine stabile Leistung unter Hochtemperaturbedingungen, wie sie beispielsweise in Druckguss-, Strangpress- und Warmumformwerkzeugen auftreten. SKD61 zeichnet sich durch hervorragende Härtbarkeit und Anlassstabilität aus und eignet sich daher für die Anforderungen komplexer Werkzeuge an die mehrfache Wärmebehandlung.
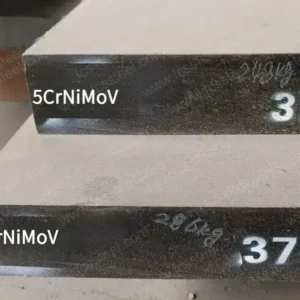
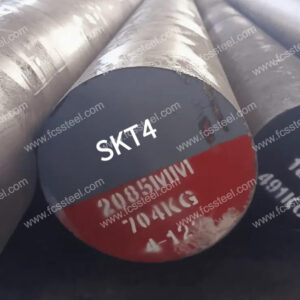
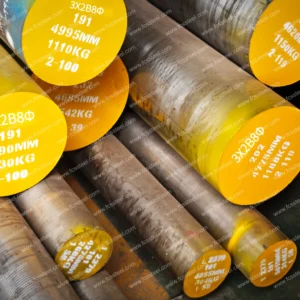
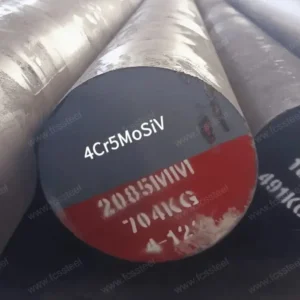
Internationale Vergleichssorten dieses Stahls sind: 4Cr5MoSiV1 nach chinesischem GB-Standard, H13 nach amerikanischem ASTM/AISI-Standard, X40CrMoV5-1 (Werkstoffnummer 1.2344) nach deutschem DIN-Standard und 4X5MF1S nach russischem GOST-Standard. Dank seiner ausgewogenen Eigenschaften hat sich SKD61 weltweit als Standardwerkstoff für Warmarbeitsformen etabliert.
SKD61 Werkzeugstahl – Produkteinführung
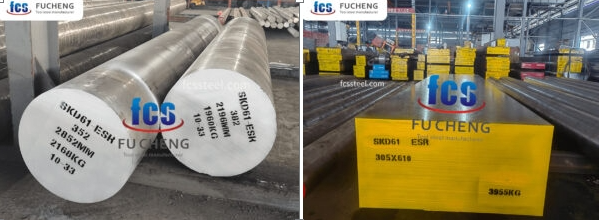
SKD61 ist ein japanischer Industriestandard (JIS). Warmarbeitsstahl entsprechend ASTM/AISI-Güte H13, chinesische GB-Güteklasse 4Cr5MoSiV1, deutsche DIN-Güteklasse X40CrMoV5-1/1.3344Der Schmelzprozess besteht üblicherweise aus EF+LF+VD+Warmwalzen/Warmschmieden+Glühen.
Hochtemperaturanwendungen im Werkzeugbau stellen Werkzeugkonstrukteure vor große Herausforderungen. Vorzeitiger Ausfall durch thermische Ermüdung, Rissbildung und Verschleiß kann zu kostspieligen Stillstandszeiten und inkonsistenter Teilequalität führen. Der Premium-Werkzeugstahl SKD61 von FCS Tool Steel begegnet diesen Herausforderungen mit einer optimierten Chrom-Molybdän-Vanadium-Legierungszusammensetzung. Dank vollständiger Zertifizierung und Lagerbestand unterstützt Sie FCS Factory dabei, Lieferzeiten zu verkürzen und die Produktivität zu steigern.
SKD61-Werkzeugstahltypen und -Optionen

Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für SKD61-Formstahl:
SKD61 Werkzeugstahl – Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
- SKD61 Werkzeugstahl Elektroschlacke-Umschmelzen (ESR): Premiumoption mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
Chemische Zusammensetzung von SKD61-Werkzeugstahl
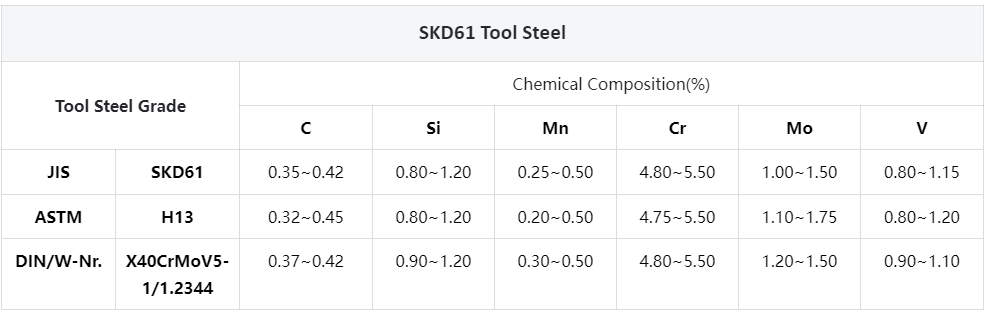
SKD61-Wärmebehandlungsprozess für Werkzeugstahl

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Heizprozess sollte die Heizrate kontrollieren, um einen zu schnellen Temperaturanstieg zu vermeiden, der zu Oxidation und Entkohlung der Werkstückoberfläche führen kann. Es kann eine Schutzgasheizung verwendet oder Holzkohle oder andere Anti-Entkohlungsmittel in den Ofen gegeben werden.
Wählen Sie beim Abschrecken und Abkühlen das geeignete Kühlmedium und die Kühlmethode entsprechend der Form und Größe des Werkstücks, um den Abschreckeffekt sicherzustellen und gleichzeitig das Risiko von Verformungen und Rissen zu verringern.
SKD61-Qualitätsprüfung für Werkzeugstahl

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
Technische Spezifikationen für SKD61-Werkzeugstahl
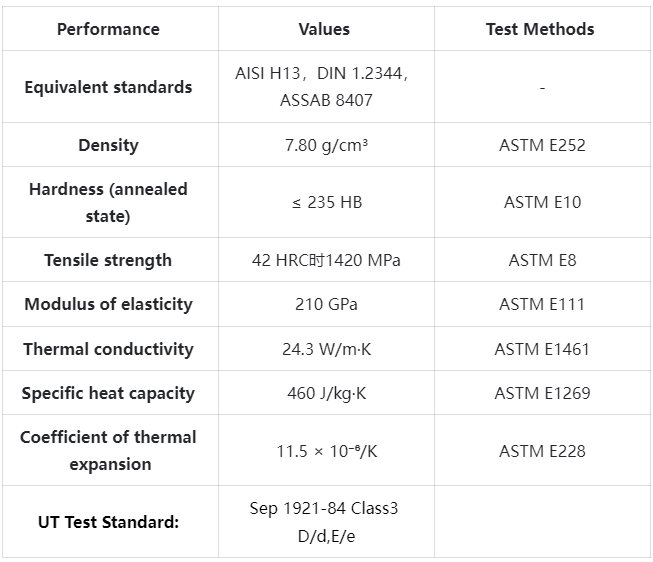
SKD61 Werkzeugstahl Produktanwendungen

Hauptanwendungsszenarien
Aluminium-Druckgussformen
SKD61-Werkzeugstahl eignet sich hervorragend für Aluminium-Druckgussanwendungen, bei denen die Formen extremen Temperaturwechseln und korrosiven Aluminiumschmelzen ausgesetzt sind. Die optimierte Zusammensetzung unseres Stahls bietet ausgezeichnete Beständigkeit gegen thermische Rissbildung, thermische Ermüdung und Anhaften der Form. Kunden berichten von einer 30–40 % längeren Standzeit der Formen im Vergleich zu Standard-Warmarbeitsstählen, insbesondere bei komplexen, dünnwandigen Automobilteilen, wo die thermischen Belastungen am höchsten sind. Die hervorragende Polierbarkeit des Stahls gewährleistet zudem eine erstklassige Oberflächengüte der Gussteile.
Spritzgussformen
Für hochtemperaturbeständige technische Kunststoffe wie PEEK, PPS und glasfaserverstärkte Nylons bietet SKD61 ein optimales Verhältnis von Härte, Zähigkeit und Wärmeleitfähigkeit. Formen aus unserem präzisionsgeschliffenen SKD61 behalten ihre Maßgenauigkeit auch nach Tausenden von Hochtemperatur-Spritzgießzyklen. Die hervorragende Nitrier- und PVD-Beschichtungsbeständigkeit des Stahls verlängert die Lebensdauer der Formen zusätzlich bei der Verarbeitung abrasiver oder korrosiver Kunststoffe.
Warmumformwerkzeuge
Unser Stahl SKD61 zeichnet sich durch hervorragende Beständigkeit gegen plastische Verformung bei Warmumformprozessen aus, bei denen die Werkzeuge extremen Drücken und Temperaturen ausgesetzt sind. Die hohe Härteerhaltung bei hohen Temperaturen minimiert den Werkzeugverschleiß und verlängert die Lebensdauer von Formteilen mit komplexen Geometrien. Für Präzisionsumformprozesse, bei denen Maßgenauigkeit entscheidend ist, gewährleistet das konsistente Wärmebehandlungsverhalten unserer Stähle eine vorhersehbare Leistung selbst bei anspruchsvollsten Anwendungen.
Extrusionswerkzeuge
Extrusionsschnecken, -zylinder und -düsen aus SKD61 zeichnen sich durch eine hervorragende Kombination aus Verschleißfestigkeit und Zähigkeit aus. Dank seiner Fähigkeit, extremen Drehmomenten standzuhalten und gleichzeitig die Schneidkanten zu erhalten, ist der Stahl ideal für die Verarbeitung abrasiver Materialien geeignet. Unsere Kunden in der Kunststoffextrusion berichten von deutlich weniger Wartungsintervallen und gleichmäßigeren Produktabmessungen nach dem Umstieg auf unsere hochwertigen SKD61-Komponenten.
Branchenspezifische Anwendungen
- Automobilindustrie: Formen für Getriebekomponenten, Formen für Strukturbauteile aus Aluminium.
- Unterhaltungselektronik: Formen für komplexe Gehäuse aus abriebfesten, flammhemmenden Kunststoffen.
- Luft- und Raumfahrt: Präzisionsschmiedeformen für Turbinenkomponenten.
- Medizin: Formen für hochpräzise Polymerbauteile, die einer Validierung bedürfen.
- Bauprodukte: Strangpressformen für Aluminium-Strangpressprofile und Kunststoffmischungen.
- Verteidigung: kritische Komponenten, die eine Validierung der Materialeigenschaften erfordern.
Vergleich der Wettbewerbsvorteile von SKD61-Werkzeugstahl
Erfolgsgeschichten von Kunden aus SKD61-Werkzeugstahl
Informationen zur Preisstruktur von SKD61-Werkzeugstahl
SKD61-Werkzeugstahl – Häufig gestellte Fragen

F: Wie ist SKD61 im Vergleich zu H13-Werkzeugstahl?
A: SKD61 und H13 sind nach unterschiedlichen Normen (JIS vs. AISI) gleichwertige Güten. Unser Premium-SKD61 ist jedoch sauberer, stabiler und reagiert besser auf Wärmebehandlungen als der handelsübliche H13. Die chemischen Zusammensetzungen sind ähnlich, aber unsere strengere Kontrolle der Spurenelemente und fortschrittliche Bearbeitungsverfahren führen zu einer besseren Leistung.
F: Was ist der Unterschied zwischen Ihren Standardvarianten SKD61 und ESR?
A: Unser SKD61-ESR wird zusätzlich einem Elektroschlacke-Umschmelzverfahren unterzogen, um die Sauberkeit deutlich zu verbessern und nichtmetallische Einschlüsse zu reduzieren. Dies sorgt für eine bessere Polierbarkeit, eine verbesserte Ermüdungsbeständigkeit und ein gleichmäßigeres Wärmebehandlungsverhalten – was besonders für komplexe, hochglanzpolierte Formen oder sicherheitskritische Komponenten wertvoll ist.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |