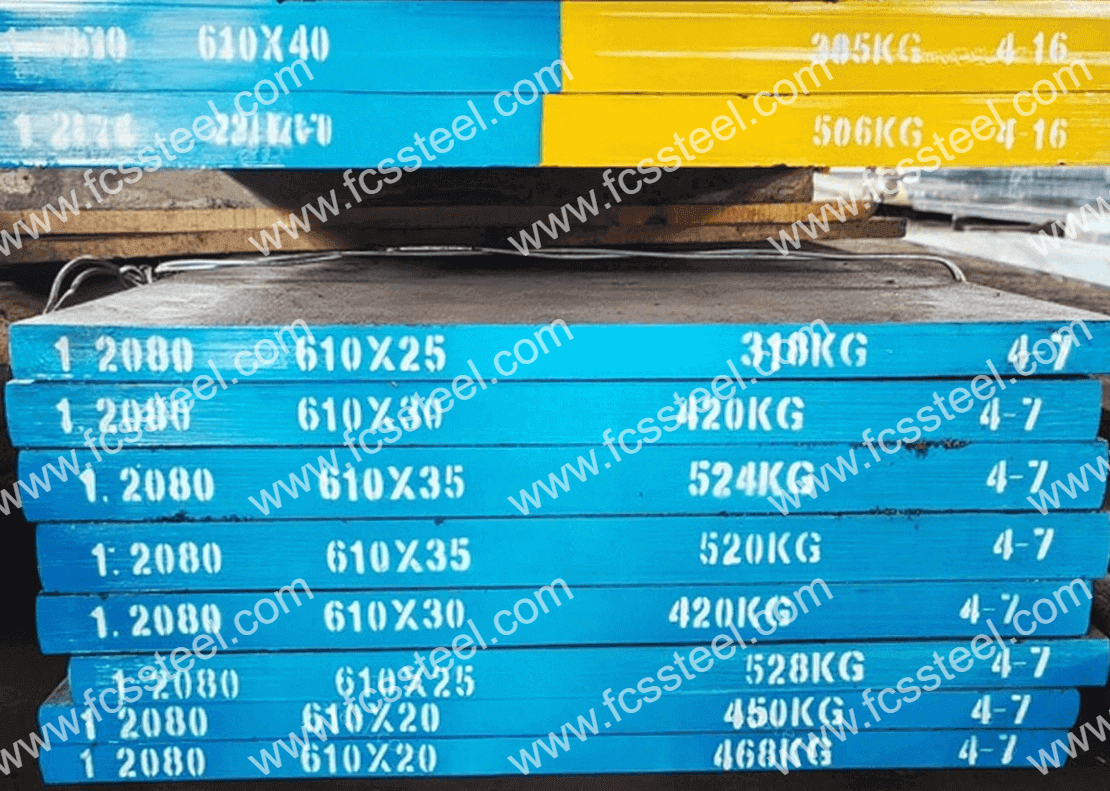
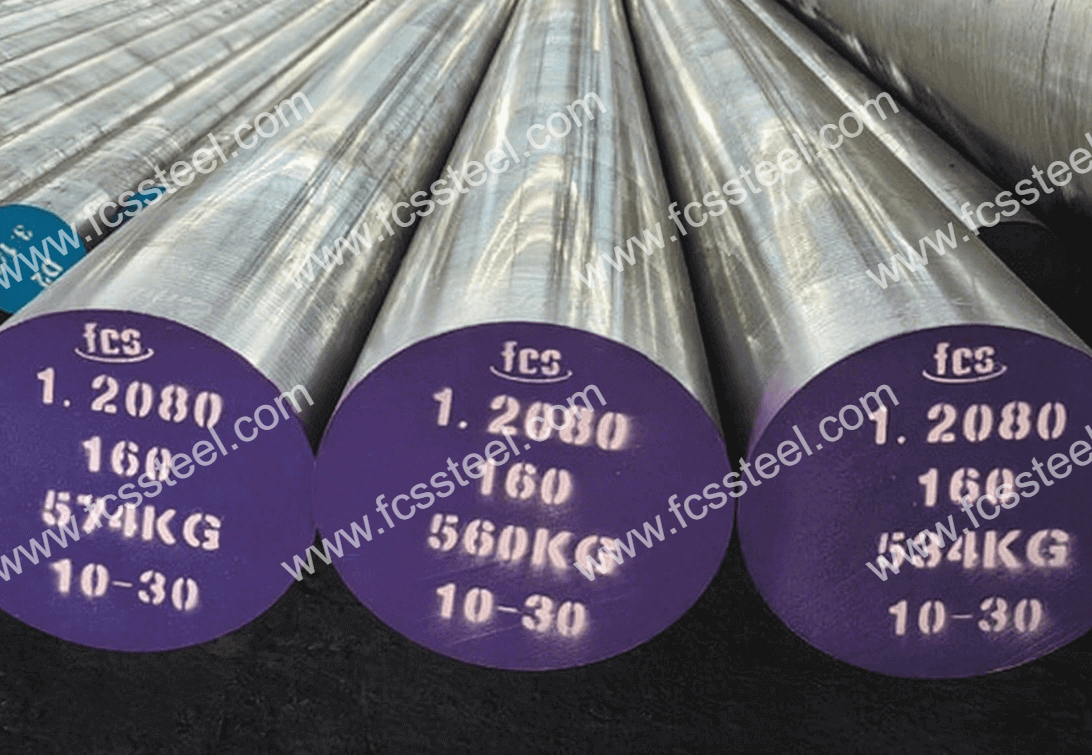
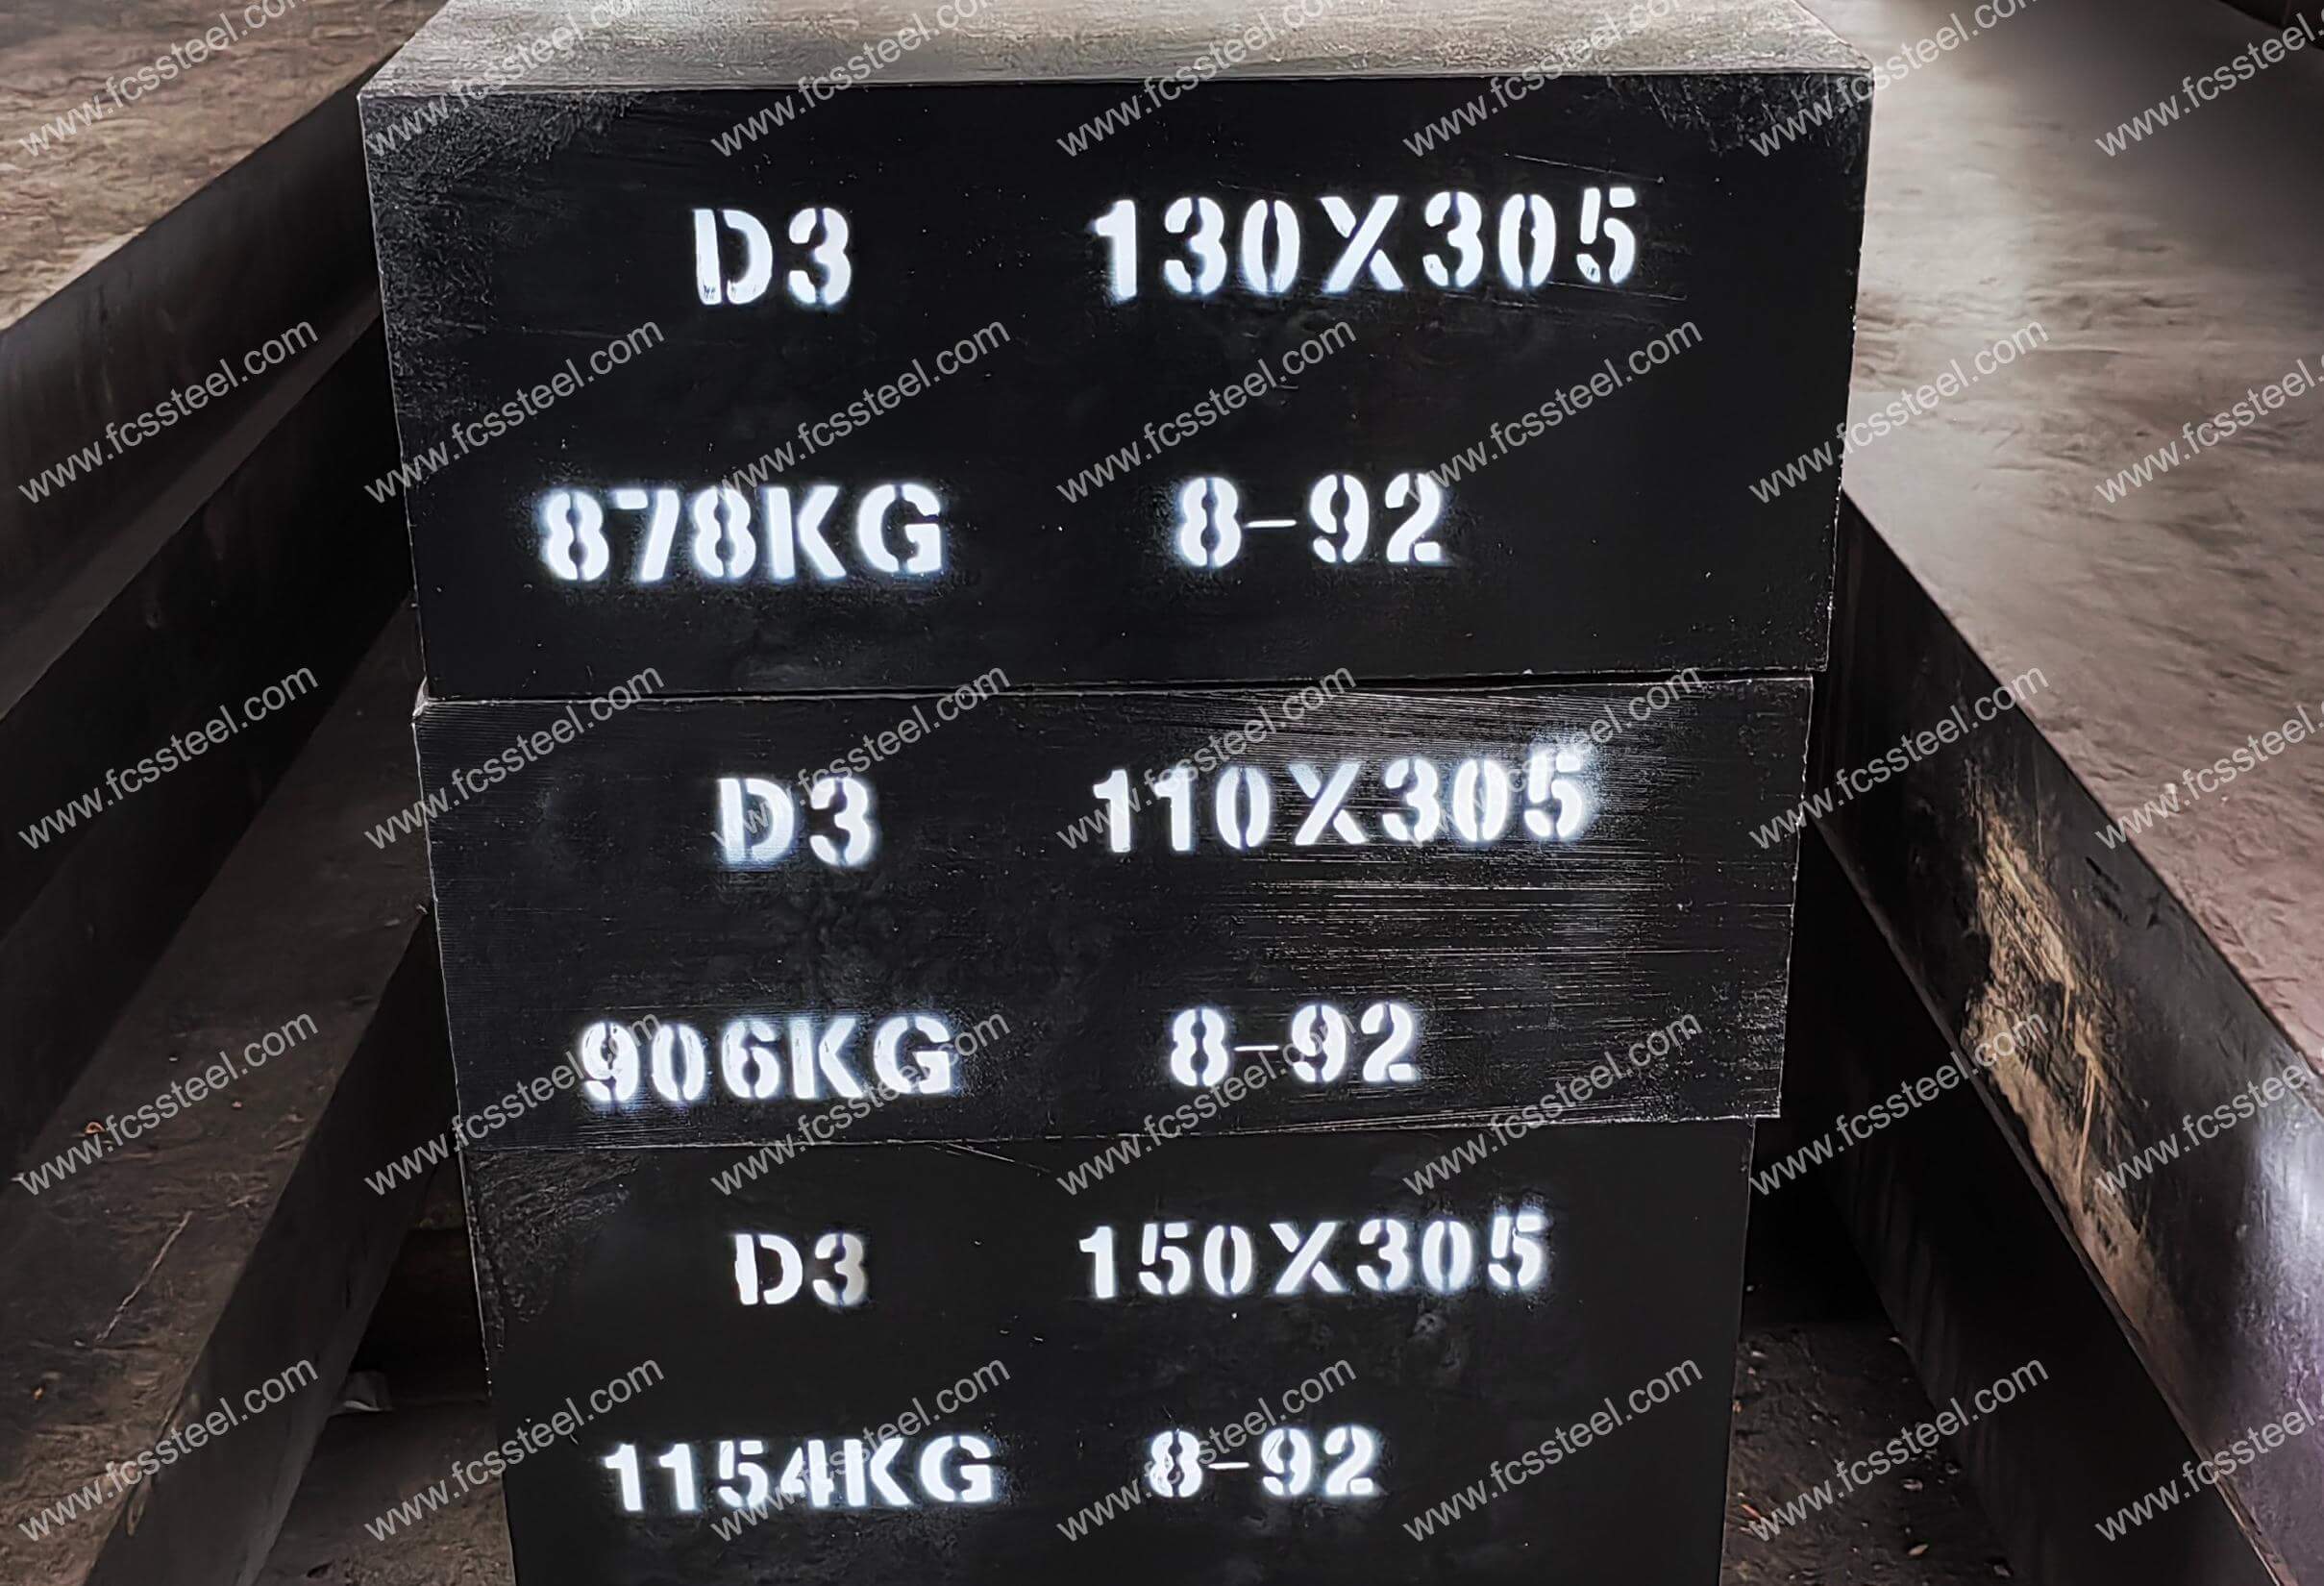
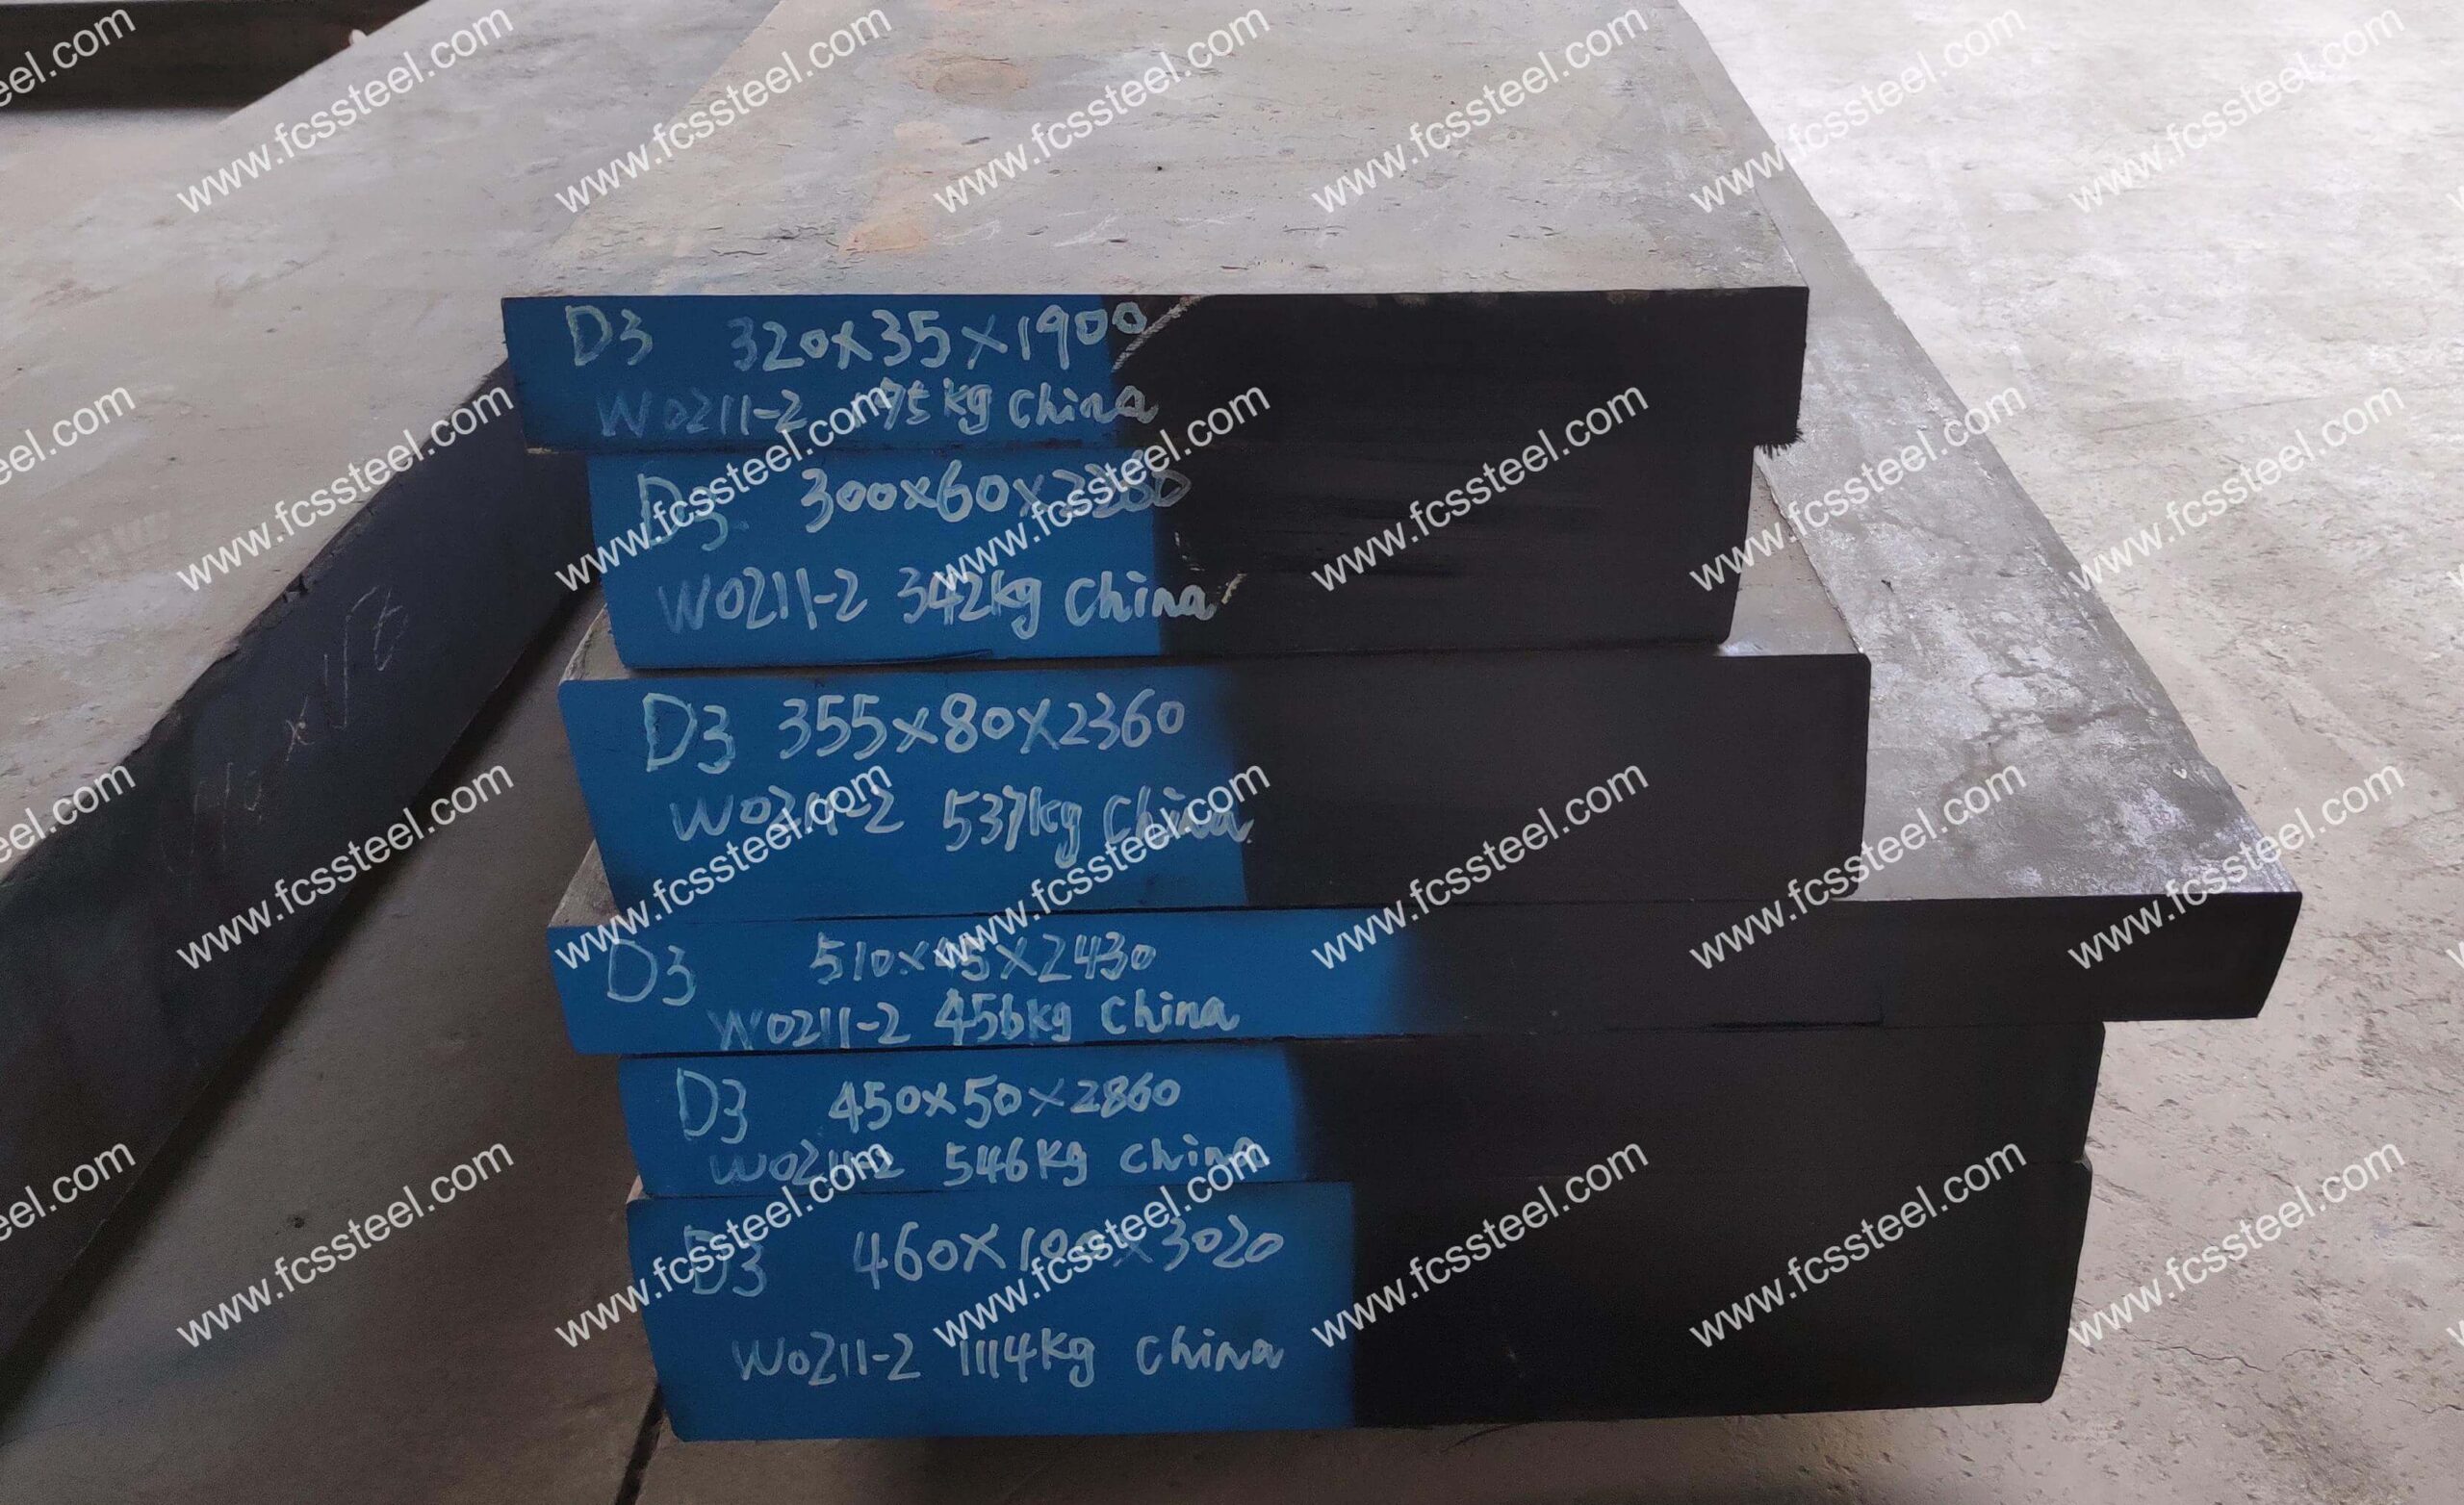
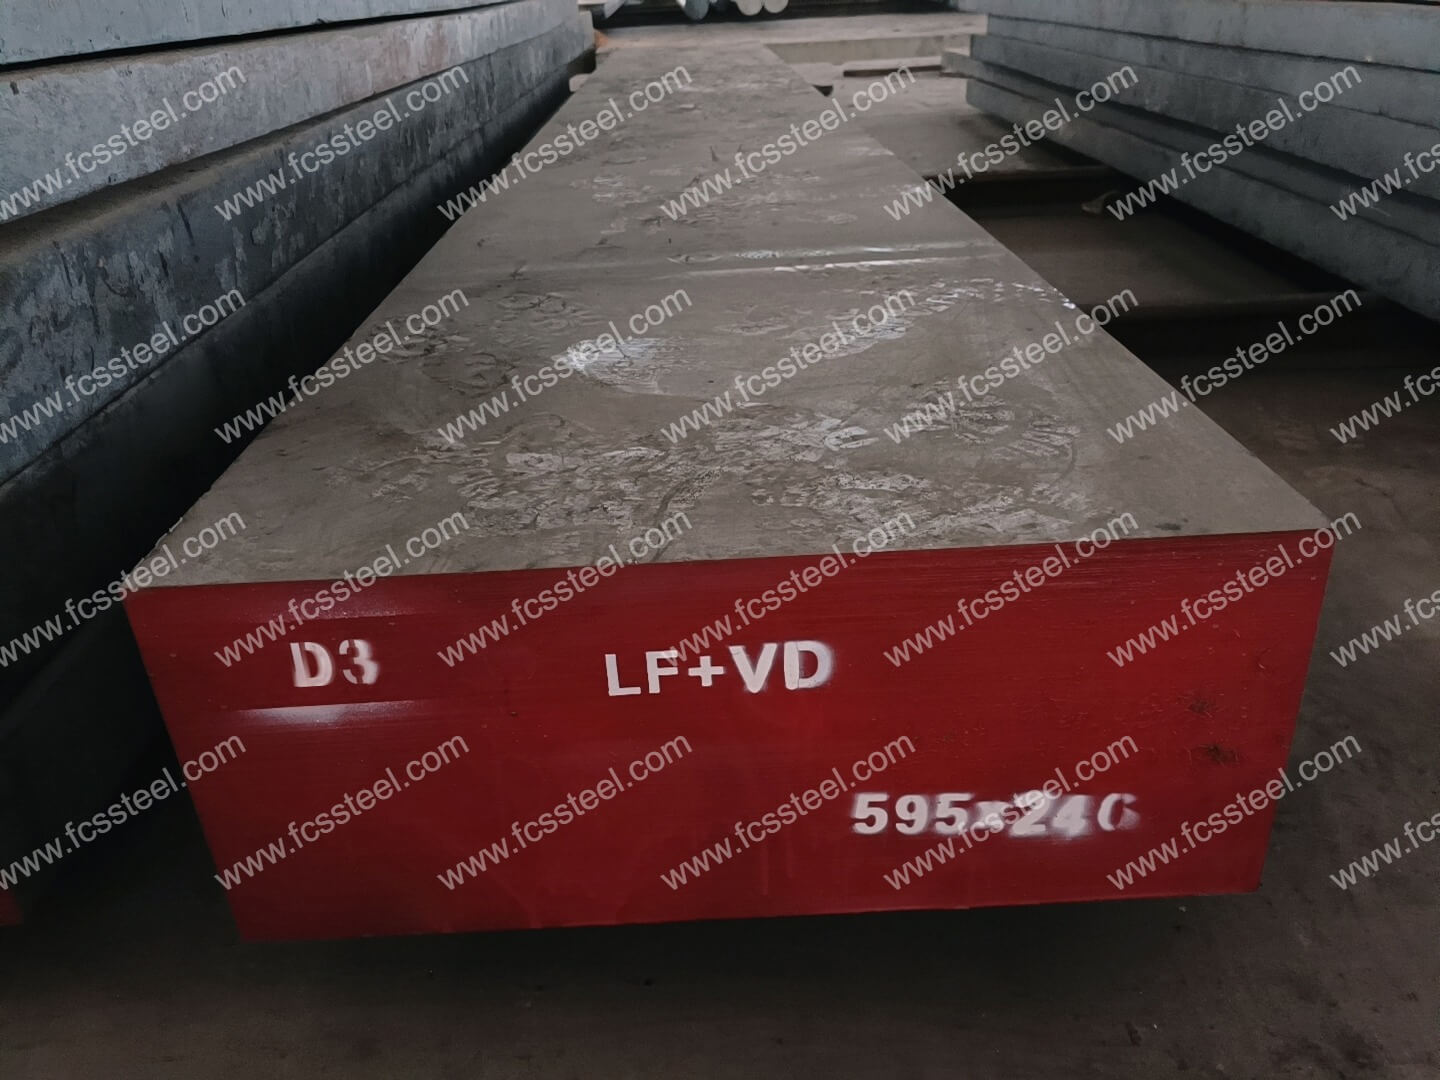



1.2080 Werkzeugstahl | D3 |
Der Premium-Werkzeugstahl D3 (1.2080/X210Cr12) von FCS Factory bietet hervorragende Verschleißfestigkeit, Dimensionsstabilität und eine Härte von bis zu 62 HRC für hochpräzise Schneidwerkzeuge, Schermesser und Formen, die in anspruchsvollen industriellen Umgebungen eine überlegene Verschleißfestigkeit erfordern.
1.2080 Werkzeugstahl | X210Cr12 | D3 Produkteinführung
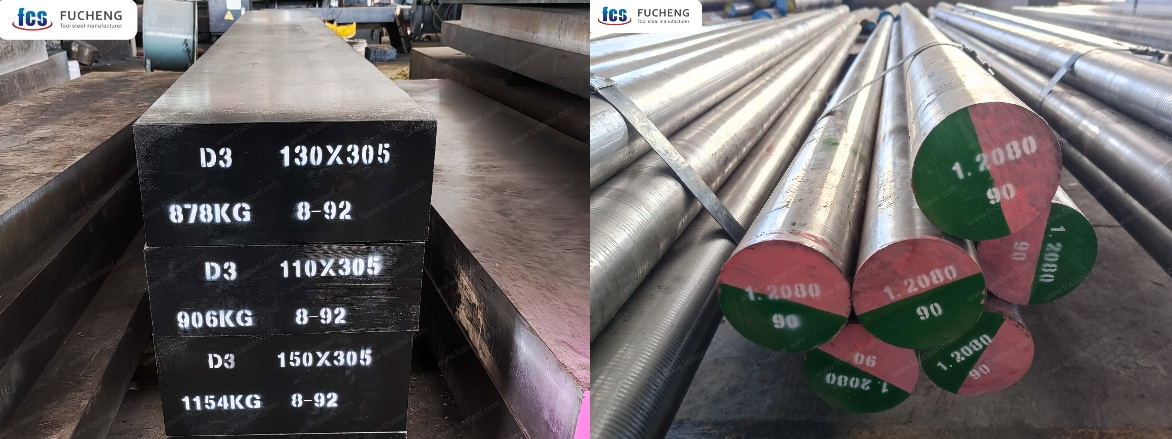
D3-Werkzeugstahl entspricht dem amerikanischen Standard (AISI), während X210Cr12 und 1.2080 dem deutschen Standard (DIN/W-Nr.) entsprechen. Alle drei sind hochkohlenstoffhaltige, hochchromhaltige Alexandrit-Kaltarbeitsstähle mit extrem hoher Verschleißfestigkeit, hoher Härte und guter Dimensionsstabilität. Sie eignen sich für die Fertigung von Werkzeugen unter hohen Belastungen und bei Kältebedingungen sowie für hochpräzise, hochbelastete Kaltwerkzeuge. Dank der verschiedenen Normen (ASTM/DIN/GB) werden die Anforderungen unterschiedlicher regionaler Industrieketten erfüllt. D3-Werkzeugstahl ist das bevorzugte Material für verschleißfeste Werkzeuge in der Automobil-, Schneidwerkzeug- und Elektronikindustrie. Als führender Hersteller und Lieferant von legiertem Stahl und Werkzeugstahl unterliegt der Werkzeugstahl D3, 1.2080 und X210Cr12 der FCS Tool Steel Factory während des gesamten Produktionsprozesses strengen Qualitätskontrollen. Jede Materialcharge wird hinsichtlich chemischer Zusammensetzung, Mikrostruktur und mechanischer Eigenschaften zertifiziert, um eine gleichbleibende Leistung in kritischen Werkzeuganwendungen zu gewährleisten. FCS Factory bietet Werkzeugstahl D3, 1.2080, X210Cr12 an, der präzisionsgefertigt ist, um eine optimale Karbidverteilung zu gewährleisten. Dies sorgt für eine überlegene Schneidkantenerhaltung bei Schneidanwendungen und eine verlängerte Lebensdauer in Umgebungen mit hohem Verschleiß im Vergleich zu den auf dem Markt erhältlichen Standardqualitäten.
Werkzeugstahl 1.2080 | X210Cr12 | D3 Typen und Optionen

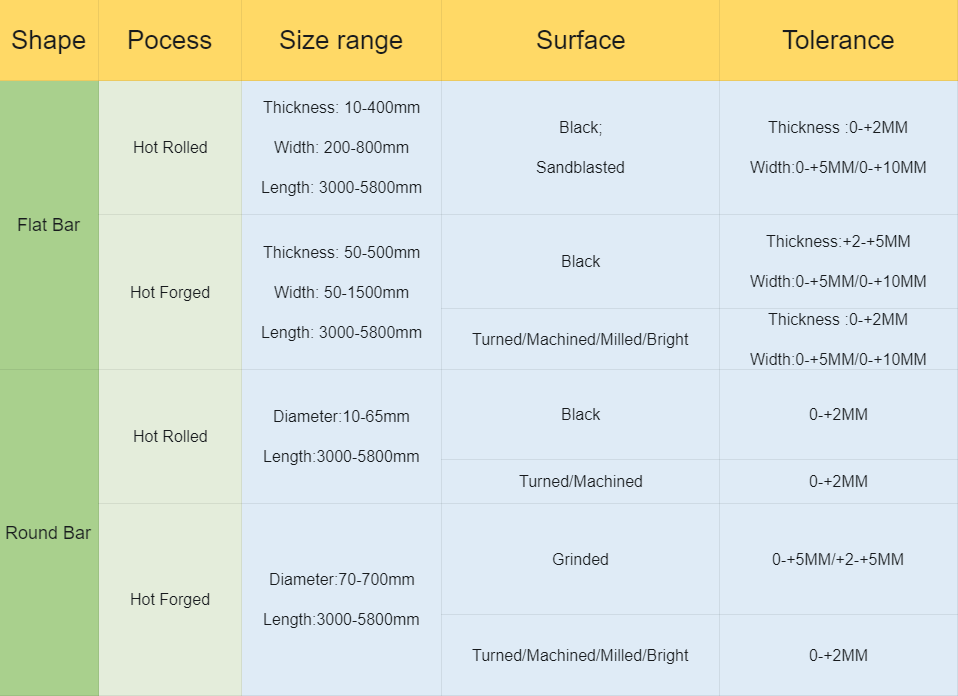
Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für Werkzeugstahl 1.2080/X210Cr12/D3 :
Werkzeugstahl 1.2080 | X210Cr12 | D3 Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
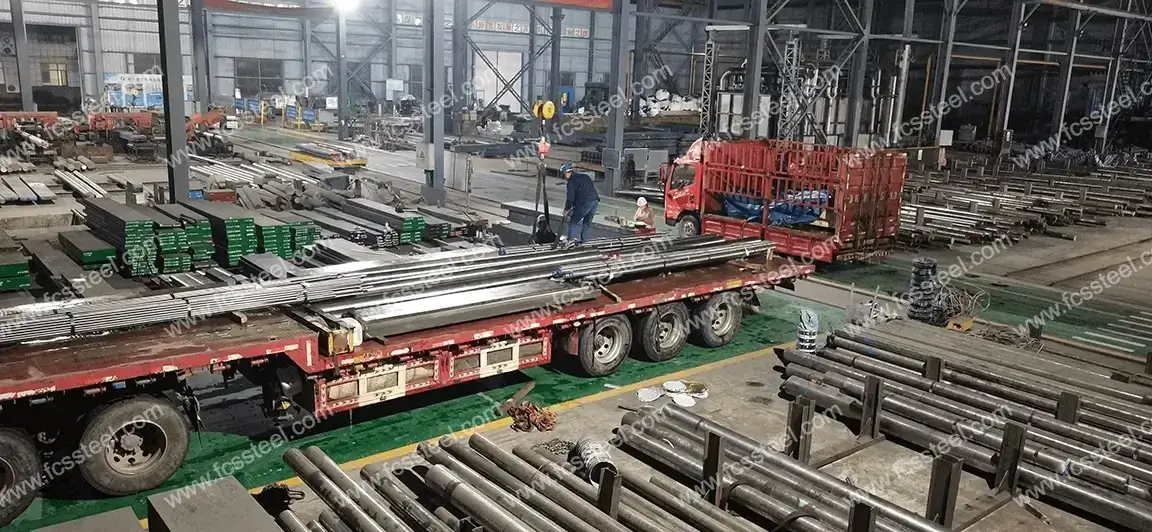
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
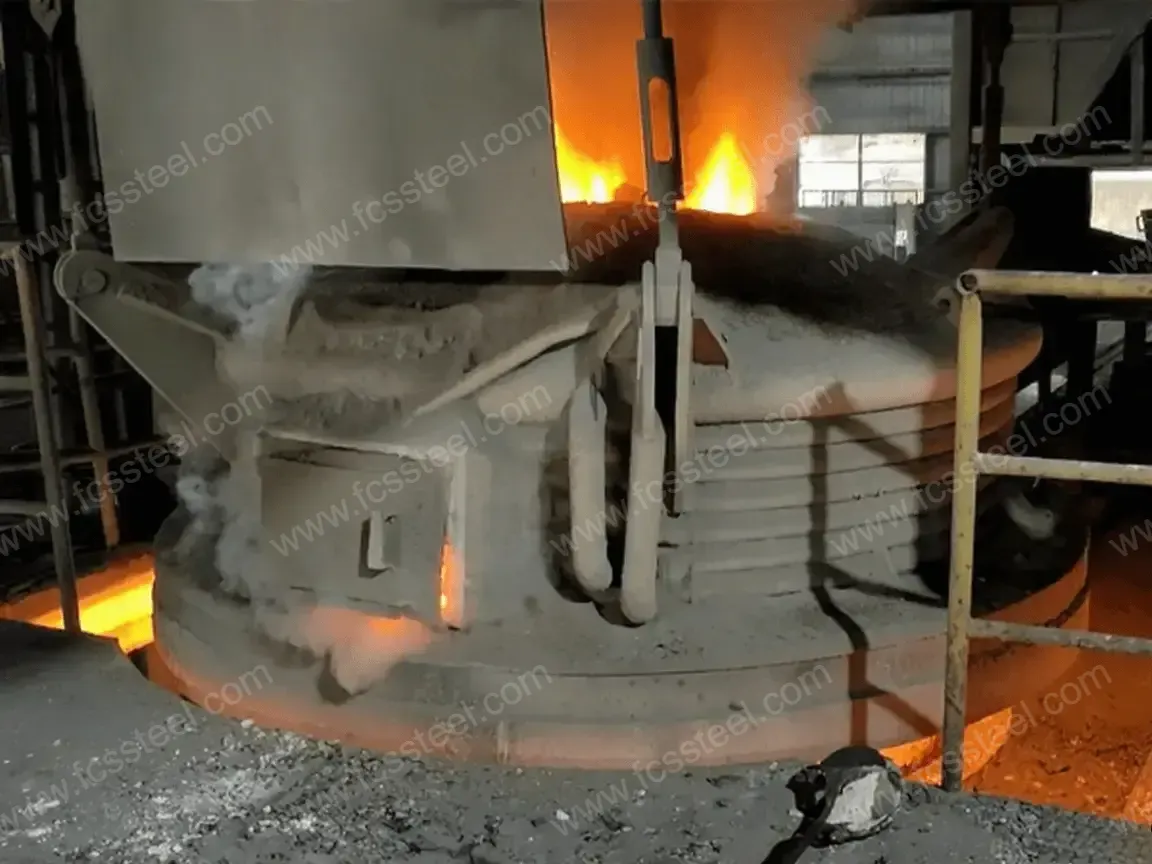
- 1.2080/X210Cr12/D3 Werkzeugstahl Elektroschlacke-Umschmelzen (ESR): Premium-Option mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
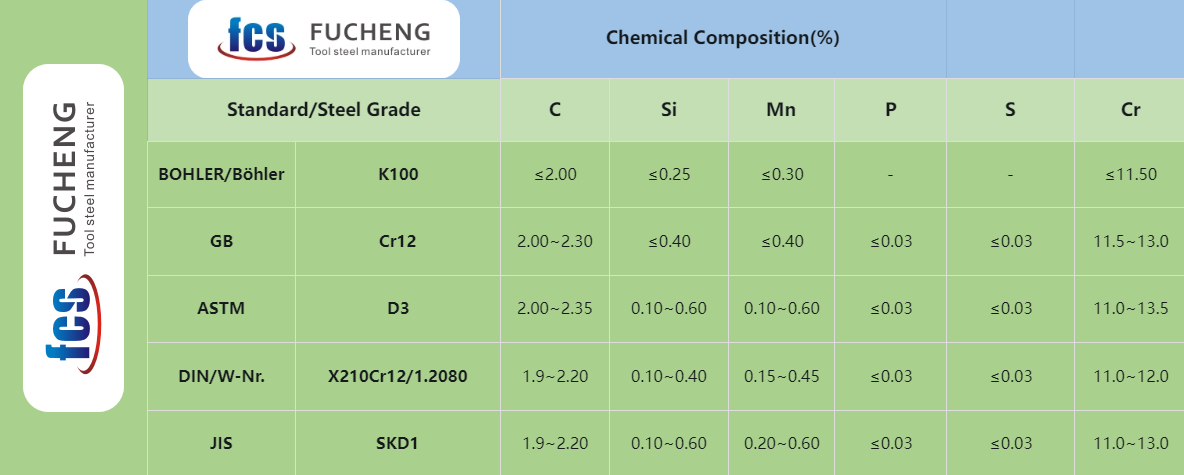
1.2080 Werkzeugstahl | X210Cr12 | Chemische Zusammensetzung D3
1.2080 Werkzeugstahl | X210Cr12 | D3 Wärmebehandlungsverfahren

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Erwärmungsprozess sollte so gesteuert werden, dass ein zu schneller Temperaturanstieg und damit verbundene Oberflächenoxidation und Entkohlung des Werkstücks vermieden werden. Es kann eine Schutzgasatmosphäre verwendet oder dem Ofen Holzkohle und andere Mittel gegen Entkohlung zugegeben werden. Beim Abschrecken und Abkühlen sind das geeignete Kühlmedium und die geeignete Kühlmethode entsprechend Form und Größe des Werkstücks zu wählen, um den Abschreckeffekt zu gewährleisten und gleichzeitig das Risiko von Verformungen und Rissen zu minimieren.
1.2080 Werkzeugstahl | X210Cr12 | D3 Qualitätsprüfung

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
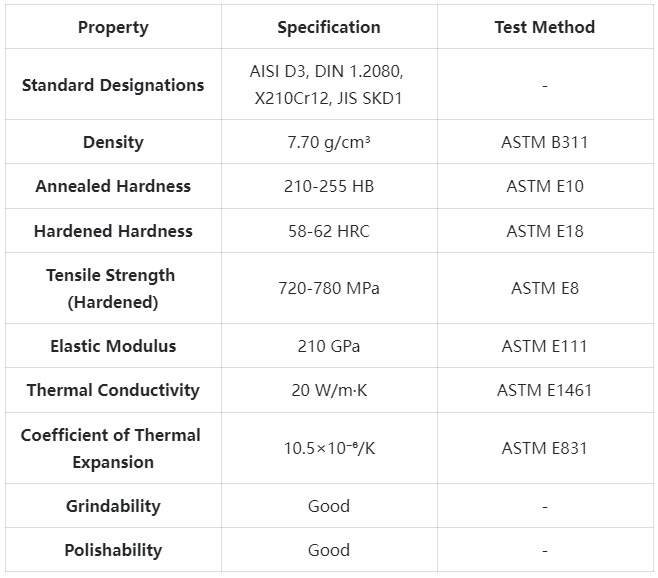
1.2080 Werkzeugstahl | X210Cr12 | D3 Technische Spezifikationen
1.2080 Werkzeugstahl | X210Cr12 | D3 Produktanwendungen

Wichtige Anwendungsszenarien
Hochpräzisions-Stanzwerkzeuge
D3/1.2080-Stahl eignet sich hervorragend für Stanz- und Pressvorgänge mit hohem Durchsatz bei Werkstoffen bis zu 3 mm Dicke. Seine ausgezeichnete Verschleißfestigkeit verlängert die Werkzeugstandzeit im Vergleich zu herkömmlichen Stählen um 30–40 %, insbesondere bei der Bearbeitung abrasiver Werkstoffe wie Silizium oder Edelstahl. Unsere Kunden berichten, dass mit unserem hochwertigen D3-Stahl und entsprechender Wärmebehandlung vor dem Nachschleifen über 1 Million Hübe erreicht werden können.
Industrielle Scherenblätter
Der hohe Kohlenstoff- und Chromgehalt des Stahls X210Cr12 sorgt für ein optimales Verhältnis von Härte und Verschleißfestigkeit bei industriellen Scherenanwendungen. Metallverarbeiter, die unseren Stahl 1.2080 für Schermesser verwenden, berichten von 2- bis 3-mal längeren Standzeiten im Vergleich zu Standard-Werkzeugstahl. Die Fähigkeit des Materials, eine scharfe Schneide zu erhalten, verbessert die Schnittqualität deutlich und reduziert die Gratbildung.
Spritzgussformen
Für Spritzgussformen, die abrasive oder glasfaserverstärkte Werkstoffe verarbeiten, bietet unser Werkzeugstahl D3 eine hervorragende Beständigkeit gegen erosiven Verschleiß. Die ausgezeichnete Dimensionsstabilität während der Wärmebehandlung gewährleistet die Genauigkeit kritischer Formbauteile, während die gute Polierbarkeit eine hochwertige Oberflächengüte ermöglicht. Anwender berichten von gleichbleibender Leistung und minimalem Wartungsaufwand, selbst nach Hunderttausenden von Spritzgießzyklen.
Branchenspezifische Anwendungen
- Automobilfertigung: Stanz- und Fallwerkzeuge für die Blechumformung in großen Stückzahlen; Präzisionsformwerkzeuge für Getriebekomponenten; hochbelastbare Lagerführungen und Verschleißplatten; Drahtwalzenwerkzeuge für die Herstellung von Verbindungselementen.
- Luft- und Raumfahrtindustrie: Werkzeuge für die Bearbeitung von Titan und Superlegierungen; Präzisionsmessgeräte, die Dimensionsstabilität erfordern; Spezialschneidwerkzeuge für Verbundwerkstoffe; und verschleißfeste Vorrichtungen und Werkzeughalter.
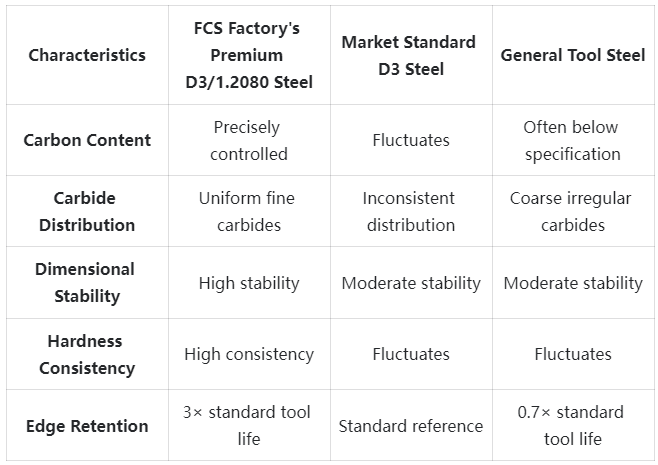
1.2080 Werkzeugstahl | X210Cr12 | D3 Vergleichsübersicht
Werkzeugstahl 1.2080 | X210Cr12 | D3 Kundenerfolgsgeschichten
Werkzeugstahl 1.2080 | X210Cr12 | D3 Preisstrukturinformationen
1.2080 Werkzeugstahl | X210Cr12 | D3 Häufig gestellte Fragen

F: Welche maximale Härte kann der Stahl D3/1.2080/X210Cr12 erreichen? A: Unser D3-Stahl kann durch geeignete Wärmebehandlung auf 60–62 HRC gehärtet werden. Die tatsächliche maximale Härte hängt vom Querschnitt ab; dickere Querschnitte weisen aufgrund der begrenzten Härtbarkeit üblicherweise eine um 1–2 HRC geringere Härte auf als dünnere. F: Wie schneidet D3 im Vergleich zu D2-Werkzeugstählen bei Zerspanungsanwendungen ab? A: D3 (1.2080) hat einen höheren Kohlenstoff- und üblicherweise auch einen höheren Chromgehalt als D2 (1.2379), was zu einer ausgezeichneten Verschleißfestigkeit, aber einer etwas geringeren Zähigkeit führt. D3 ist die bevorzugte Wahl für Anwendungen, bei denen abrasiver Verschleiß im Vordergrund steht, während D2 ein besseres Verhältnis von Verschleißfestigkeit und Zähigkeit bei Anwendungen mit Stoßbelastung bietet.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |