
Seit über 50 Jahren vertrauen Werkstätten auf Werkzeugstahl 1.2080 (D3) . Er gilt als die beste Wahl für kostengünstige Kaltumformwerkzeuge. Man erhält ein Material, das Härte und Wirtschaftlichkeit vereint. Zudem beweist die Praxis seine Leistungsfähigkeit. Doch kann er mit modernen Legierungen mithalten? Wir sollten alte Gewohnheiten überdenken und die tatsächlichen Leistungsdaten prüfen. Dann können Sie entscheiden, ob diese bewährte Sorte auch in Ihrer Werkstatt noch ihren Platz hat.
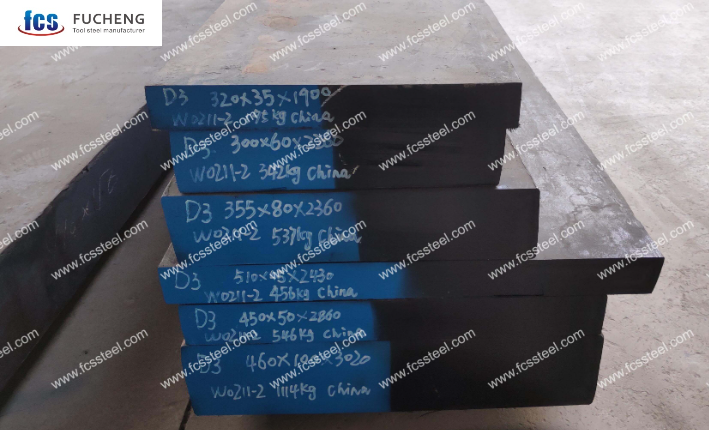
Was ist Werkzeugstahl 1.2080 (D3)?
Werkzeugstahl 1.2080 hat weltweit unterschiedliche Bezeichnungen. In Nordamerika wird er als D3 bezeichnet. Europäer verwenden X210Cr12 . Japanische Hersteller kennen ihn als SKD1 . In China wird Cr12 verwendet . Dies kann bei Einkäufern internationaler Lieferanten zu Verwirrung führen.
Chemische Zusammensetzung:
Jeder Standard verwendet die gleichen Zusammensetzungsbereiche:
| Element | Kohlenstoff (C) | Chrom (Cr) | Silizium (Si) | Mangan (Mn) | Phosphor (P) | Schwefel (S) |
| Inhalt | 1.90-2.35% | 11.00-13.50% | ≤ 0.60% | ≤ 0.60% | ≤ 0.030% | ≤ 0.030% |
Das hohe Kohlenstoff-Chrom-Verhältnis verleiht dem Material seine charakteristischen Eigenschaften. Es bietet maximale Verschleißfestigkeit, ist aber weniger zäh als ausgewogene Sorten wie D2.
Globale Standardäquivalente
Die Kernspezifikationen bleiben in allen Regionen gleich:
| Region | USA | Deutschland | Japan | Großbritannien | Frankreich | China | Italien |
| Standard | AISI / ASTM | DIN / W-Nr. | JIS | BS | AFNOR | GB | UNI |
| Klasse | D3 (NUMNUMX) | 1.2080 (X210Cr12) | SKD1 | BD3 | Z200C12 | Cr12 | X210Cr13KU |
Alle diese Bezeichnungen verweisen auf denselben hochkohlenstoffhaltigen, hochchromhaltigen Kaltarbeitsstahl . ASTM A681 ordnet D3 der D-Serie als ölhärtende Sorte zu. Er enthält etwa 12 % Chrom.
Härteverhalten: Von geglüht bis maximal HRC
Werkzeugstahl 1.2080 (D3) bietet einen breiten Härtebereich. Er reicht von gut bearbeitbaren, weichgeglühten Oberflächen bis hin zu extrem verschleißfesten Werkstoffen. Nach dem Weichglühen (810–850 °C, Ofenabkühlung) weist das Material eine Ausgangshärte von ≤230–250 HB auf . Dadurch lässt es sich mit etwa 25 % der Härte von Automatenstahl AISI 1018 bearbeiten . Bohren, fräsen und formen Sie die Rohlinge vor dem Härten.
Maximal erreichbare Härte
Austenitisieren bei 960–1000 °C und Abschrecken (Luft, Druckluft oder Öl). Dadurch wird bei kleinen Querschnitten (≤ 30 mm) eine Härte von 63–66 HRC erreicht. Dickere Teile verlieren aufgrund der Härtbarkeitsgrenzen 1–2 HRC . Einige Walzwerke berichten von Spitzenwerten von 66 HRC ohne Anlassen. Die meisten Produktionswerkzeuge erreichen im praktischen Einsatz maximal 60–62 HRC .
Empfohlener Arbeitsbereich und Anlassverhalten
Die Standard-Werkzeuge weisen nach dem Härten und Anlassen eine Härte von 57–58 HRC auf . Dies bietet ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Schlagzähigkeit (≈ 28 J/cm² ungekerbt). Der nutzbare Bereich liegt zwischen 58 und 64 HRC . Die Anwendungsbelastung bestimmt die optimale Härte.
Die Anlasstemperatur bestimmt die Endhärte:
| Zielhärte | Anlasstemperatur | Typisches Anwendungsziel |
| 62–63 HRC | 175-190 ° C | Maximale Verschleißfestigkeit: Präzisionsmessgeräte, leichte Schneidarbeiten. |
| 59–60 HRC | ≈ 240 °C | Ausgewogenes Verhältnis von Verschleiß und Zähigkeit: Allgemeine Ausstanz- und Beschnittarbeiten. |
| 58 HRC | 260-280 ° C | Standardwerkzeuge: Stanzen und Umformen in großen Stückzahlen. |
| 55 HRC | 480-500 ° C | Hochleistungsbeanspruchung: Werkzeuge, die mäßigen Stößen oder Belastungen ausgesetzt sind. |
Höhere Härte (62–64 HRC) reduziert die Zähigkeit schnell. Wählen Sie diese Härtegrade für optimale Abriebfestigkeit. Verwenden Sie sie dort, wo das Stoßrisiko gering ist.
Physikalische und mechanische Eigenschaften
Bevor wir uns die Daten ansehen, sollten wir den Kompromiss zwischen D3-Werkzeugstahl und anderen Materialien verstehen: Er bietet eine unübertroffene Druckfestigkeit , büßt aber an Zähigkeit ein . Dadurch ist er ein Spezialwerkstoff – ideal für Druckbelastungen, aber riskant bei starken Stößen.
Was diese Zahlen tatsächlich aussagen:
-
Druckfestigkeit: Der hohe Chromcarbidgehalt verhindert Verformungen unter extremem Druck. Das Material behält seine Form, während weichere Stähle sich „pilzförmig“ verformen würden.
-
Dimensionsstabilität: D3 ist ein Stahl mit geringer Verformung. Seine geringe Wärmeausdehnung sorgt dafür, dass die Bauteile auch nach intensiver Wärmebehandlung enge Toleranzen beibehalten.
-
Überhitzungsrisiko: Aufgrund seiner moderaten Wärmeleitfähigkeit ( ≈20 W/m·K ) bei Raumtemperatur leitet D3 die Reibungswärme nicht schnell ab. Beim Hochgeschwindigkeitsstanzen muss die Hubzahl so gesteuert werden, dass eine thermische Erweichung verhindert wird.
Kurzübersicht: Physikalische und mechanische Eigenschaften
| Eigenschaft | Typischer Wert/Bereich |
|---|---|
| Signaldichte | 7.67–7.7 g/cm³ |
| Elastizitätsmodul | 190–210 GPa (typischerweise 210) |
| Poisson-Verhältnis | 0.27-0.30 |
| Schlagzähigkeit (ungekerbt) | 28–77 J |
| Wärmeausdehnung (20–100°C) | 10.8–12×10⁻⁶ /°C |
| Wärmeleitfähigkeit | ≈20 W/m·K |
| Elektrischer widerstand | 0.65 Ω·mm²/m |
| Spezifische Wärme | 0.46 J/(g·K) |
Wo D3 Steel seine Stärken ausspielt
Werkzeugstahl 1.2080 (D3) eignet sich am besten für Anwendungen, bei denen abrasiver Verschleiß Werkzeuge schneller zerstört als Schlagbeanspruchung. Seine Struktur aus hohem Kohlenstoff- und Chromcarbidgehalt widersteht Schleifen, Riefenbildung und Abstumpfen der Schneide – allerdings muss er dem jeweiligen Anwendungsfall angepasst werden.
Typische Anwendungen und Leistungsvorteile
| Anwendungskategorie | Beispiele für Primärwerkzeuge | Technischer Kernvorteil | Auswirkungen auf die Produktion |
| Stanzen und Trimmen | Langzyklus-Matrizen, Stanzstempel, Werkzeuge zur Gratentfernung | Ein dichtes Hartmetallnetzwerk sorgt für rasiermesserscharfe Schneidkanten. | Reduziert die Nachschleifhäufigkeit um 30-50% |
| Scheren und Schlitzen | Rotationsschneidmesser, Schermesser, Streifentrenner | 60–62 HRC Härte beugt Kantenverrundung und Gratbildung vor. | Gewährleistet eine gleichmäßige Schnittbreite und minimalen Verschnitt. |
| Formen & Walzen | Profilwalzen, Metallspinnwalzen, Drahtziehwerkzeuge | Hohe Druckfestigkeit widersteht Verformungen unter Druck | Verlängert Kalibrierintervalle und Werkzeugkonturlebensdauer |
| Präzisionsmessgeräte | Lehrdorne und -ringe, Gut/Ausschuss-Vorrichtungen, Prüfwerkzeuge | Hohe Oberflächenstabilität und geringe Dimensionsverzerrung | Verhindert Kalibrierungsdrift zu geringeren Kosten als Hartmetall. |
Gängige Messgerätetypen sind Lehrdorne, Ringlehren und Gut/Ausschuss-Vorrichtungen für Qualitätskontrollstationen mit hohem Durchsatz.
Kritische Grenzen
Wir wissen, dass die karbidreiche Struktur von D3-Stahl für hohe Verschleißfestigkeit sorgt. Aber mal ehrlich: Dieselbe Struktur birgt drei große Probleme: Sprödbruch, schlechte Bearbeitbarkeit und nahezu unmögliches Reparaturschweißen. D3 ist nicht mehr für jede Anwendung die „sichere Wahl“. Sie müssen diese Grenzen kennen, bevor Sie Stahl bearbeiten, sonst riskieren Sie, das Werkzeug zu verschrotten.
Sprödbruch unter Stoßbelastung
D3 enthält 2.0–2.35 % Kohlenstoff und 11–13.5 % Chrom . Dadurch ist die Matrix mit großen Karbidmengen angereichert. Laut CarTech-Daten ist der Stahl aufgrund dieser chemischen Zusammensetzung kerbempfindlich und weist eine geringe Duktilität auf. Das Material erreicht eine Druckfestigkeit von über 400 ksi (≈2,758 MPa) . Unter Zug- oder Stoßbelastung versagt es jedoch schnell.
Aobos Vergleich stuft D3 als die Option mit der geringsten Zähigkeit unter den Kaltarbeitsstählen D2 und A2 ein. Der Bericht stellt fest, dass D3 „große Mengen an Karbiden enthält, die zu Kantenversprödung neigen“ . Es „opfert Schlagfestigkeit und Zähigkeit“ zugunsten maximaler Lebensdauer.
Dies führt auf verschiedene Weise zu Funktionsstörungen:
- Stanzen mit komplexen FormenScharfe Innenkanten konzentrieren Spannungen. Grobe Karbide wirken als Rissauslöser. Mikrorisse breiten sich während der ersten paar hundert Hübe entlang der Karbid-Matrix-Grenzflächen aus.
- Stoß- oder WechsellastenBeim Gesenkschmieden, Prägen oder unterbrochenen Schnittzyklen wird die Sprödigkeitsgrenze von D3 überschritten. Das Werkzeug splittert oder spaltet sich, bevor die erwartete Lebensdauer erreicht ist.
- Ölgehärtete Abschnitte:D3 erfordert Ölabschreckung Für tiefe Härtung. Die schnelle Abkühlrate führt zu inneren Spannungen. Aobo kennzeichnet D3 als „Anfällig für Rissbildung und Verformung bei der Wärmebehandlung, ungeeignet für Werkzeuge mit komplexen Formen.“
CarTech weist darauf hin, dass für diese Güteklasse aussagekräftige Zugfestigkeitsdaten fehlen – ein Warnsignal. Konstrukteure verwenden D3 für Anwendungen mit reiner Druckbelastung. Jegliche Biegung, Torsion oder Stoßbelastung birgt das Risiko eines plötzlichen Bruchs.
Moderne Alternative 1: Werkzeugstahl A2 (1.2363)
Der Werkzeugstahl A2 (DIN 1.2363, X100CrMoV5-1) reduziert den Chromgehalt von D3 auf ca. 5 % . Diese eine Änderung verändert die Leistungseigenschaften grundlegend. Die Abriebfestigkeit wird etwas geringer, dafür erhält man eine um 40–60 % höhere Schlagzähigkeit und eine deutlich leichtere Zerspanbarkeit.
Chemische Zusammensetzung und Kernunterschiede
A2 bietet ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Stoßfestigkeit:
| Element | Kohlenstoff (C) | Chrom (Cr) | Molybdän (Mo) | Vanadium (V) | Mangan (Mn) | Silizium (Si) |
| Inhalt | 0.95-1.05% | 4.75-5.50% | 0.90-1.40% | 0.15-0.50% | 0.40-1.00% | 0.10-0.50% |
Der geringere Kohlenstoff- und Chromgehalt reduziert das Gesamtkarbidvolumen erheblich. Dadurch wird das Problem der Kerbempfindlichkeit von D3 behoben. Die robustere Matrix ermöglicht die Bewältigung komplexer Stempelformen und unterbrochener Schnittzyklen.
Verbesserungen bei Härte und Bearbeitbarkeit
A2 erreicht im abgeschreckten Zustand (luftgekühlte Bereiche) eine Härte von 63–65 HRC . Durch Standardvergütung wird eine Arbeitshärte von 57–62 HRC erreicht – das entspricht dem Bereich von D3. Die Ähnlichkeit endet jedoch hier.
Die Zerspanbarkeit steigt auf 65 % der Zerspanbarkeit von Werkzeugstählen der W-Gruppe (etwa 2.8-mal besser als die 23 % von D3 ). Die Schnittgeschwindigkeit verdoppelt sich. Die Standzeit pro Schneidplatte verdreifacht sich. Das Fräsen komplexer Kavitäten dauert mit D3 über 12 Stunden. Mit A2-Rohlingen ist die Bearbeitung in 4–5 Stunden abgeschlossen.
Wenn A2 D3 schlägt
Wählen Sie A2 für:
- Komplex geformte Stempel und Matrizen dieser Riss in D3 während der Wärmebehandlung
- Schlag- oder Prägevorgänge die eine Zähigkeit von über 30 J/cm² benötigen
- Prototypen oder Kleinserien wo die Bearbeitungskosten wichtiger sind als die Einsparungen beim Werkzeugverschleiß
- Arbeiten, die eine Schweißreparatur erfordern (A2 ermöglicht Vorwärmen und Anlassen nach dem Schweißen ohne vollständiges Nachhärten)
Bei starkem Abrieb verlieren Sie 15–25 % der Schnitthaltigkeit. Ihre Werkzeuge überstehen jedoch Stoßbelastungen und ermöglichen die termingerechte Fertigstellung der Bearbeitung.
Moderne Alternative 2: D2 Werkzeugstahl (1.2379)
D2-Werkzeugstahl (DIN 1.2379, X153CrMoV12) enthält neben hochkohlenstoffhaltigem und hochchromhaltigem Stahl auch Molybdän und Vanadium. Dadurch ergibt sich eine andere Karbidstruktur als bei reinem Chromstahl wie D3. Dies führt zu einer besseren Tiefenhärtung und einem feineren Gefüge. Die Härte bleibt auch in dicken Wandstärken konstant.
Chemische Zusammensetzung: Mo und V treiben das Upgrade voran
| Element | Kohlenstoff (C) | Chrom (Cr) | Vanadium (V) | Molybdän (Mo) | Mangan (Mn) | Silizium (Si) |
| Prozentsatz | 1.50-1.60% | 11.0-12.0% | 0.90-1.10% | 0.60-0.80% | 0.15-0.45% | 0.10-0.40% |
Der Molybdängehalt von 0.6–0.8 % verbessert die Durchhärtung. Dicke Querschnitte (> 50 mm) erreichen bis tief in den Kern eine Härte von 58–62 HRC . D3 verliert im gleichen Größenbereich 2–3 HRC. Vanadium (0.9–1.1 %) bildet feine VC-Karbide. Diese erhöhen die Verschleißfestigkeit über die von Chrom allein erzielbare hinaus. Zudem verfeinern sie das Korngefüge während der Wärmebehandlung.
Härte und mechanische Leistung
D2 erreicht nach dem Härten und Anlassen eine Arbeitshärte von 57–62 HRC . Dies entspricht dem Bereich von D3. Der Herstellungsprozess unterscheidet sich jedoch. Bei D2 wird für die meisten Serienteile Lufthärtung angewendet . Dadurch werden die Risiken von Verformungen durch Ölhärtung vermieden. Die Härte im geglühten Zustand liegt bei ≤ 255 HB . Die Bearbeitung vor dem Härten ist einfacher als im typischen Bereich von 230–250 HB bei D3.
Zu den Eigenschaften nach der Wärmebehandlung gehören:
| Parameter | Spezifikation / Daten |
|---|---|
| Rockwell-Härte | 57–62 HRC (anwendungsspezifische Anlassung) |
| Brinellhärte | 592–658 HBW (funktionsfähiger Zustand) |
| Streckgrenze | ≈1,300 MPa (geglühter Zustand) |
| Zugfestigkeit | ≈860 MPa (125 KSI, geglüht) |
| Schlagzähigkeit | ≈77 J ungekerbtes Izod bei 62 HRC |
Das sekundäre Härtungsverhalten von D2 (durch Molybdän und Vanadium) ermöglicht das Anlassen bei höheren Temperaturen ohne Härteverlust. So lassen sich Anlasstemperaturen von 500–520 °C erreichen, wobei die Härte von 58–60 HRC erhalten bleibt . Dies führt zu einer besseren Spannungsentlastung im Gefüge als beim Anlassen bei niedrigen Temperaturen mit D3. Auch die Dimensionsstabilität verbessert sich.
Wenn D2 besser abschneidet als D3
Wählen Sie D2 für diese Szenarien:
- Dickwandige Werkzeuge (>30 mm): Molybdän erhöht die Härtbarkeit. Schwere Stanzwerkzeuge und große Umformwalzen erhalten eine gleichmäßige Härte über den gesamten Durchmesser.
- Präferenz für Lufthärtung: Komplexe Formen, die sich beim Abschrecken in Öl verziehen, bleiben bei Luftkühlung formstabil. Nachbearbeitungsschleifvorgänge werden reduziert.
- Anwendungen mit mäßigen Auswirkungen: Die feinere Hartmetallverteilung von D2 bietet eine höhere Stoßfestigkeit als D3. Die Zähigkeit von A2 wird zwar nicht erreicht, aber D2 übersteht unterbrochene Schneid- und leichte Prägearbeiten, die bei D3 zu Rissen führen.
- Vorteil der sekundären Härtung: Durch Hochtemperaturvergütung (480–520 °C) werden Spannungen abgebaut, ohne dass es zu einer Erweichung kommt. Werkzeuge, die im Betrieb Hitze ausgesetzt sind oder eine Nachbehandlung nach dem Schweißen benötigen, profitieren davon.
Die Materialkosten sind im Vergleich zu D3 um 10–15 % höher. Die Bearbeitung bleibt schwierig (ca. 30–35 % der Bearbeitbarkeitsklasse 1018 – besser als die 23 % bei D3, aber immer noch langsam). Der Vorteil? Sie erhalten vorhersehbare Ergebnisse bei der Wärmebehandlung. Die Werkzeugstandzeit ist bei abrasiven Stanzprozessen mit hoher Tonnage länger.
Moderne Alternative 3: Pulvermetallurgie Kaltarbeitsstähle
Die Pulvermetallurgie (PM) löst das Problem der Karbidsegregation, das herkömmliche Kaltarbeitsstähle beeinträchtigt. PM gießt die Legierung nicht in Blöcke, sondern zerstäubt den flüssigen Stahl zu feinen Tröpfchen. Diese Tröpfchen erstarren zu Pulverpartikeln. Jedes Partikel wirkt wie ein kleiner Block mit homogener Zusammensetzung. Durch Heißisostatisches Pressen (HIP) wird das Pulver zu festen Blöcken verpresst. Das Ergebnis: Die Karbidgröße sinkt von 10–50 µm (typisch für D2/D3) auf 1–3 µm bei PM-Sorten . Große Karbidbänder verschwinden.
Karbidverfeinerung und Zähigkeitsgewinne
CPM D2, Uddeholm Vanadis 4 Extra und Böhler K390 sind moderne Optionen für die Kaltverformung durch Pulvermetallurgie. Sie erreichen oder übertreffen die Arbeitshärte von D3 (58–64 HRC) . Die feinen, weit verteilten Karbide verändern das Bruchverhalten des Stahls.
- Längsschlagzähigkeit: PM-Versionen liefern 2–4-fache Energieabsorption Standard D2/D3 bei 60 HRC
- Querzähigkeit: 4- bis 10-fache Verbesserung über bewachsenem D2 (alte Steigungen zerfallen in Rollrichtung)
- Absplitterungsbeständigkeit: Feldberichte zeigen 2–3-mal längere Lebensdauer der Schneidkante bevor Mikrorisse beginnen
Vanadis 4 Extra bietet einen ausgewogenen Verschleiß- und Stoßschutz bei 58–62 HRC . Hochabriebfeste Sorten wie K390 weisen ein höheres Hartmetallvolumen für extreme Zerspanungsaufgaben auf.
Leistungsfähigkeit im realen Einsatz bei kombinierter Verschleiß- und Stoßbelastung
Stanzstempel in hochfestem Blech (1–3 mm) weisen deutliche Unterschiede auf:
- Traditionelles D2/D3: Werkzeuglebensdauer 50,000–200,000 Schläge bevor Kantenabsplitterungen den Austausch erzwingen
- PM-Kaltarbeitsstahl (CPM D2, Vanadis 4): Gleiche Arbeit erreicht 100,000–800,000 Schläge-ein 2- bis 4-fache Erweiterung
Präzisionsstanzwerkzeuge, die seitlichen Stoßbelastungen ausgesetzt sind, erzielen deutlich höhere Leistungssteigerungen. PM-Sorten wie Vanadis 8 oder K390 bieten eine 3- bis 5-fach längere Standzeit als Standard-D2. Einige Stanzbetriebe mit hoher Beanspruchung berichten von einer mehr als 5-fachen Verbesserung nach dem Wechsel von Guss- zu PM-Werkzeugen.
Partikelschermesser stehen vor zwei Herausforderungen: abrasivem Verschleiß und wiederholten Stößen. PM-Stähle (CPM D2, K294) weisen bei identischer Schneidengeometrie und Wärmebehandlung oft eine 2- bis 3-mal längere Lebensdauer auf als herkömmliche D2-Stähle.
Kostenabwägung und Auswahllogik
PM-Kaltarbeitsstähle kosten 2.5- bis 4-mal mehr pro Kilogramm als D3- oder Standard-D2-Stähle. Die Gesamtkosten pro Bauteil sinken jedoch oft:
- Stanzfertigung in großen Stückzahlen (>500,000 Teile/Jahr): 2–4-fache Werkzeuglebensdauer Verringert Ausfallzeiten und Nachschleifhäufigkeit so weit, dass der Aufpreis gerechtfertigt ist.
- Prototypen oder Kleinserien (<50,000 Teile): Bleiben Sie bei D2 oder A2 – die Vorteile von PM gleichen den Materialpreis nicht aus
PM eignet sich für Prozesse mit hoher Abrieb- und Stoßbelastung . Die feine Hartmetallstruktur verhindert die katastrophalen Schneidkantenbrüche, die die Standzeit von D3-Werkzeugen bei Mischbelastungen vorzeitig beenden.
Auswahlentscheidungsmatrix: D3-Stahl vs. Alternativen
Wählen Sie das passende Material anhand des Verschleißtyps und der Belastung in Ihrem Betrieb. Die untenstehende Matrix zeigt die Leistungsgrenzen von Werkzeugstahl 1.2080 (D3) im Vergleich zu A2, D2 und PM. Wir verwenden klare, messbare Grenzwerte.
Verschleißart als erster Filter
Reiner abrasiver Verschleiß bei geringer Schlagenergie (<30 J) macht D3 zur idealen Wahl. Der Stahl enthält 2.0–2.35 % Kohlenstoff und 11–13 % Chrom . Dadurch wird ein maximales Karbidvolumen erreicht. Sie erhalten eine Arbeitshärte von 60–62 HRC und eine längere Standzeit der Schneide.
Dünnblechstanzen (≤ 3 mm), Präzisions-Stanzwerkzeuge, Rollformwerkzeuge unter gleichmäßiger Kompression: Die ungekerbte Izod-Härte D3 28 J setzt die Grenze. Wird diese überschritten? Dann kommt es bereits beim ersten Produktionslauf zu Kantenausbrüchen.
Kombinierter Verschleiß und mäßige Stoßbelastung (30–60 J erforderlich) erfordern den Einsatz von D2 oder SKD11 . Diese Sorten weisen einen Verlust von 10–15 % an Abriebfestigkeit auf, gewinnen aber die 2- bis 3-fache Zähigkeit . Eine feinere Karbidverteilung und die Molybdänveredelung ermöglichen dies. Das Stanzen von hochfestem Stahl (Zugfestigkeit > 800 MPa) erfordert diese zusätzliche Zähigkeit ebenso wie das Durchstechen dicker Bleche (> 4 mm).
Hohe Stoßbelastungen (>60 J) schließen alle hochchromhaltigen Optionen aus. Verwenden Sie A2 (65 % Bearbeitbarkeit, ca. 40–60 J Stoßbelastung) für komplexe Stempel. Alternativ eignen sich robustere Sorten wie S7 oder H13 (80–100+ J). Diese sind vor allem dann geeignet, wenn Stoßbelastung im Vordergrund steht. Verschleiß ist hier zweitrangig.
Fazit
1.2080 (D3) ist heute ein Spezialwerkstoff und nicht mehr für den täglichen Gebrauch geeignet. Sein hoher Kohlenstoffgehalt sorgt für ausgezeichnete Druckfestigkeit und Dimensionsstabilität und macht ihn ideal für Präzisionsmessgeräte und Werkzeuge mit geringer Stoßbelastung unter 25 mm.
Für moderne Stanzverfahren mit hohem Durchsatz stößt es jedoch aufgrund seiner Sprödigkeit oft an seine Grenzen. Wenn Ihre Werkzeuge Stoßbelastungen oder starkem Abrieb ausgesetzt sind, sollten Sie keine Kompromisse eingehen. Die Umstellung auf A2-, D2- oder PM-Sorten wie Vanadis 4 Extra amortisiert sich häufig durch reduzierte Ausfallzeiten. Richten Sie Ihre Wahl nach Ihren spezifischen Ausfallrisiken – und nicht nur nach den Rohmaterialkosten –, um langfristige Rentabilität zu sichern.