
Стальной блок поставляется без видимых дефектов. Его твердость соответствует спецификации, а ультразвуковой контроль не должен выявлять признаков брака.
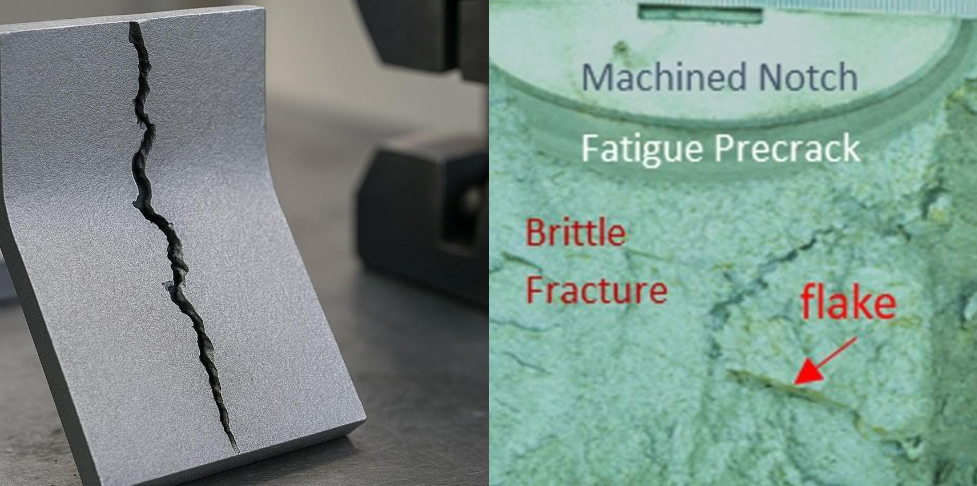
Спустя несколько недель или месяцев клиент делает первый распил и обнаруживает внутренние трещины или белые, похожие на чешуйки дефекты.
Трещина в стали образовалась во время хранения, или дефект начал проявляться еще до поставки?
Мы получили подобные отзывы, касающиеся блоков из стали 1.2083 / 4Cr13 , 1.2316 и 1.2714 большого сечения . Такие случаи часто называют «растрескиванием при хранении», но хранение редко является первопричиной. Проблема обычно начинается во время плавки, ковки, охлаждения или термообработки. Время и резка просто способствуют ее появлению.
Почему эти оценки так важны?
Эти стали имеют разный состав и область применения, но крупные блоки обладают двумя важными общими характеристиками: высокой закаливаемостью и медленным охлаждением в сердцевине.
|
Класс |
Соответствующее содержание легирующих элементов* |
Основной риск в крупных секторах |
|---|---|---|
|
1.2083/4Cr13 |
Примерно 13% Cr |
Хлопья водорода, внутренняя чистота и напряжение при охлаждении |
|
1.2316 |
Примерно 16% хрома с молибденом; некоторые варианты содержат никель. |
Глубокое закаливаемость, эффект сечения и остаточные напряжения |
|
1.2714 |
Приблизительно 4% Ni, 1.2% Cr и 0.5% Mo. |
Медленное охлаждение активной зоны, фазовые напряжения и водород |
|
1.2080 / D3 |
Примерно 2% углерода и 12% хрома. |
Сегрегация карбидов, низкая ударная вязкость и остаточные напряжения. |
*Точные диапазоны зависят от применимого стандарта и индивидуальных спецификаций поставщика.
В большом кованом блоке поверхность остывает первой, в то время как центр может оставаться горячим в течение многих часов. Температурные градиенты и фазовые превращения происходят в разное время по всему сечению, создавая внутренние напряжения.
Легирующие элементы улучшают закаливаемость, коррозионную стойкость и механические свойства, но они также усложняют процесс охлаждения. Это не означает, что эти марки стали естественным образом трескаются при хранении. Это означает, что производитель стали должен контролировать содержание водорода, ковку и охлаждение в соответствии с фактическим размером сечения.
Три основные причины замедленного образования трещин
1. Водородные хлопья
Водород попадает в расплавленную сталь через сырье и компоненты печи. Если его не удалить, он образует внутренние хлопья и отсроченные трещины в процессе производства. Но давайте рассмотрим реальный коммерческий риск.
У некоторых небольших заводов просто нет оборудования для вакуумной дегазации (ВД). Они пропускают этап дегазации, чтобы снизить цены и предложить «дешевую» цену. Когда дистрибьютор покупает эту сталь по сильно заниженной цене и продает ее местным клиентам, скрытые дефекты в конечном итоге проявляются. Результат? Возврат целых партий, болезненные иски о компенсации и потеря клиентов.
В FCS мы не допускаем компромиссов. Мы строго применяем глубокую обработку методом динамического дендримера для контроля уровня водорода до безопасного значения ≤ 2 ppm, что подкрепляется обязательным ультразвуковым контролем в соответствии со стандартом SEP 1921 D/d. Мы делаем это по одной простой причине: чтобы полностью защитить вашу коммерческую репутацию и обеспечить вашу прибыль.
2. Остаточное растягивающее напряжение
Остаточные напряжения могут возникать из-за неравномерной ковки, быстрого или неравномерного охлаждения, термообработки, холодной правки и интенсивной механической обработки.
Блок может выглядеть целым, потому что внутри него сохраняется баланс напряжений. Распиливание удаляет материал и нарушает этот баланс. Если оставшееся растягивающее напряжение превышает локальное сопротивление разрушению, внутренняя трещина может быстро распространяться.
Вот почему пила часто является причиной поломки, а не первопричиной.
3. Внутренние металлургические дефекты
Недостаточная обрезка слитка может привести к попаданию сильно сегрегированного материала в готовое изделие. Низкое соотношение ковки может привести к пористости, сегрегации в центре или остаткам литой структуры.
В высокоуглеродистых сплавах, таких как D3, сегрегация карбидов может быть особенно важна. В одном из исследований D3 эвтектическая сегрегация карбидов достигла 6.0 степени, что является прямым доказательством сильно неоднородной и хрупкой структуры.
Не каждая трещина, обнаруженная после хранения, является водородной. Прежде чем определить причину, необходимо изучить макроструктуру, микроструктуру и признаки разрушения.
Как развивается дефект
Этап 1: Плавка и рафинирование
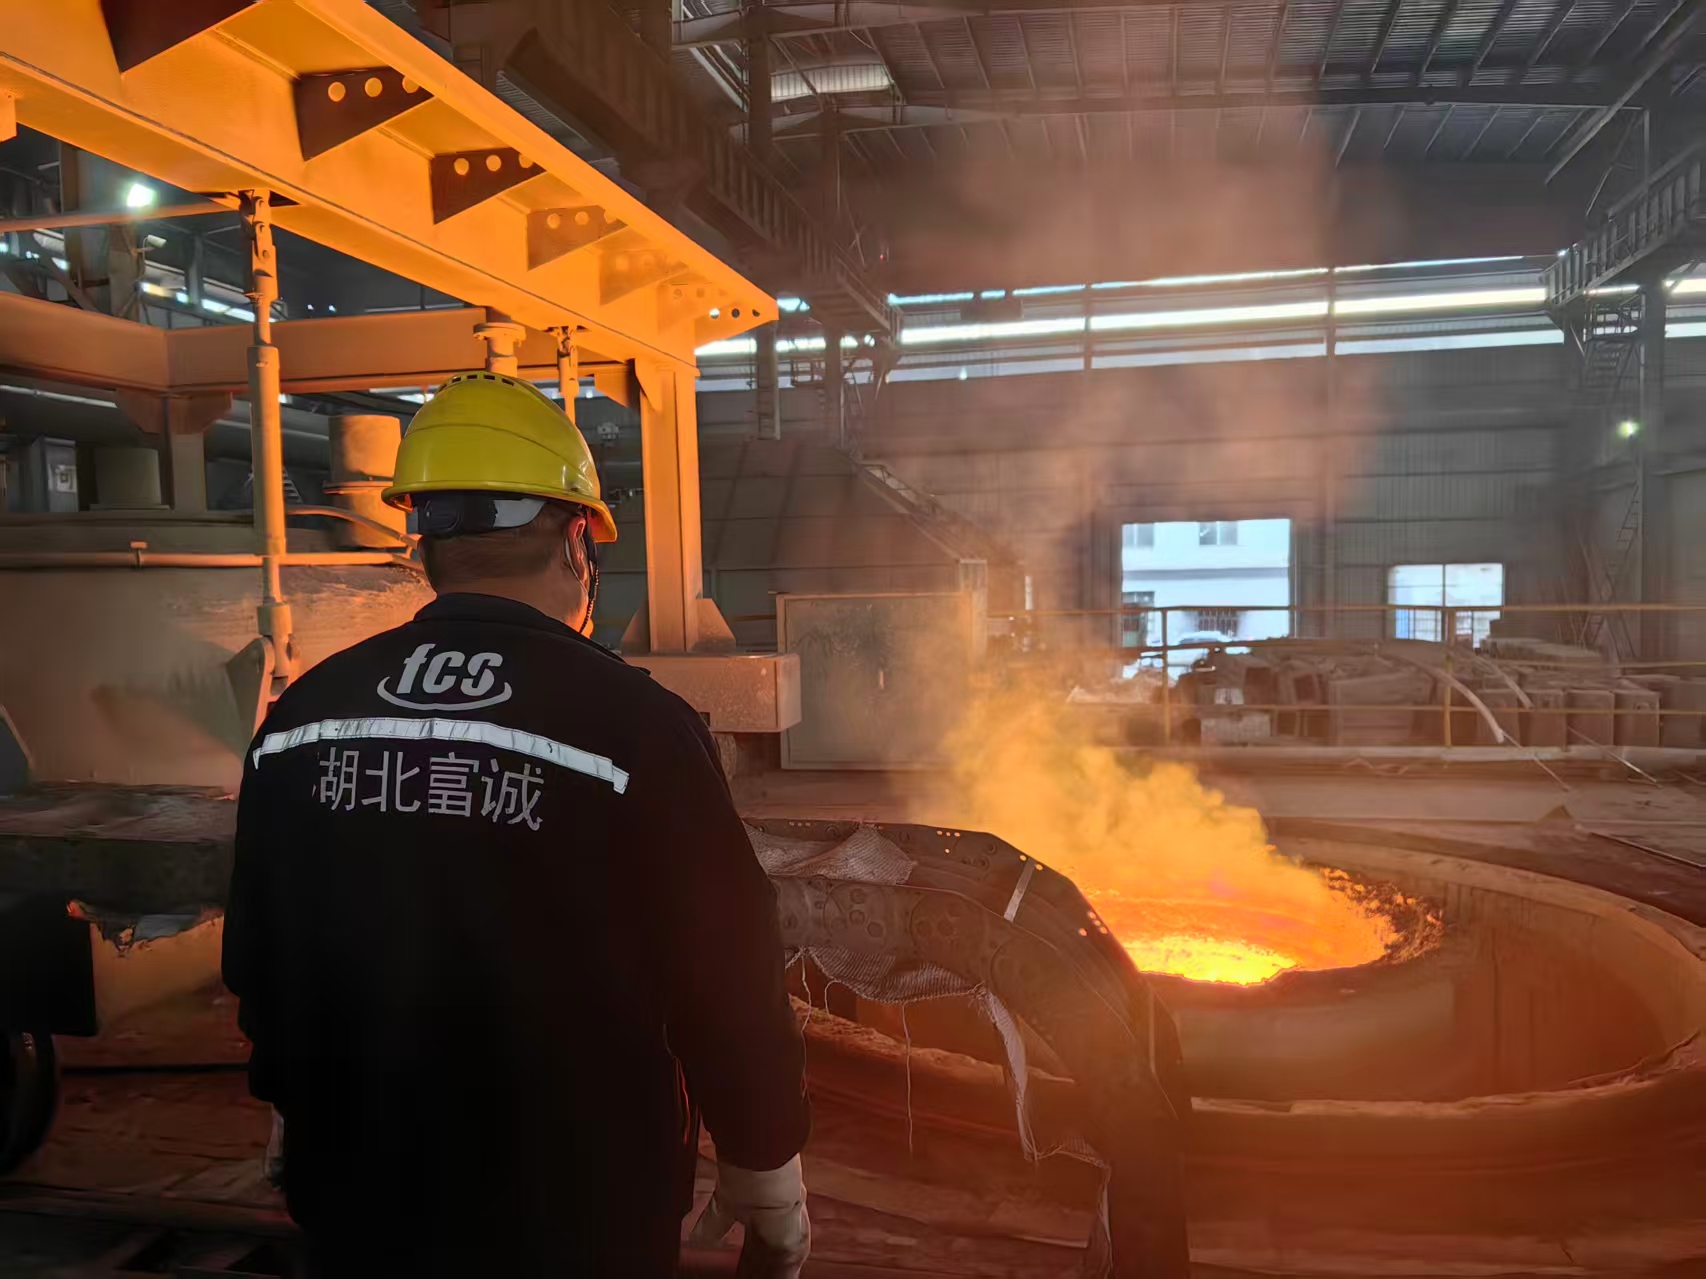
Контроль содержания водорода начинается с использования сухого сырья и правильной технологии печного производства. Рафинирование в низкотемпературной среде, вакуумная дегазация, контроль шлака и защищенная разливка в совокупности способствуют повышению чистоты стали.
Написание «ВД» в технологической карте производства недостаточно. Обработка должна быть эффективной при фактической температуре, а результат должен соответствовать согласованным техническим условиям.
Этап 2: Литье и ковка
В центральной и верхней частях слитка обычно наблюдается больше сегрегации, чем во внешней области. Правильная обрезка удаляет непригодный концевой материал до того, как он попадет в готовый блок.
При ковке необходимо обеспечить достаточную деформацию в центре. Если эффективно обрабатывается только поверхность, под чистой обработанной поверхностью могут остаться внутренняя пористость и сегрегация.
Этап 3: Охлаждение и термообработка
Это наиболее ответственный этап для тяжелых секций.
При слишком быстром охлаждении могут возникнуть значительные термические и фазовые напряжения. Если удаление водорода и охлаждение плохо скоординированы, диффундирующий водород может накапливаться вокруг внутренних дефектов.
Отжиг или отпуск должны основываться на марке стали и поперечном сечении. Одной лишь твердости поверхности недостаточно для подтверждения однородности или отсутствия напряжений в сердцевине.
Этап 4: Хранение и нарезка
В процессе хранения существующая микротрещина может оставаться под поверхностью. Диффундирующий водород может продолжать перемещаться, в то время как остаточное растягивающее напряжение продолжает действовать на слабые участки.
Первый пропил снимает ограничение и перераспределяет напряжение. Затем сила резания и вибрация обеспечивают окончательный пусковой механизм.
Поэтому точное описание не обязательно звучит так: «сталь треснула из-за хранения». Чаще всего:
Дефект возник в процессе производства, оставался скрытым при хранении и был обнаружен или вызван раскроем.
Какие доказательства подтверждают возможность крекинга с использованием водорода?
|
Доказательства |
Что он показывает |
|---|---|
|
Внутренние трещины, напоминающие чешуйки, сконцентрированы вблизи ядра. |
Подтверждает возможность повреждения водородными хлопьями. |
|
Содержание водорода превышает установленный предельный уровень. |
Поддерживает участие водорода |
|
Трещина появляется после задержки |
Соответствует признаку отложенного растрескивания, но не является доказательством. |
|
Хрупкое разрушение с незначительной деформацией. |
Демонстрирует низкую устойчивость к разрушению, но это свойство не является уникальным для водорода. |
|
Жесткая сегрегация или включение |
Выявляет потенциальные места зарождения трещин. |
|
Результат UT пройден успешно. |
Это лишь подтверждает отсутствие признаков, которые могут быть отклонены в рамках данной процедуры тестирования. |
Окончательный диагноз должен основываться на результатах исследования излома, макроскопического анализа всего сечения, металлографии, данных водородного анализа, данных ультразвукового контроля и истории производства.
Ультразвуковой контроль позволяет обнаруживать множество внутренних дефектов, однако его обнаружение зависит от размера дефекта, его ориентации, частоты зондирования, охвата и класса приемлемости. Твердомерный контроль не позволяет измерить остаточные напряжения, содержание водорода или центральную сегрегацию.
Кто ответственный?
Ответственность зависит от того, где возник дефект.
Производитель стали контролирует процессы плавки, удаления водорода, обрезки, ковки и охлаждения после ковки. Предприятие по переработке может отвечать за последующую правку, механическую обработку или термообработку. Заказчик контролирует условия хранения, крепления и распиловки.
Если испытания подтвердят наличие водородных хлопьев, некачественную ковку или другой дефект, возникший в процессе производства, ответственность, как правило, лежит на вышестоящих звеньях цепочки. Однако этот вывод должен быть подкреплен тремя фактами:
-
Установлены источник трещины и тип дефекта.
-
Проверенный образец имеет прослеживаемую связь с фактическим тепловым процессом и блоком.
-
Полученный результат не соответствует согласованному стандарту или договорным требованиям.
Без этих фактов обвинять пилу или поставщика преждевременно.
Реальная цена дешевой стали
Спектрометр может подтвердить правильный сорт, даже если пропущен какой-либо этап производства. Контроль содержания водорода, степень восстановления при ковке и методы охлаждения нельзя проверить только на основе химических данных.
Экономия, достигаемая за счет сокращения времени вакуумной обработки, уменьшения объема ковки или ускорения охлаждения, может быть незначительной на тонну. Неисправный блок может обойтись гораздо дороже:
-
Материал и готовая продукция могут быть утеряны.
-
Другие блоки, пострадавшие от того же источника тепла, должны быть изолированы.
-
Производство и поставки клиентам приостановлены.
-
Лабораторные исследования и оформление заявок требуют дополнительного времени.
Самое дешевое предложение не всегда означает самую низкую общую стоимость.
Как выбрать надежного поставщика
Проверка твердости поверхности при приемке не выявит внутренних условий в сердечнике или уровня водорода. Вам придется полагаться на своего партнера-производителя. Вот на что следует обратить внимание:
-
Проверка возможностей оборудования: поставщику необходимы установки вакуумной дегазации (ВД) и тяжелые ковочные прессы для консолидации крупных блоков.
-
Требуйте строгих стандартов тестирования: не принимайте расплывчатую отметку «Ультразвуковое тестирование пройдено». Надежные заводы указывают точный стандарт тестирования (например, SEP 1921), класс приемки и строгие ограничения по содержанию водорода.
-
Обеспечьте полную прослеживаемость: каждый блок должен поставляться с сертификатом MTC 3.1. Номер плавки на физической стали должен соответствовать документации.
-
Оцените техническую прозрачность: попросите поставщика объяснить процессы ковки, охлаждения и термообработки для конкретного размера вашего профиля.
Для предотвращения отложенного растрескивания необходим поставщик, контролирующий весь производственный процесс.
Как FCS контролирует риски
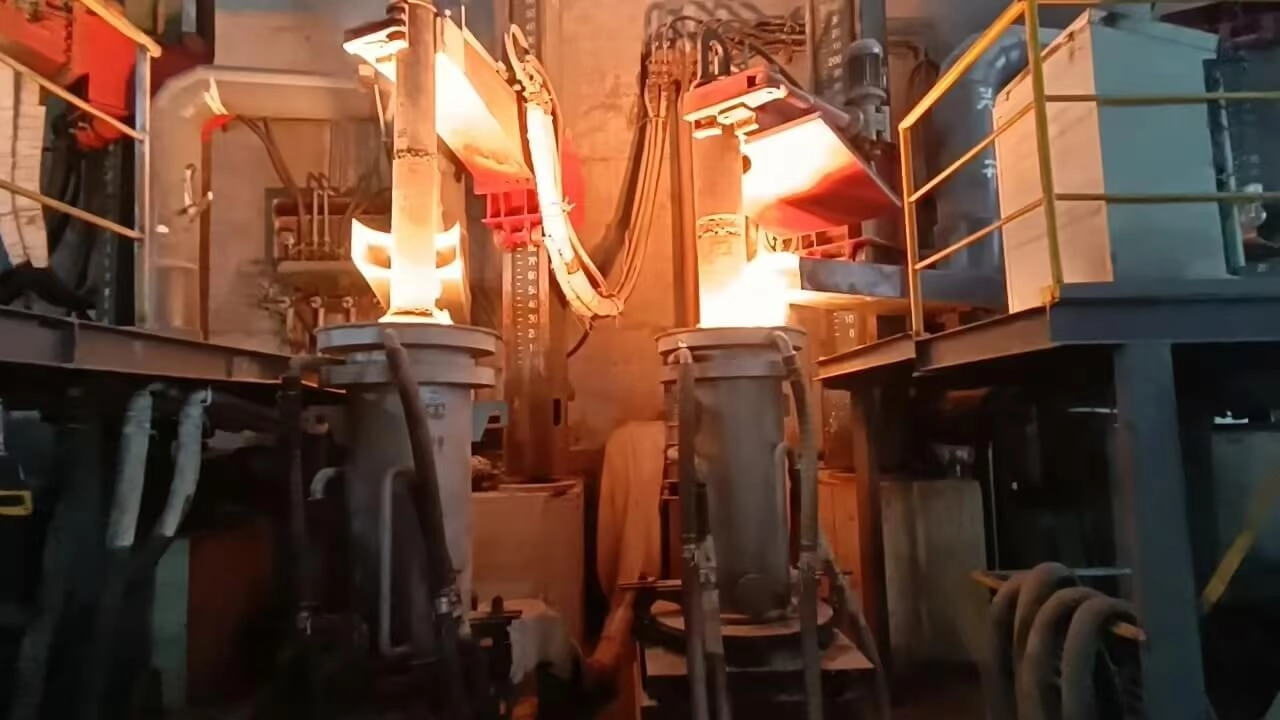
Компания FCS Tool Steel рассматривает размер сечения как часть спецификации материала. Блок длиной 500 мм не может следовать той же логике охлаждения, что и небольшой пруток.
Для этого требуется серьезное оборудование. Компания FCS эксплуатирует тяжелый пресс для быстрой ковки мощностью 5,500 тонн. Это гарантирует, что даже для крупных прутков и блоков диаметром более 500 мм коэффициент ковки сердцевины легко превышает 5:1, полностью выдавливая и уплотняя любую пористость в центре.
Наш производственный процесс может включать в себя:
EF → LF → VD → ESR (при необходимости) → контролируемая ковка → контролируемое охлаждение и термообработка → механическая обработка → окончательная проверка
Мы контролируем процесс, в котором возникают эти дефекты: водород во время рафинирования, центральная структура во время обрезки и массивной ковки, а также остаточные напряжения во время охлаждения и термообработки.
Затем проводится проверка, привязанная к номеру плавки. В зависимости от контракта, это может включать химический состав, твердость, ультразвуковой контроль (например, строгие испытания по стандарту SEP 1921), макроструктуру и металлографию, подтвержденные документацией MTC 3.1.
Заключение
Давайте внесем ясность: стальные блоки толщиной 1.2083, 1.2316 и 1.2714 дюйма не трескаются сами по себе, просто потому что несколько месяцев пролежали на складе.
На самом деле, первопричина почти всегда кроется гораздо раньше в процессе производства. Будь то избыток водорода, некачественная ковка, неконтролируемое охлаждение, остаточные напряжения или скрытый внутренний металлургический дефект — ущерб уже нанесен. Хранение просто дает время, и первый же распил — это лишь спусковой крючок, который выявляет слабое место.
Для крупных кованых заготовок достижение нужного химического состава и твердости поверхности — это лишь самый минимум. На самом деле, стабильность стали при начале резки определяется строгим контролем содержания водорода, правильным коэффициентом обжатия при ковке, точными методами охлаждения и полной прослеживаемостью номера плавки.
Обеспечение поставок для поставщиков стали
Для дистрибьюторов обнаружение трещины в блоке после нескольких месяцев хранения означает прямой удар по прибыли и сложные переговоры с покупателями. Ваши запасы должны оставаться стабильными.
Компания FCS Tool Steel сотрудничает с оптовыми поставщиками. Мы поставляем складам крупногабаритные заготовки, прошедшие дегазацию, ковку и пригодные для хранения на складе.
Сотрудничайте с производственным партнером, который понимает, как стабильное качество защищает ваш оптовый бизнес. Свяжитесь с нами сегодня, чтобы запросить коммерческое предложение или начать техническую консультацию. Давайте обеспечим надежную цепочку поставок для вашего товара.