

Инструментальная сталь Т1 | 1.3355 | S18-0-1
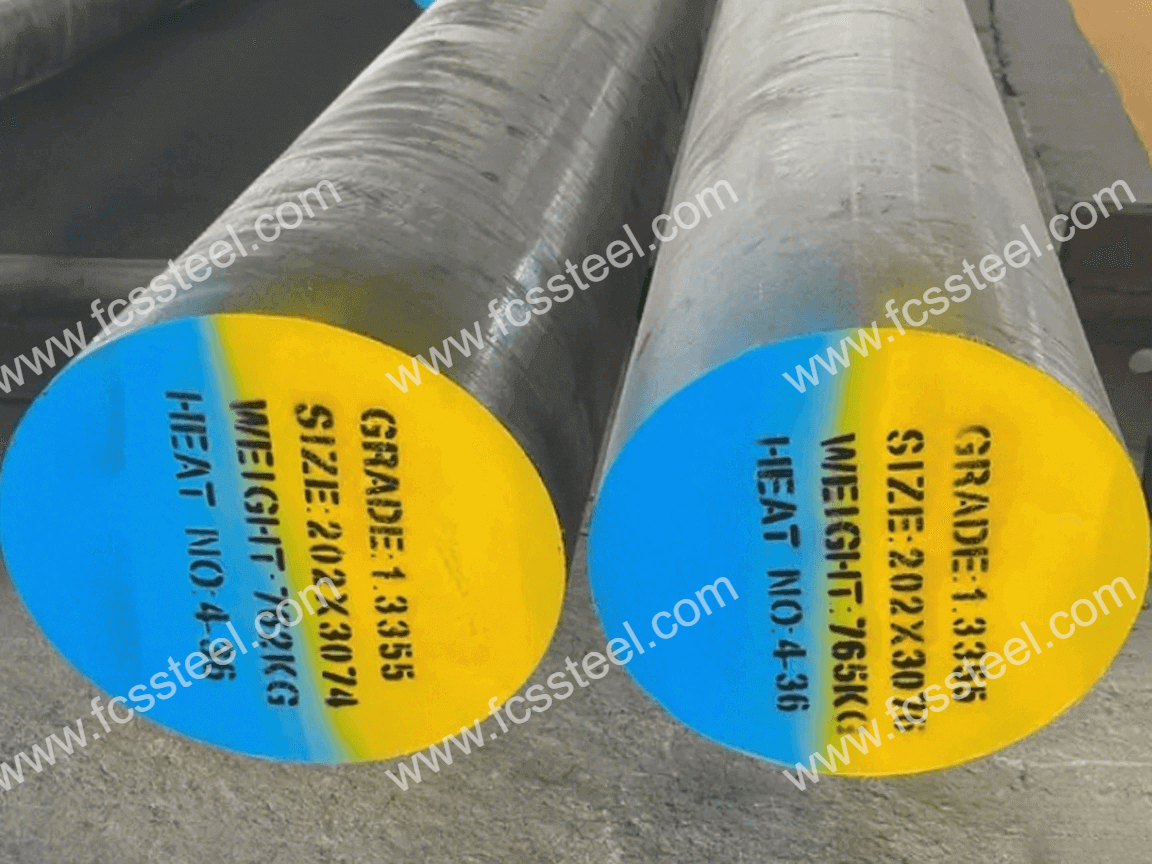
Компания FCS Factory, являясь ведущим производителем и поставщиком инструментальной стали T1/S18-0-1/1.3355 , предлагает высококачественные быстрорежущие стали с вольфрамовым покрытием, предназначенные для применений, требующих превосходной износостойкости и высокой твердости при высоких температурах. Высокое содержание вольфрама (17.25-18.75%) в нашей инструментальной стали T1/1.3355/S18-0-1 создает плотную, стабильную карбидную структуру, которая обеспечивает стабильность режущей кромки и размеров в экстремальных условиях.
Прямые цены от производителя и полная прослеживаемость материалов гарантируют, что инструментальная сталь T1/S18-0-1/1.3355, которую вы получаете, всегда будет соответствовать стандартам ASTM A600 и DIN. FCS Factory предлагает широкий ассортимент продукции: от стандартных запасов до полностью индивидуальных размеров, включая специальные химические составы, термообработку, состояние поверхности и другие характеристики — всё в рамках единой системы качества!
Инструментальная сталь T1 | 1.3355 | S18-0-1 Введение в продукт
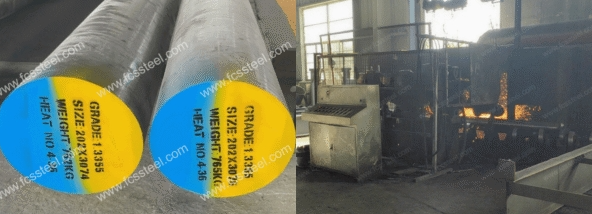
Инструментальная сталь T1 (стандарт ASTM)
Инструментальная сталь Т1 — это быстрорежущая инструментальная сталь на основе вольфрама (стандарт AISI) с основным составом 17.25-18.25% вольфрама, 0.65-0.80% углерода и 0.90-1.30% ванадия. Ее характеристики включают превосходную краснотвердость (твердость при 600 ℃ ≥ 63 HRC) и высокую износостойкость. Для термообработки требуется закалка при 1270-1285 ℃ и двойной отпуск при 550-570 ℃, твердость после отжига ≤ 255 HB. Однако существует значительная тенденция к сегрегации карбидов, поэтому необходимо строго контролировать температуру ковки (1100-900 ℃) для оптимизации равномерности распределения карбидов, а также температуру ковки (-900 ℃).
Инструментальная сталь 1.3355 (стандарт W-Nr/DIN)
Инструментальная сталь 1.3355 — это немецкая вольфрамовая быстрорежущая сталь стандарта DIN, в которой наблюдается значительное совпадение состава с сталью Т1 (вольфрам 17.50-18.50%, углерод 0.70-0.78%, ванадий 1.00-1.20%). К преимуществам относятся более высокая красностойкость (66 HRC при 540°C) и хорошо сбалансированное сочетание износостойкости и ударной вязкости, с твердостью 62-65 HRC после закалки и отпуска при 1220-1250°C. Физические свойства выделяются теплопроводностью 24.3 Вт/(м-°C) (при 254°C), но термопластичность низкая, и следует избегать перегрева. Необходимо избегать укрупнения зерен из-за перегрева.
Инструментальная сталь S18-0-1 (стандарт DIN)
Инструментальная сталь S18-0-1 — это скандинавско-немецкий стандартный быстрорежущий сталь с высоким содержанием вольфрама (SS/DIN) со строго ограниченным составом: 17.50-19.00% вольфрама, 0.70-0.80% углерода, 1.00-1.40% ванадия. Характеристики подчеркивают высокую закаливаемость и стабильность твердости при высоких температурах: твердость в отожженном состоянии ≤ 269 HB, твердость ≥ 63 HRC после закалки в масле при 1270-1285°C и отпуска при 550-570°C. Модуль упругости достигает 225 ГПа (20°C), но сплав более дорогой и имеет более узкий диапазон обработки (предварительный нагрев необходим при 820-870°C).
Инструментальная сталь T1 | 1.3355 | Типы и варианты S18-0-1
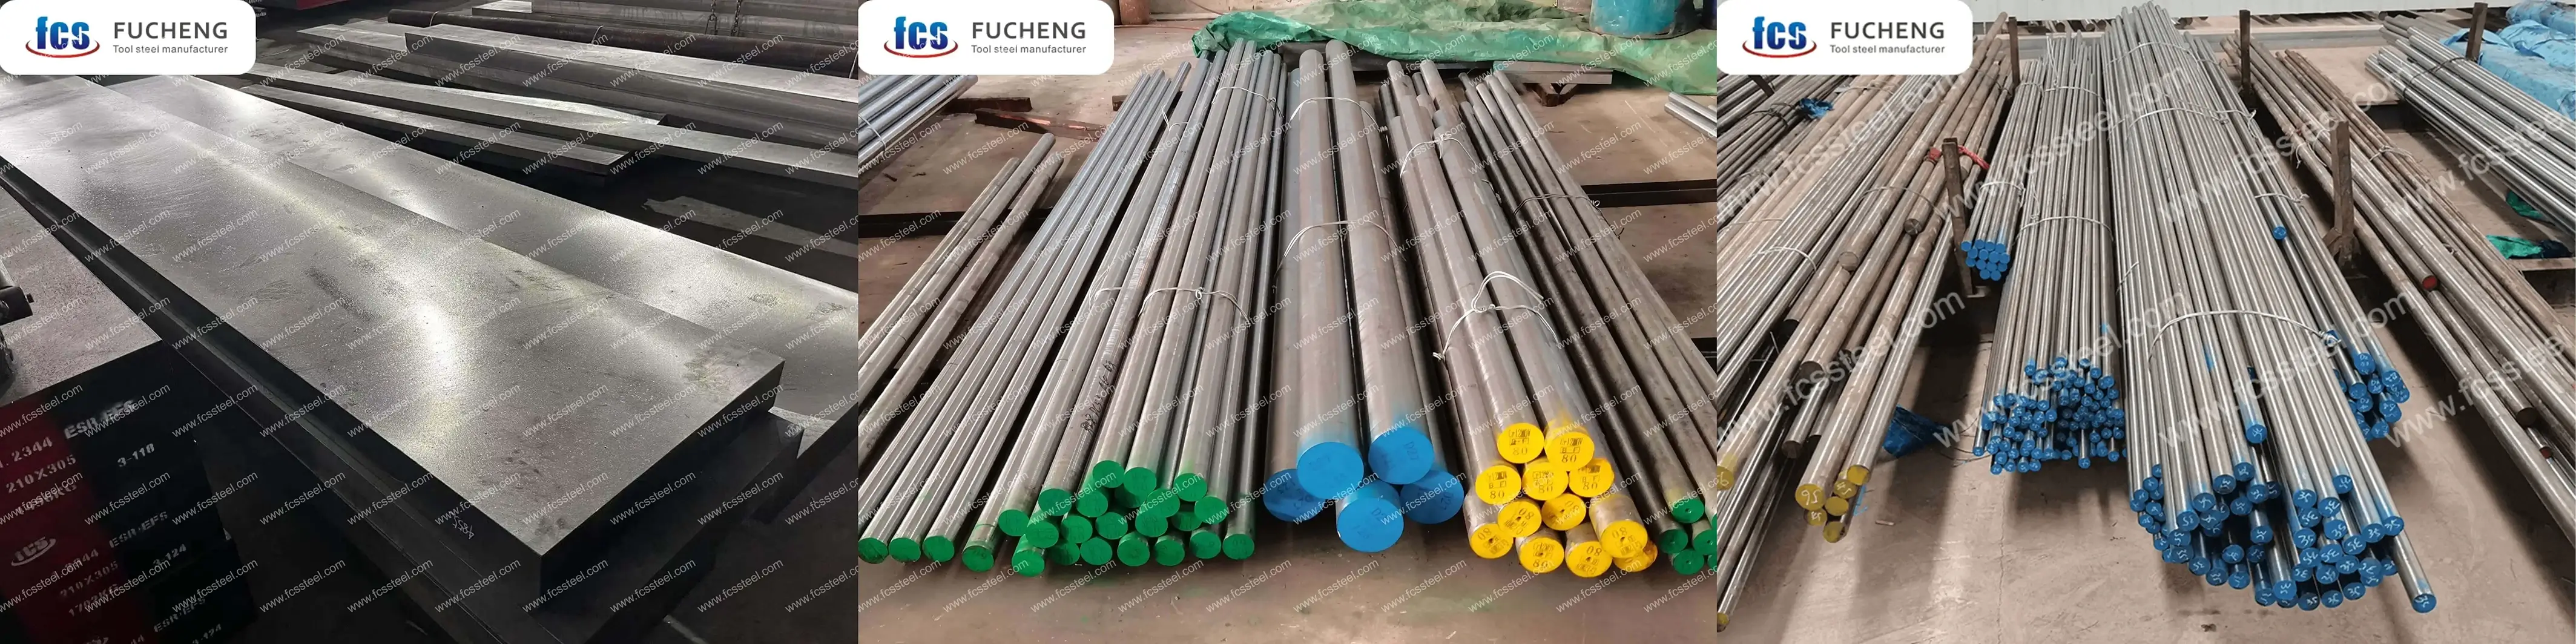
В таблице ниже приведены диапазон размеров, состояние поверхности и сведения о допусках для T1/1.3355/S18-0-1 Tool Steel:
Инструментальная сталь T1 | 1.3355 | S18-0-1 Индивидуальные опции
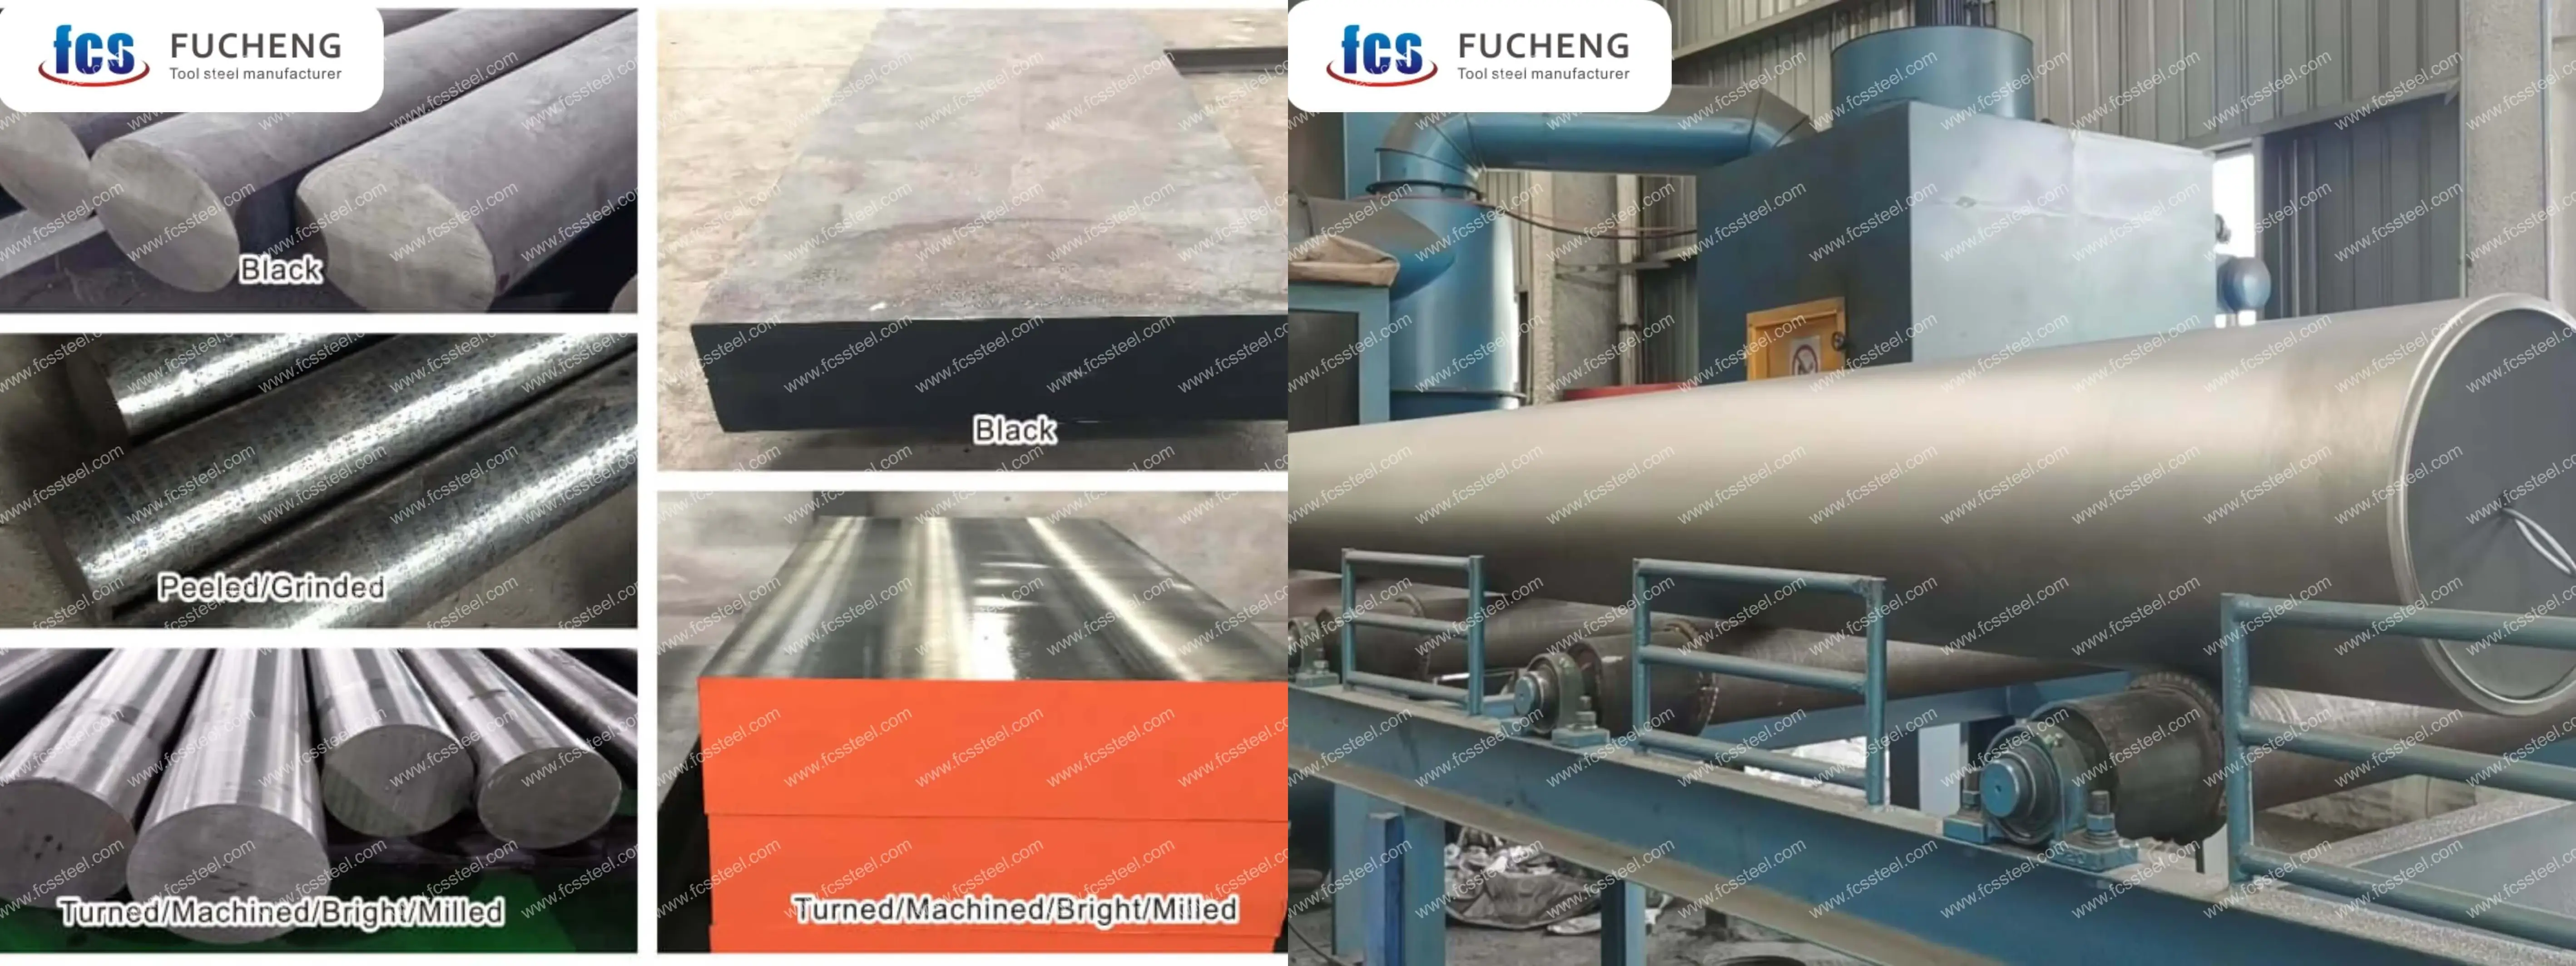
- Химический состав по индивидуальному заказу: возможно изготовление по стандартам GB, DIN, ASTM, JIS и другим. Химический состав может быть разработан индивидуально.
- Индивидуальные характеристики: круглая сталь (диаметр), пластина (толщина, ширина) могут быть изготовлены по индивидуальному заказу.
- Специализированная упаковка для длительного хранения или экстремальных условий транспортировки: включает в себя напыление черной краски по всему периметру, обертывание пластиковой пленкой, напыление антикоррозийного масла и отправку в деревянных ящиках.
- Изготовление продукции по индивидуальному заказу на основе образцов или технических соглашений.
- Электрошлаковый переплав инструментальной стали (ЭШП) T1/1.3355/S18-0-1: первоклассный вариант с более высокой чистотой и изотропными свойствами для критически важных применений.
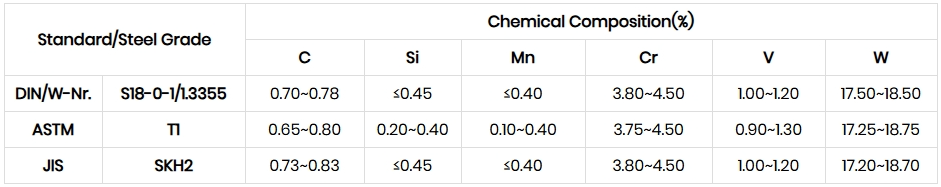
Инструментальная сталь T1 | 1.3355 | Химический состав S18-0-1
Инструментальная сталь T1 | 1.3355 | Процесс термообработки S18-0-1
1. отжиг
2. тушение
3. темперинг
4. меры предосторожности
В процессе нагрева следует контролировать скорость нагрева, чтобы избежать слишком быстрого повышения температуры, приводящего к окислению поверхности заготовки и обезуглероживанию. Для нагрева можно использовать защитную атмосферу или добавлять в печь древесный уголь и другие антиобезуглероживающие вещества.
При закалке и охлаждении выбирайте соответствующую охлаждающую среду и метод охлаждения в зависимости от формы и размера заготовки, чтобы обеспечить эффект закалки и одновременно снизить риск деформации и растрескивания.
Инструментальная сталь T1 | 1.3355 | Контроль качества S18-0-1
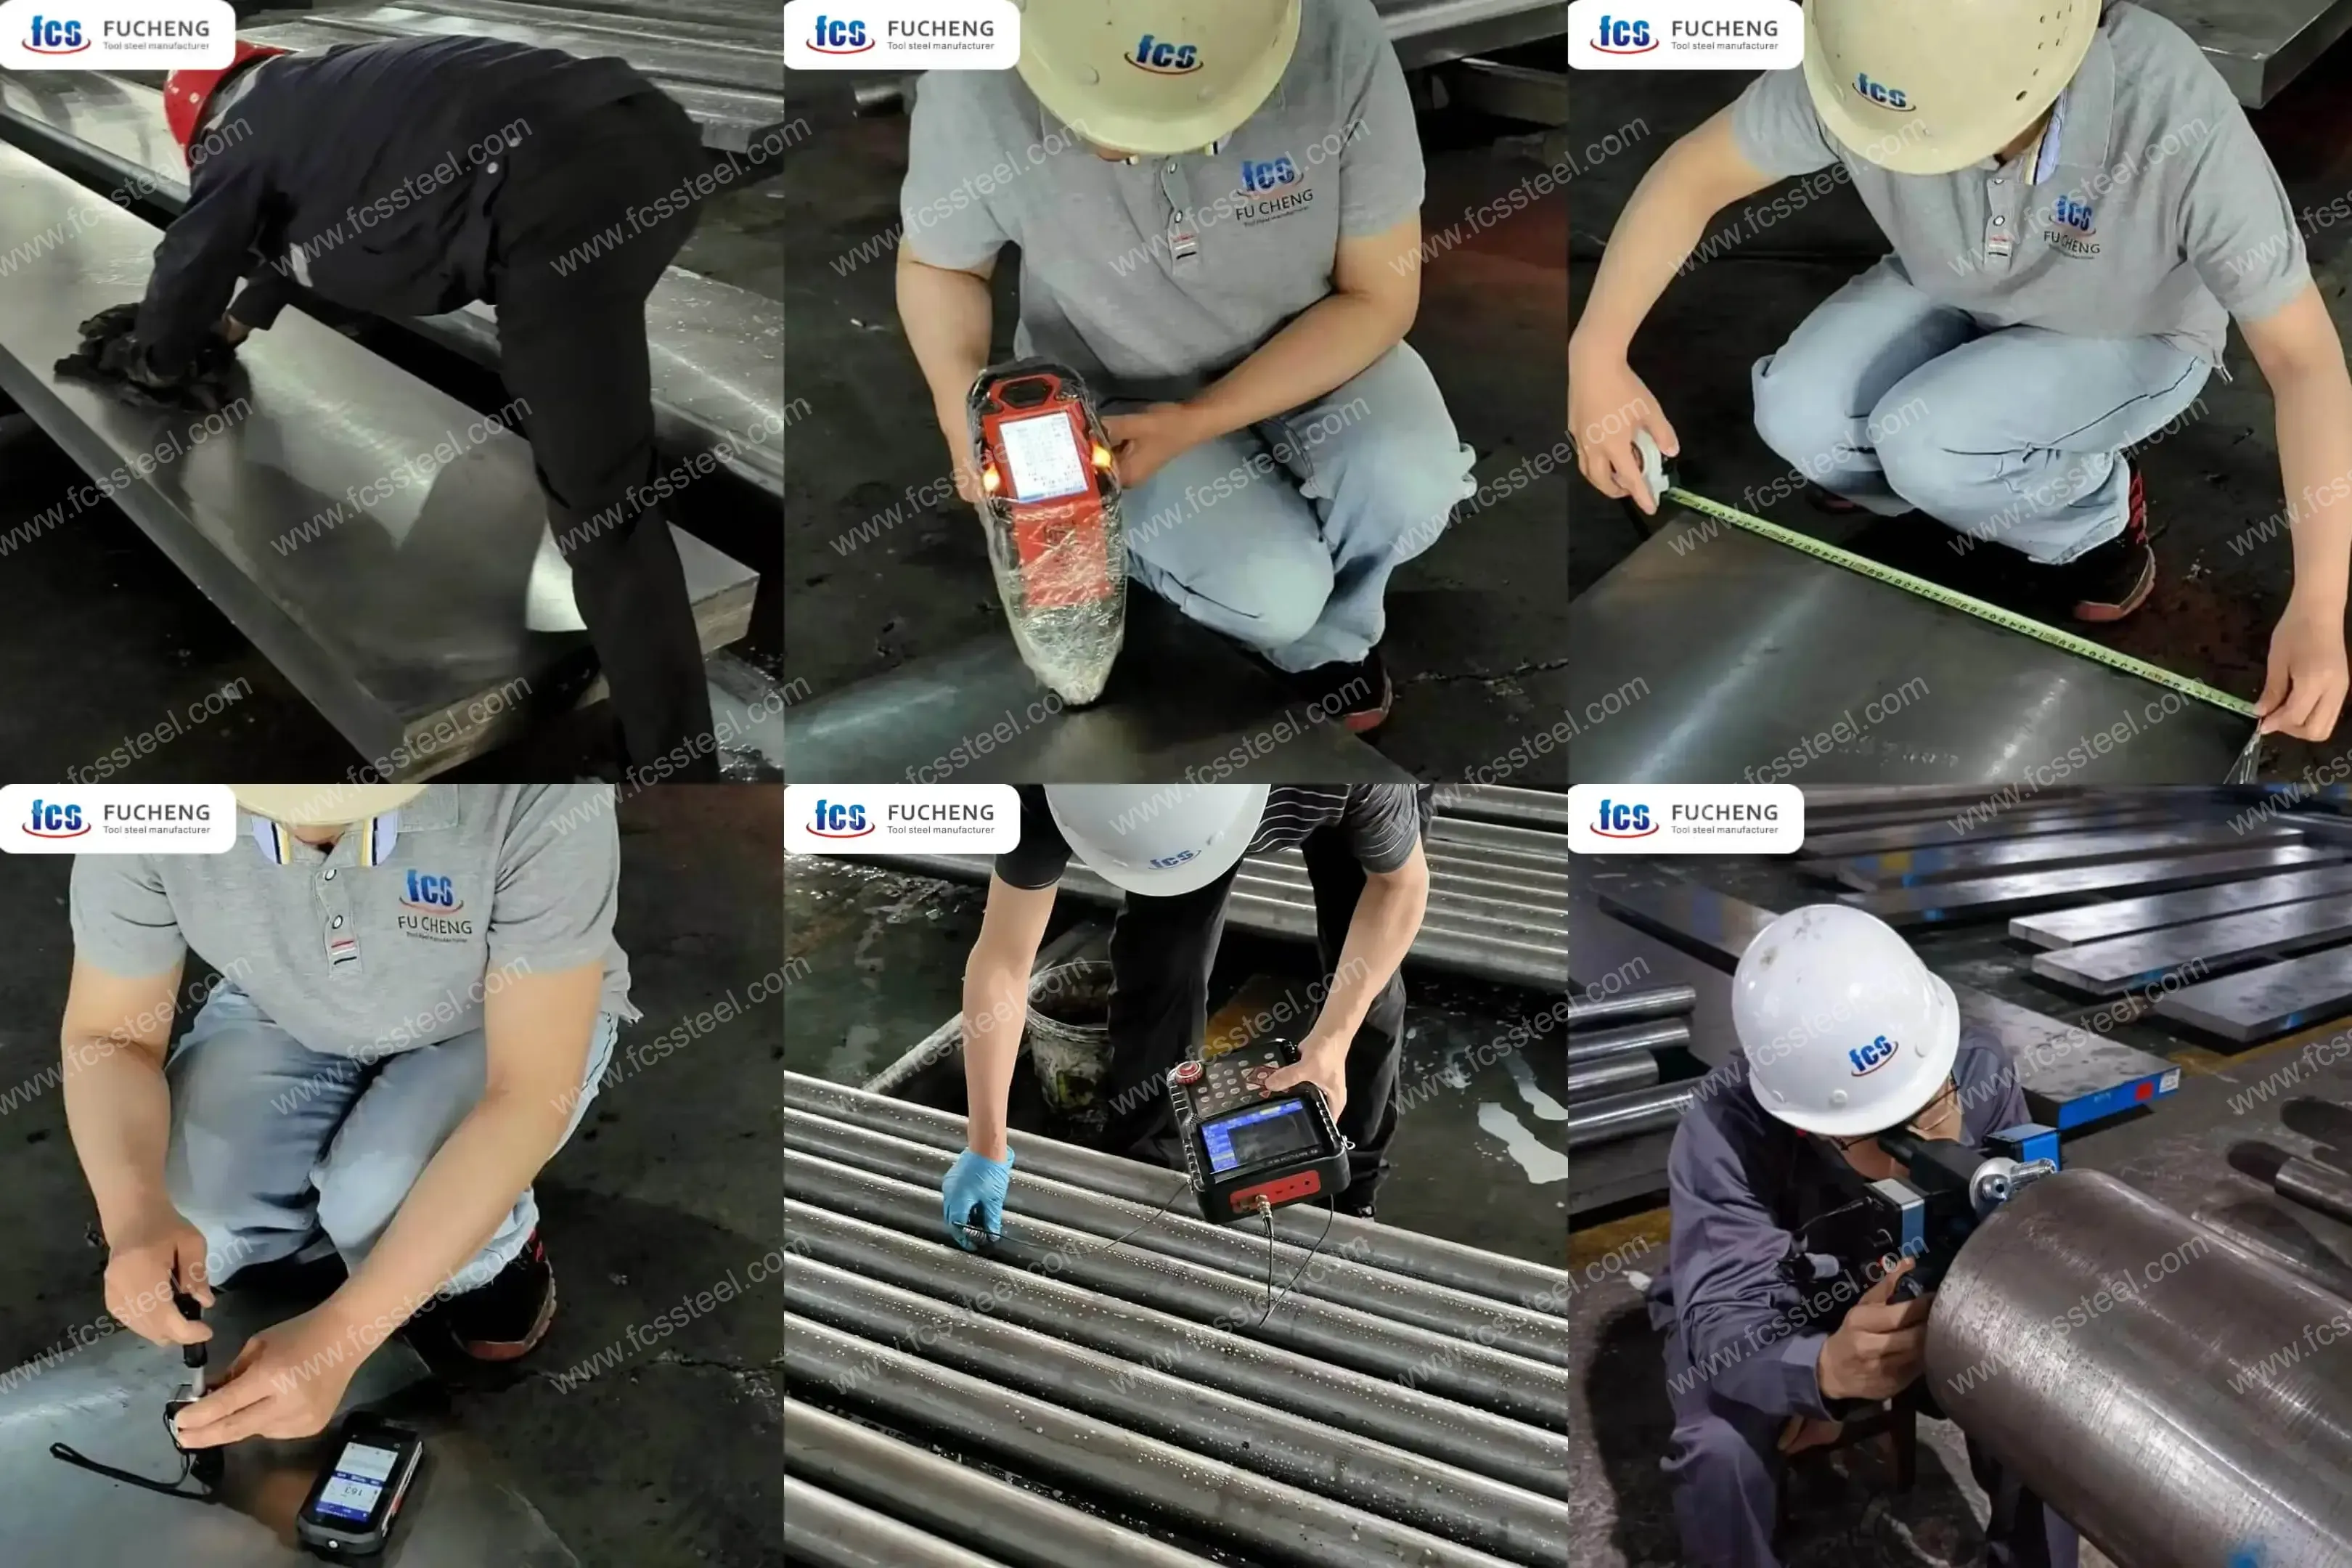
1. Проверка состояния поверхности
2. Испытание химического состава
3.Контроль размеров и допусков
4.Испытание на твердость
5. Ультразвуковой контроль
6. Микроструктурный контроль
(1) Металлографический анализ
Завод FCS будет использовать приборы металлографического анализа для определения состояния микроструктуры после термической обработки, включая распределение карбидов, морфологию мартенсита, содержание остаточного аустенита и т. д.
(2) Оценка размера зерна
Технические характеристики инструментальной стали T1 | 1.3355 | S18-0-1

Инструментальная сталь T1 | 1.3355 | S18-0-1 Применение продукции
Высокопроизводительные режущие инструменты
Наша инструментальная сталь T1 превосходно подходит для металлообработки, где инструменты должны сохранять остроту при высоких температурах и давлении. Режущие инструменты из нашей высококачественной инструментальной стали T1 служат на 40–60% дольше при обработке труднообрабатываемых материалов, таких как инконель, титановые сплавы и закалённые стали. Высокое содержание вольфрама создаёт прочный карбид, устойчивый к размягчению даже при температуре режущей кромки 500–600 °C при непрерывной высокоскоростной обработке.
Пуансоны и матрицы для холодной обработки
Превосходная износостойкость нашей инструментальной стали T1 делает её идеальной для штамповки, вырубки и формовки абразивных и высокопрочных материалов. Производители сообщают о 3-5-кратном увеличении срока службы инструмента при использовании нашей прецизионной шлифовки инструментальной стали T1 для изготовления деталей сложной формы, например, электротехнических пластин и толстостенных конструкционных деталей. Сочетание высокой твёрдости и достаточной прочности предотвращает прогрессирующий износ и катастрофические разрушения.
Заявки на огневые работы
В отличие от многих инструментальных сталей, теряющих твёрдость при повышенных температурах, наша марка T1 сохраняет свои механические свойства при длительном воздействии тепла. Формы и формовочный инструмент, изготовленные из наших вакуумно-термически обработанных сталей T1, отлично подходят для таких операций, как горячая ковка, горячее выдавливание и горячая штамповка высокопрочных сталей. Стабильность карбидов вольфрама при высоких температурах предотвращает преждевременный выход инструмента из строя и изменение его размеров в процессе эксплуатации.
Прецизионные измерительные и калибровочные инструменты
Размерная стабильность и износостойкость инструментальной стали T1 делают её идеальным материалом для прецизионных измерительных приборов и калибров. Наш специально обработанный материал T1 подвергается многократным циклам снятия напряжений и глубокому охлаждению для обеспечения минимального изменения размеров с течением времени. Лаборатории контроля качества и отделы технического контроля используют нашу сталь T1 для изготовления эталонных калибров и измерительных приспособлений, где долговременная точность размеров критически важна.
Инструменты для резки дерева и бумаги
Превосходное сохранение режущей кромки инструментальной стали T1 делает её особенно ценной при обработке высокоабразивных материалов, таких как древесно-стружечные изделия, ламинаты и специальные виды бумаги. Строгальные ножи, ленточные ножи и пильные диски из нашей стали T1 режут эти материалы с увеличенными в 2–3 раза интервалами между заточками, что значительно сокращает время простоя и затраты на заточку.
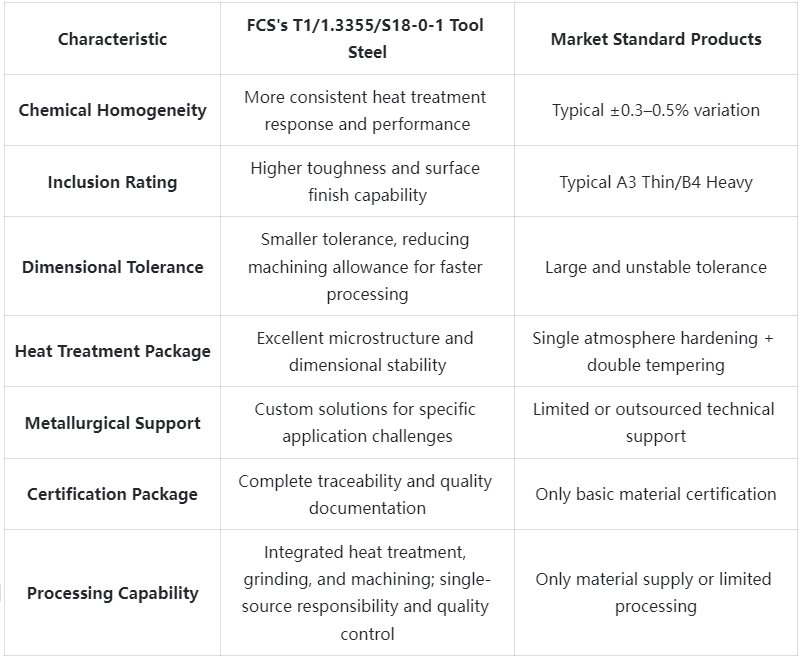
Инструментальная сталь T1 | 1.3355 | S18-0-1: сравнение конкурентных преимуществ
Инструментальная сталь T1 | 1.3355 | Истории успеха клиентов S18-0-1
Инструментальная сталь T1 | 1.3355 | S18-0-1 Информация о структуре ценообразования
Инструментальная сталь T1 | 1.3355 | S18-0-1 Часто задаваемые вопросы
В: В чем разница между названиями T1, 1.3355 и S18-0-1?
A: Это разные обозначения одного и того же основного состава стали: T1 — стандарт AISI (США), 1.3355 — стандарт DIN/EN (Европа), а S18-0-1 — шведский стандарт. Все они относятся к быстрорежущим инструментальным сталям с 18% содержанием вольфрама и схожим составом.В: Какова оптимальная температура закалки инструментальной стали Т1?
A: Рекомендуемая температура аустенизации (закалки) составляет 1230–1280 °C (2250–2340 °F). Точная температура должна выбираться в зависимости от конкретной области применения и желаемой структуры карбида.В: Чем T1 отличается от M2 HSS?
A:T1 имеет более высокое содержание вольфрама (18% против 6% у M2), но более низкое содержание молибдена и ванадия. Сталь t1 обычно обеспечивает лучшую твердость в горячем состоянии и износостойкость, в то время как сталь M2 обеспечивает лучшую вязкость и легче поддается обработке в отожженном состоянии.В: Какова рекомендуемая программа отпуска для сталей Т1?
О: Для достижения оптимальных результатов требуется трёхкратный отпуск при температуре 540–560 °C (1000–1040 °F) в течение 2 часов на цикл с полным охлаждением до комнатной температуры между циклами. Это способствует вторичному упрочнению и обеспечивает размерную стабильность.В: Можно ли обрабатывать инструментальную сталь Т1 после термообработки?
A: Ограниченная обработка в закаленном состоянии возможна инструментами из кубического нитрида бора (CBN) или керамики. Однако для обработки закаленных сталей T1 предпочтительными методами являются шлифование, электроэрозионная обработка и электроэрозионная проволочная обработка. Сложную обработку следует выполнять в отожженном состоянии.
Дополнительная информация
| Вес | 45 кг |
|---|---|
| Габаритные размеры: | 165 × 60 × 25 см |