
Каждый инструмент, который режет, формирует или обрабатывает другой материал, зависит от стали, которая на молекулярном уровне создана для работы в экстремальных условиях. Эта сталь не появляется случайно. Она проходит через тщательно контролируемую производственную цепочку, и каждый этап влияет на конечный результат.
Понимание процесса производства инструментальной стали — это не просто теория. Именно это отличает уверенный выбор марки стали от дорогостоящей ошибки при закупке.
Каждый этап имеет значение. От химического состава первой плавки до окончательной закалки, каждый этап производства оставляет свой след на свойствах стали. Прочность, твердость и износостойкость материала можно проследить до конкретных решений, принятых в процессе производства.
Данное руководство охватывает всю производственную цепочку:
- Первичное плавление — где начинается базовая химия
- Вторичная переработка — удаление примесей и уплотнение состава
- Кастинг — затвердевание сплава до пригодной для использования формы
- Горячая работа — придание стали формы под воздействием тепла и давления
- Термическая обработка — фиксация окончательных механических свойств
Проследите за цепочкой, и вы увидите, как исходный сплав превращается в материал, достаточно точный, чтобы выдержать нагрузку, которую он выполняет.
Что такое инструментальная сталь
Инструментальная сталь — это железо, изготовленное по определенной химической формуле: 0.5–1.5% углерода, а также хром, вольфрам, молибден и ванадий — каждый элемент добавляется для выполнения определенной функции.
Этот состав не является декоративным. Углерод обеспечивает твердость. Карбидообразующие элементы — Cr, Mo, W и V — создают твердые частицы, которые сопротивляются износу и сохраняют остроту лезвия при высоких температурах. Никель и кобальт усиливают прочность при высоких температурах там, где более мягкие стали разрушились бы.
Эти отношения прямые и бескомпромиссные:
- Больше углерода → более высокая твердость, лучшая износостойкость, но меньшая ударная вязкость и нулевая свариваемость при содержании углерода выше ~1.0%.
- Высокое содержание Cr + V → плотные карбидные сетки → исключительная износостойкость (аналог D2)
- Высокий уровень Вт/млн → карбиды, стабильные при высокой температуре → марки стали для высокоскоростной резки, например, M2
- Низкий Мн → снижение риска растрескивания при закалке
Состав также влияет на классификацию марок стали. Стали серии W являются водоупрочняемыми, высокоуглеродистыми и низколегированными. Стали серии H выдерживают большие нагрузки Cr/Mo/W для работы в условиях высоких температур. В быстрорежущих сталях суммарное содержание W/Mo достигает 6–18%, поэтому режущие кромки остаются твердыми при температуре выше 540 °C.
Если состав неправильный, термообработка это не исправит. Химический состав должен соответствовать задаче. Ничего не поможет, пока этот аспект не будет правильным.
1. Первичное плавление: определение базового химического состава.
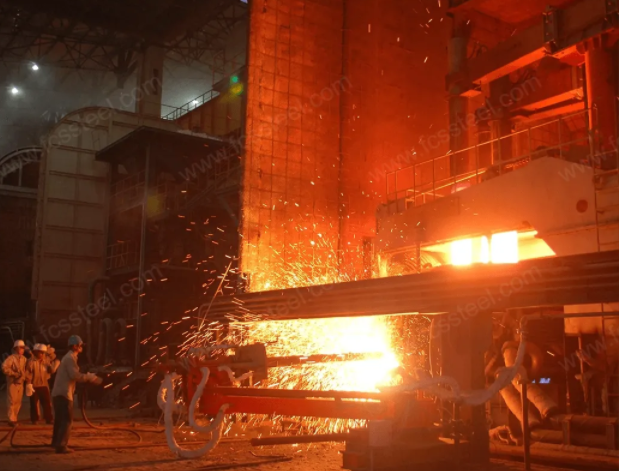
Электродуговая печь (ЭДП) задает фундаментальные химические свойства инструментальной стали. Исправить некачественную плавку на последующих этапах просто невозможно.
В процессе производства тщательно отобранный лом и ферросплавы превращаются в жидкую сталь при температуре 1,600–1,700 °C. Отбор лома – это не просто закупка; это строгий металлургический процесс. Примеси, такие как медь и олово, никогда не окисляются. Если они попадают в печь, то остаются там и портят всю партию.
В ходе быстрого цикла плавки операторы вводят первую порцию карбидообразующих элементов, таких как Cr, Mo и W, для создания базовой рецептуры. Единственная задача электродуговой печи — переработка сырья. Она интенсивно превращает твердый лом в стабильный жидкий сплав, подготавливая его к высокоточной вторичной рафинировке.
2. Вторичная очистка: достижение целевых показателей чистоты.
Необработанная сталь прямо из электродуговой печи слишком загрязнена для инструментов. В ней слишком высокое содержание кислорода, а включения имеют зазубренную форму. Вторичная рафинировка решает эту проблему. Именно здесь возникает разрыв между стандартным металлом и высококачественной инструментальной сталью.
- Разливка в ковш: Газ аргон активно перемешивает жидкий раствор. В то же время специально подобранный шлак действует почти как губка, вытягивая твердые включения оксида алюминия.
- Лечение кальцием: Острые включения вызывают трещины напряжения. Они также портят полированные поверхности. Впрыскивание кальциевой проволоки изменяет их форму, превращая в мягкие круглые частицы, способные выдерживать большие нагрузки.
- Вакуумная дегазация: Водород представляет собой известную угрозу для толстостенной стали, часто вызывая отсроченное образование трещин. Глубокая вакуумная обработка удаляет его.
Здесь вы можете увидеть резкое улучшение качества:
| Параметр | Обычный | Премиум (поток ESR/VAR) |
|---|---|---|
| Общий кислород | 15–25 XNUMX частей на миллион | ≤ 5–10 частей на миллион |
| Максимальный размер включения | 20 – 30 мкм | < 10–15 мкм |
| Водород | 2–3 XNUMX частей на миллион | ≤ 1.5–2 частей на миллион |
| Сера | ≤ 0.015% | ≤ 0.005% |
3. Литье: от жидкого состояния к твердому.
Очищенная жидкая сталь при затвердении сжимается на 6–8%. Необходимо контролировать это уменьшение объема. Выбранный вами метод литья не только формирует форму, но и создает основную зернистую структуру. Эта базовая структура влияет на все последующие процессы ковки и термообработки.
Вот ваше руководство по выбору литейной инструментальной стали:
| Метод литья | Лучше всего использовать для | Основная сила |
|---|---|---|
| Непрерывный | Стандартные плиты и металлические прутки | Глобальный стандарт качества. Обеспечивает максимальную эффективность при больших объемах. |
| Песочный | Крупногабаритные детали (до 100+ тонн) | Выдерживает экстремальные нагрузки. Медленное охлаждение приводит к образованию крупных металлических зерен. |
| Инвестиции | Хирургические инструменты и прецизионные клапаны | Позволяет создавать сложные формы и тонкие стенки толщиной 2–3 мм. При этом не требуется дополнительная механическая обработка. |
| центробежный | Круглые детали и кольца | Вращение смещает дефекты к центру. Эти дефекты легко удаляются. |
4. Передовые методы переплавки: структура ESR и VAR.
Стандартная сталь, выплавленная на воздухе, ломается в экстремальных условиях. Для удаления микроскопических дефектов её необходимо переплавить. Вот что именно делают эти процессы и как выбрать подходящий.
Что они
ЭШП (Электрошлаковый переплав) ➔ Непрерывно плавит сталь в реакционноспособном шлаковом бассейне.
Цель: Он равномерно фильтрует включения, обеспечивая стабильную и равномерную прочность по всей поверхности массивных деталей, таких как тяжелые штамповочные блоки.
ВАР (вакуумно-дуговая переплавка) ➔ Плавит стальной электрод непосредственно в условиях полного вакуума.
Цель: Он активно удаляет захваченные газы (H, O, N) для достижения абсолютной максимальной чистоты.
Структура принятия решений
Сопоставьте технологический процесс с конкретным типом поломки вашей детали в процессе эксплуатации:
Необходимы согласованные свойства на больших участках? ➔ Выберите ESR.
Нужен абсолютно минимальный уровень газа и включений? ➔ Выберите VAR (Примечание: после этого необходимо удалить шероховатую внешнюю корку механической обработкой).
Не можете позволить себе ни одного дефекта? ➔ Выберите VIM ➔ ESR ➔ VAR . Последовательное плавление обходится в целое состояние, но оно необходимо для хирургических имплантатов и дисков реактивных двигателей.
5. Горячая обработка: Восстановление литой конструкции
Необработанная литая сталь содержит крупные зерна и пустоты. Горячая обработка разрушает это слабое основание и восстанавливает его с помощью интенсивного нагрева и механического давления.
Основной технологический процесс:
- Разогреть: Нагрейте участок до 1,150–1,230 °C, чтобы он безопасно перекристаллизовался, а не растрескался.
- Кузнечный станок: Наносите удары с разных сторон, строго ограничивая уменьшение диаметра на 10–30% за один проход, чтобы избежать внутренних разрывов.
- Сокрушите пустоту: Доведите суммарное уменьшение площади до 60–80%. Это физически устранит усадку по центральной линии.
- Горячий ролл: Согласуйте поток свежего зерна с формой конечного продукта.
Структурное воздействие:
Крупные, хрупкие литые зерна разрушаются, образуя плотную, мелкозернистую структуру (менее 100 мкм). Пористость практически исчезает. В результате кованая сталь приобретает до 60% большую усталостную прочность и втрое увеличивает ударную вязкость.
6. Подготовка стали к отжигу: подготовка стали к механической обработке.
Необработанная горячекатаная сталь быстро изнашивает режущие инструменты. Ваша задача проста: снизить твердость стали ниже 25 HRC. Это ускорит подачу станка и значительно сократит затраты на основной инструмент.
Следуйте этому циклу, чтобы получить структуру, легко поддающуюся механической обработке:
Шаг 1: Нормализация (тяжелые кованые изделия) ➔ Нагрев до 850–900°C ➔ Охлаждение на воздухе (это снимает внутренние напряжения, возникающие при ковке)
Шаг 2: Замачивание в отжиге ➔ Нагрейте всю деталь до 870–900°C ➔ Выдерживайте 2 часа на каждые 25 мм толщины
Шаг 3: Быстрое охлаждение ➔ Охлаждение со скоростью 100°F/час до 1,000°F ➔ Охлаждение воздухом до комнатной температуры (Это сокращает медленный 24-часовой цикл всего до 8 часов. Никогда не останавливайте медленное охлаждение при температуре выше 1,200°F)
Шаг 4: Подготовка поверхности ➔ Срежьте 0.25–0.5 мм с каждой грани для удаления окалины и обезуглероживания.
Шаг 5: Контроль качества ➔ Проверка твердости по Роквеллу (HRC) ≤ 25. Убедиться в отсутствии остатков мартенсита.
7. Закалка и отпуск: определение окончательных свойств.
Отжиг специально сохраняет мягкость стали. Заключительный этап нагрева фиксирует жесткую рабочую твердость. Именно этот этап придает инструментальной стали ее истинную прочность.
- Аустенитизировать: Углеродистые стали нагревают до 750–900 °C. Легированные стали требуют 800–1,100 °C. Такая высокая температура расплавляет карбиды непосредственно в основной стальной конструкции.
- Утолить: Быстрое охлаждение фиксирует структуру. Вода обеспечивает максимальную твердость. Но вода также создает высокий риск растрескивания. Масло остается стандартным выбором. Воздушное охлаждение является самым безопасным методом. Твердость достигает пика около 60–65 HRC сразу после этого этапа.
- Temper: Закаленный металл очень хрупкий. Для уменьшения этой хрупкости необходимо повторно нагреть металл. Нагревайте детали в течение 1 часа на каждые 25 мм толщины. Для быстрорежущих марок металла требуется 2 или 3 полных цикла нагрева. Всегда охлаждайте материалы на воздухе.
Выбор температуры отпуска влияет на конечные рабочие свойства материала.
| Диапазон температур | Твердость | Лучше всего использовать для |
|---|---|---|
| 160-300 ° С | ~60 HRC | Режущие кромки, штамповочные матрицы |
| 300-500 ° С | ~45 HRC | Прочные пружины, автомобильные запчасти |
| 500-650 ° С | 32–45 HRC | Инструменты для горячей обработки, конструктивные элементы |
В заключение: Уточните у поставщика методы защиты поверхности с использованием защитного газа. Требуйте, чтобы все циклы отпуска были завершены до заключительной стадии шлифовки. Это строгое правило предотвратит ожоги от высокой температуры и неожиданные деформации готовых деталей.
8. Различия в технологических процессах обработки инструментальной стали
Категория инструментальной стали представляет собой строгий производственный план. Это больше, чем просто маркировка.
Метод плавки и термообработка зависят от интенсивности ежедневного использования стали. Для разных задач требуются разные пределы. Ознакомьтесь с матрицей основных производственных процессов ниже.
| Класс | Аустенитизация (°C) | Тушить | Окончательный HRC | Критическое правило процесса |
|---|---|---|---|---|
| W-серия | 760-820 | Вода - Water | ~1600 | Затвердевание происходит поверхностно. Существует высокий риск образования трещин и изменения формы. |
| Серия O | 790-840 | Масло | 58-62 | Это обеспечивает более безопасное охлаждение. Хорошо подходит для участков толщиной до ~75 мм. |
| А/Д-серия | 950-1,050 | воздуха | 60-64 | Размеры изменяются очень незначительно (±0.05%). Выбирайте этот сорт для сложных штампов. |
| S-серия | 900-950 | Масло/Воздух | 50-58 | Эту сталь всегда следует закаливать дважды. Это обеспечивает высокую ударную вязкость. |
| H-серия | Зависит | Воздух/Масло | 44-52 | Используйте метод электрохимического перенапряжения (ESR) и тяжелую ковку. Этот этап необходим для предотвращения образования термических трещин. |
| Высокоскоростной | 1,180-1,230 | вакуум | 64-66 | Необходимо провести три разных эксперимента по закалке. Не пропускайте ни одного. |
Заключение
Каждая инструментальная сталь, которую вы когда-либо держали в руках, проходит одну и ту же последовательность этапов — первичная плавка, вторичная рафинировка, литье, горячая обработка, отжиг, закалка. Каждый этап устраняет дефекты и повышает эксплуатационные характеристики. Ничего не пропускается. Ничего не происходит случайно.
Понимание процесса производства инструментальной стали, описанное на этом уровне, меняет ваш подход к выбору, закупке и устранению неполадок. Сталь перестает быть просто товаром массового потребления. Вы начинаете воспринимать ее как результат десятков важных решений, принятых задолго до того, как она попала в ваш цех.
Вот что действительно важно: технологический процесс определяет продукт. Холоднокатаная инструментальная сталь, очищенная методом электросвинцового литья, и стандартная сталь, используемая в электродуговых печах, — это не просто разные характеристики. Это совершенно разные объекты — с разной прочностью, разными слабыми местами и разными механизмами разрушения под давлением.
Поэтому примените эти знания на практике:
- Сравните текущие характеристики инструментальной стали с требованиями конкретного применения.
- Уточните у поставщика, по какому производственному процессу проходит их материал.
- Сравнивайте сорта по технологии производства, а не только по химическому составу или показателю твердости.
Правильно подобранный процесс, соответствующий конкретной задаче, — это то, что срок службы инструмента перестает быть просто нареканием и начинает превращаться в конкурентное преимущество.