
Каждый сорт инструментальной стали начинается с обещания — определенной смеси легирующих элементов, выбранных для того, чтобы выдерживать условия, которые разрушили бы обычную сталь. Но знание того, какие элементы за что отвечают и почему одни комбинации превосходят другие, отличает инженеров, которые гадают, от инженеров, которые определяют характеристики с уверенностью.
Влияние легирующих элементов на характеристики инструментальной стали — это не просто металлургический факт. Это разница между штампом, который прослужит 200 000 циклов, и штампом, который выйдет из строя после 40 000. Эта разница объясняется химическим составом.
Так что же обуславливает такие результаты? От основополагающей роли углерода до взаимодействия ванадия и вольфрама в процессе достижения красной твердости, далее следует практический анализ химических процессов, определяющих реальное поведение инструментальной стали.

Что такое инструментальная сталь и почему важны легирующие элементы?
Инструментальная сталь — это высокоуглеродистая легированная сталь. Содержание углерода составляет от 0.5% до 1.5% в зависимости от марки. Она предназначена для работы в тяжелых условиях, таких как резка, формовка, штамповка и резка.
Отличие обычной стали от конструкционной заключается не только в твердости. Необходимо сбалансированное сочетание твердости, износостойкости, ударной вязкости и термостойкости — все одновременно. Обычная сталь не может одновременно обладать всеми четырьмя этими свойствами.
Весь процесс контролируется алюминиевым сплавом. Реальную работу выполняют четыре элемента:
-
Хром — повышает твердость и износостойкость за счет образования карбидов.
-
Ванадий — улучшает структуру карбида и повышает износостойкость.
-
Молибден — сохраняет твердость стали при нагревании и стабилизирует карбиды при термических нагрузках.
-
Вольфрам — обеспечивает целостность режущей кромки при высоких температурах.
Эти элементы выполняют две ключевые функции. Во-первых, они повышают закаливаемость . Во-вторых, они образуют карбиды, которые тверже и термостойче, чем обычный цементит. Точное соотношение — и его концентрация — определяет все последующие этапы термической обработки.
Это рычаг. Измените комбинацию, и вы получите совершенно другую инструментальную сталь.
Углерод (C): Основа твердости и прочности.
Углерод — это абсолютная основа инструментальной стали. Добавление большего количества углерода делает металл тверже и прочнее, но и менее податливым. Он задает базовый уровень, на котором основываются все остальные легирующие элементы.
Если содержание углерода недостаточно, термообработка просто не сработает — сталь не закалится должным образом. Однако, чрезмерное повышение уровня углерода создает другую проблему. Это резко увеличивает риск растрескивания стали во время закалки или поломки под сильным ударом. Именно поэтому уровень углерода точно определяет основную функцию инструмента.
Например, ударопрочные марки стали, такие как S7, сохраняют умеренную твердость углерода, чтобы выдерживать сильные удары, не разрушаясь. С другой стороны, инструменты, созданные для экстремальной износостойкости, такие как штампы из стали D2 , используют углерод гораздо более высокую твердость, чтобы дольше сохранять остроту лезвия. В конечном итоге, именно углерод определяет максимальный предел твердости. Если все сделать правильно, то все остальное встанет на свои места.
Хром (Cr): износостойкость, закаливаемость и защита от коррозии.
Хром — универсальный компонент в химии инструментальных сталей, выполняющий сразу три важнейшие функции: износостойкость, глубокую закалку и защиту от коррозии.
Во-первых, он образует невероятно твердые карбиды. Когда инструмент работает под большой нагрузкой, эти карбиды действуют как прочный микроскопический щит, поглощая трение, чтобы более мягкая основная сталь не изнашивалась. Во-вторых, хром обеспечивает закалку толстых инструментов до самой сердцевины, а не только на поверхности. Именно поэтому в таких высокопрочных сталях для холодной обработки, как D2, высокое содержание хрома обеспечивает поддержание постоянной твердости в массивных ножницах и штампах.
Наконец, хром образует самовосстанавливающуюся оксидную пленку, которая блокирует ржавчину и химическое воздействие. Если повысить содержание хрома до достаточно высокого уровня, можно получить нержавеющие стали для пресс-форм, такие как 420 или 440C . Эти марки стали — настоящие спасители, когда нужно формовать коррозионно-активные пластмассы или работать во влажных, агрессивных средах. Проще говоря, хром — это единственный элемент, который продлевает срок службы инструмента в самых разных условиях.
Молибден (Mo): Усилитель прочности и вторичный упрочняющий агент.
Молибден обеспечивает редкое преимущество в химии инструментальных сталей. Вы получаете металл, который одновременно прочнее и тверже. При этом вы избегаете обычных компромиссов.
Главное преимущество этой стали — вторичное закаливание. Высокая температура снижает прочность большинства сплавов. Молибден же сохраняет свои свойства. Сталь остается твердой при высоких температурах. Возьмем, к примеру, высокоскоростные режущие инструменты, такие как серия М (например, M2) . Им необходима именно такая стабильность, чтобы сохранять остроту лезвия при интенсивном трении.
Глубокая закаливаемость — еще одно ключевое преимущество. Представьте себе массивные стальные блоки как большие основания пластиковых форм. Металл затвердевает от поверхности до самой сердцевины. Молибден измельчает внутреннюю зернистую структуру. Более мелкие зерна предотвращают образование трещин от удара. Добавление молибдена обеспечивает высочайшую прочность и термостойкость в одном изделии.
Ванадий (V) и вольфрам (W): дуэт, обеспечивающий красную твердость.
Красная твердость — это конкретное, измеримое свойство. Это способность сохранять твердость при температурах выше 500–600 °C — в диапазоне температур, при которых большинство инструментальных сталей начинают терять свои свойства. Ванадий и вольфрам — два элемента, которые лучше всего защищают эти свойства в наборе легирующих элементов инструмента.
Их механизмы различаются. Но они работают вместе.
Ванадий: мелкодисперсные карбиды с пределом прочности.
Ванадий обеспечивает прочность за счет осаждения. Мелкодисперсные карбиды V(C,N) образуются в процессе отпуска. Они сохраняют стабильность при рабочих температурах. Эта стабильность карбидов является ключевым преимуществом ванадия в областях применения, требующих высокой твердости — не чистого твердого состояния, а твердости, сохраняющейся при нагревании.
Данные по стали 2.25Cr–2W–0.1C наглядно демонстрируют компромисс. Увеличение содержания ванадия с 0.10 до 0.50 мас.% привело к повышению предела текучести примерно на 20% . При содержании ванадия более 0.5 мас.% прирост прочности стабилизируется. В то же время температура перехода от пластичного к хрупкому состоянию (DBTT) быстро повышается . Сталь одновременно становится прочнее и более хрупкой.
Оптимальное содержание V составляет примерно 0.25 мас.% . Именно при этом значении прочность и ударная вязкость в данной системе достигают максимума.
Вольфрам: преимущество в экстремальных условиях высоких температур
Вольфрам выдерживает высокотемпературные нагрузки. В быстрорежущей стали М2 — 6.0 мас.% W , 1.9–2.1 мас.% V, 4.0 мас.% Cr, ~0.85 C — это сочетание обеспечивает твердость выше 60 HRC при 600°C . Это отраслевой стандарт для красной твердости режущего инструмента.
В конструкционных сплавах на основе вольфрама эти показатели еще выше. Сплав W–2V–0.5Y₂O₃ достигает микротвердости ~12 ГПа — примерно в 3 раза выше, чем у чистого вольфрама — с пиковой прочностью на изгиб ~1 ГПа при 1273 К. Y₂O₃ фиксирует структуру зерен и блокирует рекристаллизацию при температуре выше 1000 °C.
Правило простое: для достижения максимальной прочности при высоких температурах сплав W–2V превосходит сплав W–4V в пике. Большее количество ванадия не увеличивает прочность при этой температуре. Оно лишь повышает риск охрупчивания.
Никель, марганец и кремний: важнейшие второстепенные персонажи.
Давайте будем честны, такие элементы, как никель, марганец и кремний, редко упоминаются в технических характеристиках инструментальной стали. Но они действительно имеют значение. Никель обеспечивает редкое сочетание: он повышает прочность, не снижая твердость. Это хорошо видно в нержавеющих сталях марок 304 или 316, где он сохраняет стабильность металла, одновременно предотвращая коррозию. Марганец — это, по сути, бюджетный усилитель закалки. Он обеспечивает закалку более толстых инструментов до самой сердцевины и контролирует содержание вредной серы. Затем есть кремний. Представьте его как идеальный очиститель. Он деоксидирует расплав, удаляя скрытые примеси еще до затвердевания стали, и при этом добавляет гибкости пружинным сталям. В технических характеристиках они могут показаться незначительными деталями. Но если их не указать? Ваш инструмент, скорее всего, деформируется, треснет или просто развалится под давлением.
Марганец (Mn): закаливаемость при ограниченном бюджете
Марганец — наиболее экономически эффективная добавка, повышающая закаливаемость инструментальных сталей. Он снижает критическую скорость охлаждения для образования мартенсита лучше, чем большинство других распространенных добавок, и делает это с низкими затратами.
Стандартные конструкционные и низколегированные стали содержат 0.30–1.65% Mn . Для закаленных и отпущенных марок целевое содержание Mn составляет 0.70–1.40% для надежного сквозного упрочнения. Эффект хорошо задокументирован: увеличение содержания Mn с 0.5% до ~1.4% в среднеуглеродистых сталях может увеличить размер сечения, пригодного для сквозного упрочнения, с поверхностного упрочнения до 50–75 мм . Это существенное изменение, вызванное всего лишь изменением состава.
Марганец также ускоряет проникновение углерода в процессе цементации . Это позволяет быстрее формировать глубину закаленного слоя за то же время цикла. В производственных условиях это напрямую приводит к увеличению производительности.
Важное значение имеет и его роль в контроле содержания серы. Марганец связывает серу в виде включений MnS , нейтрализуя риск горячекатаной деформации, вызванный образованием FeS на границах зерен. В сталях, пригодных для механической обработки, это предусмотрено конструкцией: содержание серы повышается до 0.15–0.35% , а содержание марганца увеличивается до более чем 1.20% , чтобы обеспечить безопасное и контролируемое распределение серы.
Важно знать одно существенное ограничение: в никелевых суперсплавах марганец является вредной примесью , а не конструктивным элементом. Он мигрирует к границам зерен, вызывает осаждение вредных фаз и снижает долговечность. Именно по этой причине в суперсплавах, полученных вакуумной плавкой, содержание марганца оптимизируется в диапазоне 0.01–0.10% . Тот же элемент, который упрочняет инструментальную сталь, становится проблемой в высокотемпературных суперсплавах.
Кремний (Si): чистота, прочность и несколько четких ограничений.
Кремний занимает своё место в расплаве ещё до затвердевания стали. Являясь одним из основных раскислителей в сталелитейной промышленности , добавки в количестве 0.15–0.35% уменьшают образование газовых пор и включений, что улучшает усталостную долговечность высокопроизводительного инструмента. Кремний также действует как дегазатор, удаляя растворённый кислород и азот из расплава до того, как они вызовут микроструктурные повреждения.
С механической точки зрения, кремний повышает прочность и твердость, хотя и менее резко, чем марганец. В пружинных сталях содержание кремния достигает 1.5–2.5% для обеспечения высокой прочности и стойкости к отпуску. В этом диапазоне эффект твердорастворного упрочнения кремния становится особенно заметным.
При высоких температурах кремний повышает стойкость к окислению в нержавеющих и жаропрочных марках стали. Нержавеющие стали с высоким содержанием кремния достигают 2–3.5%, что обеспечивает защиту поверхностей в условиях высоких температур.
В практическом проектировании важны два ограничения:
-
Сварка : содержание кремния выше ~0.30% повышает риск образования горячих трещин, если также повышено содержание углерода. Для наилучшей свариваемости низкоуглеродистых марок стали с сульфидированием целевое содержание кремния составляет ≤0.10% . Допустимо содержание до 0.30% — но только при строгом контроле содержания серы и углерода, а также при соблюдении надлежащих протоколов предварительного и последующего нагрева.
-
Горячее цинкование : содержание кремния выше ~0.04% вызывает сильные реакции Fe–Zn, приводящие к образованию более толстых, темных и шероховатых покрытий . Защита от коррозии остается сопоставимой — масса цинка на единицу площади аналогична — но ухудшаются внешний вид и контроль качества покрытия. Для получения ярких, однородных оцинкованных покрытий содержание кремния должно быть ниже 0.03–0.04% , а также необходимо следить за уровнем фосфора.
Соединим все три вместе
Эти три элемента редко используются по отдельности в спецификации. Они уравновешивают друг друга и основной легирующий компонент.
Практическая модель высокопрочной свариваемой конструкционной стали:
– С: 0.08–0.20% — контролирует свариваемость
– Mn: 0.8–1.5% — обеспечивает закаливаемость и прочность на растяжение
– Si: 0.15–0.35% — Раскисляет, придает умеренную прочность; не превышайте 0.35% в местах, где свариваемость и качество поверхности имеют решающее значение.
– Ni: до 1–2% — повышает прочность при низких температурах и коррозионную стойкость.
Ни один из этих элементов не выделяется в технических характеристиках. Но прочность стали, выдерживающей 200 000 циклов, в отличие от стали, разрушающейся после 40 000, часто зависит от того, насколько правильно были настроены эти три параметра. Вспомогательные функции. Реальные последствия.
Взаимодействие легирующих элементов: синергия и компромиссы.
Мышление, основанное на анализе отдельных элементов, позволяет достичь цели лишь частично. Реальная разница — разрыв между игральной костью, выдержавшей 200 000 циклов, и той, которая вышла из строя, — заключается в понимании того, как элементы взаимодействуют друг с другом. И как они противодействуют друг другу.
Элементы не всегда взаимодействуют. Иногда два элемента усиливают сильные стороны друг друга. Иногда усиление одного элемента приводит к неожиданной неудаче. Оба исхода предсказуемы. Ни один из них не случаен.
Когда элементы усиливают друг друга
Легирующие элементы лучше всего работают в команде. Лучшие характеристики инструментальной стали достигаются при использовании следующих оптимальных комбинаций:
-
Углерод + микросплавы (Ti/Nb/V): Эта смесь обеспечивает высокую прочность. Кроме того, ваш инструмент полностью исключает хрупкость.
-
Марганец + углерод: Вы получаете огромный прирост прочности и гибкости. Это выводит сталь за пределы обычных возможностей.
-
Хром + никель + молибден: это сочетание хорошо защищает от ржавчины и одновременно сохраняет высокую ударопрочность.
-
Ti + Nb + V: Эти элементы вместе создают невероятную прочность. Частицам нужно лишь оставаться очень маленькими.
Когда химия оборачивается против вас
У любой синергии есть предел. Знание того, где этот предел находится, так же важно, как и знание выгоды.
Содержание марганца выше 25–30 мас.% в сочетании с высоким содержанием углерода приводит к сегрегации и растрескиванию в центральной части литья. Свариваемость быстро снижается. Промышленные TWIP-стали по своей конструкции остаются ниже этого предела — не потому, что более высокое содержание марганца не повысило бы прочность, а потому, что потери на последующих этапах производства не оправданы.
Содержание хрома выше 25 мас.% в сплавах Fe-Cr вызывает охрупчивание σ-фазы при температуре 600–900 °C . Это определенный температурный диапазон. Инструменты, работающие при более низких температурах, могут никогда не столкнуться с этой проблемой. Инструменты, которые постоянно работают в этом диапазоне, обязательно ее заметят.
Содержание молибдена выше 4–5 мас.% повышает стойкость к питтинговой коррозии — это реальное преимущество. Однако это также увеличивает риск сегрегации и способствует образованию вредных интерметаллических фаз. Выгода реальна. Как и предельный уровень.
Микролегирование имеет тот же жесткий предел. Суммарное добавление Ti + Nb + V, превышающее 0.15–0.20 мас.% , или плохой термомеханический контроль в процессе обработки приводят к образованию крупных карбидов и нитридов. Зоны термического воздействия сварных швов превращаются в зоны охрупчивания.
Принцип проектирования
Принцип действия во всех этих взаимодействиях одинаков. Синергия зависит от концентрации. Ниже порогового значения элементы работают вместе. После него один или оба элемента переходят в деструктивный режим.
Главный вывод для всех, кто занимается проектированием инструментальной стали: не следует оптимизировать отдельный элемент изолированно. Элемент, обеспечивающий твердость 50 HRC при 0.5 мас.%, может вызвать растрескивание при 0.9 мас.% — не потому, что изменился сам элемент, а потому, что изменилась окружающая его система. Химия — это взаимосвязь. Сплав, демонстрирующий наилучшие характеристики, — это тот, взаимодействие элементов которого было спланировано, а не предсказано.
Стратегии легирования по категориям инструментальной стали
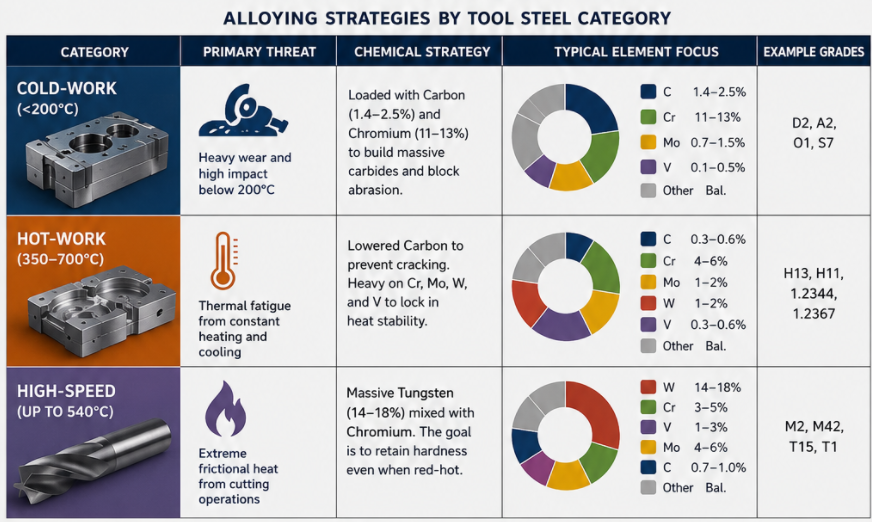
Химический состав определяется условиями производственного цеха. Просто гадать не получится. Вот как три основные группы справляются с различными угрозами:
|
Категория |
Первичная угроза |
Химическая стратегия |
|---|---|---|
|
Холодная работа |
Интенсивный износ и сильные удары при температуре ниже 200°C. |
Обогащен углеродом (1.4–2.5%) и хромом (11–13%) для образования массивных карбидов и предотвращения абразивного износа. |
|
Горячие работы |
Термическая усталость от постоянного нагрева (350–700 °C) и охлаждения. |
Сниженное содержание углерода для предотвращения растрескивания. Высокое содержание хрома, молибдена, вольфрама и ванадия для обеспечения термостойкости. |
|
Высокоскоростной |
Чрезмерное тепловое трение при резке (до 540 °C). |
Массивный вольфрама (14–18%) в смеси с хромом. Главная цель — сохранение твердости лезвия при высокой температуре раскаливания. |
Логика быстрого выбора:
|
Условие обслуживания |
Приоритет сплавов |
|---|---|
|
Истирание при комнатной/низкой температуре |
Химия холодной деформации с использованием высокоуглеродистых материалов и материалов Cr/Mo/W |
|
Многократный нагрев/охлаждение, контакт с горячим металлом. |
Весы для горячей обработки Cr–Mo–W–V |
|
Высокая скорость резки, тепловыделение от трения |
Высокое соотношение вольфрама и хрома + карбидообразующие материалы (HSS) |
Эта категория не просто обозначает область применения. Она определяет всю философию химического проектирования стали.
Выбор оптимального профиля легирования для вашего применения
Решения, касающиеся химического состава, принимаемые до того, как штамп соприкоснется с металлом, определят всё. Прослужит ли штамп дольше ожидаемого срока службы? Или его слишком рано снимут с производства? Выбор правильного профиля легирования — это не гадание на кофейной гуще. Это структурированный процесс с четкой последовательностью.
Начните с определения рабочих параметров. Прежде чем рассматривать какой-либо конкретный класс прочности, определите типы нагрузок, целевые показатели прочности, температурный диапазон, коррозионную стойкость и расчетный срок службы. Все последующие шаги зависят от того, насколько эти ограничения будут честными и конкретными.
Далее, принимайте решение в указанном порядке:
-
Сопоставление технологического процесса с геометрией — экструзия, литье, ковка или механическая обработка листового металла — ограничивает выбор подходящих сплавов.
-
Оцените 4–6 ключевых характеристик — прочность, износостойкость, ударная вязкость, свариваемость, качество поверхности, стоимость — и присвойте каждой из них вес.
-
Оцените 3–5 возможных баллов по этим параметрам, используя фактические данные из технических характеристик.
-
Исключите неудовлетворительные оценки — любая оценка, не соответствующая обязательному требованию, исключается из списка. Без исключений.
-
Проверьте вторичные операции — последовательность термообработки, обрабатываемость, совместимость покрытий.
-
Проверьте соответствие стандартам — таблицы сплавов ASTM, EN и ISO подтверждают информацию, указанную в технических паспортах.
Затем проведите тестирование. Закажите пробные материалы. Измерьте механические характеристики. Проведите проверку в рамках вашего реального технологического процесса, прежде чем запускать серийное производство.
Сплав, выдерживающий 200 000 циклов, — это не тот, который обладает самым впечатляющим показателем по отдельным свойствам. Это тот, чьи характеристики в целом соответствуют полному спросу.
Заключение
Любое легирование предполагает компромисс. Вы балансируете между твердостью и ударной вязкостью, износостойкостью и обрабатываемостью, термостойкостью и стоимостью. Знание того , как легирующие элементы влияют на характеристики инструментальной стали, — это не просто базовые знания. Именно это отличает инструмент, который прослужит весь производственный цикл, от инструмента, который выйдет из строя на полпути.
Универсального «лучшего» состава не существует — в этом и заключается суть. Углерод задает верхний предел твердости. Хром и молибден обеспечивают прочность. Ванадий и вольфрам поддерживают стабильность при экстремальных температурах. Но ни один из этих элементов не работает в одиночку. Их настоящая сила заключается в том, как они взаимодействуют друг с другом.
Поэтому, прежде чем выбирать материал для следующего изделия, задайте себе правильный вопрос: что необходимо этому инструменту для долговечной работы?
Подбирайте легирующий профиль в соответствии с областью применения, а не наоборот. Этот простой сдвиг в мышлении позволит вам всегда получать в свои руки более эффективные инструменты.