
Guida rapida alla diagnosi
Prima di addentrarti nella lettura completa dell'articolo, consulta la tabella sottostante per identificare rapidamente il tipo di problema che potresti riscontrare:
|
Sintomo |
Causa principale più probabile |
Verifica delle priorità consigliate |
|---|---|---|
|
Frattura improvvisa durante il taglio con la sega, superficie di frattura netta |
Rete di carburi eccessiva + stress residuo |
Esame metallurgico per la classificazione dei carburi |
|
Crepe ore o addirittura giorni dopo il taglio con la sega |
Fessurazioni ritardate, tensioni residue o infragilimento da idrogeno |
registrazioni di ricottura di distensione, corrosione ambientale |
|
Le crepe si originano da angoli acuti, fori o sezioni a gradini. |
concentrazione di stress geometrico |
Raggio di progettazione, evitare bruschi cambiamenti di sezione |
|
La crepa ha origine dalla superficie lavorata con una fine struttura reticolare. |
Strato bianco di elettroerosione o bruciatura da rettifica |
Rimuovere lo strato bianco, controllare i parametri di macinazione |
Perché il D3 “qualificato” si crepa durante il taglio
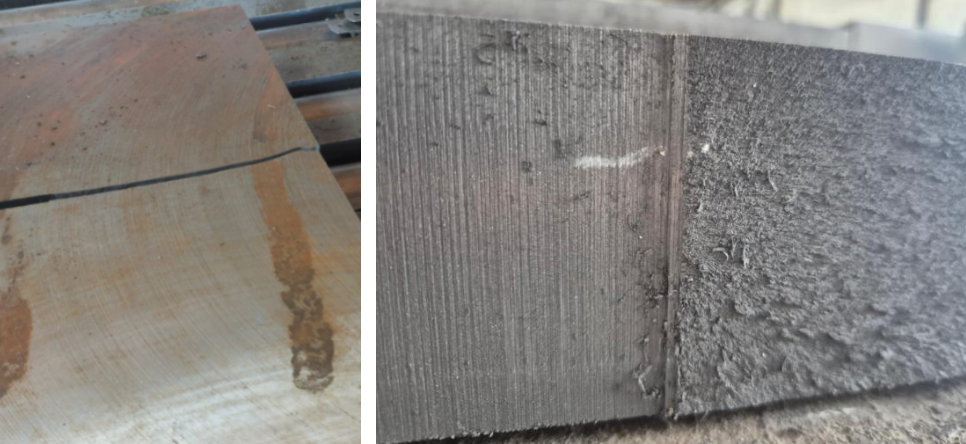
Per gli stockholder dell'acciaio e i distributori internazionali, pochi problemi causano controversie con i clienti più gravi di una partita di barre piatte 1.2080 (D3) che si incrinano durante il taglio con sega presso il magazzino di un cliente. Anche quando una spedizione arriva con una durezza superficiale normale (≤ 248 HBW) e certificati di conformità ufficiali, la segregazione di carburi nascosta o le tensioni di raddrizzamento non risolte possono portare a spaccature catastrofiche sotto la sega.
In qualità di produttore primario di acciai per utensili, che fornisce container completi (FCL) di acciai D3, D2 e per lavorazione a freddo a distributori globali, FCS presenta questa analisi dei guasti per spiegare le cause principali delle crepe da taglio e come un'adeguata lavorazione in laminatoio elimini questi rischi prima che l'acciaio raggiunga gli scaffali del vostro magazzino.
Acciaio D3: elevata resistenza all'usura, bassa tenacità.
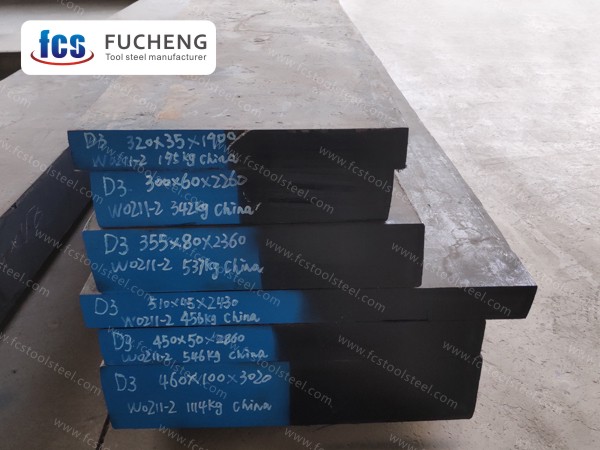
Per capire perché D3 si rompe, è necessario prima comprenderne le caratteristiche fondamentali.
1.2080 (D3) è un acciaio per utensili per lavorazione a freddo ad alto tenore di carbonio e ad alto contenuto di cromo, con una composizione tipica come segue:
|
elemento |
Carbonio (C) |
Cromo (Cr) |
Silicone (Si) |
Manganese (Mn) |
Molibdeno (Mo) |
Vanadio (V) |
|---|---|---|---|---|---|---|
|
Contenuto (%) |
1.90-2.20 |
11.0-13.0 |
0.10-0.60 |
0.20-0.60 |
- |
- |
Questa composizione presenta due estremi: da un lato, l'elevato contenuto di carbonio e cromo conferisce al D3 un'eccellente resistenza all'usura; dall'altro, rende l'acciaio intrinsecamente poco tenace.
La sua tenacità all'impatto è tra le più basse tra gli acciai per utensili per lavorazione a freddo, significativamente inferiore a quella del D2 o del Cr12MoV, collocandolo nella fascia bassa tra gli acciai per utensili per lavorazione a freddo. Rispetto al D2 o al Cr12MoV, il D3 ha una sensibilità alla cricca significativamente maggiore:
|
Confronto |
D3 / 1.2080 |
||
|---|---|---|---|
|
Contenuto Mo/V |
Nona |
Si |
Si |
|
Durezza |
Minimo |
Meglio |
Migliori |
|
Sensibilità alle crepe |
Massimo |
Abbassare |
Minimo |
La contraddizione fondamentale è questa: i carburi offrono resistenza all'usura, ma maggiore è la quantità di carburi presenti e più grossolana e irregolare è la loro distribuzione, minore sarà la tenacità e maggiore il rischio di fessurazione.
Come riportato in Prove fisiche e analisi chimiche (Parte A: Prove fisiche) , tra i casi di rottura degli acciai per utensili ledeburitici ad alto contenuto di cromo, il 71.3% dei casi di scheggiatura e fessurazione da trattamento termico è causato da un'eccessiva non uniformità dei carburi eutettici.
Il materiale D3 allo stato ricotto ha una durezza ≤248 HB; il taglio e la tranciatura devono essere eseguiti in questo stato. Dopo la tempra, la durezza può raggiungere 64–66 HRC, ma l'intervallo di utilizzo pratico è 58–62 HRC.
Prevenire le fessurazioni alla fonte
Siamo sinceri: quando un pezzo di D3 si rompe sulla sega del vostro cliente, siete voi a ricevere la telefonata furiosa. Abbiamo analizzato innumerevoli campioni difettosi provenienti dal mercato e la causa principale di solito non risiede nei parametri della sega del produttore dello stampo. Si tratta di difetti metallurgici nascosti del processo di laminazione.
Anziché addossare la colpa all'utente finale, controlliamo l'acciaio. Ecco come i nostri standard di produzione vi offrono un netto vantaggio competitivo sul mercato:
-
Frantumazione della rete fragile (controllo dei carburi): l'acciaio D3 ordinario si incrina spesso a causa dei carburi eutettici grossolani di grado 6.0 che agiscono come una cerniera lampo. Utilizziamo un'enorme pressione di forgiatura per frantumare queste reti, mantenendole rigorosamente a un grado ≤5.0. I vostri clienti ottengono un blocco solido che rimane effettivamente integro dopo il taglio.
-
Zero tensioni nascoste: la raddrizzatura a freddo delle barre piatte è una pratica standard, ma saltare la fase di distensione successiva è una ricetta per il disastro. Noi imponiamo una ricottura di distensione a 650 °C per ogni barra raddrizzata. Non ci sono tensioni intrappolate pronte a spezzarsi sul tavolo da taglio del tuo cliente.
-
Lavorabilità prevedibile: non ci limitiamo a superare i controlli di durezza superficiale di base. Il nostro accurato processo di ricottura sferoidizzata garantisce una durezza interna uniforme (≤ 248 HBW). Ciò si traduce in tagli più precisi, tempi di lavorazione più rapidi e una maggiore durata delle lame per le officine meccaniche a cui fornite i vostri prodotti.
Quando scegliete il nostro acciaio D3, non vi limitate a vendere acciaio, ma offrite affidabilità. I vostri clienti riceveranno un materiale che garantisce le prestazioni attese e voi eliminerete costosi resi e controversie.
Riferimento di classificazione del carburo secondo GB/T 1299-2014:
|
Specifiche dell'acciaio |
Voto di accettazione |
|---|---|
|
Diametro ≤50mm |
voto ≤4.0 |
|
Diametro 50–70 mm |
voto ≤5.0 |
|
Altre barre piatte |
Previo accordo tra fornitore e acquirente. |
L'esame metallografico del campione analizzato ha evidenziato una non uniformità dei carburi eutettici di grado 6.0 , che supera significativamente il requisito di riferimento standard.
Il grado 6.0 indica una distribuzione eccessiva della rete di carburi: le cricche possono propagarsi lungo i bordi dei grani con una resistenza pressoché nulla.
Conclusione diagnostica: la combinazione di cause più probabile è un difetto metallurgico (carburi di grado 6.0) combinato con tensioni residue (raddrizzamento a freddo senza ricottura di distensione).
Durante il taglio con la sega, l'equilibrio delle sollecitazioni è stato alterato e la cricca si è propagata rapidamente lungo la rete di carburo.
5 cause comuni di fessurazione del D3
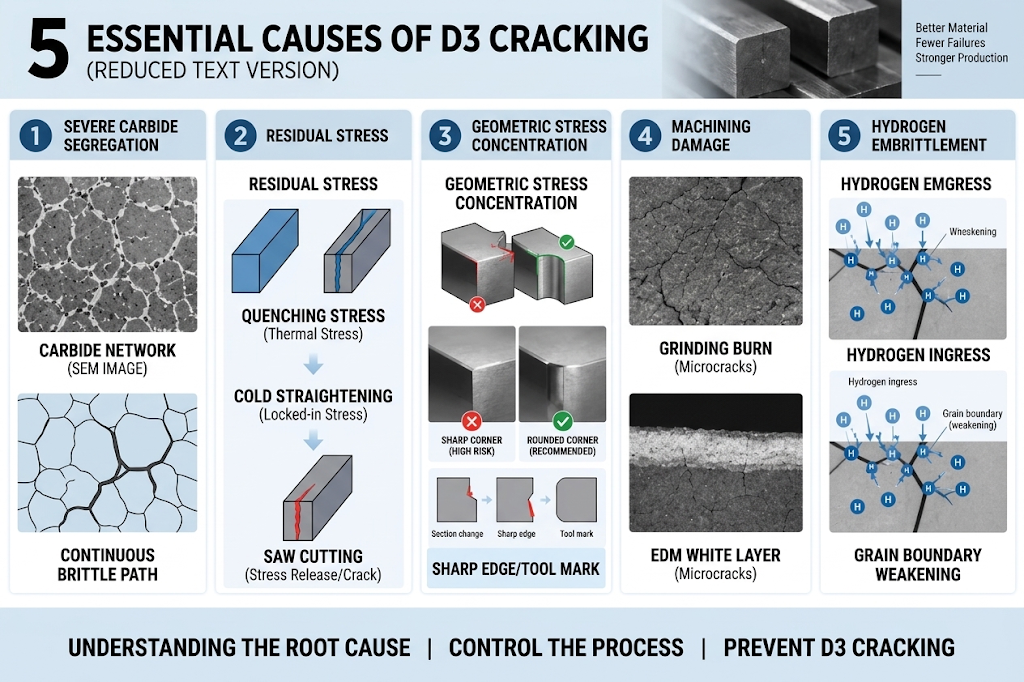
In base a un'approfondita analisi dei guasti, le cause delle fessurazioni possono essere raggruppate nelle seguenti cinque categorie:
1. Grave segregazione dei carburi
La lega D3/1.2080 è altamente soggetta a segregazione di carburi eutettici grossolani. Quando la struttura dei carburi non è ben controllata, le reti continue di carburi possono trasformarsi in percorsi di frattura fragile durante il taglio con sega.
Per i distributori, ciò significa che una normale analisi chimica e un risultato di durezza accettabile non sono sufficienti. L'acciaio deve anche presentare una struttura dei carburi controllata e una riduzione di forgiatura adeguata.
Una classificazione del carburo di grado 6.0, ad esempio, indica un grave rischio per la qualità delle barre piatte D3. Se il materiale viene fornito ai produttori di utensili a valle senza un adeguato controllo metallurgico, il distributore potrebbe trovarsi ad affrontare difetti di taglio, reclami da parte dei clienti e costosi resi.
2. Stress residuo
Il D3 presenta un'elevata temprabilità e durante la tempra si sviluppano significative trasformazioni e tensioni termiche.
A seconda delle dimensioni della sezione trasversale, il rinvenimento dovrebbe essere avviato entro 2-4 ore dalla tempra (con intervalli più brevi per sezioni più grandi); altrimenti, l'austenite residua continua a trasformarsi... e l'espansione volumetrica si aggiunge alle tensioni residue esistenti, causando "cricche ritardate".
Se le barre piatte vengono raddrizzate a freddo senza successiva ricottura di distensione a 650 °C, le tensioni interne rimangono intrappolate e, quando il taglio con la sega le rilascia, si verificano delle crepe.
In questo caso, il cliente non ha potuto confermare se fosse stata eseguita una ricottura di distensione dopo la raddrizzatura a freddo, ed è proprio qui che risiede il rischio.
3. Concentrazione delle tensioni geometriche
D3 è estremamente sensibile agli angoli acuti e alle tacche.
Cambi di sezione improvvisi, spigoli vivi non arrotondati e segni profondi degli utensili diventano tutti punti di innesco di cricche durante la tempra o il taglio.
Prestare attenzione alle transizioni di raggio già in fase di progettazione può ridurre significativamente questo rischio.
4. Danni da lavorazione meccanica
Le bruciature da rettifica (microfratture superficiali da stress di trazione causate da un raffreddamento insufficiente) e lo strato bianco da elettroerosione (uno strato rifuso contenente numerose microfratture) possono entrambi indurre direttamente la formazione di crepe.
Questi problemi spesso si manifestano solo dopo il trattamento termico.
5. Fragilità da idrogeno
La fessurazione indotta dall'idrogeno è causata congiuntamente dalla concentrazione di idrogeno e dalle sollecitazioni meccaniche. Mentre un'elevata durezza aumenta il rischio, la fessurazione ritardata può verificarsi anche nello stato ricotto se le sollecitazioni residue sono elevate e il contenuto di idrogeno supera i limiti (ad esempio, si raccomanda un contenuto di idrogeno ≤2 ppm).
Nei processi di decapaggio, galvanizzazione o in ambienti umidi, gli atomi di idrogeno penetrano nell'acciaio e si accumulano ai bordi dei grani, riducendo la forza di legame e causando una frattura fragile ritardata.
Si tratta di una questione di controllo ambientale, ma l'elevata durezza del materiale stesso è una condizione preliminare.
Requisiti tecnici per l'acquisto di D3
Per gli azionisti e i distributori, questi requisiti dovrebbero essere inclusi nel contratto di acquisto anziché essere considerati come richieste di qualità facoltative.
|
No. |
Requisiti tecnici |
Specifiche |
Criteri di accettazione |
|---|---|---|---|
|
1 |
Non uniformità dei carburi |
Ispezionare secondo la norma GB/T 14979 |
Grado ≤5.0 (riferimento per sezioni da 50–70 mm) |
|
2 |
Test a ultrasuoni (UT) |
Ispezione al 100% su ogni barra |
GB/T 4162 Grado A o equivalente SEP 1921 |
|
3 |
Sollievo dallo stress dopo la stiratura a freddo |
Obbligatorio per le barre raddrizzate a freddo |
Mantenimento a 650 °C per 1 ora, registrazione del processo annotata su MTC |
|
4 |
Tracciabilità del numero di calore |
Il timbro/marchio fisico corrisponde a MTC |
Corrispondenza uno a uno, senza mescolanza |
|
5 |
qualità della superficie |
Ispezione visuale |
Nessuna crepa, sovrapposizione, crosta o inclusione visibile |
Lista di controllo per la valutazione dei fornitori
|
Elemento di valutazione |
Standard di accettazione |
Incontro con il fornitore? |
|---|---|---|
|
Carburo di grado ≤5.0 |
Impegno scritto con relazione metallurgica |
□ Sì □ No |
|
Ispezione UT al 100% |
Ispezione al 100%, rapporto incluso nella spedizione. |
□ Sì □ No |
|
Sollievo dallo stress dopo la stiratura a freddo |
Registrazione del processo annotata su MTC |
□ Sì □ No |
|
Tracciabilità del numero di calore |
Il marchio fisico corrisponde a MTC |
□ Sì □ No |
|
qualità della superficie |
Nessun difetto visibile |
□ Sì □ No |
Il vostro partner affidabile: i vantaggi del servizio FCS Steel
Non forniamo solo acciaio, ma un pacchetto completo di supporto tecnico, dalla prevenzione all'analisi dei guasti. Prima della produzione, chiariamo l'applicazione del cliente e specifichiamo i requisiti chiave, come la classificazione dei carburi, l'ispezione a ultrasuoni, la ricottura di distensione e le norme applicabili, nel preventivo e nel contratto. In caso di problemi, esaminiamo il pezzo difettoso, la cronologia del processo e i registri di ispezione e, se necessario, possiamo organizzare analisi metallografiche e di frattura. Forniamo una diagnosi formale e raccomandazioni pratiche, anche quando la causa è in ultima analisi riconducibile al processo del cliente.
Standard di produzione, qualità e logistica
Per garantire l'affidabilità dal mulino alla vostra officina, seguiamo i seguenti standard di produzione e logistica:
-
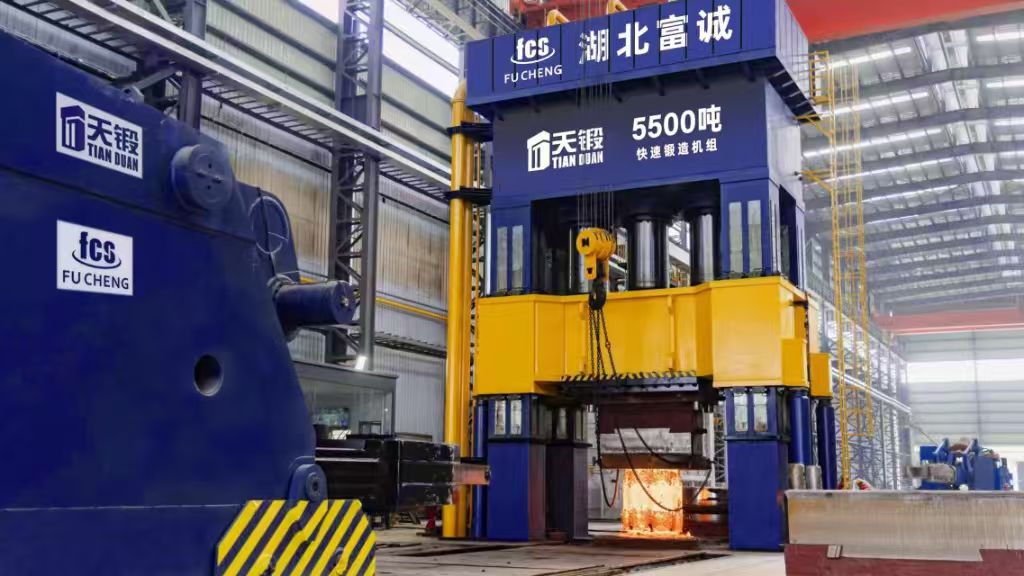
Controllo metallurgico: Iniziamo con degassamento sottovuoto EAF+LF+VD per garantire la purezza dell'acciaio e imponiamo una perdita minima del 15% nella parte superiore del materiale. Utilizzando una pressa per forgiatura rapida da 5,500 tonnellate e una deformazione multidirezionale, otteniamo elevati rapporti di forgiatura e manteniamo il grado di carburo ≤5.0.
-
Trattamento termico e lavorabilità: garantiamo una ricottura sferoidizzata uniforme per ogni lotto. Tutte le barre piatte raddrizzate a freddo vengono inoltre sottoposte a una ricottura di distensione obbligatoria a 650 °C con un mantenimento di 1 ora per eliminare le tensioni residue.
-
Ispezione e tracciabilità: ogni blocco D3 viene sottoposto a ispezione UT conforme alla norma SEP 1921 Classe D/d o E/e, unitamente a test di durezza a due punti. Forniamo certificati di conformità standard EN 10204 3.1 e manteniamo una tracciabilità completa del lotto in tutti i report, garantendo l'assenza di errori di classificazione.
La formazione di cricche di tipo D3 raramente è dovuta a un semplice errore operativo. Sostituire il materiale fessurato senza individuarne la causa metallurgica intrappola azionisti e distributori in un circolo vizioso dispendioso.
Quando si acquistano barre piatte in acciaio 1.2080 per il magazzino o per spedizioni in container completi, il controllo del rischio inizia in fonderia. FCS si affida a un rigoroso controllo dei carburi, a processi di distensione e a una tracciabilità documentata per verificare l'acciaio prima che raggiunga i vostri clienti.
Contatta FCS Steel per discutere le tue specifiche tecniche, i requisiti di ispezione e gli accordi di fornitura a lungo termine.
>> Richiedi il listino prezzi FCL all'ingrosso e i protocolli di verifica MTC