
Dopo quasi 20 anni nel settore degli acciai per utensili, abbiamo visto innumerevoli clienti alle prese con punzoni scheggiati, matrici incrinate, usura precoce e durata instabile degli utensili, perché l'acciaio scelto inizialmente non era adatto alle effettive condizioni di lavoro.
La stampatura a freddo trova applicazione in ambiti molto diversi. Acciaio elettrico, lamiere ad alta resistenza per il settore automobilistico, acciaio inossidabile, stampi progressivi di precisione e utensili da taglio possono imporre esigenze molto differenti al materiale.
Per i distributori di acciaio, mantenere un inventario redditizio significa offrire il giusto equilibrio tra gradi convenzionali (D2/1.2379, SKD11) e gradi premium ad alta tenacità (DC53, D6) per soddisfare le diverse esigenze di stampaggio.
Questa guida analizza gli acciai per lavorazione a freddo sia dal punto di vista dell'applicazione finale che da quello della strategia di approvvigionamento, per aiutarvi a ottimizzare le scorte del vostro magazzino.
Tabella di selezione degli acciai per stampi per stampaggio a freddo
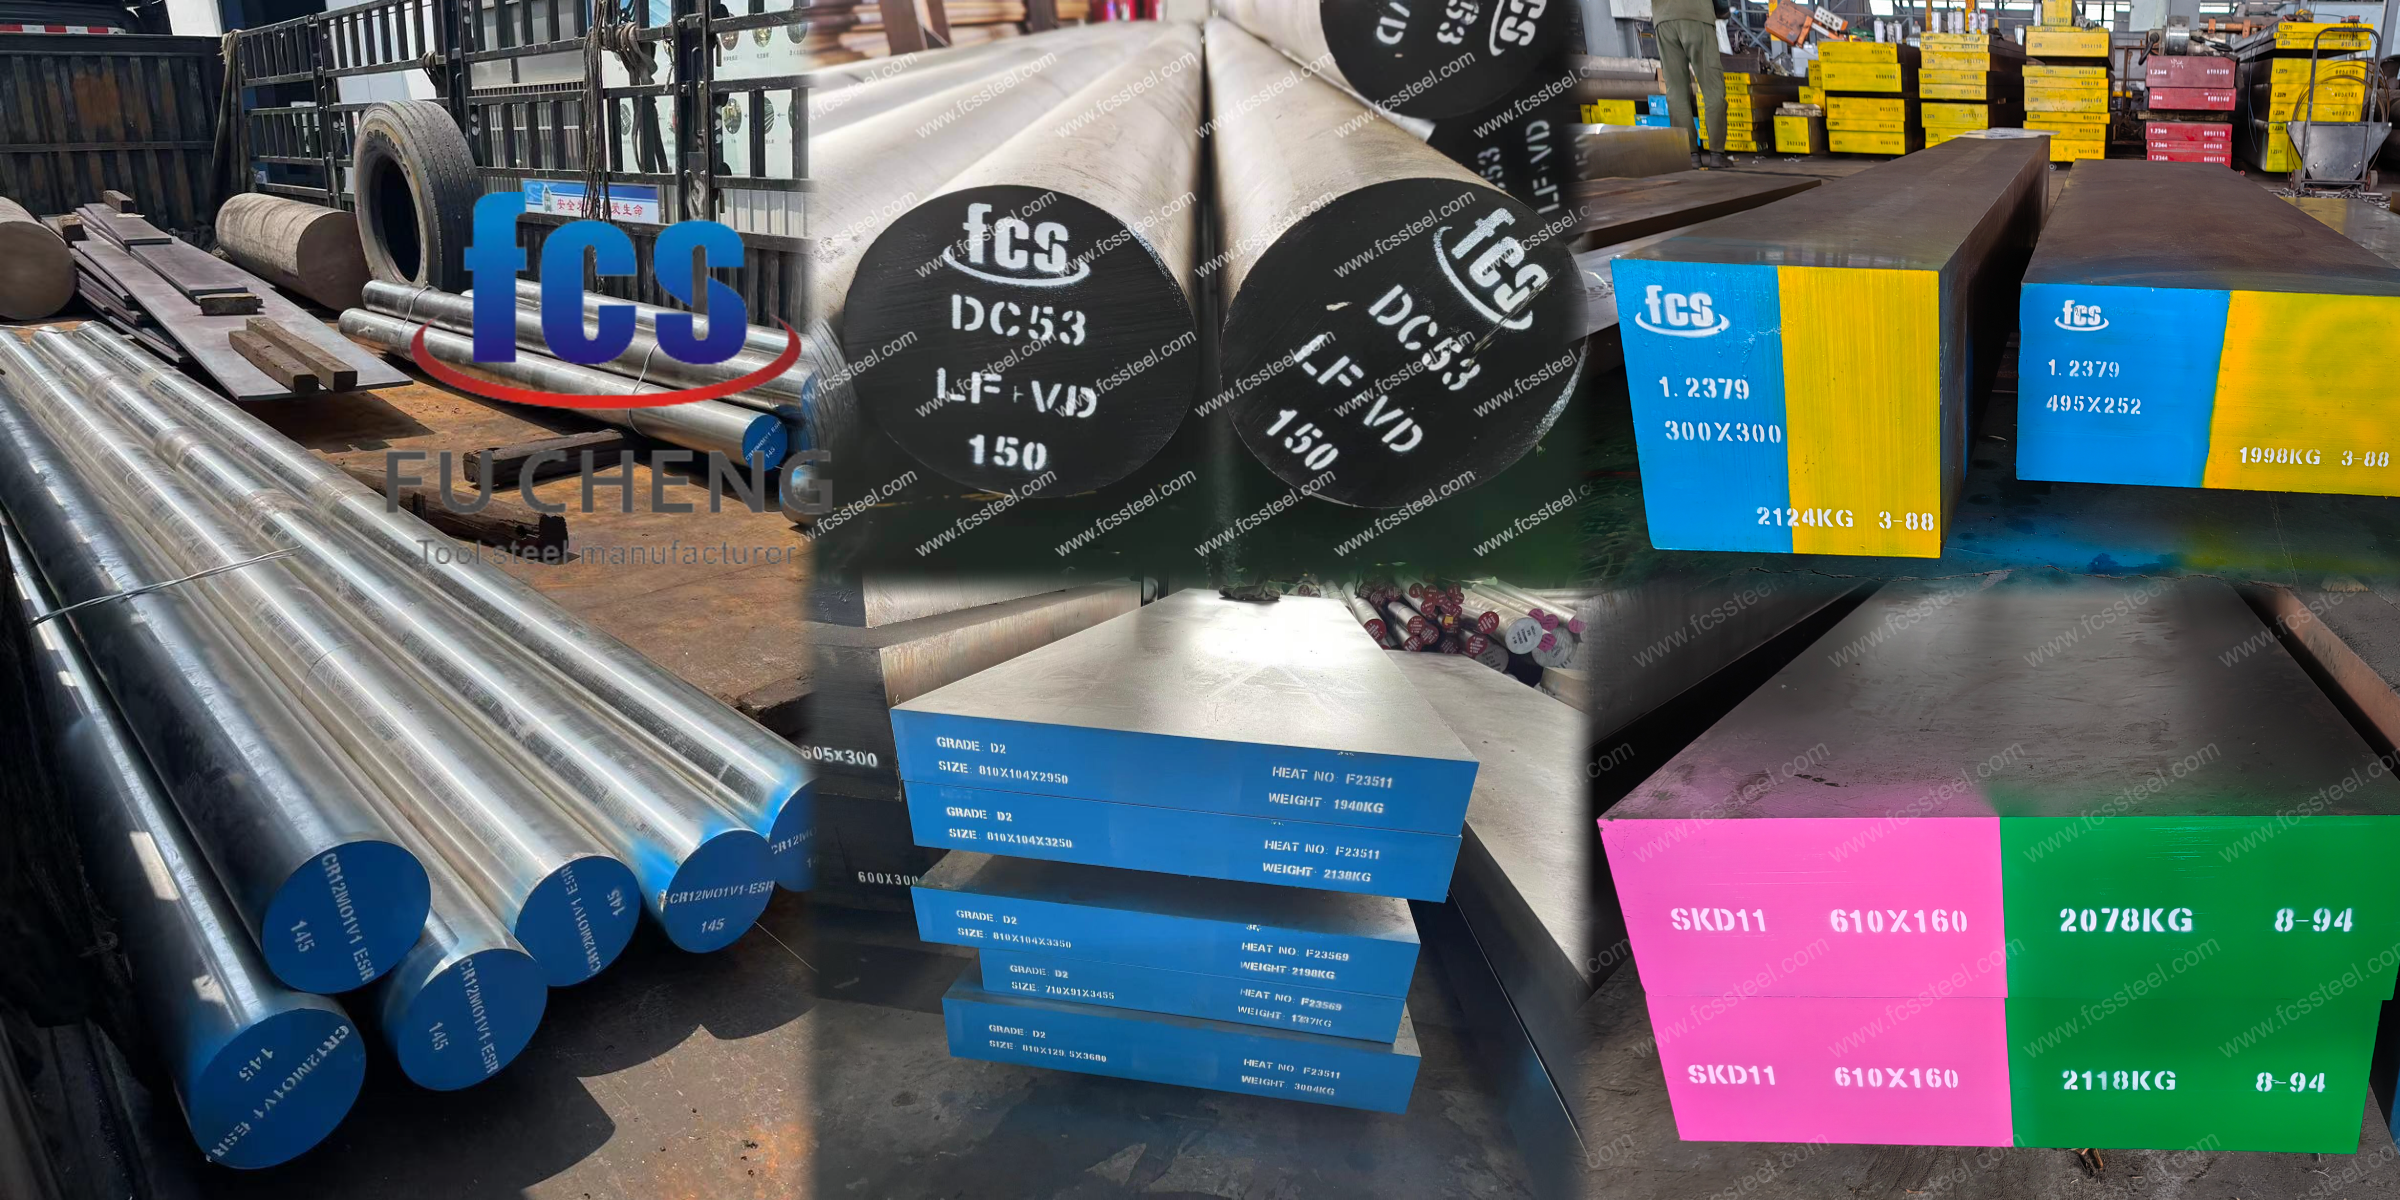
|
Applicazione |
Grado consigliato |
Motivo principale |
|---|---|---|
|
stampaggio di acciaio elettrico |
Elevata resistenza all'usura |
|
|
stampaggio di lamiere spesse per il settore automobilistico |
Maggiore tenacità e resistenza alle scheggiature |
|
|
Matrici progressive di precisione |
DC53 |
Robustezza + stabilità dimensionale |
|
Stampaggio in acciaio inossidabile |
DC53 |
Resistenza all'usura + tenacità + resistenza alla rottura dei bordi |
|
Tranciatura in acciaio ad alta resistenza |
DC53 |
Migliore equilibrio sotto carico elevato |
|
Lame per cesoie / coltelli da taglio / rotoli freddi |
Elevata resistenza all'usura, ottimizzata per la tenacia. |
|
|
Timbratura generale |
Cr12MoV |
Prestazione di costo |
|
utensili conformi alle specifiche JIS |
SKD11 |
Conformità alle specifiche JIS |
Questa tabella rappresenta un punto di partenza. Spessore del materiale, resistenza, velocità di produzione, geometria dell'utensile, gioco e modalità di rottura effettiva possono influenzare la scelta finale.
Confronto tra le qualità di acciaio per utensili (D2, DC53, SKD11)
Questi cinque gradi rappresentano le principali opzioni a disposizione dei clienti per gli utensili per lavorazione a freddo: 1.2379/D2 e SKD11 come gradi convenzionali ad alto tenore di carbonio e cromo; DC53 come alternativa più resistente con l'8% di Cr; 1.2436/D6 come grado ad alta resistenza all'usura e ad alto contenuto di carburi; e Cr12MoV come opzione convenzionale più economica.
|
Classe |
Riferimento comune |
C% |
Cr% |
Mo% |
% % |
% W |
|---|---|---|---|---|---|---|
|
1.2379 |
AISI D2 / X153CrMoV12 |
1.45-1.60 |
11.0-13.0 |
0.70-1.00 |
0.70-1.00 |
- |
|
DC53 |
Acciaio per lavorazione a freddo Daido 8% Cr |
~ 0.95–1.05 |
~ 7.9–8.5 |
~ 1.5–2.1 |
- |
- |
|
1.2436 |
X210CrW12 / D6 |
~ 2.0–2.3 |
11-13 |
- |
- |
~ 0.6–0.8 |
|
Cr12MoV |
GB / T 1299 |
1.45-1.70 |
11.0-12.5 |
0.40-0.60 |
0.15-0.30 |
- |
|
SKD11 |
JIS SKD11 |
~ 1.4–1.6 |
~ 11–13 |
~ 0.8–1.2 |
~ 0.2–0.5 |
- |
Intervalli tipici di composizione chimica. I limiti esatti dipendono dalla norma applicabile e dalle specifiche del produttore.
La chimica spiega gran parte della differenza di prestazioni.
1.2379/D2 e SKD11: Questi acciai utilizzano la formula al 12% di cromo. Gli elevati livelli di carbonio e cromo si combinano per formare grandi carburi primari a blocchi (tipo M7C3) durante la solidificazione. Questi carburi agiscono come rocce dure incorporate nella matrice d'acciaio. Offrono un'eccellente resistenza all'usura abrasiva, ma poiché raggiungono dimensioni di 20-30 micron, spesso diventano punti di innesco di cricche in caso di forti impatti.
DC53: La riduzione del carbonio a circa l'1.0% e del cromo a circa l'8% riduce le dimensioni dei massicci carburi primari. Inoltre, raddoppia il contenuto di molibdeno, portandolo a circa il 2%, per favorire l'indurimento secondario. Il risultato è una microstruttura più fine e uniforme. Il DC53 raggiunge una durezza superiore (62-63 HRC) rispetto al D2, offrendo al contempo una tenacità all'urto Charpy più che doppia rispetto al convenzionale SKD11.
1.2436/D6: Questa lega adotta un approccio opposto. Con un contenuto di carbonio superiore al 2.0% e l'aggiunta di tungsteno (W), la frazione volumetrica di carburo è elevata. L'acciaio è duro e resistente all'usura, ma fragile. Utilizzare il D6 quando l'usura abrasiva grave è il problema principale e le forze d'impatto sono nulle.
Cr12MoV: Questa è la lega economica per eccellenza. Condivide la base di cromo al 12%, ma riduce la quantità di molibdeno e vanadio. Rispetto alla lega 1.2379, si perde un po' in termini di temprabilità e resistenza al rinvenimento, ma si raggiungono 58-60 HRC per produzioni standard a basso stress.
Applicazioni dell'acciaio per stampi nella stampatura a freddo
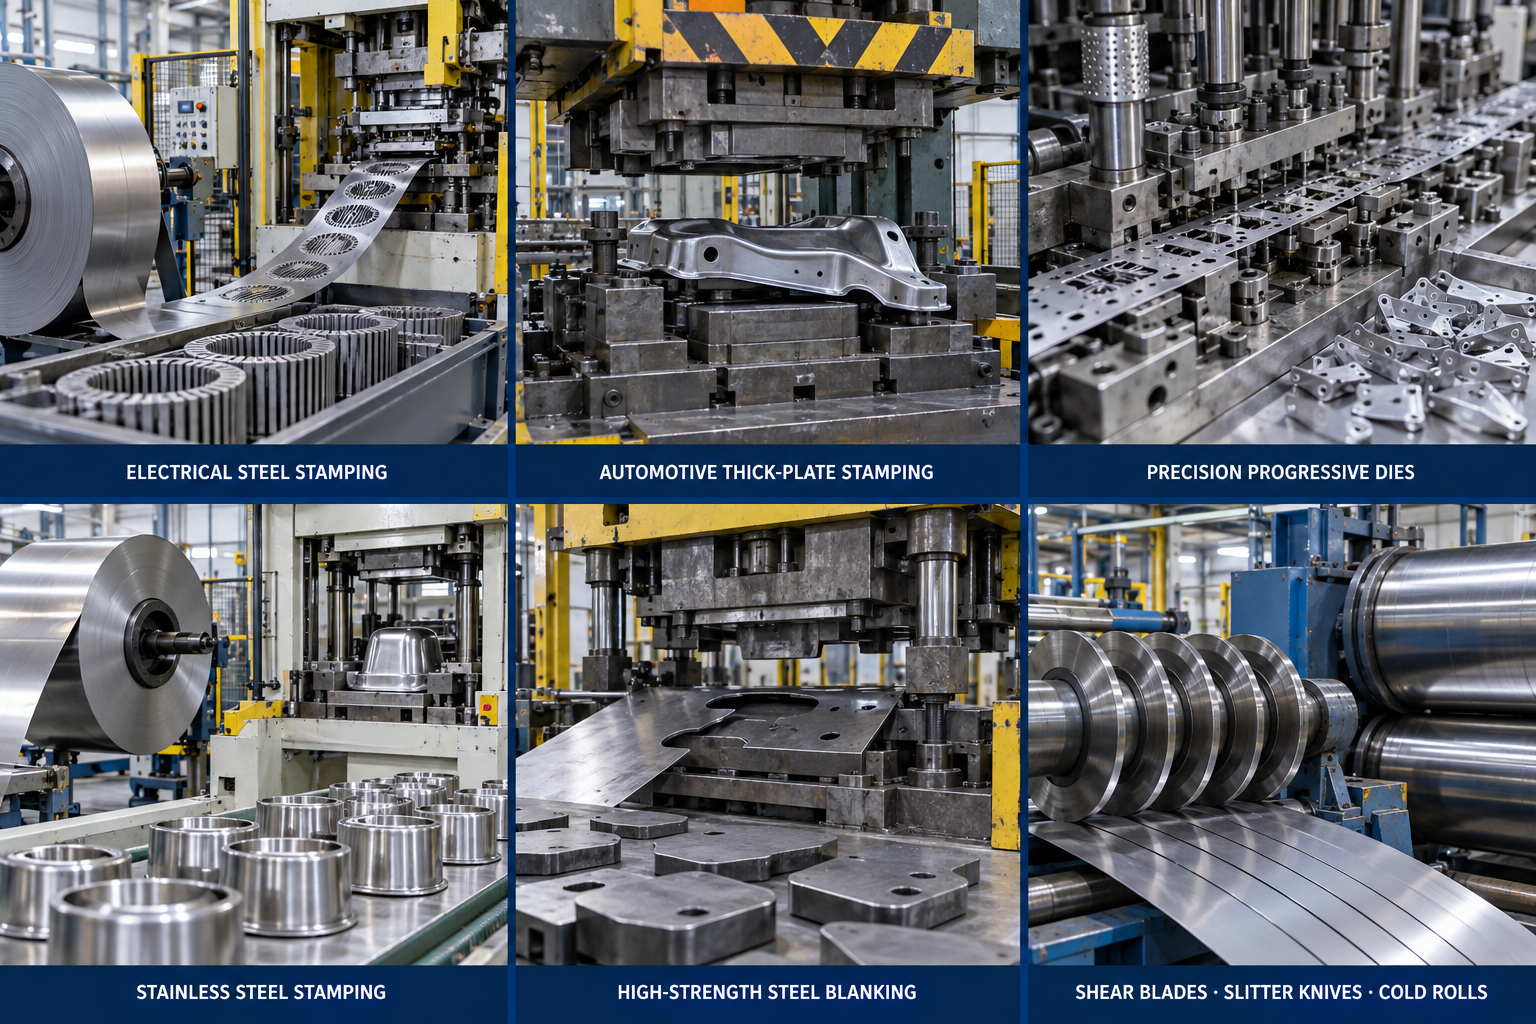
Guida rapida: Guida strategica alla gestione delle scorte per i distributori
Volete ottimizzare la redditività del vostro magazzino? Ecco una spiegazione pratica su come presentare queste tre categorie principali ai vostri clienti a valle:
|
Grado d'acciaio |
Posizionamento del magazzino |
Mercato di riferimento / Applicazione |
La tua presentazione di vendita principale |
|---|---|---|---|
|
1.2379 / D2 |
Il Re della Liquidità (Volume Alto) |
Stampaggio generale, lamiere di acciaio elettrico |
“Lo standard globale. Tempi di consegna rapidi che coprono in modo affidabile il 60% dei vostri ordini di approvvigionamento giornalieri di carattere generale.” |
|
DC53 (incl. ESR) |
Il risolutore di problemi ad alto margine |
Acciaio AHSS per autoveicoli, stampaggio di lamiere spesse e pesanti |
"L'aggiornamento definitivo. Proponetelo ai clienti del settore automobilistico che hanno difficoltà con i fori di perforazione D2 danneggiati, per assicurarvi contratti redditizi a lungo termine." |
|
1.2436 / D6 |
Specialità di nicchia (elevata usura) |
Lame da taglio industriali, lame da cesoia a basso spessore |
"Il dispositivo di bloccaggio dei bordi per eccellenza. Un articolo assolutamente indispensabile per i clienti che gestiscono linee di taglio di bobine d'acciaio impegnative (spessore inferiore a 1 mm)." |
1. Stampaggio di acciaio elettrico (1.2379 / D2)
Parliamo di lamierini per motori, statori per veicoli elettrici e trasformatori. L'acciaio elettrico è incredibilmente abrasivo a causa del suo contenuto di silicio e solitamente ha uno spessore di soli 0.35-0.5 mm. Si parla di oltre 400 cicli al minuto con tolleranze tra stampo e matrice pari al 3-5% dello spessore della lamiera. In queste condizioni, l'acciaio 1.2379 (D2) rimane il materiale più resistente del settore. Perché? Perché la sua enorme quantità di carburi primari M7C3 taglia letteralmente il silicio.
C'è però un problema con il trattamento termico. Per le matrici di laminazione ad alta velocità destinate a raggiungere una durezza di 60-62 HRC, è fortemente raccomandato un trattamento criogenico profondo (-196 °C) tra i cicli di tempra. Se si salta questo passaggio, l'austenite residua rimane nell'acciaio. Il risultato? Il bordo del punzone subisce un micro-arrotondamento, creando istantaneamente bave inaccettabili sulle lamiere. Sarà necessario rimuovere la matrice per la rettifica anticipata mentre la pressa è ferma.
2. Componenti strutturali per autoveicoli (DC53)
Quando si stampano componenti del telaio, staffe delle sospensioni o guide dei sedili con uno spessore compreso tra 2.5 e 5 mm, il carico di snervamento spesso supera i 600 MPa. L'enorme tonnellaggio della pressa crea forti sollecitazioni di compressione e urti laterali sugli utensili. Se si utilizzasse acciaio D2 standard, questi carburi fragili si frantumerebbero con ogni probabilità.
È proprio qui che il DC53 dimostra il suo valore. La sua struttura in carburo più fine offre una tenacità all'impatto di oltre 60 Joule, il doppio rispetto all'SKD11. Tipicamente temprato ad un'alta temperatura di 520-530 °C per raggiungere 60-62 HRC, previene fratture catastrofiche dei bordi. Ho visto officine cercare di risparmiare utilizzando acciai meno tenaci, solo per poi ritrovarsi con la testa di un punzone che si spezzava di netto a metà produzione, danneggiando gravemente il blocco dello stampo e bloccando l'intera linea di presse.
3. Matrici progressive di precisione (DC53)
Quando i vostri clienti realizzano stampi di alta precisione, ad esempio per piccoli componenti elettronici, hanno bisogno di acciaio che rimanga perfettamente piatto. Se un blocco di acciaio si deforma o si piega anche solo di una frazione di millimetro durante il taglio, l'intero blocco è inutilizzabile. L'acciaio D2 standard a volte presenta questo problema di deformazione. Il DC53 no. È ampiamente riconosciuto nel settore per la sua capacità di rimanere perfettamente dritto e stabile. I produttori di utensili di precisione richiedono specificamente il DC53 perché non vogliono rischiare che i loro costosi stampi si deformino.
4. Stampaggio dell'acciaio inossidabile (DC53)
La stampatura dell'acciaio inossidabile, come quello utilizzato per i lavelli da cucina o gli strumenti medicali, è notoriamente un processo molto aggressivo per l'acciaio comune. Tende ad aderire e a lacerarsi, distruggendo i materiali standard in tempi incredibilmente rapidi.
Questo rappresenta un grosso problema per il settore. Le leghe convenzionali come la D2 si usurano troppo rapidamente in queste condizioni. La DC53 a 62 HRC fornisce un substrato rigido e indeformabile, sufficientemente resistente da sopportare le sollecitazioni quotidiane dell'acciaio inossidabile senza rompersi. È la lega ideale per il taglio o lo stampaggio dell'acciaio inossidabile. Averla sempre a disposizione in magazzino significa avere una soluzione pronta all'uso per uno dei problemi più comuni del mercato.
5. Tranciatura per autoveicoli ad alta resistenza (DC53)
La moderna riduzione del peso nel settore automobilistico si basa in gran parte sull'acciaio AHSS (Advanced High-Strength Steel) con resistenza superiore a 980 MPa e su componenti stampati a caldo come le traverse di assorbimento d'urto in acciaio 22MnB5, che raggiungono circa 1500 MPa. La tranciatura di questo materiale genera una violenta onda d'urto acustica che si propaga direttamente lungo il punzone al momento della frattura.
Il DC53 è il punto di riferimento assoluto in questo caso, ma onestamente, per qualsiasi valore superiore a 1180 MPa, gli acciai da lingotto convenzionali iniziano a cedere. Provate a farlo con il normale SKD11 e i taglienti si scheggeranno immediatamente, oppure i punzoni si frantumeranno letteralmente sotto il carico d'urto inverso.
6. Lame da taglio e cesoie (1.2436 / D6)
La lavorazione di enormi bobine di silicio o acciaio inossidabile richiede una tenuta del filo in grado di resistere a migliaia di metri di attrito continuo. Per le lame da taglio di piccolo spessore (inferiore a 1 mm), l'acciaio 1.2436 (D6) è eccezionale. La sua aggiunta di oltre il 2.0% di carbonio e tungsteno forma una barriera incredibilmente densa e resistente all'usura.
Questi coltelli richiedono una doppia tempra estremamente precisa per stabilizzare le dimensioni. Se si utilizza l'acciaio sbagliato o un trattamento inadeguato, il filo della lama si piega invece di tagliare in modo netto. Questa azione di strappo lascia delle bave terribili, che possono rovinare un'intera bobina costosa. Nota: per lame più spesse (>5 mm), l'acciaio D6 è troppo fragile, quindi è consigliabile optare per un DC53 o un H13 modificato.
7. Stampaggio generale e attrezzature per piccole serie (Cr12MoV)
Non tutti gli stampi sono adatti alla lavorazione dell'acciaio ad altissima resistenza. Se si tratta di produzioni medio-piccole (meno di 100,000 pezzi) di staffe SPCC in acciaio dolce, piastre Q235 o semplici pannelli per elettrodomestici, il budget è fondamentale. L'acciaio Cr12MoV rappresenta la soluzione ideale.
Offre una discreta resistenza all'usura del 12% di cromo, ma consente di risparmiare denaro riducendo l'utilizzo di costosi molibdeno e vanadio. In genere, viene trattato a 58-60 HRC. L'unico inconveniente? La scarsa temprabilità in profondità. Se si utilizza il Cr12MoV per blocchi di stampaggio di grandi dimensioni (ad esempio, oltre 200 mm di spessore), il nucleo non si temprerà correttamente. La superficie potrebbe indicare 60 HRC, ma il nucleo morbido finirà per affossarsi sotto i carichi pesanti della pressa.
8. Attrezzatura di esportazione standard JIS (vero SKD11)
Se producete stampi per fornitori di primo livello del settore automobilistico in Giappone o in Europa, il rispetto rigoroso delle specifiche non è negoziabile. Quando un disegno richiede la lega SKD11, significa esattamente quella composizione chimica, non "qualcosa di simile". La vera lega SKD11 ha una specifica gamma di molibdeno e vanadio che differisce leggermente dalla lega europea 1.2379.
La vera sfida qui non è solo il trattamento termico, ma la documentazione. Bisogna fornire i certificati dei materiali EN 10204 3.1 e i rapporti di prova a ultrasuoni (SEP 1921 Classe E/e). Ho visto officine sostituire il materiale con un equivalente D2 più economico per risparmiare qualche soldo, solo per poi vedersi rifiutare l'intero strumento durante il controllo qualità in entrata da parte del cliente finale, con conseguenti ingenti penali e ritardi nella consegna.
Lista di controllo per la qualità e la lavorazione dell'acciaio per utensili
Trattamento termico
Richiedete al fornitore il trattamento termico raccomandato per la specifica qualità e sezione del materiale.
A titolo di riferimento, il D2 utilizza comunemente una tempra a circa 1020–1040 °C e un rinvenimento a circa 520 °C , mentre il DC53 utilizza un proprio processo di rinvenimento ad alta temperatura intorno ai 520–530 °C.
ESR
La tecnologia ESR è da prendere in considerazione per utensili di grandi dimensioni, sottoposti a forti sollecitazioni, costosi o sensibili alle scheggiature.
I suoi principali vantaggi sono una maggiore pulizia, una minore segregazione e una distribuzione più uniforme dei carburi. Richiedete la tracciabilità del numero di lotto e il relativo certificato del materiale.
Trattamento criogenico
Il trattamento criogenico profondo non è automaticamente richiesto per ogni utensile D2 o DC53.
Da prendere in considerazione quando l'austenite residua, la stabilità dimensionale o le prestazioni in termini di resistenza all'usura giustificano il processo aggiuntivo.
Acciaio per utensili FCS: progettato per le vostre reali condizioni di lavoro.
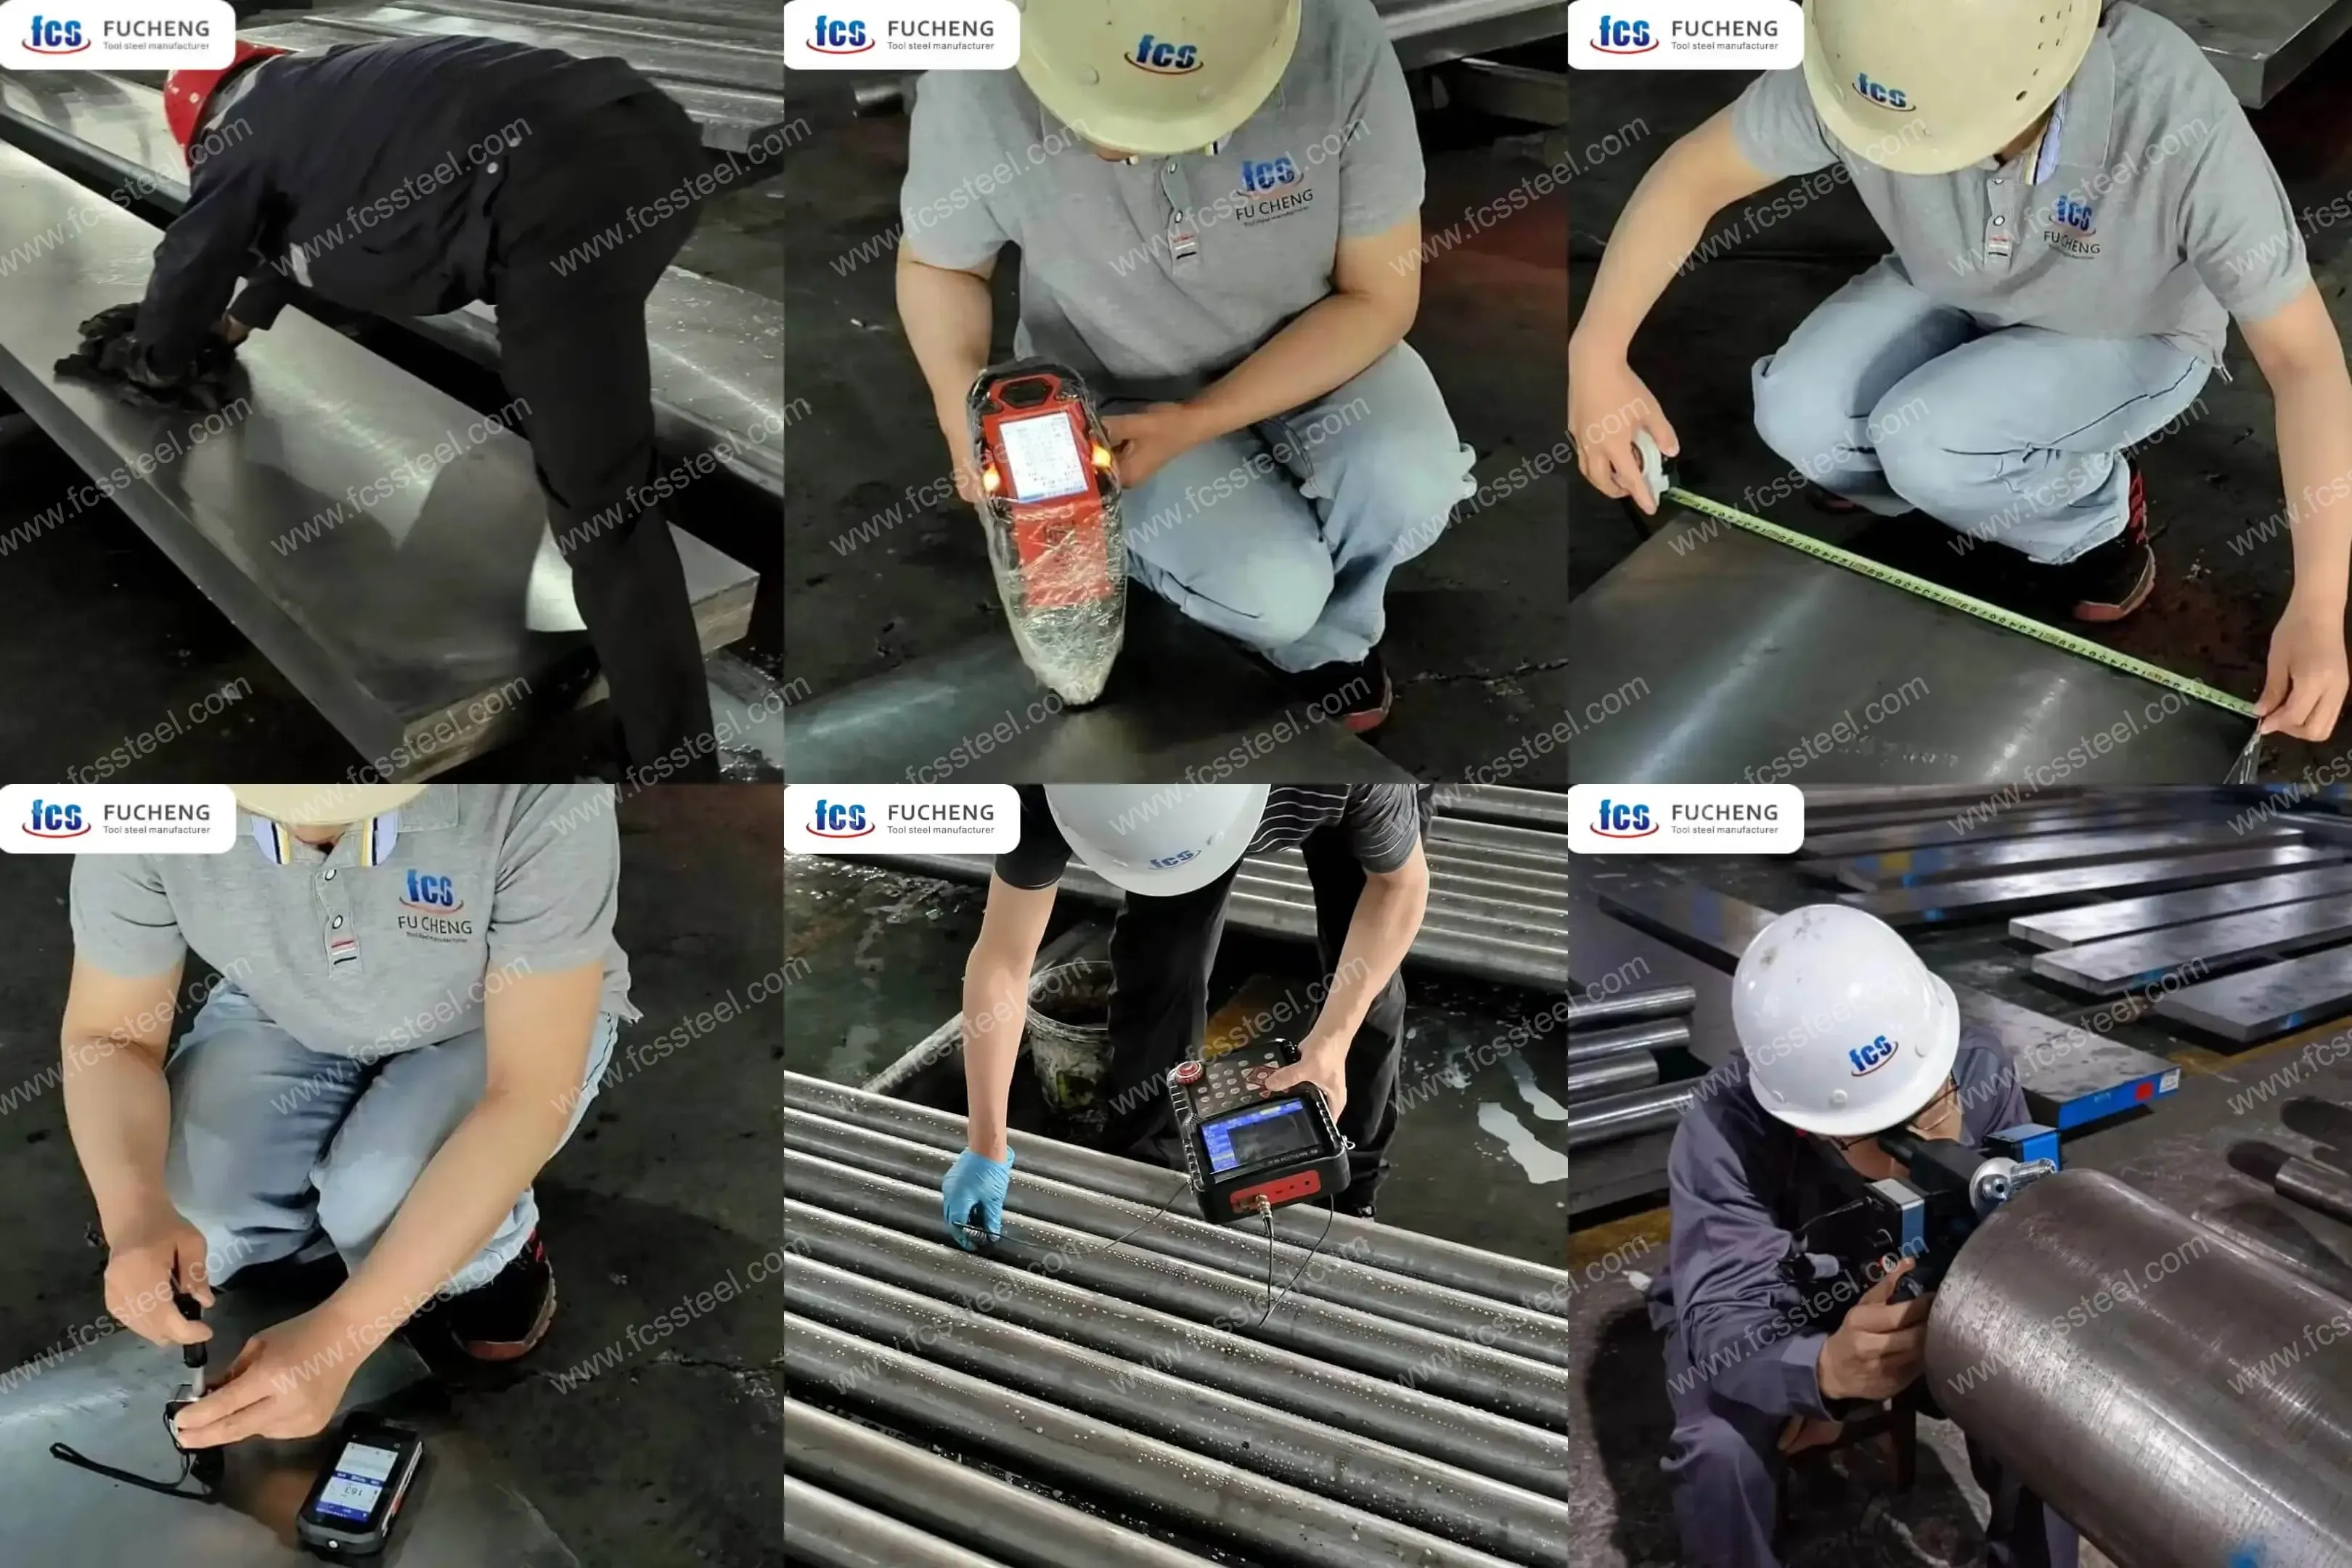
FCS Tool Steel: il vostro partner strategico.
Siamo onesti: chiunque può fornire un prezzo al tonnellata per l'acciaio standard D2 o SKD11. Ma quando un punzone si rompe a metà produzione o un costoso blocco stampo si incrina durante il trattamento termico, il risparmio iniziale sul materiale svanisce all'istante. Noi di FCS Steel Factory non ci limitiamo a evadere gli ordini; risolviamo i problemi di attrezzaggio, analizziamo la vostra situazione specifica e poi vi consigliamo il tipo di acciaio più adatto.
Il nostro impegno per la vendita all'ingrosso:
-
Ispezione a ultrasuoni al 100%: ogni singola barra e blocco viene testato a ultrasuoni secondo la norma SEP 1921 Classe D/d o E/e prima del carico nel container. Nessun vuoto interno nascosto, il che significa nessuna crepa imprevista quando i vostri acquirenti iniziano la lavorazione.
-
Controllo rigoroso della durezza di ricottura: garantiamo una ricottura sferoidizzata uniforme (tipicamente < 255 HBW per D2 e ≤ 235 HBW per DC53). Ciò assicura che i vostri clienti possano lavorare e segare il materiale senza problemi e senza danneggiare gli utensili.
-
Zero errori di composizione: prima della spedizione, eseguiamo test al 100% su ogni singolo pezzo tramite spettrometro XRF. Quando ordini D2 o DC53, ricevi esattamente quella composizione chimica, senza costose sorprese al momento della consegna.
La nostra filosofia è semplice: ci assicuriamo che l'acciaio che arriva nella vostra officina sia progettato specificamente per l'utensile che state costruendo, e non sia semplicemente un acciaio di qualità standard copiato ciecamente da un ordine di acquisto.
Cerchi un partner affidabile per la fornitura di acciai per utensili?
Avete problemi di usura prematura degli stampi, arricciamento dei bordi o crepe inaspettate? Non lasciate al caso le prestazioni del vostro prossimo utensile. Siamo qui per fornirvi gli acciai per utensili di alta qualità di cui avete bisogno, mantenendo il vostro inventario altamente competitivo e pronto per la spedizione.
Non serve essere esperti di metallurgia per offrire ottime soluzioni. Se vi imbattete in problemi complessi di stampaggio, come usura o crepe dello stampo, affidatevi a noi. Vi aiuteremo a individuare rapidamente le qualità di acciaio più adatte per risolvere i problemi, garantendo la soddisfazione dei vostri clienti e la crescita delle vostre vendite.