
Un blocco di acciaio arriva senza difetti visibili. La sua durezza è conforme alle specifiche e i controlli a ultrasuoni potrebbero non evidenziare anomalie.
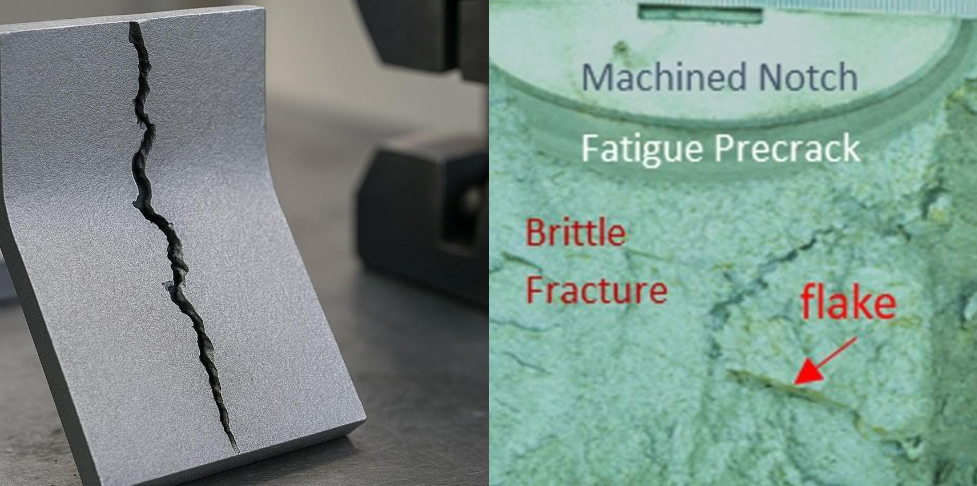
Dopo alcune settimane o mesi, il cliente esegue il primo taglio con la sega e scopre crepe interne o difetti bianchi simili a scaglie.
L'acciaio si è incrinato durante lo stoccaggio o il difetto era già presente prima della consegna?
Abbiamo ricevuto questo tipo di feedback riguardante blocchi di grandi dimensioni in acciaio inossidabile 1.2083 / 4Cr13 , 1.2316 e 1.2714 . Questi casi vengono spesso definiti "fessurazioni da stoccaggio", ma lo stoccaggio raramente ne è la causa principale. Il problema di solito inizia durante la fusione, la forgiatura, il raffreddamento o il trattamento termico. Il tempo e il taglio si limitano a favorirne la comparsa.
Perché questi voti sono così importanti?
Questi acciai hanno composizioni e applicazioni diverse, ma i blocchi di grandi dimensioni condividono due caratteristiche importanti: elevata temprabilità e raffreddamento lento al nucleo.
| Classe | Contenuto di lega rilevante* | Rischio principale nelle sezioni ampie |
|---|---|---|
| 1.2083/4Cr13 | Circa il 13% di Cr | Fiocchi di idrogeno, pulizia interna e stress da raffreddamento |
| 1.2316 | Circa il 16% di Cr con Mo; alcune varianti contengono Ni | Indurimento profondo, effetto sezione e tensione residua |
| 1.2714 | Circa il 4% di Ni, l'1.2% di Cr e lo 0.5% di Mo | Raffreddamento lento del nucleo, stress di trasformazione e idrogeno |
| 1.2080 / D3 | Circa il 2% di C e il 12% di Cr | Segregazione dei carburi, bassa tenacità e stress residuo |
*Gli intervalli esatti dipendono dallo standard applicabile e dalle specifiche del singolo fornitore.
In un grande blocco forgiato, la superficie si raffredda per prima, mentre il centro può rimanere caldo per molte ore. I gradienti di temperatura e le trasformazioni di fase si verificano in momenti diversi lungo la sezione, generando tensioni interne.
Gli elementi di lega migliorano la temprabilità, la resistenza alla corrosione o le proprietà meccaniche, ma rendono anche il processo di raffreddamento meno tollerante. Ciò non significa che questi tipi di acciaio si crimpino naturalmente durante lo stoccaggio. Significa che il produttore di acciaio deve controllare l'idrogeno, la forgiatura e il raffreddamento in base alle dimensioni effettive della sezione.
Tre cause principali della fessurazione ritardata
1. Fiocchi di idrogeno
L'idrogeno penetra nell'acciaio fuso attraverso le materie prime e i materiali in ingresso al forno. Se non viene rimosso, crea scaglie interne e cricche ritardate lungo la linea di produzione. Ma analizziamo il rischio concreto per l'azienda.
Alcuni stabilimenti più piccoli non dispongono di attrezzature per la degassificazione sottovuoto (VD). Saltano la fase di degassificazione solo per ridurre i prezzi e offrire un preventivo "economico". Quando un distributore acquista questo acciaio fortemente scontato e lo rivende ai clienti locali, questi difetti nascosti finiscono per emergere. Il risultato? Resi di interi lotti, costose richieste di risarcimento e perdita di clienti.
Noi di FCS ci rifiutiamo di scendere a compromessi. Applichiamo rigorosamente il trattamento VD profondo per controllare i livelli di idrogeno a un valore di sicurezza ≤ 2 ppm, supportato dai test a ultrasuoni obbligatori SEP 1921 D/d. Facciamo questo per un semplice motivo: proteggere completamente la vostra reputazione commerciale e garantire i vostri margini di profitto.
2. Tensione di trazione residua
Le tensioni residue possono derivare da forgiatura irregolare, raffreddamento rapido o non uniforme, trattamento termico, raddrizzamento a freddo e lavorazioni meccaniche pesanti.
Un blocco può apparire integro perché le tensioni interne rimangono bilanciate. Il taglio rimuove materiale e altera questo equilibrio. Se la tensione di trazione residua supera la resistenza alla frattura locale, una fessura interna può propagarsi rapidamente.
Ecco perché spesso la sega è l'elemento scatenante, non la causa originaria.
3. Difetti metallurgici interni
Un'insufficiente lavorazione del lingotto può consentire la presenza di materiale fortemente segregato nel prodotto finito. Un basso rapporto di forgiatura può lasciare porosità, segregazione centrale o residui della struttura di fusione.
Nei gradi ad alto tenore di carbonio come il D3, la segregazione dei carburi può essere particolarmente importante. In un'indagine sul D3, la segregazione dei carburi eutettici ha raggiunto il grado 6.0, fornendo una prova diretta di una struttura fortemente non uniforme e fragile.
Non tutte le crepe riscontrate dopo lo stoccaggio sono crepe da idrogeno. Prima di determinarne la causa, è necessario esaminare la macrostruttura, la microstruttura e le evidenze di frattura.
Come si sviluppa il difetto
Fase 1: fusione e raffinazione
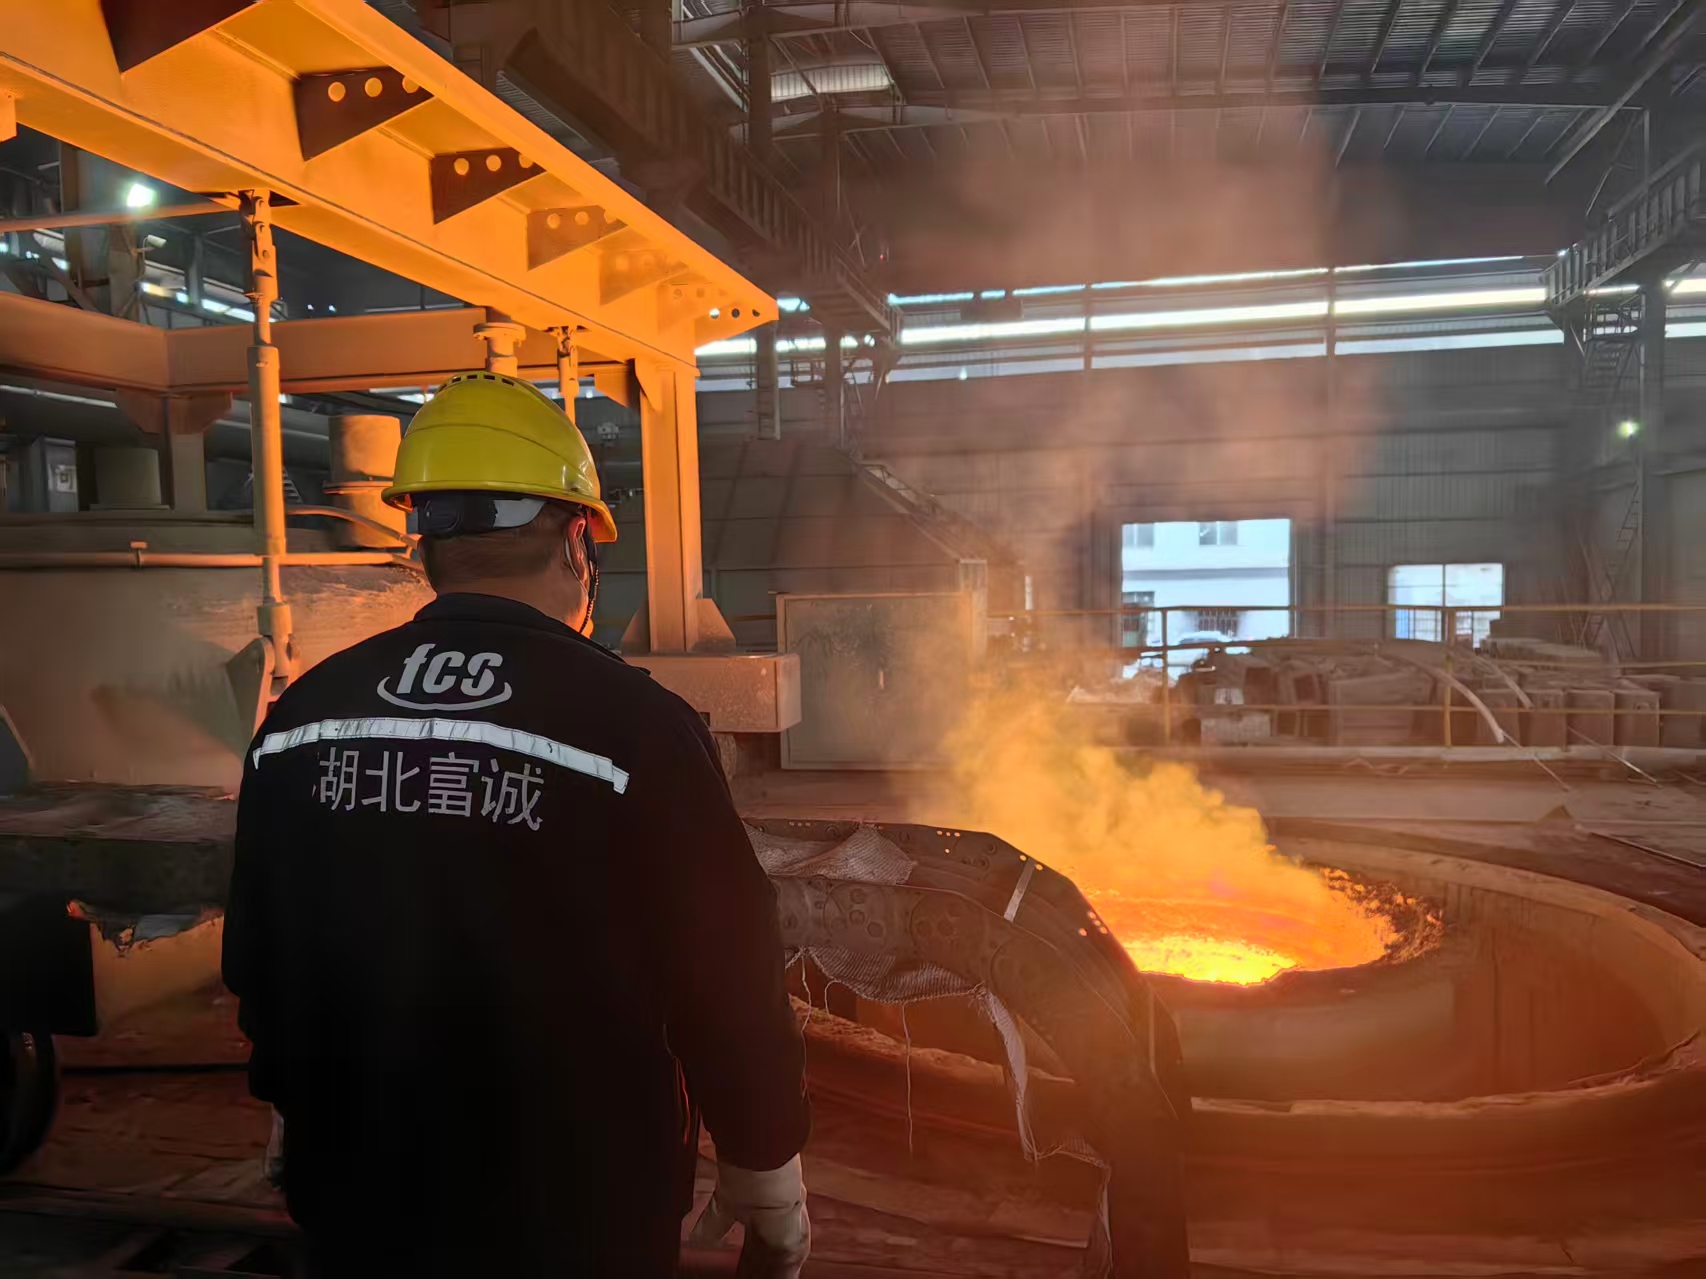
Il controllo dell'idrogeno inizia con materie prime secche e pratiche di forno adeguate. La raffinazione LF, la degassificazione sottovuoto, il controllo delle scorie e la colata protetta lavorano insieme per migliorare la purezza dell'acciaio.
Non basta apporre la dicitura "VD" sul percorso di produzione. Il trattamento deve essere efficace per il calore effettivo e il risultato deve corrispondere alle specifiche concordate.
Fase 2: Fusione e forgiatura
La parte centrale e la testa di un lingotto presentano generalmente una maggiore segregazione rispetto alla regione esterna. Un taglio corretto elimina il materiale terminale inadatto prima che entri a far parte del blocco finito.
La forgiatura deve quindi produrre una deformazione sufficiente al centro. Se si lavora efficacemente solo la superficie, porosità e segregazione interne possono rimanere al di sotto di una superficie lavorata pulita.
Fase 3: Raffreddamento e trattamento termico
Questa è la fase più delicata per le sezioni pesanti.
Se il raffreddamento è troppo rapido, possono svilupparsi elevate sollecitazioni termiche e di trasformazione. Se la rimozione dell'idrogeno e il raffreddamento non sono ben coordinati, l'idrogeno diffusibile può accumularsi attorno ai difetti interni.
La ricottura o il rinvenimento devono essere basati sulla qualità e sulla sezione trasversale. La sola durezza superficiale non è sufficiente a garantire che il nucleo sia uniforme o privo di tensioni interne.
Fase 4: Conservazione e taglio
Durante lo stoccaggio, una microfrattura preesistente può rimanere al di sotto della superficie. L'idrogeno diffusibile può continuare a muoversi, mentre le tensioni di trazione residue continuano ad agire sulle zone più deboli.
Il primo taglio della sega elimina i vincoli e ridistribuisce le tensioni. La forza di taglio e le vibrazioni forniscono quindi l'innesco finale.
La descrizione accurata non è quindi necessariamente "l'acciaio si è incrinato a causa dello stoccaggio". Più spesso:
Il difetto si è originato durante la produzione, è rimasto nascosto durante lo stoccaggio ed è stato portato alla luce o attivato dal taglio.
Quali prove supportano il cracking assistito dall'idrogeno?
| Prova | Cosa mostra |
|---|---|
| Fessure interne a forma di scaglia concentrate vicino al nucleo | Supporti possibili fiocco di idrogeno danno |
| Risultato dell'idrogeno superiore al limite concordato del mulino | Sostiene il coinvolgimento dell'idrogeno |
| Crepa che compare dopo un ritardo | Compatibile con la fessurazione ritardata, ma non una prova |
| Frattura fragile con scarsa deformazione | Mostra una bassa resistenza alla frattura, ma non è una caratteristica esclusiva dell'idrogeno |
| Gravi forme di segregazione o inclusione | Identifica i potenziali punti di innesco delle cricche |
| Risultato UT superato | Conferma soltanto l'assenza di indicazioni di rifiuto in base a tale procedura di prova |
La diagnosi definitiva dovrebbe combinare l'esame delle fratture, l'analisi macroscopica della sezione completa, la metallografia, i dati relativi all'idrogeno, i dati degli ultrasuoni e la storia produttiva.
La tecnologia UT può rilevare numerose discontinuità interne, ma la rilevazione dipende dalle dimensioni del difetto, dall'orientamento, dalla frequenza della sonda, dalla copertura e dalla classe di accettazione. La prova di durezza non può misurare le tensioni residue, l'idrogeno o la segregazione centrale.
Chi è il responsabile?
La responsabilità dipende dal punto in cui si è originato il difetto.
Il produttore di acciaio controlla la fusione, la rimozione dell'idrogeno, il taglio, la forgiatura e il raffreddamento post-forgiatura. Un'azienda di trasformazione può essere responsabile delle successive operazioni di raddrizzatura, lavorazione meccanica o trattamento termico. Il cliente controlla le condizioni di stoccaggio, supporto e taglio.
Se le analisi confermano la presenza di scaglie di idrogeno, una forgiatura inadeguata o un altro difetto originatosi nella produzione, la responsabilità ricade normalmente a monte. Tuttavia, questa conclusione dovrebbe essere supportata da tre elementi:
- Sono stati identificati l'origine della fessura e il tipo di difetto.
- Il campione testato è riconducibile al calore e al blocco effettivi.
- Il risultato non soddisfa lo standard concordato o i requisiti contrattuali.
In assenza di questi elementi, attribuire la colpa alla sega o al fornitore sarebbe prematuro.
Il vero costo dell'acciaio a basso costo
Uno spettrometro può confermare la qualità corretta pur non rilevando una fase di produzione omessa. Il controllo dell'idrogeno, la riduzione della forgiatura e le pratiche di raffreddamento non possono essere verificate solo tramite analisi chimiche.
Il risparmio ottenuto abbreviando il trattamento sottovuoto, riducendo le operazioni di forgiatura o accelerando il raffreddamento può essere esiguo per tonnellata. Un blocco motore difettoso può costare molto di più:
- Il materiale e la lavorazione completata potrebbero andare persi.
- Altri blocchi provenienti dalla stessa cotta devono essere messi in quarantena.
- Produzione e consegne ai clienti interrotte.
- Le analisi di laboratorio e le richieste di rimborso richiedono tempi aggiuntivi.
Il preventivo più economico non sempre corrisponde al costo totale più basso.
Come scegliere un fornitore affidabile
I controlli di durezza superficiale al ricevimento non rivelano le condizioni interne del nucleo o i livelli di idrogeno. È necessario affidarsi al proprio partner di produzione. Ecco cosa verificare:
- Verificare le funzionalità dell'apparecchiatura: Il fornitore necessita di impianti di degassamento sottovuoto (VD) e di presse per forgiatura pesanti per consolidare blocchi di grandi dimensioni.
- Richiedi standard di test rigorosi: Non accontentatevi di una generica dicitura "UT superato". Gli stabilimenti affidabili specificano lo standard di prova esatto (come SEP 1921), la classe di accettazione e limiti rigorosi per l'idrogeno.
- Garantire la completa tracciabilità: Ogni blocco deve essere accompagnato da un certificato MTC 3.1. Il numero di colata riportato sull'acciaio fisico deve corrispondere a quello indicato nella documentazione.
- Valutare la trasparenza tecnica: Chiedi al fornitore di illustrare i processi di forgiatura, raffreddamento e trattamento termico specifici per la tua sezione.
Prevenire le fessurazioni ritardate richiede un fornitore che controlli l'intero processo produttivo.
Come FCS controlla il rischio
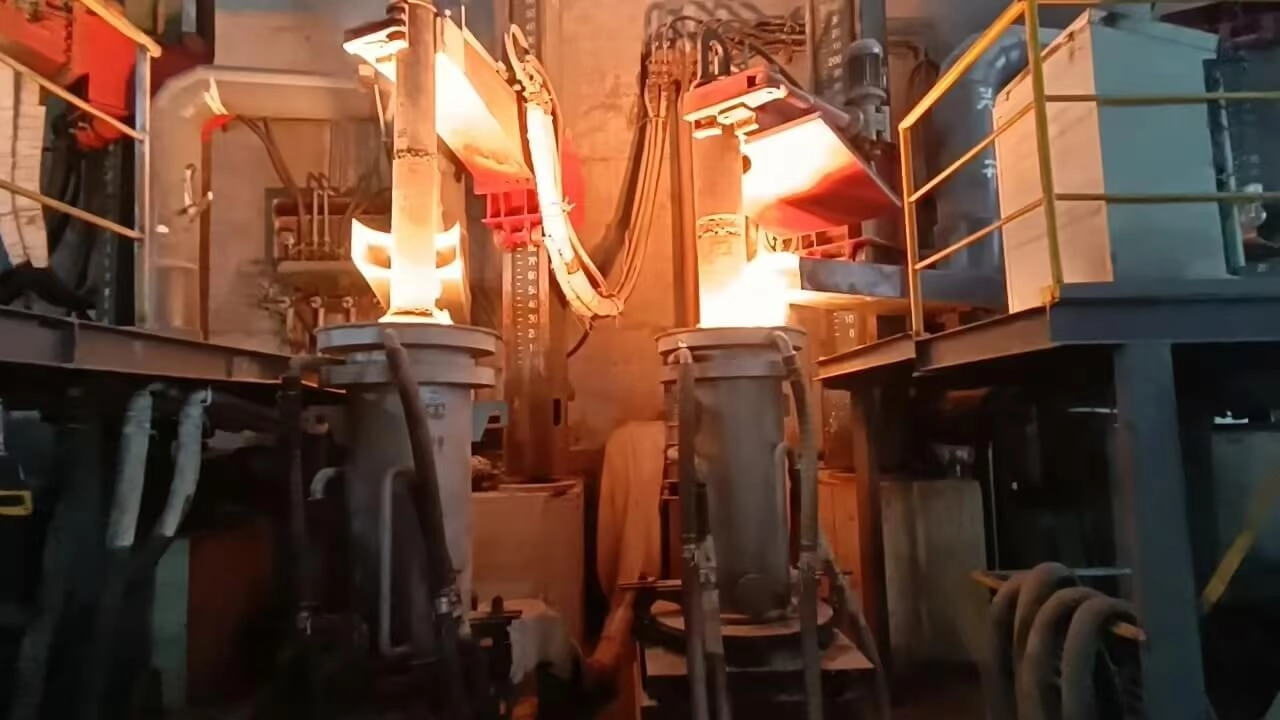
FCS Tool Steel considera la dimensione della sezione come parte integrante delle specifiche del materiale. Un blocco da 500 mm non può seguire la stessa logica di raffreddamento di una barra di piccole dimensioni.
Per garantire tutto ciò, è necessaria un'attrezzatura all'avanguardia. FCS utilizza una pressa per forgiatura rapida pesante da 5,500 tonnellate. Questo assicura che, anche per barre e blocchi di grandi dimensioni superiori a 500 mm, il rapporto di forgiatura del nucleo superi facilmente 5:1, eliminando e consolidando completamente qualsiasi porosità centrale.
Il nostro processo produttivo può includere:
EF → LF → VD → ESR quando specificato → forgiatura controllata → raffreddamento controllato e trattamento termico → lavorazione meccanica → ispezione finale
Controlliamo il processo in cui si originano questi difetti: l'idrogeno durante la raffinazione, la struttura centrale durante il taglio e la forgiatura massiva, e le tensioni residue durante il raffreddamento e il trattamento termico.
L'ispezione è quindi collegata al numero di colata. A seconda del contratto, può includere analisi chimiche, durezza, controlli a ultrasuoni (come test rigorosi secondo lo standard SEP 1921), macrostruttura e metallografia, supportate dalla documentazione MTC 3.1.
Conclusione
Chiariamo una cosa: i blocchi di acciaio 1.2083, 1.2316 e 1.2714 non si crepano dal nulla solo perché sono rimasti in un magazzino per qualche mese.
La verità è che la causa di fondo si manifesta quasi sempre molto prima nel processo produttivo. Che si tratti di eccesso di idrogeno, forgiatura inadeguata, raffreddamento incontrollato, tensioni residue o un difetto metallurgico interno nascosto, il danno è già stato fatto. Lo stoccaggio non fa altro che dare il tempo necessario, e il primo taglio con la sega è solo l'innesco che mette a nudo la debolezza.
Per i grandi blocchi forgiati, raggiungere la giusta composizione chimica e la durezza superficiale desiderata è solo il minimo indispensabile. Ciò che determina realmente la stabilità dell'acciaio durante la fase di taglio è un rigoroso controllo dell'idrogeno, una corretta riduzione di forgiatura, precise procedure di raffreddamento e la completa tracciabilità del numero di colata.
Garantire l'approvvigionamento ai rivenditori di acciaio
Per i distributori, un blocco di metallo incrinato ritrovato dopo mesi di stoccaggio significa un duro colpo ai margini di profitto e spiacevoli discussioni con gli acquirenti. È fondamentale che le scorte rimangano stabili.
FCS Tool Steel collabora con grossisti all'ingrosso. Forniamo ai rivenditori blocchi di acciaio di grandi dimensioni, degassati, forgiati e sicuri da tenere a magazzino.
Collabora con un partner di produzione che comprende l'importanza di una qualità costante per la tua attività all'ingrosso. Contattaci oggi stesso per richiedere un preventivo o per avviare una richiesta di informazioni tecniche. Insieme possiamo garantire una catena di fornitura affidabile per il tuo inventario.